Классификация заусенцев на литых под давлением деталях: тип, причина, путь удаления
Почему таксономия заусенцев окупается на производственной линии
Большинство проблем с удалением заусенцев — это не проблемы удаления заусенцев; это проблемы идентификации. Цех, который называет каждый край заусенцем “заусенцем” и направляет каждую деталь в одну и ту же робо-ячейку, платит за борьбу с самыми трудными заусенцами неправильным инструментом. Если вы можете назвать заусенец, вы можете предсказать, откуда он появился, насколько трудно его достать и какой процесс удаляет его наиболее экономично. В этом и заключается суть таксономии: она превращает расплывчатую жалобу в инженерное решение с учетом стоимости.
На деталях из литого под давлением металла мы видим четыре доминирующих семейства заусенцев, каждое из которых связано с определенным этапом процесса литья и обрезки. Правильная классификация при первичной инспекции позволяет робо-ячейке DZ направлять деталь в правильную станцию вместо использования универсального, медленного и избыточно оснащенного прохода.
Четыре семейства заусенцев
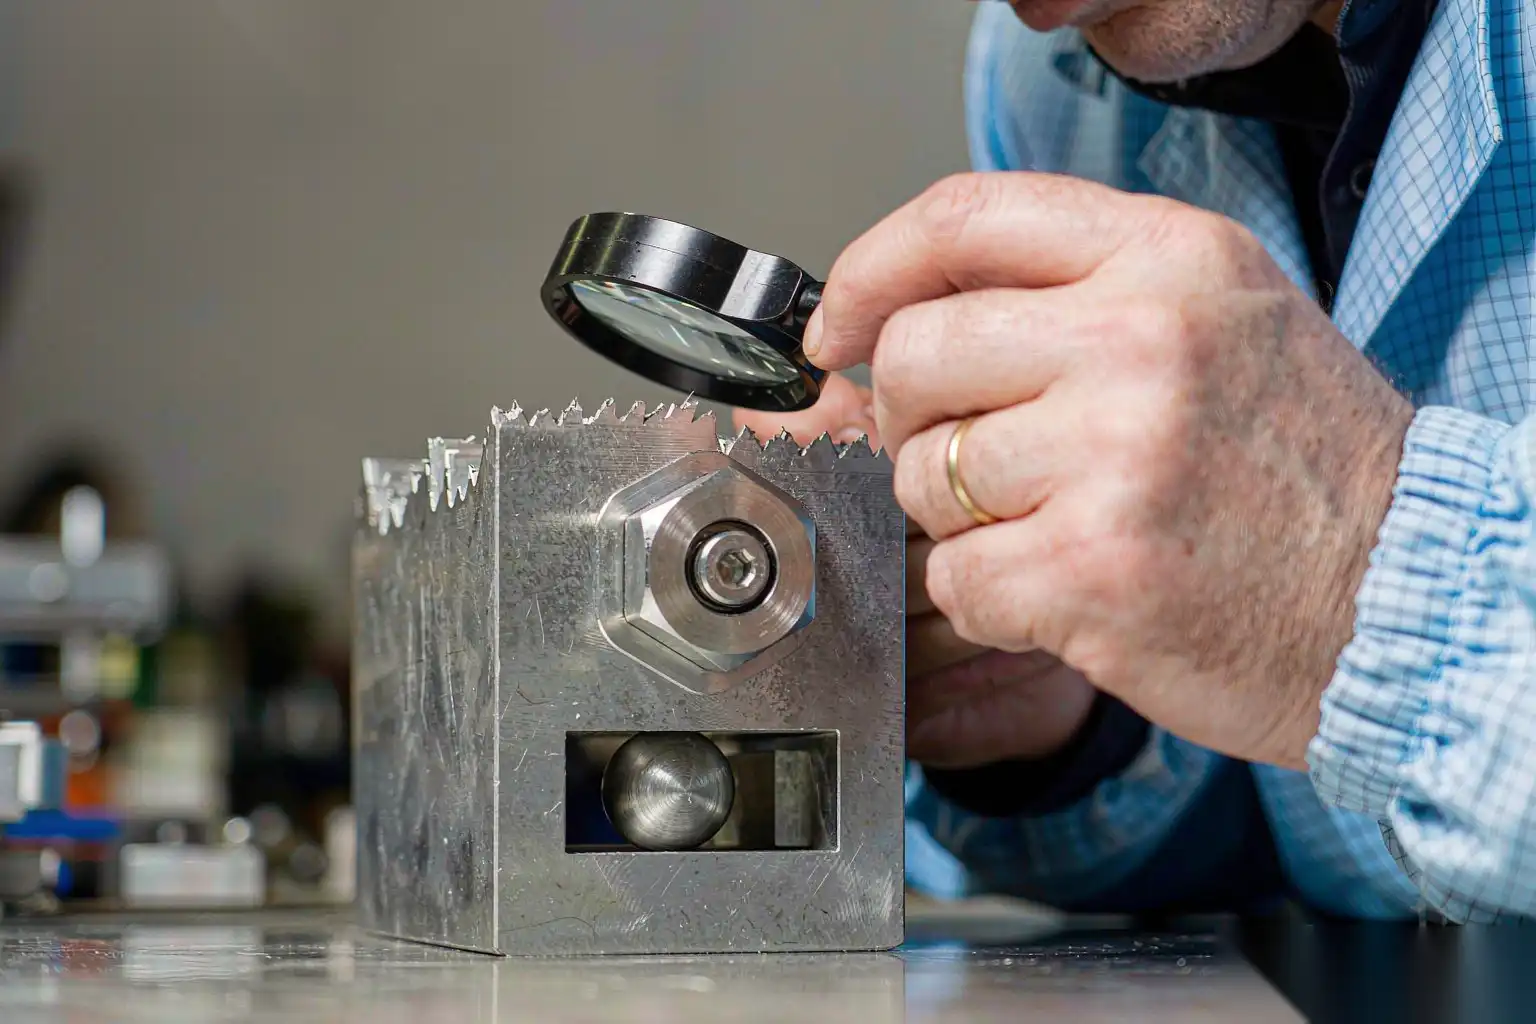
Заусенцы по Пуассону
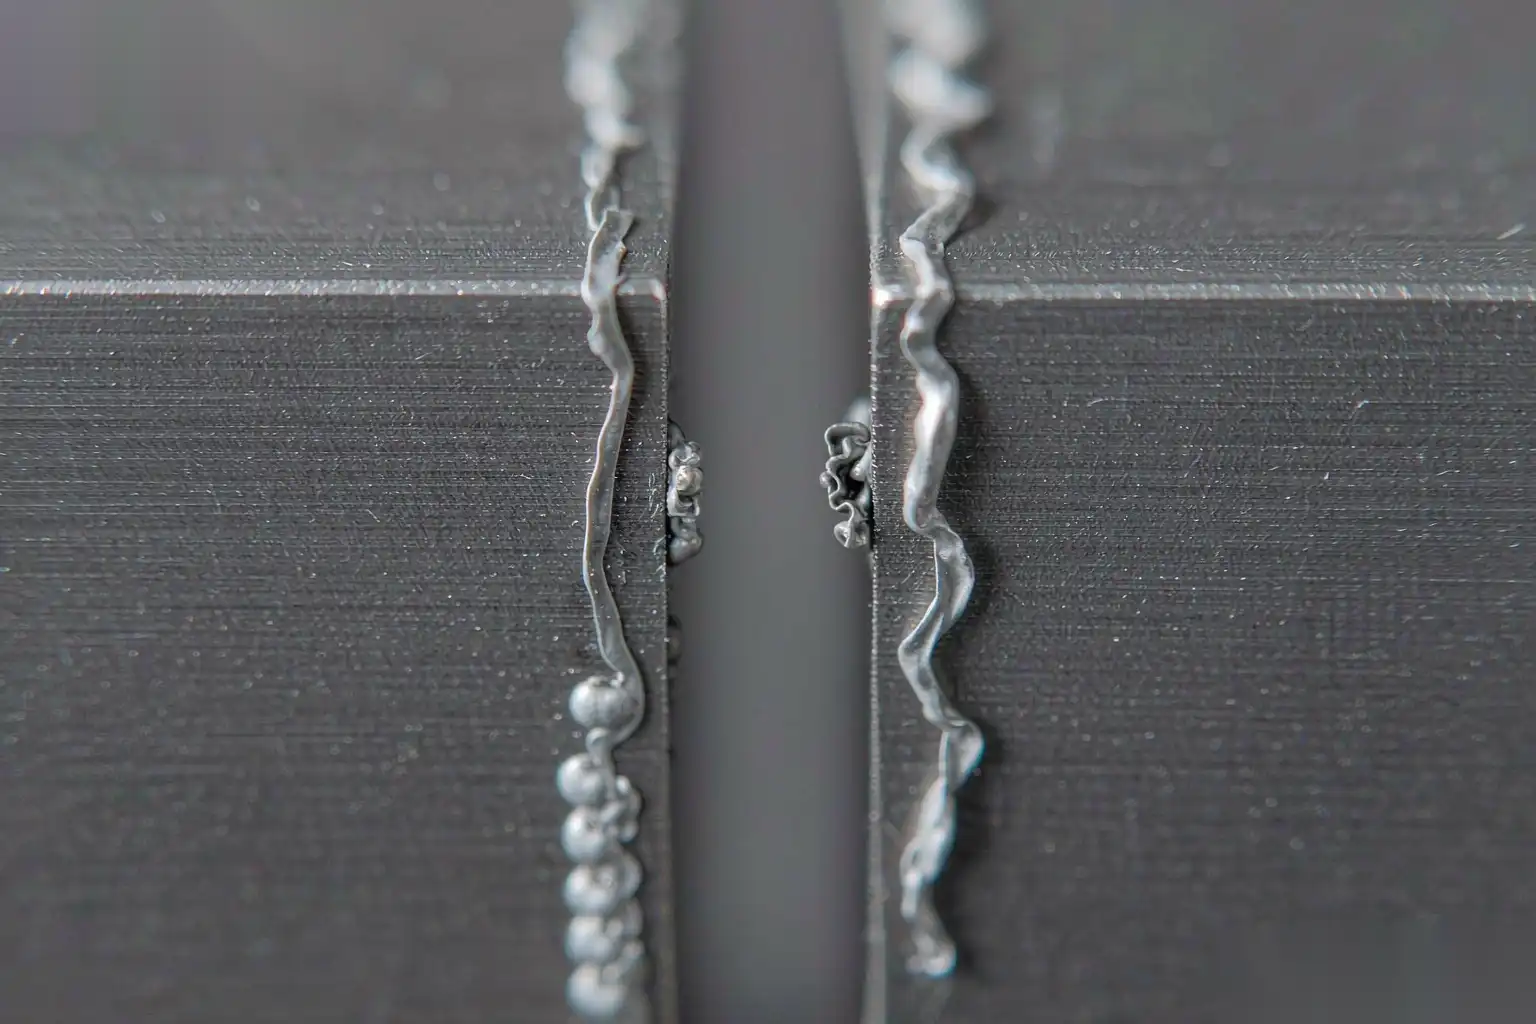
Заусенец по Пуассону образуется, когда металл выдавливается из зазора, назван по эффекту Пуассона — бокового расширения при сжатии. На детали из литого под давлением металла это проявляется на линии раздела и на срезах сдвижных частей, где расплавленный алюминий вынужден проникать в зазор между формой и частью под давлением от 30 до 120 МПа. Поскольку зазор обычно составляет 0,02–0,08 мм, край тонкий — 0,05–0,3 мм, и длинный вдоль линии раздела.
Заусенцы по Пуассону — самые распространенные и наиболее доступные для удаления. Они расположены на внешнем крае, тонкие, и их можно убрать щеткой или легким робо-обходом за 2–8 секунд на край. Также их легче всего предотвратить за счет затягивания зазора между формой и сдвижной частью.
Заусенцы rollover
Заусенец rollover появляется после обрезки, а не при литье. Когда пресс для обрезки или ЧПУ-резак разрезает канал или шлак, металл на срезе не разрезается чисто; он загибается и оставляет выступ высотой 0,1–0,6 мм на выходе. Это видно на шрамах от канала, разрезанных штампом, и на сверленных краях, где сверло выходит в пустоту.
Rollover толще, чем край по Пуассону, и выступает гордо, поэтому требует более агрессивного удаления: шлифовки при усилии 30–70 Н, а не щетки. Также он наиболее связан с состоянием инструмента; штамп для обрезки с более чем 50 000–200 000 ударами формирует больше металла.
Заусенцы разрыва
Заусенец разрыва — это рваная, частично прикрепленная щепка, оставленная, когда металл трескается, а не разрезается. Это происходит, когда инструмент для обрезки тупой, неправильно выровнен или когда литая деталь холодная и хрупкая у канала. Заусенец нерегулярный, 0,2–1,5 мм, и часто имеет слабое прикрепление с одной стороны и разорванный корень с другой.
Заусенцы разрыва — те, что не проходят герметичность, потому что разорванный корень оставляет микроканал. Их нужно тщательно шлифовать, чтобы удалить корень, а не просто сгибать щеткой. Мы рассматриваем заусенцы разрыва как сигнал о необходимости проверки процесса: их наличие обычно означает, что нужно обратить внимание на штамп для обрезки или дизайн канала.
Термические заусенцы при разделении и выбросе
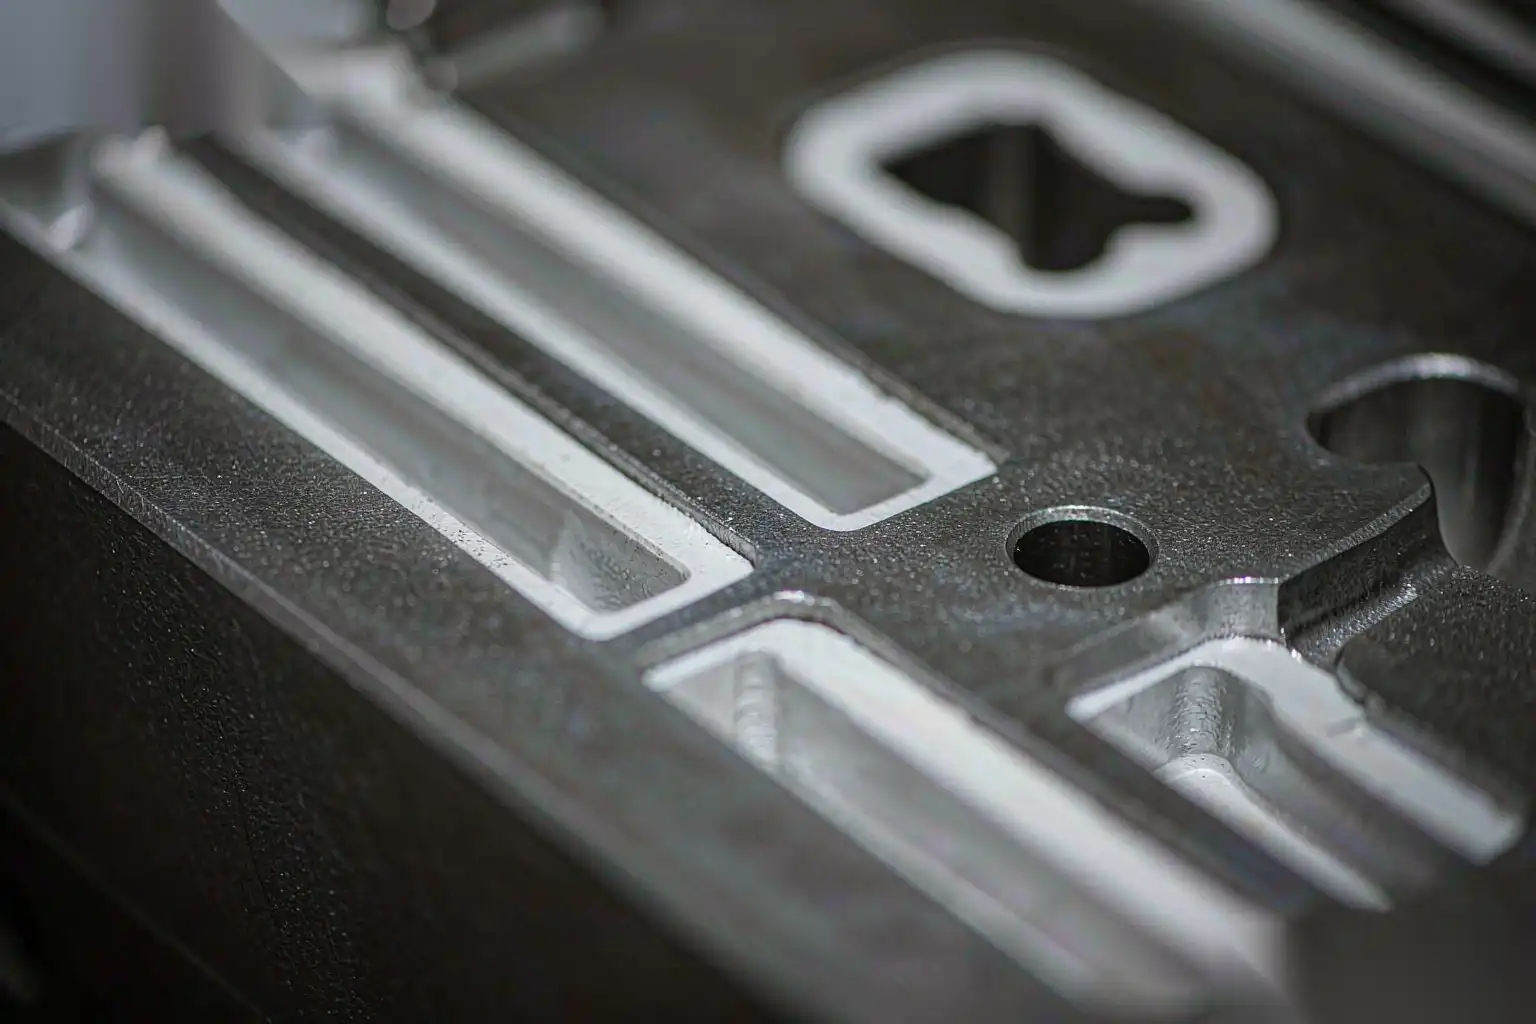
Термический заусенец — это не механический край; это небольшой повторно затвердевший шарик у линии раздела или на отметке от выбрасывателя, образованный, когда тонкая пленка металла вспыхивает в зазоре, мгновенно замерзает, а затем при следующем термическом цикле образует маленький выступ. Они малы — 0,02–0,15 мм, — но расположены в таких местах, как точки выхода выбрасывателя и уступы линии раздела, куда робот-щетка не всегда может добраться.
Термические заусенцы лучше всего удаляет метод тепловой энергии (TEM), потому что они внутренние или расположены на уступах. Их также уменьшают за счет контроля температуры формы в диапазоне 180–260 °C и полировки поверхностей раздела.
Откуда каждый заусенец возникает в процессе
Таблица 1 связывает заусенец с его процессным происхождением, чтобы инспекционная заметка могла указывать на источник по цепочке.
| Тип заусенца | Происхождение процесса | Типичное расположение | Доступность |
|---|---|---|---|
| Поассон | Впрыск в зазор разделения/слайд | Линия разделения, края слайдера | Внешний, легкий |
| Rollover | Обработка или сверление выхода среза | Шрам от ворот, просверленные отверстия | Внешний, умеренный |
| Разрыв | Тупой или холодный трещина при обработке | Ворота, тяжелый срез секции | Внешний, твердый срез |
| Термический | Обратная затвердевание вспышки у линии разделения/выталкивателя | Следы от выталкивателя, уступы | Внутренний/уступ, твердый |
Линия разделения является крупнейшим источником, потому что она проходит по всему периметру. Шрам от ворот — второй по значению, так как это самая толстая секция, и нагрузка на обработку там самая высокая. Следы от выталкивателя локализованы, но повторяются, и расположены на поверхностях, которые часто важны для внешнего вида или плоскости.
Твердость и доступность определяют метод
Два свойства определяют метод удаления: насколько трудно срезать заусенец и может ли инструмент к нему добраться.
Твердость зависит от исходного сплава. Заусенец из алюминия A380 режется при силе 30-70 Н на ленточной пиле. Заусенец из цинка мягче, 20-50 Н, а заусенец из нержавеющей стали — тверже, 50-120 Н. Доступность не зависит от твердости: термический микрозазубрин на следе выталкивателя под уступом может быть мягким, но недоступным для шпинделя.
Полезный способ оценки доступности — тест на охват инструмента. Роботизированный шпиндель с лепестковым колесом диаметром 20 мм может достигнуть любой внешней кромки в пределах 15 мм от открытой поверхности, но как только заусенец находится более чем на одном радиусе инструмента внутри полости, угол контакта выравнивается, и срез падает ниже 20 процентов от номинала. Ниже этого порога мы перестаем называть это шлифовкой и называем это термической или тумбл-обработкой. Тот же тест применим к поперечным отверстиям: сверло диаметром 6 мм, пересекающее другое сверло того же диаметра, оставляет венец на стыке, в который не входит стандартная щетка, поэтому это автоматически считается внутренним классом независимо от толщины ребра.
Мы оцениваем каждую заусенцу по простой сетке:
- Доступная и тонкая: щетка или легкий робот проходит.
- Доступная и толстая: роботизированная шлифовка, от 30 до 120 Н в зависимости от сплава.
- Недоступная и тонкая: метод тепловой энергии.
- Недоступная и толстая: переработка особенности; ни один процесс не удаляет внутреннюю заусенцу толщиной 1 мм чисто.
Сетка — это то, что мешает цеху тратить 40 секунд на щетку для переработки, которая требует 12 секунд шлифовки, или вручную обрабатывать тепловую заусенцу, которую TEM очищает за один цикл.
Измерение размера заусенцы на производственной площадке
Классификация полезна только если она повторяема, а для повторяемости нужен метод измерения с точностью до 0,02 мм. Мы используем три инструмента в зависимости от класса:
- Оптический сравниватель или микроскоп с увеличением от 10x до 50x для финов по Пуассону и тепловых ребер менее 0,3 мм, измеряя высоту ребра по ретикулю.
- Циферблатный или рычажный индикатор для заусенцы на воротах и разрывах, с заготовкой на эталоне и зондом, перемещенным по краю; заусенца от 0,1 до 0,6 мм читается напрямую.
- Нейлоновый зонд «пуск/стоп» для внутренних кросс-отверстий, где зонд проталкивается через отверстие, и любой зацеп фиксируется как отказ.
Мы записываем измеренную высоту рядом с классом на первой метке. За неделю формируется распределение: если 80 процентов финов Пуассона измеряются в диапазоне 0,05–0,15 мм, сила щетки устанавливается для этого диапазона; если значение тянется до 0,4 мм, значит, разделительная часть формы открылась, и инженер по инструментам уведомляется до появления брака. Шаг измерения недорогой, примерно 30 секунд на первую заготовку, и именно он обеспечивает честность маршрутизации, а не догадки.
Соответствие типа заусенцы методу удаления
Таблица 2 — это маршрут, который мы создаем в ячейке DZ для типичных литых деталей.
| Тип заусенца | Удаление по первому выбору | Принудительный или настройка | Резервный метод |
|---|---|---|---|
| Пуассон, внешний | Роботизированная щетка или ремень | Щетка 10 до 30 Н | Вибрационная обработка для партий |
| Перекат, воротник | Роботизированная шлифовка | Алюминий 30 до 70 Н | Шлифовка ленточным шлифовальным станком, ручная при низком объеме |
| Рвать, корень воротника | Роботизированная шлифовка, твердая | 50 до 90 Н, удаление корня | Фаска на ЧПУ при повторяющихся операциях |
| Термическая обработка, уступ | Метод тепловой энергии | Камера для партий | Только ручная, если нет TEM |
| Смешанная, большой объем | Робот плюс вибрационная обработка | Обработка краев роботом, остатки от дробления | Последовательность ячейки |
Для высокообъемной обработки сантехнических и запорных деталей часто используют двухэтапный процесс: робот обрабатывает линию раздела и воротник, затем детали отправляются в вибрационный бункер на 15-40 минут для удаления микроскопических заусенцев, оставленных роботом. The выбор вибрационного носителя для удаления заусенцев для этого сосуда устанавливается по размеру заусенца, керамический носитель 5–20 мм для заусенцев 0,1–0,5 мм, а цикл настраивается так, чтобы носитель не сглаживал уплотнительный край сверх допустимых размеров.
Та же логика маршрутизации применяется к автоматической обработке заусенцев из алюминия, где ячейка классифицируется при первом же запуске, а программа выбирает станцию.
Изменения в дизайне, предотвращающие повторение
Классификация — это только половина ценности; другую половину составляет обратная связь причины в дизайн. Наиболее эффективные изменения:
- Ужесточить зазор между частью штампа и матрицей с 0,08 до 0,03 мм для уменьшения высоты финов по Пуассону на линии.
- Добавить угол среза на тримовом штампе, чтобы гейт разрезал, а не катился; срез под 3-8 градусов сокращает высоту rollover вдвое.
- Подогревать операцию триммирования или точить штамп по графику, каждые 50 000–200 000 ходов, чтобы остановить образование рваных заусенцев.
- Держать температуру штампа в диапазоне 180–260 °C и полировать поверхности раздела для удаления тепловых заусенцев у отметок выбрасывателя.
- Переместить гейты подальше от уплотнительных поверхностей, чтобы толстый rollover никогда не попадал туда, где находится уплотнитель.
- Задавать фаску или радиус на сверленных выходах, 0,2–0,5 мм, чтобы сверло не оставляло rollover, с которым должен бороться робот.
Эти изменения обходятся недорого на этапе изготовления инструмента и устраняют заусенцы до того, как они попадут в финальную ячейку. Мы рассматриваем таксономию как замкнутый цикл: классифицировать, удалять, затем сообщать о двух наиболее распространенных типах заусенцев инженеру по инструментам, чтобы следующий штамп работал чище.
Приемка и стоимость неправильной классификации
Приемка должна соответствовать классу. Заусенец Пуассона на скрытой внутренней поверхности можно оставить с выступом 0,1 мм; rollover на уплотнительной поверхности должен пройти тактильное тестирование. Мы устанавливаем допустимые параметры для каждого признака:
- Уплотнительные поверхности: без заусенцев, обнаруживаемых щупом 0,05 мм или нейлоновой зондом; тест на снижение давления на жидкостных деталях.
- Косметические поверхности: без видимых заусенцев при увеличении в 2 раза, Ra в пределах окна полировки.
- Внутренние сквозные отверстия: проверка зондом или TEM с промывкой остатков и тестом потока.
- Метки выбрасывателя: заусенец менее 0,05 мм, без корня разрыва.
Запись класса в план инспекции позволяет оператору принимать деталь за секунды, а не спорить о важности финов. Также это дает данные по ячейке: если заусенцы разрыва превышают 5 процентов от первых запусков, проблема в штампе, а не в роботе.
Стоимость неправильной классификации
Неправильная классификация проявляется в стоимости задолго до появления брака. Общие причины отказов:
- Щетка для обработки rollover. Щетка на 20 Н не может срезать rollover толщиной 0,4 мм, поэтому оператор держит её в течение 30 секунд, изгибает край, и деталь проходит тактильный тест только для обнаружения утечки. Стоимость повторной обработки — это замена литника и установка нового уплотнения, примерно в 3-8 раз превышающая стоимость детали.
- Шлифовка теплового микрорубца вручную. Работник с напильником тратит 20-60 секунд на каждый бортик, пропуская половину из них; уровень дефектов составляет 2-5 процентов и невидим до сборки.
- Запуск TEM на доступной финской части с поассоновским фином. TEM занимает 40-90 секунд на корзину плюс мойка, поэтому деталь, которую робот очищает за 5 секунд, занимает место в камере и добавляет этап очистки остатков без необходимости.
- Игнорирование разрывного бортика как косметического дефекта. Разорванный корень — это микроканал; деталь проходит визуальный контроль и не выдерживает теста давления-утечки при 0,5-2,0 сс/м, и вся партия вызывает подозрение.
Исправление — не лучшая машина, а правильная маркировка при первом производстве. Этап классификации за 30 секунд, который направляет деталь на нужную станцию, обычно экономит 20-40 процентов затрат на отделку при обработке деталей с разными бортиками и исключает скрытые утечки, подрывающие доверие клиентов.
Внедрение классификации в последовательность финальной обработки DZ
Ячейка DZ превращает таксономию в логику маршрутизации. При первом производстве мы маркируем доминирующие классы бортиков на детали, ячейка выбирает станции, а последующая мойка или полировка соответствуют остаткам, оставленным методом. Поассоновский и rollover попадают к роботу, тепловые и бортики на ledge — к TEM, а вся партия проверяется по таблице приемки по признакам. Это практическое содержание руководству по вторичным операциям при литье под давлением: не список машин, а дерево решений от типа бортика до станции и приемки.
Когда вводить DZ в классификацию
Машины DZ создают роботизированные ячейки для удаления заусенцев и финальной обработки, которые маршрутизируют детали по классу бортика, объединяя щеточную обработку, шлифовку с контролем силы, вибрационное травление и тепловой метод в одну последовательность. Если ваши отливки показывают смешанные бортики, которые не очищаются одним процессом, отправьте нам ваши детали, и мы классифицируем бортики, настроим маршрутизацию станций и откалибруем приемку так, чтобы ячейка удаляла нужный бортик правильным инструментом по правильной цене.