Машина для заливки ядер против ручного изготовления ядер: кто побеждает?
Литейный цех из бронзы в Марокко обратился к нам с простым вопросом и разочаровывающей проблемой. Они делали корпуса клапанов старым способом — операторы вручную забивали песок в формы, по одному. Работа была требовательной к навыкам и медленной, и каждый корпус получался немного отличающимся. Они нанимали больше людей для изготовления большего количества корпусов и всё равно не успевали по срокам. “Стоит ли нам купить машину для заливки ядер, или просто обучить больше специалистов по изготовлению корпусов?” — спросил владелец. Это правильный вопрос, и честный ответ зависит от объема, геометрии и того, сколько брака вы готовы терпеть.
Этот гид сравнивает два метода бок о бок, чтобы вы могли принять решение без догадок. Ни один из них “неправильный” — но они подходят очень разным мастерским.
Что такое ручное изготовление корпусов на самом деле
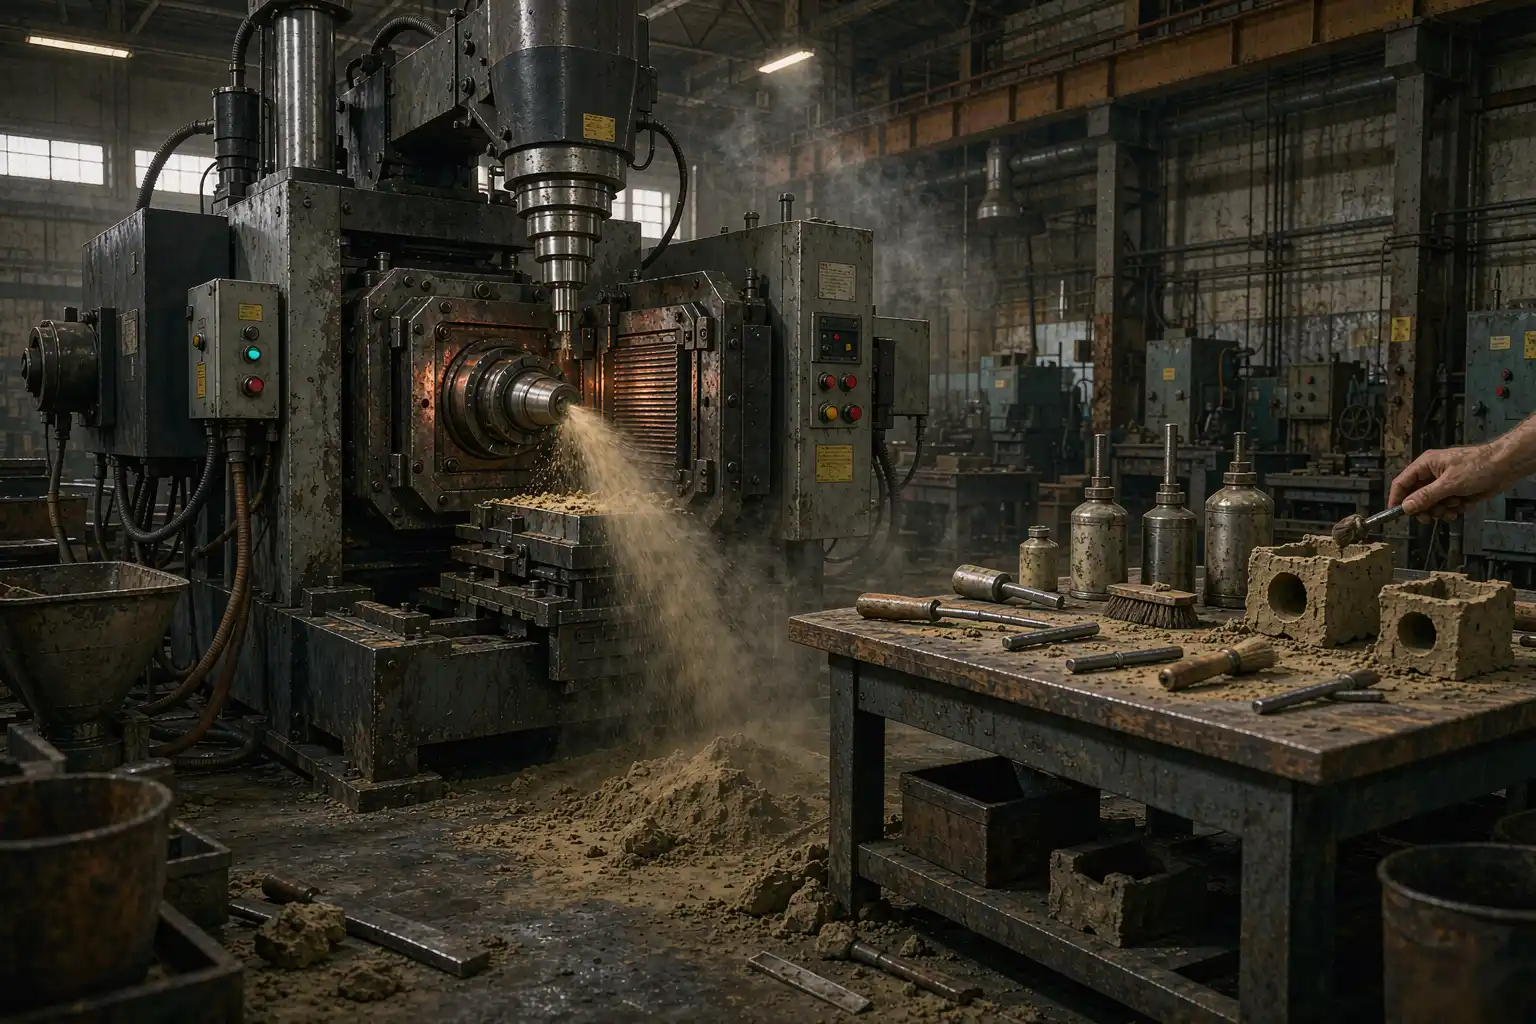
Ручное изготовление корпусов — это именно то, что звучит. Оператор заполняет форму смесью песка и связующего, иногда с помощью молотка, иногда вручную, затем открывает форму и извлекает корпус. Для этого требуется немного оборудования и почти нет капитальных затрат. Хороший специалист по изготовлению корпусов развивает чувство плотности укладки, которое трудно описать и еще труднее заменить. Для разовых образцов, малых объемов или корпусов, над которыми вы еще работаете, это действительно самый дешевый способ начать.
Проблема в последовательности. Плотность укладки зависит от энергии оператора, времени суток и погоды в помещении. Эти вариации проявляются после заливки как смещенные отверстия, недоплавленные участки и грубые внутренние стенки — такие дефекты, которые не проявляются до завершения детали и стоят дорого.
Что делает машина для формовки корпусов
Машина для формовки корпусов выдувает смесь песка и связующего в нагретую форму за один быстрый и равномерный импульс. Тепло застывает связующее за секунды, и готовый корпус легко выбрасывается. Никакого забивания, никаких догадок, никакой зависимости от оператора при укладке. Как только форма и рецепт установлены, тысяча-й корпус такой же, как и первый.
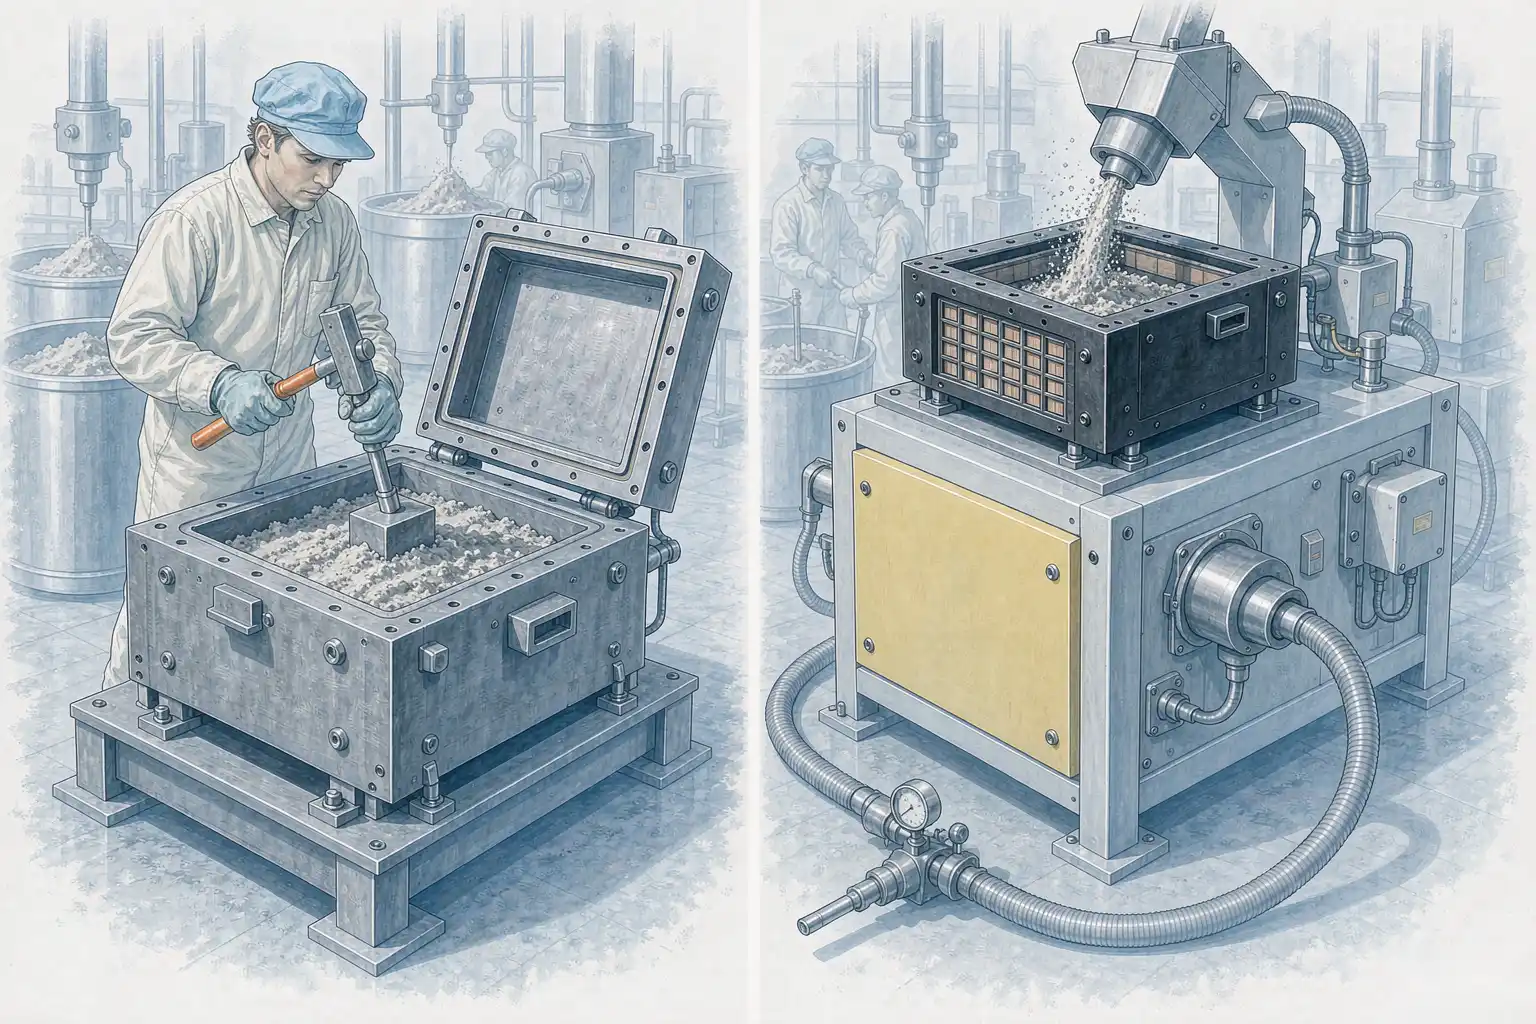
Это одно изменение — замена чувства на повторяемый импульс — позволяет одновременно повысить качество, скорость и снизить трудозатраты.
Сравнение: в чем их различия
Последовательность производства
Это главное отличие. Хорошо настроенная машина удерживает размеры корпуса с точностью до доли миллиметра, из раза в раз. Ручная укладка колеблется. Если вы указываете строгие внутренние допуски, машина позволяет вам соблюдать их без сортировки деталей.
Скорость и трудозатраты
Корпус, на изготовление которого человеку требуется несколько минут, выдувается за секунды и автоматически выбрасывается. Одна машина заменяет нескольких ручных специалистов по изготовлению корпусов для большинства геометрий, и она не устаёт во вторую смену. Если вы взвешиваете преимущества, наши заметки о внутреннем производстве против аутсорсинга рамках формируют расчет труда в реальных цифрах.
Сложные и полые корпуса
Ручное набивание ограничивает вас простыми, вытягиваемыми формами. Стрельба позволяет создавать полые, тонкие и глубоко скошенные ядра — внутренние геометрии, которые определяют современные клапаны, коллекторы и детали двигателей. Если полость детали слишком сложна для ручного набивания, машина для стрельбы — не роскошь; это единственный способ сделать такую деталь вообще.
Качество внутренней поверхности
Корпус определяет внутреннюю стенку отливки. Гладкий, точный корпус обеспечивает ровное отверстие; шероховатый ручной — оставляет поверхность, которую никакая обработка не исправит дешево. Машинное формование также использует меньше связующего, чем многие ручные методы, поэтому газов и остатков для выжигания меньше.
Где ручное изготовление корпусов всё ещё выигрывает
Будьте честны относительно ваших объемов. Для действительно малых тиражей — прототипов, мостового производства, нескольких сотен деталей, пока вы доказываете дизайн — ручное изготовление ядер избегает капитальных затрат и времени на подготовку оснастки. Оно также выигрывает, когда геометрия ядра меняется еженедельно, и жесткий блок станет устаревшим до окупаемости. Ошибка не в использовании ручных методов; ошибка в их использовании после того, как отходы и трудозатраты превысили стоимость машины.
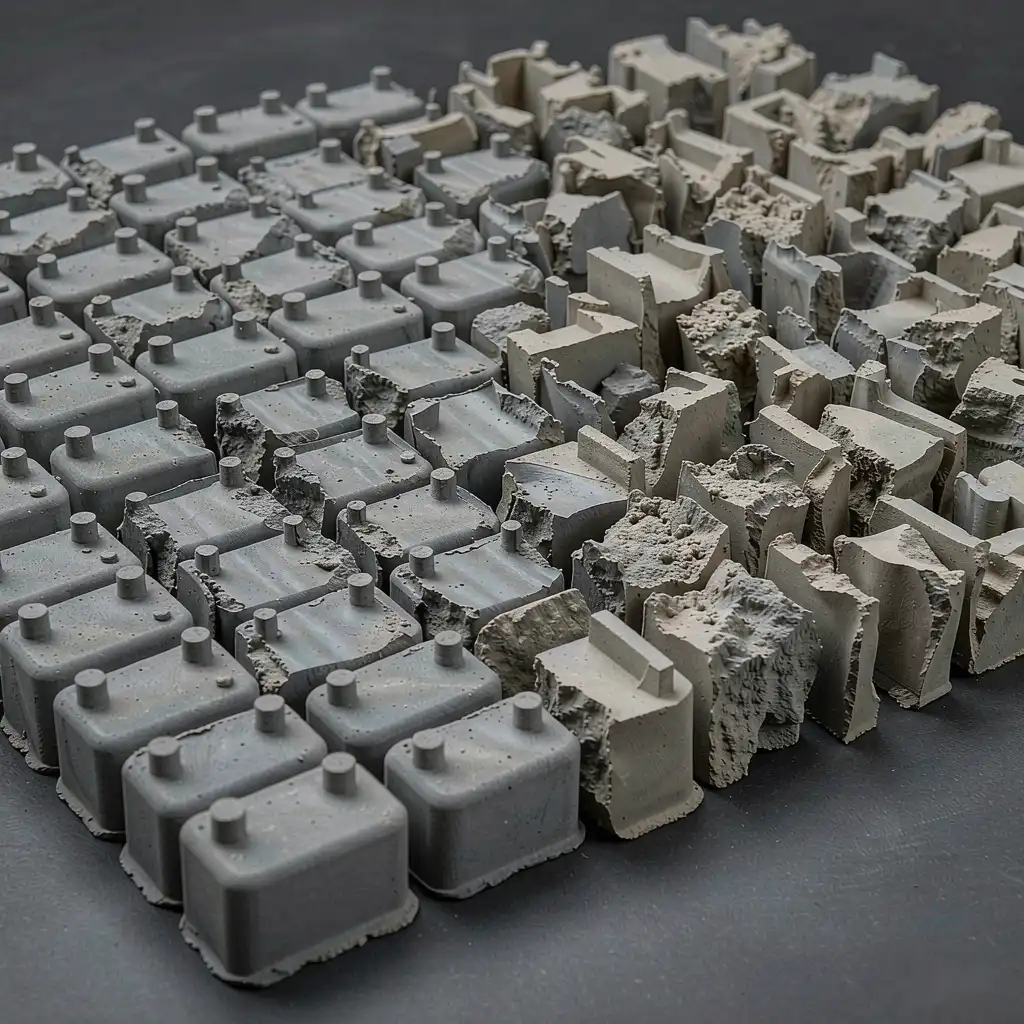
Три ошибки покупателей
1. Покупка стрелка перед коробкой. Машина настолько хороша, насколько хороша форма для ядер. Планируйте форму как инструмент, а не как расходный материал, иначе вы купите скорость, которую не сможете использовать.
2. Игнорирование вентиляции и давления воздуха при выбросе. Недо-обдувочные ядра имеют мягкие места; переобдувочные трескаются. Оба варианта тратят преимущества машины, поэтому настройте под каждое ядро, а не один раз и навсегда.
3. Забвение о следующем этапе. Идеальное ядро всё равно требует обрезки и очистки. Планируйте этап обрезки и резки литника вместе со стрелком, иначе вы создадите узкое место на пилке для обрезки.
Контрольный список перед предварительным расчетом
Перед тем как связаться с поставщиком, запишите:
- Месячный объем ядер сейчас и через 18 месяцев
- Типичная геометрия ядра — толщина стенки, вырезы, полые проходы
- Процесс связывания, который вы можете поддерживать (горячая коробка, холодная коробка, неорганический)
- Доступное пространство на полу, сжатый воздух и вытяжка
- Кто будет управлять и обслуживать машину, и какое обучение им потребуется
Отправьте это вместе с образцом ядра или чертежом. Поставщик, который спрашивает о вентиляции формы и связующем веществе, — тот, кто поставит рабочий блок.
Часто задаваемые вопросы
Стоит ли машина для стрельбы ядер для малых объемов?
Обычно нет, если объем не превышает нескольких сотен стабильных ядер в месяц, где ручное или аутсорсинговое изготовление ядер избегает капитальных затрат и времени на подготовку оснастки. Это окупается, когда объем, сложность или давление отходов делают важной стабильность больше, чем гибкость.
Может ли машина для стрельбы ядер делать такие же ядра, как ручное забивание?
Практически для всех вытягиваемых и многих вырезных геометрий — да, и более последовательно. Глубоко сложные полые ядра, которые нельзя забить вручную, часто возможны только с помощью стрельбы.
Какой процесс связующего выбрать?
Горячая коробка для быстрого отверждения с помощью тепла, холодная коробка для быстрого отверждения при комнатной температуре и гибкости, неорганическая — при строгих нормах по выбросам. Оборудование для стрельбы в основном одинаковое; выбор зависит от сплава, лимитов по дыму и необходимости цикла.
Данное руководство подготовлено командой инженерного применения компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для зачистки, шлифовки, полировки и литейных линий для производителей более чем из дюжины стран. Указанные выше характеристики соответствуют типичной практике постоянных форм; подтвердите точные параметры с вашим изделием и поставщиком перед покупкой.
Теги: машина для литого прессования, литье под давлением, процесс литейного формования, литейное производство, автоматический, выбор машины, покупка