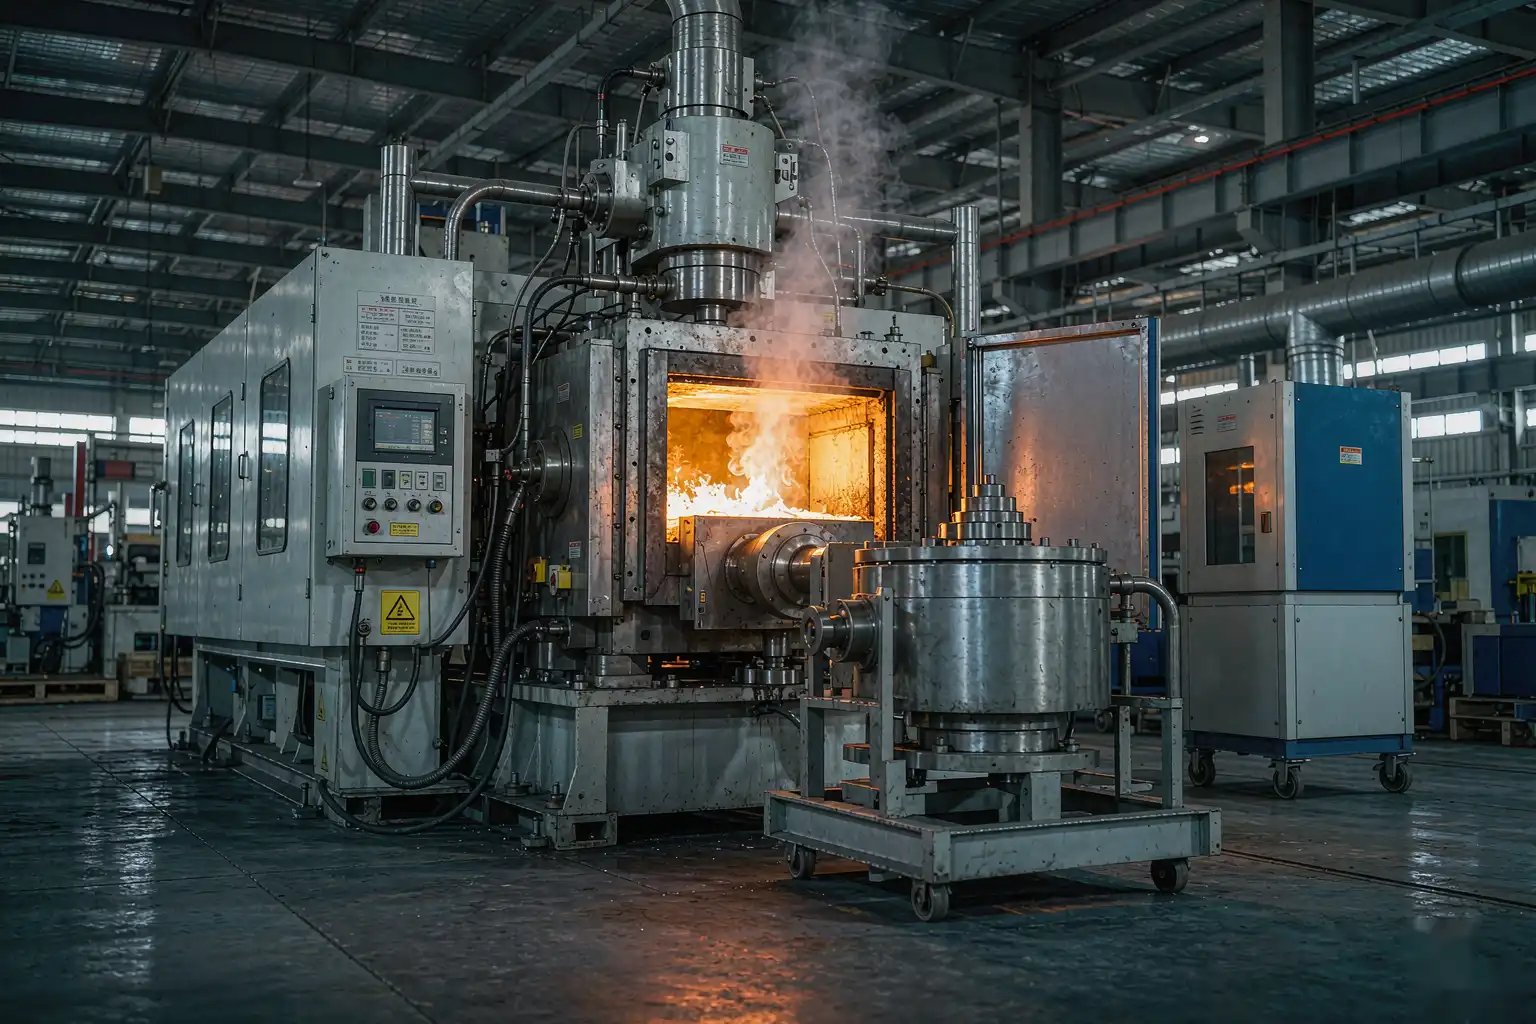
Литьё под высоким давлением захватило большинство категорий алюминиевых и цинковых деталей, но смесители для ванной комнаты — заметное исключение. Премиальное оборудование для ванной по-прежнему поставляется с отливками, выполненными методом литья гравитационного типа (постоянная форма), и причины этого не ностальгия — они метталургические, косметические и экономические.
Металлургическая причина — более медленная заливка. Литьё гравитационного типа заполняет стальную форму за 5–20 секунд вместо 50–200 миллисекунд при литье под высоким давлением. Более медленная заливка позволяет выйти растворённым газам до затвердевания металла, что снижает пористость отливки. Для корпуса смесителя, подвергающегося внутреннему водяному давлению, меньшая пористость означает меньше утечек в эксплуатации.
Косметическая причина — более гладкая поверхность. Гравитационные отливки выходят из формы с более гладкой поверхностью, чем отливки под высоким давлением, потому что нет высокоскоростного распыления, захватывающего воздух или создающего линий течения. Для декоративного смесителя для ванной, поставляемого с полированной или покрытой поверхностью, более гладкая исходная поверхность экономит 30–50 процентов времени на полировку.
Экономическая причина — более низкая стоимость оснастки для небольших и средних тиражей. Стоимость формы для гравитационного литья примерно составляет 30–50 процентов стоимости формы для литья под высоким давлением для той же детали, потому что форма проще (отсутствует высокая зажимная сила, сложное охлаждение), а сталь полости не должна выдерживать такие же силы инжекции. Для серии смесителей, выпускаемой в объёме от 20 000 до 200 000 штук в год на модель, более низкая стоимость оснастки выигрывает.
Процесс гравитационного литья для смесителей

Типичная установка для гравитационного литья для ванной выглядит следующим образом:
| Станция | Операция | Время на цикл |
|---|---|---|
| 1 | Предварительный нагрев формы и смазка | 30–60 секунд |
| 2 | Ручной или роботизированный залив | 10–20 секунд |
| 3 | Затвердевание | 30–90 секунд (в зависимости от толщины стенки) |
| 4 | Открытие формы и извлечение детали | 15–30 секунд |
| 5 | Обработка и удаление наплавных каналов | 30–60 секунд |
| 6 | Очистка формы и повторная смазка | 30–60 секунд |
Общий цикл: от 2,5 до 5 минут на деталь. По сравнению с 45–90 секундами для литья под высоким давлением. Более медленный цикл — это цена за лучшее качество поверхности и меньшую пористость.
Сам процесс заливки является наиболее изменчивым этапом. Ручная заливка зависит от суждения оператора о скорости заливки и температуре отсечки. Роботизированная заливка (наклонная печь или мерный ковш на роботе-манипуляторе) исключает изменчивость и является стандартом для любой премиальной линии смесителей, которая стремится к стабильному качеству.
Сплавы для корпусов смесителей
Три семейства сплавов распространены для корпусов смесителей для ванной:
Алюминиевые сплавы
A380, A383, ADC12 — стандартные алюминиевые сплавы, легко отливаются, хорошая поверхность, подходят для хромирования и порошкового покрытия. Алюминий — самый дешевый вариант, но самый легкий, что иногда является преимуществом (легко устанавливать), а иногда недостатком (ощущается дешевизна в руке).
Латунные сплавы
C360 (легкообрабатываемая латунь), C85700 (без свинца латунь), C89510 (без свинца латунь с бисмутом) — премиальные сплавы для высококлассных смесителей. Латунь ощущается тяжелее и более солидной в руке, отлично обрабатывается для отверстия под картридж и хорошо принимает хромирование с отличной адгезией. Стоимость примерно в 2–3 раза выше алюминия.
Цинковые сплавы
Zamak 3, Zamak 5 — менее распространены для корпусов смесителей, но используются для ручек и декоративных элементов. Zamak обеспечивает самую четкую детализацию среди всех литейных сплавов, поэтому его используют производители высокого класса для скульптурных ручек и декоративных элементов рычагов.
Для премиальных сантехнических изделий обычно используют корпус из латуни с ручками из Zamak. Для среднего сегмента — корпус из алюминия с ручками из Zamak. Для бюджетных моделей — полностью алюминиевый смеситель с полимерной или ручкой из Zamak.
Форма (Постоянная форма) для литья смесителя
Форма для литья под давлением для корпуса смесителя — это сборка из нескольких частей из стали:
- Камера — обычно сталь H13 или H11, обработанная по геометрии корпуса смесителя с внутренней поверхностью, отполированной или пескоструенной в зависимости от требуемого финиша.
- Ядра — песочные или металлические сердечники для внутренних водяных каналов. Металлические сердечники служат дольше, но стоят дороже; песочные сердечники дешевле, но позволяют более сложную внутреннюю геометрию.
- Крышки и выбрасыватели — половинки формы зажимаются болтами или тягой, отделяются для освобождения детали и снова закрываются для следующего цикла.
- Нагрев и охлаждение — форма нагревается перед заливкой (обычно 200–350°C в зависимости от сплава) и охлаждается во время затвердевания для контроля скорости охлаждения.
Хорошо изготовленная форма для крана служит от 50 000 до 100 000 заливок, прежде чем потребуется ремонт поверхности полости. Стоимость формы примерно составляет 15 000–50 000 рублей за деталь, в зависимости от сложности, что значительно ниже стоимости формы для литья под высоким давлением для той же детали.
Обработка поверхности и подготовка к гальванике
Отливка корпуса крана выходит из формы с поверхностью, требующей значительной подготовки перед гальваникой. Последовательность подготовки следующая:
- Удаление наплавов и перепусков — наплавы удаляются или шлифуются.
- Удаление литниковой линии — линия разъема формы шлифуется или полируется до гладкости.
- Предварительная полировка — корпус грубо полируется для удаления кожистости отливки и мелких дефектов поверхности.
- Полировка до гальванического уровня — корпус постепенно полируется до зернистости 600 или более тонкой, в зависимости от требований гальваники.
- Очистка — корпус моется и сушится перед гальваникой.
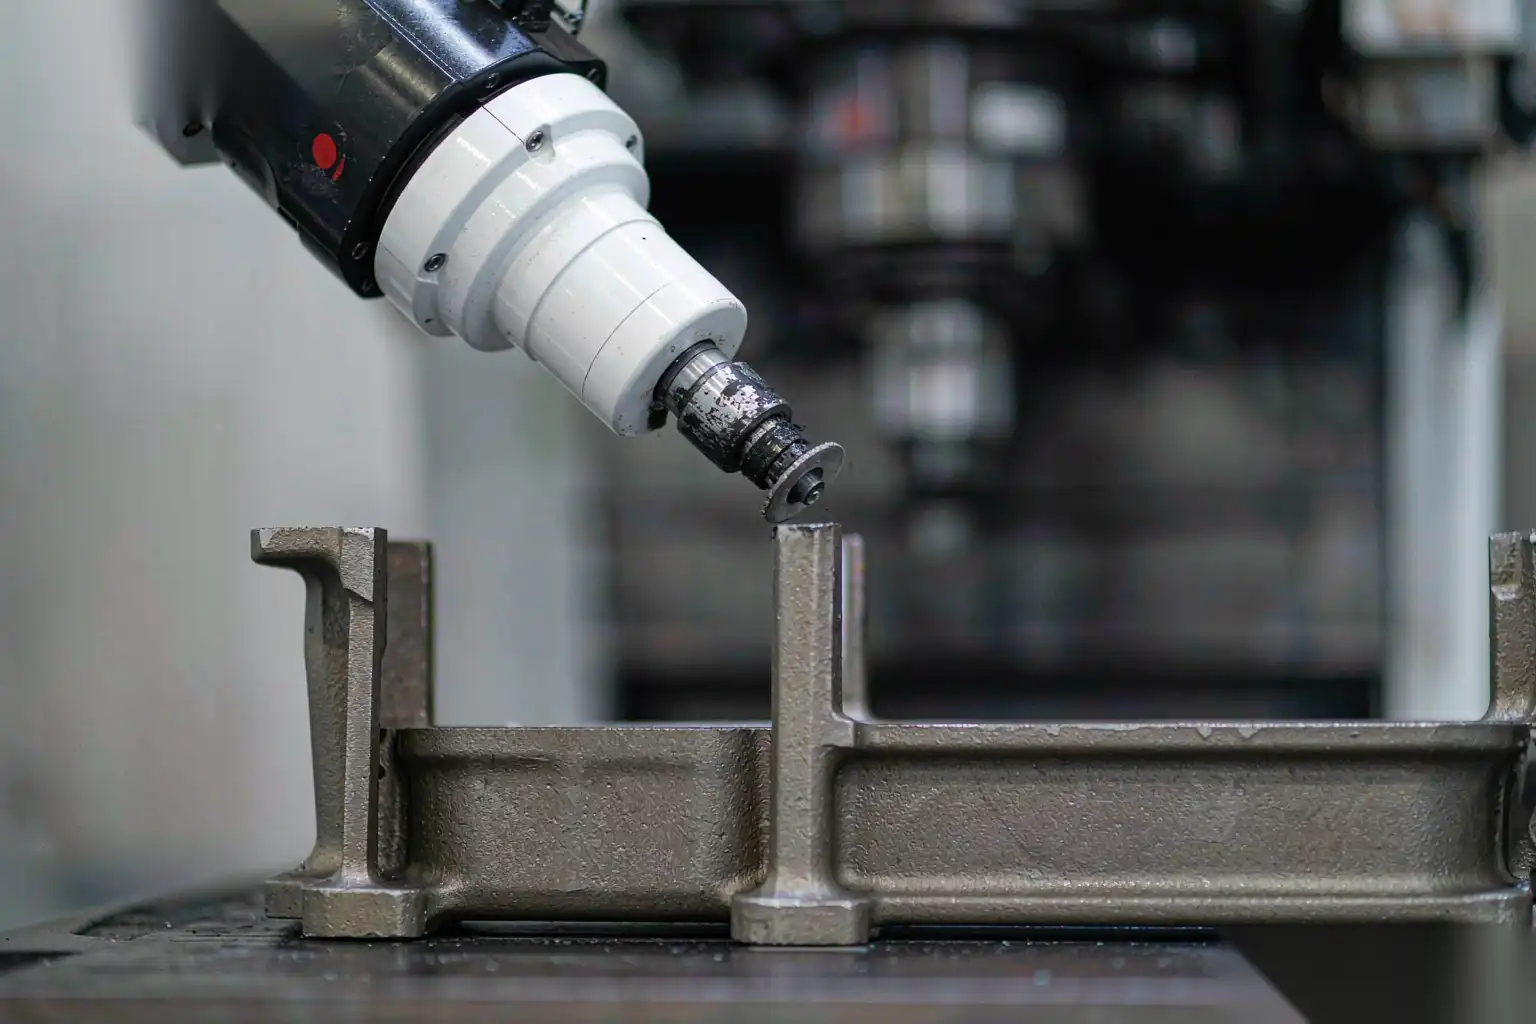
Шаг полировки является самым трудоемким этапом процесса. Для премиальных кранов с зеркальным хромированным покрытием последовательность полировки включает шесть-восемь ступеней прогрессивного полирования. Ручная полировка занимает 20–40 минут на корпус. Роботизированная полировка сокращает это время до 4–8 минут и обеспечивает более точное качество отделки.
Роботизированная полировка корпусов кранов
Премиальная индустрия смесителей за последние десять лет активно перешла на роботизированную полировку. Причины те же, что и для любой декоративной отделки: стоимость труда, доступность рабочей силы и однородность покрытия.
Роботизированная ячейка для полировки корпусов смесителей обычно имеет от четырех до шести станций:
| Станция | Операция | Колесо |
| 1 | Предварительная полировка (срезка) | Куски хлопка, шлифовальная паста |
| 2 | Цвет | Свободный хлопок, окрашивающая паста |
| 3 | Финальный цвет | Мягкий хлопок, финишная паста |
| 4 | Протирка и инспекция | Мягкий хлопок |
| 5 | Мойка и сушка | Водная мойка, горячий воздушный сушитель |
| 6 | Исправление дефектов (ручное) | Ручная полировка |
Робот удерживает деталь у каждого шлифовального круга с заданной силой, углом и траекторией. Программа настроена под конкретную геометрию смесителя и корректируется по мере износа круга. Хорошо настроенная ячейка обеспечивает стабильное качество покрытия в пределах ±5 процентов на 100 000 деталей.
Покрытие корпуса смесителя
Премиальные смесители поставляются с одним из трех покрытий:
Хромирование
Самое распространенное премиальное покрытие. Многослойная структура покрытия: медь (8-20 мкм) для выравнивания и закрытия пористости, яркий никель (8-15 мкм) для отражающей способности и пластичности, по желанию сатиновый никель для матового эффекта, затем хром (0,1-0,5 мкм) для износостойкости и устойчивости к потемнению.
PVD (Физическое осаждение паров)
Премиальная альтернатива хрому. PVD обеспечивает более твердое и износостойкое покрытие в цветах, которые хром не может повторить (сатиновый никель, черный, розовое золото, латунь). PVD требует более гладкой подложки, чем хром (обычно Ra 0,05 мкм или лучше), и стоит дороже.
Порошковое покрытие
Средний и бюджетный вариант. Порошковое покрытие прочное, устойчивое к цветовым изменениям и дешевле, чем хром или PVD, но тактильно отличается — более мягкое, теплое, матовое. Порошковое покрытие также более терпимо к дефектам поверхности подложки, поэтому часто используется в более доступных моделях.
Распространенные дефекты в отливках смесителей методом гравитационного литья
- Пористость в толстых участках — медленное заполнение позволяет газу выйти, но толстые участки все равно тонут и создают внутреннюю пористость. Решение: добавьте подъемники или охлаждающие вставки для питания толстых участков во время затвердевания.
- Холодные швы на тонких стенках — если заливка охлаждается слишком сильно перед заполнением тонких стенок, потоки встречаются холодными. Решение: повысить температуру заливки, увеличить скорость заполнения или утолщить тонкие стенки.
- Поверхностные зазоры и линии течения — ручной заливка не является последовательной. Решение: роботизированная заливка, предварительный нагрев формы и правильное вентиляция.
- Вспенивание по линии раздела — изношенная или неправильно зажата форма. Решение: обслуживание формы, регулировка силы зажима.
- Дрейф размеров при охлаждении — неравномерная толщина стенки вызывает неравномерное охлаждение, что деформирует деталь. Решение: равномерный дизайн стенки, сбалансированное охлаждение.
Производитель премиум-смесителей отвергает детали с любыми из этих дефектов, потому что потребитель увидит их при ярком освещении в ванной комнате. Процент брака на линии роботизированной полировки и гальваники должен быть ниже 2 процентов для хорошо контролируемого процесса.
Как DZ Smart Manufacturing подходит к отделке смесителей
DZ Smart Manufacturing управляет роботизированными ячейками полировки для корпусов смесителей, ручек и декоративных элементов. Раскладка ячейки настроена для многоступенчатой полировки, необходимой для премиальных смесителей. Мы можем поставить готовое к полировке и гальванике корпус или полностью готовую линию смесителей с партнером по литью.
Для производителей сантехнического оборудования, оценивающих инвестиции в роботизированную полировку, обратитесь в DZ для испытания отделки на вашем корпусе смесителя. Мы проведем обработку вашего изделия в ячейке из 4-6 станций и покажем качество отделки, время цикла и процент брака, прежде чем вы примете решение о капитальных вложениях.
Перед утверждением роботизированной ячейки для полировки корпусов смесителей запланируйте ручную станцию для доработки в конце ячейки. Роботизированная полировка обрабатывает 90-95 процентов поверхности, но оставшиеся 5-10 процентов — обычно в глубоких вырезах, внутренних радиусах или декоративных деталях — требуют ручной обработки. Двухстанционная ручная доработка после робота позволяет держать общий процент брака ниже 2 процентов и защищает ячейку от оценки только по частям, которые может закончить человек.
Еще одна скрытая стоимость в роботизированной полировке смесителей — износ шлифовальных кругов. Премиальные гальванические детали требуют стабильной поверхности круга, и износ происходит каждые 200-400 деталей в зависимости от состава круга. Планируйте замену круга в цикл ячейки и учитывайте износ в стоимости за деталь. Ячейка, игнорирующая износ круга, показывает снижение качества отделки на 10-15 процентов за одну смену, а процент брака увеличивается вместе с этим.
Автор: г-н Лай Дингрень, Генеральный директор DZ Smart Manufacturing. Более 20 лет в области литья из металлов и автоматической полировки. LinkedIn: linkedin.com/in/dzivy
Об этой статье: Образовательный контент. Процесс и экономика соответствуют типичной практике отрасли. Проверьте на своих образцах перед инвестированием капитала.