


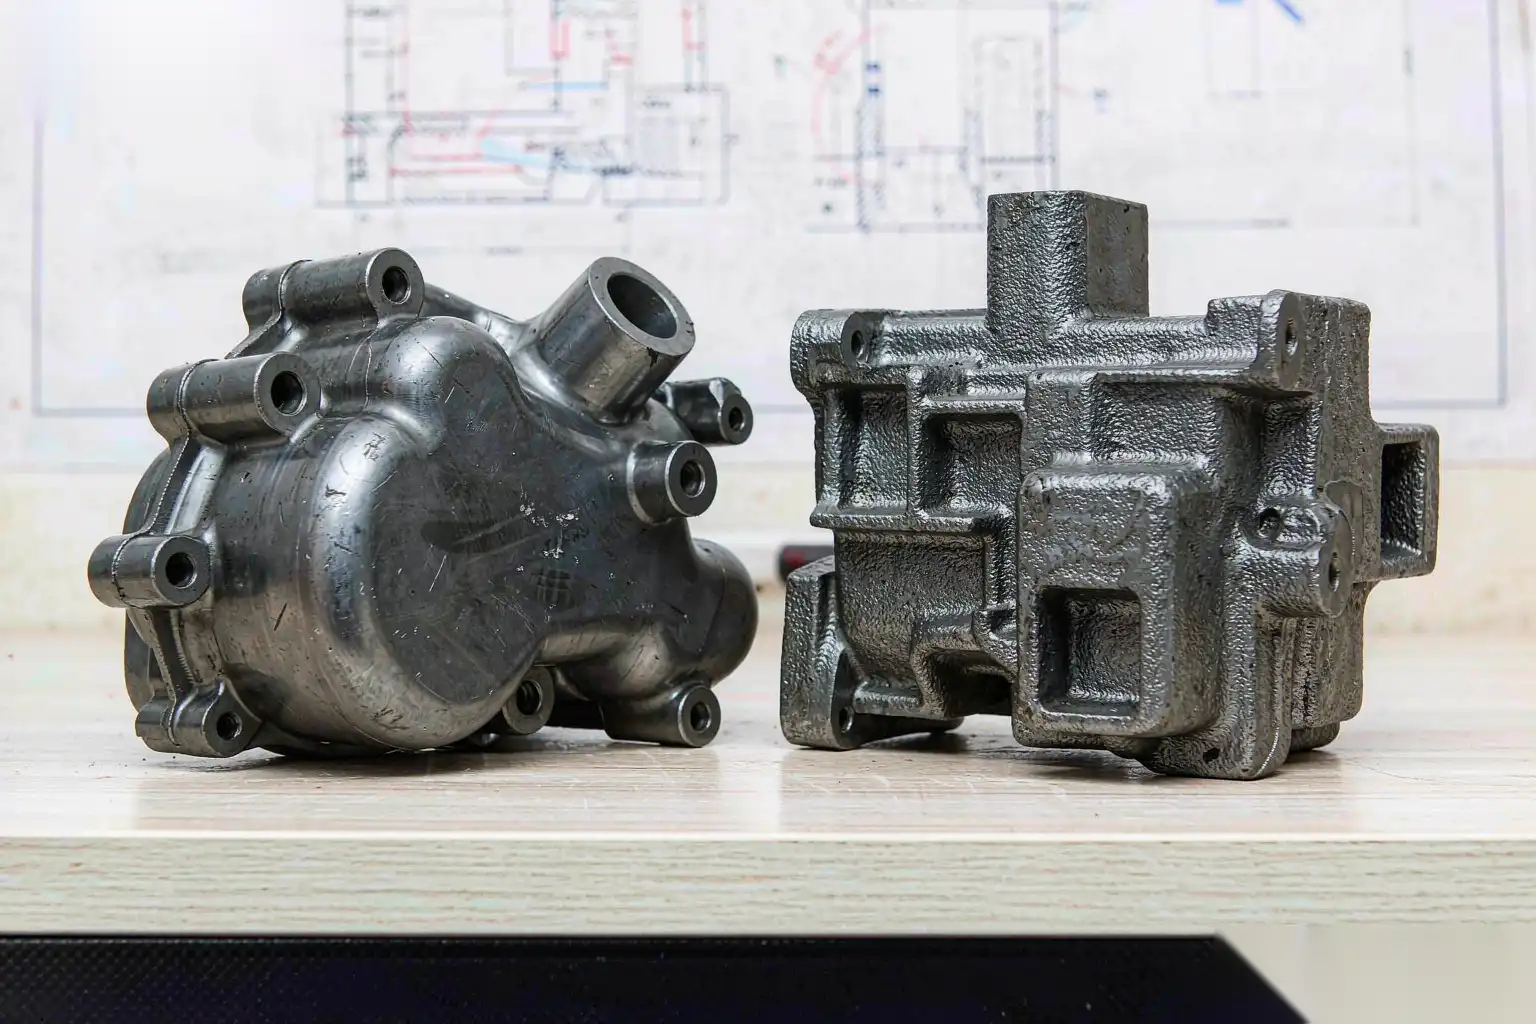
Литьё из алюминия против песчаного литья: процесс, стоимость и когда выбирать каждое
Почему важен выбор между литейным формованием под давлением и пескоструйным литьем
Алюминиевые детали изготавливаются с помощью различных процессов литья, но два наиболее распространённых — это литейное формование под давлением и пескоструйное литье. Они значительно отличаются по экономике, возможностям и идеальным областям применения.
Выбор неправильного процесса означает либо:
- Переплату за процесс, который превышает ваши требования (например, литейное формование под давлением для прототипа малых тиражей)
- Указание недостижимых характеристик от процесса, который не может их обеспечить (например, ожидание точных допусков при пескоструйном литье)
В этой статье рассматривается структура принятия решений, чтобы вы могли сделать правильный выбор для вашего проекта.
Обзор процесса
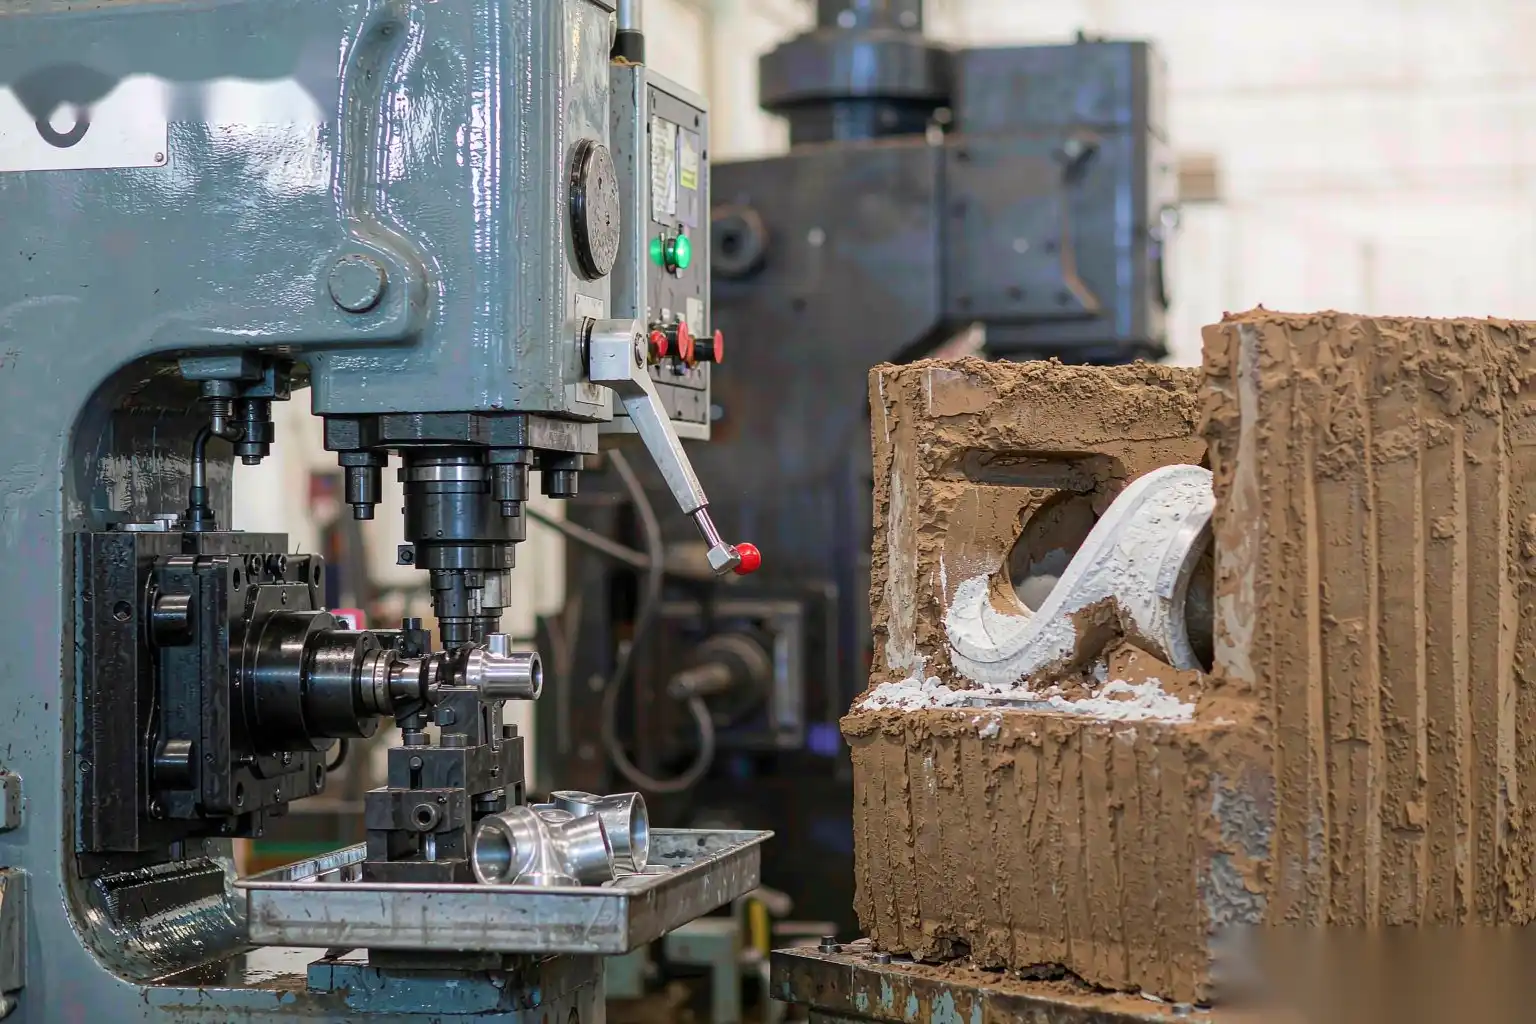
Литье под давлением
Расплавленный алюминий впрыскивается в многоразовую стальную форму под высоким давлением (30-100 МПа) и высокой скоростью. Внутри форма охлаждается водой. Время цикла составляет от 30 секунд до 5 минут.
Ключевые характеристики:
- Высокая производительность (лучше для больших объемов)
- Возможность изготовления тонких стенок (минимум 1,0-1,5 мм)
- Отличная поверхность (Ra 3,2-6,3 мкм в состоянии отливки)
- Точные допуски (±0,10 мм на 25 мм)
- Высокая стоимость оснастки (от 15 000 до более 100 000 рублей)
- Ограничение по неотверждаемым сплавам (в стандартном HPDC)
Пескоструйное литье
Расплавленный алюминий заливается в одноразовую песчаную форму. После затвердевания форма разбивается для освобождения детали. Песок перерабатывается для следующей формы. Время цикла составляет от 1 до 4 часов на форму, но несколько форм могут производиться параллельно.
Ключевые характеристики:
- Низкая производительность (лучше для объемов низкого и среднего уровня)
- Требуются более толстые стенки (минимум 3-5 мм, часто толще)
- Грубая поверхность (Ra 6.3-25 мкм в состоянии отливки)
- Более большие допуски (±0.5-1.5 мм)
- Низкая стоимость инструмента ($1,000-5,000 за простой узор)
- Можно использовать любой алюминиевый сплав, включая закаляемые марки
Таблица сравнения
| Фактор | Литье под давлением | Пескоструйное литье |
|---|---|---|
| Время цикла на деталь | 30 секунд - 5 минут | 10 минут - 2 часа |
| Минимальная толщина стенки | 1.0-1.5 мм | 3-5 мм (часто 5-8 мм) |
| Максимальный вес детали | обычно менее 20 кг | возможно более 100 кг |
| Допуск (линейный) | ±0.10-0.20 мм | ±0.50-1.50 мм |
| Поверхностная отделка (в состоянии отливки) | Ra 3.2-6.3 мкм | Ra 6.3-25 мкм |
| Требуется уклон черновой | 1-3° | 1-3° (более критично из-за жесткости формы) |
| Внутреннее пористость | более высокая (газовая) | ниже (гравитационное заливка) |
| Механическая прочность (после отлива) | умеренная | от хорошего до отличного (поддаётся термообработке) |
| Поддаётся термообработке | нет (пузырьки A380) | да (T6, T5) |
| Стоимость инструмента | $15,000-100,000+ | 1ТП4Т1,000-5,000 (только шаблон) |
| Стоимость за деталь (при масштабировании) | 1ТП4Т2-10 (высокий объем) | 1ТП4Т10-50 (низкий объем) |
| Объем производства | высокий (более 1000/год) | низкий до среднего (1-5000/год) |
| Подходящие сплавы | A380, A383, A384, A390, A413 | любой алюминиевый сплав |
| Типичные области применения | потребительская электроника, автомобильные кронштейны, освещение | крупные конструкционные детали, прототипы, малый объем |
Когда выбирать литейное производство
Литейное производство подходит, когда:
- Объем производства высок (более 5000 деталей/год, точка безубыточности при 1000-3000)
- Деталь сложная с внутренними особенностями или сложной геометрией
- Требуются точные допуски на отливки с точными характеристиками
- Требуется эстетическая поверхность для внешнего вида
- Время цикла имеет значение (скорость производства критична)
- Термическая обработка НЕ требуется для этого применения
Литьё под давлением доминирует в области потребительской электроники, освещения, автомобильных кронштейнов и большинства крупносерийных промышленных отливок.
Когда выбирать песочное литьё
Песочное литьё — правильный выбор, когда:
- Объем производства невелик (менее 5000 деталей в год, часто от 1 до 1000)
- Деталь крупная (более 20 кг или более 500 мм в любой размерной стороне)
- Требуется термическая обработка (T6 для высокой прочности)
- Допустимы более свободные допуски (только размеры после отливки, последующая обработка поверхности)
- Выбор сплава имеет решающее значение (специальные сплавы недоступны при литье под давлением)
- Низкие начальные инвестиции в оснастку для внешнего вида
- Прототип или предпродажные объемы производства
Песочное литьё широко используется для структурных деталей аэрокосмической промышленности, крупных корпусов насосов, прототипных деталей и в любых случаях, когда объем не оправдывает затрат на оснастку для литья под давлением.
Сравнение стоимости
Для гипотетической алюминиевой детали весом 5 кг:
Оценка стоимости литого отливки
- Оснастка: $40 000 (однокамерная матрица)
- Стоимость за деталь: $15-30 (материал + отливка + очистка + простая отделка)
- Амортизация оснастки (при 10 000 деталей в год): $4,00/деталь
- Общая стоимость за деталь: $19-34
Оценка стоимости песчаного литья
- Оснастка: $3 000 (деревянный или смоляной шаблон)
- Стоимость за деталь: $30-80 (материал + отливка + очистка + термическая обработка при необходимости)
- Амортизация оснастки (при 1 000 деталей в год): $3,00/деталь
- Общая стоимость за деталь: $33-83
Пересечение стоимости сильно зависит от объема. При очень низком объеме (1-100 деталей) песчаное литье значительно дешевле, несмотря на более высокую стоимость за деталь. При очень большом объеме (более 100 000 деталей) преимущества получает литое отливка за счет экономии времени цикла.
Когда расчет стоимости склоняется в пользу литого отливки
Для большинства алюминиевых деталей литое отливка становится более дешевым вариантом при объеме около 2 000-5 000 деталей в год. Выше этого объема:
- Амортизация оснастки становится управляемой
- Экономия времени цикла накапливается
- Качество и однородность заготовки улучшаются
- Использование материала лучше (меньше отходов на деталь)
Для деталей, объем которых останется ниже 1000 штук в год, песочное литье почти всегда дешевле. Для деталей, объем которых превысит 10 000 штук в год, прессование почти всегда дешевле.
Допуски и качество поверхности
Эти два процесса значительно различаются:
Допуски при прессовом литье
- Линейные размеры: ±0,10 мм на 25 мм обычно
- Плоскостность: 0,10-0,30 мм на 100 мм
- Качество поверхности: Ra 3,2-6,3 мкм в состоянии отливки
- Угол съема: 1-3° (обязателен для извлечения)
Допуски при песочном литье
- Линейные размеры: ±0,50-1,50 мм (обычно для зеленого песка), ±0,30-0,80 мм (для связанного смолой песка)
- Плоскостность: 1,0-3,0 мм на 100 мм
- Качество поверхности: Ra 6,3-25 мкм в состоянии отливки
- Угол съема: 1-3° (все еще требуется)
Если ваша деталь требует точных допусков при обработке, оба процесса могут обеспечить их (обработка после литья). Но Допуск при литье важен для особенностей, которые не обрабатываются механически.
Совместимость с поверхностной обработкой
Оба процесса могут принимать одинаковые виды поверхностных обработок:
- Анодирование (Тип II и III): оба совместимы
- Порошковое покрытие: оба совместимы
- Влажная краска: оба совместимы
- Покрытие металлом: более распространено на песчаных отливках исторически, но оба могут быть покрыты металлом
Поверхностная отделка после литья влияет на внешний вид после обработки. Детали литого прессом имеют более гладкую исходную поверхность, что может снизить стоимость отделки.
Механические свойства
Литой алюминий A380 (после литья)
- Прочность на растяжение: 320-360 МПа
- Предел текучести: 160-180 МПа
- Удлинение: 3-3,51%
- Твердость: 75-85 HB
- Термическая обработка: не применяется
Песчаное литьё A356-T6 (термически обработанное)
- Прочность на растяжение: 260-310 МПа
- Предел текучести: 180-240 МПа
- Удлинение: 6-10%
- Твердость: 80-95 HB
- Термическая обработка: стандарт T6
Литые из песка детали с термической обработкой T6 значительно лучше по пластичности и удлинению, чем литые под давлением A380. Для конструкционных или критичных с точки зрения безопасности деталей, где важна пластичность, предпочтительнее пескостная отливка с T6.
Рамочная структура принятия решений
Используйте эту структуру для выбора:
- Какой объем производства?
– Менее 1000/год → пескостная отливка (вероятно)
– 1000-5000/год → зависит от других факторов
– Более 5000/год → литейное под давлением (вероятно)
– Продолжайте к шагу 2, если есть неопределенность
- Требуется ли термическая обработка?
– Да → пескостная отливка (или вакуумное HPDC)
– Нет → продолжайте
- Вес детали более 20 кг или длина более 500 мм?
– Да → пескостная отливка (вероятно)
– Нет → продолжайте
- Требуются ли точные допуски на отливки?
– Да → литейное под давлением
– Нет → продолжайте
- Является ли деталь сложной с внутренними полостями?
– Да → литейное под давлением
– Нет → любой из процессов подойдет
- Какова общая стоимость программы за весь срок службы продукта?
– Рассчитать и сравнить
Рамочная основа охватывает большинство случаев. Окончательное решение должно включать обзоры DFM с поставщиками литья под давлением и песочного литья.
Возможности оптимизации затрат
Для проектов литья под давлением
- Увеличьте объем для амортизации оснастки
- Сократите время цикла за счет лучшего охлаждения формы
- Повышайте выход продукции за счет лучшего контроля процесса
- Оптимизируйте выбор сплава используйте самый дешевый допустимый сплав
Для проектов песочного литья
- Используйте форму безпечную или с связующим на основе смолы для более точных допусков (при необходимости)
- Стратегически проводите термическую обработку для снижения стоимости сплава
- Используйте ядра для внутренних элементов снизить механическую обработку
- Оптимизация заливки и конструкции подъемников снизить количество дефектов
Различия в проверке качества
Оба процесса также отличаются тем, как осуществляется контроль качества в производстве. Контроль качества литейных изделий под давлением сильно зависит от мониторинга процесса: данные профиля заливки, графики давления в полости и температура формы регистрируются на каждом цикле, а статистический контроль процессов (SPC) применяется к критическим размерам в течение всей серии производства. Рентгеновская или компьютерная томография используется для деталей, где важна внутренняя пористость, обычно на выборочной основе.
Контроль качества песочного литья больше опирается на сертификацию материалов и разрушительные испытания, поскольку каждая форма уникальна, а автоматическое обнаружение отклонений в процессе сложнее. Тестовые образцы, отлитые вместе с деталями, подвергаются растяжению для проверки механических свойств, а радиографическая проверка чаще применяется как стандартная процедура, а не выборочный контроль. Для критичных деталей из песочного литья радиография высоконагруженных участков является стандартной практикой в аэрокосмической и сосудистой промышленности.
Для покупателей это означает, что пакет квалификации отличается: программы литейного формования под давлением подчеркивают исследования способности процесса (Cpk) и данные мониторинга по циклам, в то время как программы песочного литья делают акцент на отчеты о тестировании материалов, радиографические пленки и документацию по сварочным ремонтам.
Когда оба процесса используются в одной программе
Вопрос о выборе между литейным формованием под давлением и песочным литьем обычно рассматривается как либо-or, но зрелые программы производства часто используют оба процесса параллельно — сознательно. Общий сценарий: литейное формование под давлением используется для массовых основных деталей, где важна экономия по циклу, а песочное литье — для малых партий, крупногабаритных конструктивных элементов и каждой инженерной модификации, которая иначе могла бы оставить стальной пресс без дела. Семейство продукции с одним массовым вариантом и двенадцатью длинными хвостами — классический пример: литейте основной поток, песочное литье — хвост, и ни один из процессов не выполняет работу другого.
Та же логика управляет жизненным циклом программы. Прототипы из песочного литья подтверждают дизайн на ранних этапах производства; когда объем превышает несколько тысяч деталей в год и дизайн стабилизируется после второй или третьей редакции, заказывается форма, и деталь переходит на массовое производство. Компании, пропускающие миграцию, потому что песочное литье работает, в итоге платят цену песочного литья навсегда за детали, объем которых давно оправдал использование формы под давление.
Стратегия отделки должна соответствовать стадии части. Поверхности из песочного литья более шероховатые и требуют более интенсивной очистки, тогда как детали из литейных форм требуют легкой зачистки и целенаправленной полировки — и роботизированная ячейка, настроенная для одного процесса, не обязательно подходит для другого. Программы DZ Machinery по отделке ячеек для клиентов именно на этом этапе: когда деталь переходит из песочного литья в литейное, мы перенастраиваем программы зачистки и полировки под новый шаблон вспышки и поверхность, обычно повторно используя оборудование и фиксаторы. Миграция тогда стоит как проект программирования, а не новая капитальная линия — еще одна причина выбрать партнера по отделке, который планирует изменение объемов, а не только предлагает цену на текущий заказ.
Часто задаваемые вопросы о литейном формовании под давлением и песочном литье
Можно ли изготавливать литые изделия из любого алюминиевого сплава?
Нет. Стандартный HPDC работает с A380, A383, A384, A390 и A413. Песочное литье подходит для всех алюминиевых сплавов, включая закаляемые марки, такие как A356, A357 и A201.
Можно ли делать песочные отливки такой же тонкости, как литые?
Нет. Минимальная толщина стенки песочного литья обычно составляет 3-5 мм, часто 5-8 мм для надежного производства. Литейное формование под давлением может достигать толщины 1,0-1,5 мм.
Какой процесс быстрее для прототипирования?
Песочное литье быстрее для прототипирования, потому что оснастка (деревянный или смоляной шаблон) занимает дни, а не недели. Форму для литейного формования под давлением изготавливают за 6-10 недель.
Можно ли делать песочные отливки с такой же отделкой, как литые?
Готовая поверхность после отливки в песке более шероховатая, но после механической обработки и обработки поверхности конечная отделка может быть похожей. Однако песчаные отливки обычно требуют больше доводочных работ для достижения такого же качества поверхности, как у литых под давлением изделий.
Практическая рекомендация
Для новой алюминиевой детали получайте предложения от как минимум одного литейщика под давлением, так и от песчаного литейщика на этапе DFM. Каждый из них даст вам разные рекомендации по дизайну и оценку стоимости. Правильный выбор часто становится очевидным после этих разговоров.
В компании DZ Smart Manufacturing наши роботизированные ячейки для отделки работают как с литыми под давлением, так и с песчаными алюминиевыми деталями. Процесс отделки похож, но выбор абразивных материалов и параметры цикла отличаются. Если вы выбираете между литьем под давлением и песчаным литьем и хотите получить второе мнение, наша инженерная команда может просмотреть ваши чертежи и предоставить сравнительный анализ процесса с оценками стоимости.
Посмотрите, как наша автоматизированная отделка справляется с обоими типами отливок



