Литье под давлением против ЧПУ-обработки из заготовки: поиск пересечения
Каждый инженер по производству рано или поздно сталкивается с одним и тем же вопросом при создании новой алюминиевой детали: отлить её почти в финальной форме и обработать только важные поверхности или полностью обработать из цельного стержня или пластины. Ответ редко является идеологическим. Он арифметический. В этом руководстве изложена эта арифметика — использование материала, время работы станка, амортизация инструмента и объем, при котором эти два пути пересекаются — с использованием реальных чисел, которые вы можете адаптировать под свои тарифы на цеховые услуги.
Два пути, изложенные точно
Путь А — литье под давлением почти в финальной форме плюс выборочная обработка на ЧПУ. Металл вводится в твердосплавную стальную форму, деталь выходит с допусками от 0,5 до 1,5 мм относительно финальной геометрии, а обработка ограничивается герметизационными поверхностями, диаметрами отверстий, резьбовыми отверстиями и опорными поверхностями. Типичный допуск на обработку — 0,5 до 1,0 мм на каждую поверхность.
Путь Б — обработка из заготовки. Все удаляется фрезой. Деталь массой 380 г после обработки может начаться как заготовка весом 2,4 кг, распиленная из бруска. Вы покупаете разницу в виде стружки, платите за время работы станка, чтобы освободить её, и снова платите за утилизацию стружки.
Наивное сравнение рассматривает цену материала за килограмм и останавливается на этом. Такое сравнение неверно, потому что оно игнорирует три вещи: стоимость минут работы станка, стоимость инструмента, который вы амортизируете, и стоимость капитала, связанного с временем цикла.
Использование материала: где обработка из заготовки теряет эффективность
Начинайте с коэффициента покупки к весу, соотношения массы сырья к массе готовой детали.
- Простая скоба, обработанная из пластины: коэффициент покупки к весу 2,5 — 3,5
- Сложный корпус, обработанный из цельного блока: коэффициент покупки к весу 4 — 8
- Тот же корпус, литье под давлением с минимальной обработкой: коэффициент покупки к весу 1,15 — 1,35
Возьмем корпус, который по окончании весит 900 г. Обработанный из заготовки с коэффициентом покупки к весу 5,5, вы покупаете 4,95 кг пластины 6061-T6 на одну деталь. При цене 3,10 USD за кг вы тратите около 15,35 USD на материал, а возвращаете примерно 0,55 USD за кг в виде стружки, в зависимости от вашего местного рынка и правильной сегрегации сплавов. Чистая стоимость материала составляет около 12,30 USD.
Версия из литья под давлением покупает 1,2 кг заготовки A380 (включая рутер и бисквит, которые переплавляются внутри компании с восстановлением примерно 92-96 процентов) примерно за 2,35 USD за кг. Чистая стоимость материала составляет около 2,80 USD. Разница составляет примерно 9,50 USD за деталь до начала обработки.
Эта разница зачастую решает спор при объемах свыше нескольких тысяч штук в год.
Время работы станка: доминирующая переменная при малых объемах
Материал — это небольшая часть стоимости обработки. Время работы станка — главное.
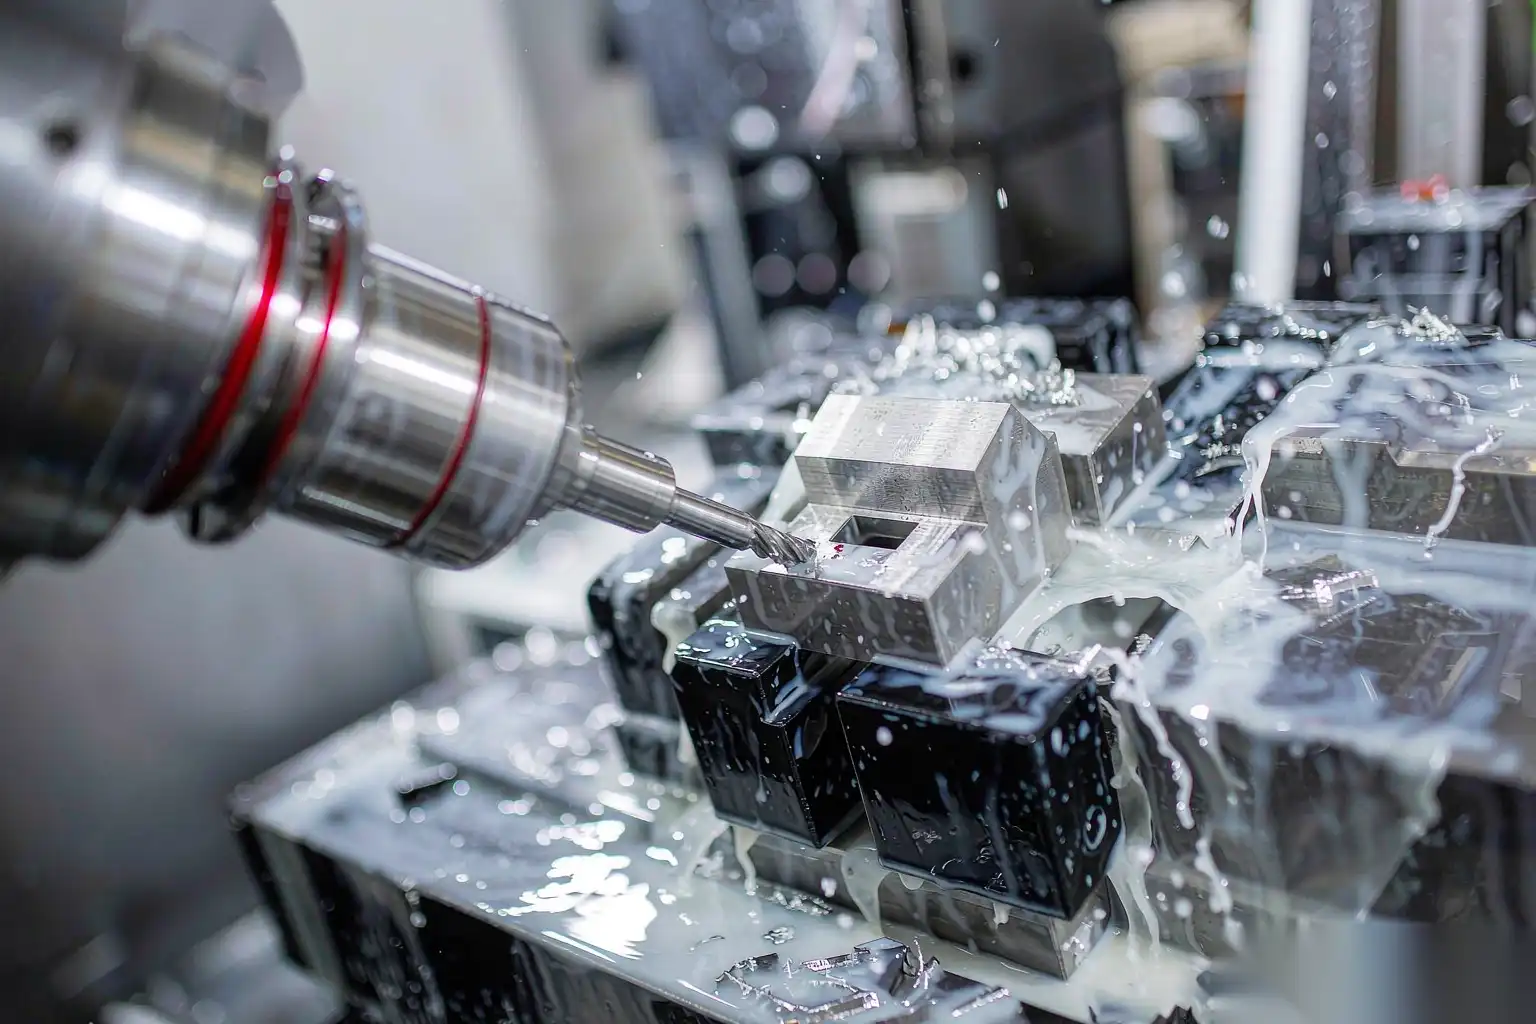
Рассмотрим тот же корпус весом 900 г. Обработанный из цельного материала, вы удаляете примерно 4 кг алюминия. Даже при агрессивных параметрах на современном трехосевом вертикальном станке — фреза диаметром 63 мм при 3500 об/мин, подача 0,25 мм/зуб, осевая глубина 6 мм — вы удаляете примерно 300 см³/мин металла. Четыре килограмма — это около 1480 см³, поэтому только черновая обработка занимает около пяти минут. Добавьте полировку, финальную обработку, сверление двенадцати отверстий, нарезание резьбы в шести, снятие заусенцев и вторую операцию для обработки задней поверхности, и общий цикл составляет от 11 до 16 минут.
При полностью загруженном станке по ставке 65 USD в час — что включает амортизацию, площадь цеха, износ инструмента, охлаждающую жидкость, электроэнергию и оператора, обслуживающего два станка — каждая минута стоит примерно 1,08 USD. Цикл длительностью 14 минут стоит около 15,12 USD за работу станка.
Версия литья под давлением поступает с уже сформированной большей частью геометрии. Обработка сводится к трём граням, одному отверстиям и четырём отверстиям: возможно, 2,5–3,5 минуты, или примерно 3,24 доллара США. Добавьте стоимость преобразования литья, около 2,60–4,20 доллара США в зависимости от тоннажа станка и количества циклов для размера детали, и общая сумма значительно ниже полностью обработанной стоимости.
Структурная причина проста: когда вы обрабатываете из заготовки, вы платите за вращающийся шпиндель за преобразование дорогого алюминия в стружку в течение десяти минут. Когда вы литьё, расплавленный металл принимает форму примерно за 40 секунд.
Амортизация инструмента: фиксированные расходы, которые определяют точку пересечения
Здесь литьё перестает быть явно дешевле. Производственный штамп для детали среднего размера стоит реальных денег.
- Однокамерный штамп, простая геометрия, без боковых действий: 15 000–35 000 долларов США
- Однокамерный штамп с двумя слайдерами и подъемниками: 40 000–90 000 долларов США
- Многокамерный штамп для мелких деталей: 60 000–150 000 долларов США
- Прототип или промежуточный инструмент из мягкой стали: 4 000–12 000 долларов США, срок службы 2000–10 000 выстрелов
Обработка из заготовки требует фиксаторов и программ, а не закаленных стальных инструментов. Надежная установка для фиксации корпуса может стоить 2 500–6 000 долларов США. Эта разница — это входной взнос, который нужно амортизировать.
| Годовой объем | Общий за 3 года (штук) | Стоимость инструмента USD | Стоимость инструмента за деталь | Вердикт |
|---|---|---|---|---|
| 500 | 1,500 | 45,000 | 30.00 | Обработка из заготовки |
| 1,500 | 4,500 | 45,000 | 10.00 | Пограничный случай |
| 4,000 | 12,000 | 45,000 | 3.75 | Литьё |
| 10,000 | 30,000 | 45,000 | 1.50 | Очевидно, что литьё |
Пересечение обычно приходится на 1500–3000 деталей в год. Ниже этого, выигрывает обработка из заготовки, потому что штампы никогда не окупаются. Выше — выигрывает литьё, и маржа с каждым годом увеличивается.
Обратите внимание, что анализ должен использовать ожидаемый объем за весь срок службы, а не за один год. Штамп служит 100 000 ударов или более при правильном обслуживании, поэтому программа, рассчитанная на пять лет, может значительно расширить использование инструмента по сравнению с трехлетним прогнозом.
Точность, допуски и качество поверхности
Стоимость — не единственная характеристика. Маршруты обеспечивают разную функциональность, и иногда именно она определяет выбор.
- Дименсиональная способность. Литье под давлением обычно обеспечивает допуск ±0.10 мм на каждые 25 мм по размерам, пересекающим линию раздела, и более точные — внутри одной половины штампа. Обработка обеспечивает допуск ±0.025 мм без особых усилий. Если в вашем чертеже указано ±0.02 мм по двадцати характеристикам, ни один процесс литья не обеспечит этого напрямую — эти особенности все равно придется обрабатывать.
- Плоскостность по большим площадям. Плита из литого под давлением материала длиной 400 мм не останется плоской с отклонением 0.05 мм без снятия напряжений и обработки. Большие тонкие секции деформируются.
- Поверхностная отделка. Поверхность после отлива Ra обычно составляет от 1.6 до 6.3 мкм в зависимости от состояния штампа и сплава. Обработанные поверхности обычно достигают Ra 0.8–1.6 мкм. Полированные косметические поверхности требуют механической отделки независимо от маршрута — см. как мы структурируем эту работу в вариантов отделки алюминиевых литых деталей.
- Пористость. Это настоящее ограничение. Обработанный заготовка — это прочный металл. Литые изделия содержат газовую пористость, а пористость у поверхности проявляется при резке. Для деталей, выдерживающих давление, указывайте допустимый уровень пористости явно — см. в причины и решения пористости алюминиевых литых изделий рассматриваются уровни допуска по рентгеновским снимкам и вакуумная помощь, которая снижает пористость в критических зонах до менее 1 процента по объему.
Если деталь должна выдерживать давление, обработанная заготовка исключает целый класс рисков. Если допускается определенный уровень пористости, литье выигрывает с экономической точки зрения.
Время выполнения и скорость итераций
Обработка из заготовки имеет одно решающее преимущество на ранних этапах программы: скорость получения первой детали.
- Обработанные прототипы из заготовки: 3–10 дней, включая программирование
- Литье под давлением с производственным инструментом: 8–14 недель до T1
- Мостовое или мягкое оборудование: 3–5 недель, достаточно для нескольких тысяч деталей
Именно поэтому большинство разумных программ используют оба метода. Создайте первые двадцать деталей из заготовки, проверьте посадку и функцию, зафиксируйте геометрию, а затем перейдите к производственному штампу. Обработанные детали позволяют недорого учиться, а литье обеспечивает стабильную себестоимость изделия после стабилизации дизайна.
Внесение изменений в дизайн после завершения изготовления инструмента дорого и медленно. Сварка и повторная обработка вставки штампа занимают от двух до четырех недель и обходятся в 10–20 процентов от стоимости исходного инструмента. Планируйте итерацию до того, как вы начнете резать сталь, а не после.
Гибридные стратегии, которые обычно побеждают
Чистые стратегии редко обеспечивают наименьшие общие затраты. Четыре гибридных шаблона охватывают большинство производственных ситуаций:
- Литьё почти до финальной формы плюс одна операция фрезерования на ЧПУ для доводки. Одна фиксация, одна установка детали, все критические особенности обработаны за один цикл. Это стандарт для корпусов, корпусных деталей клапанов и насосных корпусов.
- Литьё заготовки плюс локальная обработка только уплотнительных поверхностей. Минимальная контактная площадь, короткий цикл, высокий риск при деформации отливки.
- Литьё косметической геометрии, механическая обработка функциональной геометрии. Распространено в санитарном оборудовании, где поверхности внешнего вида не требуют удаления материала сверх автоматической полировки, а монтажные поверхности должны быть плоскими.
- Заготовка для первого года производства, штамповка — далее. Позволяет отправлять продукцию, пока инструмент находится на производственной площадке.
Какой бы шаблон вы ни выбрали, стандартизируйте схему базовых точек заранее. Структура базовых точек отливки, согласованная до проектирования инструмента, предотвращает множество споров позже о том, выходит ли размер за пределы допуска или фиксация неправильная.
Создание собственного рабочего листа для кроссовера
Не доверяйте универсальным порогам. Постройте модель для вашей детали с использованием следующих данных:
- Масса готовой детали и список операций на ЧПУ с реалистичными скоростями удаления материала для каждого инструмента
- Коэффициент покупки к полёту — оценка по вашему чертежу для грубой обработки CAM или просто сравнение объёма оболочки с готовым объёмом
- Цены на сырье, включая ваш фактический кредит за восстановление стружки
- Стоимость работы машины за минуту, а не цена покупки, делённая на предполагаемые часы работы
- Котировка штампа, включая ожидаемое количество полостей, слайдов и предполагаемый срок службы шота
- Ожидаемый объем за весь срок службы более пяти лет, а не один год
- Вторичные операции: удаление заусенцев, шлифовка, полировка, проверка на утечку, покрытие
- Стоимость качества: прогнозируемый уровень брака умноженный на полностью загруженную стоимость в точке отказа
Затем постройте график общей стоимости за деталь в зависимости от ежегодного объема для обоих маршрутов. Пересечение — это ваш точка пересечения. Большинство команд удивлены, насколько низко она расположена, когда минуты работы машины оцениваются честно.
Что меняется при добавлении отделки
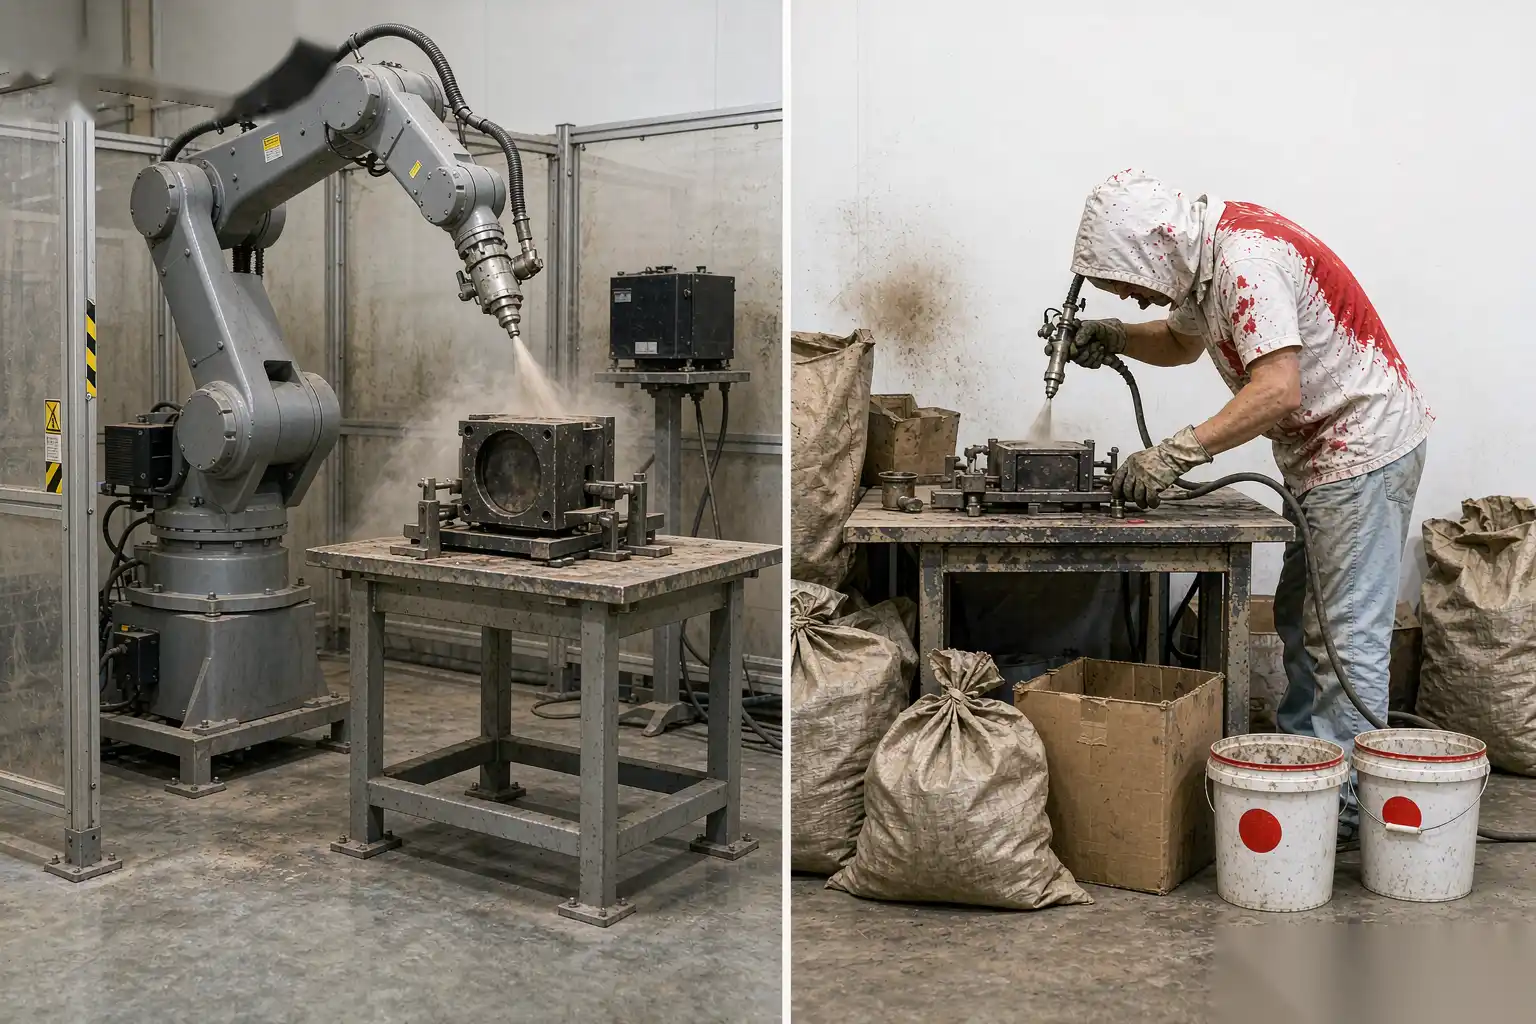
Какой бы маршрут вы ни выбрали, деталь всё равно должна выглядеть правильно и ощущаться правильно. Заглушки на воротах должны быть сняты, шов разделения должен исчезнуть, а косметические поверхности должны достичь заданного финиша. Эти шаги по умолчанию выполняются вручную в большинстве мастерских, и именно здесь теряются сэкономленные вами средства.
Доступно краткое описание типовой экономики ячейки в нашем сравнении роботизированной и ручной очистки от заусенцев для команд, оценивающих последний этап перед инвестированием капитала.
DZ Machinery создает роботизированные ячейки для очистки от заусенцев и полировки именно для такого типа деталей — независимо от того, начиналась ли она как заготовка или как литая деталь. Поделитесь своим чертежом и годовым объемом, и наши инженеры рассчитают показатели перекрытия и предложат ячейку, подходящую для вашей семейства деталей.