Допуски при литье алюминия под давлением: что достижимо, что нет и как правильно задавать
Почему важность указания допусков важнее, чем кажется
Допуски, которые вы указываете на чертеже, влияют на стоимость и возможности детали больше, чем практически любые другие спецификации. Точные допуски:
- Требуют более строгого контроля процесса (больше инспекций, больше регулировок)
- Повышают уровень брака, когда детали выходят за пределы допустимых значений
- Увеличивают цикл обработки на одну деталь
- Могут потребовать дополнительных операций (обработка, шлифовка, сортировка)
Свободные допуски:
- Усложняют сборку и подгонку
- Могут повлиять на функцию детали
- Могут создавать проблемы при сборке на следующем этапе
- Усложняют косметическую выравнивание
Цель — указать самый широкий допуск, который всё ещё обеспечивает функцию — принцип “такой допуск, насколько это необходимо, и максимально возможный”. В этой статье рассматривается, что достижимо и как об этом думать.
Достижимые допуски при литье алюминия под давлением (стандартная практика)
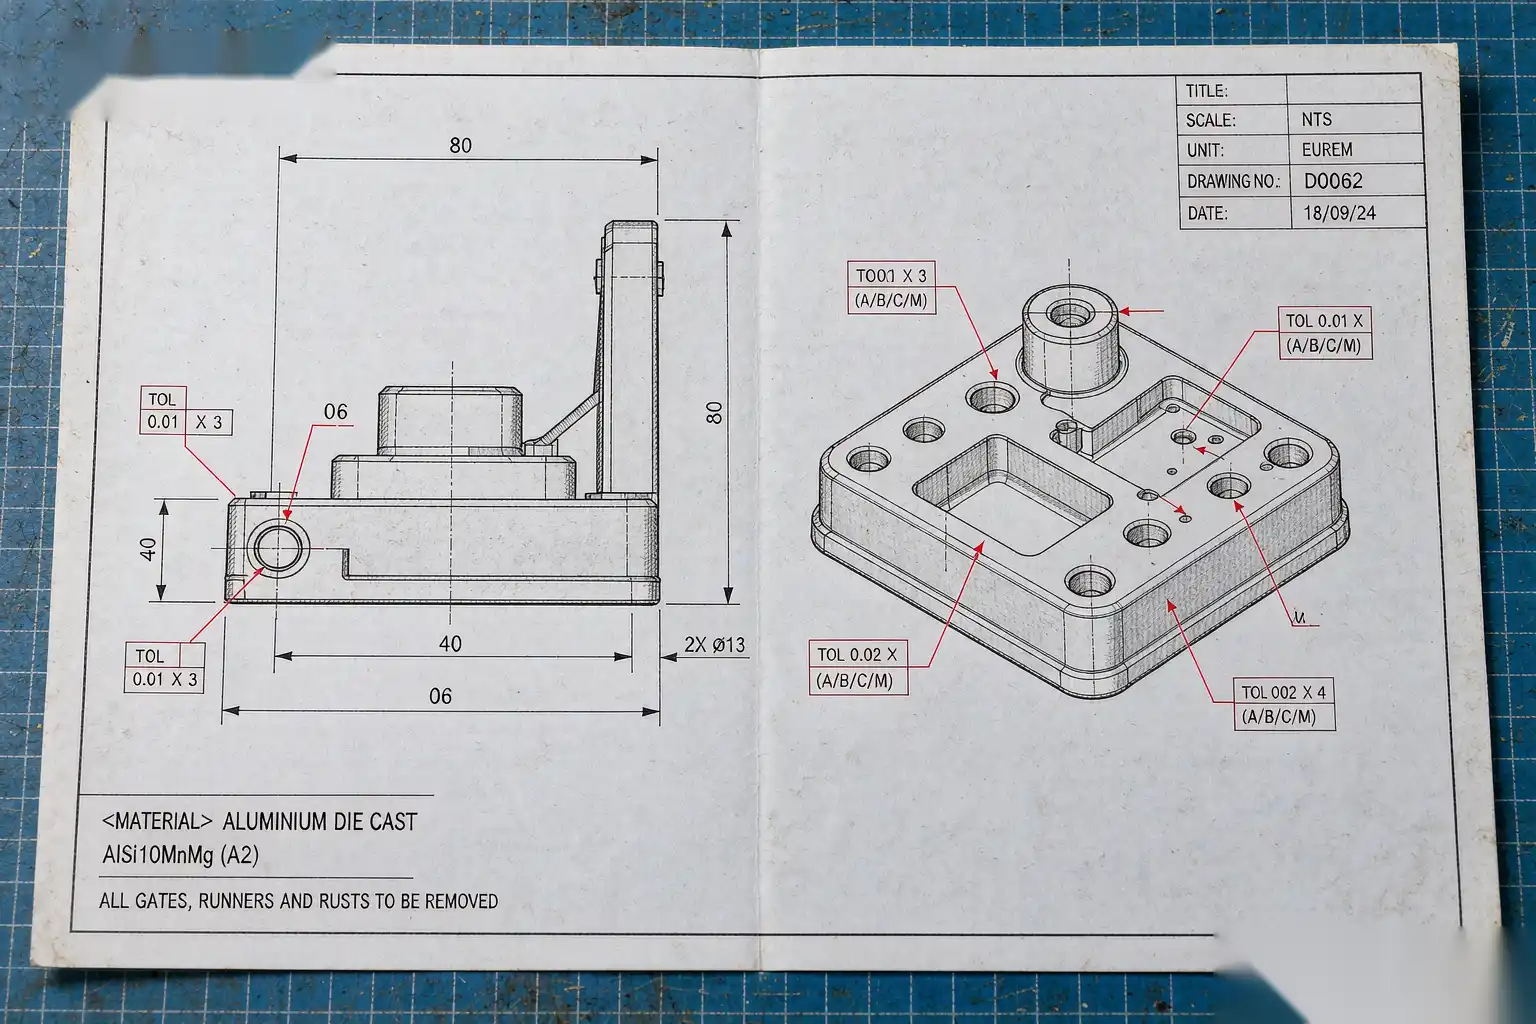
Следующие допуски достижимы при производстве при хорошо контролируемом процессе литья под давлением с использованием сплавов A380 или аналогичных:
| Тип особенности | Стандартный допуск | Линейное допуск (на мм) |
|---|---|---|
| Линейный размер (первые 25 мм) | ±0.10 мм | — |
| Линейный размер (от 25 до 100 мм) | — | ±0.015 мм на мм |
| Линейный размер (от 100 до 500 мм) | — | ±0.010 мм на мм |
| Линейный размер (свыше 500 мм) | — | ±0.005 мм на мм |
| Плоскостность | 0,10-0,30 мм на 100 мм | — |
| Круглость | 0.05-0.15 мм | — |
| Концентричность | 0.10-0.20 мм | — |
| Параллельность | 0,10-0,30 мм на 100 мм | — |
| Перпендикулярность | 0,10-0,30 мм на 100 мм | — |
| Положение | ±0.10 мм — типично | — |
| Шероховатость поверхности (после отливки) | Ra 3.2-6.3 мкм | — |
| Шероховатость поверхности (обработанная) | Ra 0.8-1.6 мкм | — |
| Угол наклона | ±0.5° | — |
| Толщина стенки | ±0.15-0.30 мм (менее 3 мм), ±10% (более 3 мм) | — |
Это достижимо в производстве при Cpk > 1.33 для хорошо контролируемого процесса. Первичный выход при этих допусках обычно составляет 95-99%.
Что такое “Тесные” допуски для литья алюминия
Более точные допуски требуют специального контроля процесса или вторичных операций:
- ±0.05 мм линейно: достижимо с помощью встроенного датчика, замкнутого цикла контроля процесса и статистического мониторинга. Добавляет 10-30% к стоимости за деталь.
- ±0.025 мм линейно: недостижимо при литье под давлением без вторичной обработки. Если вам это нужно, поставщик выполнит механическую обработку критических элементов после литья.
- ±0.10 мм на первую партию, ±0.05 мм после обработки: типичный пример для деталей с как литой, так и обработанной поверхностью.
Что недостижимо
Следующие допуски являются недостижимо в стандартном литейном процессе:
- Допуски субмикронного уровня: процесс литейного формования не может этого обеспечить. Используйте механическую обработку или шлифовку.
- Поверхностная отделка ниже Ra 0,4 мкм: поверхность после отливки слишком грубая. Требуется механическая обработка, полировка или шлифовка.
- Оптическое качество плоскости: недостижимо. Требуется механическая обработка и шлифовка.
- Особенности на субмиллиметровом уровне на высоких деталях: соотношение сторон высоких тонких деталей ограничено заполнением формы.
Откуда берутся допуски
Достижимый допуск по размеру литейной детали зависит от:
- Размеров — большие размеры имеют больший абсолютный допуск, но меньший относительный допуск
- Контроля процесса — автоматизированный контроль процесса, мониторинг SPC, автоматическая регулировка
- Состояния формы — новая форма держит точнее, чем изношенная
- Сплава и температуры — различные сплавы имеют различные коэффициенты усадки
- Расположение признаков — признаки возле ворот обычно более плотные, чем признаки, удалённые от ворот
- Количество полостей — многокамерные штампы имеют больше вариаций, чем однокамерные
- Оборудование для инспекции — измерение должно быть более точным, чем допускаемый допуск
Наш самый важный фактор обычно контроль процесса. Поставщик с хорошим SPC будет держать более жесткие допуски, чем поставщик с таким же штампом, но без мониторинга.
Как указать допуски на чертеже
Лучшие практики:
- Используйте самый широкий допуск, который все еще обеспечивает функцию. По умолчанию ±0,10 мм или ±0,005 мм на мм для некритичных линейных размеров. Добавляйте “REF” или не указывайте допуск для особенностей, которым он не нужен.
- Правильно используйте GD&T. Геометрические допуски (плоскостность, круглость, перпендикулярность) лучше передают функциональные требования, чем сложенные линейные допуски. Применяйте GD&T к особенностям, которые сочетаются с другими деталями.
- Явно указывайте критические размеры. Обозначайте критические для функции размеры заметкой вроде “КРИТИЧЕСКИЙ РАЗМЕР – 100% ИНСПЕКЦИЯ” или “CTQ” (критично для качества). Это сигнализирует поставщику, какие особенности требуют более строгого контроля процесса.
- Позвольте использовать структуру базовых точек для инспекции. Поставщик должен иметь повторяемую ссылку для измерения критических особенностей. Указывайте базовые точки и используйте символы признаков базовых точек.
- Укажите метод инспекции. КММ, оптический сравниватель, калибр «go/no-go» или визуальный осмотр. Разные методы имеют разную точность.
- Учтите вариации в процессе. Диапазон допуска — это полный диапазон. Если номинал 50,00 мм, а допуск ±0,10 мм, поставщик должен держать в пределах от 49,90 до 50,10. Цель Cpk должна быть > 1,33, что означает способность 4-сигма.
Распространённые ошибки допусков на чертежах литейных форм
По нашему опыту, наиболее распространённые ошибки:
- Наследованные допуски из чертежа обработанной детали. Обработанная деталь может требовать ±0,025 мм, но тот же размер на литой детали значительно дороже при таком допуске. Пересмотрите и ослабьте допуски там, где это возможно.
- Тесные допуски на косметические нефункциональные поверхности. Допуск ±0,05 мм на косметической поверхности, скрытой внутри сборки, увеличивает стоимость без какой-либо выгоды.
- Нереалистичная плоскостность на больших поверхностях. Плоская поверхность длиной 200 мм с допуском 0,05 мм очень сложна в литейном производстве. Ослабление формы, неравномерное охлаждение детали, различное усадка сплава — всё это мешает этому.
- Не указан угол уклона для извлечения. Угол уклона критичен для извлечения и качества поверхности. Всегда указывайте угол уклона 1-3° на всех чертежных поверхностях.
- Смешивание метрических и имперских единиц измерения. Даже при двойном проставлении размеров, поставщики часто округляют в предпочитаемой ими единице, что вызывает накопительные ошибки. Выберите одну и используйте её последовательно.
Исследования способности процесса (Cpk)
Правильное исследование способности процесса:
- Собрать 30+ последовательных измерений по критическому размеру из контролируемой производственной серии
- Вычислить среднее значение и стандартное отклонение
- Вычислить Cpk = min(USL – среднее, среднее – LSL) / (3 * sigma)
- Интерпретация:
– Cpk > 1.67: отлично, комфортный запас
– Cpk 1.33-1.67: приемлемо, нормальное производство
– Cpk 1.00-1.33: погранично, будет производить дефекты
– Cpk < 1.00: неспособен, будет регулярно не проходить проверку
Процесс литейного формования с высокой способностью работает при Cpk > 1.33 по критическим размерам. “Способный” процесс литейного формования на бумаге не имеет смысла без реального исследования способности.
Анализ накопления допусков
Для сборок важна совокупность допусков сложенных элементов. Простой пример:
- Деталь А имеет отверстие с размером 50,00 ± 0,10 мм
- Деталь В имеет штифт длиной 50,00 ± 0,10 мм
- Общая сумма составляет 100,00 ± 0,20 мм
Если сборка требует зазора 0,50 мм между штифтом и отверстием, то сумма допустима. Если требуется зазор 0,10 мм, детали будут мешать друг другу в 25% случаев.
Для критических сборок выполните анализ накопления допусков перед окончательным определением индивидуальных допусков. Это может показать, что можно ослабить отдельные допуски и при этом сохранить требование сборки.
Соотношение стоимости и допусков
Общее правило: ужесточение среднего линейного допуска на 50% (например, с ±0,10 мм до ±0,05 мм) увеличивает стоимость за одну деталь на 15-30% из-за:
- Более частых проверок
- Более высокий уровень брака
- Медленнее время цикла (если контроль процесса осуществляется внутри формы)
- Дополнительное оборудование (КММ, оптический сравниватель)
- Требуется больше навыков оператора
Ослабление среднего линейного допускa на 50% (например, ±0,10 мм до ±0,15 мм) снижает стоимость за деталь на 5-15%, но может потребовать изменений в дизайне для учета более свободного зазора.
Советы по передаче допусков вашему поставщику
- Отправьте чертеж с примечанием о спецификации допусков. Одно примечание с указанием “Стандартный допуск литейных форм по ISO 8062 CT6” или подобное дает поставщику ориентир по общим допускам.
- Отметьте критические особенности отдельно. Не скрывайте критические допуски в мелком шрифте. Используйте флаг, выделение или отдельную таблицу “Критические размеры”.
- Укажите требования к инспекции. “Инспекция размера X по 100%” или “Требуется Cpk > 1.33 для размеров X, Y, Z”.
- Обсудите функцию. “Этот размер контролирует зазор для сборки” дает поставщику необходимую информацию для принятия разумного решения, если допуск является пограничным.
- Будьте присутствующими при выборке T1. Первые образцы — это момент, когда происходит обсуждение допусков и возможностей. Если вы не будете там, поставщик сочтет допуск критичным и может отклонить детали.
Что спрашивать в исследовании возможностей поставщика
Допуск — это обещание; исследование возможностей — доказательство этого. Перед закреплением допусков в производственном чертеже попросите потенциального литейщика предоставить данные о возможностях — не о вашей детали, которой еще нет, а о похожей детали, которую он уже производит: похожий сплав, похожий размер, похожий сечение стенки. Запросите Cpk по трем или четырем характеристикам, похожим на ваши критические размеры, используемый метод измерения и размер выборки, лежащий в основе числа. Цитируемый Cpk из десяти деталей — это слух; Cpk из ста деталей за несколько производственных запусков — это обещание, которое можно записать в чертеж.
Затем проведите обратную проверку. Для каждого жесткого допуска в вашем чертеже спросите, какую функцию он защищает и что сломается, если он перейдет к следующему более свободному стандарту. По нашему опыту проверки чертежей заказчиков, примерно треть вызовов с допусками около ±0,05 мм не защищают ничего конкретного — они остаются на чертежах, потому что кто-то скопировал их с предыдущей детали.
DZ Machinery находится ниже по цепочке принятия решений. Наши роботизированные ячейки шлифовки и полировки удерживают свои допуски по удалению материала, но они наследуют все допуски, которые дает отливка: деталь, которая приходит с постоянными размерами и одинаковым финишем, и отливка с колеблющимися размерами вынуждает возвращать ручную доработку в цикл. Когда клиенты делятся с нами исследованиями возможностей во время проектирования, мы обычно можем показать им два или три обозначения, снижение которых экономит затраты на доводку без ущерба для функциональности — деньги, которые напрямую идут в прибыль за весь срок программы.
Часто задаваемые вопросы о допусках при литье алюминия под давлением
Какой стандартный класс допусков при литье под давлением?
Наиболее распространенными эталонными стандартами являются ISO 8062 (международный) и DIN 1688 (немецкий). Для алюминиевого литого прессования диапазон типичных возможностей составляет CT5-CT7. CT6 является наиболее часто используемым для общего машиностроения.
Могут ли алюминиевые литые изделия выдерживать такие же допуски, как и обработанные детали?
Нет. Литое прессование по своей сути — это процесс с большим разбросом допусков, чем обработка. Достигаемый допуск обычно в 3-5 раз больше, чем при обработке. Если конструкция детали требует обработанных допусков, планируйте наличие обработанных элементов на критических размерах.
Как изменяются допуски в зависимости от размера детали?
Большие детали имеют большие абсолютные допуски, но меньшие относительные допуски. Особенность с размером 10 мм может быть ±0,10 мм (11ТП3Т номинала), в то время как размер 100 мм — ±0,15 мм (0,151ТП3Т номинала), а размер 500 мм — ±0,50 мм (0,101ТП3Т номинала).
Следует ли указывать допуски на косметические поверхности?
Обычно нет, если только косметическая поверхность не соединяется с другой деталью. Для чистых поверхностей внешнего вида более уместно указание “Класс А косметики по стандарту поставщика” или подобная отметка, чем числовой допуск.
Реалистичное указание допусков
Для типичной алюминиевой литой детали разумным указанием допусков является:
- Линейные размеры < 100 мм: ±0.10 мм
- Линейные размеры 100-300 мм: ±0,20 мм
- Линейные размеры > 300 мм: ±0,30 мм
- Критические особенности (CTQ): указано явно, обычно ±0,05 мм при инспекции 100%
- Угол съема: 1,5° (диапазон 1-2°)
- Плоскостность на обработанных поверхностях: 0,10 мм на 100 мм
- Шероховатость поверхности на косметических поверхностях: Ra 1,6 мкм (или по спецификации)
- Стандартный эталон: ISO 8062 CT6, если не указано иное
Более точные допуски следует добавлять только там, где это необходимо для функции. Более свободные допуски следует рассматривать везде, где это возможно, чтобы снизить стоимость и количество брака.
В DZ Smart Manufacturing наши роботизированные ячейки для отделки могут поддерживать более точные допуски на готовой поверхности, чем ручная отделка, особенно для косметических и соединительных элементов. Если вы указываете допуски для литого алюминиевого изделия и хотите получить обратную связь о том, что реально достижимо в вашей производственной среде, наша инженерная команда может просмотреть ваши чертежи и предложить спецификации допусков, которые балансируют функцию и стоимость.
Посмотрите, как автоматическая обработка кромок улучшает качество производства