Легкий стеновой алюминиевый литой пресс: пределы заполнения, правила проектирования и влияние на вашу линию отделки
Легкий стеновой алюминиевый литой пресс — самый эффективный способ снизить стоимость отливки: меньше металла на деталь, короче время затвердевания, более быстрые циклы. Это также самый быстрый способ разрушить программу, если толщина стенки указана без учета длины потока, скорости расплава, искажения и того, что происходит с деталью, когда кто-то прижимает ее к ленте.
Эта статья предназначена для дизайнеров и технологов, которым приходится принимать решение о толщине стенки и жить с этим. В ней рассматриваются практические минимальные толщины стенки в зависимости от длины потока, как рассчитать время заполнения и размер расплава, правила для ребер и скосов, прогноз и контроль деформаций, влияние на цикл и ресурс формы, как на самом деле проверяют тонкие стенки, и почему деталь с тонкой стенкой обычно вынуждает линию отделки становиться роботизированной.
Что означает “тонкая стенка” в производственных терминах
Определения различаются, но на производственных машинах с холодной камерой практические диапазоны следующие:
- Обычное: Номинальная толщина стенки от 2,5 до 4,0 мм на детали массой до примерно 1 кг.
- Тонкая стенка: Номинально 1,2 до 2,0 мм, при длинах потока до 300–500 мм и скорости расплава 35–60 метров в секунду.
- Ультратонкая: Менее 1,0 мм, обычно возможна только на небольших деталях размером до 100 мм в любой измерении с короткими длинами потока и активным вакуумом.
Толщина стенки не может быть выбрана изолированно от предполагаемой площади поверхности, потому что машина должна обеспечить давление усиления на эту площадь. Ниже приведена рабочая таблица для сплавов типа ADC12 и A380.
| Площадь поверхности отливки | Минимальная обычная толщина стенки | Практическая минимальная толщина тонкой стенки | Типичный размер машины |
|---|---|---|---|
| Менее 100 квадратных сантиметров | 1,2 до 1,5 мм | 0,8 до 1,0 мм | 80 до 160 т |
| 100 до 300 квадратных сантиметров | 1,5 до 2,0 мм | 1,0 до 1,3 мм | 160 до 350 т |
| 300 до 800 квадратных сантиметров | 2,0 до 2,5 мм | 1,3 до 1,8 мм | 350 до 800 т |
| 800 до 1 500 квадратных сантиметров | 2,5 до 3,5 мм | 1.8 до 2.5 мм | 800 до 1 600 т |
| Более 1 500 квадратных сантиметров | 3,0 до 4,0 мм | более 2,5 мм | более 1 600 т |
К каждому ряду применимы два предостережения. Во-первых, минимальная толщина стенки относится к области, которую металл должен достигнуть в последнюю очередь; локальные особенности, такие как выступы и полые отверстия, всегда толще. Во-вторых, минимальная толщина стенки — это ограничение по заполнению, а не по прочности или жесткости. Стенка толщиной 1,2 мм может идеально заполняться и при этом быть непригодной для сборочных нагрузок, вытягивания резьбы или ударных воздействий.
Длина течения против толщины стенки
Длина течения — это расстояние, которое металл проходит от расплава до последней точки заполнения. Она определяется тем, как далеко может продвинуться фронт металла, прежде чем он остынет ниже температуры, при которой он все еще течет и сваривается. Для ADC12 и A380 фронт должен оставаться выше примерно 585 до 600 градусов Цельсия; ниже этого возникают дефекты, холодные швы и видимые следы течения.
| Толщина стенки | Максимальная длина потока, обычная | Максимальная длина потока, вакуум плюс металл при 700 градусах Цельсия |
|---|---|---|
| 1,0 мм | 200 до 280 мм | 300 до 380 мм |
| 1,5 мм | 320 до 420 мм | 420 до 520 мм |
| 2,0 мм | 450 до 560 мм | 560 до 680 мм |
| 2,5 мм | 560 до 700 мм | 700 до 850 мм |
| 3,0 мм | 650 до 820 мм | 820 до 1 000 мм |
| 4,0 мм | 850 до 1 050 мм | 1 000 до 1 200 мм |
Вторая колонка предполагает температуру штампа около 200 градусов Цельсия, отсутствие вакуума и стандартный режим смазки штампа. Третья предполагает вакуум в полости ниже 50 мбар в конце заполнения и металл при температуре 700 градусов Цельсия. Если ваш дизайн требует большей длины потока, чем позволяет таблица при выбранной толщине стенки, варианты по стоимости в порядке убывания: переместить точку подачи, добавить вторую точку подачи, повысить температуру штампа на 20-40 градусов, добавить вакуум или увеличить толщину стенки. Моделирование — правильный инструмент для подтверждения любого из них, но эти цифры — хороший первый фильтр, прежде чем тратить дни на создание модели.
Время заполнения, скорость подачи и усиление
Время заполнения полости оценивается по тепловому балансу между поступающим сверхнагревом плюс скрытая теплота и теплом, потерянным штампу. Широко используемая эмпирическая формула выглядит так:
t = 0.0347 × T × (Ti минус Tf плюс 30 × S), делённое на (Tf минус Td)
где t — время заполнения в секундах, T — толщина стенки в миллиметрах, Ti — температура металла у точки подачи, Tf — минимальная температура потока, Td — температура поверхности штампа, а S — допустимая доля твердого вещества, обычно 5-15 процентов.
Пример для стенки толщиной 1,8 мм: Ti = 660 градусов, Tf = 590 градусов, Td = 220 градусов, S = 10.
- Числитель: 660 минус 590 плюс 30 × 10 = 70 плюс 300 = 370.
- Знаменатель: 590 минус 220 = 370.
- t = 0.0347 × 1.8 × 1.0 = 0.062 секунды, примерно 62 миллисекунды.
Это реалистичное число для детали площадью от 100 до 300 квадратных сантиметров, и оно определяет всё остальное.
Размеры точки подачи. Если объем литейной полости составляет 85 кубических сантиметров и заполнение должно завершиться за 45 миллисекунд, необходимая скорость потока составляет 85 делённое на 0.045, примерно 1890 кубических сантиметров в секунду, или 1,89 миллиона кубических миллиметров в секунду. При целевой скорости подачи 45 метров в секунду площадь точки подачи составляет 1890000 делённое на 45000, примерно 42 квадратных миллиметра. При толщине точки подачи 1,1 миллиметра это будет шириной около 38 миллиметров.
Рекомендации по скорости подачи:
- Обычные детали: 25-40 метров в секунду у точки подачи.
- Тонкие стенки: 40-60 метров в секунду. При скорости выше примерно 60 метров в секунду эрозия точки подачи и смыв штампа резко ускоряются.
- Толщина точки подачи: 0,6-1,2 раза толщины стенки, обычно 0,8-1,2 миллиметра, с шириной захвата 2-3 миллиметра. Более толстые точки подачи увеличивают время застывания и позволяют обратному течению во время усиления.
Усиление. Требуемая сила запирания — это проекционная площадь, умноженная на конкретное давление. Для той же детали с проекционной площадью 126 квадратных сантиметров и целевым конкретным давлением 80 мегапаскалей: 12600 квадратных миллиметров умножить на 80 ньютонов на квадратный миллиметр равно 1,008 меганьютона, примерно 103 тонны. Добавьте запас 15-20 процентов и выберите машину мощностью 160-200 тонн.
Другие настройки окончания заливки, от которых зависит работа тонких стенок:
- Медленная скорость заливки 0,2 до 0,4 метра в секунду при заполнении рукавом 35 до 45 процентов, чтобы избежать образования волн и захвата воздуха.
- Время подъема давления усиления менее 20-30 миллисекунд, подтвержденное по следу мониторинга заливки, а не предполагаемое по настройкам машины.
- Температура штампа 180 до 250 градусов Цельсия, поддерживаемая с помощью конформного или диффузионного охлаждения возле ворот, поскольку тонкие секции теряют сверхнагрев быстрее, чем штамп может его восполнить.
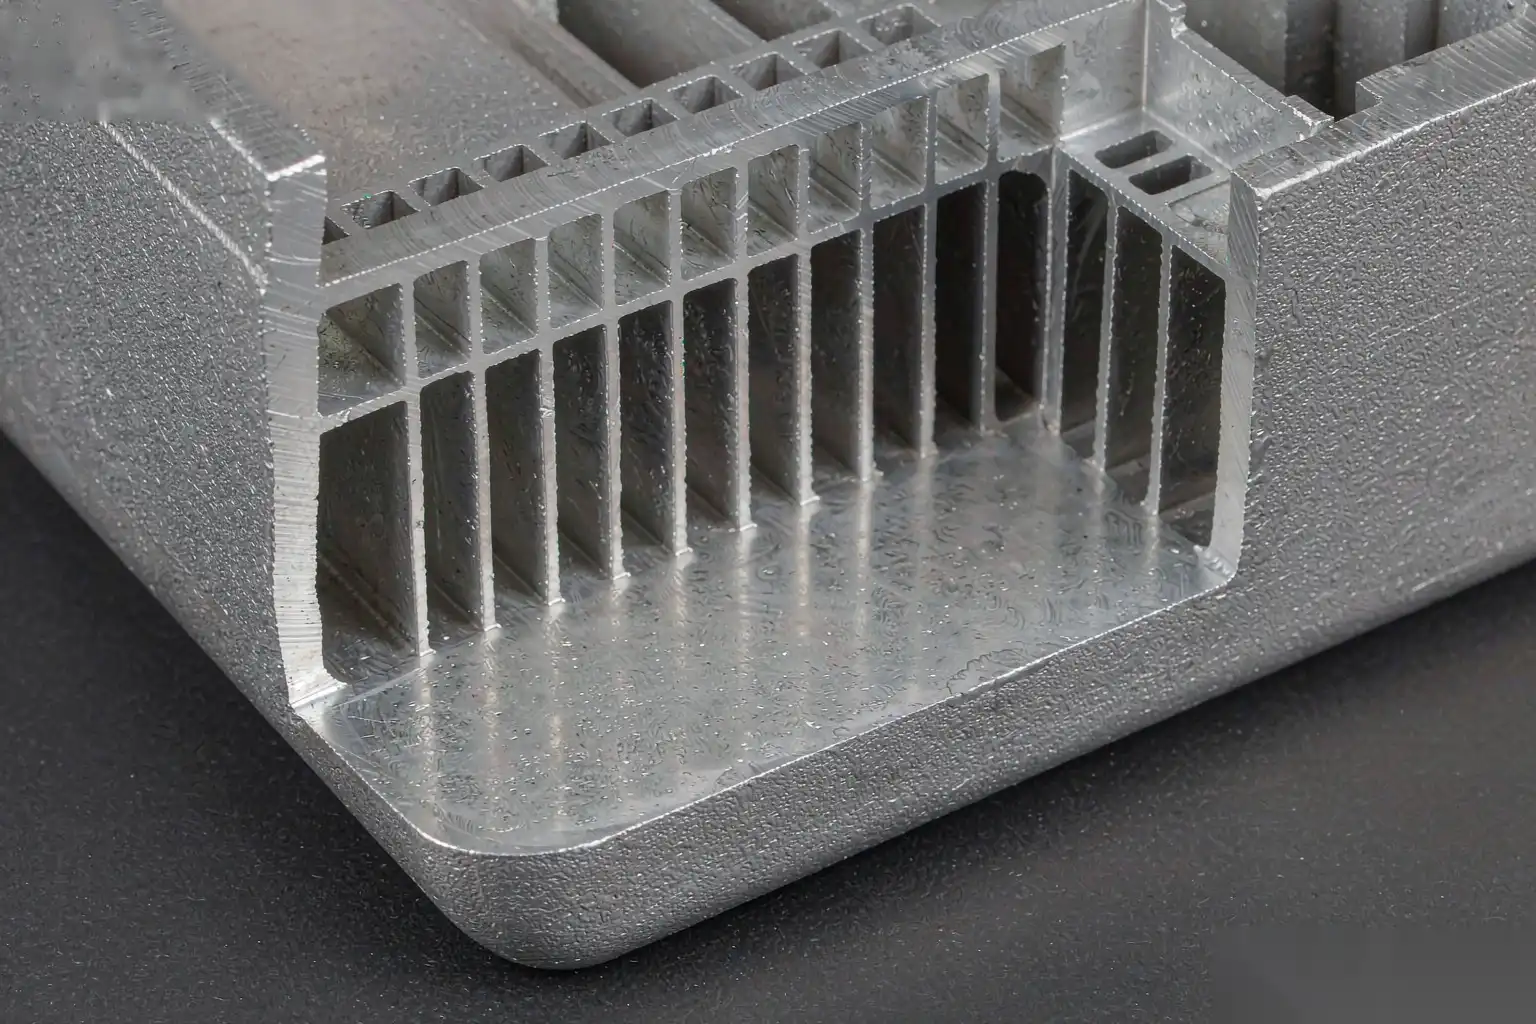
Ребра, филеты, переходы черновика и секции
| Функция | Рекомендуется | Жесткий предел | Что происходит при нарушении |
|---|---|---|---|
| Толщина ребра | 0,6 до 0,8 раза толщины соседней стенки | Более 1,0 раза толщины стенки | Вмятины, пористость у основания ребра |
| Высота ребра | До 3-5 раз толщины стенки | 6 раз толщины стенки | Неудача при заполнении у вершины ребра, эрозия штампа |
| Фаска у основания ребра | R = 0,5 до 1,0 раза толщины стенки, минимум 0,5 мм | Менее 0,3 мм | Инициирование трещин, горячие точки, трещины в штампе |
| Уклон ребра | 0,5 до 1,0 градуса с каждой стороны | Менее 0,25 градуса | Царапины от зажима, повреждение втулки, скачок силы извлечения |
| Внутренний радиус угла | Предпочтительно от 1,0 до 1,5 мм | Менее 0,5 мм | Напряжённое сосредоточение, трещины в штампе на углу |
| Внешний радиус угла | Внутренний радиус плюс стенка | Радиус ноль | Острый край штампа, склонный к откалыванию |
| Черновая, внутренние поверхности | От 1,0 до 2,0 градусов с каждой стороны | Менее 0,5 градуса | Залипание, искажение при извлечении |
| Черновая, внешние поверхности | 0,5 до 1,0 градуса с каждой стороны | Менее 0,25 градуса | Трение по половине полости |
| Диаметр полого отверстия | Минимум 3,0 мм | Менее 2,5 мм | Облом штампа, недопустимо короткий срок службы штампа |
| Глубина полого отверстия | До 5-8 диаметров | Более 10 диаметров | Отклонение сердцевины, дрейф толщины стенки |
| Переход секции | Коническое расширение на 3-5 раз разницы толщин | Резкий ступенчатый переход | Горячая точка, усадочная пористость, видимая следа течения |
Правило, лежащее в основе всего этого: каждое место, где местная толщина стенки превышает номинальную, становится горячей точкой, а каждая горячая точка в тонкой стенке — потенциальным усадочным пустотом, потому что рядом нет резервуара жидкого металла для его питания.
Искажение и деформация: прогнозирование и контроль
Алюминий при затвердевании усаживается примерно на 0,5-0,6 процента по линейке. Если это усадка равномерна и деталь свободна, отливка просто становится меньше. Искажение происходит, когда усадка неравномерна: разные толщины секций охлаждаются с разной скоростью, а форма ограничивает деталь до выброса, поэтому напряжения, высвобождаемые при извлечении, изгибают отливку.
Наиболее часто встречающаяся схема — односторонняя ребровая конструкция. Корпус длиной 240 миллиметров с толщиной стенки 1,8 миллиметра и четырьмя ребрами внутри, без ребер снаружи, обычно прогибается на 0,8-1,5 миллиметра по длине. Стандартные исправления, в порядке:
- Отзеркалить ребровую конструкцию. Добавить ребра на противоположной стороне на высоту 0,5-0,7 раза больше основной ребровой части. Это сохраняет большую часть жесткости и уменьшает тепловую асимметрию.
- Уравновесить охлаждение. Держать половину формы с полостью на ребровой стороне на 20-40 градусов горячее, чтобы обе стороны достигли температуры извлечения одновременно. В приведённом выше примере это обычно снижает прогиб до менее 0,5 миллиметра.
- Уравновесить извлечение. Разместить вытяжные шпильки в пределах 10-15 миллиметров от каждого ребра и выступа, подобрать размер шпилек под местную нагрузку и проверить извлечение с помощью давления. Неуравновешенное извлечение изгибает тонкую часть независимо от того, насколько хорошо она была заполнена.
- Контролировать охлаждение и укладку. Тонкие части быстро и неравномерно охлаждаются в водяной закалке. Используйте воздушное охлаждение или контролируемое устройство, и никогда не укладывайте тонкостенные части в ящик в свободном виде, пока они не остынут ниже 150 градусов Цельсия.
- Выпрямление или снятие напряжения следует выполнять только в крайнем случае. Контролируемая операция прессования с определённым пределом отклонения работает на пластичных сплавах; термическое снятие напряжений при 180–220 градусах Цельсия в течение 2–4 часов уменьшает остаточные напряжения, но при температуре выше примерно 350–400 градусов Цельсия захваченный газ расширяется и появляются пузыри, поэтому термическая обработка деталей из HPDC имеет узкое окно возможностей.
Здесь стоит провести моделирование, но относитесь к числам честно: связанная модель заливки, затвердевания и напряжений обычно правильно предсказывает направление и приблизительный масштаб деформации, а абсолютное значение — в пределах 30–50 процентов. Этого достаточно для выбора между проектными альтернативами, но недостаточно для пропуска измерения первой партии.
Время цикла, ресурс формы и последствия затрат
Преимущество тонких стенок — время затвердевания, которое примерно пропорционально квадрату толщины сечения. Используя оценку на основе модуля: t = B × M в квадрате, где M — половина толщины стенки, а B — около 0,15–0,25 секунд на квадратный миллиметр для алюминия в хорошо охлаждаемой форме H13:
- 1,5 мм стенка: 0,3–0,6 секунд.
- 2,0 мм стенка: 0,6–1,0 секунд.
- 3,0 мм стенка: 1,4–2,3 секунд.
- 4,0 мм стенка: 2,4–4,0 секунд.
Затвердевание — лишь часть цикла, но на тонких стенках оно перестает быть доминирующим фактором, и общий сухой цикл обычно сокращается с 45–60 секунд до 25–35 секунд. Масса металла на деталь уменьшается на 20–40 процентов. Эти два числа и есть бизнес-кейс.
Затраты проявляются в трёх местах:
- Размер машины. Тонкие стенки требуют более высокого удельного давления и скорости подачи расплава, поэтому одна и та же деталь часто перемещается на одну или две модели выше. Тоннаж оплачивается независимо от использования.
- Срок службы формы. Конвенционные алюминиевые формы на форме H13 работают на 80 000–150 000 отливок до необходимости капитального ремонта. При скорости подачи расплава 45–60 метров в секунду и тонких каналах, эрозия и вымывание канала обычно сокращают этот срок до 50 000–100 000 отливок. Трещины на поверхности канала могут появиться уже при 20 000–50 000 отливках. Премиум-сталь ESR для горячей обработки, нитрирование до 0,10–0,15 миллиметра с HV 1 000–1 100 и конформное охлаждение — всё это помогает, но всё стоит денег.
- Окно процесса. Тонкие стенки работают ближе к границе сбоя. Падение температуры металла на 30 градусов или охлаждение формы за перерыв может увеличить брак с 1 до 10 процентов за смену. Мониторинг и дисциплина — не опция.
Осмотр тонких стенок
Детали с тонкими стенками не проходят обычную проверку по двум причинам: деталь прогибается под силой измерения, и отказ происходит внутри.
- Контактный координатно-измерительный прибор (КИМ). Используйте низкую силу зондирования, от 0,1 до 0,3 ньютонов, и поддерживайте деталь на опорных признаках, используемых в приспособлении, а не на плоской пластине. Стенка толщиной 1,2 миллиметра, измеренная стандартным зондом силой 0,5 ньютонов, может отклоняться на 0,05 до 0,10 миллиметров, что является значительной частью допусков.
- Оптическое и структурированное световое сканирование. Точность от 0,02 до 0,05 миллиметров на поверхностях свободной формы с преимуществом полного поля данных. Хорошо подходит для формы и обнаружения локальных усадок, но не видит внутренние пустоты.
- Компьютерная томография. Это инструмент для измерения толщины стенки и внутренней пористости на тонкостенных деталях. Размер вокселей от 30 до 80 микрометров позволяет определить толщину стенки примерно с точностью плюс или минус 0,02 миллиметра и обнаружить поры диаметром около 0,15 миллиметра. Полное сканирование занимает от 5 до 20 минут, поэтому это метод выборки и первичной проверки, а не встроенный, обычно 1 деталь из 200–1000, плюс 100 процентов при запуске.
- Ультразвуковая измерение толщины. Работает при толщине более примерно 1,0 миллиметра с разрешением 0,01 миллиметра, но ненадежен на изогнутых поверхностях и в областях с грубым зерном, требует корреляции с микрошлифами.
- Испытание на герметичность. Убывание давления при 3–6 барах с пределами 1–5 кубических сантиметров в минуту для большинства корпусов; масс-спектрометрия на гелии до 1×10⁻⁵ мбар-литров в секунду для холодильного и сосудов высокого давления.
Что касается допусков, тонкостенные детали часто соответствуют ISO 8062-3 DCTG 4 или 5 по критическим размерам, а не DCTG 6, что характерно для обычных литых под давлением, что достижимо, но требует проектирования. Взаимосвязь между достижимыми допусками, толщиной стенки и допуском на обработку изложена в нашем руководстве по допускам на алюминиевое литое под давлением, а дефекты, связанные с заполнением, которым подвержены тонкостенные детали, описаны в дефектах и решениях при алюминиевом литом под давлением.
Что тонкие стенки делают с линией отделки
Последствия, которые удивляют людей, — это последнее. Стенка толщиной 1,2–1,8 миллиметра с наплавленным стоком — сложный объект для ручной шлифовки.
- Дефлексия под нагрузкой. Ручной оператор, прилагающий силу от 40 до 80 ньютонов к ремню, эластично деформирует тонкую стенку. Ремень движется по стоку вместо его резки, оператор нажимает сильнее, и в результате получается вмятина на панели или пробой у стока.
- Тепло. Локальный нагрев при шлифовке выше примерно 120 градусов Цельсия локально отжигает поверхность и, на тонком участке, искажает деталь. Это искажение становится постоянным после охлаждения детали.
- Потеря размеров. На стенке толщиной 1,2 миллиметра нет запаса материала для скола. Ручная переработка и утилизация тонкостенных деталей обычно в два-три раза превышает уровень у обычных деталей.
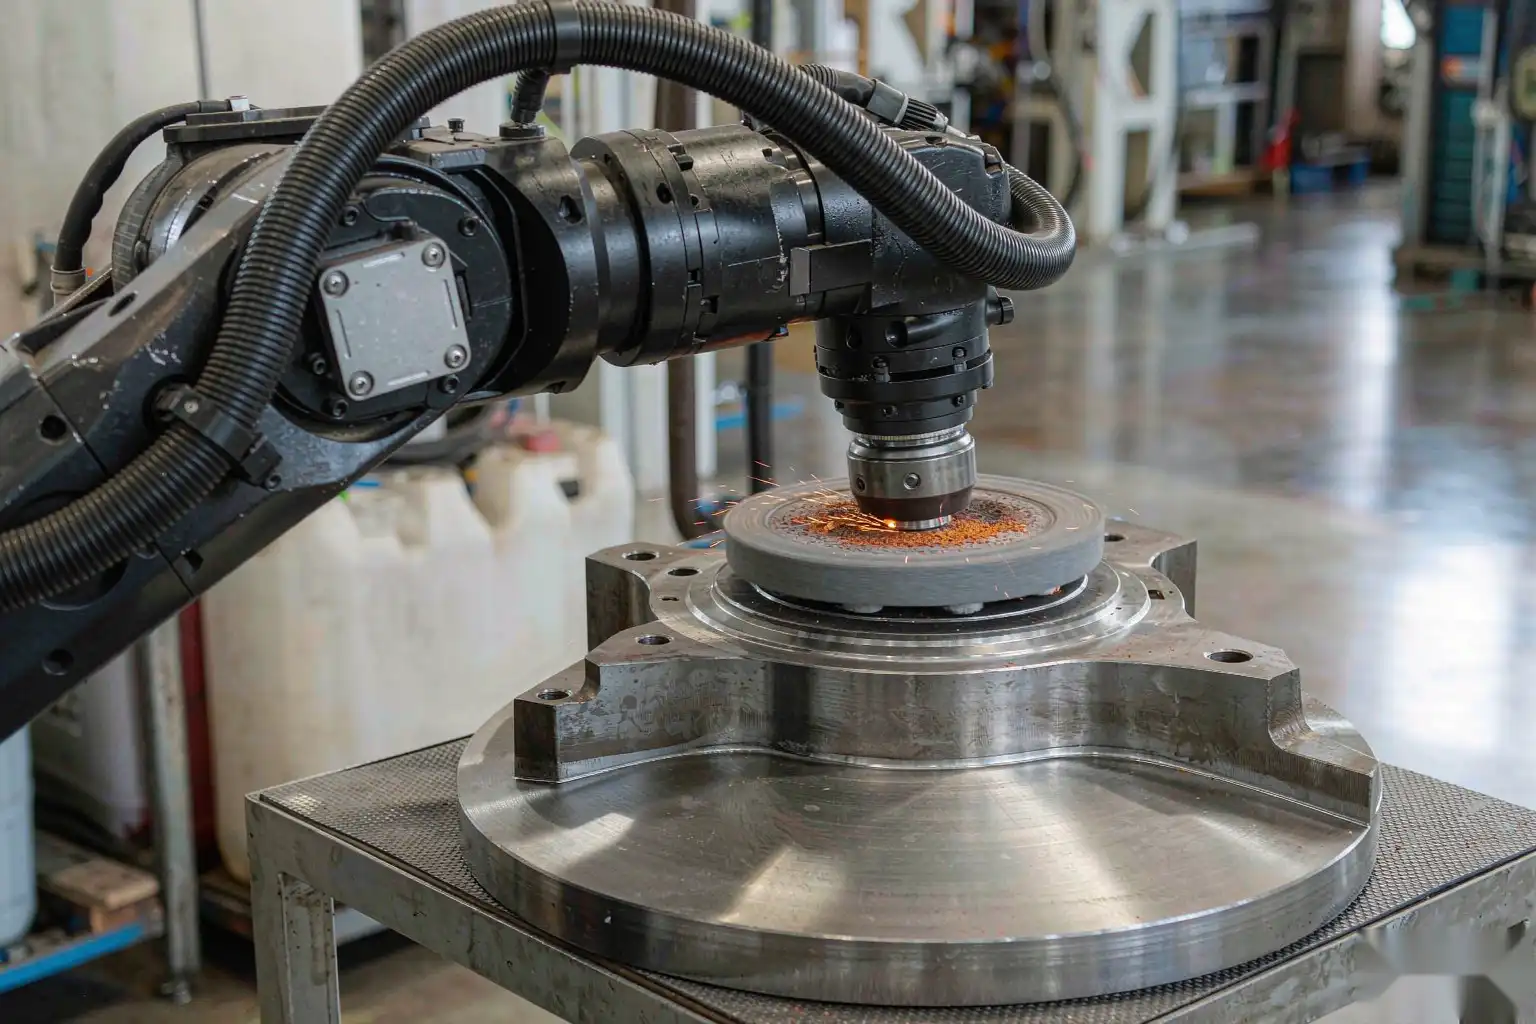
Роботическая ячейка меняет механику. С силоуправляемым плавающим шпинделем, поддерживающим контактную силу от 5 до 25 ньютонов вместо 40–80, с фиксацией стенки в пределах 5–10 миллиметров от точки контакта и с запрограммированным маршрутом, который никогда не задерживается, та же самая стока удаляется с остаточной высотой внутри плюс-минус 0,08 миллиметра. Скорость ремня остается высокой — 25–30 метров в секунду, зерно остается острым, поэтому металл режется, а не выталкивается.
Остальная часть линии отделки должна следовать той же логике. Обработка между станциями должна поддерживать деталь, а не позволять ей висеть или падать в контейнер. Полировка, если требуется, должна выполняться с той же силовой дисциплиной, что и шлифовка. А инспекция должна измерять деталь в том же состоянии, в котором она будет собрана, что обычно предполагает использование фиксатора, а не верстака.
DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки тонкостенных литых деталей из алюминия, от отдельных ячеек с силовым управляемым плавающим шпинделем и автоматическими сменами сред до полностью автоматизированных линий, которые перемещают деталь от ленточной пилы через ЧПУ, роботизированную шлифовку, автоматическую полировку и инспекцию без освобождения от исходных заготовок. Если вы проектируете тонкостенную деталь, наиболее подходящее время для обращения к нам — до вырезания формы: отправьте модель и распределение толщины стенки, и мы скажем, где можно разместить литейные горловины, чтобы ячейка для отделки могла их достичь, какое время цикла будет у детали и каков риск появления брака при такой толщине стенки.