Машины для алюминиевого литейного формования: типы, тоннаж и выбор
Почему важен выбор машины
Пресс-форма для литья под давлением — это основное оборудование в операции литья под давлением. Правильная машина обеспечивает качество продукции, эффективное время цикла и стабильность деталей. Неправильная машина вызывает проблемы с качеством, долгие циклы и высокий уровень брака.
Выбор машины влияет на:
- Размер и вес детали — размер плиты машины и вес заливки
- Производительность — время цикла и количество машин
- Энергопотребление — разные машины имеют разную эффективность
- Стоимость обслуживания — новые машины обычно требуют меньших затрат на обслуживание
- Требуемые навыки оператора — современные машины проще в эксплуатации
- Совместимость с автоматизацией — новые машины лучше интегрируются с роботами и автоматизацией
В этой статье рассматриваются типы машин, основные характеристики и как выбрать подходящую машину для ваших нужд.
Машины с горячей камерой и холодной камерой

Машины с горячей камерой
Используются для: сплавов цинка, магния и свинца (металлы с низкой температурой плавления)
Как это работает: металл плавится в печи, встроенной в машину. Штампователь вытягивает металл из печи через горловину и в форму.
Преимущества:
- Более быстрый цикл (отсутствует этап заливки)
- Меньшее потребление энергии (отсутствует нагрев ковша)
- Лучший контроль температуры
- Меньший занимаемый объем
Недостатки:
- Нельзя использовать для алюминия (железный поршень и гусиная шея не выдерживают высокую температуру расплавленного алюминия)
- Ограничение по размерам деталей (размер машины ограничен конструкцией гусиной шеи)
Типичный тоннаж: 20-800 тонн зажимающей силы
Машины с холодной камерой
Используются для: алюминий, магний, медные сплавы и другие металлы с высокой температурой плавления
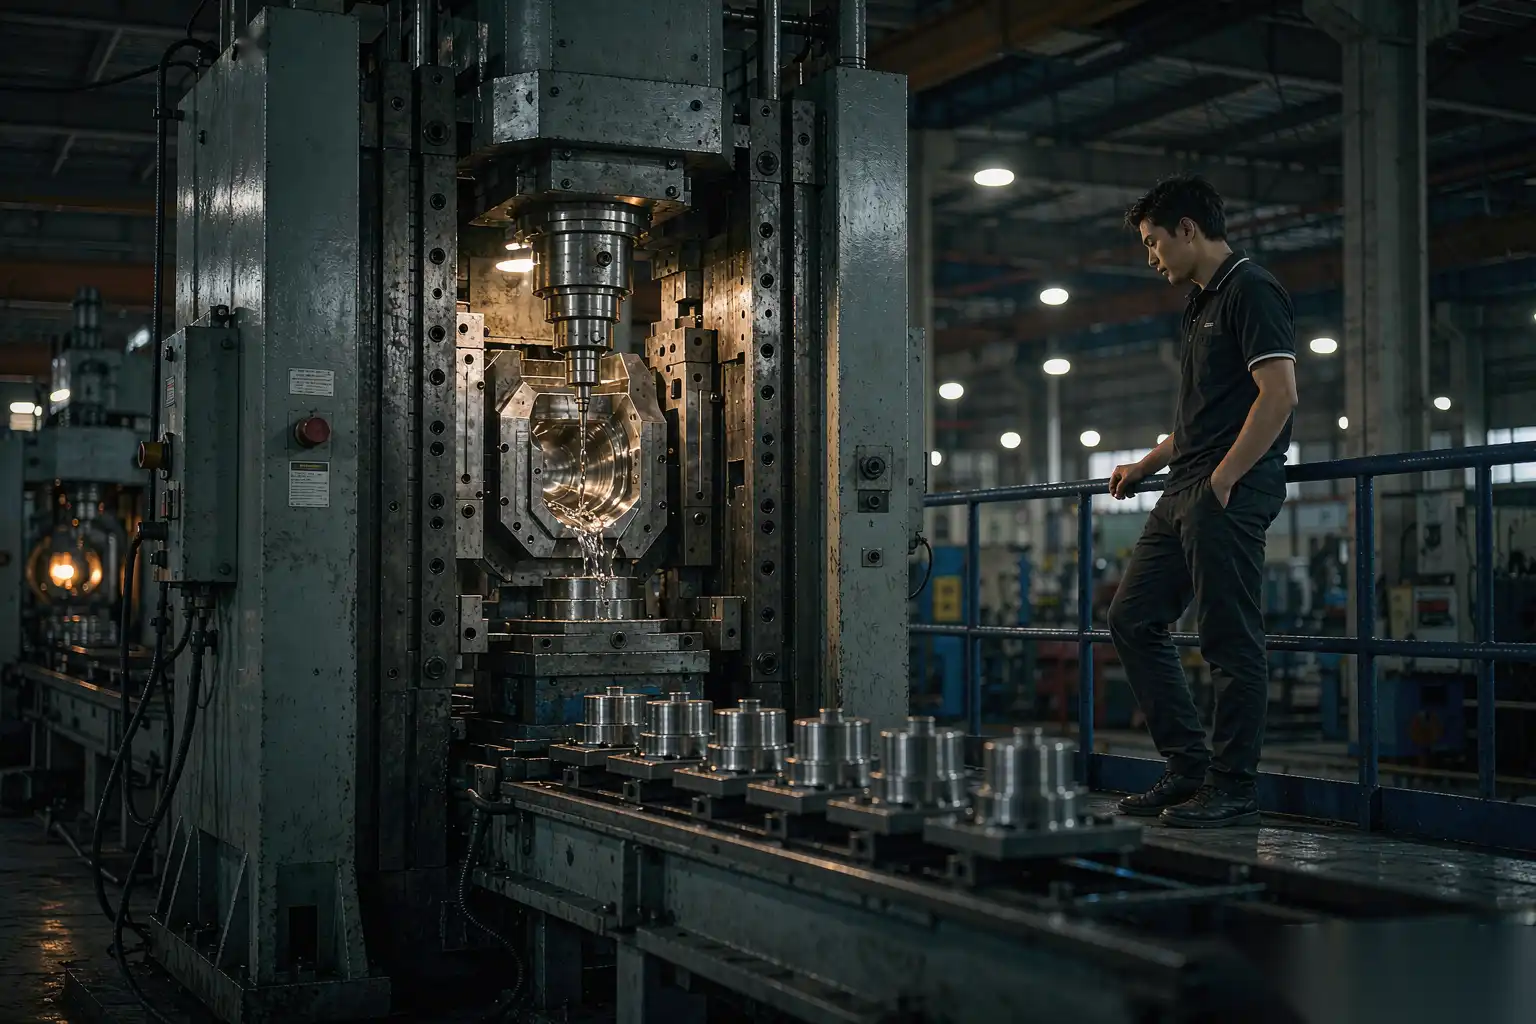
Как это работает: Металл плавится в отдельной печи. Ковш заливает металл в холодную камеру (шот-рукав) машины. Поршень затем вводит металл в пресс-форму.
Преимущества:
- Обрабатывает сплавы с высокой температурой плавления (алюминий при 660°C и выше)
- Более широкий диапазон размеров деталей
- Проще поддерживать отдельное плавление металла
Недостатки:
- Более медленный цикл (этап заливки добавляет 5-15 секунд)
- Большее потребление энергии (ковш требует нагрева)
- Требуется больше участия оператора (или автоматизация для заливки)
Типичный тоннаж: 80-4000+ тонн зажимающей силы
Для алюминиевого литейного формования вам нужна машина с холодной камерой. Остальная часть этой статьи сосредоточена на машинах для алюминиевого литейного формования с холодной камерой.
Ключевые характеристики машины
Зажимная сила (тонны)
Максимальная сила, которую машина может приложить для удержания формы во время впрыска. Определяет максимальную предполагаемую площадь детали.
Общий принцип: зажимная сила (в тоннах) должна быть как минимум равна предполагаемой площади детали (в квадратных дюймах), умноженной на давление впрыска (в psi), делённой на 2000.
Более практично:
- Маленькие детали (площадь менее 100 см²): Машины от 100 до 200 тонн
- Средние детали (100-500 см²): Машины от 200 до 500 тонн
- Крупные детали (500-2000 см²): Машины от 500 до 1500 тонн
- Очень крупные детали (более 2000 см²): Машины от 1500 тонн и выше
Для типичного литейного формования A380 с давлением впрыска 30-50 МПа, общий принцип таков:
- 1 тонна зажимающей силы на каждый см² предполагаемой площади
- Или 7 тонн на квадратный дюйм
Вес заливки
Максимальное количество металла (в кг), которое машина может впрыскнуть за один цикл. Определяет максимальный вес детали (включая рукав и перелив).
Типичные значения:
- Маленькие машины (200 тонн): Вес заливки 1-3 кг
- Средние машины (500 тонн): Вес заливки 3-10 кг
- Большие машины (1000 тонн): Вес заливки 10-25 кг
- Очень большие машины (2500+ тонн): Вес заливки 25-100+ кг
Вес детали должен составлять 50-70% от максимального веса заливки для учета рукава и перелива.
Размер плиты
Размер неподвижной и движущейся плит, удерживающих матрицу. Определяет максимальный размер матрицы.
Типичные значения:
- Маленькие машины: Плита 600 × 600 мм
- Средние машины: Плита 900 × 900 мм
- Большие машины: Плита размером 1200 × 1200 мм
- Очень большие машины: Плита размером 1800 × 1800 мм+
Форма должна удобно помещаться на плиту с запасом для зажима и выравнивания.
Высота штампа (дневное освещение)
Максимальное расстояние между плитами в открытом положении. Определяет максимальную высоту штампа.
Типичные значения: от 400 до 1500 мм в зависимости от размера машины.
Расстояние между тягами
Расстояние между тягами (вертикальными колоннами, удерживающими плиты). Определяет максимальную ширину штампа.
Общий принцип: ширина штампа должна составлять 80-90% от расстояния между тягами для обеспечения зажима и зазора.
Давление впрыска
Максимальное давление, которое может приложить система впрыска. Определяет способность заполнения тонкостенных и сложных форм.
Типичные значения:
- Стандартные машины: 30-70 МПа
- Машины высокого давления: 70-100 МПа
- Очень высокое давление: 100-150 МПа (для вакуумных или специализированных процессов)
Более высокое давление позволяет получать более тонкие стенки и сложные формы, но увеличивает требования к силе зажима.
Скорость впрыска
Скорость заполнения полости штампа металлом. Влияет на качество поверхности, полноту заполнения и цикл работы.
Типичные значения:
- Медленный впрыск (заполнение): 0,1-0,5 м/с
- Быстрый залив (финальное заполнение): 1-10 м/с
Современные машины позволяют точно контролировать профиль заливки на протяжении всего цикла впрыска.
Мониторинг процесса в реальном времени
Современные машины для литейного формования включают:
- Мониторинг профиля заливки: отображение в реальном времени положения, скорости и давления заливки на протяжении всего цикла
- Мониторинг температуры формы: термопары в форме, подключенные к контроллеру машины
- Датчик давления внутри полости: датчик давления внутри полости для замкнутого цикла управления
- Автоматическая настройка процесса: замкнутое управление параметрами заливки на основе давления внутри полости
- Регистрация данных: каждый цикл регистрируется для отслеживания качества
Эти функции не являются роскошью — они необходимы для высококачественного производства. Машина без мониторинга в реальном времени будет производить детали с большей вариативностью, чем машина с ним.
Производители машин
Бренды машин для литейного формования приходят и уходят, а долгий список поставщиков быстро устаревает. Что важнее, чем бренд на машине, — это подходит ли машина для вашей детали и сможет ли поставщик поддерживать вас в течение следующих десяти лет.
В DZ Machinery мы придерживаемся другого подхода: вместо того чтобы продавать вам бренд машины, мы сначала рассматриваем вашу деталь — предполагаемую площадь, вес заливки, толщину стенки и годовой объем — а затем помогаем вам определить класс машины, усилие зажима и пакет мониторинга процесса, который подходит. Если у вас уже есть машины на производстве, наши роботизированные ячейки для доводки интегрируются с ними независимо от бренда; если вы строите новую линию, мы можем поддержать весь макет — от литейной машины до пресса для обрезки и ячейки для доводки.
При оценке любого поставщика машин используйте те же три теста. Во-первых, запросите возможность мониторинга процесса в реальном времени — профиль выстрела, давление в полости и регистрацию температуры штампа на каждом цикле. Во-вторых, потребуйте письменное подтверждение времени реагирования местного сервиса; машина, простаивающая две недели, стоит дороже любой скидки. В-третьих, попросите рекомендации по эксплуатации аналогичных по размеру и сплаву деталей. Поставщик, прошедший эти три теста, заслуживает включения в список претендентов, независимо от логотипа на машине.
Выбор машины для нового проекта
Для нового проекта литья под давлением процесс выбора машины:
- Определите предполагаемую площадь детали (длина × ширина в см²)
- Определите вес детали (в кг, включая запас на канал и перелив)
- Выберите грузоподъемность машины на основе правила (1 тонна на см² для A380)
- Выберите емкость по весу выстрела должна быть в 1,5-2 раза больше веса детали
- Выберите размер плиты должен быть в 1,2-1,5 раза больше размера штампа
- Укажите давление впрыска — 30-50 МПа для типичной работы с A380, 50-100 МПа для тонкостенных деталей
- Укажите контроль профиля выстрела — мониторинг в реальном времени скорости, положения и давления выстрела
Пример: для детали с предполагаемой площадью 300 см², весом 2 кг и размером штампа 600 × 600 мм, подойдет машина мощностью 400-500 тонн с весом выстрела 4-5 кг и размером плиты 900 × 900 мм.
Стоимость литейных машин
Стоимость новой машины (примерные оценки):
- Машина для холодной камеры на 200 тонн: $150,000-300,000
- Машина на 500 тонн: $300,000-600,000
- Машина на 1000 тонн: $500,000-1,000,000
- Машина на 2000+ тонн: $1,000,000-3,000,000+
Используемые машины обычно стоят 30-50% от стоимости новой, в зависимости от возраста и состояния.
Помимо машины, планируйте на:
- Печь (для плавки алюминия): $30,000-100,000+
- Оборудование для заливки или автоматический заливщик: $20,000-100,000
- Система распыления формы: $10,000-30,000
- Бак для охлаждения или конвейер: $5,000-30,000
- Пресс для обрезки: $30,000-100,000
- Робот (если автоматизировано): $50,000-200,000+
Полный ячейковый цех для литейных форм с машиной, печью, автоматизацией и прессом для обрезки обычно стоит от 1 300 000 до 1 500 000 рублей в зависимости от размера и уровня автоматизации.
Обслуживание машины
Машины для литейных форм требуют регулярного обслуживания:
- Ежедневно: смазка, гидравлические проверки, выравнивание плит
- Еженедельно: проверка зажима формы, осмотр системы охлаждения
- Ежемесячно: анализ гидравлической жидкости, электрическая проверка
- Квартальный: калибровка системы стрельбы, проверка выравнивания плиты
- Ежегодно: осмотр, обслуживание гидравлической системы, обновление системы управления
Хорошо обслуживаемая машина служит 20-30+ лет. Плохо обслуживаемая машина может потребовать капитального ремонта через 10-15 лет.
Энергоэффективность
Современные машины для литейного производства значительно более энергоэффективны, чем старые машины:
- Серво-гидравлические системы: 30-50% более эффективны, чем традиционная гидравлика
- Переменные частотные приводы: дальше снижают потребление энергии
- Восстановление тепла: захватывают отходящее тепло из формы для обогрева объекта
Энергетические затраты обычно составляют 10-20% от стоимости эксплуатации литейного производства. Современная эффективная машина может экономить $20 000-100 000+ в год на энергорасходах по сравнению со старой машиной.
Подбор ячейки вокруг машины
Машина — центр ячейки для литейного производства, но ячейка — печь, ковш, распылитель, извлечение, пресс для обрезки и отделка — определяет, достигает ли возможность машины прибыльности. Машина на 800 тонн, подающая детали на ручной станок для удаления заусенцев, — это ячейка, которая производит отливки с скоростью машины и готовые детали — с скоростью станка, и разрыв между ними — это место, где тихо исчезают маржи литейного производства. При оценке инвестиций учитывайте стоимость всей ячейки, а не только машины, и планируйте узкое место сознательно: дешевле купить машину чуть больше, чем требуется для формы, чем обнаружить, что пресс для обрезки или станок для отделки не справляются с объемом.
Два пункта интеграции требуют раннего внимания. Автоматическая ковка и распыление формы превращают цикл времени из переменной, зависящей от навыков оператора, в постоянную величину процесса — и постоянство процесса — это то, что делает каждую следующую стадию, включая отделку, управляемой. А передача от пресса для обрезки к отделке определяет, прибывают ли отливки к удалению заусенцев в порядке презентации или в беспорядке, который робот должен сначала отсортировать.
Компания DZ Machinery создает это последнее звено. Наши роботизированные ячейки для удаления заусенцев, шлифовки и полировки предназначены для того, чтобы детали поступали прямо после обрезки — с согласованной транспортировкой, зафиксированием и скоростью цикла — так, чтобы выход литейной ячейки переходил к готовым деталям без ручного буфера между ними. Если вы сейчас делаете расчет стоимости новой машины, включите в расчет и отделочную ячейку; общее число — это то, что должен видеть ваш финансовый директор, и оно почти всегда более дружественно, чем машина плюс постоянный труд.
Часто задаваемые вопросы о машинах для алюминиевого литейного производства
Сколько стоит машина для алюминиевого литейного производства?
Новая машина на 500 тонн стоит $300 000-600 000. Меньшие машины дешевле; большие — дороже. Полная ячейка для литейного производства со всей поддерживающей техникой стоит $500 000-2 000 000+.
Какой тоннаж мне нужен для моей детали?
Правило большого пальца: 1 тонна зажимной силы на см² проекционной площади для A380. Деталь с проекционной площадью 300 см² требует машину на 300 тонн. Добавьте запас (обычно 1,3-1,5 раза) для безопасности процесса.
Стоит ли покупать новую или б/у машину?
Новые машины предлагают современные системы управления, энергоэффективность и гарантийную поддержку. Бывшие в употреблении машины дешевле, но могут требовать обслуживания и иметь более старые системы управления. Для новых предприятий с долгосрочными планами новые машины обычно являются лучшей инвестицией.
Можно ли использовать машину с холодной камерой для цинка?
Да, но это не оптимально. Машины с горячей камерой предназначены для цинка, они быстрее, эффективнее и производят более качественные цинковые детали. Машина с холодной камерой может работать с цинком, но время цикла и качество будут хуже, чем у машины с горячей камерой.
Выбор подходящей машины
Правильная машина для литейного пресса определяется по:
- Размер и вес детали — предполагаемой площади, весу заливки
- Объем производства — время цикла важнее при большом объеме производства
- Требования к качеству — более строгие требования к качеству требуют лучшего контроля процесса
- Бюджет — новая против б/у, китайская против западной
- Местная поддержка — наличие сервиса в вашем регионе
В компании DZ Smart Manufacturing наша команда имеет опыт работы со всеми основными брендами машин для литейного пресса и может помочь вам выбрать подходящую машину для ваших производственных нужд. Мы также предлагаем автоматизированные ячейки для отделки, которые интегрируются с новыми или существующими машинами для литейного пресса.
Смотрите наши автоматизированные ячейки для операций литейного пресса