Время выполнения литья алюминия под давлением: от заказа до первого образца
Почему время выполнения часто недооценивается
Время выполнения литья алюминия под давлением часто недооценивают покупатели, особенно менеджеры проектов впервые сталкивающиеся с этим. Реальное время выполнения нового проекта литья под давлением (от заказа до первых производственных деталей) обычно составляет 12-20 недель, но планирование часто предполагает 6-8 недель.
Это несоответствие создает давление по графику, поспешные решения и проблемы с качеством. Понимание фактического времени выполнения и факторов, влияющих на него, важно для реалистичного планирования проекта.
Типовой разбор времени выполнения
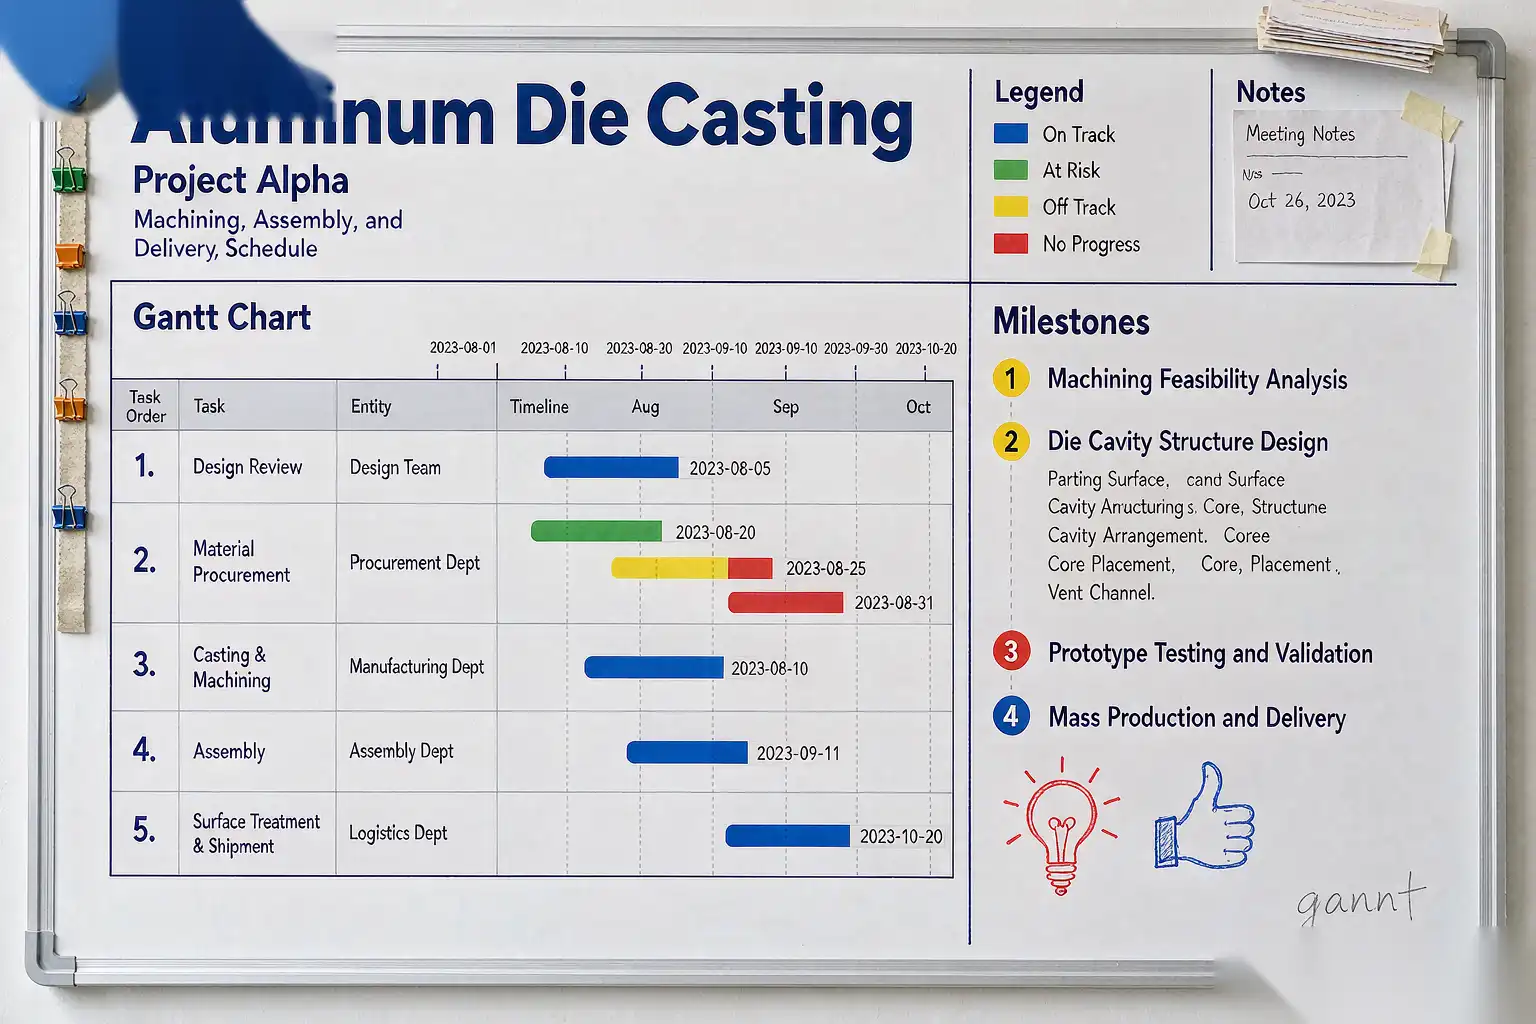
Для стандартного заказа на индивидуальное литье алюминия под давлением время выполнения от заказа до первого образца составляет:
| Фаза | Продолжительность | Примечания |
|---|---|---|
| Подтверждение заказа и предоплата | 1-2 недели | в зависимости от условий оплаты |
| Обзор DFM и обратная связь по дизайну | 1-2 недели | сотрудничество поставщика и покупателя |
| Дизайн формы | 1-2 недели | параллельно с DFM |
| Изготовление формы | 4-6 недель | Инструментальная сталь H13, с направляющими, если необходимо |
| Термическая обработка и подготовка поверхности | 1-2 недели | нитрирование, полировка |
| Пробное производство (T0, T1, T2) | 2-3 недели | включая доставку и проверку |
| Инженерные изменения (при необходимости) | 1-3 недели | на основе результатов выборки |
| PPAP / предпроизводство | 1-2 недели | исследования возможностей, одобрение заказчика |
| Начало производства | 1 неделя | настройка, первые партии |
Общее типичное время выполнения заказа: 12-20 недель от заказа до первого производства.
Для более простого проекта (без ползунов, стандартный допуск, стандартная отделка) время выполнения заказа может быть сокращено до 8-12 недель. Для сложного проекта (многогнездная форма, ползуны, жесткий допуск, индивидуальная отделка) время выполнения заказа может увеличиться до 24+ недель.
Факторы, влияющие на время выполнения заказа
Сложность пресс-формы
- Простой штамп с одной полостью: 4-6 недель изготовления
- Одногнездная форма с ползунами: 6-8 недель изготовления
- Многогнездная пресс-форма: 8-12 недель изготовления
- Многогнездная форма с ползунами: Производство занимает 12-16 недель
Каждый слайд добавляет примерно 1-2 недели к изготовлению штампа. Каждая дополнительная полость добавляет 1-2 недели.
Вместимость инструментального цеха
Загруженность инструментального цеха может составлять очередь в 2-4 недели перед началом изготовления вашего штампа. Менее загруженный цех может начать в течение 1 недели. Всегда уточняйте текущую загрузку цеха при размещении заказа.
Доступность стали
Стандартная инструментальная сталь H13 обычно есть в наличии на складе. Премиальные сорта (W302, Dievar) или крупные блоки штампов могут иметь сроки поставки 2-4 недели. Укажите марку стали заранее, чтобы избежать задержек.
Количество итераций прототипирования
Большинство проектов требуют 2-3 итерации прототипирования (T0, T1, T2). Каждая итерация включает:
- Настройка станка: 0,5-1 день
- Производство образцов: 0,5-1 день
- Инспекция и отчетность: 2-5 дней
- Обзор заказчиком: 3-7 дней
Если прототипирование выявляет проблемы, требующие модификации штампа, добавляйте 1-3 недели на каждую крупную модификацию.
Циклы утверждения заказчика
Внутренний цикл утверждения заказчика для каждого этапа (PO, DFM, T1, T2, PPAP) может занимать 1-2 недели каждый. Организации с формальными процессами утверждения обычно имеют более длительные циклы, чем те, что позволяют менеджеру проекта утверждать напрямую.
Логистика и доставка
Для международных поставок (из Китая в Европу/Россию), добавляйте 1-2 недели на морскую перевозку образцов T1. Авиафрахт занимает 3-5 дней, но стоит дорого.
Как сократить время выполнения заказа
Для срочных проектов существует несколько стратегий сокращения времени выполнения:
1. Запустите DFM параллельно с PO
Большинство покупателей ждут PO перед началом DFM. Запуск DFM параллельно с утверждением PO экономит 1-2 недели. Риск в том, что DFM выполняется для дизайна, который изменится после PO, что потребует переделки.
2. Выберите менее загруженную мастерскую по обработке инструментов
Мастерские с меньшими очередями могут начать изготовление штампа быстрее. Недостаток в том, что самые загруженные мастерские часто обеспечивают лучшее качество. Балансируйте скорость и качество для вашего проекта.
3. Используйте предварительно закаленную сталь (P20) для более быстрого термической обработки
H13 требует термической обработки (закалка и отпуск), которая занимает 1-2 недели. Сталь P20 предварительно закалена и пропускает этот этап. Недостаток — меньший срок службы штампа (50 000-150 000 против 100 000-500 000 выстрелов).
4. Минимизируйте слайды и полости
Слайды и многокамерные конфигурации добавляют недели к изготовлению штампа. Если график критичен и объем умеренный, используйте однокамерный штамп без слайдов.
5. Ускорьте циклы утверждения
Определите ответственных за принятие решений заранее и согласуйте сроки утверждения. Избегайте многоуровневого одобрения для рутинных проверок DFM и T1/T2.
6. Используйте авиаперевозки для образцов T1
Авиаперевозки добавляют $500-2 000 за отправку, но экономят 1-2 недели по сравнению с морским транспортом. Для срочных проектов эта стоимость оправдана.
7. Запускайте T0 и T1 параллельно
Стандартная практика — выполнять T0 (первый выстрел, ожидая косметические дефекты), затем T1. Для срочных проектов запускайте T0 и T1 одновременно и проверяйте оба сразу. Это экономит 1 неделю, но может привести к менее отточенной обратной связи.
Срок выполнения повторных заказов
После изготовления штампа повторные заказы имеют значительно меньшие сроки выполнения:
- Производство из существующего штампа: 2-4 недели (от PO до первых деталей)
- Цикл изготовления на одну деталь: 1-5 минут (цикл машины)
- Время настройки на одну машину: 4-8 часов (на смену штампа)
Основная задержка обычно связана с графиком производства поставщика, а не с самим штампом. Поставщик с мощностями изготовит за 2-3 недели; занятый поставщик может потребовать 4-6 недель.
Время выполнения инженерных изменений
Инженерные изменения (ИЗ) после изготовления формы имеют свое собственное время выполнения:
- Простая ИЗ (угол наклона, скос): 1-2 недели
- Умеренная ИЗ (толщина стенки, расположение литника): 2-4 недели
- Сложная ИЗ (добавление слайд, изменение функции): 4-8 недель
- Крупная ИЗ (новая полость, новая функция): 6-12 недель
Всегда включайте в план проекта резерв времени на ИЗ в размере 10-15 рабочих дней, чтобы избежать неожиданных задержек.
Время выполнения повторных заказов
Разные объемы заказов требуют разного времени выполнения:
- Маленький заказ (1 000-5 000 деталей): 2-3 недели (один производственный цикл)
- Средний заказ (5 000-50 000 деталей): 3-6 недель (несколько производственных циклов)
- Большой заказ (50 000-500 000 деталей): 6-16 недель (расширенный график производства)
- Годовой контракт: текущее производство, еженедельные или ежемесячные выпуски
Для текущего производства установите прогноз с поставщиком, чтобы он мог планировать мощности и закупки материалов. Поставщики отдают приоритет клиентам с четкими, последовательными прогнозами.
Роль коммуникации в сроках выполнения заказа
Многие проблемы со сроками выполнения заказа связаны с задержками в коммуникации, а не с задержками в производстве:
- задержка подтверждения заказа на покупку: 3-10 дней от подачи заказа на покупку до подтверждения
- задержка обратной связи по дизайну: 5-10 дней от каждой подачи DFM до получения обратной связи
- задержка рассмотрения T1: 5-14 дней от получения образца T1 до утверждения/отклонения
- задержка обработки платежа: 3-10 дней от выставления счета до получения платежа
Проект с высокой дисциплиной коммуникации обычно на 2-4 недели быстрее, чем проект с тем же графиком производства, но слабой коммуникацией.
Реалистичное планирование проекта
Для нового проекта литья алюминия под давлением планируйте следующим образом:
| Этап | Целевая неделя | Примечание |
|---|---|---|
| Заморозка концептуального дизайна | Неделя 0 | дизайн должен быть стабильным |
| Выбор поставщика | Неделя 1-2 | 3-5 предложений, посещение площадки |
| Размещение заказа (PO) | Неделя 2-3 | с депозитом 30% |
| Завершение DFM | Неделя 4-5 | параллельно с проектированием штампа |
| Образец T0 | Неделя 8-10 | первый образец из штампа |
| Образец T1 | Неделя 10-12 | утверждение размеров и внешнего вида |
| T2 / PPAP | Неделя 12-14 | исследования возможностей, одобрение заказчика |
| Начало производства | Неделя 14-18 | первые производственные партии |
Это реалистичный план для стандартного проекта. Для сложных проектов (слайды, многокамерные, с жесткими допусками) добавьте 4-8 недель. Для простых проектов (без слайдов, с размытыми допусками) можно сократить на 2-4 недели.
Общая ошибка: пропуск DFM
Самое большое препятствие для сокращения времени — пропуск проверки DFM. Без DFM:
- Матрица создается с скрытыми проблемами (отсутствует чертеж, стенка слишком тонкая)
- T0 выявляет проблемы, требующие полного переделывания матрицы
- График сдвигается на 4-8 недель (или матрица списывается и начинается новая)
Правильный обзор DFM добавляет 1-2 недели в начале, но экономит 4-8 недель позже. ROI от DFM огромен.
Управление рисками графика
Даже при реалистичном плане проекты литья под давлением соскальзывают. Самые эффективные меры контроля рисков просты, но редко применяются последовательно. Во-первых, требуйте письменный график ключевых этапов у поставщика при размещении заказа, с датами завершения DFM, изготовления матрицы, T0, T1 и PPAP. Во-вторых, требуйте еженедельные отчеты о прогрессе по этому графику, с фотографиями инструмента в процессе — фотография полуготовой матрицы является самым ранним надежным сигналом, что производство действительно идет. В-третьих, определите критические пункты в вашем собственном организации: если цикл утверждения образцов T1 занимает две недели, это время — критический путь, и его нужно планировать, а не обнаруживать позже.
Для программ, критичных к запуску, одновременно квалифицируйте второй источник хотя бы для инструмента. Резервная матрица, даже если она никогда не используется, устраняет риск единственной точки отказа, связанный с задержками в мастерской или неудачной первой статьей. Дополнительная стоимость второго матрицы обычно составляет 60-80% от стоимости первой, потому что проектная работа уже выполнена.
Договорные положения, защищающие график
Реалистичный план все равно требует соблюдения, и четыре положения несут большую часть риска срыва графика в программе литья под давлением. Во-первых, график ключевых этапов с датами выполнения — отчет DFM, завершение матрицы, T0, T1, PPAP — прикрепленный к заказу, а не обещанный в электронном письме. Во-вторых, определенное средство устранения задержек: не штрафные санкции, а что-то конкретное, например, ускоренная доставка за счет поставщика, если задержка превышает согласованный срок. В-третьих, положение о владении и доступе к инструменту, позволяющее вам перемещать или проверять матрицу; день, когда нужно проверить ваш неиспользуемый инструмент, не должен требовать переговоров. В-четвертых, протокол изменений в инженерии с фиксированными ценовыми диапазонами — EC по цене на момент предложения, а не выставляемые как индивидуальная работа после изготовления матрицы.
Добавьте еще одно положение, которое ничего не стоит и экономит недели: назначенные инженерные контакты с обеих сторон с обязательным временем ответа, обычно один рабочий день на технические вопросы. Большая часть повреждений графика в программах литья под давлением связана с задержками в коммуникации, маскирующимися под производство.
Машины DZ работают в рамках графиков заказчика по отделке этих же программ, и паттерн по сотням проектов одинаков: проекты, которые достигают дат первых образцов, редко имеют самых быстрых поставщиков — это те, у которых есть четкие даты, ответственные и последствия для каждого этапа. Постройте график честно, включите его в контракт, и остальная часть программы обычно идет по плану, а не в режиме борьбы с пожаром.
Часто задаваемые вопросы о сроках изготовления алюминиевых отливок
Сколько времени занимает получение первых производственных деталей?
Обычно 12-20 недель с момента размещения заказа для нового проекта. Для повторных заказов с уже существующей матрицей — 2-4 недели.
Какое самое быстрое возможное время выполнения заказа?
Для простого однокамерного штампа с менее загруженной мастерской и сжатым циклом утверждения, достижимо 6-8 недель. Ниже этого обычно компрометируется качество и возможности.
Можно ли гарантировать время выполнения заказа?
Большинство поставщиков предлагают оценку времени выполнения заказа, но гарантии редки. Включите в план проекта запас по времени 2-4 недели.
Какое самое длинное время выполнения заказа я должен ожидать?
Для сложной многогубчатой формы с направляющими и премиальным стальным сортом из загруженной мастерской по изготовлению инструментов, возможно более 24 недель. Для прототипов или очень простых деталей сроки могут составлять 4-6 недель.
Реалистичный подход к срокам выполнения
Успешный проект литья под давлением предполагает:
- Лучший сценарий: 12 недель (простая форма, без направляющих, быстрая мастерская по изготовлению инструментов)
- Ожидаемый сценарий: 16 недель (типичная сложность, обычные циклы утверждения)
- Наихудший сценарий: 24+ недель (сложная форма, загруженная мастерская, несколько изменений конструкции)
Планируйте согласно ожидаемому сценарию. Сообщайте о наихудшем сценарии заинтересованным сторонам. Надейтесь на лучший сценарий.
В DZ Smart Manufacturing наша команда имеет опыт управления проектами литья под давлением от заказа до производства. Если вы начинаете новый проект литья алюминия и хотите получить обратную связь о реалистичных сроках выполнения для вашей детали, наша инженерная команда сможет ознакомиться с вашими требованиями и подготовить подробный план проекта.
Посмотрите, как наша автоматизированная отделка интегрируется с вашим графиком производства