Литьё алюминия под давлением для солнечных компонентов: кронштейны, корпуса и коррозия
Солнечное оборудование работает на улице двадцать пять лет. Монтажные кронштейны, шарниры трекеров и корпуса инверторов подвергаются воздействию прибрежных солевых брызг, пустынного УФ-излучения и циклов замораживания-оттаивания, и владелец ожидает, что они будут сохранять крутящий момент и герметичность в течение всего этого времени. Литье под давлением алюминия хорошо подходит для многих из этих деталей, поскольку оно обеспечивает жесткий компонент, изготовленный методом литья в форму, с минимальной последующей обработкой, по себестоимости, которая выдерживает объемы и ценовое давление солнечного рынка. В этой статье рассматривается, какие солнечные компоненты подходят для литья под давлением, как воздействие коррозии влияет на выбор сплава и покрытия, экономика объемов и повторяемость, которые делают процесс выигрышным, отделка, необходимая для длительного срока службы на открытом воздухе, и как роботизированная обработка заусенцев обрабатывает семейства кронштейнов большого объема.
Какие солнечные компоненты подходят для литья под давлением
Не каждый солнечный компонент следует отливать. Литье под давлением выигрывает там, где деталь представляет собой жесткую конструктивную или защитную форму, производимую в больших объемах, и проигрывает там, где это тонкий проводящий путь или прецизионный оптический элемент. Подходящие детали:
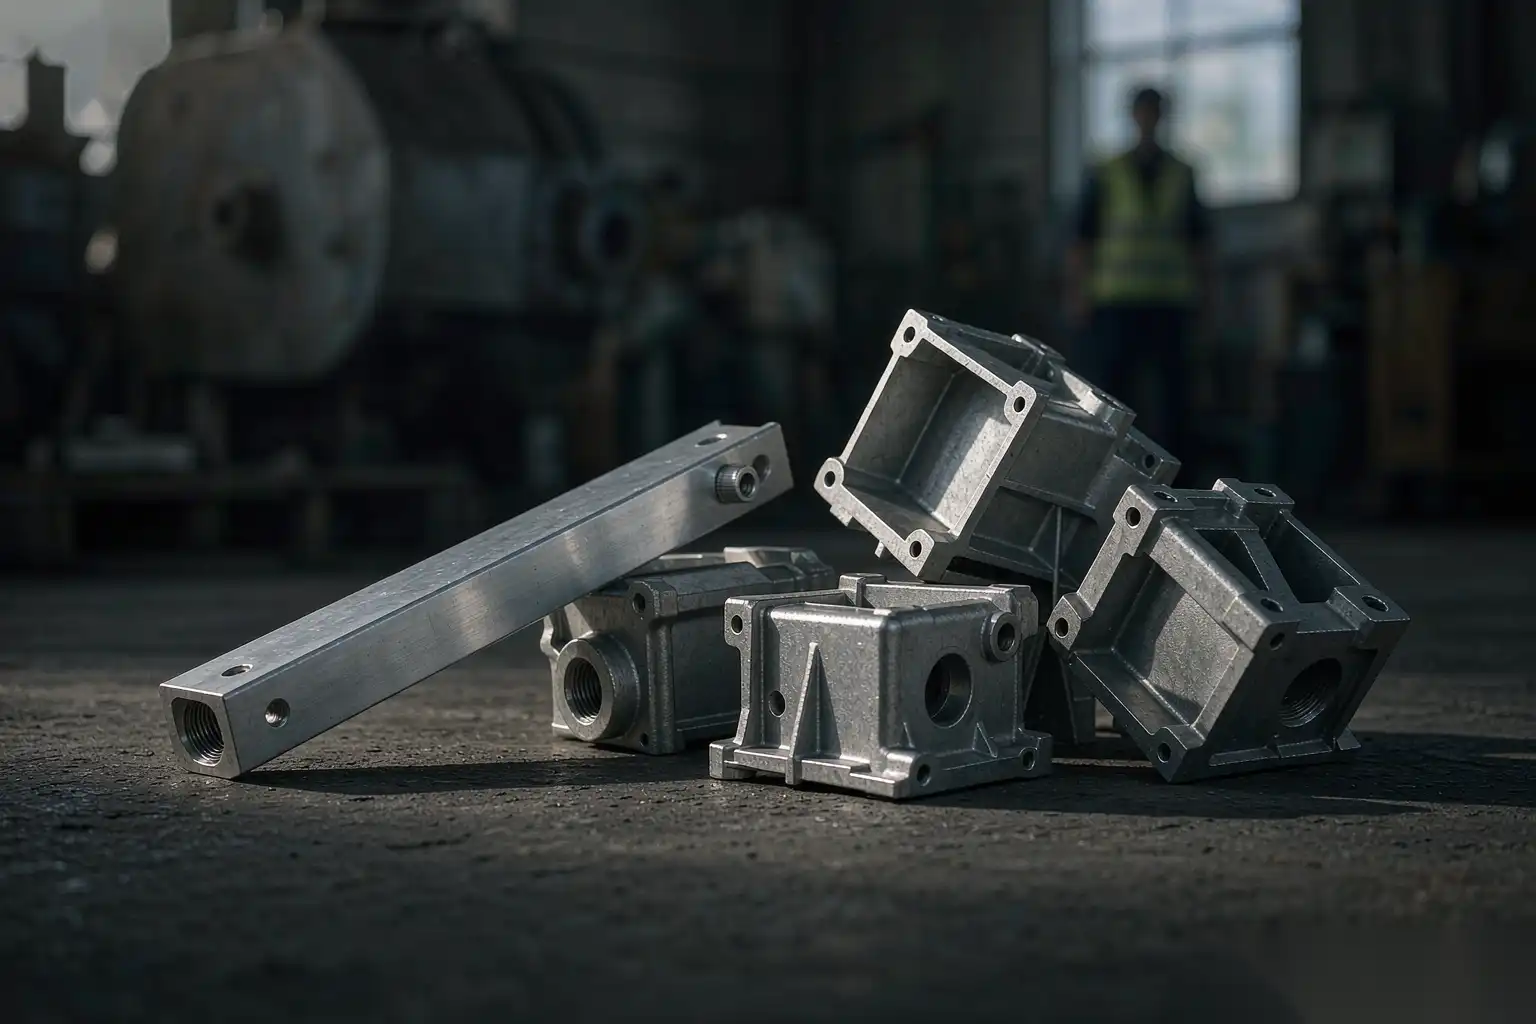
- Монтажные кронштейны и зажимы для рельсов. Они выдерживают статическую и ветровую нагрузку, требуют постоянной геометрии для миллионов единиц и допускают размерные допуски, которые обеспечивает литье под давлением. Литой под давлением кронштейн заменяет сварную или штампованную сборку одной деталью, изготовленной методом литья в форму, с меньшим количеством крепежных элементов.
- Шарниры и оси трекеров. Одноосные трекеры нуждаются во вращающемся шарнире, который десятилетиями удерживает положение под нагрузкой. Литые под давлением корпуса и вилки обеспечивают жесткость и посадочное место подшипника в одной детали.
- Корпуса инверторов и оптимизаторов. Корпус должен экранировать, монтировать и защищать электронику. Литье под давлением обеспечивает жесткость стенок, монтажные бобышки и посадочное место прокладки, а также может интегрировать ребра охлаждения на одном литье.
- Распределительные коробки и корпуса комбинаторов. Погодоустойчивые корпуса с резьбовыми вставками и кабельными вводами являются естественными деталями для литья под давлением, особенно там, где объем оправдывает оснастку.
- Оборудование для столбов и фундаментов. Анкерные плиты, переходные кольца и соединительные пластины выигрывают от изотропии и жесткости литой алюминиевой детали по сравнению с изготовленной.
Детали, которые подходят хуже: изделия, требующие герметичного уплотнения на микронном уровне без прокладки, тонкие шины и проводящие пути, а также все, годовой объем производства которого слишком мал для амортизации оснастки. Для них экструзия, штамповка или обработка на станках с ЧПУ из листа часто остаются дешевле. Раздел применения литья алюминия под давлением по отраслям в справочнике перечисляет, где процесс подходит для различных секторов, и солнечная энергетика прочно входит в кластер конструкционных и корпусных изделий.
Воздействие коррозии определяет выбор сплава и покрытия

Солнечный кронштейн в пустыне сталкивается с иной угрозой, чем кронштейн на прибрежной крыше, и выбор сплава и отделки должен начинаться с класса воздействия, а не со стандартного материала.
- Внутренние, малозагрязненные участки. Умеренная влажность и УФ-излучение. Стандартный литой сплав с хромат-свободным конверсионным покрытием и порошковым верхним слоем обеспечивает десятилетия службы. Покрытие обеспечивает защиту; выбор сплава касается технологичности и прочности.
- Прибрежные и морские участки. Воздух, насыщенный солью, вызывает питтинговую и гальваническую коррозию, особенно там, где алюминий контактирует с нержавеющей фурнитурой. Здесь конструкция должна избегать щелей, задерживающих соль, система покрытия должна быть толще и без дефектов, а выбор сплава должен учитывать коррозионную стойкость наряду с прочностью.
- Промышленные и сельскохозяйственные участки. Загрязнители и удобрения ускоряют коррозию за счет другой химии, и покрытие должно быть устойчивым к химическому воздействию, а также к соли.
- Участки с высоким уровнем УФ-излучения в пустыне. Само по себе УФ-излучение менее коррозионно для алюминия, чем соль, но оно разрушает органические покрытия, поэтому верхний слой должен быть устойчивым к УФ-излучению, иначе подложка будет питтинговать там, где покрытие трескается.
Выбор сплава — это компромисс между технологичностью, прочностью и поведением при коррозии. Распространенные рабочие литьевые сплавы обеспечивают хорошую текучесть и герметичность под давлением; варианты с более строгим контролем химического состава улучшают коррозионную стойкость и ударную вязкость для конструкционных кронштейнов. Выбор делается для каждой детали: не нагруженная декоративная крышка может использовать более текучий сплав, в то время как вилка трекера под циклической нагрузкой использует марку, которая сохраняет свойства после десятилетий термического цикла. Раздел факторы стоимости литейного алюминия руководства показывает, как премия за сплав и система покрытия влияют на себестоимость единицы продукции и почему самый дешевый сплав редко является самой дешевой деталью в течение 25-летнего срока службы.
Гальваническая защита важна. Соединение литого алюминия с нержавеющей или медной фурнитурой в прибрежной зоне вызывает гальваническую коррозию алюминия. Проектные решения включают изоляционные шайбы, контролируемую целостность покрытия в месте соединения и защиту благородного пути алюминия за счет покрытия, а не самого металла.
Экономика объема и повторяемость
Солнечная энергетика — это игра объемов с жестким давлением на стоимость единицы. Литейное производство занимает свое место по двум осям: себестоимость за штуку при масштабировании и повторяемость производства миллионов одинаковых единиц.
Экономика разбивается на:
- Амортизация оснастки за счет объема. Формы для семейства кронштейнов стоят фиксированную сумму независимо от того, делаете ли вы 50 000 или 5 000 000 штук. При объеме 2 000 000 штук стоимость формы на одну штуку составляет несколько центов; при 20 000 — доллары. Объемы солнечной энергетики обычно оправдывают стоимость формы многократно.
- Время цикла на одну штуку. Время заливки кронштейна составляет от 30 до 90 секунд в зависимости от размера, а многокамерная форма удваивает или утраивает производительность за цикл. Маржинальная стоимость металла и минуты работы станка низки, что ценится на рынке солнечной энергетики.
- Отходы и выход готовой продукции. Выход литейных форм на хорошо управляемом кронштейне высок, потому что процесс почти соответствует конечной форме; стоимость обработки лишнего невелика. Дисциплинированная программа снижения отходов и повышения выхода помогает держать себестоимость на уровне, заложенном в тендере, поскольку отходы — это тихий убийца бюджета для солнечных деталей с низкой маржой.
- Повторяемость. Каждый залив имеет одинаковую геометрию в пределах износа формы, поэтому соединение трекера, подходящее для первой детали, подойдет и для миллиона второй. Эта повторяемость позволяет монтажнику использовать один и тот же крутящий момент по всей площадке без сортировки деталей.
Ниже приведена таблица, сравнивающая литой кронштейн с аналогичным изготовленным методом штамповки и сварки при типичном объеме солнечной энергетики, чтобы показать, где находятся экономические показатели.
| Фактор | Литой кронштейн | Изготовленный кронштейн | Эффект |
|---|---|---|---|
| Стоимость инструмента | от 18 000 до 40 000 USD | от 3 000 до 8 000 USD (оснастка и приспособления) | Стоимость литого переднего загрузки |
| Стоимость за штуку при 1 000 000/год | от 0,55 до 0,95 USD | от 1,10 до 1,80 USD | Преимущество литого при больших объемах |
| Крепежи и сварные соединения | От 1 до 2 | От 4 до 8 | Меньше точек отказа |
| Повторяемость размеров | Высокий, управляемый штампом | Переменный, зависящий от сварки | Более однородное литье |
| Вторичные операции | Обработка кромок, покрытие | Обработка кромок, сварка, покрытие, выравнивание | Меньше этапов литья |
| Точка безубыточности | 80 000 до 150 000/год | ниже этого — изготовленные выводы | Объем — это переключатель |
Точка безубыточности — это число, за которым нужно следить. Ниже примерно 100 000 штук в год часто дешевле изготовить из листового металла или экструдировать, потому что это избегает амортизации инструмента; выше — литье под давлением выигрывает и разрыв увеличивается с ростом объема. Программы солнечных трекеров и монтажные системы регулярно преодолевают этот порог, поэтому литые кронштейны доминируют в больших областях.
Отделка для долгой эксплуатации на открытом воздухе
Литой элемент имеет долговечность только в зависимости от его отделки, а система отделки для солнечных систем — это стек из покрытий, а не одно покрытие. Мы указываем его от основы.
- Подготовка поверхности. Литой элемент очищается и обрабатывается для удаления заусенцев, остатков формовочной смазки и остатков шлака, потому что каждый загрязнитель становится дефектом покрытия и местом коррозии. Роботизированная обработка кромок обеспечивает стабильный край, который ручная обработка не может поддерживать при миллионах деталей.
- Покрытие для преобразования. Бесхроматное покрытие (обычно на основе циркония или тривалентной системы) обеспечивает основу для адгезии и первый барьер от коррозии. Покрытие должно быть сплошным; пропуск на остром крае — первое место, где соль находит алюминий.
- Топcoat. Порошковое покрытие является стандартным для солнечных систем, потому что оно обеспечивает толстую, устойчивую к ультрафиолету, терпимую к дефектам пленку. Толщина пленки контролируется в диапазоне, обычно от 60 до 120 микрон в зависимости от класса экспозиции, при этом прибрежные участки находятся на верхней границе.
- Критические края и резьбы. Края и резьбовые вставки — это слабые места. Мы проектируем процесс покрытия так, чтобы на краях образовывалась пленка, а резьбы маскировались, чтобы покрытие не заполняло их, потому что покрытая резьба, которая не принимает болт, является полевым дефектом.
- Проверка. Карта толщины покрытия, тест на адгезию по методу перекрестного реза и испытания на соляной туман с определённым часовым рейтингом подтверждают систему перед производством. Цель по времени соляного тумана устанавливается исходя из класса экспозиции, а не из общего стандарта.
Отделка — это место, где выигрывается или проигрывается 25-летний срок службы. Идеальное литьё под пористым покрытием ржавеет; скромное литьё под непрерывным, толстым, хорошо прилипшим покрытием выживает. Инженерные усилия должны быть сосредоточены в слое покрытия и его проверке, а не только в самом литье.
Роботизированная обработка кромок для высокопроизводительных кронштейнов
При больших объемах производства обработка кронштейна — это проблема пропускной способности. Ручная обработка миллиона кронштейнов в год — это проблема труда и однородности: человек не может поддерживать зазор кромки до 0,2 мм при таком объёме, а стоимость труда в большинстве рынков съедает экономию от литья. Роботизированная обработка — это способ сохранить конкурентное преимущество при масштабировании производства.
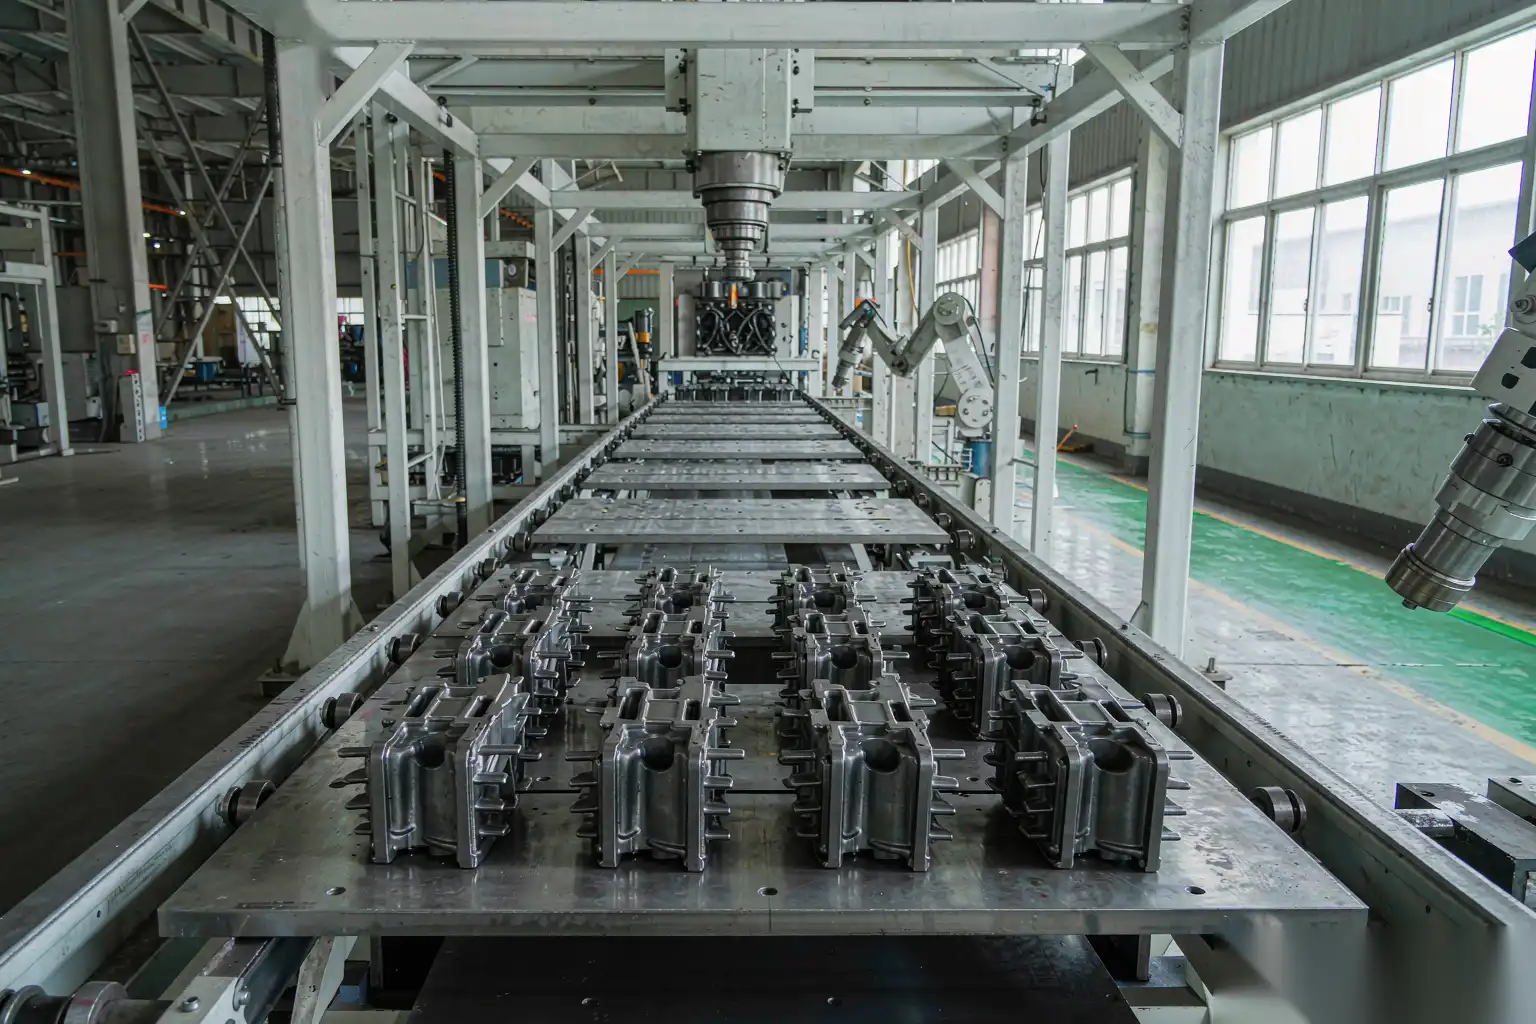
Роботизированная ячейка DZ Machinery для обработки солнечных кронштейнов использует управляемые силой плавающие шпиндели, чтобы инструмент следовал за вариациями литья, а не шлифовал по фиксированному пути, который либо пропускает вспышку, либо режет по детали. Важные инженерные моменты:
- Последовательность обработки кромок. Обратная связь по силе удерживает давление контакта, чтобы каждый кронштейн имел одинаковый радиус кромки, что важно, потому что острый край режет покрытие, а тяжелый край тратит материал. Мы держим зазор кромки в узком диапазоне от детали к детали.
- Удаление литников и разделительных линий. Заглушка литника и вспышка по разделительной линии — это два элемента, которые должны исчезнуть, чтобы покрытие прилипло и деталь правильно села. Ячейка удаляет оба без открытия ямы в основании, которая позже может заржаветь.
- Производительность, соответствующая линии литья. Размер ячейки для кронштейна таков, чтобы её часовая производительность соответствовала или превышала производительность штампа, избегая узкого места на этапе отделки, которое вызывает необходимость хранения запасов. Многостанционные ротационные столы позволяют совмещать загрузку и разгрузку с циклом шлифовки.
- Контроль расходных материалов. Ползунки и колёса расходуются предсказуемо при большом объёме; ячейка отслеживает время работы абразива и сигнализирует о необходимости замены до того, как качество ухудшится, что обеспечивает одинаковое качество миллиона кронштейнов, как и первого.
- Интеграция с покрытием. Обработанный кронштейн подаётся на линию преобразующего покрытия и порошковое покрытие чистым и стабильным, чтобы этап нанесения покрытия не боролся с остаточной вспышкой. Деталь как автоматизировать удаление заусенцев с алюминиевых литых деталей подробно описывает конфигурацию ячейки и настройку управления силой, которую мы используем.
Причина, по которой это важно именно для солнечных систем — объем производства и воздействие. Кронштейн с пропущенной вспышкой выглядит нормально при отправке и ржавеет на третьем году на крыше, где стоимость замены превышает стоимость самой детали. Роботизированная обработка устраняет человеческую вариацию, вызывающую такие пропуски, поэтому мы рассматриваем её как часть стратегии борьбы с коррозией, а не просто как затратный этап.
Правила проектирования, обеспечивающие успех солнечных отливок
Несколько правил проектирования отличают солнечную отливку, которая работает десятилетиями без проблем, от той, что борется с процессом. Мы рекомендуем эти правила клиентам на этапе оценки стоимости, потому что изменение их после изготовления формы дорого.
- Щедрый уклон и радиусы. Уклон позволяет детали легко извлекаться без застревания; радиусы на кронштейнах и выступах предотвращают трещины от напряжения и тонкие места в покрытии. Стоимость чуть большего радиуса ничтожна; стоимость коррозионной трещины — вся цена.
- Избегайте щелей, которые задерживают соль. Прибрежные конструкции должны отводить воду и не образовывать карманы, где сливается рассол, соприкасаясь с голым алюминием. Это решение по геометрии принимается до вырезания формы.
- Интегрируйте функции, а не добавляйте их отдельно. Опорные выступы, зажимы для кабелей и теплоотводы должны быть частью заливки, а не приварены после, потому что каждое сварное соединение — это разрыв покрытия и начало коррозии.
- Толщина стенки для заполнения и жесткости вместе. Кронштейны для солнечных панелей требуют локальной жесткости у посадочного места болта и легкости в остальной части; однородная стенка тяжелее и сложнее заполняется, чем секционная, а дисциплина тонкостенной конструкции определяет, насколько тонко можно сделать стенку, сохраняя при этом звуковой эффект при ударе.
- Планируйте базовую линию покрытия. Разрабатывайте поверхности для установки, которые сохранятся после снятия заусенцев и покрытия, чтобы готовая деталь точно садилась, а не полагайтесь на поверхность, которая меняется из-за покрытия.
Эти правила не являются экзотическими; это дисциплина, которая превращает литую деталь в деталь, служащую 25 лет. Большинство отказов солнечных установок, которые нам приходится диагностировать, связаны с пропуском одного из них ради небольшой экономии на начальном этапе.
Изготовление детали с использованием DZ
Компоненты солнечных панелей выигрывают от процесса, который дешев в массовом производстве, повторяем в миллионах и долговечен на десятилетия, а литье из алюминия соответствует всем трем требованиям, когда сплав, отделка и удаление заусенцев спроектированы как единая система. Решение о литье должно приниматься исходя из класса воздействия и годового объема, а не по умолчанию, и ячейка отделки должна быть рассчитана на линию литья, чтобы крепежный элемент проходил от формы до покрытия без узкого места.
Машины DZ собирают роботы для удаления заусенцев, шлифовки и полировки, которые завершают обработку высокообъемных алюминиевых солнечных кронштейнов и корпусов до однородного края и поверхности, а также интегрируют ячейку с линией литья и покрытия, чтобы деталь была чистой и повторяемой перед защитой. Обратитесь к нашей инженерной команде с чертежами вашего солнечного кронштейна или корпуса, и мы определим последовательность от литья до отделки и экономику объема для вашей программы.