Что на самом деле предсказывает моделирование потока литейного формования: заполнение, захват воздуха и тепловой баланс
Мы запускаем моделирование заполнения на большинстве программ для литейного формования до того, как будет вырезана любая сталь, и всё ещё наблюдаем, как команды воспринимают цветную анимацию как сертификат одобрения. Это не сертификат. Модель заполнения — это численный эксперимент, который отвечает на узкий набор вопросов о поведении металлического фронта внутри закрытой полости — поведения, которое ни один производственный датчик не может наблюдать напрямую. Обрабатывая это как таковое, оно регулярно исключает два или три испытания инструмента из программы. Обрабатывая как украшение, оно создает убедительную анимацию, которая мало связана с отливкой в вашей руке.
Этот раздел объясняет, что мы требуем от модели заполнения предсказать, какие входные данные определяют, стоит ли за это платить, как превратить результат в геометрию и изменения процесса, и где метод перестает работать.
Где модель заполнения оправдывает свои затраты
Экономическая обоснованность проста. Средний алюминиевый инструмент для корпуса весом 1,5 кг стоит серьезных денег и имеет срок изготовления, измеряемый неделями, и каждое изменение геометрии после первого изготовления стоит столько же. Моделирование — это дешево по сравнению с металлом. Программы, в которых это наиболее оправдано, имеют четкие характеристики:
- Большие или тонкостенные детали, где время заполнения значительно превышает время затвердевания. Тонкие стенки менее 1,5 мм при длине потока более 250 мм — классический случай.
- Детали с косметическими или герметичными поверхностями, где расположение последнего заполнения и накопление оксида определяют, можно ли вообще закончить деталь.
- Многокамерные или семейные формы, где баланс между камерами не может быть скорректирован на глаз.
- Детали, обрабатываемые на герметичных поверхностях, где пористость на определенной глубине под выступом важнее средней пористости.
Программы, в которых это менее оправдано, также очевидны: небольшая однокамерная деталь с щедрой толщиной стенки, хорошо налаженной системой заливки и без требований к косметике или герметичности. Там опытный мастер превосходит модель, основанную на предположениях о входных данных.
Входные данные, определяющие ценность модели
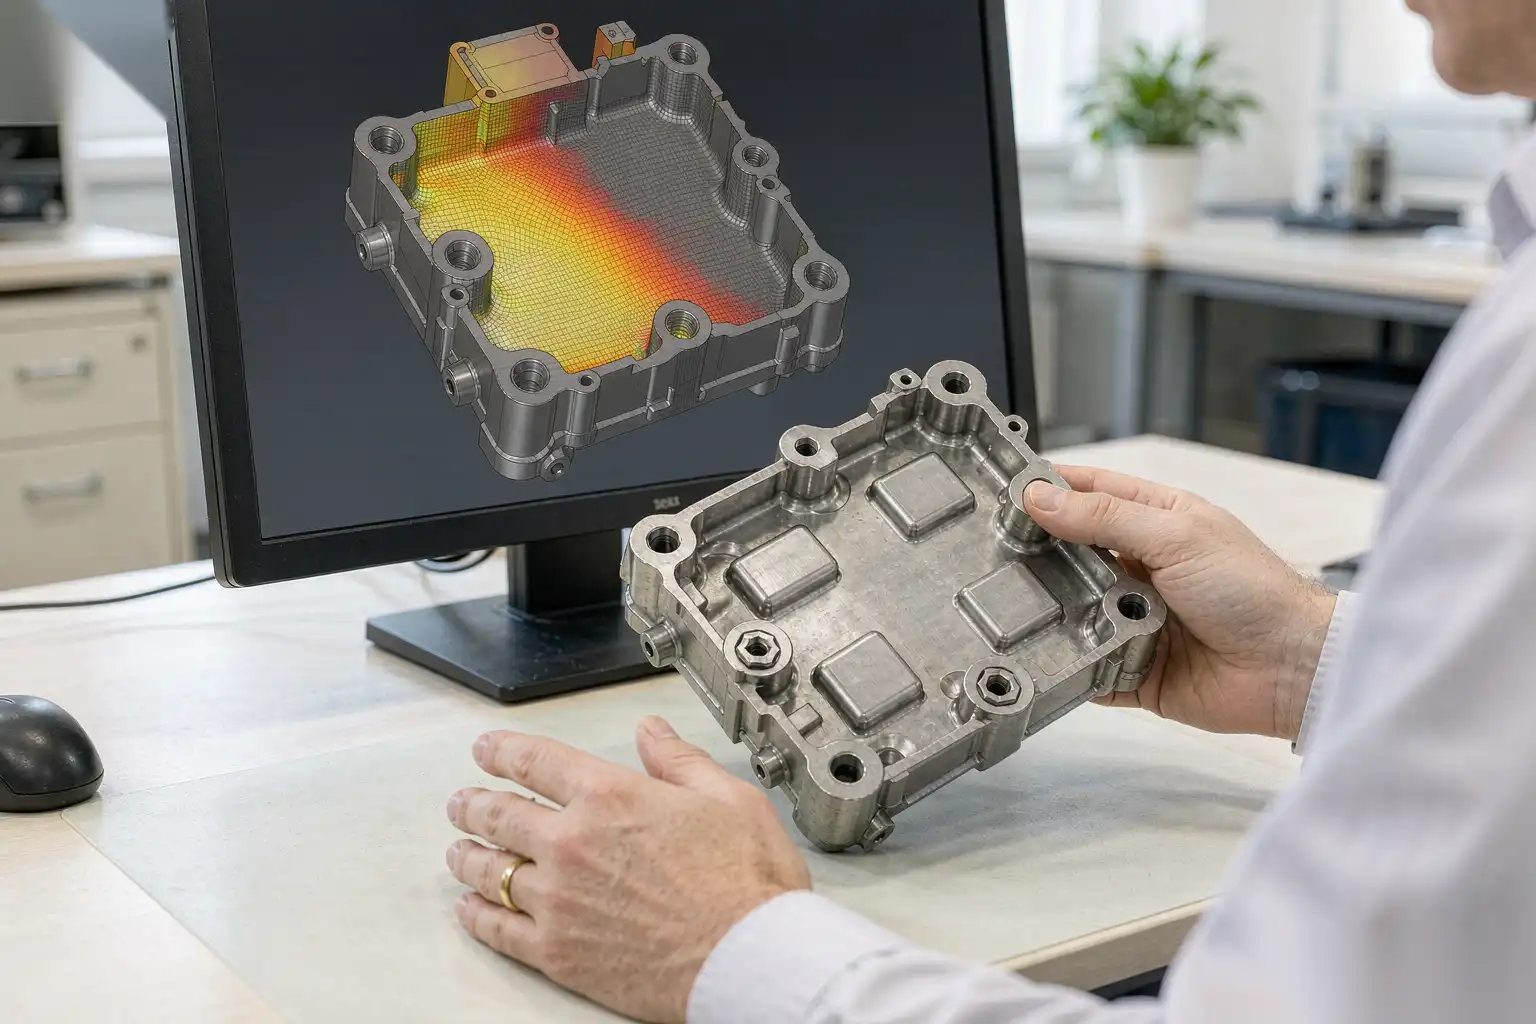
Точность решателя редко является ограничивающим фактором. Важным является качество входных данных. Запуск модели с данными сплава из каталога, изотермическим пресс-формой и поршнем с постоянной скоростью даст плавные, правдоподобные и ошибочные результаты. Четыре группы входных данных доминируют в результате.
Данные сплава и тепловые свойства
Используйте измеренные или специфичные для поставщика сплава данные, а не универсальные по умолчанию. Для сплавов типа ADC12 и A380 важны показатели жидус и твердыйус (примерно 580 °C и 515 °C для семейства Al-Si-Cu), скрытая теплота, удельная теплоемкость, теплопроводность в жидком и твердом состоянии, а также — почти всегда пропускаемый — вязкость в зависимости от доли твердого. При более чем 20% твердого доли эффективная вязкость резко возрастает, и именно это останавливает фронт в тонкой ребре. Изменение плотности при затвердевании влияет на расчет подачи в процессе затвердевания.
Температура заливки должна соответствовать температуре в рукаве для заливки, а не установленной в печи. Держательная печь при 680 °C, подающая через трансферный ковш, обычно обеспечивает 650–660 °C в рукаве. Эти 20–30 °C значительно влияют на риск холодного зажима в тонких секциях.
Тепловой профиль пресс-формы
Работа пресс-формы не является изотермической. Постоянная температура поверхности формы зависит от локального теплового потока, расположения каналов охлаждения и времени цикла. Обычно мы запрашиваем три условия: первый залив, залив после 15-й порции и состояние в стационарном режиме при рабочем цикле. Запуск с холодного состояния с формой при комнатной температуре дает пессимистическую картину заполнения, которую не видит ни одна производственная деталь после первых десяти заливов. Расходы на охлаждающие линии, входная температура и наличие фактического потока в канале — многие из них забиты или покрыты накипью — должны быть введены как есть, а не как проектировались.
Обрызг и смазочная пленка
Водная смазка для пресс-форм оставляет пленку, толщина которой и остаточная вода определяют теплопередачу на межфазовом уровне. На практике коэффициент теплопередачи между отливкой и формой варьируется примерно в три раза между зоной с сильным распылением и зоной, где поверхность протирается насухо. Местоположение оператора с распылителем влияет на баланс заполнения между камерами. Если в программе есть известная горячая точка, моделируйте как номинальную пленку, так и локально тяжелую пленку; чувствительность показывает, сколько дрейфа процесса допускается, прежде чем он приведет к браку.
Закон поршня
Модель заполнения зависит от профиля скорости поршня, подаваемой в неё. Требуются три параметра: скорость медленного удара, скорость быстрого удара и положение переключающегося пункта. Медленный удар должен оставаться ниже критической скорости, при которой образуется волна и воздух складывается в рукаве — обычно в диапазоне 0,2 до 0,5 м/с для рукава диаметром 60-80 мм, рассчитанного по диаметру рукава и уровню заполнения. Скорость быстрого удара определяется площадью затвора и целевым временем заполнения:
- Целевое время заполнения для алюминиевой детали толщиной 2-3 мм с косметическим покрытием: 40-80 мс.
- Скорость затвора у входа: обычно 30-60 м/с, и специально ниже, 20-35 м/с, когда затвор сбрасывает прямо против стенки полости или ядра.
- Время подъёма усилителя: менее 30 мс для достижения давления, иначе усилитель нагнетает металл, который уже застыл у затвора.
Предоставьте аналитикам фактическую кривую усиления машины, включая превышение давления. Модель, предполагающая мгновенное нарастание давления, недооценит количество всплесков на линии раздела, а всплески — это то, что увеличивает затраты на удаление заусенцев позже.
Чтение результатов: шесть показателей, влияющих на изменения в конструкции
Большинство решений выводит около двенадцати полей. Шесть из них можно использовать ежедневно.
| Вывод | Что он говорит вам | Порог, на который мы реагируем |
|---|---|---|
| Время прибытия фронта | Заполняется ли каждая область полости в доступное окно | Любая область, превышающая 100 мс при толщине стенки 2,5 мм |
| Температура фронта | Риск холодного зажима и неправильного залития там, где встречаются фронты | Температура фронта ниже жидкостного минус 15 °C |
| Давление захваченного воздуха | Где сжат воздух и куда он попадает | Предполагаемое давление выше 20-30 МПа на обработанной поверхности |
| Место последней заправки | Где образуется оксид, остатки смазки и газовые концентраты | Последняя заправка приземляется на косметическую или уплотнительную поверхность |
| Отслеживание оксида | Вероятность дефектов бифильма в заданной точке | Концентрация оксида в отверстии для заделки или канавке уплотнения |
| Время затвердевания | Место усадки и путь подачи | Горячая точка, изолированная от расплава через уже затвердевшее металл |
Время прибытия фронта — единственный вывод, который мы настаиваем видеть в виде нумерованной последовательности, а не цветовой градации, потому что последовательность показывает порядок слияния. Два фронта, встречающиеся через 40 мс при температуре выше 600 °C, будут сварены приемлемо. Те же два фронта, встречающиеся через 80 мс, при этом один при 570 °C, образуют видимую линию холодного зажима, которую невозможно очистить полировкой, потому что линия — это оксидная пленка, сложенная в поверхность. Шлифовка оставляет тень, которая появляется при анодировании или покрытии.
Результаты улавливания воздуха должны оцениваться вместе с проектом вентиляции. Захваченный карман рядом с функционирующим переливом и вентиляцией — незначительная проблема. Тот же карман в мёртом углу без пути выхода превращается в газовую пору на глубине 0,5–1,5 мм под поверхностью, что точно соответствует глубине, на которой откроется фрезерный срез CNC.
Действия по результатам: распашка, перелив, вентиляция, поршень
Выходные данные моделирования бесполезны, если они не изменяют геометрию или процесс. Четыре рычага, в порядке предпочтения:
- Перемещение распашки. Перемещение входного отверстия меняет всю карту потока и лучше всего делать это до резки стали. Если последняя заправка расположена на косметической поверхности, исправление обычно заключается в подаче с противоположного конца или в добавлении второго распашного отверстия, чтобы фронты встречались над переливом, а не на видимой поверхности.
- Размещение перелива. Переливы — это не только сборщики отходов. Расположенные в предполагаемых зонах последней заправки и накопления оксида, они вытягивают холодную, грязную металл из отливки. Объем важен: перелив, размер которого составляет 20–30 процентов от объема локальной отливки, выполняет реальную работу, тогда как символический 5-процентный кусок увеличивает стоимость обработки и ничего не делает.
- Вентиляция. Поперечное сечение вентиля должно быть рассчитано исходя из требований к эвакуации, а не копировано с предыдущего инструмента. В качестве рабочего правила, площадь вентиля в диапазоне 0,1–0,3 процента от предполагаемой площади полости на один канал вентиля, с длиной участка 0,5–1,0 мм перед каналом сброса. Вентиляционные отверстия с охлаждением и вакуумная помощь расширяют ту же логику.
- Изменение профиля поршня. Новая скорость быстрого удара или точка переключения стоит час времени пресса и не требует стали. Если модель показывает образование волн в рукаве, исправлением является снижение скорости медленного удара, увеличение соотношения заполнения рукава или более дальнее положение точки переключения. Если наблюдается застревание передней части в тонком ребре, исправлением может быть увеличение скорости быстрого удара, более горячая матрица или локально утолщённый участок — никогда все три одновременно, иначе вы никогда не узнаете, какой из них сработал.
Осторожность при итерациях. Меняйте одну переменную за один запуск и ведите журнал. Мы видели программы, где шесть одновременных улучшений приводили к худшему изделию, чем исходный образец, и никто не мог сказать, какое изменение повлияло.
Настройка сетки и моделирования: практические числа
Размер ячейки определяет как стоимость, так и разрешение. Для типичного корпуса размером 300 × 250 × 80 мм мы используем ячейку тела от 1,5 до 2,0 мм, уточненную до 0,8–1,0 мм через переходы толщины стенки и до 0,5 мм у ворот и вентиляционных отверстий. Это даёт 3–5 ячеек через стенку толщиной 2,5 мм, достаточно для разрешения градиента затвердевания и недостаточно для разрешения эффектов поверхностного натяжения, которые модель всё равно не пытается учитывать.
Практические заметки по настройке:
- Моделируйте рукав для заливки, заготовку и канал, а не только полость. Воздух, зажатый в рукаве, попадает в полость и проявляется как пористость.
- Включайте переливы и вентиляционные отверстия в сетку. Исключение их удаляет путь выхода и переоценивает давление воздуха.
- Включайте ядра и направляющие как теплоотводы с собственными свойствами материала. Вставки из инструментальной стали с внутренним охлаждением ведут себя очень по-разному по сравнению с цельными стальными блоками.
- Запускайте не менее 5–8 циклов в тепловой модели, чтобы достичь повторяемой температуры матрицы, прежде чем судить о результате заливки. Одноразовые тепловые результаты вводят в заблуждение.
- Пусть решатель задаёт шаг по времени исходя из условия Куранта. Его переопределение для ускорения процесса снижает точность, которую невозможно увидеть на графике.
Что моделирование не может предсказать
Это раздел, который пропускается, и именно здесь возникает большинство разочарований.
- Пайка и вымывание матрицы. Локальная атака металла на ядро обусловлена химией смазки и состоянием поверхности матрицы, что не учитывается моделью течения.
- Косметические дефекты, связанные со смазкой. Следы течения, царапины и вихри распыления не фиксируются одним коэффициентом теплопередачи на интерфейсе.
- Искажения при извлечении изделия. Модели заливки и затвердевания останавливаются при открытии матрицы. Напряжения при извлечении и последующая деформация требуют отдельного структурного анализа с учетом зависимости от температуры.
- Образование пузырей при термической обработке или окраске. Модель показывает, где находится газ и при каком давлении. Она не говорит вам, будет ли этот газ расширяться в пузырь при термической обработке при 480 °C или при калибровке порошка при 200 °C. Эта корреляция должна быть построена на основе ваших собственных деталей.
- Статистические вариации. Детерминированный запуск дает один ответ. Производство варьирует скорость поршня примерно на ±3 процента, температуру матрицы на ±15 °C, а состав сплава в пределах спецификации. Если дизайн находится близко к порогу, используйте чувствительный диапазон вместо доверия одному графику.
Проверка на соответствие реальным отливкам
Мы рассматриваем первую симуляцию как гипотезу. Цикл валидации, который мы запускаем на T1:
- Короткая серия выстрелов. Остановите поршень на 30, 50, 70, 85 и 100 процентах хода и сравните короткие выстрелы с предсказанной последовательностью прибытия фронта. Если последовательность совпадает, карта потока надежна. Если модель говорит, что фронт достигает штифта раньше соседней ребра, а короткий выстрел показывает противоположное, входные данные неверны, обычно область затвора или скорость поршня.
- Проникновение красителя или вакуумное пропитывание на обработанных поверхностях. Сравните предсказанные точки давления газа с фактическими точками утечки.
- Разрезание и измерение пористости. Режьте предполагаемое самое плохое место, отполируйте и измерьте размер пор и долю площади пор. Если модель говорит о 3 процентах пористости, а вы измеряете 0,3 процента, условия захвата воздуха в границах завышены. Перекалибруйте, а не отбрасывайте модель.
- Тепловое изображение поверхности штампа. Изображение в инфракрасном диапазоне в устойчивом состоянии при производственной скорости подтверждает тепловой профиль штампа, который является входными данными, наиболее склонными к отклонениям от проектных требований.
Запишите сравнение в одностраничной таблице в файле программы. Через шесть месяцев, когда кто-то спросит, почему был перемещен затвор, ответ не должен быть воспоминанием.
Как доказательства симуляции сокращают цикл T1-одобрения
Механизм заключается не в том, что симуляция делает первую часть идеальной. Он в том, что симуляция превращает аргумент в решение. Без модели обзор T1 — это переговоры между изготовителем инструмента, литейным цехом и инженером заказчика о том, чей опыт применим. С моделью и валидацией короткого выстрела, та же встреча имеет общее представление о том, куда пошло металл и почему пор находится там, где он есть.
На практике мы наблюдаем три эффекта. Решения по затвору и переполнению принимаются раньше, на этапе проектирования, поэтому первый металл ближе к финальному. Окна процесса документируются до начала производства, что означает определенную скорость быстрого выстрела, точку переключения и диапазон температуры штампа, а не то, что оператор обнаружил в первую неделю. И последующая отделка планируется с учетом того, где окажутся дефекты поверхности. Если модель говорит, что последний залив и накопление оксида находятся на лице фланца, который будет роботизированно шлифоваться и полироваться, то для этого можно заранее определить глубину удаления в процессе проектирования, а не дорабатывать после первой партии с видимыми линиями.
Этот последний пункт напрямую касается нашей работы. Состояние поверхности на этапе литья определяет стоимость всего последующего процесса: линия холодного зажима, которая сохраняется до этапа отделки, должна быть устранена шлифовкой, а шлифовка линии означает удаление металла, соблюдение допусков и увеличение цикла. Если вы хотите понять, как состояние поверхности отливки превращается в стоимость отделки, прочтите наш разбор вариантов отделки алюминиевых литых деталей и сопутствующее обсуждение в дефектах и решениях при алюминиевом литом под давлением. Местоположение пористости важно не меньше, и причины и решения пористости алюминиевых литых изделий охватывает то, что происходит, когда предсказанные газовые карманы открываются при обработке.
Моделирование потока при литье под давлением — это инструмент для снижения неопределенностей перед началом производства из стали. Его ценность пропорциональна честности входных данных и дисциплине валидации. Запустите его как эксперимент, сравните с короткими выстрелами, и он окупится в испытаниях инструмента, которые вам никогда не пришлось проводить.
DZ Machinery создает роботизированные установки для удаления заусенцев, шлифовки и полировки для литых деталей и фурнитуры для кранов, и мы регулярно рассматриваем результаты симуляции литья с заказчиками перед определением процесса отделки. Если вы планируете новую программу литья под давлением, пришлите нам чертежи деталей и модель заливки, и мы скажем, что потребуется для удаления в процессе отделки и какое время цикла это подразумевает.