Дефекты линий потока при литом косметическом покрытии и как автоматическая полировка с ними справляется
Линии потока — это дефект, который вызывает спор. Поставщик литых деталей говорит, что деталь соответствует чертежу. Гальваник утверждает, что поверхность неприемлема. Сборочный завод говорит, что видит их с двух метров под выставочным освещением. Никто не лжёт — каждый использует свой стандарт приемлемости, потому что никто не зафиксировал его документально.
Мы создаем роботизированные ячейки шлифовки и полировки для литых деталей и фурнитуры для кранов, поэтому мы точно находимся там, где косметические дефекты становятся дорогими. Мы видим линии потока, разводы, холодный поток, перенос застрявших литых деталей, следы выталкивателей и оранжевую корку после гальваники, которые попадают в финальную ячейку каждый день, и видим, какие из них процесс полировки может устранить, а какие — нет. Эта статья — карта: причина возникновения, меры по процессу и что делать, если дефект находится выше по цепочке, чем линия финальной обработки.
Линии потока и разводы
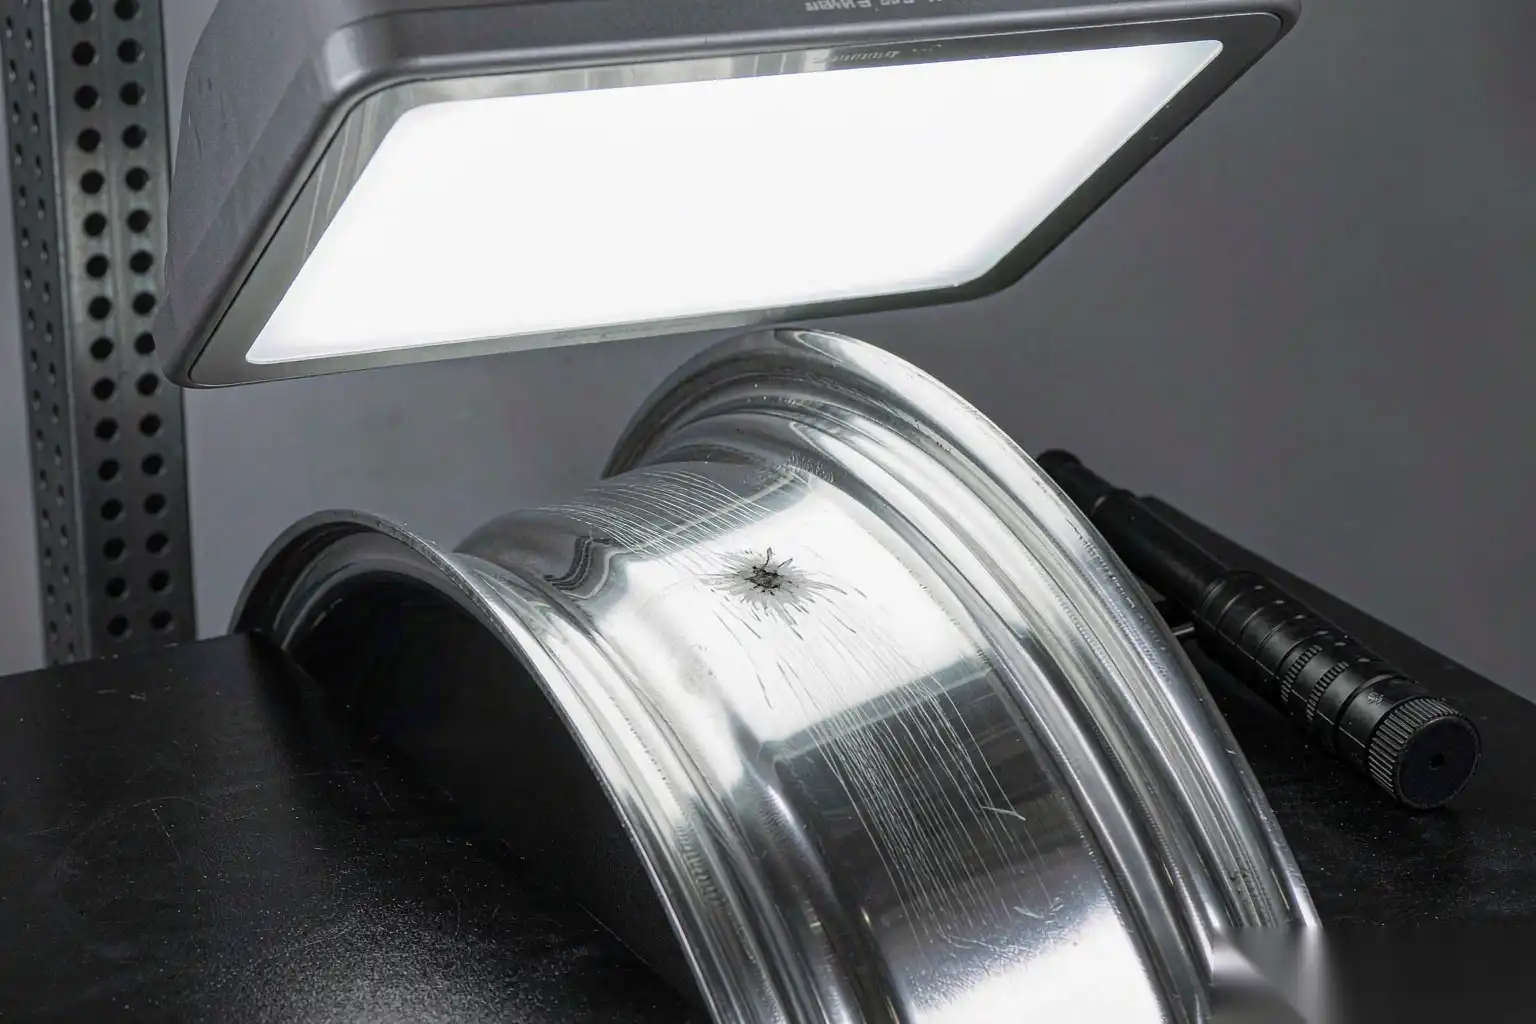
Как они выглядят. Концентрические или изогнутые линии на поверхности после литья, следуя фронту металла, обычно глубиной 0,1–0,5 мм, видимые как разница в отражательности, а не как ступенька. При косом освещении они выглядят как отпечатки пальцев или узор древесной текстуры. На покрытой гальваникой детали они могут исчезнуть под ярким хромовым слоем или стать заметнее, в зависимости от их глубины и остроты.
Причина возникновения. Фронт металла достигает стенки формы, частично затвердевает, а затем продвигается вперед и складывается за счет следующего слоя металла. Складка — это поверхностная пленка оксида и смазки, которая копируется во все последующие детали. Контролирующие переменные:
- Температура металла у ворот слишком низкая, обычно ниже 620°C для ADC12/AlSi9Cu3.
- Температура поверхности формы слишком низкая, ниже 180°C в области фронта потока.
- Медленная скорость заливки в первой фазе, вызывающая разрыв волны и складывание.
- Время заливки слишком долгое для толщины стенки: при заполнении 1,5 мм за 120 мс линии потока проявляются; та же стенка за 40 мс обычно не проявляется.
- Слишком много смазки или смазка, которая не распыляется, оставляя жидкую пленку, по которой движется фронт металла.
Меры по процессу, в порядке эффективности:
- Повысить температуру поверхности формы в зоне воздействия до 200–240°C. Это самое эффективное изменение, и обычно оно увеличивает цикл. Тепловая камера на поверхности формы при постоянной температуре покажет вам реальное число, а не установленное значение на контроллере температуры.
- Уменьшить время заливки, увеличив скорость быстрого заливочного удара, чтобы фронт металла прибыл раньше, чем сможет образоваться твердая кожа. Сначала проверьте расчет PQ2; если скорость у ворот уже 55 м/с, ответ — увеличить размер ворот, а не скорость.
- Повысить температуру металла до 640–670°C у ворот. Следите за компромиссом: каждое увеличение на 20°C сокращает срок службы формы примерно на 8–12% из-за увеличенной термической усталости.
- Перейти на минимальное количество распыления с лучшей атомизацией и сократить время распыления. Если цикл распыления длится более 2,5 секунд при цикле в 45 секунд, вы охлаждаете форму больше, чем смазываете её.
- Добавить вакуум. Вакуум не удаляет линии потока напрямую, но позволяет выполнять заливку с меньшей турбулентностью и меньшей пористостью, а гладкий фронт потока создает значительно меньше складок.
Может ли полировка удалить их? Да, если они неглубокие относительно вашего бюджета на удаление материала. Линия течения глубиной 0,1 мм требует примерно 0,15-0,2 мм среза для полного удаления, что достигается проходом шлифовальной ленты зернистостью 120, а затем 180 и 240. Линия течения глубиной 0,4 мм или с острым окисленным складкой требует 0,5 мм или более, и в этом случае вы изменяете геометрию детали, истончаешь стенки и создаёшь низкую точку, которая после гальванизации выглядит как волна в отражении. Удаление линий течения путём полировки — это решение только для неглубоких.
Холодное течения и холодное соединение
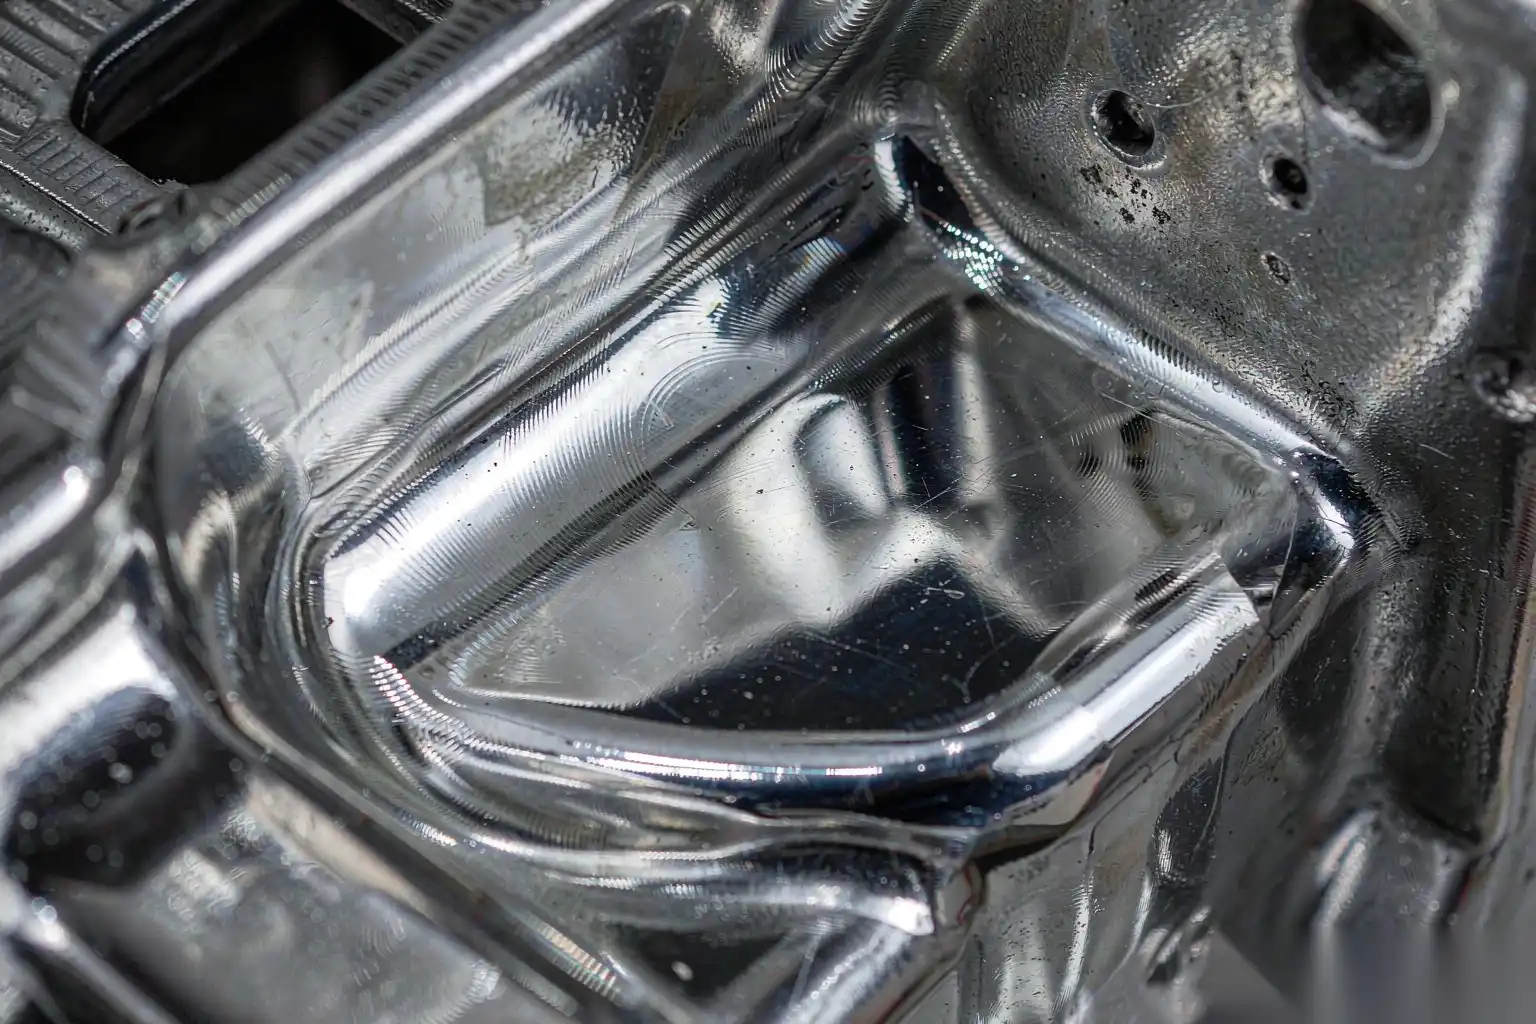
Как это выглядит. Отдельная линия, иногда с видимым ступенчатым подъёмом до 1 мм, где два металлических фронта встретились и не слились. В отличие от линии течения, холодное соединение — это разрыв, а не текстура поверхности. При увеличении оно похоже на трещину. На гальванизированной детали оно выглядит как тёмная линия, которую невозможно убрать даже полировкой.
Причина возникновения. Два фронта течения встречаются после того, как оба образовали твёрдую оболочку, или металлический фронт застревает у охлаждения перед заполнением полости. Причины те же, что и у линий течения, но на более поздней стадии: низкая температура, более длительное заполнение, тонкий срез или препятствие, такое как ядро, которое разделяет поток и вынуждает его снова соединиться.
Меры противодействия:
- Увеличьте площадь расплава или переместите расплав так, чтобы фронты течения встречались в неэстетичной, ненагрузочной области. Это изменение инструмента, и это единственное надёжное решение.
- Добавьте перепуски в предполагаемой точке встречи, чтобы вывести холодный фронт из полости.
- Повышайте температуру металла и штампа так же, как при линиях течения.
- Увеличьте вентиляцию в месте встречи; обратное давление от захваченного воздуха задерживает фронт и делает его холоднее.
Может ли полировка удалить это? Нет. Надёжно — нет. Полировка через холодное соединение соединяет его размазанным металлом и полировальной пастой, и линия появляется снова после гальванизации, анодирования или при тепловом циклировании в эксплуатации. Деталь с холодным соединением на поверхности класса А — это брак, и правильное действие — отвергнуть её при литье, а не при полировке. Это дефект, где различие между косметическим дефектом и структурным особенно важно: холодное соединение на герметичной границе — это путь утечки, и полировка делает его невидимым для инспекции, при этом оно остаётся реальным.
Залипание штампа и перенос трещин при нагреве
Как это выглядит. Грубые участки, следы трения или сеть трещин, отображающаяся на поверхности детали, всегда в одном и том же месте, и ухудшающаяся в процессе производства по мере нагрева штампа.
Причина возникновения. Два разных механизма с похожим внешним видом.
- Прилипание: Алюминий химически связывается с инструментальной сталью, если поверхность лишена смазки, слишком горячая или если сталь потеряла защитный нитридный слой. При извлечении материал вытягивается с поверхности отливки, оставляя грубый участок, а алюминий накапливается на штампе, что затем повреждает следующую деталь. Классические места — глубокие ребра и тонкие ядра с плохим распылением.
- Перенос трещин при нагреве: поверхность штампа подверглась термическому усталостному разрушению в сеть трещин. Трещины глубиной от 0,05 до 0,3 мм, а отливка воспроизводит их в обратной рельефной форме. Это явление связано с долговечностью штампа, а не с параметрами процесса.
Меры противодействия:
| Механизм | Немедленное действие | Действие среднесрочной перспективы |
|---|---|---|
| Пайка | Увеличьте распыление в область, добавьте точечный охладитель, снизьте локальную температуру штампа | Улучшите вентиляцию, добавьте нитридированную или PVD-покрытую вставку, пересмотрите угол наклона |
| Проверка передачи тепла | Уменьшите температуру металла на 20°C, снизьте пиковую температуру штампа, замедлите цикл | Обработайте полость, повторно нитридируйте или замените на вставку из премиальной переплавленной стали |
| Тянущие усилия из-за недостаточного уклона | Увеличьте уклон до минимум 1,5 градусов на внешних стенках | Полируйте штамп только в направлении вытягивания, никогда поперек |
Может ли полировка удалить это? Повреждение пайкой, да, если оно неглубокое и у вас есть заготовка. Проверка передачи тепла, частично и с увеличением затрат по мере износа штампа. Это класс дефектов, при которых автоматическая полировка оправдывает себя: робот удаляет постоянное количество материала по фиксированному пути с фиксированным усилием, и глубина передачи тепла, которую необходимо удалить, становится измеряемым и трендовым числом. Вы можете наблюдать за деградацией штампа по данным из финальной обработки и планировать его обслуживание на основе данных, а не жалоб на линию покрытия.
Следы от фиксатора и линии раздела
Как это выглядит. Круглые или овальные следы в местах установки фиксатора, выступающие или вдавленные на 0,02-0,15 мм, а также линейный след вдоль линии раздела.
Причина возникновения.
- Фиксаторы слишком выступают или слишком глубоко. Цель — быть вровень с поверхностью до 0,05 мм, и фиксаторы должны быть отточены как комплект после сборки штампа.
- Фиксаторы, нажимающие на косметическую сторону. Это решение по проектированию инструмента, принятое до вырезания штампа.
- Недостаточная площадь выброса, вызывающая локальную деформацию при выбросе, пока деталь еще горячая.
- Молдинг на линии раздела из-за недостаточной силы зажима или изношенной поверхности штампа, оставляющий гребень после обрезки.
Меры противодействия:
- Переместите выброс в некосметические области или используйте втулочные выбрасыватели вокруг выступов.
- Заточите штифты до уровня и проверьте настройку при каждом обслуживании матрицы.
- Увеличьте силу зажима до рассчитанного требования плюс 15 процентов, а не полагайтесь на правило пальца.
- Контролируйте состояние формовочной матрицы; изношенный край формовки вызывает появление заусенцев, которые затем приходится удалять шлифовальной ячейкой, что увеличивает цикл и оставляет след.
Может ли полировка удалить это? Да, и это самое распространенное законное использование роботизированной ячейки. Свидетельство штифта выбрасывателя — неглубокое, детерминированное и расположенное в известном месте, что именно тот тип дефекта, с которым автоматизация хорошо справляется: фиксированный путь, фиксированное усилие, повторяемый результат. Это также дефект, который ручная полировка обрабатывает наименее последовательно, потому что это именно тот вид небольших локальных вариаций, который оператор либо переусердствует и оставляет вмятину, либо полностью пропускает.
Апельсиновая корка после гальванизации
Как это выглядит. Текстура с зернистым, апельсиновым кожным эффектом, видимая только после гальванизации или анодирования, на поверхности, которая выглядела приемлемо после литья и полировки.
Причина возникновения. Это проблема зерна субстрата, усиленная покрытием. Она возникает, когда:
- Отливка имеет грубое зерно поверхности из-за медленного затвердевания в толстой секции, и последовательность полировки была недостаточно тонкой, чтобы закрыть его перед гальванизацией.
- Последовательность полировки шла от грубого абразива к полировке без промежуточных этапов, оставляя глубокие царапины, которые полировальный круг размазывает, а не удаляет. Затем слой размазанного материала выделяет газ или перерабатывается в ванне для гальваники.
- Деталь была переусердствована при полировке, что вызвало достаточное локальное нагревание для размазывания слоя алюминия. Алюминий легко размазывается при температуре около 200°C, и размазанный слой имеет другую структуру зерна и другую реакцию на покрытие.
- Есть пористость вблизи поверхности. Поры под поверхностью открываются во время полировки, и химия покрытия атакует их. Это та же причина, что и пористость алюминиевых литых изделий проблема, проявляющаяся в самом конце цепочки обработки.
Меры противодействия:
- Завершите абразивную последовательность. Для хромированных смесителей обычно используют 180, затем 240, затем 320 зернистости на шлифовальной ленте, затем этап из сизаля или с окраской, затем свободный хлопковый полировальный круг с соответствующим составом. Пропуск 320 и переход с 240 к полировке — самая распространенная причина появления апельсиновой корки, с которой мы сталкиваемся.
- Контролируйте давление и время полировки. На шлифовальном станке с управляемым усилием, 30-60 Н при времени задержки менее 1,5 секунд на зону — разумный начальный диапазон для цинковых и алюминиевых деталей; на ручном круге операторы обычно превышают 150 Н, не замечая этого.
- Проверьте поверхность входящей отливки. Измерьте Ra перед полировкой. Если Ra после литья превышает примерно 3,2 мкм на поверхности класса А, никакая последовательность полировки не даст экономически оправданного финиша для гальваники, и решение следует искать в литье.
- Проверьте наличие пористости под поверхностью на образце перед запуском партии. 10-минутный образец и полировка под микроскопом при 50x позволят избежать порчи целого лота для гальваники.
Указание косметического класса с помощью образцов лимитных образцов, а не прилагательных
Почти все споры по косметике, в которые мы вовлекаемся, имеют одну и ту же причину: в спецификации было указано “отсутствие видимых дефектов” или “косметически приемлемо”. Эти слова означают разные вещи для литейщика, полировщика и гальваника.
Работоспособная косметическая спецификация имеет пять элементов:
- Зоны. Области класса A, B и C, обозначенные на чертеже или на затенённом 3D-обзоре. Класс A — это то, что видит конечный пользователь на расстоянии вытянутой руки; класс B — виден при обращении или установке; класс C — никогда не виден. На корпусе смесителя вся видимая внешняя часть относится к классу A; нижняя сторона, соприкасающаяся с раковиной, — к классу C.
- Условия просмотра. Расстояние, время и свет. Реалистичный стандарт для класса А: расстояние для просмотра 500 мм, 5 секунд на лицо, рассеянный белый свет 800-1000 люкс, просмотр без увеличения под нормальным углом чтения. Запишите это, потому что это разница между уровнем отказа в 2 процента и 20 процентами.
- Ограничение образцов. Физические детали, запечатанные, датированные, подписанные обеими сторонами, хранящиеся в обоих местах и заменяемые по определенному циклу. Ограниченные образцы превосходят письменные описания, потому что они не требуют интерпретации. Для линий потока особенно полезен образец с наихудшим допустимым состоянием, а не идеальный образец.
- Квантитативное принятие. Где возможно, используйте числа: линии потока не более 8 мм в длину и не глубже 0,10 мм для класса А; ступенька на линии разделения не выше 0,05 мм; видимый след от толкателя на расстоянии 500 мм. Где невозможно, скажите “соответствует ограниченному образцу”.”
- Метод измерения. Ra или Rz с длиной отсечки и количеством измерений, а также направлением измерения. Ra 0,4 мкм на изогнутой поверхности крана, измеренной поперек поверхности, — это одно требование, а то же число, измеренное вдоль — другое.
Наш Стандарты отделки поверхности литых деталей Статья на нашем сайте подробно рассматривает рамки шероховатости и ограниченного образца, и стоит согласовать ваш запрос на предложение (RFQ) и план инспекции с одними и теми же числами.
Почему ручная полировка скрывает проблему, а автоматическая — выявляет её
Это тот момент, с которым большинство людей сопротивляется, и он самый ценный.
Опытный ручной полировщик — это контроллер обратной связи с очень высокой пропускной способностью. Когда деталь поступает с немного более глубокой линией потока, полировщик нажимает чуть сильнее и задерживается чуть дольше, и деталь выходит приемлемой. Когда литая заготовка смещается за смену из-за нагрева формы, полировщик постоянно и незаметно компенсирует. Итог выглядит стабильным, потому что вариация входных данных поглощается человеческой адаптацией.
Это действительно полезно в краткосрочной перспективе. Именно поэтому основная проблема никогда не исправляется:
- Никто не измеряет входящую вариацию, потому что готовый продукт никогда не меняется.
- Форма дополнительно изнашивается, потому что ничто не сигнализирует о происходящем.
- Производительность нестабильна, потому что время компенсации не входит в стандартный цикл — в плохой день цикл на одну деталь увеличивается на 30 процентов, и никто не может объяснить почему.
- Процесс не может быть передан. Он зависит от двух человек, и когда один из них уходит, косметический выход снижается, и никто не может это объяснить.
Роботизированная ячейка с силовым управляемым плавающим шпинделем работает по-другому. Путь фиксирован, сила установлена, программа абразивной обработки задана, и цикл на каждую деталь одинаков. Если входящая заготовка имеет линию потока глубиной 0,3 мм вместо 0,1 мм, робот удаляет одинаковое количество материала, и дефект остается. Ячейка не скрывает вариацию; она сообщает о ней.
Именно это и нужно вам по трём причинам. Во-первых, это дает сигнал для действий на входе — количество дефектов с финальной ячейки становится триггером для обслуживания формы. Во-вторых, это делает косметический результат воспроизводимым, что и означает требование класса А. В-третьих, это делает процесс проверяемым и передаваемым, что потребует ваш аудитор клиента.
Переход вызывает дискомфорт. Когда предприятие переходит с ручной на роботизированную полировку косметической детали, количество брака обычно увеличивается на две-четыре недели. Это не из-за плохой работы робота; это из-за выявления существующего процесса литья. Те предприятия, что проходят через это, используют выявление дефектов: возвращают карту дефектов из ячейки в литейное производство, исправляют температуру формы и распыление, и выходят с действительно эффективным процессом, а не с невидимой субсидией от отдела полировки.
DZ Machinery создает роботизированные ячейки шлифовки и полировки для литейных форм и сантехнического оборудования с управляемыми по силе плавающими шпинделями, автоматическим управлением абразивами и составами, а также многостанционными вращающимися или линейными линиями для цинковых ручек, корпусов кранов и запорных пластин. Если вы сталкиваетесь с линиями течи или несогласованным косметическим результатом на покрытом детали, отправьте нам чертежи деталей, текущую последовательность абразивов и образец лимита, если он у вас есть, и наша инженерная команда выполнит обработку деталей на ячейке и предоставит вам карту дефектов и окно процесса.