


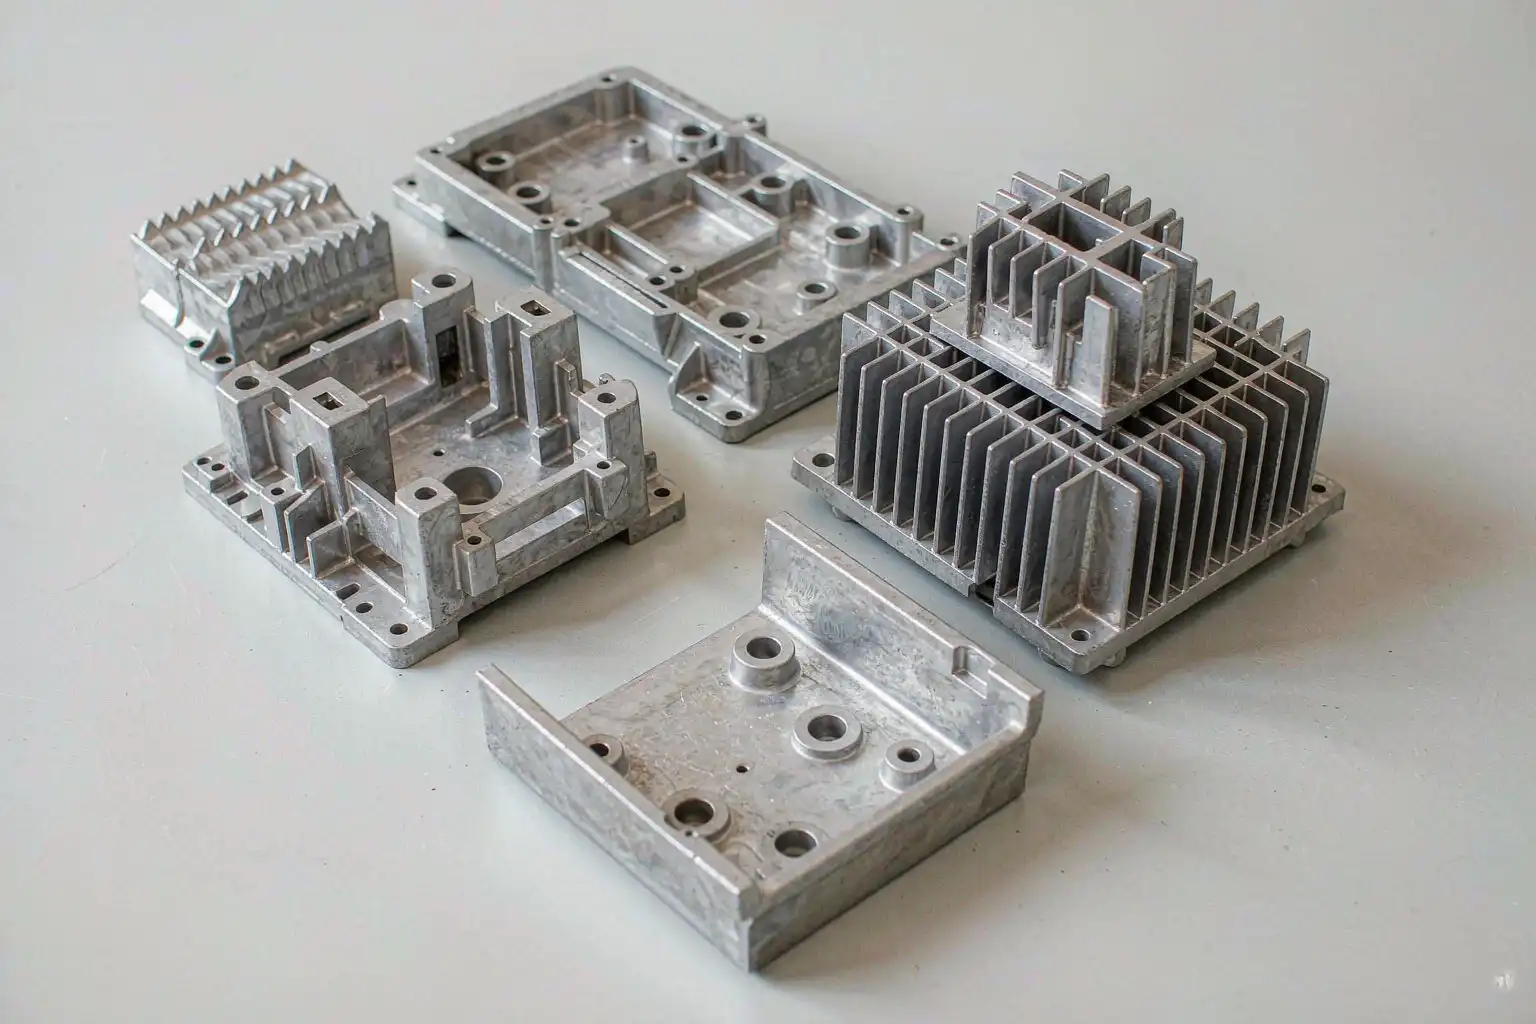
Покупатель, ищущий услуги по литью алюминия под давлением, обычно хочет либо поставщика «под ключ» (того, кто может дать цену, подготовить оснастку, отлить, завершить обработку и доставить готовую деталь), либо специалиста, выполняющего одну или две стадии в цепочке. Эти два бизнеса очень разные. Поставщик «под ключ» обычно — это крупная, интегрированная компания с внутренней разработкой оснастки, литьем, обработкой, отделкой и сборкой. Специалист — это обычно меньшая, сфокусированная компания, которая отлично справляется с одной стадией, но нуждается в партнерах для остальных.
Это руководство проходит через 8 шагов, которые обычно включает взаимодействие с сервисом литья под давлением, с вопросами, которые должен задавать покупатель на каждом этапе, и ответами, которые отличают настоящую сервисную компанию от торговой компании, посредничающей в работе. Цель — помочь покупателям подобрать правильного поставщика в соответствии с требованиями их детали и избежать ошибок при аудите, которые приводят к браку и задержкам.
Г-н Лай Дингрэн, генеральный директор DZ Smart Manufacturing, руководил проектами по литью под давлением — от прототипов объемом 500 штук до годовой программы в 2 миллиона деталей. Ниже приведены 8 шагов, которые должна соблюдать любая серьезная сервисная компания.
Шаг 1: Обзор проектирования детали (этап запроса ценового предложения)
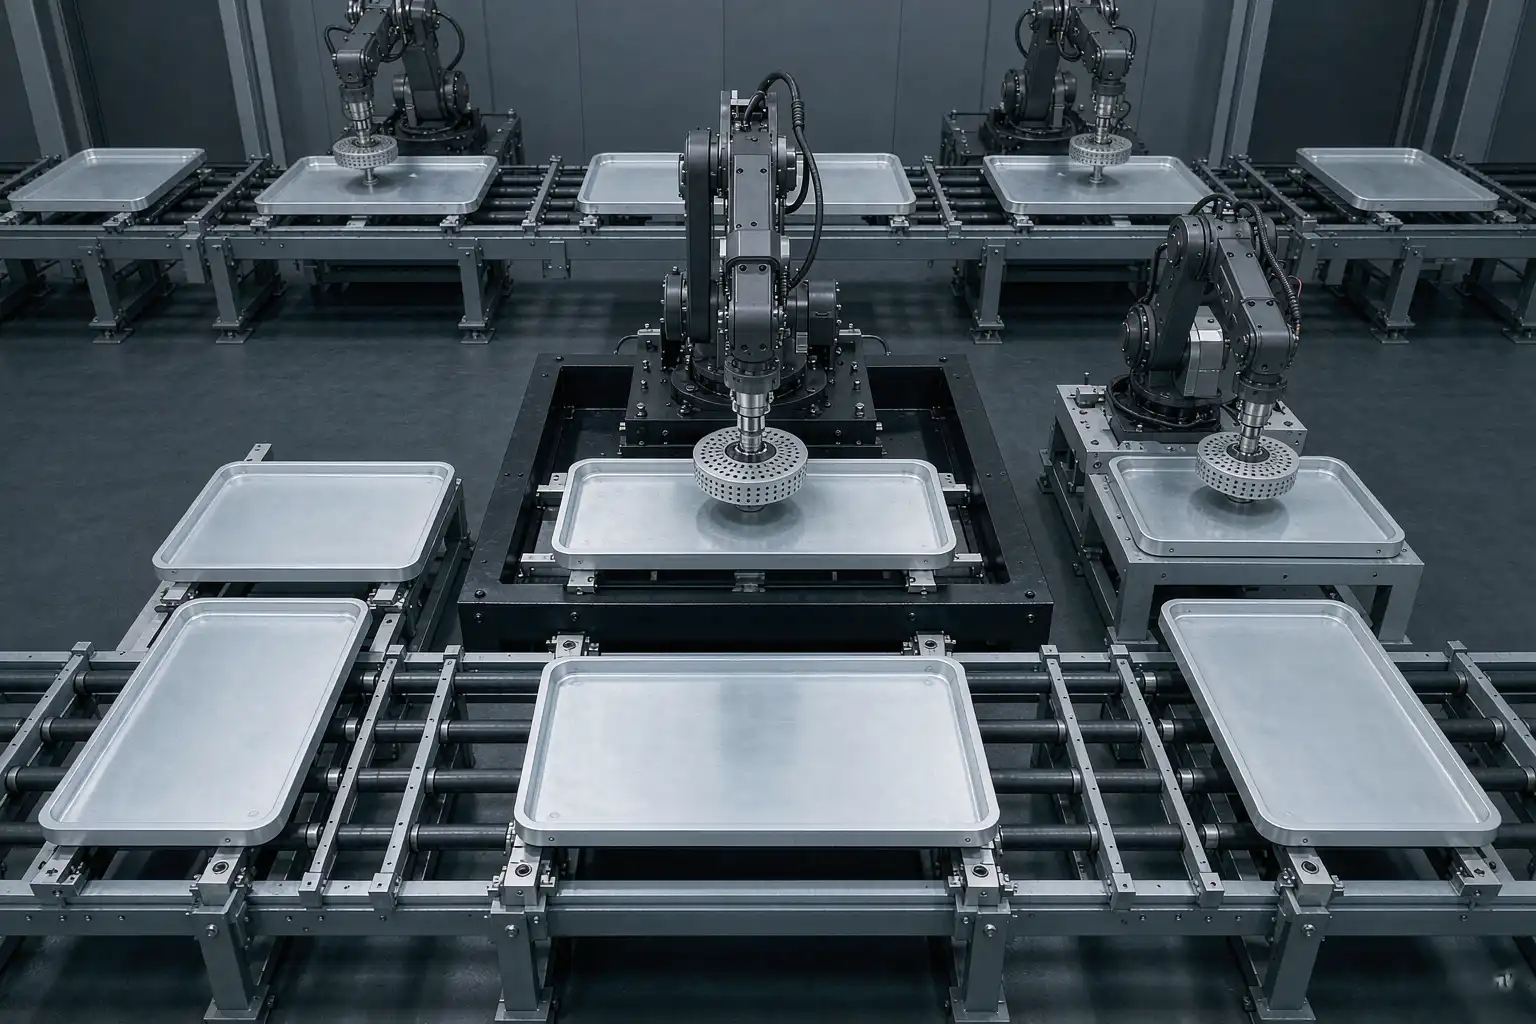
Первый шаг — это обзор проектирования детали. Покупатель отправляет чертеж (обычно файл STEP и 2D PDF), целевой годовой объем, целевую цену за деталь и любые требования к качеству или отделке. Компания по литью рассматривает деталь на предмет производимости и отвечает:
- Оценкой осуществимости (может ли эта деталь быть отлита вообще, и по какой стоимости)
- Списком изменений в дизайне, которые снизят стоимость, улучшат качество или и то, и другое
- Оценкой приблизительной стоимости оснастки и цены за деталь
- Сроками изготовления оснастки и первых образцов
На что обратить внимание в ответе: серьезная сервисная компания проводит быструю проверку DFM (проектирование с учетом производства) перед предоставлением цены. Ответ должен ссылаться на конкретные особенности вашей детали (выступ 2,5 мм, стенка 0,8 мм, вставка M6) и объяснять, что они рекомендуют и почему. Компания, которая дает число без комментариев по геометрии детали, просто угадывает.
Шаг 2: Проектирование и изготовление оснастки
После утверждения запроса ценового предложения, компания по литью разрабатывает и изготавливает форму для литья под давлением (а также любую сопутствующую оснастку для обрезки, обработки или отделки). Проектирование оснастки — критический этап, потому что форма задает показатели для всех последующих ключевых показателей эффективности.
На что обратить внимание в проектировании оснастки:
- Анализ течения расплава в форме — дизайн должен быть подтвержден с помощью симуляции течения перед резкой стали. Компания, пропустившая анализ течения, рискует с вашей оснасткой.
- Техническое описание стали для изготовления оснастки — H13, SKD61 или 1.2344 для полостей и сердечников, с указанием термической обработки и целевого твердости.
- Макет системы охлаждения — охлаждающие каналы внутри 15-25 мм от каждой поверхности полости, с перегородками для обеспечения турбулентного потока.
- Дизайн ворот и бегуна — выбран для типа детали (декоративная или конструкционная) и подтвержден анализом потока.
- Дизайн выброса — выбросные шпильки размером для веса детали, размещенные на невидимых поверхностях, и включающие любые втулочные выбросы для цилиндрических ядер.
- План испытаний инструмента и образцов — сервисная компания должна обязаться соблюдать график изготовления образцов (обычно 4-8 недель для простой формы, 8-16 недель для сложной) и количество образцов (обычно 50-200 деталей).
Создание инструмента обычно занимает от 30 до 90 дней в зависимости от сложности. Покупатель должен ожидать обзор проекта инструмента на 50% готовности и обзор образцов на 100% готовности.
Шаг 3: Первоначальный контроль изделия (FAI)
Первые детали, снятые с формы, проходят формальный Первичный контроль изделия. Обычно пакет FAI включает:
- Отчет по размерам по каждой критической характеристике (предпочтительно данные CMM)
- Сертификат материала (химический состав сплава, механические свойства)
- Отчет визуального осмотра
- Рентген или CT-сканирование для критических по пористости характеристик
- Отчет о поверхности по критическим поверхностям
- Первичный образец отделки (если отделка входит в объем работ)
Покупатель рассматривает FAI и либо одобряет, запрашивает изменения, либо отвергает. Серьезная сервисная компания не будет настаивать на одобрении деталей, не соответствующих спецификации. Они также задокументируют запрошенные изменения и при необходимости запустят второй образец.
Шаг 4: PPAP (Процесс утверждения производственной детали)
После одобрения FAI сервисная компания подготавливает пакет PPAP. Обычно он включает:
- Отчет FAI
- Краткое описание способности процесса (Cpk по критическим размерам)
- План контроля (точки инспекции, частоты, методы)
- Цепочка сертификации материалов
- Анализ режимов отказов (PFMEA)
- Документ маршрутов производства
PPAP соответствует стандартам AIAG или VDA в зависимости от отрасли заказчика. Автомобильные заказчики ожидают PPAP по стандарту AIAG. Европейские промышленные заказчики часто ожидают VDA. Заказчики товаров народного потребления обычно принимают упрощённый PPAP.
Шаг 5: Производственные запуски
После утверждения PPAP компания-поставщик переходит к производству. Производственные запуски обычно планируются партиями в соответствии с графиком вызова (расписанием выпуска). Задача компании-поставщика — обеспечить качество и сроки, на которые был сделан обязательство в PPAP.
На что обращать внимание при производстве:
- Отчёт о своевременной доставке (OTD) — компания-поставщик должна отчитываться о OTD по позициям, по запрашиваемой дате заказчика и по подтверждённым заказам. Цель — 95 процентов или выше.
- Отчётность по качеству — компания-поставщик должна отчитываться о проценте брака по типу дефекта, по смене, по номеру детали и тенденции за время.
- Управление изменениями — любые изменения процесса (ремонт формы, изменение машины, изменение сплава) должны быть заранее сообщены с документированной оценкой воздействия.
- Непрерывное улучшение — компания-поставщик должна реализовывать проекты по снижению затрат или повышению качества, с периодическими обновлениями.
Шаг 6: Вторичные операции
Большинство литых деталей требуют одну или несколько вторичных операций перед сборкой. Общие вторичные операции:
- Обработка и удаление наплавных каналов — воротная часть отливки срезана или зашлифована, оставляя небольшой след. Для косметических деталей след скрыт на невидимой поверхности или снят фрезеровкой.
- Обработка заусенцев — заусенцы и наплывы от линии разделения формы удаляются с помощью дробеструйной обработки, шлифовки на ленточной шлифовальной машине или роботизированной очистки.
- Обработка — критические интерфейсы, резьбовые отверстия и сопрягаемые поверхности обрабатываются с точными допусками. Типичные операции обработки на литых деталях включают фрезерование, сверление, нарезание резьбы и расточку.
- Обработка поверхности — в зависимости от спецификации, деталь полируется, пескоструится, анодируется, окрашивается, покрывается гальваникой или порошковым покрытием.
- Термическая обработка — некоторые алюминиевые сплавы (особенно A356 и A357) проходят термическую обработку (T6) после литья для повышения прочности.
- Сборка — для некоторых деталей предварительно собираются подсборочные узлы (вставки, крепеж, уплотнения) перед поставкой. Это может быть простая установка втулки или сложная сборка подсистемы.
Компания, предоставляющая комплексные услуги, выполняет все эти операции внутри компании или через проверенных партнеров. Специализированная компания выполняет одну или две из них. Подберите подходящую компанию по обслуживанию в соответствии с требованиями детали.
Шаг 7: Контроль качества и инспекция
Каждая партия производства проходит контроль качества. Стандартные точки инспекции:
- Инспекция в процессе производства — на литейной машине оператор проверяет первую и последнюю деталь каждой смены на наличие визуальных дефектов, размеры и вес.
- Инспекция на конце линии — в конце производственной линии деталь проходит автоматическую визуальную инспекцию (AVI) на наличие дефектов поверхности и выборочный контроль размеров.
- Партияная инспекция — один раз за смену (или за партию) образец деталей проходит полный проверочный контроль размеров и сканирование CT или рентгеном для выявления пористых критических характеристик.
- Финальная проверка — перед отправкой детали проверяются на наличие косметических дефектов, упаковку и маркировку.
Система качества сервисной компании должна быть сертифицирована по стандарту ISO 9001 как минимум, с IATF 16949 для автомобильных запчастей, AS9100 для аэрокосмической отрасли или ISO 13485 для медицинских изделий.
Шаг 8: Упаковка и логистика
Последний этап — упаковка и логистика. Ответственность сервисной компании включает:
- Упаковка деталей — чистая, сухая и защищенная от повреждений при транспортировке. Для косметических деталей это часто означает индивидуальную упаковку или пенопластовые перегородки.
- Маркировка — номер детали, номер партии, количество, страна происхождения и любые специальные метки заказчика.
- Документация — упаковочный лист, коммерческий счет, сертификат соответствия, сертификат материалов и любые другие документы, требуемые покупателем.
- Логистика — сервисная компания либо организует доставку (FOB, CIF, DDP), либо сотрудничает с назначенным грузоперевозчиком покупателя.
Серьезная сервисная компания владеет логистической цепочкой полностью и может назвать итоговую стоимость в валюте покупателя.
Как выбрать компанию по литью под давлением
Для покупателей, оценивающих сервисные компании, вышеуказанные 8 шагов — это также 8 вопросов, которые нужно задать:
- Кто проводит проверку проектирования детали? Инженер или менеджер по продажам?
- Кто разрабатывает оснастку? Внутри компании или аутсорсинг?
- Что входит в FAI?
- Какой стандарт PPAP вы соблюдаете?
- Какова ваша своевременность поставки в производстве?
- Какие вторичные операции вы выполняете внутри компании?
- Какие сертификаты качества у вас есть?
- Владеете цепочкой логистики?
Соответствуйте ответы вашему уровню риска. Структурная автомобильная деталь требует полного PPAP и IATF 16949. Декоративная потребительская деталь требует косметической проверки и своевременной доставки. Проект прототипа с высоким разнообразием и низким объемом требует гибких инструментов и быстрого изготовления образцов.
Как DZ Smart Manufacturing подходит к услугам литья под давлением
DZ Smart Manufacturing — это интегрированная компания по литью под давлением и отделке. Мы выполняем литье, удаление заусенцев, обработку, полировку и упаковку внутри компании. Для деталей, требующих термической обработки, анодирования или гальваники, мы сотрудничаем с проверенными поставщиками и контролируем уровень брака на всех этапах.
Для покупателей, оценивающих компанию по услугам литья под давлением для новой программы, обратитесь в DZ для пробного запуска вашего изделия. Мы предоставим коммерческое предложение, обзор DFM, график изготовления образца и готовый образец за 4-6 недель.
Автор: г-н Лай Дингрень, генеральный директор DZ Smart Manufacturing. Более 20 лет опыта в алюминиевом литье под давлением и предоставлении комплексных услуг. LinkedIn: linkedin.com/in/dzivy
Об этой статье: Образовательный контент. Рабочий процесс соответствует типичной практике отрасли. Проверьте его с помощью вашего собственного процесса запроса ценового предложения перед заключением договора на услугу.



