


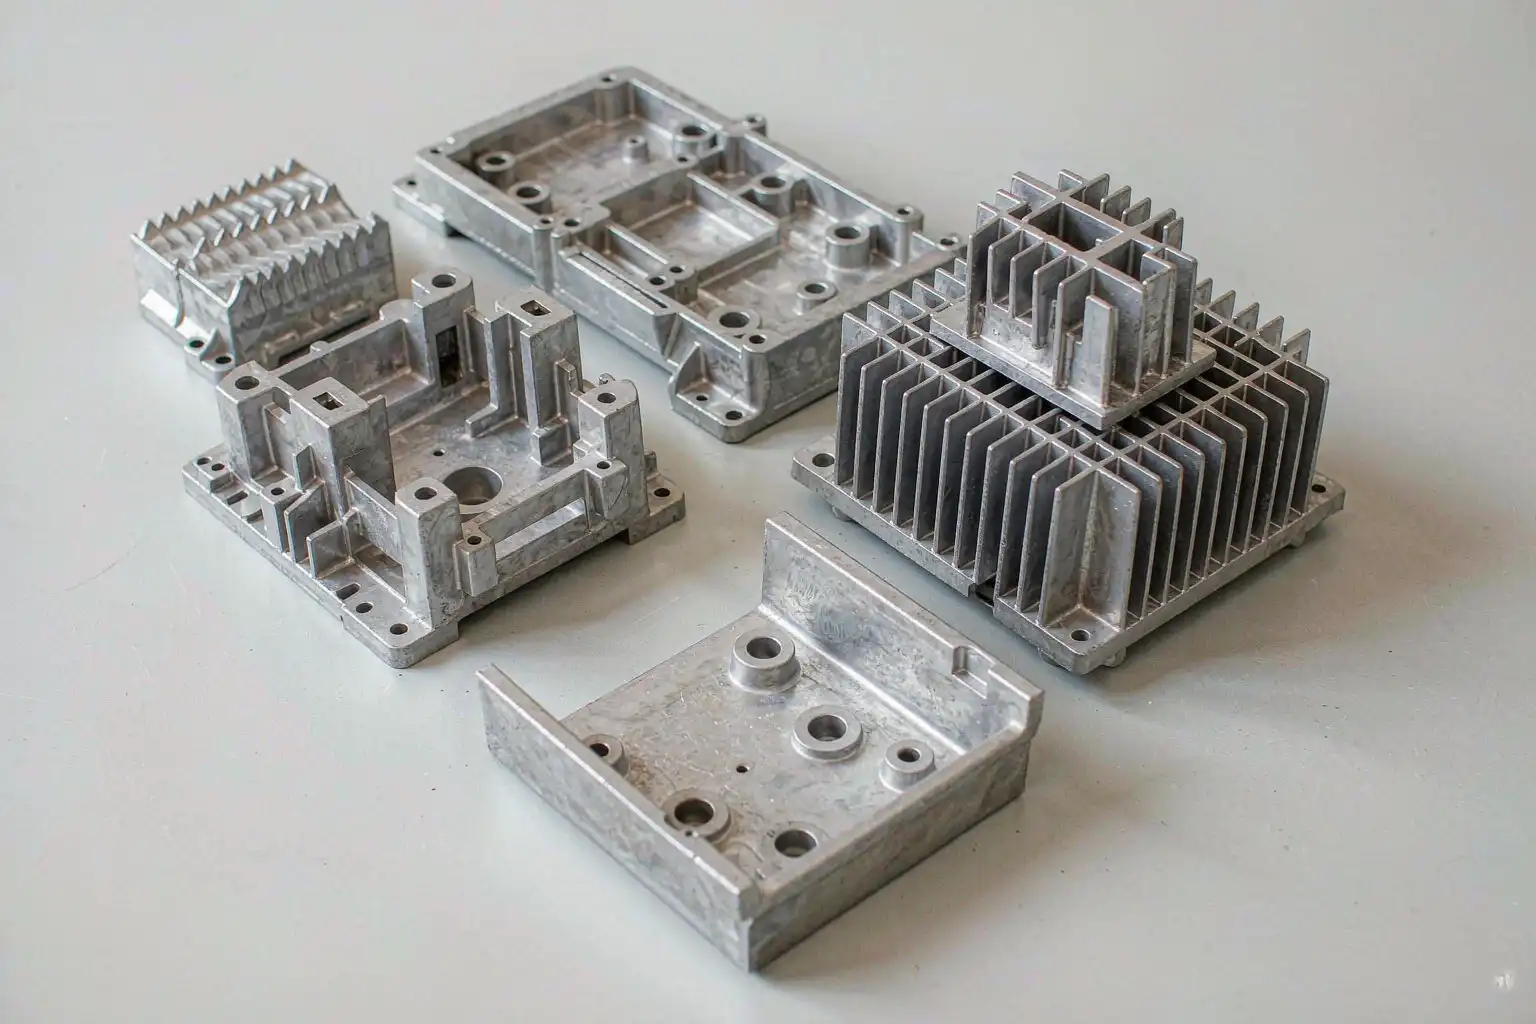
Un comprador que busca servicios de fundición a presión de aluminio generalmente quiere ya sea un proveedor llave en mano (alguien que pueda cotizar, hacer las herramientas, fundir, terminar y entregar una pieza terminada) o un especialista en uno o dos pasos de la cadena. Los dos son negocios muy diferentes. Un proveedor llave en mano suele ser una operación más grande e integrada con herramientas internas, fundición, mecanizado, acabado y ensamblaje. Un especialista suele ser una operación más pequeña y enfocada que destaca en un paso, pero necesita socios para los otros.
Esta guía explica los 8 pasos que sigue un compromiso típico de servicio de fundición a presión, con las preguntas que un comprador debe hacer en cada paso y las respuestas que diferencian a una verdadera empresa de servicios de una empresa comercializadora que actúa como intermediaria. El objetivo es ayudar a los compradores a emparejar los requisitos de sus piezas con el tipo correcto de proveedor y evitar los errores en la auditoría que conducen a desperdicio y retrasos.
El Sr. Lai Dingren, director general de DZ Smart Manufacturing, ha gestionado compromisos de servicio de fundición a presión desde una producción prototipo de 500 piezas hasta un programa anual de 2 millones de piezas. Los 8 pasos a continuación son la estructura que sigue cualquier compromiso serio de servicio.
Paso 1: Revisión del diseño de la pieza (Etapa RFQ)
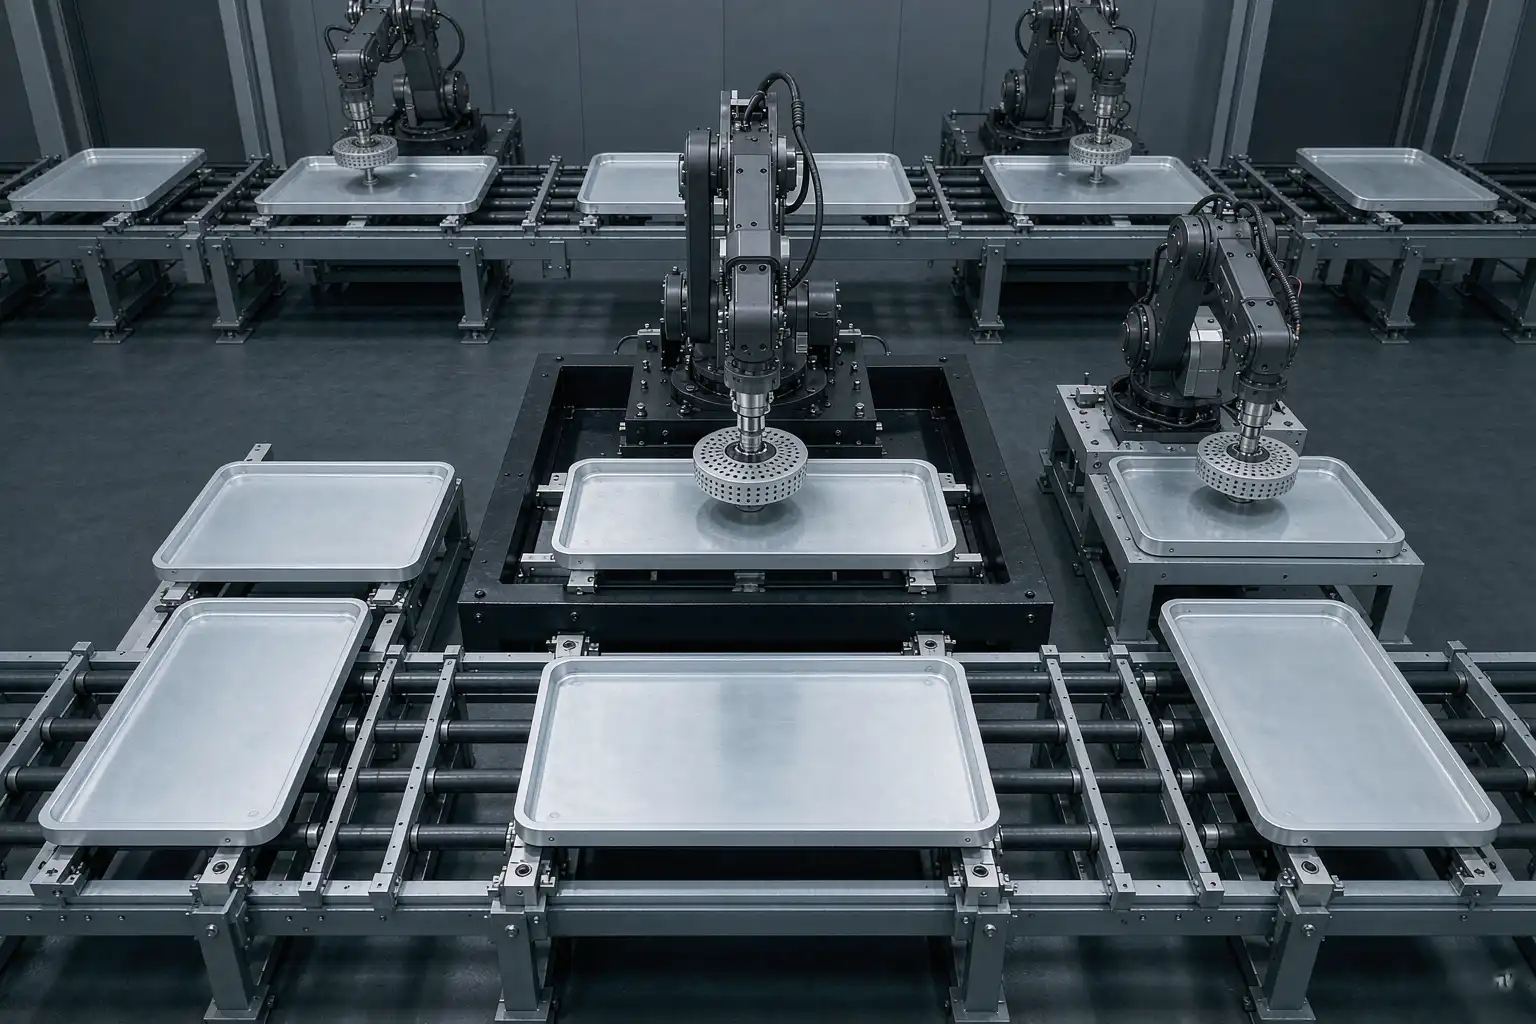
El primer paso es una revisión del diseño de la pieza. El comprador envía un dibujo (generalmente un archivo STEP más un PDF en 2D), un volumen anual objetivo, un precio por pieza objetivo y cualquier requisito de calidad o acabado. La empresa de servicios revisa la pieza para determinar su manufacturabilidad y responde con:
- Una evaluación de viabilidad (¿se puede fundir esta pieza en absoluto, y a qué costo?)
- Una lista de cambios en el diseño que reducirían costos, mejorarían la calidad o ambos
- Una estimación aproximada del costo de las herramientas y del precio por pieza
- Un cronograma para la fabricación de las herramientas y las primeras muestras
Qué buscar en la respuesta: una empresa de servicios seria realiza una revisión rápida de DFM (diseño para la manufacturabilidad) antes de cotizar. La respuesta debe hacer referencia a características específicas de su pieza (el boss de 2.5 mm, la pared de 0.8 mm, la inserción M6) y explicar qué recomiendan y por qué. Una empresa de servicios que cotiza un número sin comentar sobre la geometría de la pieza simplemente está adivinando.
Paso 2: Diseño y fabricación de las herramientas
Una vez aprobado el RFQ, la empresa de servicios diseña y fabrica el molde de fundición a presión (y cualquier herramienta relacionada para recortar, mecanizar o terminar). El diseño de las herramientas es un paso crítico porque el molde establece el nivel en cada KPI posterior.
Qué buscar en el diseño de las herramientas:
- Un análisis de flujo del molde — el diseño debe ser validado con una simulación de flujo antes de cortar el acero. Una empresa de servicios que omite el análisis de flujo está apostando con su comprobante de herramientas.
- Una especificación escrita del acero de las herramientas — H13, SKD61 o 1.2344 para las cavidades y los insertos de núcleo, con una especificación de tratamiento térmico y un objetivo de dureza.
- Un diseño de canales de enfriamiento — canales de enfriamiento dentro de 15 a 25 mm de cada superficie de cavidad, con deflectores para asegurar un flujo turbulento.
- Un diseño de puerta y pasador — elegido por el tipo de pieza (decorativa vs estructural) y validado mediante el análisis de flujo.
- Un diseño de eyección — pasadores de eyección dimensionados para el peso de la pieza, colocados en superficies no visibles, e incluyendo cualquier eyección con manguito para núcleos cilíndricos.
- Un plan de prueba de herramienta y muestra — la empresa de servicio debe comprometerse con un cronograma de muestras (típicamente de 4 a 8 semanas para un molde simple, de 8 a 16 semanas para uno complejo) y una cantidad de muestras (típicamente de 50 a 200 piezas).
La fabricación de la herramienta generalmente toma de 30 a 90 días dependiendo de la complejidad. El comprador debe esperar una reunión de revisión del diseño de la herramienta al 50 por ciento de la construcción y una reunión de revisión de muestras al 100 por ciento.
Paso 3: Inspección del Primer Artículo (FAI)
Las primeras piezas del molde pasan por una Inspección Formal del Primer Artículo. El paquete FAI generalmente incluye:
- Informe dimensional de cada dimensión crítica (preferiblemente datos CMM)
- Certificación de material (composición de aleación, propiedades mecánicas)
- Informe de inspección visual
- Radiografía o escaneo CT para características críticas de porosidad
- Informe de acabado superficial en superficies críticas
- Muestra inicial del acabado (si el acabado está incluido en el alcance)
El comprador revisa el FAI y aprueba, solicita cambios o rechaza. Una empresa de servicio seria no presionará al comprador para aprobar piezas que no cumplen con las especificaciones. También documentarán los cambios solicitados y realizarán una segunda muestra si es necesario.
Paso 4: PPAP (Proceso de Aprobación de Piezas de Producción)
Una vez aprobado el FAI, la empresa de servicio prepara un paquete PPAP. El PPAP generalmente incluye:
- El informe FAI
- Resumen de capacidad del proceso (Cpk en dimensiones críticas)
- Un plan de control (puntos de inspección, frecuencias, métodos)
- Una cadena de certificación de materiales
- Un análisis de modos de fallo (PFMEA)
- Un documento de rutas de producción
El PPAP sigue las normas AIAG o VDA dependiendo de la industria del comprador. Los compradores de automoción esperan el PPAP de AIAG. Los compradores industriales europeos suelen esperar VDA. Los compradores de bienes de consumo a menudo aceptan un PPAP simplificado.
Paso 5: Cargas de producción
Una vez aprobado el PPAP, la empresa de servicios pasa a la producción. Las cargas de producción se programan típicamente en lotes según la orden de llamada del comprador (programa de liberación). La tarea de la empresa de servicios en la producción es mantener la calidad y el tiempo comprometidos en el PPAP.
Qué buscar en la producción:
- Informe de entrega a tiempo (OTD) — la empresa de servicios debe reportar el OTD por concepto, por fecha solicitada por el cliente y en pedidos confirmados. El objetivo es un 95 por ciento o más.
- Informe de calidad — la empresa de servicios debe reportar la tasa de rechazo por tipo de defecto, por turno, por número de pieza y en tendencia a lo largo del tiempo.
- Gestión del cambio — cualquier cambio en el proceso (reparación de moldes, cambio de máquina, cambio de aleación) debe comunicarse con anticipación con una evaluación de impacto documentada.
- Mejora continua — la empresa de servicios debe estar ejecutando proyectos de reducción de costos o mejora de calidad en su parte, con actualizaciones periódicas.
Paso 6: Operaciones secundarias
La mayoría de las piezas de fundición a presión necesitan una o más operaciones secundarias antes de estar listas para el ensamblaje. Las operaciones secundarias comunes:
- Recorte y eliminación de la puerta — la puerta de fundición se corta o se grounda, dejando una pequeña marca de testigo. Para piezas cosméticas, el testigo se oculta en una superficie no visible o se mecaniza.
- Desbarbado — se eliminan los rebabas y restos de la línea de separación del molde mediante tumbling, rectificado en banda o desbarbado robótico.
- Mecanizado — las interfaces críticas, los agujeros roscados y las superficies de acoplamiento se mecanizan con tolerancias estrictas. Las operaciones típicas de mecanizado en piezas de fundición a presión incluyen el acabado, el taladrado, el roscado y el fresado.
- Acabado superficial — dependiendo de la especificación, la pieza se pule, se somete a chorro de arena, se anodiza, se pinta, se recubre con plating o recubrimiento en polvo.
- Tratamiento térmico — algunas aleaciones de aluminio (especialmente A356 y A357) se someten a tratamiento térmico (T6) después de la fundición para mayor resistencia.
- Montaje — para algunas piezas, los subcomponentes (insertos, fijaciones, sellos) se ensamblan antes de la entrega. Esto puede ser tan simple como presionar un casquillo o tan complejo como ensamblar un subsistema.
Una empresa de servicios llave en mano realiza todas estas operaciones internamente o a través de socios verificados. Una empresa de servicios especializada realiza una o dos de ellas. Asocie el requisito de la pieza con la empresa de servicios adecuada.
Paso 7: Control de calidad e inspección
Cada lote de producción pasa por control de calidad. Los puntos de inspección estándar:
- Inspección en proceso — en la máquina de fundición, el operador revisa la primera y la última pieza de cada turno en busca de defectos visuales, dimensiones y peso.
- Inspección al final de la línea — al final de la línea de producción, la pieza pasa por inspección visual automatizada (AVI) en busca de defectos superficiales y una muestra de controles dimensionales.
- Inspección por lotes — una vez por turno (o por lote), una muestra de piezas pasa por una inspección dimensional completa y un escaneo CT o radiografía para características críticas de porosidad.
- Inspección final — antes del envío, las piezas son inspeccionadas en busca de defectos cosméticos, embalaje y etiquetado.
El sistema de calidad de la empresa de servicios debe estar certificado según ISO 9001 como mínimo, con IATF 16949 para piezas automotrices, AS9100 para aeroespacial o ISO 13485 para médico.
Paso 8: Embalaje y Logística
El paso final es el embalaje y la logística. La empresa de servicios es responsable de:
- Embalaje de las piezas — limpio, seco y protegido contra daños en tránsito. Para piezas cosméticas, esto suele significar envoltura individual o particiones de espuma.
- Etiquetado — número de pieza, número de lote, cantidad, país de origen y cualquier etiqueta específica del cliente.
- Documentación — lista de empaque, factura comercial, certificado de conformidad, certificación de material y cualquier otro documento que requiera el comprador.
- Logística — la empresa de servicios organiza el envío (FOB, CIF, DDP) o trabaja con el transitario designado por el comprador.
Una empresa de servicios seria posee toda la cadena logística de extremo a extremo y puede cotizar el costo landed en la moneda del comprador.
Cómo Elegir una Empresa de Servicios de Fundición a Presión
Para los compradores que evalúan empresas de servicios, los 8 pasos anteriores son también las 8 preguntas que deben hacerse:
- ¿Quién realiza la revisión del diseño de la pieza? ¿Un ingeniero o un vendedor?
- ¿Quién diseña la herramienta? ¿Internamente o subcontratada?
- ¿Qué incluye el FAI?
- ¿Qué estándar PPAP sigues?
- ¿Cuál es tu porcentaje de entregas a tiempo en producción?
- ¿Qué operaciones secundarias realizas internamente?
- ¿Qué certificaciones de calidad posee?
- ¿Posee la cadena logística?
Compare las respuestas con el riesgo de su parte. Una pieza estructural automotriz necesita PPAP completo y IATF 16949. Una pieza decorativa de consumo necesita inspección cosmética y entrega puntual. Un trabajo de prototipo de alta variedad y bajo volumen requiere herramientas flexibles y un rápido tiempo de muestra.
Cómo Aborda DZ Smart Manufacturing los Servicios de Fundición a Presión
DZ Smart Manufacturing es una empresa integrada de servicios de fundición a presión y acabado. Realizamos en nuestras instalaciones la fundición, desbarbado, mecanizado, pulido y embalaje. Para piezas que necesitan tratamiento térmico, anodizado o galvanizado, colaboramos con proveedores verificados y gestionamos la tasa de rechazo de principio a fin.
Para compradores que evalúan una empresa de servicios de fundición a presión para un nuevo programa, contacte con DZ para una prueba de muestra de su pieza. Le entregaremos una cotización, una revisión DFM, un cronograma de muestras y una muestra terminada en 4 a 6 semanas.
Autor: Sr. Lai Dingren, Director General, DZ Smart Manufacturing. Más de 20 años en fundición a presión de aluminio y prestación de servicios integrados. LinkedIn: linkedin.com/in/dzivy
Sobre este artículo: Contenido educativo. El flujo de trabajo es una práctica típica de la industria. Valide con su propio proceso de RFQ antes de comprometerse con un servicio.



