ФАКТЫ БЫСТРОЙ СПРАВКИ
| Контур ячейки | 2,5–6 м² |
| Переход | <15 мин между SKU |
| Срок службы носителя | 60–180 деталей/лента |
Что означает автоматический контроль качества отделки
Автоматический контроль качества отделки — это практика измерения результатов поверхности непосредственно на производственной линии с помощью датчиков и программного обеспечения вместо только ручного осмотра. Роботическая ячейка может точно повторять путь, но только измерение показывает, соответствует ли деталь техническим требованиям. Поэтому контроль качества становится обратной связью, которая поддерживает честность процесса.
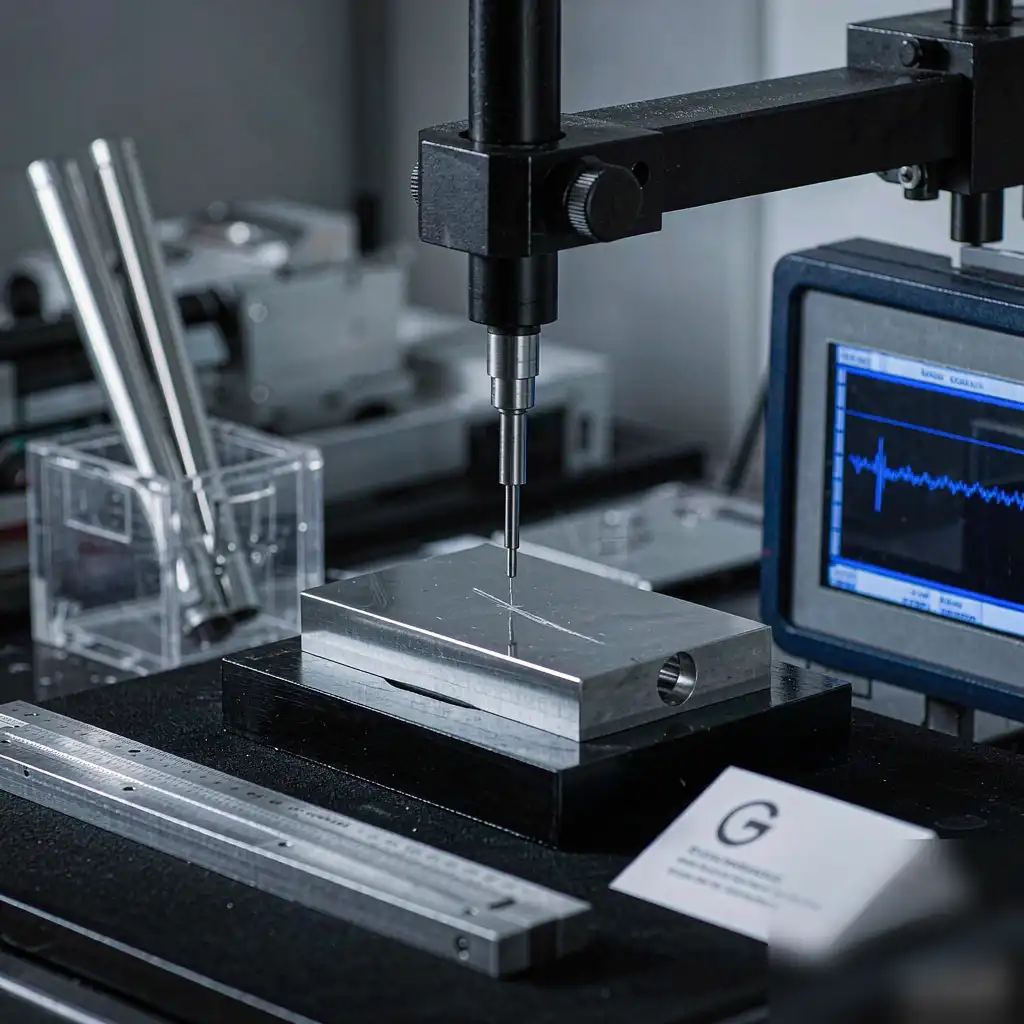
Многие заводы по-прежнему полагаются на визуальные проверки и щупы после остановки ячейки. Однако такой подход скрывает отклонения до того, как они превращаются в брак. В отличие от этого, инструментальные измерения позволяют выявлять отклонения на ранних стадиях и одновременно защищают как пропускную способность, так и выход продукции.
Почему измерения должны находиться внутри ячейки
Традиционный послепроцессный контроль измеряет небольшую выборку и сообщает среднее значение. В результате, самые плохие детали проходят, а хорошие подвергаются чрезмерной полировке. Интегрированные измерения меняют это, проверяя каждую деталь в точке отделки.
Когда вы измеряете внутри ячейки, вы сокращаете обработку и переделки. Более того, данные передаются контроллеру, чтобы следующая деталь автоматически улучшалась. Это основное преимущество автоматизации обработки металла для снижения затрат и повышения качества, где замкнутая обратная связь превращает отделку из ремесла в управляемый процесс.
Этап 1: Проверка входящей детали
Контроль качества начинается до того, как робот начнет работу. Сначала проверяют исходную отливку или заготовку на соответствие базовой геометрии. Лазерные сканеры или фиксаторы подтверждают, что деталь находится в пределах допусков и правильно закреплена в фиксации.
Если входящая деталь выходит за пределы допустимых значений, ячейка должна отметить это и остановиться. В противном случае, робот компенсирует дефект, который он не может исправить. Этот ранний контроль предотвращает потерю циклов и защищает точность всех последующих измерений.
Этап 2: Внутрипроцессное измерение силы и крутящего момента
Во время отделки робот должен ощущать, насколько сильно он нажимает. Датчики силы и крутящего момента обнаруживают, когда ремень нагружается или деталь сопротивляется больше, чем ожидалось. Тогда контроллер может в реальном времени регулировать скорость или давление без остановки процесса.
Этот сигнал является передовым индикатором качества. В частности, рост тренда силы часто означает, что абразив затупился раньше, чем поверхность выглядит неправильно. Отслеживание этого дает предупреждение за несколько часов до появления брака на контрольной стойке.
Этап 3: Встроенное измерение шероховатости поверхности
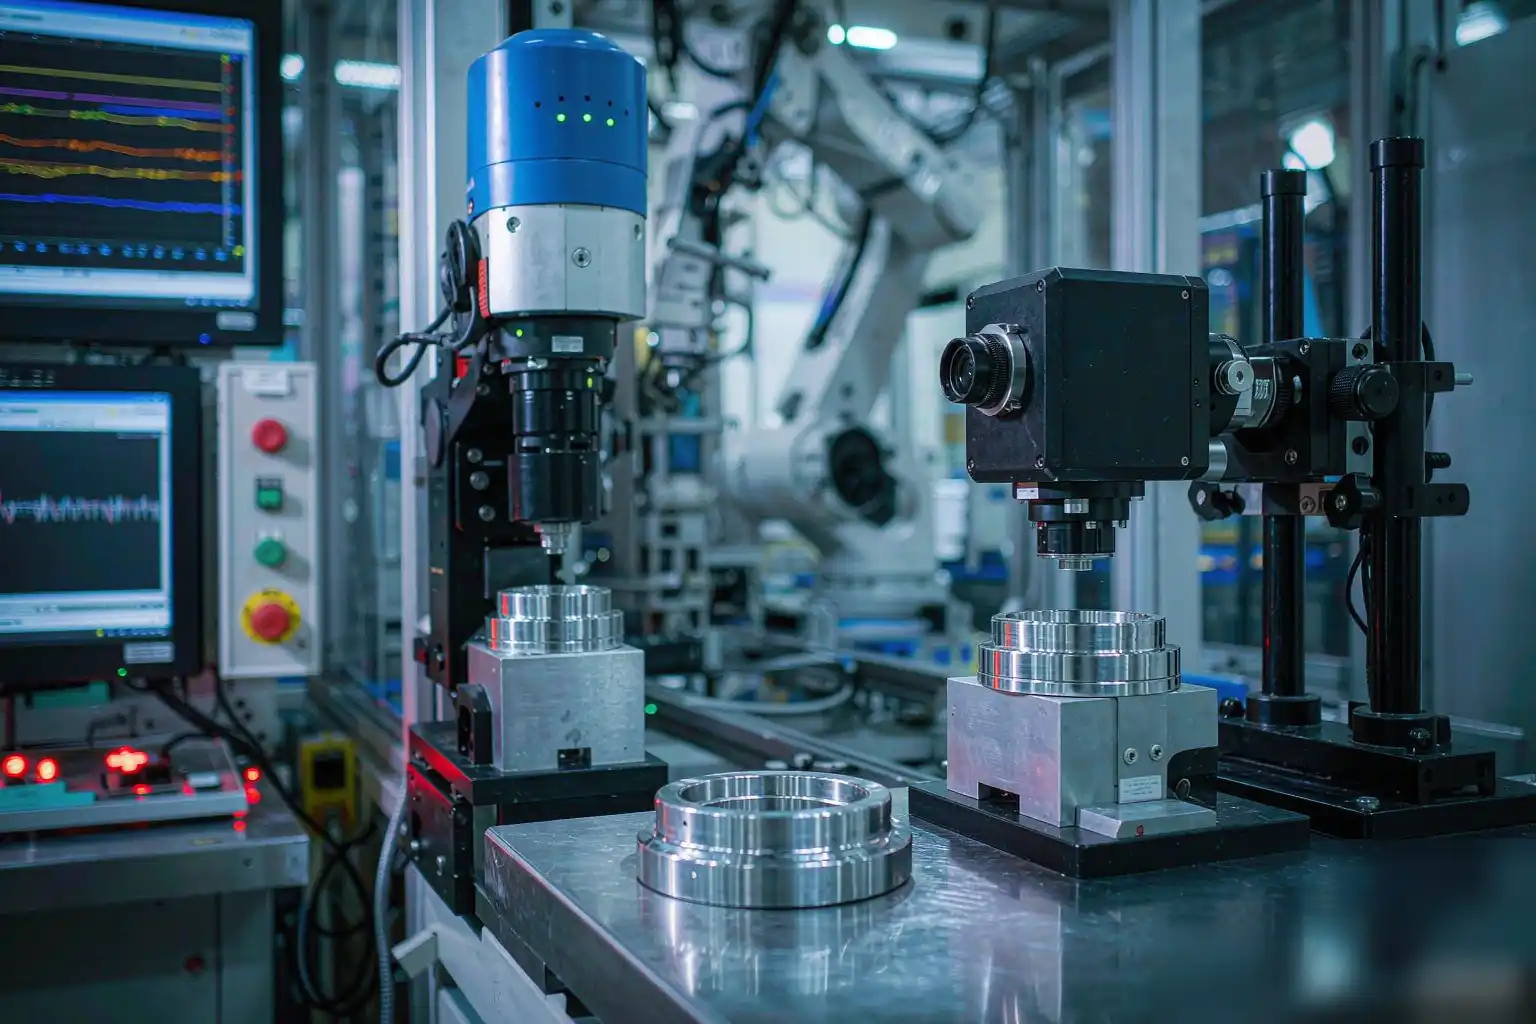
Шероховатость поверхности, выраженная как Ra или Rz, — это самый прямой показатель качества отделки. Современные оптические профилометры измеряют ее без контакта с деталью. В результате, вы получаете число для каждой детали вместо догадок по небольшой выборке.
Установите целевой диапазон и позвольте программному обеспечению автоматически сортировать детали. Более того, сохраняйте каждое измерение вместе с серийным номером детали, чтобы можно было проследить любую жалобу до конкретного производства. Прослеживаемость превращает качество из мнения в постоянную запись, которой доверяют клиенты.
Этап 4: Проверка геометрии и скруглений краев
Отделка изменяет не только текстуру; она также влияет на края и контуры. Система визуального контроля проверяет, соответствуют ли радиусы, фаски и линии плавного перехода модели CAD. Таким образом, вы подтверждаете, что деталь одновременно гладкая и правильно сформирована.
Разрыв кромки особенно важен для безопасности и адгезии покрытия. Кроме того, автоматическое зрение устраняет несогласованность человеческого суждения между сменами. Стандарт остается неизменным в 6 утра и 6 вечера, что важно для проверяемых контрактов.
Этап 5: Постпроцессный аудит и выборка
Даже при встроенных проверках периодический аудит подтверждает, что система не отклонилась. Специальная станция метрологии повторно измеряет статистическую выборку каждой смены. Тем временем, аудит проверяет сами встроенные датчики на соответствие эталонному стандарту.
Используйте аудит для калибровки и выявления медленных тенденций. Например, постепенное увеличение Ra может указывать на изменения окружающей среды, а не на износ инструмента. Аудит закрывает цикл и поддерживает доверие к живым данным.
Ключевые показатели, которые следует отслеживать
Измерение помогает только в том случае, если вы отслеживаете правильные показатели. Ниже приведена таблица с основными метриками, методами их измерения и реалистичными целями для управляемой роботизированной ячейки, производящей детали. Мы видели, как предприятия успешно используют всего три активных метрики, поэтому не позволяйте полному списку вас пугать на начальном этапе.
| Метрика | Метод измерения | Типичная цель |
|---|---|---|
| Шероховатость поверхности Ra | Оптический или контактный профилометр, в линию | В пределах ±10% от спецификационной полосы |
| Радиус скола кромки | Система зрения против CAD-модели | 0,2–0,5 мм по проекту |
| Коэффициент первого прохода | Подсчет в MES деталей в соответствии с стандартом | ≥ 98% |
| Вариация силы | Запись датчика силы и момента | σ ниже 5% установки |
| Процент повторной обработки | История ячейки за смену | ≤ 2% |
Выберите два или три показателя для вашего ежедневного дашборда. Затем добавьте остальные в качестве более глубоких диагностических сигналов, когда что-то выглядит неправильно или клиент запрашивает доказательства.
Установка реалистичных целей и допусков
Цели должны исходить из спецификации заказчика, а не из того, что произвела ячейка. Сначала определите допустимый диапазон Ra и разрешённый крайний диапазон по чертежу. Затем установите контрольные пределы более жёсткими, чем спецификация, чтобы у вас было пространство для реагирования до отказа.
Распространённая ошибка — установка цели точно на границе спецификации. Вместо этого сосредоточьтесь на процессе и наблюдайте за разбросом результатов за полную смену. В результате, нормальные вариации остаются внутри лимита, а дорогие сюрпризы становятся редкими событиями, а не ежедневными.
Инструменты, делающие измерение практичным
Вам не нужен лабораторный комплекс для хороших измерений. Компактный лазерный сканер, датчик силы и камера зрения покрывают большинство финальных ячеек. Эти инструменты устанавливаются на робота или рядом с приспособлением с минимальным занимаемым пространством и умеренной стоимостью.
Программное обеспечение — настоящий множитель, потому что оно объединяет все сигналы в один обзор. Основные составляющие просты:
- Неприкосновенный профилометр для измерения шероховатости на изогнутых и плоских поверхностях.
- Датчик силы и крутящего момента установленный на запястье для живой обратной связи по нагрузке.
- Машинное зрение для обнаружения краёв, геометрии и дефектов.
- Контроллер ячейки или связь с MES для хранения и обработки данных.
Поскольку платформа объединяет все сигналы, она показывает тенденции, которые вы никогда не увидели бы вручную. Данные становятся разницей между надеждой и уверенностью в знании.
Построение системы обратной связи с замкнутым контуром
Измерение достигает полного значения только тогда, когда оно изменяет процесс. Контроллер должен получать данные о шероховатости и силе и корректировать параметры для следующей части. Поэтому каждая часть учит ячейку делать лучше, чем предыдущая.
Начинайте с простых правил, таких как снижение скорости при превышении силы порогового значения. Затем расширяйте до моделируемых корректировок по мере роста доверия и накопления данных. Со временем ячейка самокорректируется, а операторы переходят к спокойному контролю вместо борьбы с аварийными ситуациями.
Распространённые ошибки измерений, которых следует избегать
Многие программы терпят неудачу не из-за плохих роботов, а из-за плохих привычек измерения. Одна из ошибок — слишком редкое взятие образцов, чтобы увидеть существующие вариации. Другая — доверие датчику, который никогда не калибровался с сертифицированной эталонной деталью.
Третья ошибка — игнорирование данных после их сбора. Особенно, если есть панель мониторинга, которую никто не читает, — это хуже, чем отсутствие панели вообще. Пусть цифры вызывают действия, или не стоит их вообще фиксировать.
Преимущества литейных заводов от встроенного контроля
Литейные заводы сталкиваются с грубыми, переменными отливками, которые не прощают фиксированные рецепты. Автоматизированное измерение позволяет ячейке адаптироваться к исходным условиям каждой детали перед обработкой поверхности. Поэтому одна и та же программа завершает чистые и грязные отливки одинаково без ручной сортировки.
Эта адаптивность объясняет, почему всё больше заводов внедряют управляемые системы на производственной площадке. Вы можете прочитать наше руководство по автоматизации обработки поверхности для литейных заводов чтобы понять, как измерение вписывается в рабочий процесс от выбивания до финальной инспекции.
Где ИИ и робототехника повышают возможности
Добавление интеллекта переводит управление из реактивного в предиктивное. Модели машинного обучения выявляют паттерны в шероховатости, силе и износе инструмента задолго до возникновения отказа. Таким образом, ячейка планирует своё собственное обслуживание, а не ждет поломки.
Робототехника обеспечивает физическую повторяемость, а ИИ —judgment behind adjustments. Вместе они обеспечивают уровень стабильности, которому ручная обработка при большом объеме не может сравниться. Подробнее смотрите умную отделку поверхности с помощью ИИ и робототехники для более глубокого изучения этой объединенной системы.
Реализация плана измерений за 30 дней
Вы можете быстро запустить базовое управление, используя поэтапный подход. Начинайте с добавления датчика силы и одного контроля шероховатости на одной ячейке, которая обрабатывает самую сложную деталь. Затем анализируйте данные в течение двух недель, чтобы понять реальные вариации, а не предполагаемые. Держите пилотный проект небольшим, чтобы любой сбой был недорогим, а урок — ясным для всей остальной части завода.
После этого добавьте визуализацию и правила замкнутого цикла, когда базовая линия станет стабильной. Наконец, распространите шаблон на другие ячейки, когда первая покажет надежность за полный месяц. Маленькие шаги формируют привычку быстрее, чем масштабный запуск, которому никто не доверяет.
Отчётность и финальный чек-лист
Измерение полезно только тогда, когда им делятся с людьми, которые могут действовать. Отправляйте ежедневные сводки по урожайности и шероховатости команде по качеству и руководителям линий каждое утро. В результате проблемы берутся на себя, а не игнорируются до ежемесячного обзора.
Прежде чем объявлять автоматический контроль качества отделки успешным, подтвердите несколько важных моментов. Во-первых, каждый деталь содержит зафиксированный показатель, связанный с его серийным номером. Во-вторых, контрольные пределы находятся внутри спецификаций заказчика с запасом. В-третьих, данные запускают автоматическую коррекцию, а не только отчеты. Наконец, ваша команда просматривает тенденции по графику, чтобы улучшение стало стандартной культурой.
КЛЮЧЕВАЯ МЕТРИКА — Отслеживайте первичный выход выше 98% и повторную обработку ниже 2%; эти два числа дают общее представление о состоянии всей линии отделки в один взгляд.
СИГНАЛ ROI — Растения, закрывающие цикл измерений, обычно сокращают количество брака на двузначные числа в первом квартале, потому что вариации выявляются на источнике, а не при финальной проверке.
Проконсультируйтесь с командой по качеству перед изменением утвержденного процесса.