DATOS RÁPIDOS
| Huella de la celda | 2.5–6 m² |
| Cambio de modelo | <15 min entre SKUs |
| Vida media | 60–180 piezas/cinta |
Qué significa el control de calidad de acabado automatizado
El control de calidad de acabado automatizado es la práctica de medir los resultados de la superficie directamente en la línea de producción, utilizando sensores y software en lugar de inspección manual únicamente. Una célula robótica puede repetir un recorrido con precisión, pero solo la medición te dice si la pieza realmente cumple con las especificaciones. Por lo tanto, el control de calidad se convierte en el ciclo de retroalimentación que mantiene el proceso honesto.
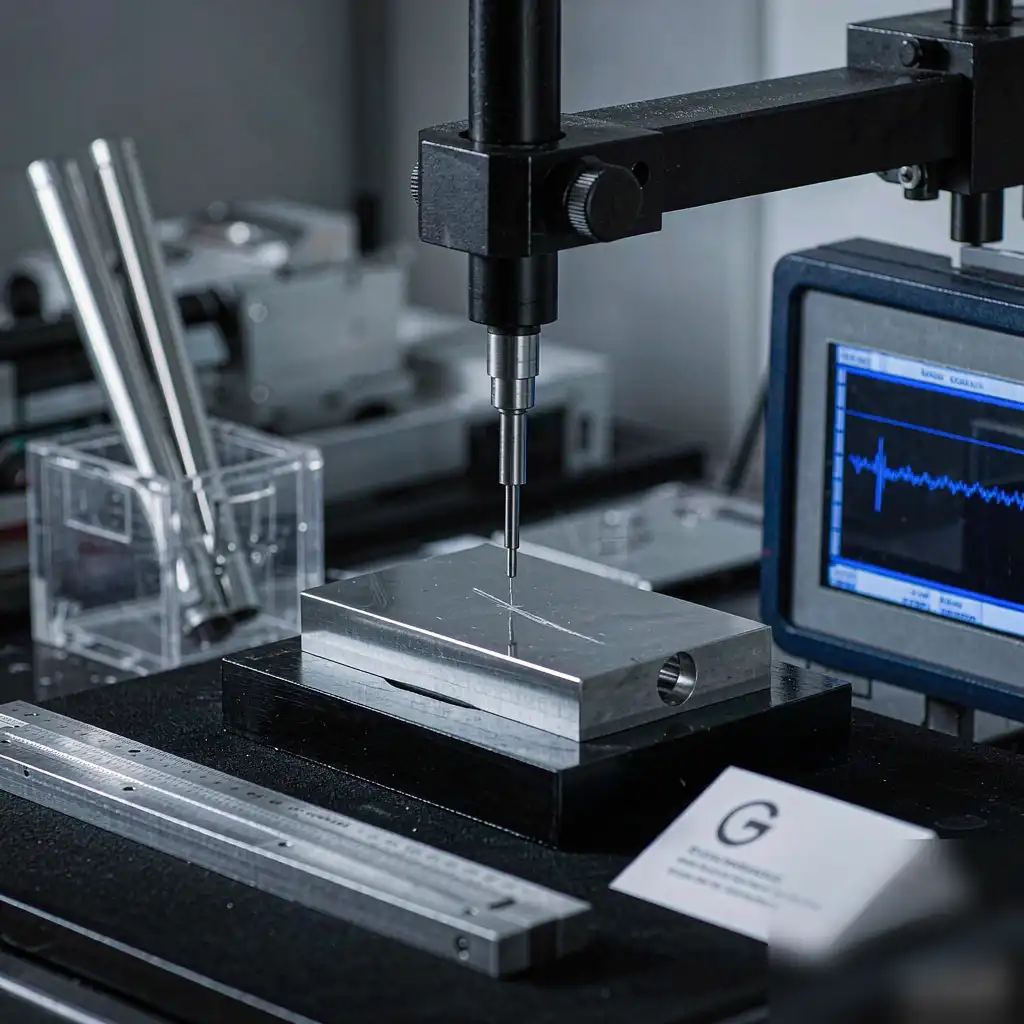
Muchas plantas todavía dependen de inspecciones visuales y galgas después de que la célula se detiene. Sin embargo, ese enfoque oculta la variación hasta que se convierte en desperdicio. Por el contrario, la medición instrumentada detecta la desviación temprano y protege tanto el rendimiento como el rendimiento en la misma medida.
Por qué la medición pertenece dentro de la célula
La inspección post-proceso tradicional mide una pequeña muestra y reporta el promedio. En consecuencia, las peores piezas pasan desapercibidas mientras que las buenas se sobrepulen. La medición integrada cambia esto al verificar cada pieza en el punto de acabado.
Cuando mides dentro de la célula, reduces el manejo y la retrabajo. Además, los datos alimentan al controlador para que la siguiente pieza mejore automáticamente. Esta es la ventaja principal de la automatización del acabado de metales para reducir costos y mejorar la calidad, donde los datos en bucle cerrado convierten el acabado de un arte en un proceso controlado.
Etapa 1: Verificación de la pieza entrante
El control de calidad comienza antes de que se mueva el robot. Primero, verificas la fundición o blank en bruto contra su geometría base. Los escáneres láser o sondas de fijación confirman que la pieza se encuentra dentro de la tolerancia y se ubica correctamente en la fijación.
Si la pieza entrante está fuera de rango, la célula debe marcarla y pausar. De lo contrario, el robot compensará un defecto que no puede arreglar. Esta puerta temprana previene ciclos desperdiciados y protege la precisión de toda la medición posterior.
Etapa 2: Detección de fuerza y par en proceso
Durante el acabado, el robot debe detectar con qué fuerza empuja. Los sensores de fuerza y par detectan cuando una banda se carga o una pieza resiste más de lo esperado. Luego, el controlador puede ajustar la velocidad o la presión en tiempo real sin detener la operación.
Esta señal es un indicador adelantado de calidad. Específicamente, una tendencia creciente en la fuerza suele indicar que el abrasivo se está desgastando antes de que la superficie parezca incorrecta. Seguirla te da una advertencia horas antes de que aparezca desperdicio en la bancada de inspección.
Etapa 3: Medición en línea de la rugosidad superficial
La rugosidad superficial, expresada como Ra o Rz, es la métrica de acabado más directa. Los profilómetros ópticos modernos la miden sin tocar la pieza. Como resultado, obtienes un número en cada pieza en lugar de una suposición en una pequeña muestra.
Configura la banda objetivo y deja que el software clasifique las piezas automáticamente. Además, guarda cada lectura con el número de serie de la pieza para que puedas rastrear cualquier queja hasta su ejecución exacta. La trazabilidad convierte la calidad de una opinión en un registro permanente en el que los clientes confían.
Etapa 4: Verificación de geometría y chaflán de borde
El acabado cambia más que la textura; también modifica bordes y contornos. Un sistema de visión verifica que los radios, chaflanes y líneas de transición coincidan con el modelo CAD. Así, confirmas que la pieza es tanto suave como correctamente formada a la vez.
La rotura de borde es especialmente importante para la seguridad y la adhesión del recubrimiento. Además, la visión automatizada elimina la inconsistencia del juicio humano entre turnos. El estándar se mantiene igual a las 6 a.m. y las 6 p.m., lo cual es importante para los contratos auditados.
Etapa 5: Auditoría y Muestreo Post-Proceso
Incluso con controles en línea, una auditoría periódica confirma que el sistema no ha desviado. Una estación de metrología dedicada vuelve a medir una muestra estadística en cada turno. Mientras tanto, la auditoría valida los sensores en línea contra un estándar de referencia.
Utilice la auditoría para recalibrar y detectar tendencias lentas. Por ejemplo, un aumento gradual en Ra puede indicar cambios ambientales en lugar de desgaste de la herramienta. La auditoría cierra el ciclo y mantiene la confianza en los datos en vivo.
Métricas Clave que Debe Seguir
La medición solo ayuda si sigue los números correctos. La tabla a continuación enumera las métricas principales, cómo medirlas y un objetivo realista para una celda robótica controlada que produce piezas en producción. Hemos visto plantas tener éxito con tan solo tres métricas activas, así que no deje que la lista completa lo intimide al principio.
| Métrica | Método de Medición | Objetivo Típico |
|---|---|---|
| Rugosidad superficial Ra | Perfilómetro óptico o de contacto, en línea | Dentro de ±10% del rango de especificación |
| Radio de rotura de borde | Sistema de visión vs modelo CAD | 0.2–0.5 mm según diseño |
| Rendimiento en la primera pasada | Conteo MES de piezas en especificación | ≥ 98% |
| Variación de fuerza | Registro del sensor de fuerza-torque | σ por debajo de 5% de consigna |
| Tasa de retrabajo | Historial de celdas por turno | ≤ 2% |
Elija dos o tres métricas como su panel de control diario. Luego agregue el resto como señales de diagnóstico más profundo cuando algo parezca estar mal o un cliente solicite evidencia.
Establecer metas y tolerancias realistas
Las metas deben provenir de la especificación del cliente, no de lo que la celda produce por casualidad. Primero, defina la banda aceptable de Ra y el rango permitido en el borde según el dibujo. Luego, establezca los límites de control más estrictos que la especificación para tener margen de reacción antes de una falla.
Un error común es establecer la meta exactamente en el borde de la especificación. En su lugar, centre su proceso y observe la dispersión de resultados durante un turno completo. En consecuencia, la variación normal se mantiene muy dentro del límite y las sorpresas costosas se vuelven eventos raros en lugar de diarios.
Herramientas que hacen que la medición sea práctica
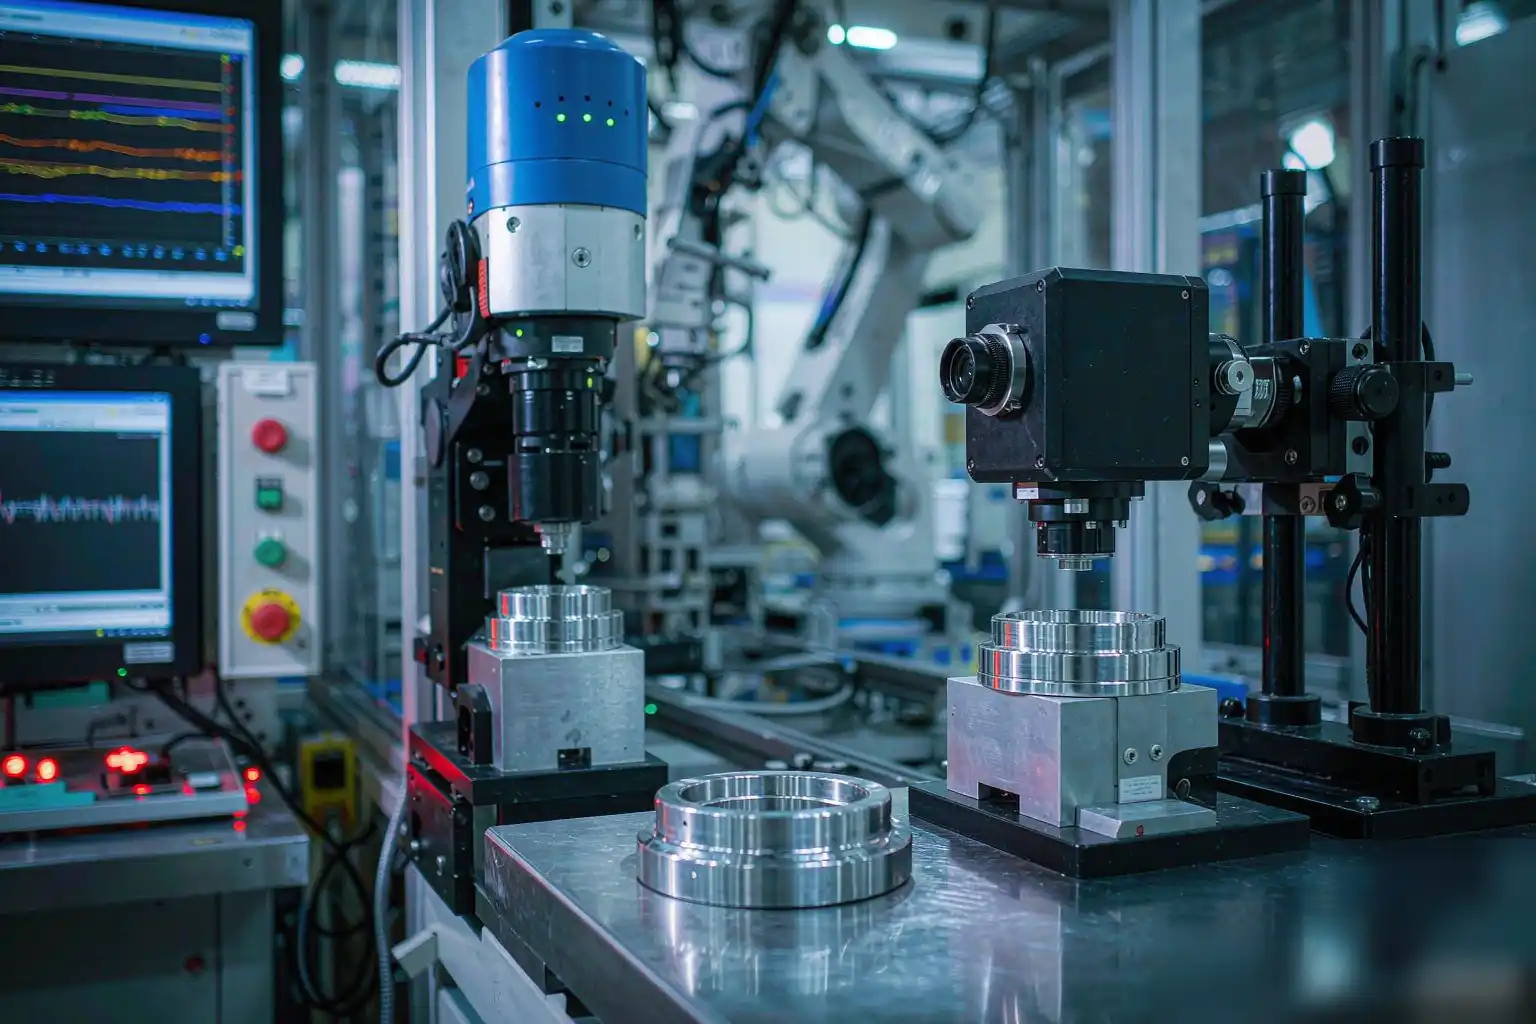
No necesita un laboratorio para medir bien. Un escáner láser compacto, un sensor de fuerza y una cámara de visión cubren la mayoría de las celdas de acabado. Estas herramientas se montan en el robot o junto a la fijación con una huella mínima y un costo modesto.
El software es el verdadero multiplicador porque agrega cada señal en una sola vista. Los bloques de construcción esenciales son sencillos:
- Profilómetro sin contacto para medir la rugosidad en superficies curvas y planas.
- Sensor de fuerza-torque montado en la muñeca para retroalimentación en carga en tiempo real.
- Visión artificial para detección de bordes, geometría y defectos.
- Enlace del controlador de celda o MES para almacenar y actuar sobre los datos.
Porque la plataforma agrega cada señal, muestra tendencias que nunca verías a mano. Los datos se convierten en la diferencia entre esperar y saber con confianza.
Construcción de un Sistema de Retroalimentación de Bucle Cerrado
La medición alcanza su valor completo solo cuando cambia el proceso. El controlador debe recibir los datos de aspereza y fuerza y ajustar los parámetros para la siguiente pieza. Por lo tanto, cada pieza enseña a la célula a hacerlo mejor que la anterior.
Comienza con reglas simples, como reducir la velocidad cuando la fuerza supera un umbral. Luego, amplía a correcciones basadas en modelos a medida que aumenta la confianza y se acumulan datos. Con el tiempo, la célula se autocorrige y los operadores pasan a una supervisión tranquila en lugar de apagar incendios.
Errores comunes en la medición que hay que evitar
Muchos programas fallan no por robots malos, sino por malos hábitos de medición. Un error es muestrear demasiado raramente para ver la variación que realmente existe. Otro es confiar en un sensor que nunca fue calibrado contra una pieza de referencia certificada.
Un tercer error es ignorar los datos después de recopilarlos. Específicamente, un panel de control que nadie lee es peor que no tener ninguno. Haz que los números desencadenen acciones, o no te molestes en capturarlos en primer lugar.
Cómo las Fundiciones se Benefician del Control en Línea
Las fundiciones enfrentan fundiciones ásperas y variables que penalizan recetas fijas. La medición automatizada permite que la célula se adapte a las condiciones iniciales de cada pieza antes de tocar la superficie. Por lo tanto, el mismo programa termina fundiciones limpias y sucias por igual, sin clasificación manual.
Esta adaptabilidad es la razón por la que más plantas están adoptando sistemas guiados en el piso de producción. Puedes leer nuestra guía de automatización de acabado superficial para fundiciones para ver cómo la medición encaja en un flujo de trabajo de fundición desde la eliminación hasta la inspección final.
Dónde la IA y la Robótica Elevan el Techo
Agregar inteligencia traslada el control de reactivo a predictivo. Los modelos de aprendizaje automático detectan patrones en aspereza, fuerza y desgaste de la herramienta mucho antes de que ocurra una falla. Así, la célula programa su propia ventana de mantenimiento en lugar de esperar a una avería.
La robótica maneja la repetibilidad física mientras que la IA se encarga del juicio detrás de los ajustes. Juntos ofrecen un nivel de consistencia que el acabado manual no puede igualar en volumen. Explora acabado superficial inteligente con IA y robótica para una visión más profunda de esta pila combinada.
Implementar un Plan de Medición en 30 Días
Puedes establecer un control básico rápidamente con un enfoque por fases. Comienza añadiendo detección de fuerza y una comprobación de aspereza en una sola célula que ejecute tu pieza más difícil. Luego revisa los datos durante dos semanas para aprender tu verdadera variación en lugar de la variación que asumiste. Mantén el piloto pequeño para que un contratiempo sea barato y la lección clara para el resto de la planta.
Después, añade visión y reglas de bucle cerrado una vez que la línea base sea estable. Finalmente, extiende la plantilla a otras células una vez que la primera demuestre ser confiable durante un mes completo. Pequeños pasos construyen el hábito más rápido que un lanzamiento de gran escala en el que nadie confía.
Informe y la Lista de Verificación Final
La medición solo es útil cuando se comparte con las personas que pueden actuar. Envíe resúmenes diarios de rendimiento y aspereza al equipo de calidad y a los supervisores de línea cada mañana. En consecuencia, los problemas se asumen en lugar de ser ignorados hasta la revisión mensual.
Antes de declarar que el control de calidad de acabado automatizado es exitoso, confirme algunos aspectos esenciales. Primero, cada pieza lleva un registro medido vinculado a su número de serie. Segundo, los límites de control se sitúan dentro de la especificación del cliente con margen. Tercero, los datos activan correcciones automáticas, no solo informes. Finalmente, su equipo revisa las tendencias en un calendario fijo para que la mejora se convierta en la cultura predeterminada.
MÉTRICA CLAVE — Seguimiento del rendimiento en la primera pasada por encima de 98% y retrabajo por debajo de 2%; estos dos números resumen la salud de toda su celda de acabado de un vistazo.
SEÑAL ROI — Las plantas que cierran el ciclo de medición suelen reducir el desperdicio en cifras de dos dígitos en el primer trimestre, porque la variación se detecta en la fuente en lugar de en la inspección final.
Consulte con su equipo de calidad antes de cambiar un proceso aprobado.