


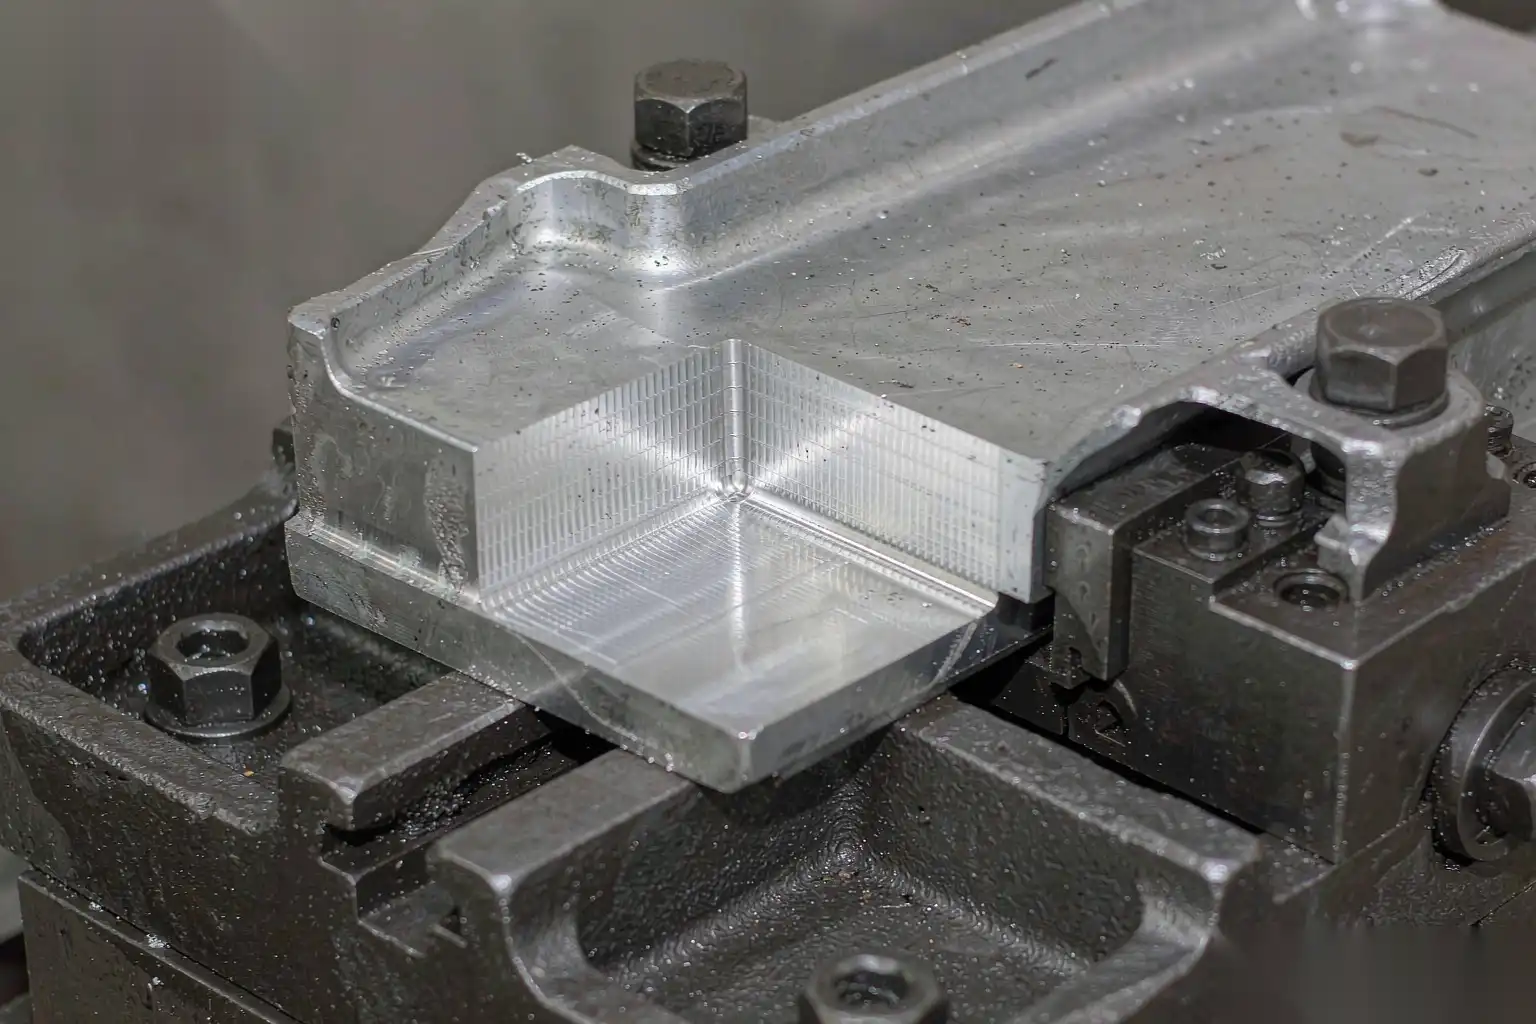
Estrategia de margen de mecanizado y datum en fundición a presión: ¿Cuánto material sobrante, dónde y por qué
El margen de mecanizado en una fundición a presión es una decisión que se toma por defecto con mucha más frecuencia que por cálculo. Alguien copia el valor del último dibujo, o aplica 1 mm en todas partes, y las consecuencias aparecen meses después como porosidad abierta, herramientas rotas, piezas deformadas o una celda de desbarbado que no puede mantener un borde consistente.
Vemos el extremo final de esto a diario. Una pieza con demasiado poco material llega a la celda de acabado con la piel de fundición aún en el borde crítico, y el robot tiene que cortar más profundo de lo programado para limpiarlo, lo que cambia el radio del borde de pieza en pieza. Una pieza con demasiado material tiene un corte interrumpido pesado que deja marcas de vibración que luego debe eliminar el pulidor, añadiendo una estación y un minuto de ciclo.
Este artículo establece valores de margen por tipo y tamaño de característica, los modos de fallo en ambos extremos, la estructura de datum para piezas fundidas y mecanizadas, las implicaciones del fijador, y cómo la elección se propaga en el desbarbado y acabado.
Para qué sirve realmente el margen de mecanizado
El margen no es simplemente “metal extra para quitar”. Existe por cuatro razones distintas, y cada una implica un número diferente:
- Eliminar la capa superficial de fundición. La piel de fundición en una fundición a presión de alta presión es densa y de grano fino durante los primeros 0,1 a 0,3 mm, luego da paso a una capa subsuperficial que contiene poros de gas, películas de óxido y residuos de lubricante. Mecanizar por debajo de esa capa proporciona una superficie sólida y consistente.
- Corregir la variación dimensional. La tolerancia de fundición a lo largo de la línea de separación, y la tolerancia de posición entre características en mitades opuestas del molde, suele estar en el rango de ±0,15 a ±0,5 mm dependiendo del tamaño. El mecanizado debe tener suficiente material sobrante para garantizar que el corte siempre llegue a metal limpio en la fundición en el peor caso.
- Proporcionar una superficie de localización y sujeción. Algún margen se consume únicamente para crear un datum que la siguiente operación pueda sostener.
- Contemplar la deformación. El recorte, la eyección y el tratamiento térmico mueven la pieza. El margen debe cubrir el movimiento en el peor caso o el corte se rompe en algunos lugares.
Por lo tanto, el margen mínimo está determinado por la suma de la desviación de fundición en el peor caso y la profundidad de la capa superficial defectuosa, no por un número redondo que a alguien le guste.
Margen por Tipo y Tamaño de Característica
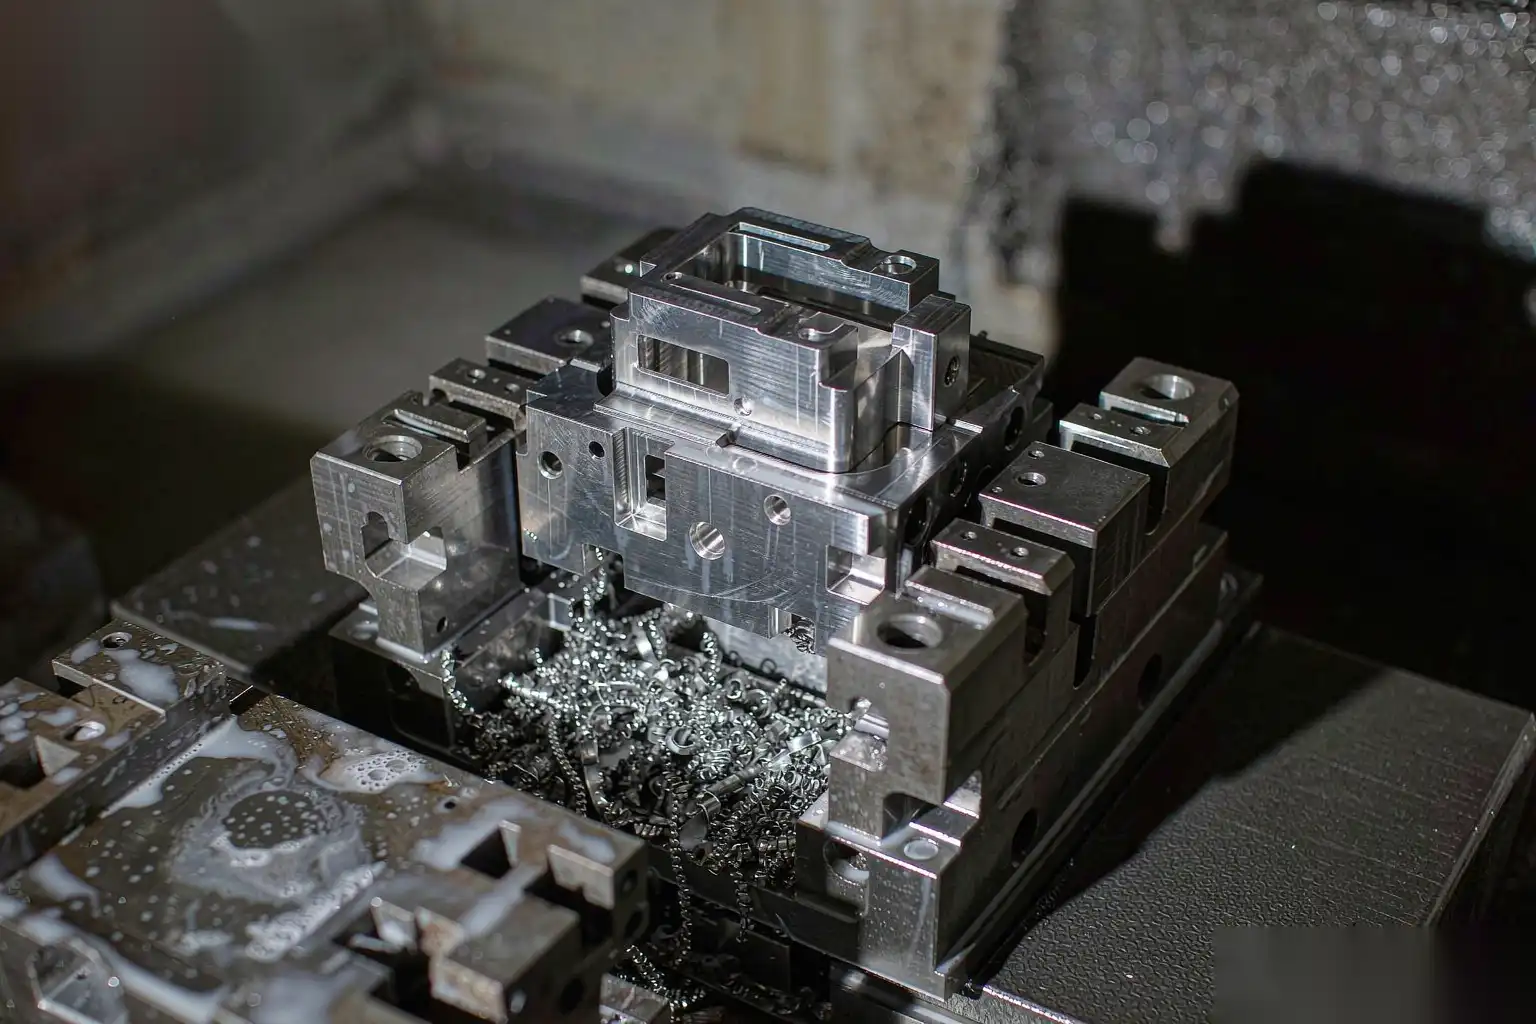
Los valores a continuación son números de trabajo para fundiciones a presión de aluminio y zinc con vacío convencional o ventilación estándar, mecanizadas en equipos CNC con una rigidez razonable. Redúzcalos donde la capacidad de fundición esté comprobada por estudio de capacidad; aumente donde la fundición sea grande, de paredes delgadas o propensa a movimiento.
| Característica | Pequeño (menos de 100 mm) | Medio (de 100 a 300 mm) | Grande (300 a 600 mm) | Notas |
|---|---|---|---|---|
| Cara plana, corte único | 0.5 a 0.8 mm | 0.8 a 1.2 mm | 1.2 a 2.0 mm | Añadir 0.3 mm si la cara es una superficie de sellado |
| Cara plana, opuesta a una línea de separación | 0.8 mm | 1.0 a 1.5 mm | 1.5 a 2.5 mm | Cubre el desplazamiento de la línea de separación más la raíz del reborde |
| Perforación, en bruto y acabado | 0.6 a 1.0 mm en diámetro | 1.0 a 1.5 mm | 1.5 a 2.5 mm | La longitud del núcleo y la desviación dirigen el extremo superior |
| Cara del reborde y contrafoso | 0.8 mm | 1,0 mm | 1,5 mm | Los rebordes son sitios de contracción; no escatimes |
| Orificio roscado, piloto fundido | 0.5 a 0.8 mm en diámetro | 0.8 a 1.2 mm | 1.2 mm | El núcleo piloto debe mantenerse recto |
| Ranura o muesca | 0,6 mm por lado | 0,8 mm por lado | 1,0 mm por lado | El corte interrumpido necesita más |
| Ranura de sellado, junta tórica | 0.8 a 1.0 mm | 1.0 a 1.5 mm | 1,5 mm | El fondo de la ranura debe estar libre de poros |
| Solo se debe desbarbar el borde | De 0 a 0,3 mm | De 0 a 0,5 mm | De 0 a 0,8 mm | Ver la nota de desbarbado abajo |
Dos ajustes son importantes. Primero, para aleaciones de zinc, que se funden con tolerancias más ajustadas y paredes más delgadas, la tolerancia puede reducirse típicamente en un 30 a 40 por ciento respecto a las cifras de aluminio. Segundo, cualquier característica mecanizada en una segunda operación después de que la pieza ha sido liberada de sus datums de fundición necesita suficiente tolerancia para absorber el error de reubicación, que es de donde proviene el extremo superior de estos rangos.
Una comprobación útil de sentido común: la tolerancia total por cara debería ser aproximadamente de 2 a 3 veces la variación total esperada en la fundición en esa dimensión. Si tu estudio de fundición muestra ±0,25 mm a lo largo de la línea de separación, una tolerancia de 0,5 mm es la mínima matemática y 0,8 mm la práctica.
Por qué demasiado poco material expone porosidad
Una tolerancia insuficiente es el error más peligroso, porque produce un defecto que pasa la inspección entrante y falla en servicio.
- El corte atraviesa la piel sana hasta la capa de poros. La porosidad por gas en una fundición a presión rara vez es uniforme; se concentra a 0,5 a 2,0 mm debajo de la superficie en secciones gruesas y en la última zona de llenado. Una cara mecanizada a 0,4 mm puede exponer una banda de poros de 0,3 a 0,8 mm que antes eran invisibles.
- Las caras de sellado tienen fugas. Una ranura en el suelo con porosidad interconectada expuesta falla en una prueba de decaimiento de presión. La solución no es un mecanizado más profundo en los rechazos; es mayor tolerancia en el diseño, o fundición a vacío.
- Defectos en el recubrimiento y anodizado. Gas subsuperficial que sobrevive al mecanizado se expande durante el anodizado o el curado en polvo, y la pieza se ampolla después de haber pasado ya la inspección final.
- Apariencia inconsistente. Una cara que solo se limpia parcialmente muestra islas de piel de fundición rodeadas de metal brillante mecanizado. Ninguna secuencia de pulido recupera eso de forma cosmética, porque las dos áreas reflejan de manera diferente independientemente de la rugosidad superficial.
- Vida útil de la herramienta y estabilidad del proceso. Un corte intermitente que solo se engancha en los puntos altos de una fundición deformada produce vibración, vibrato y carga variable en la herramienta. Esa variabilidad es lo que hace que una superficie mecanizada sea inconsistente en lugar de simplemente incorrecta.
La prueba que usamos al revisar un nuevo dibujo: tomar la fundición de peor caso de un estudio de capacidad, medir el material real presente en cada característica mecanizada y confirmar que el mínimo está por encima de la profundidad de corte con margen. Si esa medición no se ha realizado, la tolerancia es una suposición.
Por qué demasiado material en exceso cuesta más de lo que piensas
Permitir demasiado material en exceso parece seguro y es silenciosamente costoso.
- Tiempo de ciclo. La remoción de material en exceso escala con el volumen, y en una operación de fresado de cara, pasar de 0.8 a 1.5 mm de tolerancia típicamente añade entre un 20 y un 40 por ciento al tiempo de corte en esa cara. En una pieza con seis caras mecanizadas, eso es dinero real por pieza.
- Vida útil de la herramienta. Más metal removido significa mayor desgaste de la herramienta, más cambios de herramienta y mayor variación a medida que la herramienta se desgasta a través del lote.
- Calor y distorsión. Un corte más profundo genera más calor en la pieza y libera más estrés de fundición de manera asimétrica. Las piezas que estaban planas después de la fundición pueden deformarse tras un corte de cara agresivo, y la deformación se descubre en la inspección final.
- Más desbarbado. Cada borde mecanizado es una rebaba en espera de ocurrir, y el tamaño de la rebaba escala con la profundidad del corte y el avance. Un corte de cara de 1.5 mm en el borde de un saliente produce una rebaba sustancialmente mayor que un corte de 0.6 mm.
- Peso de chatarra y remolque. En una pieza con 1 kg de material mecanizado, eso es 1 kg de viruta por pieza para manejar, separar y remolcar.
El punto comercial es que la tolerancia es un costo compartido. El diseñador de fundiciones la especifica, el proveedor de mecanizado paga una parte, y la célula de acabado paga el resto en la eliminación de rebabas. Debe establecerse una vez, con evidencia, en los tres.
Estructura de datum para piezas fundidas y luego mecanizadas
La estructura de datum es donde la mayoría de los programas de fundición y mecanizado fallan en realidad, más a menudo que la tolerancia en sí misma.
El principio es simple: las características de datum utilizadas para localizar la fundición para la primera operación de mecanizado deben ser características que existan en cada fundición, en el mismo lugar, con geometría repetible, y no deben ser creadas por esa misma operación.
Un esquema práctico de tres-dos-uno para una vivienda típica:
- Datum primario. Tres puntos en la mayor superficie plana como fundida, o en tres almohadillas añadidas deliberadamente a la fundición para este propósito. Tres almohadillas aisladas son mucho mejores que una superficie plana grande, porque las superficies planas como fundidas nunca son completamente planas y un contacto de tres puntos no se tambalea.
- Datum secundario. Dos puntos en una segunda cara como fundida, perpendicular al primario, o en las paredes laterales de dos orificios con alma.
- Datum terciario. Un punto en una tercera cara, o en un lado de un saliente fundido, para detener la rotación.
Reglas de diseño que aplicamos:
- Agregar almohadillas de mecanizado a la fundición. De tres a cuatro almohadillas pequeñas elevadas, de 8 a 15 mm de diámetro, coplanares como fundidas, cuestan casi nada en la herramienta y transforman la repetibilidad del fijado. Son el cambio de diseño de mayor valor en la mayoría de las piezas.
- Mantener todas las características críticas mecanizadas referenciadas a un conjunto de datum. Si un agujero en un lado está dimensionado desde la línea de separación y una cara en el otro lado desde un saliente fundido, estás acumulando dos fuentes de variación independientes.
- Mecanizar los datums primero si los necesitas más tarde. Para un proceso de dos operaciones, la operación 10 debe crear los datums de precisión en los que se basa la operación 20, y la tolerancia debe incluir material para esas caras de datum.
- Evitar datums que crucen la línea de separación. Las características formadas por ambas mitades del molde llevan el desplazamiento de la línea de separación más cualquier desalineación de la mitad del molde, y son las características menos repetibles en la fundición.
Ubicación desde superficies como fundidas versus datums mecanizados
Ambos son válidos, y la elección depende de lo que requiera la tolerancia.
Ubicación desde superficies como fundidas es el enfoque normal de primera operación. Su precisión está limitada por la repetibilidad del vaciado, típicamente ±0,1 a ±0,3 mm para localizar en almohadillas de fundición, y peor en piezas grandes o delgadas. Ventajas: sin operación adicional, sin stock adicional, y los puntos de referencia siempre están allí. Desventajas: la variación se acumula, y cualquier distorsión en la fundición mueve los puntos de referencia con ella.
Localización a partir de puntos de referencia mecanizados es el enfoque correcto para la segunda operación y para cualquier tolerancia más ajustada que aproximadamente ±0,05 mm. Ventajas: la repetibilidad mejora hasta la capacidad de la máquina, típicamente ±0,01 a ±0,02 mm. Desventajas: requiere una operación previa para crear los puntos de referencia, requiere holgura en esas caras de referencia, y — críticamente — la pieza ahora está ubicada en características que fueron creadas mientras se mantenía en un estado posiblemente distorsionado. Si la pieza se flexiona después del primer corte, los puntos de referencia mecanizados son geométricamente precisos entre sí, pero el resto de la pieza puede ya no estar donde la figura indica.
Localización a partir de una característica incrustada, como un orificio de inserto es una tercera opción que funciona bien: el inserto es dimensionalmente estable y su orificio suele ser más preciso que cualquier superficie fundida. Requiere que el inserto en sí esté colocado con precisión en el molde, lo cual es una restricción real en el proceso de fundición.
Una solución híbrida práctica para trabajos de alto volumen: mecanizar a ras todo desde almohadillas de fundición, luego mecanizar con acabado todas las características críticas en una operación posterior desde puntos de referencia creados en la operación de desbaste. Una sujeción, un marco de referencia, todas las relaciones críticas generadas en la misma configuración.
Implicaciones en el diseño de fijaciones
La fijación es donde la estructura de puntos de referencia se hace realidad, y las fundiciones imponen requisitos que las piezas mecanizadas en bloque no.
- Adaptar la variación de la fundición. Los localizadores fijos en una fundición con una variación de ±0,4 mm no encajarán o forzarán la pieza a la posición y luego la soltarán después del mecanizado. Utilice localizadores ajustables o con resorte, o localice en almohadillas pequeñas que promedian la variación.
- Asegure en secciones resistentes. Asegurar en una pared delgada o en una nervadura desplaza la pieza; el mecanizado luego se realiza en una pieza desplazada y la característica sale fuera de tolerancia cuando se suelta la sujeción. Sujete sobre un saliente, sobre una almohadilla mecanizada o directamente sobre un localizador.
- Soporte contra el corte. Los pisos y las nervaduras delgadas necesitan soporte de respaldo bajo la fuerza de corte, de lo contrario se deforman y el corte deja una tapered. A veces, un respaldo de vacío o de fundición de bajo punto de fusión vale el coste en piezas grandes y delgadas.
- Manejo de rebabas y restos de línea de separación. Las superficies de localización deben estar libres de rebabas, o la pieza se apoya sobre ellas y cada dimensión se desplaza. Diseñe bolsillos de alivio alrededor de los localizadores y especifique límites de rebaba en el dibujo de fundición.
- Marcas de los pines expulsores. Los pasadores de expulsión dejan marcas elevadas o hundidas típicamente de 0,05 a 0,3 mm, dependiendo del desgaste y ajuste del pasador. Nunca ubique un punto de referencia sobre una marca de pasador de expulsión. Especifique en el dibujo de fundición dónde se permiten marcas de expulsor y manténgalas alejadas de todas las almohadillas de referencia.
- Gestión de virutas y refrigerantes. Las virutas de fundición a presión son finas y abrasivas. Las fijaciones necesitan drenaje y eliminación de virutas, o las virutas se acumulan debajo de la pieza y ésta flota.
Línea de separación, marcas de expulsor y ubicación de la compuerta
Tres características de fundición determinan la mayor parte de la dificultad tanto en mecanizado como en acabado, y deben controlarse en el dibujo de fundición en lugar de descubrirse posteriormente.
- Línea de separación. Colóquela lejos de las caras mecanizadas y superficies de sellado cuando sea posible. Cuando deba cruzar una cara mecanizada, especifique la altura permitida del reborde (normalmente de 0,1 a 0,2 mm) y la desalineación permitida (normalmente de 0,1 a 0,3 mm dependiendo del tamaño de la pieza), y añada la tolerancia en consecuencia.
- Marcas de los pines expulsores. Especifique la profundidad permitida de marcas elevadas o hundidas y su ubicación permitida. Las marcas en una superficie cosmética son visibles después del pulido, porque el pulido no elimina una depresión de 0,2 mm, solo la hace brillante.
- Ubicación de la compuerta. La compuerta deja un vestigio que debe ser eliminado, generalmente recortando y luego lijando. Coloque la compuerta en una zona no cosmética, no de referencia, y dimensione el vestigio permitido de la compuerta (normalmente de 0 a 0,5 mm en relieve, o al ras hasta 0,3 mm por debajo). Un vestigio de compuerta en una cara que luego el robot lija añade una cantidad variable de material a remover.
Cómo la elección de la tolerancia cambia el desbarbado y el acabado
La celda de acabado es la última operación, y hereda cada decisión anterior.
- La profundidad del corte determina el tamaño del rebaba. Un corte de cara que sale de un borde a una profundidad de 1,5 mm produce una rebaba aproximadamente de dos a cuatro veces el volumen de una producida a 0,5 mm. El tamaño de la rebaba impulsa el consumo de abrasivos, el tiempo de ciclo y si una sola pasada compatible es suficiente o si se necesita una secuencia de dos pasadas.
- El material variable significa resultados variables. Si la fundición varía en ±0,4 mm y la máquina elimina un fijo de 1,0 mm, la geometría final es consistente pero la cantidad de rebaba formada varía. Si en cambio la máquina mecaniza a una dimensión fija, la profundidad del corte varía, y también la rebaba. De cualquier manera, la celda de acabado recibe una entrada variable, que es exactamente para lo que existen los husillos compatibles controlados por fuerza.
- La porosidad expuesta no se puede arreglar en etapas posteriores. Ninguna secuencia de lijado o pulido cierra un poro. La única opción en etapas posteriores es cortar más profundo, lo que rompe la dimensión, o desechar la pieza. Por eso, la tolerancia y el proceso de fundición deben revisarse juntos.
- El pulido amplifica, no corrige. Una cara pulida muestra cada defecto subsuperficial como una mancha brillante o oscura. La tolerancia constante por encima de la capa de poros es la forma más económica de obtener un alto rendimiento en la primera pasada en una cara cosmética pulida.
- La geometría del borde debe especificarse. Un borde desbarbado necesita una rotura definida, normalmente de 0,1 a 0,5 mm en un ángulo de 45 grados o un radio en el mismo rango. Especificar esto en el dibujo elimina argumentos y hace que la celda robótica sea programable para un objetivo.
Ajustar la tolerancia y los datums correctamente es en gran medida un problema de diseño de fundición, y tolerancias de fundición a presión de aluminio establece qué capacidad esperar antes de especificar el stock. En el aspecto del acabado, desbarbado automatizado en bordes para calidad de producción cubre cómo la condición del corte se traduce en el diseño de la celda, y defectos y soluciones en fundición de aluminio a presión cubre los defectos de fundición que la tolerancia está diseñada para evitar.
DZ Machinery construye celdas robotizadas de desbarbado, rectificado y pulido para fundición a presión y hardware de grifos, y especificamos esas celdas en función del estado real de rebabas y stock de tus fundiciones mecanizadas. Envíanos el dibujo de la pieza con la tolerancia de mecanizado indicada, además de una muestra antes y después del mecanizado, y te proporcionaremos un concepto de celda con un tiempo de ciclo realista y un objetivo de calidad de borde definido.



