Обработка корпуса подшипника: как улучшить круглость
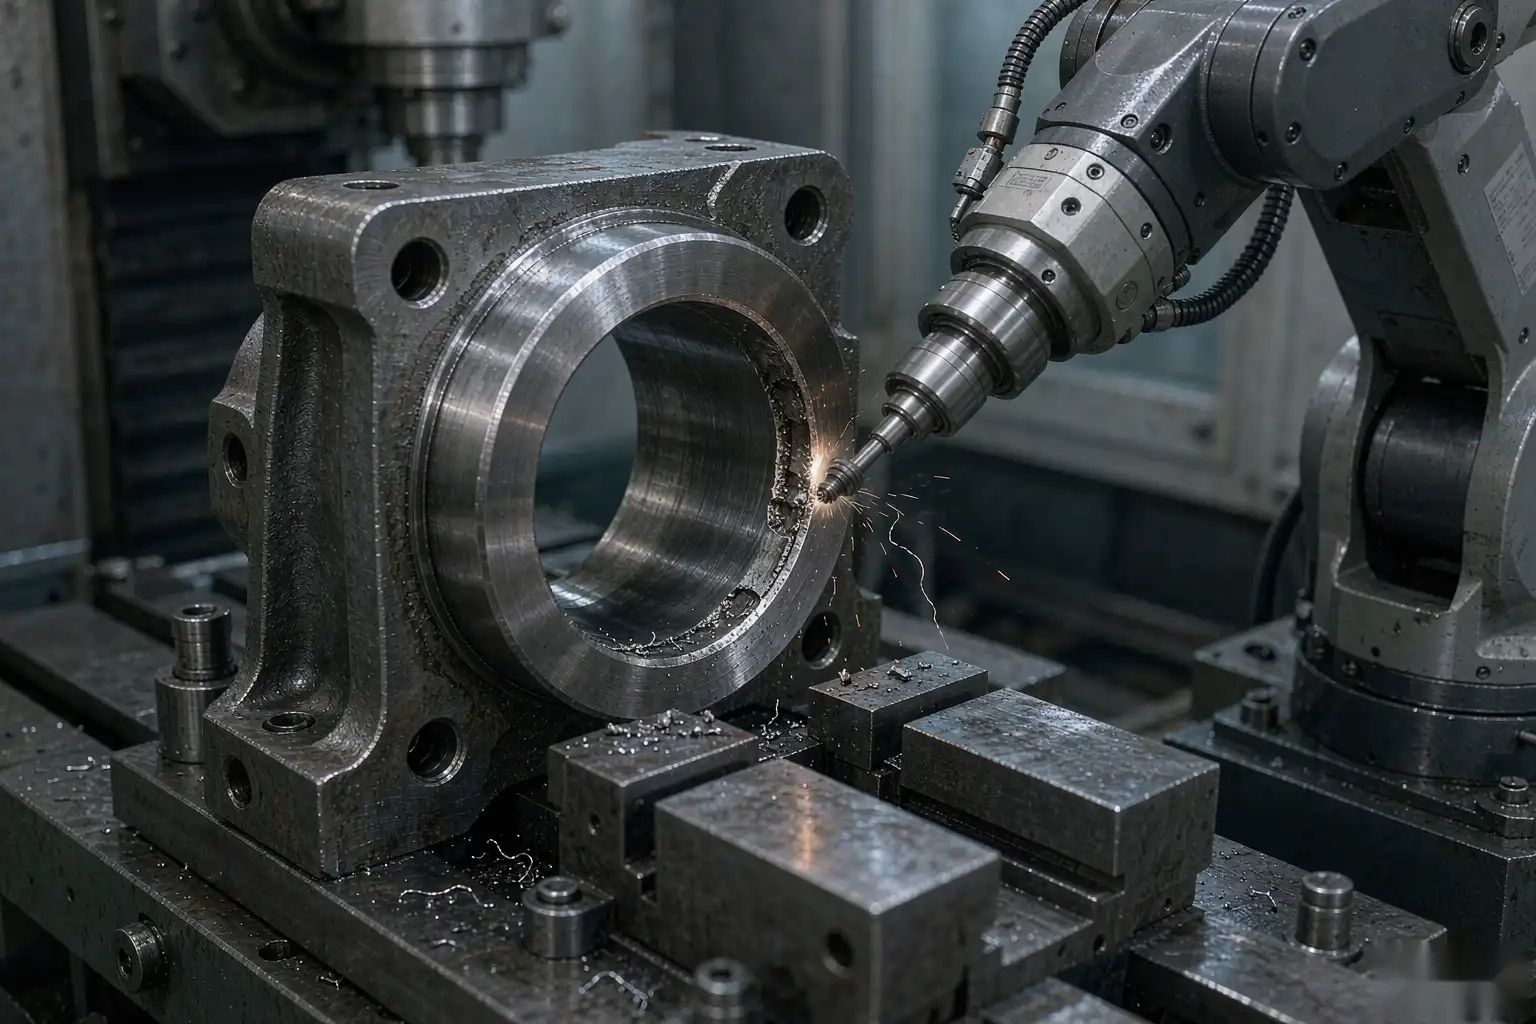
Моторный завод из-за брака по гарантии съедал подшипники, потому что корпусное отверстие имело отклонение по окружности в несколько микрон — ручная доводка отверстия варьировалась в зависимости от оператора, и подшипник садился на дугу, а не на круг. “Подшипник рассчитан на нагрузку”, — сказал начальник по техническому обслуживанию, — “отверстие не рассчитано на подшипник”. Обработка корпуса подшипника — это работа по круглости: отверстие и посадочное место должны быть точными, чтобы подшипник служил долго.
Это руководство охватывает, как довести корпуса подшипников до необходимой круглости, чтобы подшипник мог выжить.
Почему круглость определяет срок службы подшипника
Подшипник вставляется в круглое отверстие и садится на окружность. Если отверстие не идеально круглое, нагрузка концентрируется на высокой точке, рама трескается, и подшипник выходит из строя раньше времени. Ручная доводка отклоняется. Отверстие должно быть круглым и воспроизводимым, а не просто гладким.
Как роботизированная доводка сохраняет круглость
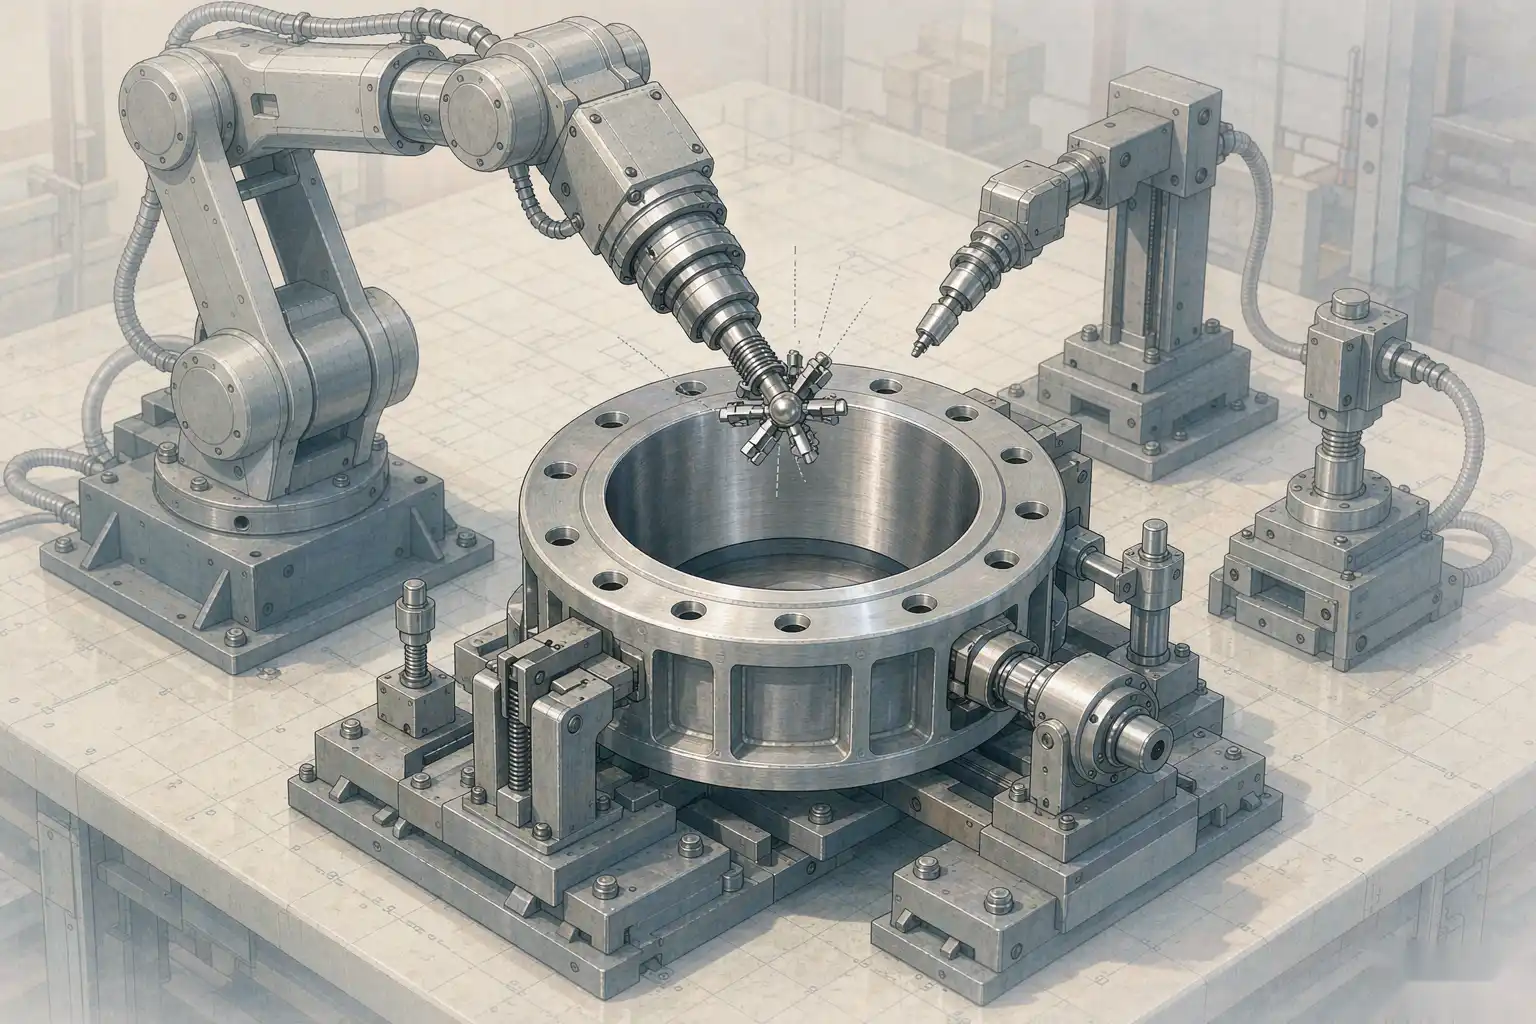
Роботизированная ячейка фиксирует корпус на опорной точке и подает отверстие к вращающемуся инструменту с заданным усилием, отслеживая истинную ось в каждом цикле. Контроль усилия обеспечивает сохранение круглости отверстия, а не его формы в виде бочки под ручным нажимом. Каждый корпус выходит с совпадающими размерами, что необходимо для подшипника. Логика круглого отверстия такая же, как и при использовании шарового клапана для круглого уплотнения.
Ровная поверхность посадочного места — это та же дисциплина, которую мы применяем при фланцевой отделке для однородной поверхности.
Что должно быть выполнено в первую очередь
Фиксированная опорная точка
Расположите корпус по его истинному центру, чтобы робот завершил обработку отверстия концентрично. Смещенная опорная точка приводит к тому, что одна сторона обрабатывается сильнее, чем другая, и отверстие выходит из круга.
Истинный путь оси
Инструмент должен отслеживать ось отверстия, а не внешний отклонение отливки. Программируйте по отверстию, а не по заготовке.
Измеренная круглость
Круглость невидима невооруженным глазом. Измеряйте ее при выходе, чтобы ячейка соответствовала спецификации, а не только первому корпусу.
Три ошибки покупателей
1. Доводка некачественных отливок. Автоматизация выявляет отклоняющееся отверстие. Сначала устраните источник проблемы.
2. Пропуск контроля силы. Обход без обратной связи по усилию оставляет отверстие неидеальным. Контроль усилия держит его в точности.
3. Не измеряется округлость. Гладкое отверстие все равно может быть не идеально круглым. Измеряйте при выходе.
Часто задаваемые вопросы
Может ли робот лучше удерживать круглость отверстия, чем ручной оператор?
Он удерживает ее на протяжении всей серии. Ручной оператор достигает пика на одном отверстии; ячейка совпадает со всеми отверстиями, что влияет на срок службы подшипника.
Какие корпуса подходят для автоматической доводки?
Корпуса моторов, насосов и редукторов с круглым отверстием и посадочным местом. Разные размеры обрабатываются с помощью быстро сменных приспособлений.
Сколько корпусов помещается в один узел?
Несколько, с быстро сменяемыми фиксаторами и сохранёнными программами. Проектирование смены конфигурации для таких смешанных серий не останавливает работу ячейки.
Это руководство подготовлено командой инженеров-программистов компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для удаления заусенцев, шлифовки, полировки и литейных линий для производителей более чем из двенадцати стран. Итоговые заметки отражают типичные результаты обработки корпуса подшипника; подтвердите соответствие вашему сплаву и допуску круглости перед покупкой.
Теги: роботизированная отделка, отделка поверхности, отделка поверхности, полировка, роботизированная полировка, Литьё металлов