


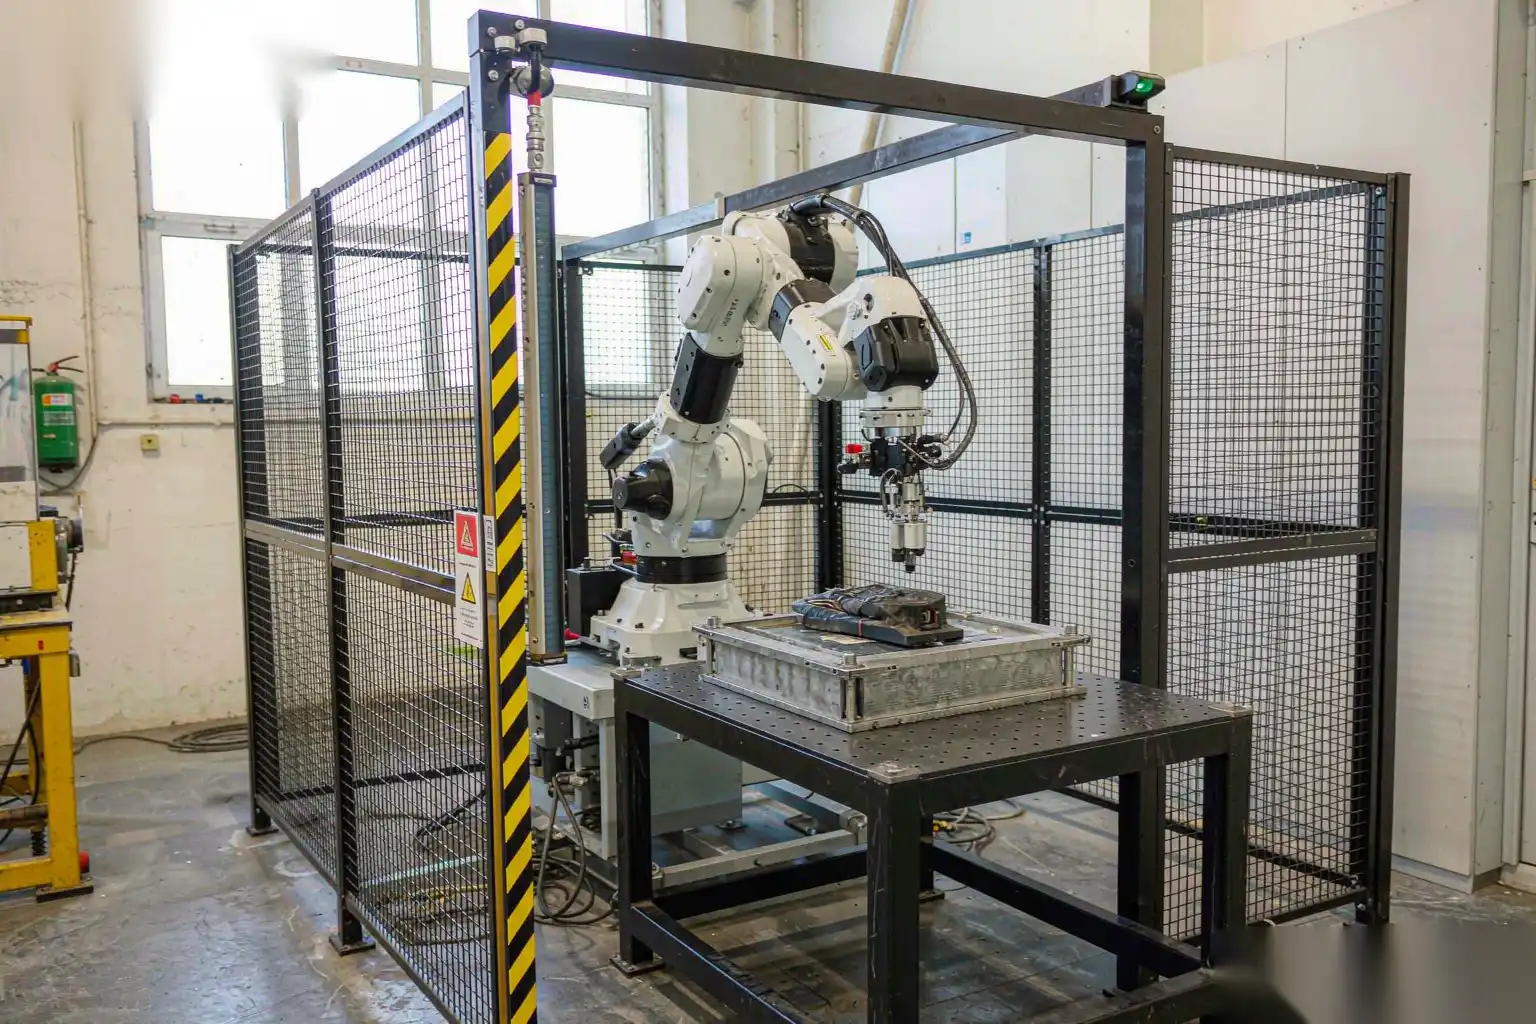
Безопасность роботизированной ячейки отделки: световые занавески, пыль и блокировка
Роботизированная ячейка шлифовки и полировки концентрирует несколько опасностей, которые в большинстве операций обработки разделены: высокоскоростные вращающиеся инструменты, летящие искры, мелкая воспламеняющаяся металлическая пыль, громкий широкополосный шум и роботизированная рука, движущаяся с силой, способной вызвать серьезные травмы. Рассматривайте ячейку как систему, а не как набор защитных ограждений, и безопасность становится задачей инженерного проектирования процесса, а не просто проверкой соответствия. В этой статье мы пройдемся по инвентаризации опасностей при удалении заусенцев и полировке, слоям защиты, которые мы указываем на ячейке DZ Machinery, особенностям взрывоопасных пылевых смесей из алюминия и цинка, а также процедурам блокировки и обучения, обеспечивающим безопасность системы в повседневной эксплуатации.
Инвентаризация опасностей при шлифовке и полировке
Перед выбором защитного ограждения составьте список того, что действительно может причинить вред. Для обработки алюминия и цинка доминирующими опасностями являются:
- Вращающиеся инструменты. Абразивные ленты работают со скоростью поверхности от 15 до 35 м/с; лепестковые шлифовальные и полировальные круги вращаются на нескольких тысячах оборотов в минуту. Контакт с кожей удаляет плоть быстрее, чем ожидает большинство людей, а зацепившаяся перчатка может вытянуть руку в колесо.
- Выброшенные частицы и искры. Удаление литника на отливке выбрасывает твердые осколки. При скорости ленты 25 м/с частица диаметром 2 мм покидает зону контакта со скоростью, которая пробивает обычные защитные очки, если они не сертифицированы.
- Воспламеняющаяся металлическая пыль. Мелкие частицы алюминия менее 500 микрон, особенно фракция менее 100 микрон, образуют взрывоопасные облака при правильной концентрации. Пыль цинка менее энергоемкая, но все равно считается воспламеняющейся. Это опасность, которую большинство предприятий недооценивают.
- Шум. Шлифовка алюминия на ленте создает шум от 85 до 98 дБ(A) в зоне оператора. Воздействие выше 85 дБ(A) в течение восьми часов требует использования средств защиты слуха и часто инженерных мер по контролю шума.
- Температура. Трение в точке контакта повышает локальную температуру детали; свежеотшлифованная деталь или колесо могут обжечься при прикосновении.
- Движение робота. Рука с 6 осями движется по большой области с силами, способными раздавить или ударить. Наибольший риск возникает во время обучения и восстановления после сбоя.
Каждая из этих опасностей соответствует слою контроля. Принцип, который мы проектируем, заключается в том, что ни один слой не доверяется полностью: если защитное ограждение выходит из строя, блокировка все равно останавливает робота; если блокировка обходится, световая завеса все равно срабатывает; если завеса обойдена, мониторинг скорости и разделения все равно ограничивает движение руки.
Многослойность контроля для каждой опасности изложена ниже, чтобы проектирование было явным, а не неявным.
| Опасность | Основной слой контроля | Резервный слой | Последний слой защиты |
|---|---|---|---|
| Вращающиеся инструменты | Фиксированное ограждение и блокируемые двери | Световая завеса у отверстия | Переключатель включения режима обучения |
| Выброшенные частицы и искры | Ограждение с рейтингом и панель из поликарбоната | Захваченный поток воздуха для удаления | Защита глаз и лица с рейтингом |
| Воспламеняющаяся металлическая пыль | Мокрый или сухой захват у источника с рейтингом | Взрывное реле и изоляция | Заземление и влажная очистка |
| Шум | Затухание ограждения | Местное акустическое экранирование | Программа защиты слуха |
| Роботизированное движение | Контроль скорости и разделения | Срабатывание световой занавески | Блокировка для работы внутри корпуса |
Защита ячейки: охрана, блокировки и световые занавески
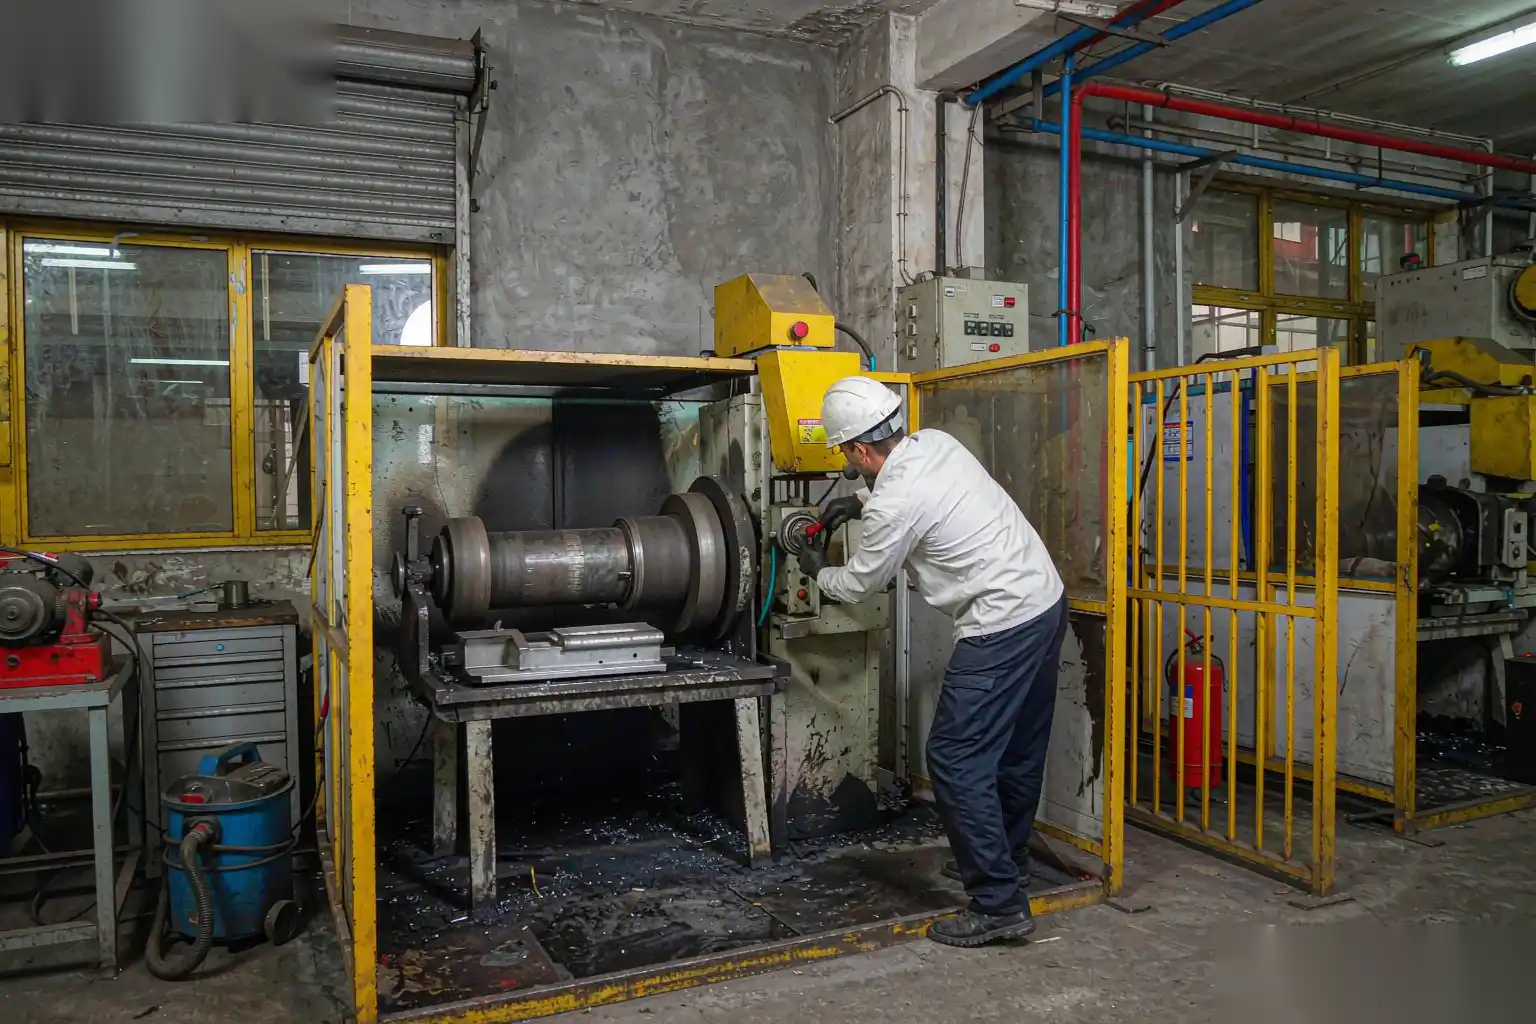
Физическая граница — это первый уровень защиты. Мы ограждаем ячейку со всех сторон, обращенных к людям, стационарной защитой, рассчитанной на удержание выброшенных частиц, с панелью обзора из поликарбоната вместо стекла. Доступ для загрузки и обслуживания осуществляется через блокируемые двери, а не через съемные панели, которые можно оставить открытыми.
Блокировки подключены как положительно управляемые контакты безопасности, а не как датчики приближения, которые можно маскировать. Открытие двери во время работы переводит робота в безопасное состояние остановки в течение контролируемого времени остановки, а шпиндели теряют питание через контролируемое реле безопасности. Состояние блокировки регистрируется, поэтому дверь, обойдённая, отображается в контроллере ячейки и на панели управления линией.
Легкие занавески формируют активную защиту у проема загрузки и выгрузки. Важные моменты спецификации:
- Разрешение. Для обнаружения руки и предплечья мы используем занавеску с разрешением 14 мм или 30 мм в зависимости от требуемой зоны обнаружения. Более точное разрешение увеличивает время цикла при открытии, поэтому оно подбирается в соответствии с риском доступа.
- Высота и охват. Занавеска должна покрывать весь проем, включая пространство над линией пояса, где возможен перехват. Мы увеличиваем защищенную высоту и добавляем фиксированный верхний защитный барьер там, где существует риск перехвата.
- Время реакции и остановки. Общее время от разрыва луча до остановки робота должно быть короче времени, за которое человек может добраться до опасной зоны. Мы рассчитываем эффективность остановки робота вместе с шпинделем и устанавливаем расстояние до занавески согласно стандартной формуле достижения. Если ячейка не может обеспечить необходимое расстояние, мы уменьшаем скорость робота в этой зоне.
- Мутинг и блокировка. На станциях загрузки занавеска должна отключаться (мутиться) при подтвержденной передаче паллета. Мы используем фиксированную блокировку только на определенных лучах и требуем подтверждение присутствия от фиксатора, никогда не используем мутинг, управляемый оператором, чтобы человек не мог пройти через мутированную занавеску.
Мониторинг скорости и разделения — это уровень, который позволяет роботу продолжать работу, пока человек находится в зоне во время настройки. Контроллер отслеживает положение человека с помощью сертифицированных датчиков безопасности и замедляет или останавливает руку, если расстояние разделения сокращается. Это делает практичным обучение и восстановление без полного входа в клетку при каждой неисправности.
Горючая металлическая пыль: алюминий, цинк и контроль взрыва
Пыль — это опасность, которая превращает обычную линию обработки в проблему с нормативами и страховыми компаниями. Мелкие частицы алюминия, образующиеся при сухой шлифовке, горячие и легко воспламеняются. Стратегия контроля следует стандартной иерархии: предотвращение воспламенения, контроль концентрации и обеспечение защиты в случае дефлаграции.
Ключевые элементы конструкции ячейки DZ:
- Мокрый сбор у источника. Мы предпочитаем мокрый сбор пыли или затопленный сбор у контактной точки для алюминия, потому что вода одновременно задерживает мелкую пыль и удаляет источник воспламенения, который все еще может пропускать сухой пылеуловитель. Там, где мокрый сбор недопустим для процесса, мы используем специализированный сухой сборщик с рейтингом для алюминия и постоянной защитой.
- Специализированные сборщики, никогда не совместное использование. Пыль алюминия не должна смешиваться с другими материалами или с пылью из стали в общем сборщике, потому что реакции и процедуры очистки различаются. Каждая ячейка или группа ячеек получает свой собственный сертифицированный блок.
- Взрывозащита и изоляция. Сборщик и воздуховоды оснащены вентиляционными отверстиями, рассчитанными на параметры дефлаграции конкретной пыли, и устройствами изоляции на воздуховодах, чтобы пламя не могло распространиться обратно в ячейку или на другую установку.
- Заземление и заземляющие соединения. Весь воздушный поток, каркас ячейки и инструмент заземлены на общий заземляющий контур, чтобы предотвратить искровое воспламенение статическим электричеством. Пластиковые компоненты в воздушном потоке избегаются или делают статически Dissipative.
- Уборка и очистка. Накопленная пыль на выступах и полах — это настоящий резервуар. Мы проектируем поверхности так, чтобы они способствовали стоку пыли в сторону сбора и указываем процедуру влажной очистки; продувка алюминиевой пыли сжатым воздухом запрещена, так как она повторно взвешивает облако пыли.
Наш Безопасность при шлифовке и полировке пыли Руководство углубляется в пороговые диаметры, минимальную энергию воспламенения и протоколы очистки, которые мы передаем специалисту по охране труда и технике безопасности предприятия. Для проектировщика ячейки важно, что контроль пыли является частью машины, а не отдельной уборочной задачей. Ячейка, которая генерирует мелкие частицы быстрее, чем захватывает их, по конструкции небезопасна.
Цинк ведет себя иначе, чем алюминий: его пыль воспламеняема, но минимальная энергия воспламенения выше, а слой оксида менее реактивен. Та же дисциплина сбора применяется, но размеры защиты и решение о влажной или сухой очистке принимаются в зависимости от сплава и местных нормативов. Мы не предполагаем, что одна стратегия для пыли подходит для обоих случаев.
Блокировка и маркировка для изоляции энергии
Легкая занавеска предотвращает вход человека в рабочую ячейку с напряжением, но не делает ячейку безопасной для работы внутри. Для замены инструмента, обслуживания фиксатора и любого проникновения в зону блокировка и маркировка изолируют всю опасную энергию: электрическую, пневматическую и запасенную кинетическую энергию в роботе и шпинделе.
Наша процедура на ячейке DZ:
- Одна четко обозначенная точка изоляции отключает питание управления роботом, приводы шпинделя и автоматическую смену абразивов. Блокировка этой точки исключает возможность подачи энергии на ячейку.
- Пневматическая изоляция для плавающих шпинделей и зажимов фиксаторов блокируется отдельно, поскольку зажим все еще может закрыться на руку из-за запасного воздуха после электрической блокировки.
- Робот поставлен в определенную безопасную позу, а учебный пульт установлен в режим, требующий ключа, поэтому восстановление после сбоя не может запустить движение.
- Энергия, хранящаяся в системе, рассеивается: шпиндель подтвержден как остановленный, плавающий механизм разряжен, и любой противовес проверен на безопасность, прежде чем человек войдет.
- Замок принадлежит технику, а не совместному заводскому замку. Метка фиксирует, кто, зачем и когда, а статус ячейки отображается на панели управления в виде блокировки.
Распространенная ошибка — считать световую завесу заменой блокировки. Это не так. Завеса защищает проходящего мимо; она не защищает работника внутри зоны от повторного запуска после устранения удаленной неисправности или обслуживания. Правило, которому мы обучаем: если вы внутри охраняемой зоны, ячейка заблокирована, точка остановки — это окончательное решение.
Процедуры обучения и восстановления после сбоя
Самые серьезные инциденты при роботизированной отделке происходят во время обучения и восстановления, когда инженер находится внутри зоны с частично активной системой. Конструкция ячейки должна делать безопасное обучение простым и стандартным.
- Учебный пульт с трехпозиционным переключателем включения. Робот движется только при удержании переключателя в средней позиции; отпускание или чрезмерное нажатие останавливает его. Это не обсуждается и реализовано в прошивке, а не как процедура.
- Уменьшенная скорость в режиме обучения. Движение в режиме обучения ограничено низкой скоростью, обычно 250 мм/с или менее, чтобы столкновение было безопасным.
- Одноканальное управление. В режиме обучения только пульт может командовать движением; внешние запускы отключены. Очистка неисправности не вызывает автоматического возобновления программы.
- Определенное восстановление. После аварийной остановки или неисправности ячейка требует сознательной последовательности перезапуска с пульта, повторного позиционирования робота и подтверждения состояния фиксатора перед продолжением работы. Она не продолжит выполнение пути вслепую.
- Визуальные и звуковые сигналы. Режим обучения сопровождается ярким маяком и звуковым сигналом, чтобы любой, кто приближается, знал, что ячейка находится в частично активном состоянии.
Мы документируем эти шаги в руководстве по эксплуатации ячейки и обучаем обслуживающий персонал клиента перед передачей, потому что безопасная ячейка, управляемая непрофессионалом, — это не безопасная ячейка. Обучение охватывает не только кнопки, но и причины: почему приглушенная завеса опасна, почему блокировка отделена от защиты, и почему цинковая и алюминиевая пыль обрабатываются по-разному.
Интеграция безопасности в дизайн ячейки DZ
Безопасность заложена с самого первого этапа проектирования, а не добавляется после фиксации процесса. В ячейке для удаления заусенцев и полировки оборудования DZ архитектура безопасности строится следующим образом.
- Первоначальная оценка риска. Мы проводим оценку риска на основе задачи, исходя из реальной детали, инструмента и цикла, перед тем как зафиксировать планировку, выявляя каждую опасность, ее вероятность и необходимый уровень снижения риска. Спецификация защиты формируется исходя из этой оценки, а не из универсального шаблона.
- Контроль с рейтингом безопасности. Контроллер ячейки использует безопасный PLC и приводы с контролируемой остановкой, безопасной скоростью и безопасным отключением крутящего момента, чтобы обеспечение безопасности осуществлялось в сертифицированном оборудовании, а не в программной логике, которую можно изменить.
- Зонированный дизайн. Ячейка разделена на зону загрузки, зону обработки и зону обслуживания, каждая со своей системой защиты и процедурой входа, поэтому человек, загружающий детали, никогда не подвергается воздействию рабочей зоны.
- Пыль и шум спроектированы совместно. Корпус, содержащий частицы, также снижает шум, а система вытяжки, контролирующая пыль, также удаляет тепло и искры с точки контакта. Три опасности объединены одним специально спроектированным воздушным потоком.
- Журнал аудита. Статус блокировки, события аварийной остановки, срабатывания световой завесы и состояние блокировки регистрируются с временными метками, что обеспечивает предприятию запись EHS и возможность обнаружения попыток обхода системы до того, как они причинят вред.
Для предприятий, внедряющих более широкую автоматизацию, the Автоматизация финишной обработки поверхности: полное руководство для литейных заводов размещает эту архитектуру безопасности ячейки внутри полной линии от литья до инспекции, и руководству по вторичным операциям при литье под давлением охватывает, как последовательность обрезки, механической обработки и отделки сочетается так, чтобы границы безопасности совпадали, а не перекрывались.
Пусконаладка и постоянная проверка
Ячейка покидает наше производство безопасной, но она остается безопасной только при проверке. Мы проводим пусконаладочные работы с следующими проверками и рекомендуем повторять их через определённые интервалы.
- Измерение времени остановки. Мы измеряем фактическое время остановки робота и шпинделя и подтверждаем, что расстояние до световой завесы всё ещё обеспечивает защиту, поскольку износ и изменения прошивки могут смещать показатели.
- Тест функциональности блокировки. Каждая дверь и защитный блок проверяются под нагрузкой, чтобы подтвердить срабатывание безопасной остановки и отключение питания шпинделя.
- Проверка концентрации пыли. Там, где установлен непрерывный монитор, мы проверяем порог тревоги относительно измеренной скорости генерации пыли при полном цикле.
- Учебная тренировка по блокировке. Мы проводим контролируемую блокировку с участием сотрудников заказчика, чтобы подтвердить понимание точек изоляции и процедуры, а не только их документальное оформление.
Повторяющаяся тема заключается в том, что безопасность — это измеряемая величина, а не список функций. Ячейка, прошедшая пусконаладку и никогда не проверявшаяся повторно, медленно накапливает обходы, изношенные занавески и отключённые блокировки, пока следующее происшествие не научит уроку. Мы создаём систему логирования и контрольных точек так, чтобы проверка стала рутинной частью профилактического обслуживания, а не ежегодной спешкой.
DZ Machinery разрабатывает роботизированные ячейки для удаления заусенцев, шлифовки и полировки с встроенной защитой, сбором пыли взрывозащищённого типа и задокументированными процедурами блокировки и обучения, встроенными с первого макета. Обратитесь к нашей инженерной команде по поводу вашей ячейки для отделки, и мы определим архитектуру безопасности с учётом вашего сплава, вашей детали и местных нормативов до начала изготовления оборудования.



