


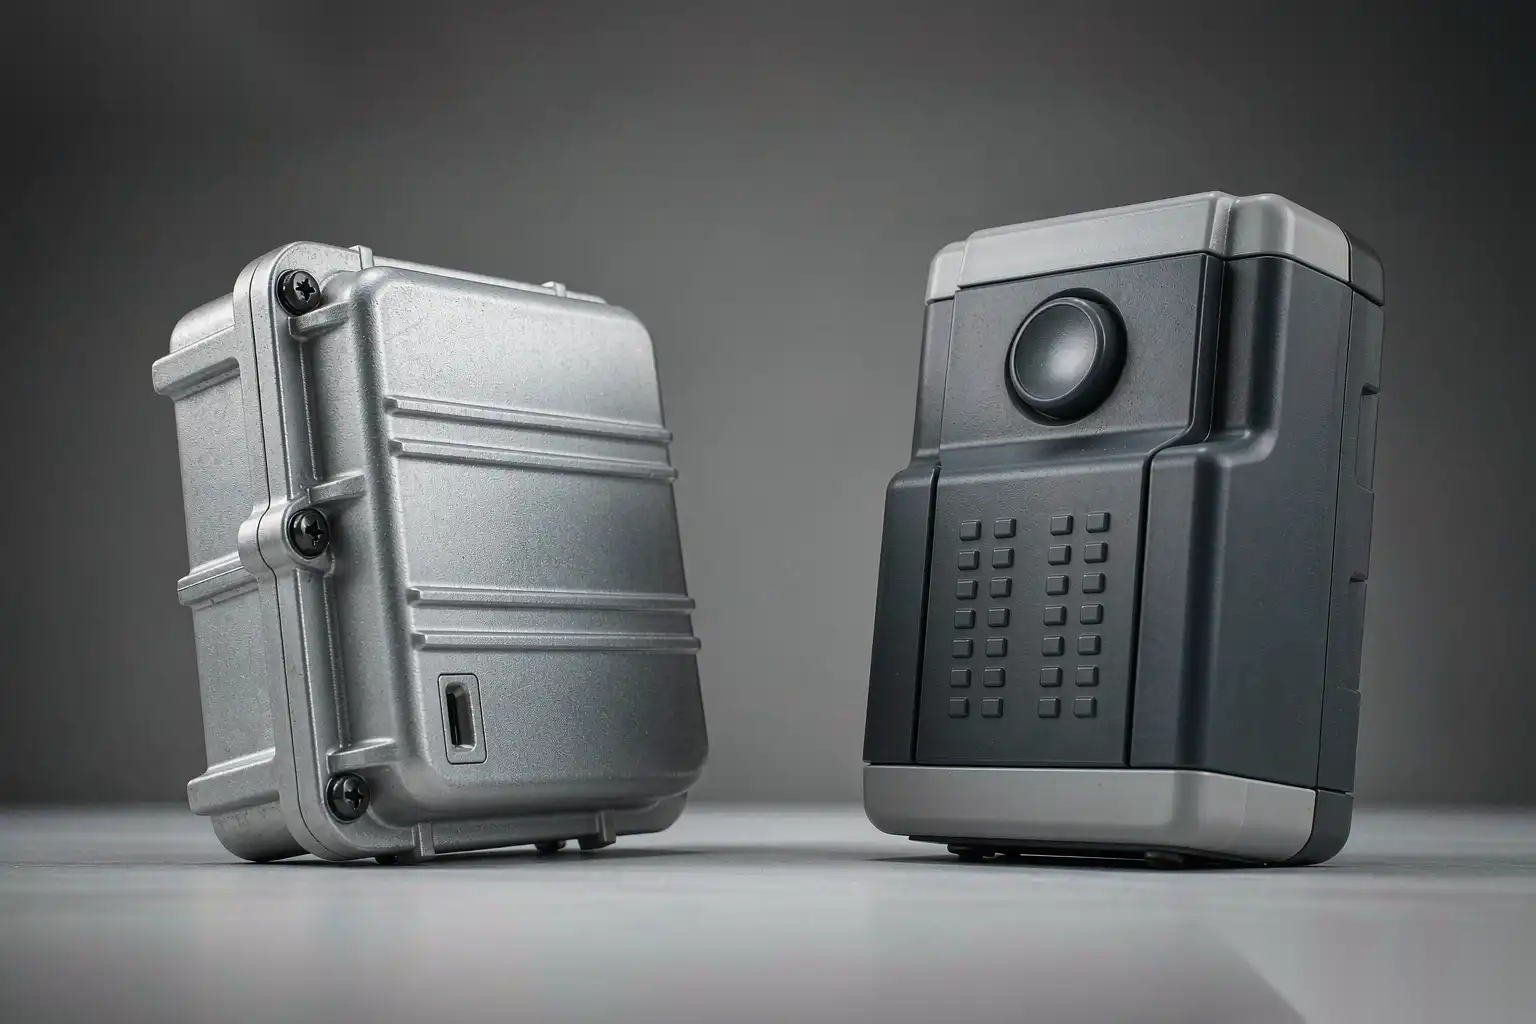
Литейное формование против литья под давлением: как выбрать правильный процесс
Почему выбор материала так важен
Выбор между литым металлом и пластиком, формируемым методом впрыска, является одним из самых важнейших решений в проектировании продукта. Эти два материала ведут себя очень по-разному в использовании:
- Механическая прочность: металл в 5-10 раз прочнее пластика
- Вес: пластик в 3-5 раз легче алюминия, в 5-7 раз легче цинка
- Теплопроводность: литье из алюминия более чем в 100-200 раз более проводящее, чем пластик
- Стоимость: Инструменты из пластика часто дешевле, но стоимость за одну деталь может быть схожей
- Перерабатываемость: оба материала подлежат переработке, но металлы лучше сохраняют свою ценность
Неправильный выбор означает либо переплату за ненужные возможности, либо недоисполнение и получение деталей, которые выйдут из строя в эксплуатации.
Обзор процесса
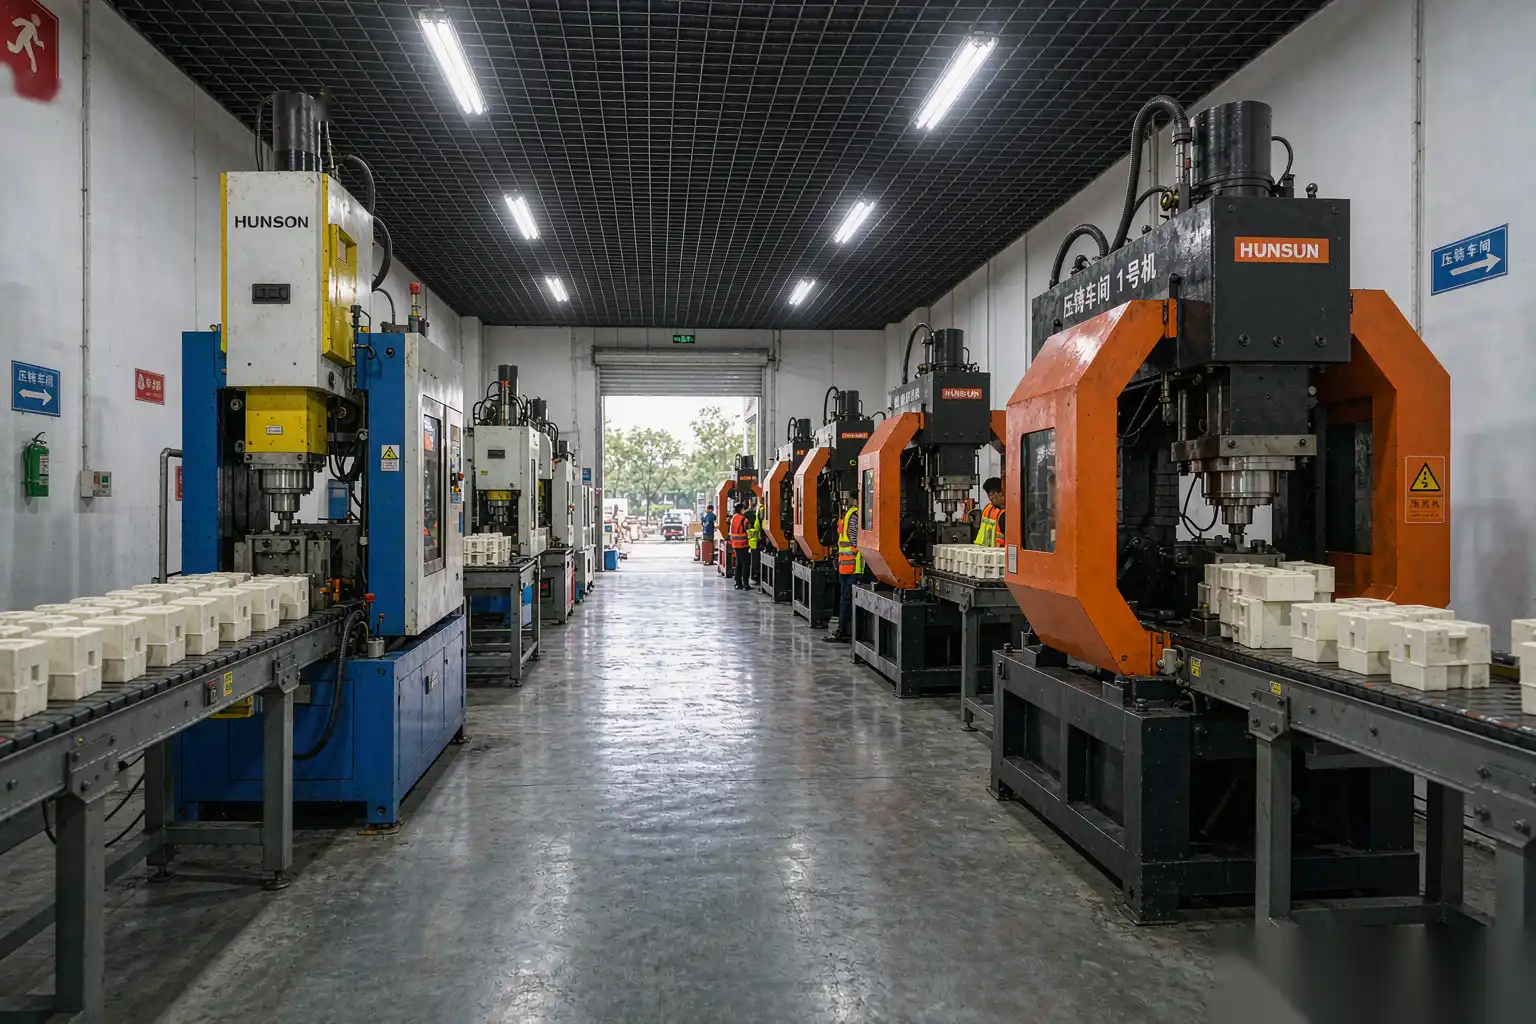
Литьё под давлением (металл)
Расплавленный алюминий или цинк впрыскивается в многоразовую стальную форму под высоким давлением. Время цикла составляет от 30 секунд до 5 минут для алюминия, 10-30 секунд для цинка. Формы охлаждаются водой внутри.
Ключевые характеристики:
- Материалы: алюминиевые сплавы (A380, A384, A413, A390), цинковые сплавы (Zamak 3, 5, 7)
- Прочность: растяжение 200-450 МПа
- Вес: 2,7 г/см³ (алюминий), 6,6 г/см³ (цинк)
- Поверхностная отделка: достигается Ra 1,6-3,2 мкм
- Допуск: ±0,10 мм на 25 мм
- Стоимость инструмента: $15 000-100 000+ для алюминия, $5 000-30 000 для цинка
Литье под давлением (Пластик)
Пластиковые гранулы расплавляются и впрыскиваются в многоразовую стальную форму под высоким давлением. Время цикла составляет от 10 секунд до 2 минут. Форму охлаждают водой внутри.
Ключевые характеристики:
- Материалы: ABS, поликарбонат, нейлон, полипропилен, PEEK и сотни других
- Прочность: 30-100 МПа на растяжение (для армированных стекловолокном — выше)
- Вес: 0,9-1,5 г/см³
- Обработка поверхности: достигается Ra 0,4-1,6 мкм
- Допуск: ±0,05-0,10 мм
- Стоимость инструмента: $10 000-100 000+ (зависит от сложности детали)
Таблица сравнения
| Фактор | Литье под давлением | Литье под давлением |
|---|---|---|
| Материалы | алюминий, сплавы цинка | сотни пластиков |
| Прочность на растяжение | 200-450 МПа | 30-100 МПа |
| Плотность | 2,7-7,1 г/см³ | 0,9-1,5 г/см³ |
| Модуль упругости | 70 ГПа (алюминий), 85 ГПа (цинк) | 1-10 ГПа |
| Теплопроводность | 90-200 Вт/м·К | 0.1-0.5 Вт/м·К |
| Температура непрерывной эксплуатации | 150-300°C | 80-200°C (зависит от материала) |
| Обработка поверхности (отливка/формовка) | Ra 1.6-3.2 мкм | Ra 0.4-1.6 мкм |
| Толерантность | ±0.10 мм на 25 мм | ±0.05-0.10 мм |
| Стоимость инструмента (типичная) | $20,000-100,000 | $10,000-100,000 |
| Время цикла | 30с-5мин (алюминий) | 10с-2мин |
| Перерабатываемость | высокая (сохраняет стоимость) | умеренная (пониженная ценность при повторной переработке) |
| Стоимость за деталь (при большом объеме) | $1-15 | $0.10-5 |
| Объем производства | 5 000-1 000 000+ в год | 5 000-10 000 000+/год |
Когда выбирать литейное производство
Литейное производство подходит, когда:
Деталь требует структурной прочности
Детали, несущие механические нагрузки (кронштейны, корпуса под напряжением, конструктивные элементы), обычно требуют металла. Прочность литого алюминия (200-450 МПа) в 5-10 раз превышает прочность армированного стекловолокном нейлона (50-100 МПа).
Деталь нуждается в отводу тепла
Радиаторы для светодиодов, корпуса моторов, корпуса электроники с внутренними источниками тепла — все выигрывают от теплопроводности металла. Радиаторы из литого алюминия могут рассеивать 50-200 Вт тепла при правильном проектировании; пластик не может конкурировать.
Деталь нуждается в электромагнитной защите
Корпуса электроники часто требуют экранирования от EMI/RFI. Литой алюминий обеспечивает естественное экранирование (затухание 60-100 дБ в зависимости от конструкции). Пластиковые корпуса требуют проводящих покрытий или металлических вставок для достижения аналогичного эффекта.
Деталь должна иметь премиальное ощущение и долговечность
Металлические детали выглядят и ощущаются премиально. Литой алюминий с правильной отделкой (анодирование, порошковое покрытие, полировка) воспринимается как более качественный, чем пластик, большинством потребителей. Также долговечность значительно выше.
Деталь будет подвергаться высоким температурам
Литой алюминий способен работать при постоянной эксплуатации при 150-200°C. Инженерные пластики (PEEK, PPS) выдерживают 200-250°C, но массовые пластики (ABS, PP) выходят из строя при гораздо более низких температурах.
Когда выбирать литье под давлением
Литье под давлением — правильный выбор, когда:
Деталь должна быть легкой
Пластик в 3-5 раз легче алюминия, в 5-7 раз легче цинка. Для приложений, чувствительных к весу (портативная электроника, автомобильная промышленность, аэрокосмическая отрасль, дроны), пластик является лучшим выбором.
Деталь нуждается в электрической изоляции
Пластик — отличный электрический изолятор. Литой металл проводящий. Для электрических компонентов, требующих изоляции (монтаж на плате, клеммные блоки, корпуса датчиков), обычно выбирают пластик.
Деталь требует высокого объема при низкой стоимости
При очень больших объемах (более 1 миллиона деталей в год) литье пластика позволяет производить детали по цене, значительно ниже стоимости металла. Цикл производства быстрее, материал дешевле, а инструменты схожи.
Деталь требует сложных внутренних особенностей
Пластик может достигать очень сложных внутренних особенностей (защелки, живые петли, внутренние резьбы), которые трудно или невозможно реализовать в металле. Для деталей с такими особенностями пластик — правильный выбор.
Деталь требует прозрачности
Прозрачные детали (линзы, световые крышки, дисплеи) обычно изготавливаются из пластика. Литые металлы непрозрачны. Для прозрачных применений пластик — правильный выбор (акрил, поликарбонат и т.д.).
Часть нуждается в химической стойкости
Конкретные пластики (PTFE, PEEK, PP) обеспечивают химическую стойкость, которой не может достичь ни один металл. Для оборудования химической обработки, медицинских устройств или лабораторного оборудования пластик может быть правильным выбором.
Гибридные подходы
Для некоторых применений лучший ответ — гибрид: литой металл для структурных частей и впрысковой пластик для косметических или изоляционных частей.
Примеры:
- Корпус электроинструмента: литой алюминиевый каркас + внешняя оболочка из впрыскового пластика
- Автомобильная панель приборов: литая металлическая подструктура + пластиковая отделка и вентиляционные отверстия
- Корпус электроники: литой алюминиевый основной корпус + пластиковые рамки и крышки
- Корпус медицинского устройства: литой металл для экранирования EMI + пластик для косметического внешнего вида
Гибридный дизайн сочетает преимущества обоих материалов, минимизируя их слабые стороны.
Сравнение стоимости
Для гипотетического корпуса весом 500 г:
Литой алюминий
- Оснастка: $30,000-60,000
- Стоимость за деталь: $5-15 (материал + литье + отделка)
- Общая стоимость при 50 000 деталях: $30,000 + 50 000 × $10 = $530,000
- Общий объем при 500 000 деталях: $30 000 + 500 000 × $8 = $4 030 000
- Средняя стоимость за деталь: $10,60 (при 50K), $8,06 (при 500K)
Литье из пластика (стекловолоконный нейлон)
- Инструмент: $20 000-50 000
- Стоимость за деталь: $0,50-3,00 (материал + формовка)
- Общий объем при 50 000 деталях: $30 000 + 50 000 × $1,50 = $105 000
- Общий объем при 500 000 деталях: $30 000 + 500 000 × $1,00 = $530 000
- Средняя стоимость за деталь: $2,10 (при 50K), $1,06 (при 500K)
Преимущество пластика проявляется при практически любом объеме, поскольку стоимость за деталь значительно ниже. Вопрос в том, может ли приложение принять ограничения по характеристикам пластика.
Рамочная структура принятия решений
Используйте эту структуру для выбора:
- Деталь должна выдерживать механические нагрузки?
– Да → литье под давлением (вероятно)
– Нет → продолжайте
- Деталь должна рассеивать тепло?
– Да → литейное под давлением
– Нет → продолжайте
- Деталь должна иметь экранирование EMI/RFI?
– Да → литейное под давлением
– Нет → продолжайте
- Деталь должна быть легкой?
– Да → литье под давлением (вероятно)
– Нет → продолжайте
- Деталь должна иметь электрическую изоляцию?
– Да → литье под давлением
– Нет → продолжайте
- Какой объем производства?
– Менее 5 000 в год → рассмотреть 3D-печать или прототип с обработкой
– 5 000-100 000 в год → оба варианта подходят, выбрать по другим факторам
– Более 100 000/год → литьё под давлением (вероятно, если функция позволяет)
- Каково восприятие клиента?
– Премиум / структурное → литейное производство
– Лёгкое / чувствительное к стоимости → литьё под давлением
Эта структура охватывает большинство случаев. Окончательное решение должно включать обзоры DFM с поставщиками металлов и пластмасс.
Переключение между материалами
Если деталь в настоящее время из пластика и вы рассматриваете переход на литой металл (или наоборот), дизайн потребуется изменить. Основные изменения:
Пластик → Литьё под давлением
- Толщина стенки: обычно требует большей толщины (минимум 2-3 мм для литья под давлением)
- Защёлки: заменить винтами, резьбовыми вставками или механическими крепежами
- Петли: нельзя реализовать в литье под давлением; переработайте как отдельные части
- Внутренние резьбы: можно отлить или нарезать; не формуются как пластик
- Допуски: допуски при литье под давлением более свободные, чем при литье пластмасс
Литьё под давлением → Пластик
- Толщина стенки: может быть тоньше в пластике
- Прочность: разработка для низкого модуля; добавьте ребра и ребра жесткости
- Отвод тепла: добавьте металлические вставки или тепловые трубки для зон с высоким нагревом
- Экранирование EMI: добавьте проводящие покрытия или металлические вставки
- Качество поверхности: пластик может быть более гладким; возможно, не потребуется отделка
Редизайн не является тривиальной задачей. Планируйте его на этапе выбора материала, а не как дополнение.
Общая стоимость владения: помимо стоимости за деталь
Цена за деталь — это число, с которого начинается любое сравнение, и число, которое чаще всего вводит в заблуждение. Честное сравнение — это общая стоимость владения в рамках программы: оснастка, цена за штуку, отделка, поведение при сборке, уровень отказов в эксплуатации и утилизация — каждый из них взвешен по фактическим объемам и сроку службы программы. Посчитайте цифры, и картина изменится. Пластиковая деталь, которая требует приклеенного металлического радиатора, имеет два номера деталей, операцию сборки и тепловой интерфейс, который со временем изнашивается. Пластиковый корпус, предназначенный для экранирования EMI, получает проводящее покрытие — и это покрытие наносится, проверяется и ремонтируется на протяжении всего срока службы программы, обычно за дополнительные расходы, которые никто не озвучил на этапе концепции. Напротив, металлическая деталь, которая выполняет свою функцию в неструктурной, комнатной температуре, без экранирования, несет нагрузку, которой никто не пользуется, и вес, который никто не хочет.
Вопросы, которые раскрывают реальные компромиссы: касается ли эта деталь тепла, нагрузки или RF? Выживет ли модель стоимости при операциях сборки, которые она вынуждает? Сколько стоит отказ в эксплуатации по сравнению с разницей в цене? Три честных ответа обычно более надежно определяют выбор материала, чем любые универсальные таблицы.
Доля компании DZ Machinery в этом решении конкретна: когда ответ — металл, то вторая часть модели стоимости — отделка — решает, достигает ли программа своей целевой цены. Наши роботизированные линии для снятия заусенцев, шлифовки и полировки превращают объем отделки металлической детали из оценки труда в предсказуемую статью капитальных затрат — что именно то, что сторонники пластика считают слабостью металла. Если ваше сравнение происходит прямо сейчас, моделируйте обе детали на уровне готовой продукции, а не сырой детали; мы рассчитаем для вас стоимость отделки металлической стороны, чтобы сравнение было честным для обеих сторон.
Часто задаваемые вопросы о литье под давлением и инжекционном формовании
Что дешевле при большом объеме?
Литье под давлением почти всегда дешевле при очень больших объемах (более 1 миллиона деталей в год). При меньших объемах (от 5 000 до 100 000) стоимость зависит от конкретной детали и материала.
Могут ли литые детали заменить пластиковые?
Часто да, но с изменениями в дизайне. Толщина стенок, допуски и особенности требуют пересмотра. Обычно невозможно просто заменить одну деталь другой без изменений.
Могут ли пластиковые детали заменить литые?
Для низконагруженных, низкотемпературных, неэкранированных применений — да. Для структурных, теплопоглощающих или экранирующих — нет.
Что более экологично?
Оба варианта подлежат переработке, но переработка металла сохраняет больше ценности. Литьё из алюминия можно перерабатывать бесконечно без потери свойств. Пластики обычно перерабатываются в продукты более низкого качества (downcycling) или сжигаются для получения энергии.
Правильный выбор
Выбор между литым и инжекционным формованием — одно из самых важных решений в дизайне. Он влияет на стоимость, производительность, восприятие клиентами и цепочку поставок производства.
Для большинства конструктивных, премиальных или высокотемпературных применений, литой металл — правильный выбор. Для большинства легких, массовых или теплоизоляционных применений — пластик является правильным решением.
В DZ Smart Manufacturing наши роботизированные ячейки для отделки обрабатывают детали из литого металла в сферах потребительских товаров, промышленности и автомобилестроения. Мы не работаем с пластиком, но наша команда имеет опыт работы с обоими процессами и может помочь вам оценить выбор материала для вашего проекта.
Смотрите нашу автоматизированную обработку поверхности для литых деталей



