


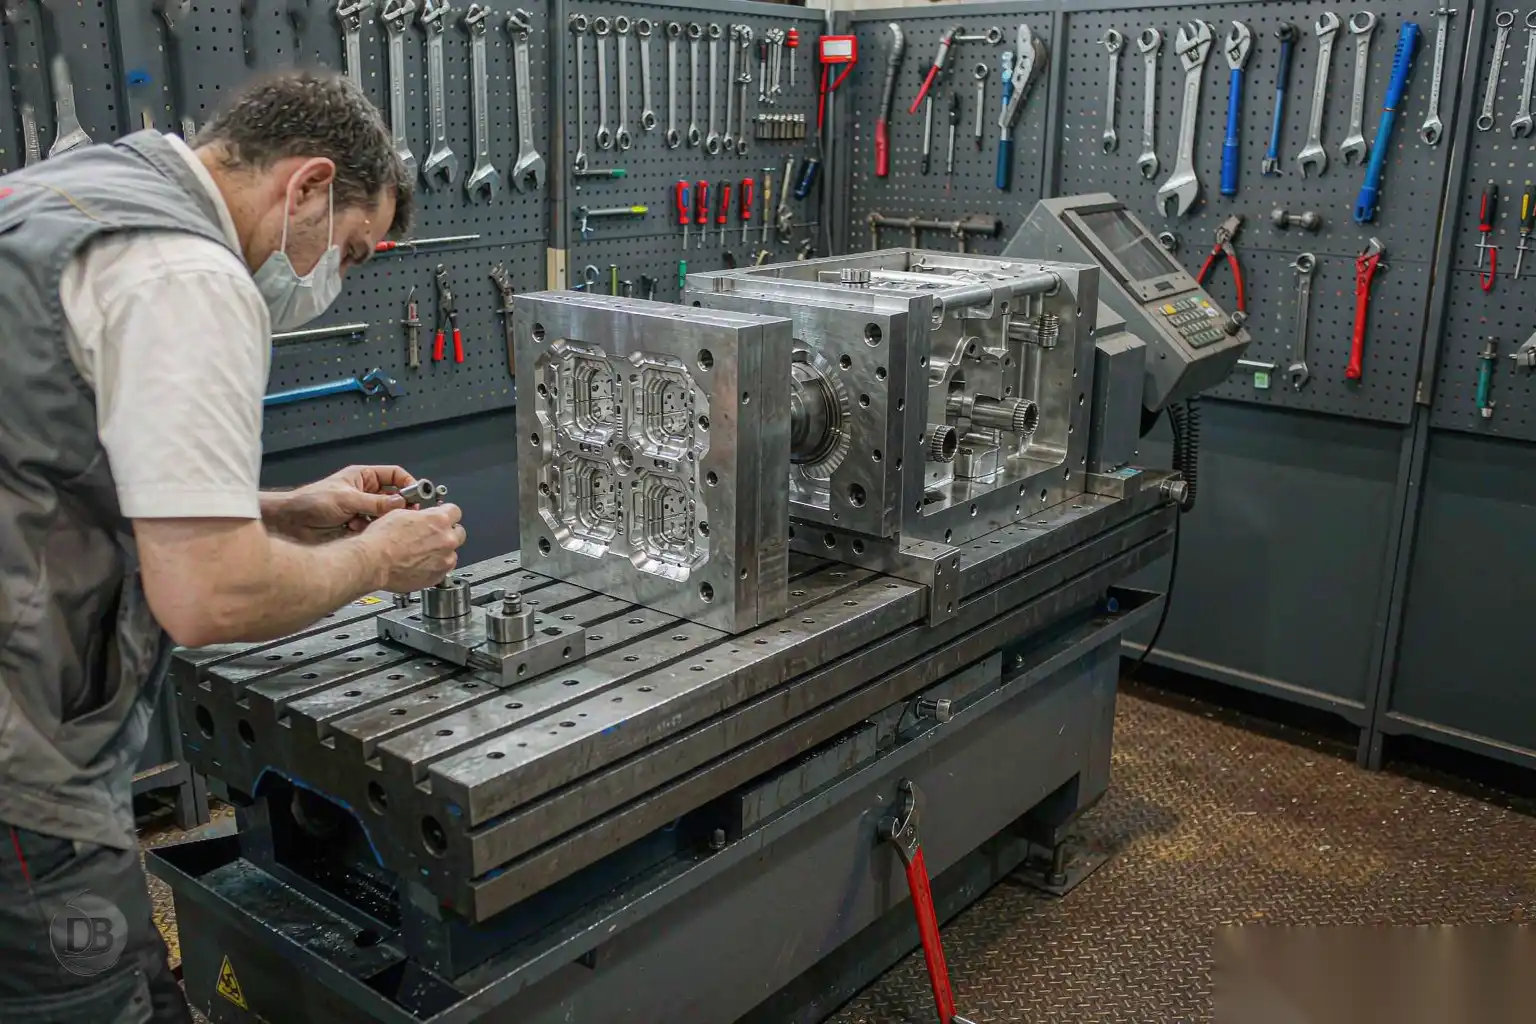
Инструменты для литья алюминия под давлением: проектирование формы, материалы и управление жизненным циклом
Почему пресс-форма — самое важное решение
Пресс-форма (стальной инструмент, который формирует деталь) является самым важным фактором в экономике и качестве литья под давлением. Пресс-форма определяет:
- Качество детали — чистота поверхности, точность размеров, процент брака
- Время цикла — скорость производства деталей
- Срок службы инструмента — количество деталей, произведенных пресс-формой до капитального ремонта
- Стоимость обслуживания — текущий уход и ремонт пресс-формы
- Гибкость — насколько легко пресс-форма может быть модифицирована для внесения инженерных изменений
Хорошо спроектированная пресс-форма окупается многократно. Плохо спроектированная пресс-форма создает хронические проблемы с качеством и затратами.
Основы проектирования пресс-форм
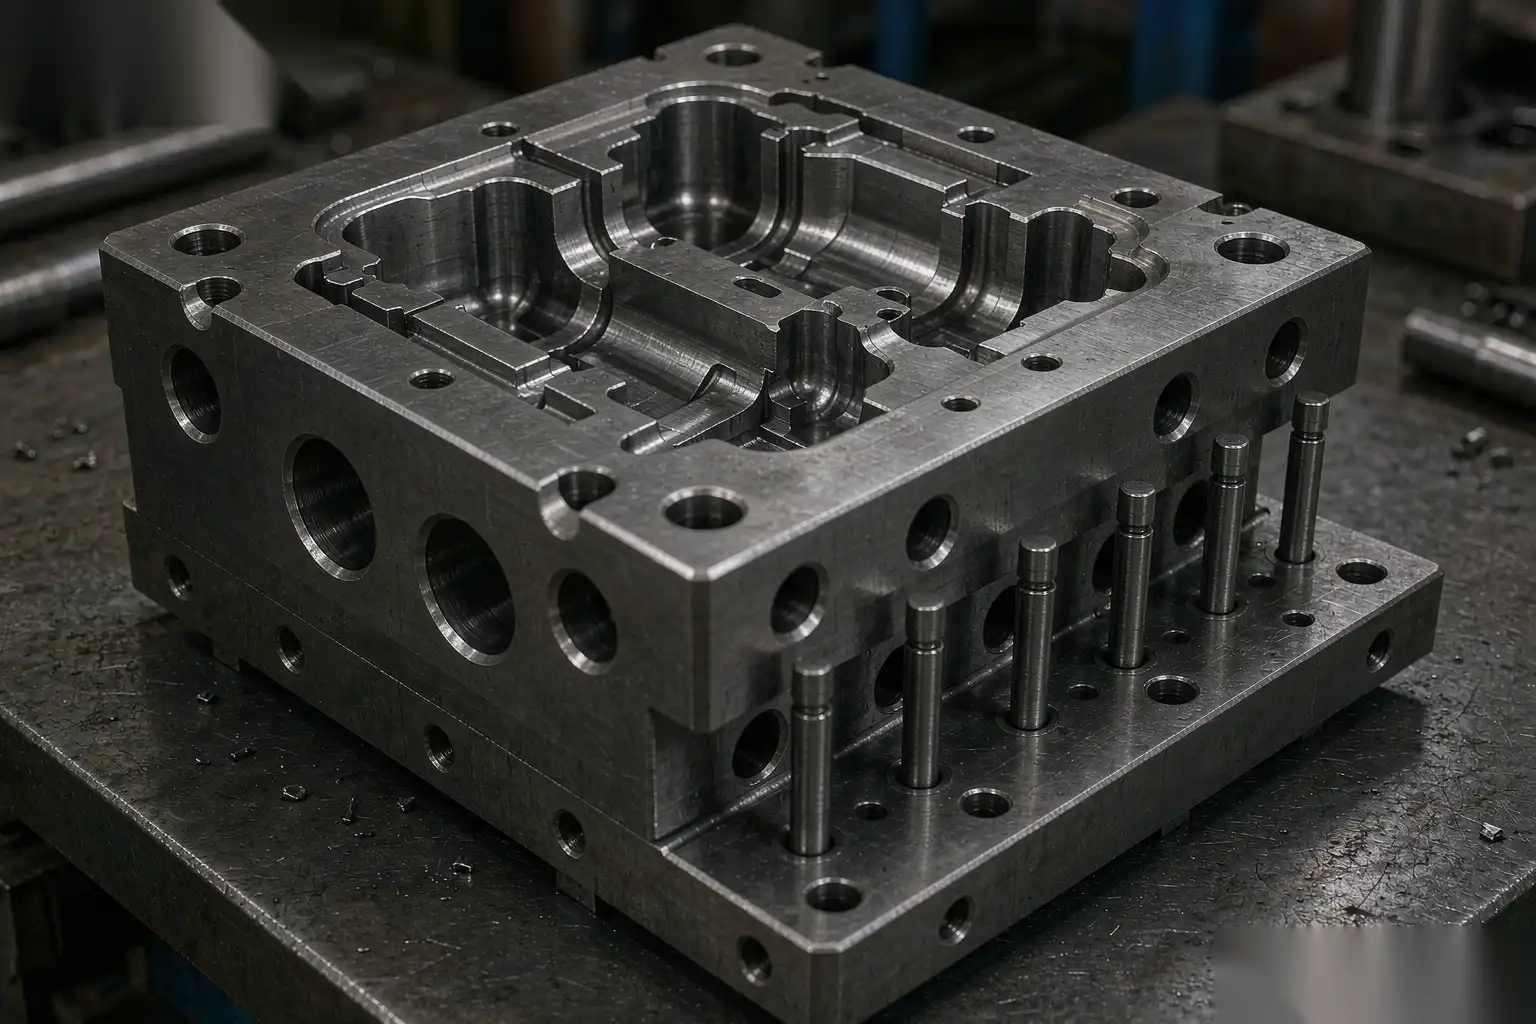
Одногнездная против многогнездной
- Одногнездная пресс-форма: одна деталь за цикл. Более низкая стоимость оснастки, более длительное время цикла на деталь. Лучше всего подходит для крупных деталей, малых объемов или когда время цикла не является ограничением.
- Многогнездная пресс-форма: 2, 4, 8 или более деталей за цикл. Более высокая стоимость оснастки, более короткое время цикла на деталь. Лучше всего подходит для мелких деталей, больших объемов или когда скорость производства имеет решающее значение.
Точка безубыточности обычно составляет около 50 000–100 000 деталей в год. Ниже этого значения одногнездная пресс-форма обычно дешевле. Выше этого значения многогнездная пресс-форма окупает более высокую стоимость оснастки.
Линия разъема
Линия, где встречаются две половины формы. Определяет:
- Место расположения вспышки — вспышка всегда возникает на линии раздела
- Косметический внешний вид — свидетельство линии раздела часто видно
- Дизайн формовочной оснастки — влияет на сложность формовочной оснастки
- Расположение распашки — распашка обычно находится на или рядом с линией раздела
Конструктор формы выбирает линию раздела, но вы должны проверить предложение. Обратите внимание на:
- Линия раздела на неэстетической поверхности (или поверхности, которую можно скрыть прокладкой или отделкой)
- Ровный рисунок на обеих половинах формы
- Минимальные подрезы
- Легкий доступ к формовочной оснастке для отделки
Система подачи
Канал, через который расплавленный алюминий входит в полость:
- Тип распашки: табовая распашка, веерообразная распашка, кольцевая распашка или распашка через канал
- Расположение распашки: должен заполнять полость одним фронтом (без сходящегося потока)
- Толщина литника: 0,8-2,5 мм в зависимости от размера детали
- Перепускные каналы: в конце пути заполнения для улавливания холодного металла и воздуха
- Вентиляционные каналы: в конце полости для выхода воздуха
Неправильное литниковое оформление является причиной более 50% всех дефектов литья под давлением. Конструкция литника — самый важный фактор в снижении дефектов.
Система охлаждения
Каналы, по которым протекает вода или масло для контроля температуры пресс-формы:
- Охлаждающие каналы: обычно на расстоянии 8-15 мм от поверхности полости
- Охлаждающая жидкость: вода (наиболее распространенная) или масло (для высокотемпературных зон)
- Перегородки и барботеры: для охлаждения глубоких элементов полости
- Конформное охлаждение: 3D-печатные каналы охлаждения для сложных полостей (развивающаяся технология)
- Баланс охлаждения: равномерное охлаждение предотвращает деформацию и сокращает время цикла
Плохое охлаждение вызывает деформацию, перегретые участки, увеличение времени цикла и сокращение срока службы штампа. Термическое моделирование при проектировании штампа выявляет перегретые участки и оптимизирует расположение каналов.
Система выталкивания
Механизм, который выталкивает деталь из штампа после затвердевания:
- Выталкиватели (штифты): наиболее распространенные, используются для большинства деталей
- Втулки выталкивателей: для деталей с внутренними элементами (отверстия, резьба)
- Съемные плиты: для деталей с большой площадью поверхности
- Выталкивающие штифты: для деталей, требующих принудительного выталкивания
Конструкция выталкивателя влияет на:
- Качество поверхности детали — видны следы от выталкивателей
- Деформация детали — неравномерное усилие выталкивания вызывает искажение
- Срок службы штампа — выталкиватели изнашиваются и требуют замены
Выбор инструментальной стали
Марка стали для штампов определяет срок службы штампа, стоимость и возможности:
| Марка стали | Твердость (HRC) | Срок службы штампа (число ударов) | Стоимость | Сфера применения |
|---|---|---|---|---|
| P20 (предварительно закаленная) | 30-36 | 50,000-150,000 | низкий | малый объем, прототип |
| H11 | 48-52 | 100,000-300,000 | средний | стандартное литье под давлением |
| H13 | 48-52 | 100,000-500,000 | средне-высокий | наиболее распространенная сталь для литья под давлением |
| W302 (высококачественная H13) | 50-54 | 300,000-1,000,000 | высокая | крупносерийное производство |
| Dievar (Uddeholm) | 50-54 | 500,000-1,500,000 | очень высокий | премиальное крупносерийное производство |
| Алюминиевая форма (мягкая сталь) | — | 1,000-5,000 | очень низкий | только для прототипа |
Стандартная рекомендация: Инструментальная сталь H13, закаленная до 48-52 HRC, с азотированной или покрытой поверхностью полости для дополнительной износостойкости. Это обеспечивает наилучший баланс стоимости, срока службы и возможностей для большинства проектов.
Для крупносерийных проектов (1 млн+ деталей в год): W302 или Dievar продлевают срок службы формы и снижают затраты на восстановление.
Для прототипов или малых партий: Предварительно закаленная сталь P20 дешевле и быстрее обрабатывается, обеспечивая приемлемый ресурс для 50 000–100 000 деталей.
Обработка поверхности полости
После механической обработки полость часто подвергается обработке для повышения износостойкости и облегчения выталкивания:
- Азотирование: диффузия азота в поверхность для образования твердых нитридов. Стандарт для литья под давлением. Повышает износостойкость и снижает заедание.
- Хромирование: твердое хромовое покрытие поверхности полости для износостойкости. В настоящее время используется реже из-за экологических проблем.
- PVD-покрытие: физическое осаждение из паровой фазы TiN, CrN или аналогичных материалов. Премиальный вариант для зон с высоким износом.
- Полировка: для косметических деталей полость полируется до зеркального блеска. Критически важно для видимых деталей.
- Текстурирование методом электроэрозионной обработки (EDM): электроэрозионная обработка может создавать контролируемые текстуры для косметического вида.
Процесс изготовления пресс-форм
Типичное изготовление пресс-формы занимает 4–8 недель:
- Неделя 1–2: проектирование пресс-формы (3D CAD, симуляции, обзор проекта)
- Неделя 2–4: черновая обработка (стальные блоки обрабатываются до близкой к конечной формы)
- Неделя 4-5: термообработка (закалка и отпуск)
- Неделя 5-6: чистовая обработка (обработка полости и сердечника до окончательных размеров)
- Неделя 6-7: обработка поверхности (азотирование, полировка, покрытие)
- Неделя 7-8: сборка и испытание пресс-формы (тестовый первый выстрел)
Первый выстрел пресс-формы редко бывает идеальным. Ожидайте 2-4 итераций выборки (T0, T1, T2) для оптимизации пресс-формы.
Инженерные изменения и модификации
После первого образца почти всегда требуются инженерные изменения (ИИ):
- Типичные ИИ: добавить уклон, изменить толщину стенки, добавить галтель, изменить расположение литниковой системы
- Стоимость ИИ: 5-15% от первоначальной стоимости пресс-формы, в зависимости от сложности
- Время на ИИ: 2-6 недель, в зависимости от объема работ
- Лучшая практика: включить бюджет на 10-15% на техническое обслуживание в план проекта
Попытки избежать технического обслуживания, добиваясь идеального дизайна с первой попытки, обычно обходятся дороже в долгосрочной перспективе.
Управление жизненным циклом штампа
Штамп — это долгосрочный актив, требующий постоянного ухода:
Профилактическое обслуживание
- Ежедневно: очистка штампа, смазка выталкивателей, проверка на наличие повреждений
- Еженедельно: проверка потока воды/масла, проверка каналов охлаждения, проверка соосности
- Ежемесячно: глубокая очистка, проверка на износ, калибровка датчиков
- Ежегодно: полная инспекция штампа, восстановление изношенных участков, замена выталкивателей
Распространенные неисправности штампов
- Эрозия: расплавленный алюминий изнашивает поверхность полости
- Прилипание: алюминий прилипает к полости, оставляя раковины
- Термические трещины: Термическая усталость вызывает трещины на поверхности полости
- Трещинообразование: Концентрации напряжений вызывают трещины, часто в углах
- Деформация: неравномерный нагрев/охлаждение деформирует пресс-форму
Хорошо обслуживаемая пресс-форма может произвести от 500 000 до 1 000 000 деталей до капитального ремонта. Плохо обслуживаемая пресс-форма может выйти из строя через 50 000 деталей.
Хранение пресс-форм
Когда пресс-форма не находится в производстве:
- Хранение в контролируемом климате (20-25°C, <60% влажность)
- Антикоррозийная обработка на всех открытых поверхностях
- Документированное место хранения с четкой идентификацией
- Периодический осмотр во время хранения для выявления коррозии
Структура затрат на оснастку для литья под давлением
Для типичной пресс-формы из инструментальной стали H13:
- Проектирование и инжиниринг: 10-15% от стоимости
- Стальной материал: 15-25% от стоимости
- Механическая обработка: 35-45% стоимости (самый крупный компонент)
- Термическая обработка: 5-10% стоимости
- Обработка поверхности: 5-10% стоимости
- Сборка и испытания: 5-10% стоимости
Стоимость по типу штампа:
- Простой штамп с одной полостью: $15,000-40,000
- Сложный штамп с одной полостью и ползунами: $40,000-100,000
- Штамп с несколькими полостями (2-4 полости): $60,000-200,000
- Штамп для крупногабаритных конструкционных деталей: $100,000-300,000+
Эти затраты относятся к типичным поставщикам из России. Западные поставщики обычно взимают в 2-3 раза больше.
Распространенные ошибки при изготовлении штампов
По нашему опыту, наиболее распространенные ошибки при изготовлении штампов:
- Отсутствие анализа технологичности перед изготовлением штампа — дизайн утвержден, штамп изготовлен, проблемы обнаружены слишком поздно
- Дешевая марка стали — P20, когда нужен H13, что приводит к короткому сроку службы штампа
- Недостаточная конструкция системы охлаждения — длительный цикл, горячие точки, коробление
- Плохая конструкция литниковой системы — проблемы с заполнением, пористость, линии спая
- Нет бюджета на техническое обслуживание — заказы на изменения приводят к перерасходу бюджета и срывам сроков
- Отсутствие плана технического обслуживания — штамп преждевременно выходит из строя из-за плохого ухода
- Единственный поставщик оснастки — нет резерва на случай проблем у инструментальной компании
Хорошо управляемый проект по изготовлению оснастки позволяет избежать всего этого.
Как выглядит хорошая программа обслуживания штампов
Срок службы штампа определяется не только маркой стали; он определяется тем, что происходит между циклами. Программа обслуживания, стоящая своих денег, имеет четыре видимых признака, и все четыре можно проверить во время визита к поставщику. Во-первых, письменный журнал для каждого штампа: накопленные циклы, даты очистки, даты азотирования, сварные ремонты с указанием мест и замены выталкивателей. Если компания не может предоставить журнал в течение пяти минут, программы не существует. Во-вторых, запланированные интервалы очистки полости и азотирования, привязанные к количеству циклов, а не к отказам — штамп, который повторно азотируется каждые 50 000 циклов, стареет по графику, в то время как штамп, повторно азотированный после появления пригара, уже потерял твердость поверхности там, где это было важно. В-третьих, контролируемое хранение: стеллажи, идентификация, защита от коррозии и контрольный список, выполняемый как при установке, так и при снятии. В-четвертых, проверка водяных контуров при каждом цикле обслуживания, потому что частично заблокированный охлаждающий канал незаметно увеличивает время цикла и перегревает один угол полости задолго до того, как кто-либо это заметит.
Попросите показать саму зону обслуживания. Штампы, разобранные на верстаках, пуансоны, разложенные в лотках, измерительное оборудование под рукой — это компания, которая заботится о состоянии штампов. Склад запечатанных ящиков без записей — это компания, которая сталкивается с отказами штампов.
Связь с финишной обработкой прямая: состояние штампа видно по линии разъема отливки, весу облоя и текстуре поверхности, и все три параметра влияют на объем работ ячейки удаления облоя. Роботизированные ячейки DZ Machinery лучше всего сохраняют свои программы при работе с отливками от компаний с реальным обслуживанием штампов, потому что постоянный облой означает постоянное удаление материала, что означает стабильное время цикла. Если ваши затраты на финишную обработку растут квартал за кварталом, попросите показать журналы штампов, прежде чем перенастраивать что-либо еще.
Часто задаваемые вопросы об оснастке для литья алюминия под давлением
Сколько времени требуется для изготовления штампа для литья алюминия под давлением?
Планируйте 6-10 недель для типичного одногнездового штампа: 1-2 недели на проектирование, 4-6 недель на изготовление, 1-2 недели на отбор проб. Сложные штампы с ползунами и многогнездовыми конфигурациями могут занять 10-14 недель.
Каков типичный срок службы штампа для литья алюминия под давлением?
Инструментальная сталь H13 при надлежащем обслуживании производит 100 000-500 000 деталей. Премиальные стали (W302, Dievar) могут достигать 1 000 000+ деталей. Срок службы штампа зависит от сплава (A380 легче для штампов, чем A390), геометрии детали, параметров процесса и обслуживания.
Можно ли модифицировать пресс-форму после ее изготовления?
Да, но за дополнительную плату. Инженерные изменения (EC) после первого образца обычно стоят 5-15% от первоначальной стоимости пресс-формы и занимают 2-6 недель. Типичные EC включают добавление уклонов, изменение толщины стенок, модификацию расположения литниковых каналов, а также добавление или удаление ползунов.
Стоит ли покупать пресс-форму у того же поставщика, который занимается литьем?
Обычно да, но не всегда. Производитель пресс-форм, который не имеет собственных машин для литья под давлением, может не так хорошо понимать процесс. С другой стороны, производитель литья под давлением, у которого нет сильного собственного инструментального цеха, может передать проектирование или изготовление на аутсорсинг, что может привести к проблемам в коммуникации. Лучшая ситуация — это производитель литья под давлением с сильным собственным инструментальным цехом и прямым опытом работы с типом детали, которую вы производите.
Создание долговечной пресс-формы
Пресс-форма — это долгосрочная инвестиция. Решения, которые вы принимаете на этапе проектирования и изготовления, определяют срок службы пресс-формы, качество детали и общую стоимость владения в течение всего срока службы пресс-формы.
В DZ Smart Manufacturing наша команда имеет опыт в проектировании пресс-форм, выборе сплавов и оптимизации процессов для литья алюминия под давлением. Если вы начинаете новый проект и хотите получить обратную связь по проектированию оснастки, выбору сплава или параметрам процесса, наша инженерная команда может проанализировать спецификацию вашей детали и предоставить практические рекомендации.
См. нашу поддержку литья под давлением и решения для автоматизированной финишной обработки



