Почему подход, основанный на симптомах, экономит время простоя
Диагностика роботизированной отделки начинается с дисциплинированного подхода, ориентированного на симптомы. Когда ячейка начинает производить брак, инженерам необходимо изолировать наиболее вероятную переменную перед изменением параметров. Этот каталог сопоставляет наиболее распространённые симптомы с их коренными причинами и наиболее быстрыми проверенными исправлениями, взятыми из производственных ячеек. Каждая запись имеет одинаковую структуру: наблюдайте дефект, подтвердите механизм, примените минимальное изменение, которое восстанавливает процесс. Храните его на рабочем месте в качестве справочного материала и просматривайте вместе с нашими советами по обслуживанию шлифовальных машин для максимальной работоспособности чтобы предотвратить большинство отказов до их возникновения.
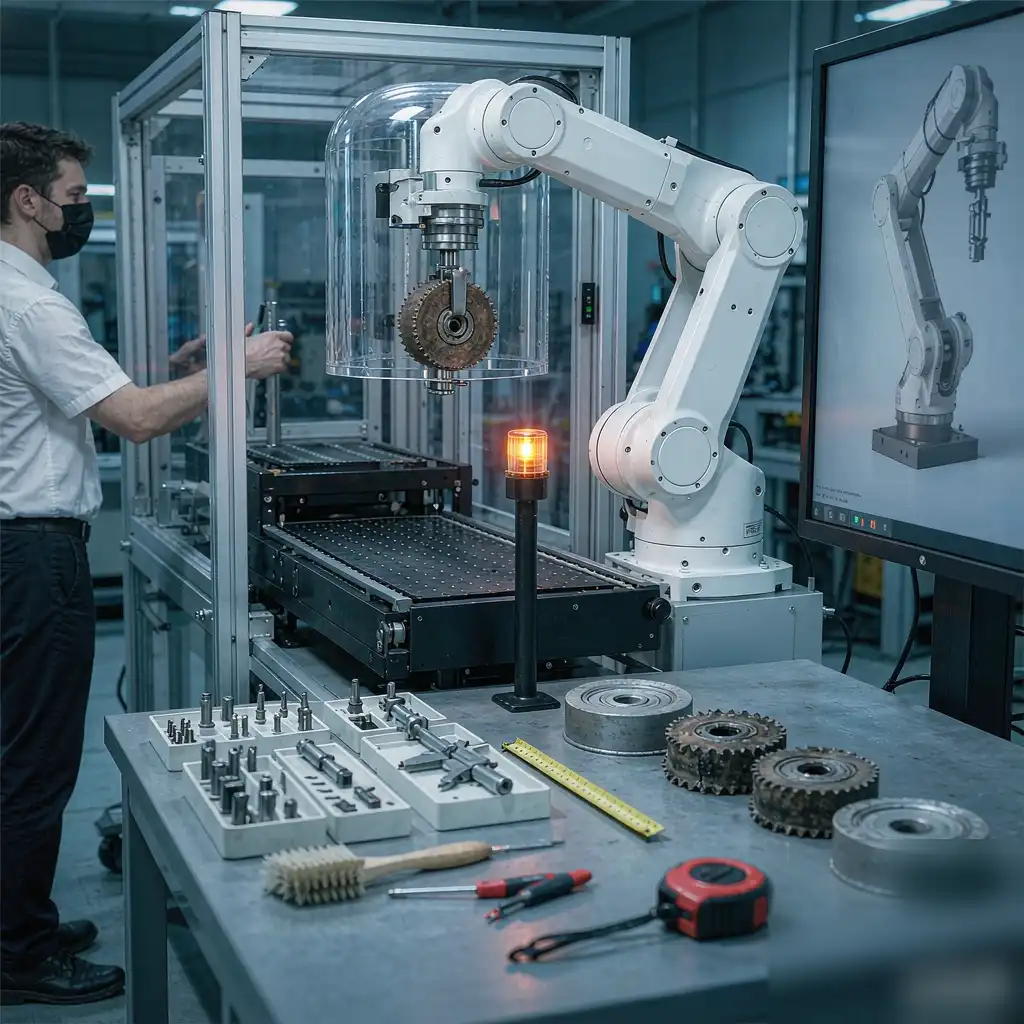
Несогласованная отделка поверхности на разных деталях
Первым тревожным сигналом при диагностике роботизированной отделки является отклонение отделки от одной детали к другой. Часто это связано с износом абразивных материалов, которые вышли за пределы своей эффективной зоны без компенсации. Проверьте износ ремня или лепесткового круга, затем убедитесь, что установка силы не сместилась после недавнего изменения программы. Перекалибруйте контактную силу и повторите обработку пяти деталей, прежде чем возобновлять полное производство. Зафиксируйте стадию износа, при которой начинается отклонение, чтобы команда могла планировать замену материалов заранее, а не реагировать на проблему по мере её возникновения.
СИМПТОМ — Внешний вид отделки на первой детали кажется приемлемым, но ухудшается или варьируется начиная с третьей детали.
Заметки о вибрации и вибрационных следах
Следы вибрации выглядят как регулярные рябь параллельно траектории инструмента и свидетельствуют о резонансной проблеме. Проверьте, не движется ли робот в резонансной скорости для комбинации шпинделя и рукояти. Уменьшите подачу на десять процентов и немного увеличьте обороты шпинделя, чтобы разрушить стоячую волну. Если вибрация сохраняется, проверьте наличие биения в держателе инструмента выше 0,02 мм. Также убедитесь, что рука не находится в полностью вытянутом положении, где жесткость снижается, и вибрация легче передается на деталь, чем вблизи базы.
Преждевременный износ абразивного ремня
Ремни, которые рвутся или покрываются глазурью задолго до истечения срока службы, обычно указывают на чрезмерное давление или неправильную зернистость для материала. Уменьшите контактное усилие на два ньютона за раз и убедитесь, что платформа плоская и не содержит встроенного мусора. Переключение на более грубую зернистость для грубых проходов часто удваивает общий срок службы ремня. Простая регистрация износа помогает команде заметить, когда партия поставщика изменилась по качеству. Помните, что тип охлаждающей жидкости также важен; ремень, рассчитанный для сухого использования, быстро нагружается при использовании тумана, поэтому подбирайте материал под влажный или сухой процесс.
Обжиговые следы на заготовке
Обжиг означает, что тепло накапливается быстрее, чем процесс может его рассеять. Быстрое решение — увеличить скорость подачи или снизить нагрузку на шпиндель, чтобы каждая точка проводила меньше времени под колесом. Убедитесь, что охлаждающая жидкость действительно достигает контактной зоны, а не просто капает поблизости. Для сплавов, чувствительных к теплу, добавьте второй легкий проход для отделки вместо одного агрессивного реза. Обгоревшие тепловые оттенки можно исправить только в самых мягких случаях, поэтому воспринимайте обжиг как дефект, который нужно предотвращать, а не как отделку, которую нужно исправлять после завершения.
Отклонения траектории и ошибки программирования
Когда следы инструмента отклоняются от заданной траектории, подозревайте зазор в энкодере или ослабленную основную фиксацию. Выполните повторное обучение без нагрузки и сравните пройденную траекторию с исходной программой. Затяните изношенные подшипники запястья и повторно установите ячейку. Маленькие отклонения накапливаются за смену, поэтому выявляйте их как можно раньше с помощью ежедневной проверки первой детали. Если отклонение связано с температурой робота, выполните цикл прогрева перед началом производства, так как геометрия рукояти немного меняется, пока подшипники не достигнут рабочей температуры. Многие “отказы машины” — это также ошибки при вводе точки обучения, а не аппаратные проблемы. Одна неправильная смещение с клавиатуры сдвигает каждую деталь на ту же ошибку, что легко пропустить без эталонного образца. Повторно проверьте базовую раму с помощью калиброванного эталонного блока после любого объединения программ и храните только для чтения «золотую» версию программы, чтобы операторы могли быстро восстановить её, а не исправлять в реальном времени. Каждое изменение программы сопровождайте коротким пояснением о том, что и зачем, поскольку незафиксированные настройки — самый быстрый способ потерять рабочую базу при срочном восстановлении.
Избыточное усилие и проблемы с задержкой
Избыточное усилие оставляет вмятины на мягких отливках и повреждает деликатные края. Современные ячейки используют активное управление силой, но неправильно масштабированный аналоговый сигнал может удвоить командную нагрузку. Перезадайте датчик силы относительно известного груза и убедитесь в правильности усиления в контроллере. Затем уменьшите задержку в углах, где удаляется большинство материала, непреднамеренно. Записанная кривая силы во время хорошей детали — лучший эталон; сравнивайте первую деталь каждой смены с ней, чтобы обнаружить дрейф усиления до того, как он испортит партию.
Плохое разрушение кромки и удаление заусенцев
Незавершенная удаление заусенцев обычно означает, что инструмент подходит к краю под неправильным углом. Обучите траекторию так, чтобы абразив встречался с краем касательно, а не прямо. Для деталей с переменным размером заусенцев добавьте этап визуальной оценки, который классифицирует высоту заусенца и выбирает более сильный проход только там, где это необходимо. Это позволяет избегать излишней обработки чистых краев при этом эффективно очищая упрямые. Последовательное разрушение края также зависит от того, чтобы заусенец находился на одной стороне каждый раз, поэтому перед дальнейшей настройкой робота убедитесь в правильности upstream процесса резки.
Проблемы с охлаждением и сбором пыли
Часто при устранении неполадок в роботизированной отделке выявляется плохая организация работы как скрытая причина. Засоренные фильтры тумана лишают коллектор воздуха и позволяют пыли циркулировать обратно на свежие поверхности. Опорожняйте сливные емкости по расписанию и проверяйте статическое давление у капота. Чистый воздушный путь защищает как качество отделки, так и внутреннюю оптику робота от абразивных загрязнений.
- Проверяйте дифференциальное давление фильтра еженедельно и регистрируйте показания.
- Проверяйте концентрацию охлаждающей жидкости с помощью рефрактометра, а не только по цвету.
- Осматривайте воздуховоды на наличие засорения мелкими частицами после введения нового сплава.
- Подтверждайте, что сепаратор удаляет стружку до того, как она достигнет насоса.
Перегрев шпинделя
Шпиндель, который отключается из-за тепловой неисправности, теряет смазку или сталкивается с избыточной радиальной нагрузкой. Проверьте корпус после короткого запуска; горячий нос указывает на износ подшипника, а равномерное тепло — на окружающую среду или перегрузку по режиму работы. Уменьшите глубину прохода и убедитесь, что воздушная завеса герметично закрывает камеру подшипника. Заменяйте смазку в соответствии с интервалом производителя, а не дожидаясь отказа. Также отслеживайте потребление тока шпинделя со временем; медленный рост при фиксированной нагрузке — ранний признак старения подшипников, даже до срабатывания аварийной сигнализации.
Ошибки фиксации и зажима деталей
Движение детали под нагрузкой создает призрачные дефекты, похожие на проблемы с инструментом. Убедитесь, что направляющие штифты не изношены и что момент зажима соответствует рабочей инструкции. Для тонкостенных деталей добавьте упругую опору под контактной зоной, чтобы предотвратить прогиб. Жесткая, повторяемая фиксация — самая недорогая модернизация любой линии отделки. Обозначьте датумы фиксации и повторно проверяйте их ежемесячно, потому что смещение фиксатора на несколько десятых может привести к повторению тех же призрачных дефектов на каждой детали.
Отказы датчиков и обратной связи по силе
Когда управление силой показывает бессмысленные данные, ячейка либо чрезмерно, либо недостаточно нажимает, и количество брака растет. Сначала проверьте кабель на наличие повторяющихся изгибов у запястья, это наиболее распространенная точка разрыва. Замените на исправный датчик, чтобы исключить аппаратные проблемы, связанные с калибровкой. Затем повторите процедуру нулевой настройки с инструментом, удаленным от поверхности. Если шум исчезает только когда рука неподвижна, неисправность почти наверняка в кабеле, а не в электронике датчика, что позволяет избежать ненужной замены компонента.
СИМПТОМ — скачки или статичное отображение показаний силы во время прохода, который должен быть стабильным.
Узкие места пропускной способности линии
Медленное время цикла редко связано с роботом; обычно это связано с ожиданием. Проанализируйте линию, и вы часто обнаружите, что загрузка, прогрев охлаждающей жидкости или инспекция съедают преимущества. Балансировка линии и добавление второй станции фиксации позволяют восстановить часы за смену. Объекты, автоматизирующие масштаб производства, также выигрывают от автоматической полировки поверхности для снижения затрат на рабочую силу за счет перераспределения квалифицированных работников на более ценные задачи.
Многократные срабатывания межблокировок безопасности
Незначительные автоматические остановки тратят больше времени, чем реальные неисправности. Проверьте выравнивание дверных выключателей и наличие дрейфа в световых занавесках. Очистите линзы и убедитесь, что логика отключения совпадает с текущей компоновкой ячейки. Журнал с причинами срабатываний быстро показывает, является ли проблема аппаратной, программной или связанной с привычками оператора. Перед обходом любого блокирующего устройства для “поддержания работы линии” остановитесь и устраните основную причину, потому что отключенные системы безопасности превращают незначительную застревание в серьезный риск травмы.
Следование за новыми технологиями процессов
Наконец, диагностика становится проще, когда сама ячейка современна и наблюдаема. Адаптивное управление силой, метрология в процессе и самокорректирующие инструменты устраняют целые классы дефектов, обсуждаемых выше. Команды, планирующие обновление, должны изучить Промышленная финишная обработка поверхностей: новейшие технологии в 2026 году чтобы выбрать возможности, соответствующие их профилю дефектов. Инвестиции в диагностику заранее превращают непредсказуемые поломки в запланированные, незначительные настройки.
Создание устойчивой рутины устранения неисправностей
Лучшее решение по устранению неисправностей в роботизированной отделке — это та рутина, которую вы действительно выполняете, а не руководство на полке. Назначьте одного ответственного за каждую ячейку, держите таблицу приоритетов ламинированной у станции и регулярно просматривайте основные дефекты на еженедельных совещаниях. За несколько месяцев одни и те же неисправности перестают повторяться, потому что команда теперь замечает их при первых симптомах. Эта дисциплина, больше чем любое отдельное решение, обеспечивает прибыльность ячейки для отделки.
Используйте приведенную ниже карту приоритезации как быстрый справочник, когда линия остановлена. Совпадите симптом, затем подтвердите причину, прежде чем применять исправление, чтобы не скрыть более глубокую проблему. Это практическое ядро диагностики роботизированной отделки на загруженном производственном участке.
| Проблема | Вероятная причина | Исправление |
|---|---|---|
| Дрейф отделки между деталями | Изношенный абразив, дрейф силы | Пере-калибровка силы, замена материала |
| Рябь от вибраций | Резонанс при скорости подачи | Опустите подачу 10%, проверьте биение |
| Обгоревшие следы | Накопление тепла, низкий уровень охлаждающей жидкости | Поднимите подачу, проверьте направление охлаждающей жидкости |
| Шум датчика силы | Усталость кабеля на руке | Поменяйте датчик, заново установите ноль |
Требования к безопасности и охране труда различаются по регионам — следуйте местным нормам и рекомендациям OEM.