


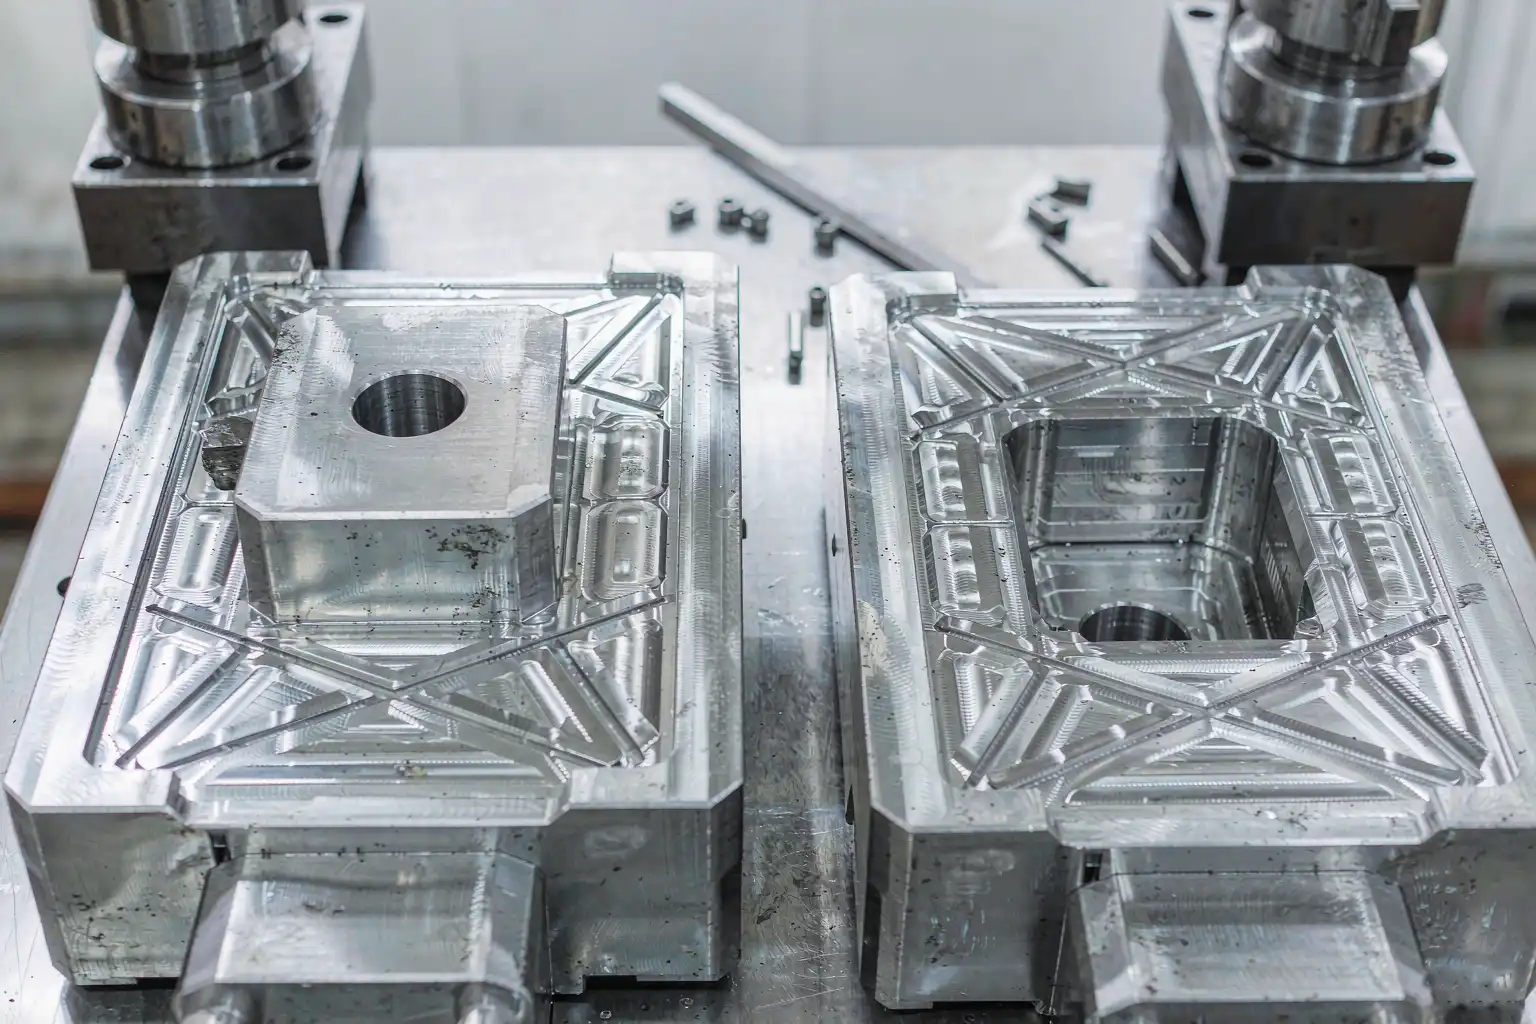
Плохой дизайн формы будет негативно сказываться на каждом ключевом показателе эффективности: времени цикла, уровне брака, размерной точности, качестве поверхности и ресурсе формы. Хороший дизайн формы тихо обеспечивает приемлемую производительность по всем пяти параметрам, даже когда литейный завод средний. Разница между формой на 200 000 отливов и на 500 000 отливов обычно сводится к четырем решениям: выбору инструментальной стали, расположению расплавных каналов и горловин, расположению охлаждающих каналов и конструкции выбрасывателя.
Это руководство подробно объясняет каждое из этих решений простым языком, с обоснованием, которое необходимо для оценки чертежа формы покупателю или инженеру по процессам литейного производства. Рекомендации основаны на практике крупносерийных литейных заводов в России, Индии, Турции и Мексике для деталей весом от 100 г до 5 кг, что составляет основную часть структурных и декоративных алюминиевых литых изделий.
Выбор инструментальной стали
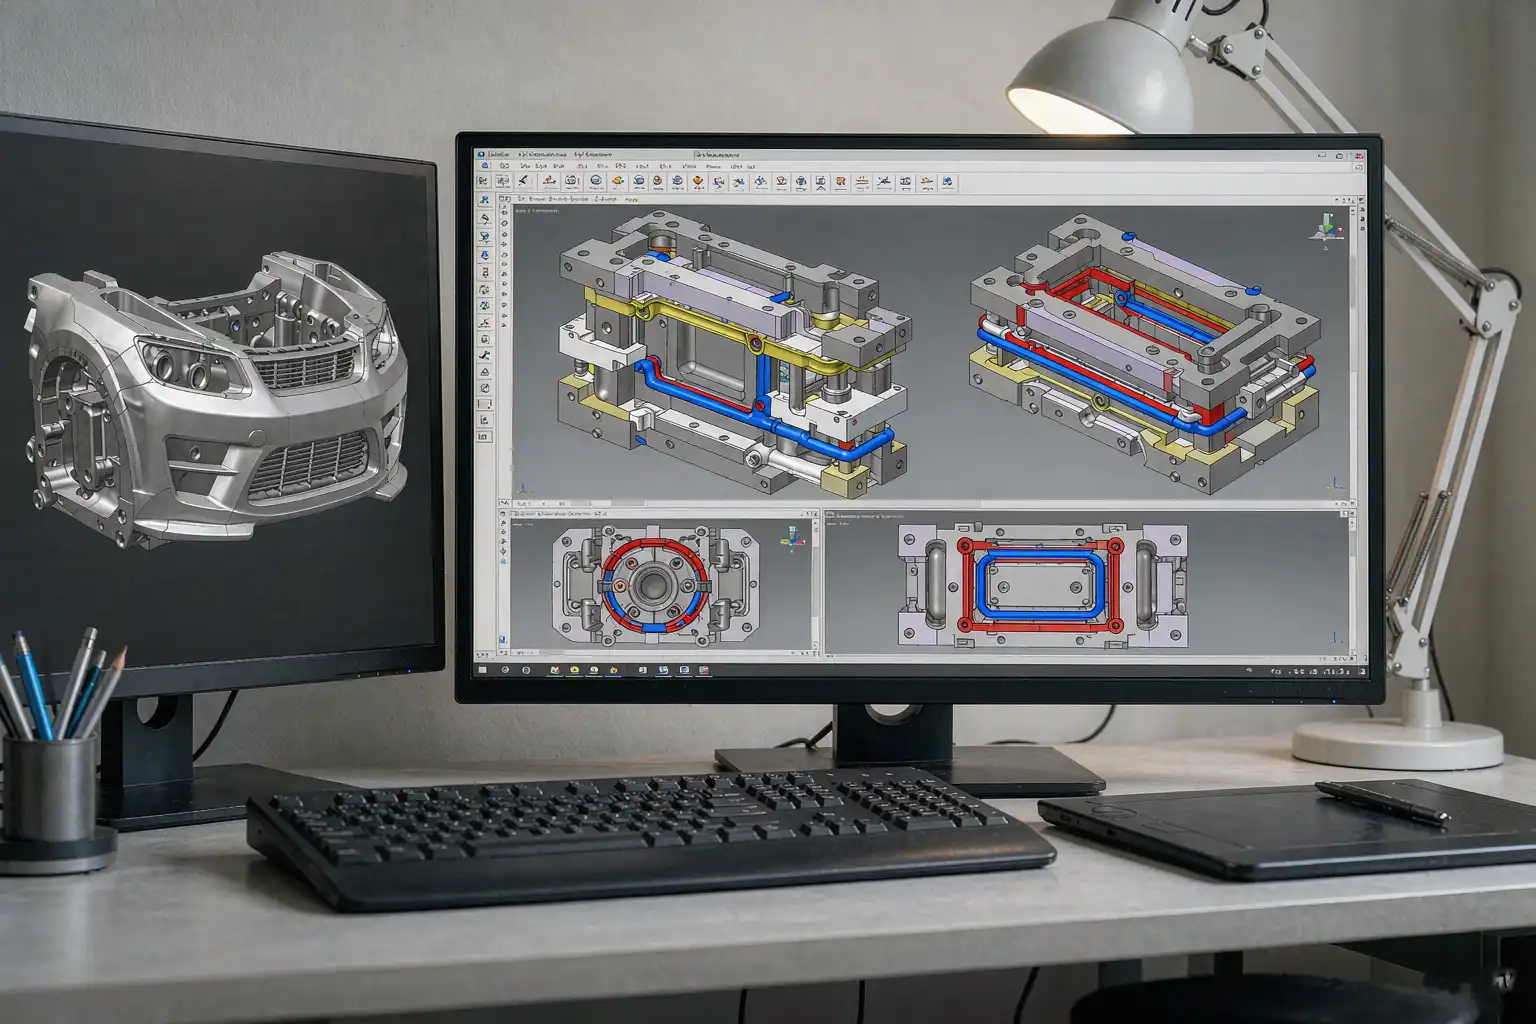
Выбор инструментальной стали балансирует три переменные: твердость, ударную вязкость и стоимость.
| Сталь | Твердость (HRC) | Ударная вязкость | Стоимость (относительная) | Типичное использование |
|---|---|---|---|---|
| H13 | 48 до 52 | Хороший | Средний | Вставки, ядра, слайды для общего алюминия |
| SKD61 (японский эквивалент) | 48 до 52 | Хороший | Средний | То же, что H13, премиальные литейные заводы Азии |
| DIN 1.2344 (европейский) | 48 до 52 | Хороший | Средний | То же, что H13, премиальные европейские литейные заводы |
| H11 | 38 до 44 | Очень хорошая | Средний | Слайды и подъемники при высокой ударной нагрузке |
| H21 | 50 до 55 | Низкая | Высокий | Критические области износа, короткие серии |
| S7 | 50 до 55 | Хороший | Высокий | Высокопроизводительные слайды, эксцентриковые штифты |
Для подавляющего большинства алюминиевых литых деталей, H13 (или его региональные аналоги SKD61 / 1.2344) является правильным выбором для вставок полости и ядра. H13 закаливается до 48-52 HRC, хорошо текстурируется для пескоструйной обработки или EDM, и устойчив к тепловым трещинам при длительных циклах.
Самая распространенная ошибка — использовать H13 для всего. Слайды, подъемники и эксцентриковые штифты, испытывающие сильные удары, должны быть из H11 или S7 для повышения ударной вязкости. Самая дорогая ошибка — использовать H11 или S7 для полости, потому что при этом возникают тепловые трещины уже после 30 000 циклов, а форма выходит из строя к 60 000.
Для крупносерийных конструкционных деталей (более 100 000 циклов) использование премиум-класса H13 с двойной вакуумной термообработкой значительно увеличивает срок службы формы. Дополнительная стоимость составляет примерно 15-25 процентов от стоимости стали, но прирост срока службы формы составляет 50-100 процентов.
Конструкция распашных и каналов подачи
Система распашных и каналов подачи выполняет две функции: заполнить полость без холодных швов и освободить деталь без деформации. Большинство алюминиевых литых деталей используют таб-распашной или веерообразный распашной для декоративных деталей, и прямой или точечный распашной для конструкционных деталей.
Тип распашного по типу детали
- Декоративные или косметические детали — веерообразный распашной у толстого выступа или таб-распашной на фланце. Веерообразные распашные равномерно распределяют металл и уменьшают линий течения на поверхностях класса А.
- Конструкционные детали — прямой распашной у самой тяжелой секции. Прямые распашные минимизируют длину потока и уменьшают пористость. Следы распашного выглядят некрасиво, поэтому их необходимо размещать на невидимых поверхностях или обрабатывать в дополнительной операции.
- Детали с тонкими стенками — несколько таб-распашных или система горячего канала. Горячие каналы сокращают цикл на 10-20 процентов и уменьшают отходы за счет исключения самого канала, который на длинных каналах может составлять 20-40 процентов от веса залитка.
Размер канала подачи
Общее правило: сохраняйте поперечное сечение канала в пределах 60-80 процентов от толщины распашного. Слишком толстый — канал застывает после заполнения полости, блокируя давление. Слишком тонкий — канал застывает раньше, чем заполняется полость, вызывая холодные швы.
Для типичной алюминиевой детали со стенками 2-3 мм толщина распашного должна составлять 1,5-2,5 мм, а ширина — 6-12 мм. Перед расчетом выполните анализ течения. Если литейный завод не проводит анализ течения перед расчетом формы, то расчет является приблизительным.
Расположение каналов охлаждения
Охлаждение — это область, в которой большинство форм для литья алюминия показывают низкую эффективность. Хорошо охлажденная форма обеспечивает цикл на 20-30 процентов быстрее, служит на 30-50 процентов дольше и производит детали с более точными размерами. Плохо охлажденная форма нагревается в некоторых местах и остается холодной в других, вызывая тепловые трещины, припаивание и неравномерный выброс.
Принципы
- Охлаждайте каждую поверхность полости. Каждая поверхность, которая контактирует с металлом напрямую, должна иметь канал охлаждения в пределах 15-25 мм от поверхности полости. Каналы, расположенные дальше, создают горячие точки, искажающие форму и сокращающие ее срок службы.
- Охлаждайте вставки изнутри. Вставки, формирующие выступы, ребра или особенности, должны иметь собственные каналы охлаждения или сердечники из бериллиевой меди. Выступ без внутреннего охлаждения становится горячей точкой, которая перво начинает трескаться.
- Балансируйте поток охлаждающей воды. Вода поступает с одного конца и выходит с другого. Используйте перегородки или поперечные отверстия для обеспечения турбулентного потока (Reynolds выше 10 000). Ламинарный поток не передает тепло.
- Разделяйте горячие и холодные зоны. Область возле ворот горячее, чем дальний конец полости. Используйте отдельную систему охлаждения для каждой зоны с разными скоростями потока. Горячая зона требует большего потока, а не меньшего.
- Используйте бериллиевую медь в горячих точках. Там, где охлаждение сталью не справляется, вставка из бериллиевой меди отводит тепло в пять-десять раз быстрее. Стоимость в 3-5 раз выше, чем у стали, и срок службы короче, поэтому используйте ее умеренно.
Форма, следующая этим пяти принципам, будет работать в 1,5-2 раза дольше по циклам, чем форма, игнорирующая их. Разница в стоимости формы составляет 5-15 процентов.
Конструкция выброса
Выброс — второй по частоте источник отказов формы после охлаждения. Наиболее распространенные ошибки:
- Слишком маленькие штифты выброса. Штифты выброса диаметром менее 6 мм для алюминия будут заедать и ломаться. Используйте штифты диаметром 8-12 мм для основного выброса и 6 мм только для косметических отметин в неотделяемых областях.
- Штифты выброса на видимых поверхностях. Отметины от штифтов на классах А считаются автоматическим браком у большинства покупателей. Размещайте штифты на обратной стороне, на ребрах или фланцах, никогда на видимых поверхностях.
- Выброс без рукава для цилиндров. Цилиндрические сердечники требуют выбрасывателя рукава, а не штифта. Штифт на стенке цилиндра оставляет глубокий след, который задерживает воздух и вызывает пористость.
- Планируемых уступов не предусмотрено. Уступы должны быть на скользках или подъемниках, с зазором для действия скольжения и компенсации износа. Попытка “выбить” уступ при выбросе — короткий путь к повреждению формы.
- Нет выброса с тяжелой стороны. Деталь должна сначала выбрасываться с тяжелой стороны, затем с легкой. Перевернете это — деталь деформируется или штифты согнутся.
Хорошо спроектированная система выброса незаметна на детали, служит весь срок службы формы и работает без вмешательства оператора.
Скользки и подъемники
Скользки и подъемники образуют уступы, определяющие геометрию большинства алюминиевых литых деталей. Распространенные ошибки:
- Углы скользков менее 5 градусов. Скользки должны иметь как минимум 5 градусов уклона для чистого освобождения. Меньше — и скользок застрянет в первых 10 000 отливов.
- Отсутствие компенсации износа. Скользки требуют регулируемых пластин износа. Скользок без регулировки изнашивается в полости за 50 000 отливов, и размеры детали начинают отклоняться.
- Углы подъемников менее 5 градусов. То же правило, что и для скользков, применяется к подъемникам.
- Нет охлаждения скользков. Горячие скользки изнашиваются быстрее и припаиваются к полости. Проведите линию охлаждения через каждый скользок, который контактирует более 5 секунд.
Форма с четырьмя скользками с правильным охлаждением, пластинами износа и охлаждением подъемников сможет работать 150 000 отливов без обслуживания скользков. Форма с четырьмя скользками без этих функций потребует ремонта скользков при 30 000 отливов.
Ожидания по сроку службы формы
Для вставок H13 (или эквивалентных) на алюминиевом литом штампе:
| Сложность детали | Ожидаемый срок службы (выстрелов) |
| Простая декоративная деталь из двух пластин | 150 000 до 300 000 |
| Структурная часть с тремя пластинами | 80 000 до 150 000 |
| Четырехскользящая часть с ядрами | 50 000 до 100 000 |
| Сложная многоскользящая структурная часть | 30 000 до 60 000 |
Эти цифры предполагают правильное охлаждение, извлечение и обслуживание. Без них цифры нужно делить пополам.
Как DZ Smart Manufacturing подходит к проектированию форм
DZ Smart Manufacturing разрабатывает и производит формы самостоятельно для деталей, которые мы отливаем, а для остальных сотрудничаем с проверенными производителями форм. Четыре вышеуказанных решения (сталь, расплавные каналы, охлаждение, извлечение) являются обязательными для каждой утвержденной нами формы. Мы видели слишком много случаев, когда покупатели экономили 10 процентов на форме и теряли 30 процентов стоимости детали за весь срок программы.
Если вы оцениваете чертеж формы или делаете расчет новой детали, свяжитесь с DZ для проверки проектирования формы. Мы проверим четыре вышеуказанных решения и предоставим письменную оценку в течение 48 часов.
Автор: г-н Лай Дингрень, генеральный директор DZ Smart Manufacturing. Более 20 лет в области штамповки и формовки. LinkedIn: linkedin.com/in/dzivy
Об этой статье: Образовательный контент. Рекомендации соответствуют типичной практике отрасли. Всегда проверяйте с помощью собственного анализа течения формы перед выпуском проверки инструмента. Четыре решения по проектированию, рассмотренные выше, — это минимум, а не максимум. Успешные программы, реализуемые на сотни тысяч отливов, всегда основываются на одних и тех же принципах: выбрать правильную сталь, провести анализ течения перед резкой стали, проектировать охлаждающие каналы от поверхности полости внутрь, а также размещать извлекательные штифты так, чтобы оператор не мог их увидеть.
Для предприятий, использующих существующую форму с низкой производительностью по времени цикла или уровню брака, самые быстрые решения почти всегда связаны с системой охлаждения. Переделайте или добавьте вставки из бериллиевой меди в горячих точках, прежде чем предпринимать другие действия. Второй по скорости эффект достигается за счет расположения расплавных каналов, которые иногда можно открыть или сместить с помощью сварочного ремонта во время плановой остановки инструмента. Только после охлаждения и расплавных каналов следует трогать систему извлечения, и только после подтверждения причины неисправности с помощью координатно-измерительной машины, а не догадок.



