OEE de la célula robótica: Referencias reales, pérdidas ocultas y a dónde va realmente el tiempo de actividad
La mayoría de las células de acabado que auditamos funcionan con un OEE entre el 42 y el 58 por ciento, y la mayoría de los propietarios creen que operan al 75 al 85 por ciento. La diferencia no es deshonestidad. Es que la célula parece estar ocupada toda la jornada — el robot se mueve, los husillos giran, las piezas salen por la cinta transportadora — mientras que las pérdidas se esconden en lugares donde nadie registra: un cambio de abrasivo de 40 segundos repetido 30 veces por turno, un ciclo de 9 segundos que se extendió a 11 segundos tras un cambio de herramienta, un soporte que necesita dos golpes con un martillo para colocar un vaciado deformado.
Este artículo trata sobre cómo medir esas pérdidas correctamente y corregirlas en el orden adecuado. Cubre los tres factores del OEE con números de referencia realistas para células de desbarbado y pulido, las causas de inactividad que realmente predominan, las pérdidas de rendimiento que están por debajo del umbral de alarma, un plan de captura de datos que puedes implementar sin comprar un sistema de ejecución de fabricación, medidas correctivas específicas con ganancias esperadas, y un ejemplo de mejora trabajado con retorno de inversión.
Nuestro punto de referencia son las células robóticas de desbarbado, rectificado y pulido que construimos en DZ Machinery para fundiciones y herrajes de grifos, pero el método se aplica a cualquier célula que consuma abrasivos y mantenga piezas en un soporte.
Definición de OEE para una célula de acabado
OEE es Disponibilidad por rendimiento por calidad, expresado como tres porcentajes multiplicados entre sí. Las definiciones importan más que la fórmula, porque aquí es donde la mayoría de los números internos de OEE se inflan.
Disponibilidad = Tiempo de funcionamiento / Tiempo de producción planificado. El tiempo de producción planificado excluye descansos, cambios de turno y mantenimiento planificado. El tiempo de funcionamiento es todo lo demás menos las paradas no planificadas.
Rendimiento = (Tiempo de ciclo ideal x Total de piezas) / Tiempo de funcionamiento. El tiempo de ciclo ideal es el mejor ciclo demostrado, no el ciclo de la cotización de la máquina.
Calidad = Piezas buenas / Total de piezas iniciadas. Las piezas que necesitan retrabajo cuentan como pérdidas, ya sea o no recuperadas finalmente.
Tres decisiones que hay que tomar una vez y anotar, porque cambiarlas después invalida tu tendencia:
- ¿La célula se detiene cuando el búfer aguas arriba está vacío? Si es así, la inanición es una pérdida de disponibilidad para esta célula, aunque la causa esté en la parte superior del proceso.
- ¿Una pieza retrabajada que vuelve a pasar por la célula cuenta una o dos veces en el denominador? Cuéntala en las piezas iniciadas y como pérdida de calidad en la primera pasada. De lo contrario, el retrabajo se vuelve gratuito.
- ¿Cuál es el tiempo de ciclo ideal y quién tiene la autoridad para cambiarlo? Debe ser el ciclo sostenido más rápido observado en al menos 500 piezas consecutivas, reestablecido después de cualquier cambio en el proceso.
Referencias realistas
| Métrica | Célula típica del primer año | Célula bien gestionada | De clase mundial para este proceso |
|---|---|---|---|
| Disponibilidad | 72–82% | 88–92% | 94%+ |
| Rendimiento | 68–80% | 88–93% | 96%+ |
| Calidad (primera pasada) | 88–94% | 96–98% | 99%+ |
| OEE | 45–58% | 75–83% | 90%+ |
El contexto importa al leer esto. Una celda que ejecuta cinco números de pieza con carga manual y un cambio de herramienta de 30 minutos no puede alcanzar la misma disponibilidad que una celda dedicada de una sola pieza con una estación de carga automática. Una celda de pulido en una manija de zinc con acabado espejo tiene una tasa de calidad alcanzable menor que una celda de desbarbado que elimina una rebaba de línea de separación, simplemente porque la banda de aceptación cosmética es más estrecha. Establece el objetivo a partir de tu mejor semana demostrada, no de un libro de texto.
También ten en cuenta que estos números asumen que la celda está funcionando realmente. Una celda que está inactiva dos turnos de tres debería medirse en los turnos en los que funciona, y los turnos inactivos se abordan como una cuestión de capacidad o programación en lugar de estar enterrados en el OEE.
Las causas de tiempo de inactividad que realmente dominan
En nuestros datos de servicio en celdas de desbarbado y pulido, cinco causas representan aproximadamente el 80 por ciento del tiempo de inactividad no planificado. En orden descendente de minutos totales, no de frecuencia de eventos.
Cambio y ajuste del abrasivo
La fuente más grande, y la que más a menudo se excluye accidentalmente del cálculo de OEE. Se desgasta una banda; el operador abre la protección, cambia la banda, cierra la protección, reajusta el husillo y ejecuta dos piezas de verificación. Eso son de 4 a 9 minutos, y en una celda con tres estaciones de abrasivo que ejecutan un ciclo de 60 segundos, sucede de 15 a 30 veces por turno. Eso son de 60 a 180 minutos por turno, lo que representa del 12 al 38 por ciento de un turno de ocho horas, y si el operador se comparte entre dos celdas, la pérdida es peor porque la segunda celda se queda sin recursos mientras está en la primera.
Lo que sucede físicamente: la tasa de corte del abrasivo disminuye a medida que las partículas se desgastan. En aluminio, una banda de zirconia de grano 120 nueva elimina aproximadamente 2.5 veces más material por pasada que la misma banda en el 60 por ciento de su vida. Los operadores compensan aumentando la fuerza de contacto, lo que cambia el acabado superficial y acelera el desgaste. El resultado es un ciclo que es estable en el tiempo y que varía en calidad.
Medidas correctivas, en orden:
- Dimensiona el abrasivo según el requisito de remoción de material, no según el catálogo. Si estás removiendo 0.15 mm de una banda de 40 mm de ancho, calcula el volumen y selecciona una vida útil de banda que te permita completar un turno completo. Una banda que dure 4 horas en lugar de 2 duplica la frecuencia de cambio.
- Utilice indexado automático abrasivo o un cartucho de cambio rápido cuando el tiempo de ciclo lo justifique. Convertir una tarea manual de 3 minutos en una automática de 25 segundos vale más de lo que parece: 20 cambios por turno a 3 minutos son 60 minutos; a 25 segundos son 8 minutos.
- Agrupe los cambios. Sincronice las estaciones para que todos los cinturones se cambien en una parada planificada en lugar de tres, y ejecútelo como una microparada planificada con un procedimiento definido.
- Controle la tasa de corte, no solo la vida útil del cinturón. Registre el material removido por cinturón y el resultado superficial, y encontrará el punto en el que el cinturón deja de cortar y comienza a pulir.
Problemas de fijación y ubicación de piezas
El segundo más grande y el más subdiagnosticado. Síntomas: características intermitentes omitidas, vibración, movimiento de la pieza durante el corte, y un operador que golpea la pieza con un martillo para ajustarla.
Causas raíz específicas de los fundidos:
- Variación en el fundido que excede el rango de compensación del fijador. Un fijador flotante con ±1.5 mm de cumplimiento ubicará una pieza con ±1.0 mm de variación en el fundido y fallará en la cola de la distribución.
- Localizadores en reborde de línea de separación o en vestigio de puerta. Si la almohadilla de referencia en el fundido tiene un remanente de reborde de 0.3 mm, la pieza queda 0.3 mm por encima y cada profundidad de corte es incorrecta en 0.3 mm.
- Acumulación de viruta y escoria en los bolsillos del localizador. En aluminio, esto se acumula en un turno; en una celda sin ciclo de soplado o lavado, es una falla en dos horas.
- Fuerza de sujeción demasiado baja para la fuerza de corte. Una fuerza de contacto de 40 N a 2000 rpm genera una fuerza tangencial que moverá una pieza sostenida solo por fricción.
Medidas correctivas: incluir el esquema de referencia en el dibujo del fundido para que el fundidor y el fabricante del fijador estén de acuerdo; agregar una verificación positiva de presencia y asentamiento de la pieza con dos sensores de proximidad en lugar de uno; soplar los localizadores en cada ciclo; y registrar la presión de sujeción para que una caída sea una alarma en lugar de una deriva lenta.
Escasez de suministro de piezas
Tercero, y el que genera más discusión entre departamentos. La celda está disponible, el robot está inactivo y no hay piezas. Causas: máquina aguas arriba parada, ciclo de carretilla elevadora, un operador en descanso, o un búfer de tamaño para un takt diferente.
La solución rara vez está en la celda. Es un cálculo de tamaño de búfer: si el proceso aguas arriba tiene una disponibilidad del 85 por ciento con un tiempo medio de reparación de 25 minutos, el búfer entre ambos debe contener al menos 25 minutos de consumo de la celda, más un contenedor en tránsito. Para un ciclo de 55 segundos, son aproximadamente 30 piezas más un contenedor completo. La mayoría de las celdas que vemos tienen un búfer de 6 a 10 piezas.
También considere una alimentación de doble estación para que el operador o la cinta transportadora puedan rellenar una estación mientras el robot recoge de la otra. Esto convierte una parada dura en una suave y generalmente recupera del 3 al 6 por ciento de disponibilidad por sí solo.
Recuperación ante colisiones
Cuarta por minutos, primera por dolor. Una colisión detiene la celda de golpe, y la recuperación toma en promedio de 20 a 90 minutos: mover el robot, revisar el husillo, revisar el fijador, revisar la herramienta, volver a enseñar si el soporte de la herramienta está doblado, y luego realizar piezas de verificación. Peor aún, una colisión que daña un husillo o un sensor de fuerza es un evento de varios días con un tiempo de entrega de piezas.
Causas raíz, en orden de frecuencia: una pieza cargada fuera de posición; un soporte de herramienta desgastado o roto; un programa editado sin verificación en modo simulación; un fijador que no cerró; y un punto de enseñanza que se desplazó después del mantenimiento.
Medidas correctivas que funcionan:
- Ejes limitados por fuerza con un disparo de colisión configurado justo por encima de la fuerza de proceso normal. En un eje flotante, un disparo a 1.4 veces la fuerza de contacto nominal captura casi todos los eventos antes de que doble algo.
- Monitoreo de par en el accionamiento del eje como un disparo secundario.
- Una prueba en seco obligatoria en modo de paso único después de cualquier edición del programa, con el bloqueo aplicado en el controlador, no en una instrucción de trabajo.
- Verificación de la longitud de la herramienta y presencia de la herramienta en cada cambio de herramienta.
Fallas en la extracción y en la recolección de polvo
Quinto, y el más estacional. El pulido genera polvo fino; el desbarbado de aluminio genera virutas y, en condiciones incorrectas, polvo combustible. Las fallas en la extracción apagan la celda mediante bloqueos, y se acumulan lentamente: la carga del filtro aumenta la caída de presión, disminuye el flujo de aire, la celda se dispara por bajo flujo, alguien la reinicia y vuelve a dispararse 40 minutos después.
Seguimiento de la diferencia de presión a través del filtro como una tendencia, no como un disparo. Establezca una advertencia al 60 por ciento del punto de disparo y programe el cambio de filtro. En climas húmedos, y en plantas donde la niebla de compuesto de pulido se mezcla con polvo de aluminio, la carga del filtro se duplica aproximadamente; si opera una celda en el sureste de Asia o en la costa de Brasil, dimensione el filtro para eso desde el principio.
Pérdidas de tiempo de ciclo que se ocultan por debajo del umbral de alarma
Las pérdidas de rendimiento son las más difíciles de detectar porque nada se detiene. La celda sigue produciendo, solo más lentamente de lo que debería. Aquí es donde generalmente se pierde entre el 10 y el 15 por ciento.
- Amortiguación de aceleración y desaceleración. Los programadores añaden un margen de seguridad a cada movimiento. Veinte movimientos con 0.3 segundos de suavizado innecesario son 6 segundos por ciclo; en un ciclo de 55 segundos eso representa el 10 por ciento del rendimiento, de forma permanente.
- Apretón entre robot y estación. Cada espera por señal tiene una latencia. Si la celda realiza ocho apretones por ciclo con 150 ms de lógica no optimizada cada uno, eso son 1.2 segundos.
- Parámetros de corte conservadores. Si la velocidad superficial de la banda o la velocidad de avance se configuraron durante la puesta en marcha y nunca se revisaron, generalmente hay entre un 8 y un 15 por ciento disponible. En aluminio, la velocidad superficial en el rango de 25 a 32 m/s para abrasivos recubiertos es la ventana de trabajo normal; las celdas que operan a 18 m/s dejan tiempo sobre la mesa.
- Compensación por abrasivo desgastado. A medida que la banda se desgasta, la profundidad de corte por pasada disminuye y el programa realiza el mismo número de pasadas por un peor resultado. La pérdida de rendimiento se manifiesta como una pérdida de calidad posteriormente, por lo que ambos deben analizarse juntos.
- Deriva en múltiples pasadas. Un programa escrito para tres pasadas se convierte en un programa de cuatro pasadas después de que alguien añade una pasada de acabado para solucionar un problema estético, y nadie actualiza el tiempo de ciclo ideal.
- Carga controlada por el operador. Si la estación de carga es manual y el operador también opera otra máquina, la celda espera. Mida el tiempo real de carga en comparación con el tiempo de carga diseñado; la diferencia es una pérdida de rendimiento, no una pérdida de disponibilidad.
La forma de encontrar estas es cronometrar 30 ciclos consecutivos a nivel de resolución de segundos y observar la distribución, no el promedio. Una distribución unimodal centrada en 58 segundos con un ideal de 62 segundos es un problema diferente a una distribución bimodal con picos en 56 y 71 segundos. La segunda tiene una causa discreta — una estación específica, una condición específica de la pieza o una rama específica del programa.
Un plan simple de captura de datos OEE
No necesitas un sistema de ejecución de fabricación para comenzar. Necesitas tres flujos de datos y una persona que sea responsable de los números.
1. Captura automática desde el PLC de la celda (haz esto primero). Registra estas etiquetas a 1 Hz en un CSV en una unidad de disco local:
- Estado de la celda (en funcionamiento, hambrienta, bloqueada, con fallo, manual, cambio de turno) con un código de motivo de estado.
- Contador de piezas iniciadas y contador de piezas rechazadas, con motivo del rechazo si el operador puede ingresar uno.
- Tiempo de ciclo por pieza, en milisegundos.
- Carga del husillo o fuerza de contacto, por estación.
- Eventos de cambio de abrasivo, del contador de cambios de herramienta.
Eso son cinco etiquetas. La mayoría de los controladores pueden escribirlas en un registro de datos sin hardware adicional, y una semana de datos a 1 Hz ocupa a lo sumo unos pocos cientos de megabytes.
2. Entrada manual del motivo para paradas superiores a 3 minutos. Mantén la lista de motivos corta — menos de diez códigos — o los operadores elegirán el incorrecto. Nuestra lista predeterminada: cambio de abrasivo, suministro de piezas, fijación, colisión, extracción, control de calidad, programa, otro. Haz que la entrada del código sea obligatoria para reiniciar, o los datos serán un 60 por ciento “otro”.”
3. Un resumen por turno, diario. Total de piezas, piezas buenas, minutos de funcionamiento, minutos planificados y los tres principales motivos de parada por minutos. Quince minutos por día, y debe revisarse en una reunión de pie o dejará de hacerse en tres semanas.
Cadencia de análisis: Pareto semanal sobre minutos de inactividad por motivo, y reestablecimiento mensual del tiempo de ciclo ideal. No hagas informes diarios de OEE a la planta como métrica de rendimiento; el OEE diario es ruidoso y fomenta el juego. Tendencias semanales, decisiones mensuales.
Contramedidas y Ganancias Esperadas
| Contramedida | Destinatarios | Ganancia típica de OEE | Costo de implementación | Retorno de inversión |
|---|---|---|---|---|
| Tamaño correcto del abrasivo, cambios por lote | Disponibilidad | +4 a +8% | Muy bajo | Menos de 1 mes |
| Indexación automática del abrasivo o cambio rápido | Disponibilidad | +3 a +6% | Medio | De 4 a 9 meses |
| Dimensionamiento del búfer según el MTTR aguas arriba | Disponibilidad | +3 a +6% | Bajo | De 1 a 3 meses |
| Alimentación de doble estación | Disponibilidad | +3 a +6% | Medio | De 6 a 12 meses |
| Verificación de asiento de pieza con dos sensores | Disponibilidad + Calidad | +2 a +4% | Bajo | De 1 a 2 meses |
| Descarga del localizador en cada ciclo | Disponibilidad | +1 a +3% | Muy bajo | Menos de 1 mes |
| Trip de colisión con límite de fuerza + bloqueo de prueba en seco | Disponibilidad | +2 a +5% | Bajo | 3–6 meses |
| Verificación de presencia y longitud de la herramienta | Disponibilidad + Calidad | +1 a +2% | Bajo | 2–4 meses |
| Filtrar tendencias DP y cambios planificados | Disponibilidad | +2 a +4% | Muy bajo | Menos de 1 mes |
| Optimizar el suavizado de movimiento y la lógica de apretón de manos | Rendimiento | +3 a +7% | Bajo (tiempo de ingeniería) | Menos de 2 meses |
| Revisar parámetros de corte, velocidad de superficie | Rendimiento | +4 a +9% | Muy bajo | Menos de 1 mes |
| Reestablecer la línea base del tiempo de ciclo ideal | Solo medición | 0 | Ninguno | Inmediato |
| Control de fuerza en bucle cerrado en el husillo | Calidad | +2 a +5% | Medio | De 6 a 12 meses |
| Medición en celda con compensación automática | Calidad | +2 a +4% | Medio | 9–18 meses |
Dos puntos sobre el uso de esta tabla. Primero, los artículos de bajo costo en la parte superior valen más en total que los artículos caros en la parte inferior, y generalmente están disponibles en el primer mes. Segundo, las ganancias no son aditivas. Tomar la disponibilidad del 78 al 88 por ciento y el rendimiento del 74 al 88 por ciento se multiplica, no se suma: 0.78 x 0.74 x 0.94 = 54 por ciento pasa a 0.88 x 0.88 x 0.96 = 74 por ciento. Eso es una ganancia de 20 puntos en OEE, lo que representa aproximadamente un 37 por ciento más de piezas buenas de la misma celda.
Un ejemplo práctico con retorno de inversión
Una celda de rectificado y pulido con un solo robot para un cuerpo de grifo, dos turnos, 5 días a la semana.
Línea base (medida durante cuatro semanas):
- Tiempo de producción planificado: 80 horas por semana (2 turnos x 8 horas x 5 días, menos descansos)
- Disponibilidad: 76 por ciento (18.9 horas por semana de paradas no planificadas)
- Rendimiento: 74 por ciento
- Calidad: 91 por ciento
- OEE: 0.76 x 0.74 x 0.91 = 51.2 por ciento
- Tiempo de ciclo ideal: 52 segundos
- Buena producción: 2,128 piezas por semana
Las tres principales causas de tiempo de inactividad por minutos por semana:
- Cambio y ajuste de abrasivos: 8.4 horas (69 eventos, promedio de 7.3 minutos)
- Escasez de suministro de piezas: 4.6 horas
- Fallas en fijaciones y asientos: 3.1 horas
Acciones tomadas, en orden:
| Acción | Costo (USD) | Efecto en disponibilidad | Efecto en rendimiento | Efecto en calidad |
|---|---|---|---|---|
| Correas de vida más larga, procedimiento de cambio por lotes, cartuchos pre-ensamblados | 3,200 | +7.0% | +2.0% | +1.0% |
| El buffer aumentó de 8 a 34 piezas con un transportador de rodillos de gravedad | 7,800 | +4.5% | 0 | 0 |
| Se añadió un segundo sensor de proximidad para la detección de piezas asentadas, se añadió un sistema de expulsión por localizador | 2,600 | +2.5% | 0 | +1.5% |
| Suavizado de movimiento y optimización de lógica de handshake | 4,500 (ingeniería) | 0 | +6.0% | 0 |
| Velocidad de superficie abrasiva aumentada de 19 a 28 m/s, reajuste de alimentación | 900 | 0 | +5.0% | +0.5% |
| Se habilitó el trip de colisión con límite de fuerza y se añadió bloqueo para pruebas en seco | 1,800 | +2.0% | 0 | +0.5% |
| Total | 20,800 | +16.0% | +13.0% | +3.0% |
Resultado después de ocho semanas:
- Disponibilidad: 78,5 por ciento medido, pero con 4,5 puntos de ganancia compensados por el descubrimiento de micro-paradas previamente no registradas que fueron reclasificadas una vez que se implementó el registro en PLC. Neto del 76 al 84 por ciento.
- Rendimiento: 74 a 86 por ciento
- Calidad: 91 a 95 por ciento
- OEE: 0,84 x 0,86 x 0,95 = 68,6 por ciento
- 2.853 piezas por semana, un aumento de 725 piezas por semana
Retorno de la inversión:
- Contribución adicional: 725 piezas por semana con un margen de contribución de 3,10 USD = 2.248 USD por semana
- Costo adicional de consumibles por mayor rendimiento: aproximadamente 380 EUR por semana
- Beneficio neto: 1.868 USD por semana, aproximadamente 93.000 USD al año en 50 semanas
- Inversión: 20.800 EUR
- Retorno de la inversión simple: 11 semanas
Tenga en cuenta que en ese retorno de inversión no se incluye: la celda también absorbió un aumento de volumen del 12 por ciento sin un tercer turno, y la tasa de rechazo cosmético en el galvanizado disminuyó porque el procedimiento de cambio de abrasivo estabilizó la tasa de corte. Esos son reales, pero más difíciles de atribuir, y los dejamos fuera del cálculo deliberadamente para que el número sea defendible.
También tenga en cuenta la parte honesta: las dos primeras semanas después de que se registró el PLC, el OEE reportado fue abajo por unos 6 puntos. Eso es normal y es la razón más común por la que los proyectos de OEE se cancelan. Nada empeoró; la medición mejoró. Espéralo y anúncialo por adelantado, o el proyecto será juzgado en la segunda semana.
Opciones de diseño que establecen el techo del OEE
Algunas de las métricas de OEE se determinan antes de que la celda sea puesta en marcha. Si estás especificando una celda ahora, estas son las decisiones que importan:
- Capacidad abrasiva en relación con el volumen de remoción. Una celda que debe cambiar las correas cada 90 minutos no puede alcanzar un 90 por ciento de disponibilidad. Solicite el cálculo de la vida útil de la correa en la propuesta, no solo el tiempo de ciclo.
- Número de estaciones frente al número de grados abrasivos. Cada cambio de grado es una estación, y cada estación es una parada potencial. A veces, dos pasos en una misma estación con un programa diferente superan a tres estaciones con un transbordo entre cada una.
- Carga automática frente a carga manual. Los costos de carga automática son más altos y eliminan toda una categoría de pérdida por inanición y ritmo.
- Gestión de herramientas y abrasivos. Cartuchos de cambio rápido, comprobación de presencia de herramientas y afilado automático convierten una tarea manual en un ciclo de máquina.
- Accesibilidad. Si cambiar una correa requiere quitar una protección con seis tornillos, cada cambio de correa cuesta tres minutos adicionales durante toda la vida útil de la celda.
- Robustez del soporte. El soporte es el componente más probable a determinar su tasa de calidad, y generalmente es lo último que se diseña.
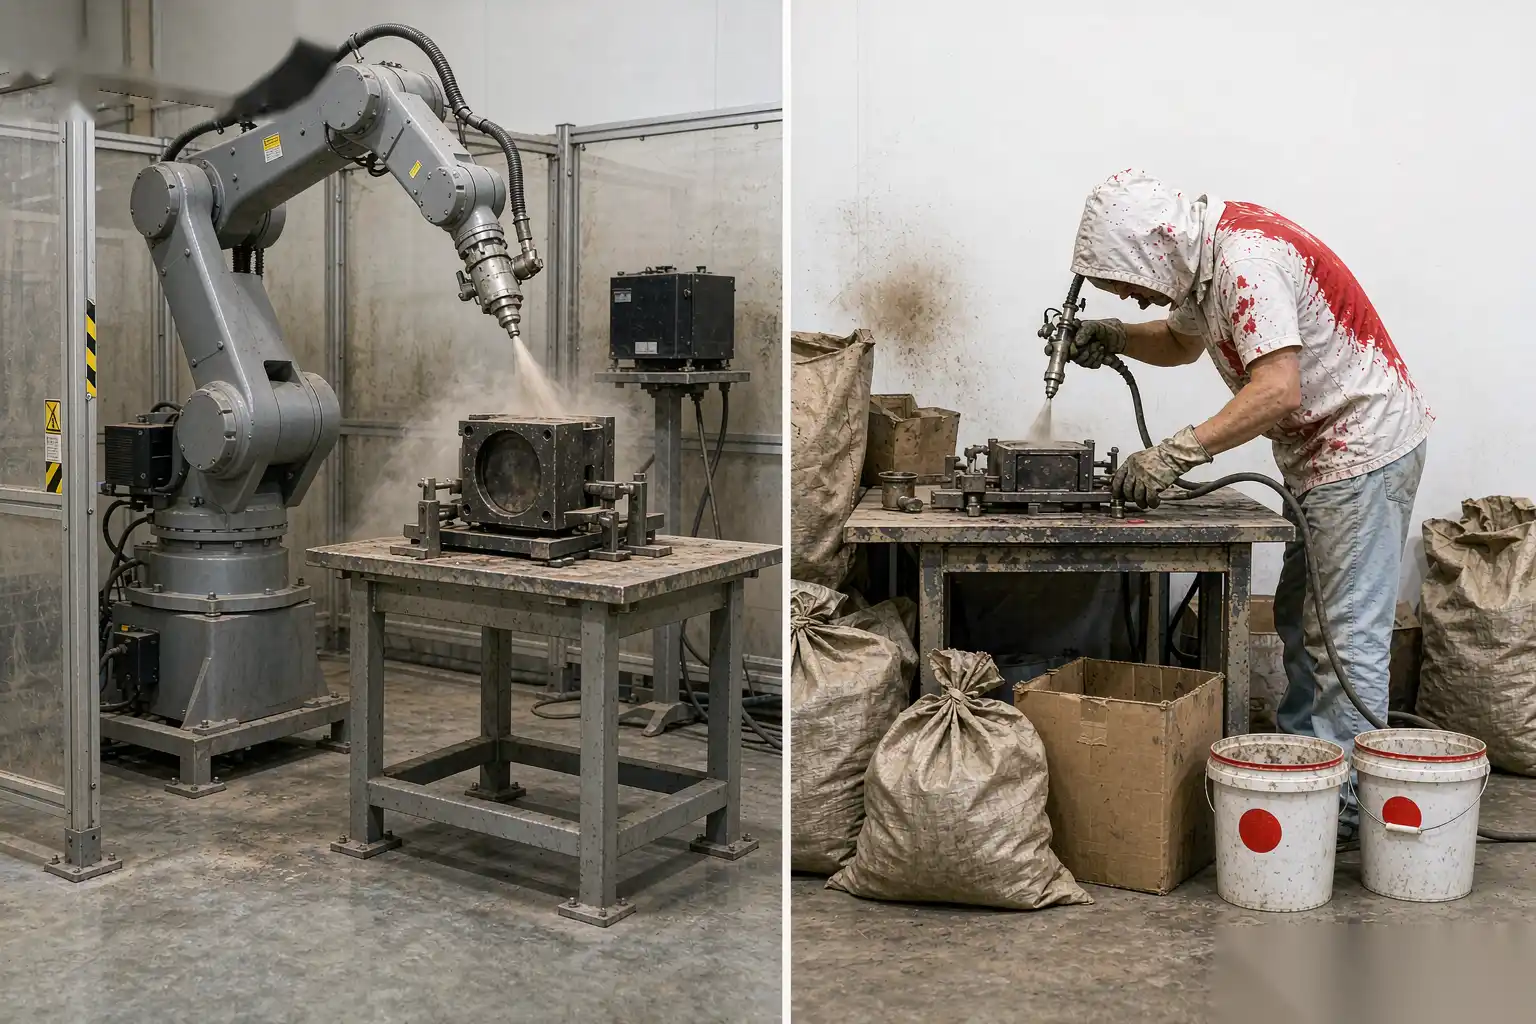
En el máquina de desbarbado automática lado de nuestro sitio, repasamos la mecánica de cómo se construye una celda a partir de las opciones de husillo, medio y soporte, y nuestro equipo automatizado de acabado superficial rango muestra las configuraciones de celda de las que provienen estos números, y para una comparación directa de la producción de la celda frente a un banco manual, el desbarbado robótico versus manual análisis utiliza el mismo marco de OEE aplicado a la mano de obra en lugar de a las máquinas.
DZ Machinery construye celdas robóticas de desbarbado, rectificado y pulido para fundiciones y herrajes de grifería, y las diseñamos en torno a un objetivo medido de OEE en lugar de un tiempo de ciclo cotizado: vida del abrasivo, tamaño del búfer, rango de compensación del soporte y procedimiento de cambio se especifican antes de construir la celda. Si tienes una línea de acabado y sospechas que el OEE real es menor que el número en el informe, envíanos los planos de las piezas, tu volumen anual y tu patrón de turnos actual, y nuestro equipo de ingeniería analizará contigo el modelo de pérdida y te dirá dónde están los primeros 10 puntos.