Fundición a presión de magnesio: ventana de proceso y diseño de la pieza
El magnesio es el metal estructural más ligero que se puede fundir a presión, y para la pieza adecuada es la opción obvia: una densidad alrededor de 1.8 g/cm3 frente a los 2.7 de aluminio, buen amortiguamiento, protección EMI útil y maquinabilidad que supera a casi todas las otras aleaciones estructurales. Pero el magnesio también aporta un perfil de propiedades con el que el fundido de aluminio y zinc no conviven a diario. Se quema. Necesita protección durante la fundición. Se llena rápido y se solidifica rápidamente. Y la historia de la corrosión es lo suficientemente diferente como para que no puedas copiar una secuencia de acabado de aluminio y esperar que funcione.
Este artículo es una referencia de proceso y diseño para la fundición a presión de magnesio, escrito para el ingeniero que elige una aleación y diseña una pieza. Cubrimos por qué el Mg merece su lugar, el entorno de seguridad que debes diseñar, fundición en cámara caliente versus fría, las familias de aleaciones comunes y dónde encajan cada una, las especificaciones de grosor y desmoldeo, cómo difieren la porosidad y el sistema de alimentación respecto al aluminio, las diferencias en acabado incluyendo la cuestión de la corrosión por separado, y dónde encaja una celda robótica DZ en la línea.
Por qué el magnesio, y lo que te cuesta en disciplina de proceso
El argumento a favor del magnesio es sencillo en base a peso. Para un soporte que una pieza de aluminio cubre con 100 gramos, una pieza de magnesio suele situarse cerca de 65 a 70 gramos para una rigidez equivalente, porque la menor densidad del Mg solo se compensa parcialmente con un módulo menor que se recupera con un poco más de sección o una nervadura. En una herramienta de mano, un cierre de vehículo o una articulación robótica, esa diferencia de peso es dinero real en envío, inercia y fatiga del operador.
El magnesio también se mecaniza aproximadamente al doble de velocidad que el aluminio para una vida útil de herramienta comparable, lo cual importa cuando la pieza necesita agujeros roscados, taladros y caras fresadas. Y su conductividad eléctrica combinada con su baja densidad proporciona protección EMI natural para los recintos sin recubrimientos adicionales.
Lo que te cuesta es disciplina:
- El metal fundido reacciona con el oxígeno y, por encima de aproximadamente 650 grados C en ciertas condiciones, puede prenderse fuego. No tienes una segunda oportunidad en un incendio de fundido como con los escorias de aluminio.
- El bajo contenido de calor del magnesio significa que la pieza se solidifica rápidamente, por lo que tu ventana de proceso para llenado es más estrecha que la del aluminio.
- La superficie se oxida y, peor aún, se acopla galvánicamente con casi cualquier cosa, por lo que la protección contra la corrosión no es opcional en la mayoría de las aplicaciones exteriores o húmedas.
La decisión de usar Mg es, por tanto, una decisión de sistemas: aleación, tipo de máquina, protección durante la fundición y acabado deben especificarse juntos, no elegirse de forma independiente.
Envolvente de seguridad: ignición, protección durante la fundición y gas de cobertura
No puedes diseñar una línea de fundición a presión de magnesio sin diseñar primero la envolvente de seguridad de la fundición. Los hechos relevantes son físicos, no opcionales:
- El punto de fusión del magnesio es alrededor de 650 grados C; la banda de líquido a sólido para las aleaciones de fundición comunes se sitúa entre 595 y 615 grados C para AZ91.
- El magnesio en aire forma una capa de óxido poroso que no protege el fundido, a diferencia de la capa de óxido auto-limitante del aluminio. Una vez encendido, el Mg arde a altas temperaturas y es difícil de apagar con agua o CO2 estándar.
- La protección estándar es un gas de cobertura sobre el fundido. Históricamente se utilizaba SF6 porque una pequeña concentración forma una capa protectora, pero el SF6 es un gas de efecto invernadero potente y se está eliminando o restringiendo en muchas regiones.
- La práctica actual favorece mezclas como SF6 diluido en aire seco, o reemplazos del hexafluoruro de azufre, o cubrimiento con argón con sellado hermético del horno. La cobertura de argón puro es común en hornos más pequeños y bien sellados.
Reglas prácticas de diseño que seguimos:
- El horno y el entorno del tubo de disparo deben estar protegidos de forma positiva; no ejecutes magnesio en un horno diseñado para fundir aluminio a cielo abierto.
- El medio de enfriamiento y la respuesta ante incendios deben estar clasificados para Mg (polvo seco, sal cubierta, NO agua, NO CO2 en una piscina en combustión).
- El diseño de la celda debe aislar el fundido de la zona de recorte y acabado, porque las virutas y el polvo finos de Mg provenientes del mecanizado y el desbarbado representan un riesgo de incendio y explosión. La recolección de polvo en una línea de Mg es un sistema de seguridad, no una opción de limpieza.
Esta es la parte del proceso de fundición a presión de magnesio que no aparece en el dibujo de la pieza, pero que define completamente la fábrica que construyes a su alrededor.
Cámara caliente versus cámara fría para magnesio
El bajo punto de fusión del magnesio y su baja absorción de hierro en comparación con el aluminio hacen viable la fundición en cámara caliente, y esa es una diferencia importante respecto al aluminio, que casi siempre es en cámara fría porque el aluminio ataca el acero del cuello de ganso.
Magnesio en cámara caliente:
- El cuello de ganso y el émbolo permanecen sumergidos en el fundido, por lo que el disparo es rápido y el metal nunca pasa frío por el aire.
- Los tiempos de ciclo son más cortos, a menudo de manera significativa, porque no hay una transferencia de metal o vertido separado.
- Mejor para piezas pequeñas, delgadas y de alto volumen: carcasas, soportes, pequeños alojamientos, marcos electrónicos.
- Limitado por la vida útil del cuello de ganso y por el tamaño de la pieza; los disparos muy grandes favorecen la cámara fría.
Magnesio en cámara fría:
- El metal se ladlea o dosifica en una camisa fría, y luego se inyecta, imitando una celda de cámara fría de aluminio.
- Maneja piezas más grandes y pesos de disparo mayores que en cámara caliente.
- Tarda un poco más en ciclo y presenta un riesgo ligeramente mayor de oxidación en el vertido, que el gas de cobertura y una caja de vertido sellada gestionan.
- Común en componentes estructurales de automoción y alojamientos de mayor tamaño.
La elección se basa principalmente en el peso del disparo y el grosor de la pared. Las piezas delgadas, pequeñas y de alto volumen prefieren la cámara caliente; las piezas estructurales grandes o gruesas prefieren la cámara fría. Ambos procesos alimentan la misma lógica de recorte y acabado downstream.
Familias de aleaciones: AZ91, AM60, AM50 y en qué encajan cada una
Las aleaciones de fundición de magnesio están construidas en torno al aluminio, manganeso y zinc como principales solutos, con composiciones de zinc-aluminio (serie AZ) y aluminio-manganeso (serie AM) dominantes.
| Aleación | Contenido de Al | Contenido de Zn | Propiedad clave | Uso típico |
|---|---|---|---|---|
| AZ91D | ~9% | ~0.7% | Mejor maquinabilidad, buena resistencia, grado resistente a la corrosión | Carcasas, soportes, tapas, piezas generales |
| AM60B | ~6% | <0.2% | Mayor ductilidad, absorción de energía | Interior de automóviles, piezas de deformación |
| AM50A | ~5% | <0.2% | Aún más ductilidad, menor resistencia | Estructuras de asientos, estructuras que absorben energía |
Implicaciones de diseño:
- AZ91D es el estándar para fundición a presión porque llena bien y tiene la ventana de proceso más amplia. Si no estás seguro, empieza aquí.
- AM60 y AM50 sacrifican algo de resistencia por ductilidad. Para un soporte que no debe romperse bajo impacto, la elongación adicional importa más que la resistencia máxima.
- El manganeso en la serie AM mejora la resistencia a la corrosión al ligar el hierro y otras impurezas de metales pesados que de otro modo provocarían corrosión galvánica.
- Mantén la impureza de hierro, níquel y cobre extremadamente baja. El hierro por encima de unos pocos cientos de ppm arruina el rendimiento contra la corrosión; por eso, la manipulación del fundido y la elección de la aleación en la boquilla son importantes.
En comparación con el aluminio, las aleaciones de magnesio son menos resistentes por volumen, por lo que la pieza suele ser un poco más gruesa o con nervaduras para igualar la rigidez. El peso aún gana debido a la diferencia de densidad.
Para una comparación más amplia de cómo el magnesio se compara con el aluminio y el zinc en coste y propiedades, nuestro comparación de fundición a presión de zinc vs aluminio cubre las compensaciones que también se aplican cuando el Mg entra en el conjunto de candidatos.
Grosor de pared, cajeado y especificaciones de línea de separación
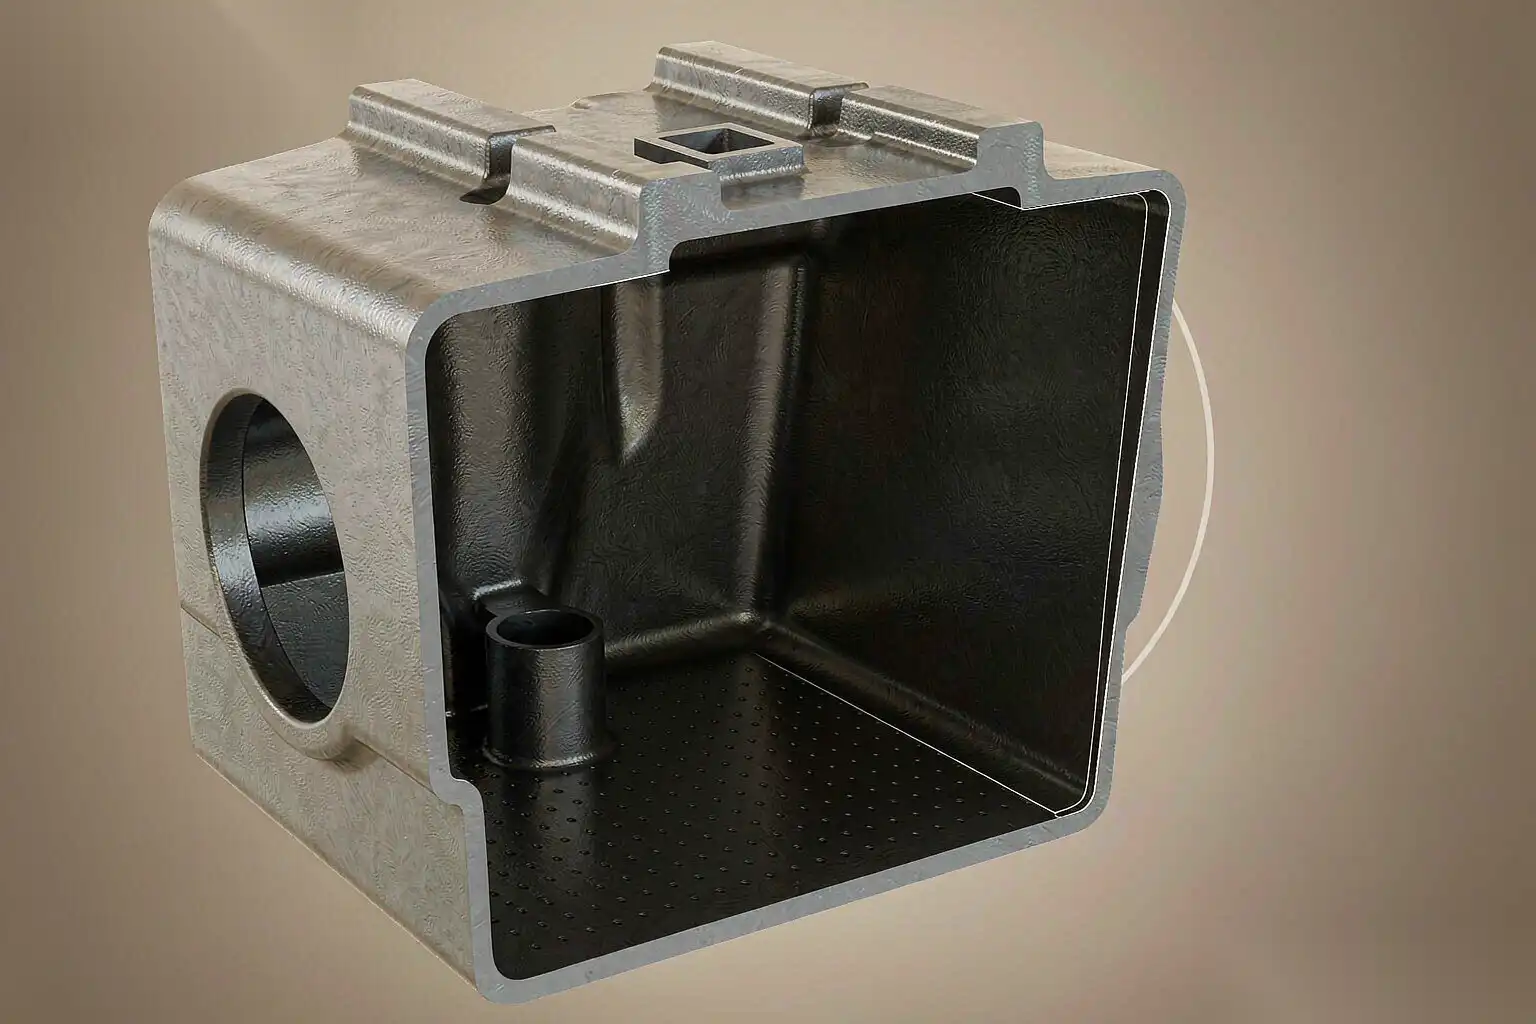
El magnesio llena paredes delgadas de manera excepcional debido a su baja viscosidad y bajo contenido de calor, lo que significa que puedes mantener paredes nominales más delgadas que con aluminio a la misma longitud de flujo.
Números prácticos:
- Piezas pequeñas de menos de 100 mm: se puede lograr un grosor mínimo de pared de aproximadamente 0,6 mm en producción, siendo 0,8 a 1,0 mm una norma de producción cómoda.
- Piezas más grandes de más de 250 mm: planifica un mínimo de 1,0 a 1,5 mm para mantener una llenada confiable en toda la cavidad.
- Mantén la uniformidad de la pared mejor que una relación de 2:1 entre grueso y delgado, igual que el aluminio, porque la contracción aún se acumula en las secciones gruesas.
- Ángulo de inclinación: el magnesio se expulsa fácilmente, pero debido a que las piezas suelen ser delgadas y grandes, mantén de 1,0 a 1,5 grados en paredes externas y de 1,5 a 2,0 grados en núcleos internos para evitar marcas de arrastre en paredes delgadas y frágiles.
- Radio: misma lógica que el aluminio, radios internos de 0,5 a 1,0 mm para evitar puntos calientes, con un radio en la línea de separación para que la plane de rebaba quede limpia para el recorte.
Una diferencia que vale la pena señalar: el rápido congelamiento del magnesio significa que las compuertas deben tener un tamaño generoso y colocarse para un llenado rápido y equilibrado. Una compuerta que funciona para el aluminio a una velocidad dada, puede llenar insuficientemente el magnesio porque el Mg se congela antes de llegar a la pared más lejana. La colocación de compuertas es una tarea de diseño de proceso, no una copia del molde de aluminio.
Diferencias en porosidad y colocación de compuertas respecto al aluminio
La porosidad en las piezas de fundición de magnesio proviene de las mismas dos fuentes que en el aluminio: atrapamiento de gas por llenado turbulento y contracción por mala alimentación. Pero el equilibrio cambia.
- La baja densidad y viscosidad del magnesio hacen que se acelere y forme espuma fácilmente en un conducto turbulento. Un sistema de compuertas demasiado agresivo puede arrastrar gas que no tiene dónde escapar antes de congelarse.
- La porosidad por contracción es menos tolerante en secciones delgadas porque la frontera de solidificación se cierra rápidamente; los sobrantes generosos y los caminos cortos de flujo ayudan.
- El asistente de vacío, común en aluminio para piezas herméticas, también se usa en magnesio cuando se requiere estanqueidad a la presión o baja porosidad, con la misma precaución de que el equipo de vacío debe ser compatible con Mg.
Para una visión sistemática de los modos de defectos y sus soluciones de proceso, nuestro defectos y soluciones en fundición de aluminio a presión mapa de referencia relaciona las mismas causas raíz (soldadura fría, porosidad por gas, contracción, grieta caliente) con acciones correctivas que se aplican directamente al magnesio, ajustadas por su congelación más rápida.
La conclusión del diseño: diseña sobrantes y respiraderos desde el principio, mantén cortos los caminos de flujo y evita secciones gruesas que deban alimentarse a través de una compuerta delgada. El magnesio penaliza un diseño de compuertas que fue “suficientemente bueno” en aluminio.
Diferencias en acabado: más fácil de pulir, reglas de corrosión diferentes
El magnesio es un placer para terminar mecánicamente y un dolor de cabeza para terminar químicamente si se trata como aluminio.
Acabado mecánico:
- Las máquinas de magnesio pulen y lustran más rápido que el aluminio. Los ciclos de desbarbado y cepillado suelen ser más cortos, y la menor dureza significa que los abrasivos cortan rápidamente, por lo que las cargas en el husillo y las fuerzas de contacto pueden ser menores.
- Esa velocidad también representa un peligro: demasiada fuerza o una rueda atascada pueden cargar y calentar la pieza, y el polvo fino de Mg es inflamable. Una celda de desbarbado robótico con DZ en magnesio funciona con fuerza controlada, herramientas sin chispas y un sistema de recolección de polvo dimensionado para el metal.
- El pulido cosmético para obtener un acabado brillante o satinado se logra fácilmente, por lo que el Mg aparece en carcasas premium y hardware de consumo.
Acabados químicos y de recubrimiento, donde las reglas divergen:
- El anodizado es esencialmente un proceso de aluminio. El magnesio puede someterse a tratamiento superficial, pero el anodizado común con ácido sulfúrico utilizado en aluminio no se transfiere; el anodizado de Mg utiliza químicas diferentes (por ejemplo, procesos propietarios con fluoruro o plasma) y no es la misma operación. No asuma que una línea de anodizado de aluminio terminará una pieza de magnesio.
- Para la visión completa del aluminio, nuestro guía de anodizado de aluminio fundido a presión explica la ruta de anodizado específica para Al; el magnesio debe ser especificado en su propio proceso.
- El magnesio requiere protección contra la corrosión como sistema: conversión de cromato (donde esté permitido), o pasivantes modernos sin cromo, seguidos de pintura, recubrimiento en polvo o galvanizado, dependiendo del entorno de servicio.
- La corrosión galvánica es la trampa. El magnesio acoplado a aceros o aleaciones de cobre en presencia de un electrolito se corroerá rápidamente. Diseñe para aislar: arandelas aislantes, recubrimientos separados, o seleccione sujetadores compatibles.
Por lo tanto, el plan de acabado para una pieza de magnesio son dos decisiones separadas: cómo hacer que luzca y se sienta bien mecánicamente (fácil), y cómo evitar que se corroe en servicio (una verdadera tarea de ingeniería).
Dónde encaja una celda robótica DZ en la línea de magnesio
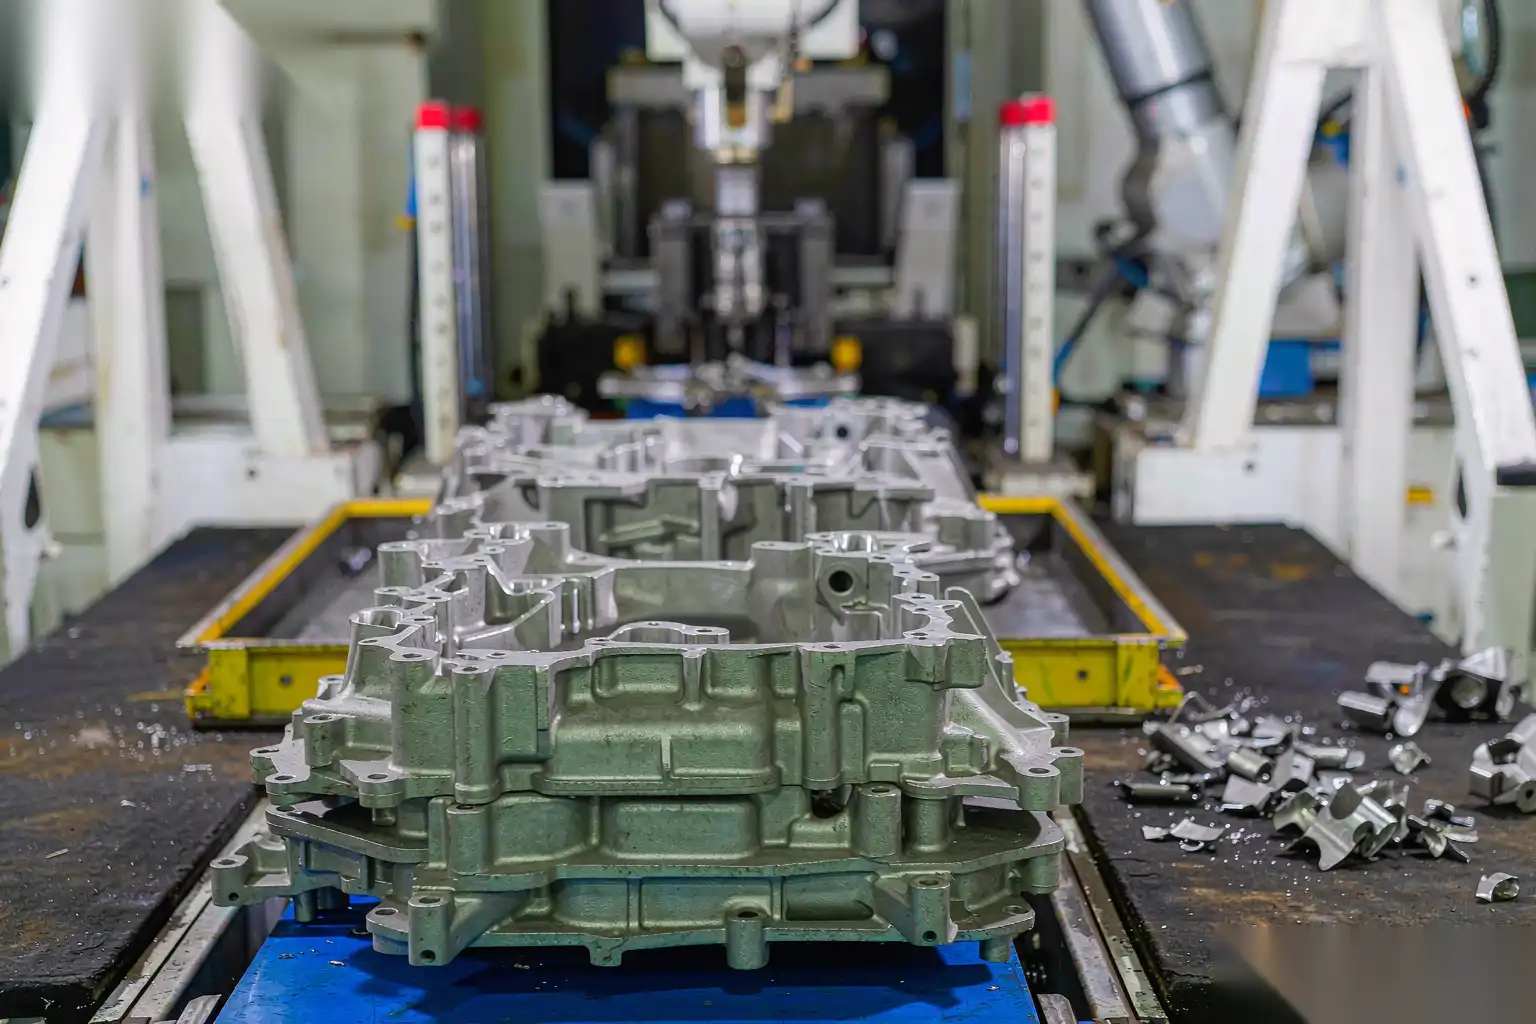
Una línea de fundición a presión de magnesio no es solo una línea de aluminio con una fundición diferente. La celda aguas abajo debe respetar los riesgos de fuego y polvo mientras cumple con el tiempo de ciclo.
Cómo construimos la celda alrededor del metal:
- Prensa de recorte primero, con herramientas aptas para Mg y manejo seguro contra chispas, porque las compuertas y el reborde son combustibles en forma fina.
- Desbarbado robótico con husillos flotantes compatibles y fuerza controlada, para que la pieza no se corte en exceso y la carga de polvo se mantenga manejable. La fuerza de contacto menor que en aluminio suele ser suficiente y más segura.
- Recolección de polvo dedicada y aislada con precauciones contra explosiones, separada de cualquier línea de aluminio, porque el polvo mezclado de Mg y Al cambia el perfil de riesgo.
- Estaciones de pulido para piezas cosméticas, con entrega de cera o compuesto adaptada a la rápida tasa de corte del Mg.
- Inspección y embalaje que evitan que el magnesio sin recubrir contacte con metales incompatibles antes del recubrimiento.
El trabajo de diseño de la pieza descrito anteriormente, línea de separación plana única, banda de reborde consistente, bosses con núcleo y puntos de referencia estables, da sus frutos exactamente igual que en aluminio: el robot cumple con un borde conocido y entrega un acabado repetible sin necesidad de una persona en el banco.
CTA Suave
La maquinaria DZ diseña celdas robóticas de desbarbado, rectificado y pulido con el entorno del proceso de magnesio incorporado, desde la recolección de polvo apta para Mg hasta el acabado controlado por fuerza que respeta la rápida tasa de corte y el riesgo de incendio del metal. Si está trasladando una pieza a magnesio, hable con nuestro equipo de ingeniería sobre sus dibujos y diseñaremos una celda recortada, acabada y segura a su alrededor.