


Ángulos de Desmoldeo en Fundición a Presión de Aluminio: Reglas, Alzadores y Socavaciones
Mínimo de cizalladura por textura superficial
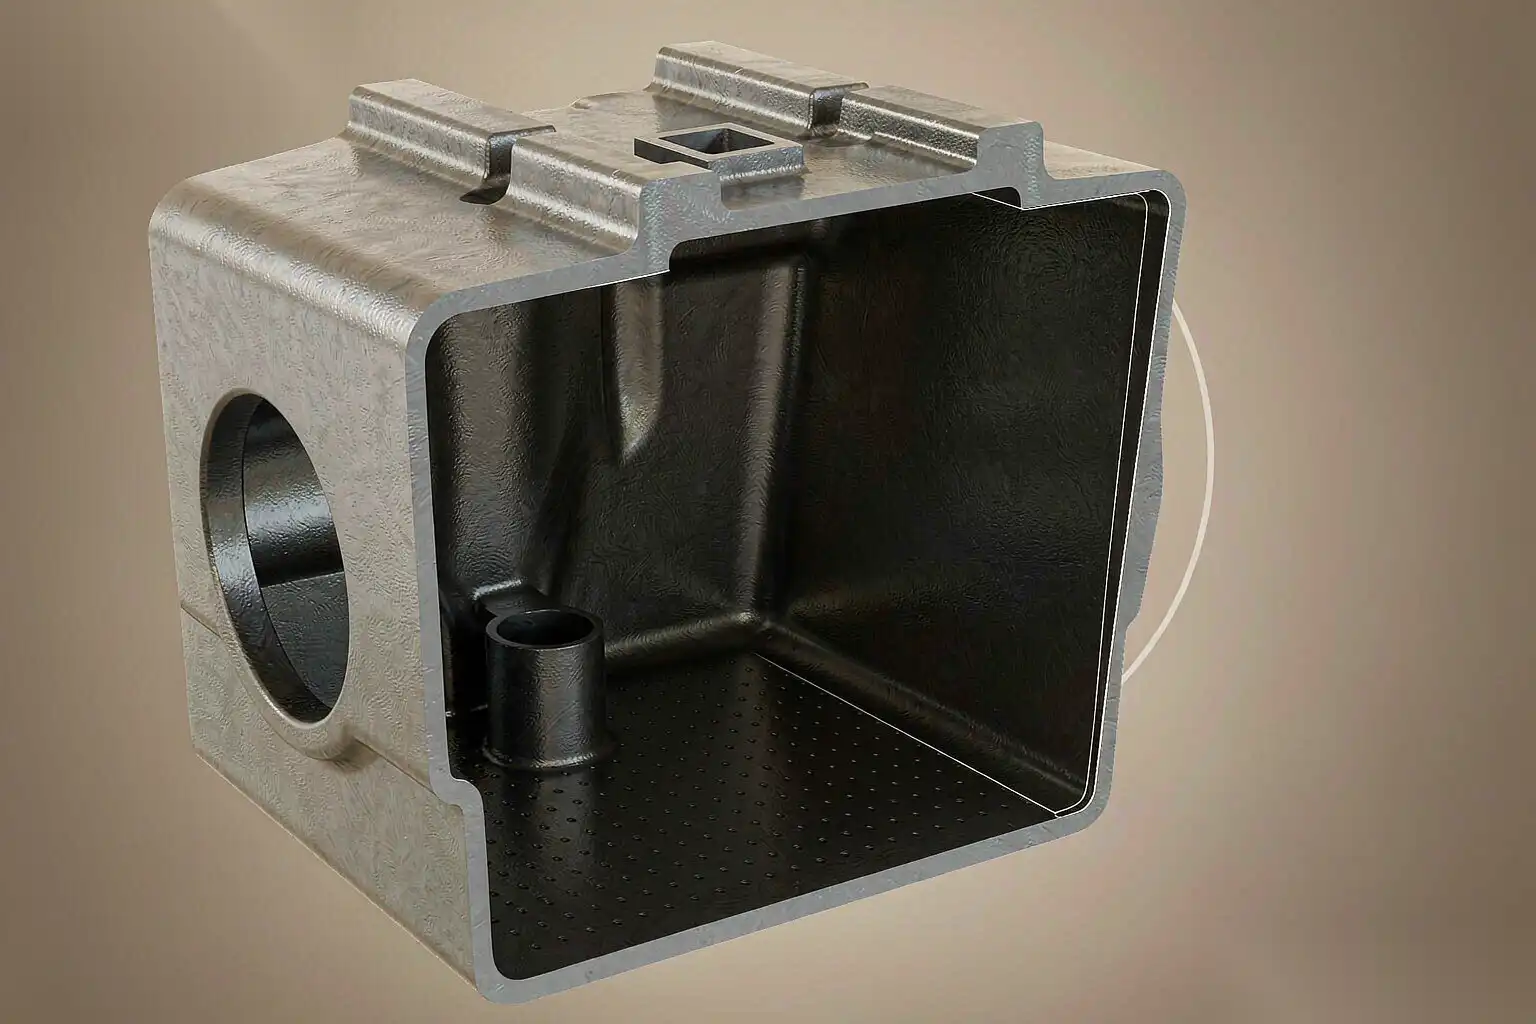
El ángulo de cizalladura es la inclinación en la pared del molde que permite que la pieza solidificada salga de la cavidad o núcleo sin rayar el acero o romper la pieza. En la fundición a presión de aluminio, el cizalladura mínimo no es un número único; depende de cómo se haya terminado la superficie de acero, porque la textura superficial determina la fricción y el bloqueo mecánico en el expulsado. Un núcleo pulido se libera a un ángulo mucho menor que uno texturizado o arenado.
Utilizamos los siguientes puntos de partida de cizalladura mínima para aluminio (aleaciones de clase A380, A360, A356):
| Condición de la superficie de acero | Cizalladura mínima en la pared de la cavidad | Cizalladura mínima en el núcleo (interno) | Por qué |
|---|---|---|---|
| Pulido, menos de 0.2 µm Ra | 0.5° | 1.0° | Baja fricción, pero las paredes internas necesitan más para una extracción segura |
| Mecanizado, 0.4-0.8 µm Ra | 1.0° | 1.5° | Las marcas de herramienta aumentan la adherencia |
| Arenado fino / piedra | 1.5° | 2.0° | La textura se bloquea con la aleación |
| Textura gruesa / mate por EDM | 2.0-3.0° | 2.5-3.0° | La textura profunda necesita una conicidad real |
Estos son valores de lanzamiento, no absolutos. El ángulo real requerido aumenta con la longitud de la pared, porque una pared larga acumula más interferencia total a medida que la pieza se encoge sobre el núcleo. Un desmoldeo de 1.0° en un núcleo de 10 mm de profundidad puede liberarse; el mismo 1.0° en un núcleo de 60 mm de profundidad puede atascarse porque la fuerza de sujeción por contracción acumulada aumenta con la longitud. Para núcleos profundos, agregamos desmoldeo según la fórmula que dice que la interferencia total es igual a la tasa de contracción por la profundidad por la tangente del ángulo, y dimensionamos el ángulo de manera que la interferencia se mantenga por debajo de lo que la fuerza del expulsor puede superar sin dejar marcas.
La textura también interactúa con la intención cosmética. Una pieza que debe verse texturizada después del moldeo necesita un troquel texturizado, lo que fuerza un mayor desmoldeo; si el cliente también desea un detalle nítido, movemos la textura a una cara de no eyección o aceptamos el ángulo mayor en la cotización de la herramienta. El desmoldeo es un costo de troquel y una decisión de geometría de pieza tomada conjuntamente, no un número que se rellena después de que la forma está fija.
Cómo interactúa el desmoldeo con paredes delgadas y núcleos profundos
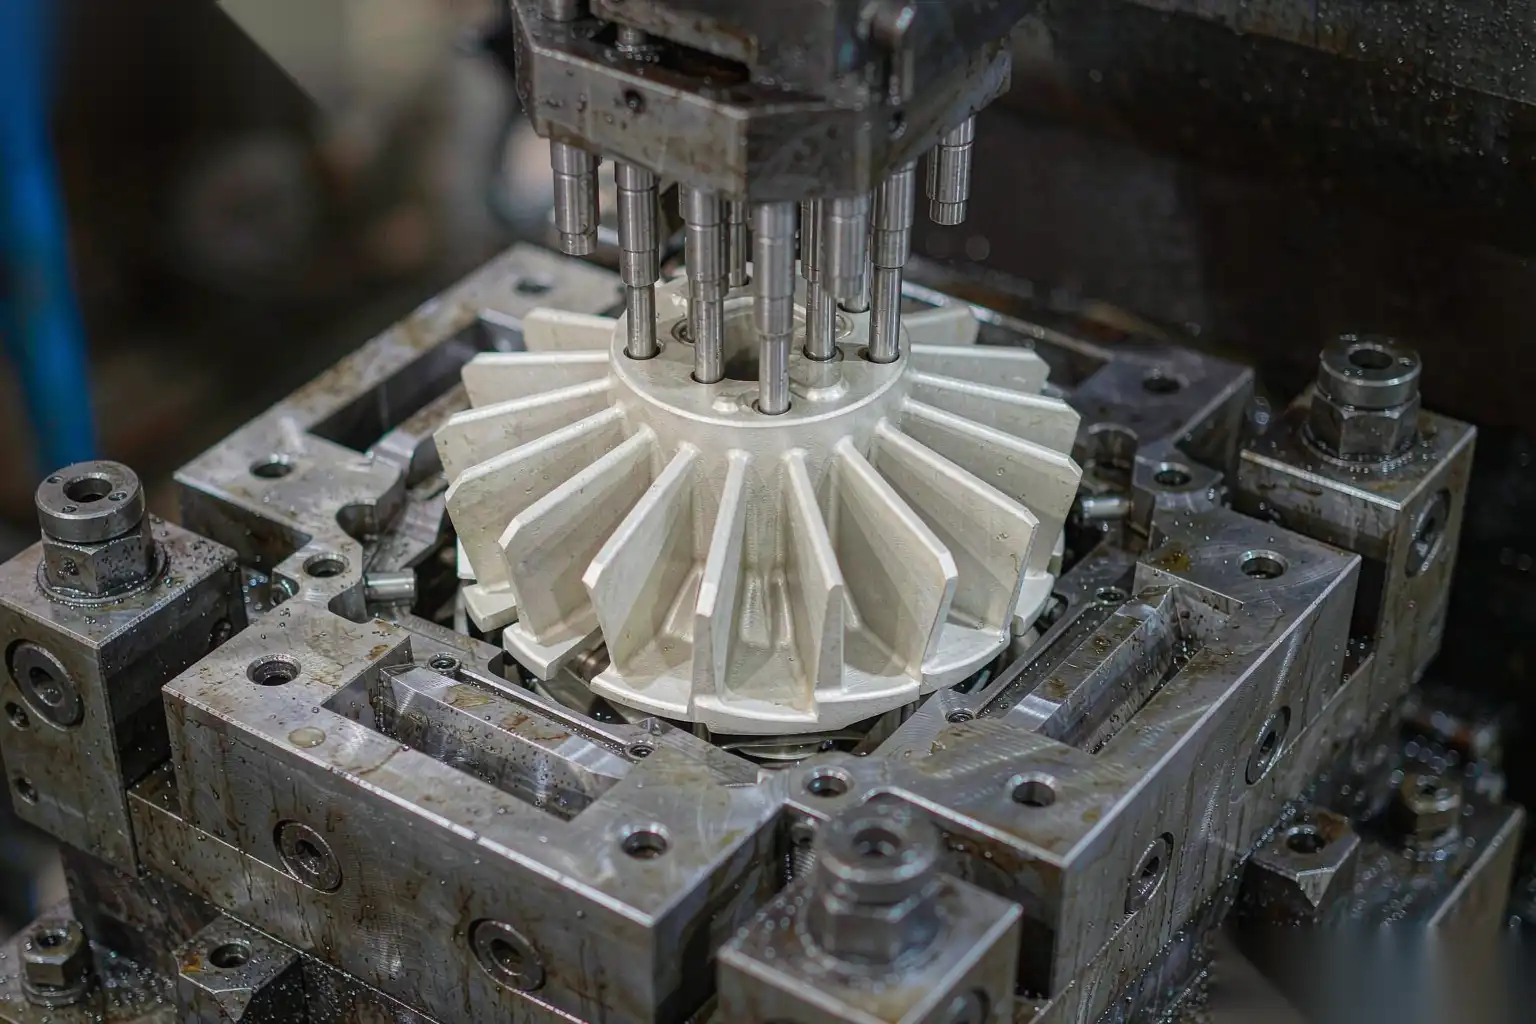
Las paredes delgadas son las piezas más sensibles al desmoldeo, porque también son las piezas con mayor probabilidad de ser largas, profundas o ambas, y tienen el menor material para absorber el estrés de eyección. Una pared de 1.2 mm con un desmoldeo de 1.0° en un núcleo de 50 mm tiene muy poca sección para resistir la flexión mientras el expulsor la empuja fuera del núcleo. Si el desmoldeo es demasiado bajo, la pared se raya o se pandea en lugar de deslizarse.
La interacción que observamos:
- Pared delgada más desmoldeo bajo: la pared comienza a doblarse antes de liberarse, dejando una rozadura o una deformación permanente (la pieza sale ligeramente curvada). Aumentamos el desmoldeo o acortamos el núcleo.
- Pared delgada más núcleo profundo: la contracción sobre el núcleo es grande en términos absolutos incluso a baja tasa de contracción, por lo que el desmoldeo requerido aumenta. Un mínimo de 0.8° puede convertirse en 1.5° en la práctica.
- Pared delgada más camino de flujo largo: la pared puede no haberse llenado de manera uniforme, y una sección delgada y fría se rompe en la eyección. El desmoldeo no puede solucionar un problema de llenado; ese es un simulación de flujo problema primero.
Para núcleos profundos, también separamos el desmoldeo interno (la conicidad del núcleo) del desmoldeo externo (la conicidad de la pared de la cavidad). El desmoldeo interno es siempre la liberación más difícil porque el aluminio se encoge sobre el núcleo, por lo que damos a las paredes internas 0.5° más que a las externas por defecto, a menos que la simulación o la prueba digan lo contrario. Donde un núcleo profundo no puede soportar esa conicidad adicional por función, agregamos un elevador o una corredera, que se discuten a continuación, en lugar de forzar un desmoldeo bajo y aceptar marcas de eyección.
La diseño de pared delgada la guía y el desmoldeo están vinculados: las piezas de pared delgada tienen éxito cuando el desmoldeo, el espesor de la pared y la profundidad del núcleo se establecen como un conjunto de restricciones en la etapa de dibujo, no se negocian después de que falla una primera prueba de herramienta.
Cuándo agregar elevadores o correderas en lugar de forzar el desmoldeo
Un ángulo de desmoldeo no puede solucionar un socavado real o una pared con conicidad neta negativa. Cuando una característica corre en dirección opuesta a la dirección de separación, ninguna cantidad de conicidad en la cavidad principal ayuda; necesita un elemento móvil. La elección es entre un elevador (un pequeño núcleo que se mueve con la placa expulsora, generalmente en ángulo) y una corredera (un núcleo que se extrae lateralmente por la acción hidráulica o de leva de la máquina antes de la eyección).
Decidimos por geometría y frecuencia:
- Socavado en una pared interna, pequeño, cerca de la línea de separación: un elevador. Viaja con la eyección, despeja el socavado y luego se retrae. Barato, compacto, pero limitado en tamaño y en cuánta carga lateral soporta.
- Socavado en una cara externa, grande, alejado de la línea de separación: una corredera. La corredera se extrae antes de que la pieza se mueva, dejando una pared limpia con cualquier desmoldeo que elija, incluido casi cero si la función lo necesita.
- Buje roscado o característica de anillo: a menudo un núcleo giratorio o un núcleo colapsado, ya que una corredera no puede despejar un círculo completo.
- Bolsillo profundo lateral: una corredera con un bloque de talón para sujeción, porque la presión de inyección empuja la corredera a abrirse y debe ser bloqueada.
La compensación de coste es real. Una corredera añade un cam, un talón, una línea hidráulica o un cuerno, y un punto de mantenimiento; un elevador añade un elemento guiado en la placa del émbolo. Ambos son más baratos que desechar piezas por una falla de eyección forzada por bajo tiro, pero ambos aumentan el coste de la herramienta y el tiempo de ciclo. Especificamos el elemento móvil en la cotización de la herramienta con su recorrido, sujeción e intervalo de mantenimiento, y confirmamos que no colisiona con la trayectoria de acabado robótico (una línea de separación de corredera es una costura de rebaba que la célula de desbarbado debe gestionar).
Un error común es diseñar una característica con un “0° de inclinación” porque es funcional y esperar que la herramienta la expulse. Si la pared es un negativo real en relación con la dirección de tracción, debes añadir un elevador o corredera; solo la inclinación no la liberará. Si la pared tiene solo poca inclinación (digamos 0,3° en un núcleo pulido), puede que te salga bien en un núcleo corto, pero estás apostando a las marcas de expulsión contra el coste de la herramienta, y documentamos esa apuesta explícitamente.
Inclinación y relación de fuerza de expulsión
La fuerza de expulsión es lo que desprende la pieza del núcleo, y la inclinación es la palanca que la reduce. La fuerza requerida escala con el área de contacto, la presión de ajuste por encaje y el coeficiente de fricción, y disminuye a medida que aumenta la inclinación porque un ángulo mayor convierte más del empuje del émbolo en una fuerza normal de separación y menos en fricción de deslizamiento. Aproximadamente, duplicar la inclinación de 0,5° a 1,0° en un núcleo pulido puede reducir la fuerza de expulsión necesaria en una fracción significativa; pasar de 1,0° a 2,0° la reduce aún más, pero con rendimientos decrecientes y una penalización en la geometría.
Estimamos la fuerza de expulsión en la fase de cotización:
- Calcular el ajuste por encaje: el aluminio se contrae aproximadamente entre 0,5 y 0,7% en el núcleo desde la solidificación hasta la temperatura de expulsión, por lo que un núcleo de 40 mm gana aproximadamente entre 0,2 y 0,3 mm de interferencia alrededor de su circunferencia.
- Multiplica por el área de contacto de la pared del núcleo y la resistencia del aleación a la temperatura de expulsión para obtener la carga de sujeción.
- Divide por el coeficiente de fricción (menor para acero pulido y para una película lubricante en el dado, mayor para acero texturizado) para obtener la fuerza de deslizamiento.
- Suma la fuerza para doblar o desprender cualquier pared delgada, y compárala con el número y área de los pasadores disponibles.
Si la fuerza supera lo que los pasadores pueden aplicar sin exceder la resistencia a la compresión local de la pieza, ya sea aumentamos la inclinación, añadimos pasadores, los hacemos más grandes o añadimos un elevador para soportar la carga lateral. El límite que vigilamos es el esfuerzo en el apoyo del pasador: un pasador de expulsión de 6 mm en un A380 en expulsión debe mantenerse por debajo de aproximadamente 150-200 MPa de esfuerzo en el apoyo local para evitar hundir el pasador en la pieza. Tener pocos pasadores con poca inclinación significa que cada uno soporta más esfuerzo y deja una marca, que es exactamente el problema de marcas de expulsión cubierto en el artículo sobre soluciones a marcas de pasadores de expulsión en este lote.
La inclinación y la fuerza de expulsión son la misma decisión vista desde dos lados. Más inclinación significa menos fuerza, significa menos o más pequeños pasadores, significa menos marcas. Tratamos la inclinación como el primer control sobre las marcas de expulsión, antes de tocar la disposición de los pasadores.
Marcas de expulsión, inclinación y coste de acabado
Las marcas de expulsión son las abolladuras, manchas y rozaduras visibles que dejan donde los pasadores empujaron la pieza fuera del núcleo. La inclinación es el control aguas arriba: suficiente inclinación significa baja fuerza de expulsión, significa contacto ligero de los pasadores, significa marcas superficiales. Cuando la inclinación se fuerza a ser baja para mantener una geometría, la fuerza de los pasadores aumenta y las marcas se profundizan, y la célula de acabado debe eliminarlas.
El vínculo con el coste de acabado es directo:
- Una abolladura superficial (menos de 0,05 mm) en una cara no cosmética: la célula de rectificado robótico la elimina en la pasada normal de eliminación de rebaba, sin coste adicional.
- Una mancha o rozadura en una cara cosmética: requiere una pasada de pulido dedicada, y si está por debajo del stock de pulido, se convierte en rechazo.
- Una abolladura profunda que la pieza no puede ahorrar en stock para eliminar: un rechazo de clase cosmética en la inspección final.
Establecemos las reglas de dibujo y pin para que las marcas permanezcan dentro del stock de acabado. Para una pieza terminada en Ra 0.8 después de 0.10 mm de remoción de stock, las marcas de eyección más profundas de 0.10 mm en una cara terminada son rechazos; por lo tanto, la herramienta debe llevar suficiente inclinación y área de pin para mantener las marcas por debajo de esa profundidad. Por eso diseñamos la inclinación con el stock de acabado en mano, no en aislamiento.
La control de planitud la del pieza también depende de una eyección uniforme. Si un lado tiene poca inclinación y alta fuerza, la pieza se deforma al desprenderse y sale deformada; la celda robótica luego lija el stock desigual y la planitud se desvía. Una inclinación uniforme y una fuerza de pin uniforme producen una liberación uniforme y mantienen la planitud, lo que mantiene el paso de acabado uniforme.
Lista de verificación práctica de inclinación que usamos antes de cortar el acero:
- Asignar a cada pared una dirección de tracción y una clase de inclinación (pulido, mecanizado, texturizado).
- Establecer una inclinación externa mínima de 1.0°, una inclinación interna mínima de 1.5°, aumentada para textura según la tabla.
- Marcar cualquier pared con menos de 0.5° como un riesgo; requerir un elevador, deslizamiento o aceptación por escrito de las marcas de eyección.
- Confirmar que los núcleos profundos tengan 0.5° adicionales o un elemento móvil.
- Mapear las caras terminadas y su stock; requerir que las marcas permanezcan por debajo de ese stock mediante inclinación y área de pin.
- Realizar una estimación de la fuerza de eyección y confirmar que la tensión en el soporte del pin esté dentro del rango.
Reglas de inclinación para el dibujo y producción de la herramienta
La inclinación solo es útil si está en el dibujo, controlada en el acero y verificada en producción. Incluimos la inclinación en la especificación de la herramienta como una dimensión, no como una nota, porque una nota se ignora. Luego, la cavidad y el núcleo se miden en el primer artículo para confirmar que el ángulo mecanizado coincide con la especificación; un núcleo cortado con 0.3° por debajo de la especificación se atascará y marcará las piezas incluso si el dibujo era correcto.
En producción, la efectividad de la inclinación cambia a medida que la matriz se desgasta y las texturas del acero por el uso. Un núcleo pulido que se libera a 0.5° puede necesitar 0.8° equivalente después de 100,000 disparos porque la superficie se ha rugoso y ha recogido residuos de lubricante. Seguimos la fuerza de eyección a través de los datos del proceso de la máquina; una fuerza en aumento con un émbolo fijo y un diseño de pin fijo indica que la inclinación se está reduciendo efectivamente y que la matriz necesita mantenimiento o que el lubricante requiere ajuste. La guía de diseño de moldes cubre la especificación completa de cavidad y núcleo, de la cual la inclinación es uno de los parámetros controlados junto con la canalización y el enfriamiento.
Para el cliente, el mensaje es simple: la inclinación es un seguro gratuito. Añadir 0.5° a una pared rara vez cambia la función, pero rutinariamente reduce las marcas de eyección, el coste de acabado y la deformación. Cuando una geometría realmente no puede soportar inclinación, avísenos temprano para que diseñemos el elevador o deslizamiento en la cotización en lugar de descubrirlo después de que la primera prueba falle y las piezas salgan marcadas.
El equipo de ingeniería de fabricación inteligente DZ diseña la inclinación, los elevadores y las celdas robóticas de desbarbado y pulido como un sistema, por lo que los ángulos de inclinación y la disposición de los pines se establecen con el stock de acabado y el camino de pulido en vista desde el primer dibujo de la herramienta. Si tiene una pieza que marca en la eyección o cuesta demasiado terminar, envíenos el modelo y le devolveremos una propuesta de inclinación y eyección junto con una estimación de la celda de acabado.



