Carcasas de Sensores y Conectores Automotrices Fundidos a Presión
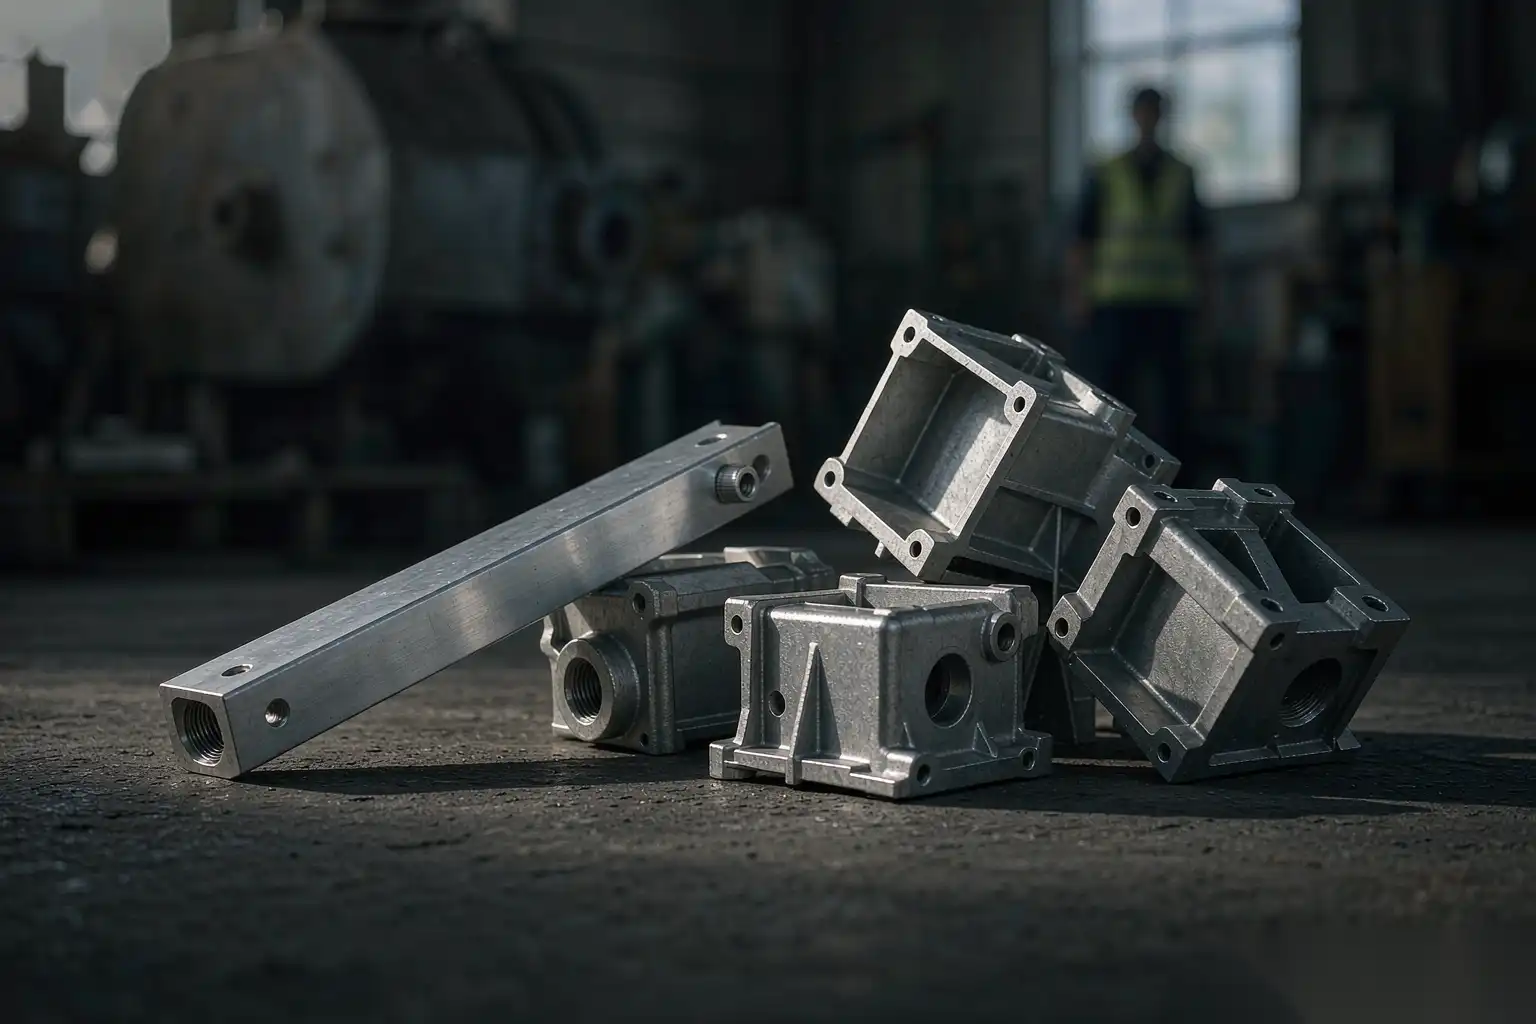
Las carcasas de sensores y conectores automotrices están entre las fundiciones de pequeñas piezas de fundición a presión más exigentes hechas hoy en día. La pieza suele tener el tamaño de un pulgar, lleva una cavidad sellada que debe mantener fuera el aire, el agua y el aceite durante toda la vida útil del vehículo, contiene características de ajuste preciso que encajan con un conector o una placa de circuito, y se produce por millones con trazabilidad automotriz completa. La fundición a presión de aluminio de alta presión cumple con esos requisitos cuando la porosidad, las dimensiones y el sellado son diseñados desde el primer artículo. Este artículo explica cómo en DZ Smart Manufacturing abordamos las carcasas de sensores y conectores, desde la fundición al vacío hasta las tolerancias y el acabado automatizado.
Por qué la fundición a presión para sensores y conectores
Los procesos alternativos para un cuerpo de sensor suelen ser plástico inyectado, aluminio mecanizado o una carcasa estampada y soldada. La fundición a presión gana en tres aspectos que importan en el compartimento del motor y el chasis.
El sellado y la protección son integrales. Una carcasa de aluminio fundido es una carcasa metálica continua que proporciona protección electromagnética para el elemento sensorial y una pared rígida contra la que un sello o una soldadura láser puede sellar. Para un sensor de velocidad de rueda o un transmisor de presión, esa cavidad metálica sellada protege la electrónica del brutal entorno bajo el capó.
La precisión proviene del molde. Los pequeños salientes, los pasadores de localización y las ranuras de clave del conector se forman en la herramienta en lugar de ser mecanizados, por lo que la pieza tiene una forma casi definitiva con una posición de características repetible de disparo en disparo. Para la automoción de alto volumen, esa repetibilidad es lo que permite que la línea de ensamblaje encaje las piezas sin necesidad de clasificación.
La resistencia al calor y a los productos químicos es inherente. El aluminio soporta temperaturas bajo el capó de 120 a 150 grados C de forma continua y breves aumentos superiores, y resiste los aceites, refrigerantes y la sal de la carretera que destruyen muchos plásticos. Para un sensor cercano al escape o a la transmisión, esa resistencia es la razón por la que se funde, no se moldea.
El coste en volumen cierra el caso. Una carcasa mecanizada a partir de barra desperdicia material y requiere múltiples operaciones; una pieza de fundición a presión se termina en una sola operación más un ligero acabado y mecanizado, por lo que los programas automotrices con vidas útiles en millones de piezas casi siempre optan por fundir.
Requisitos de hermeticidad y control de porosidad
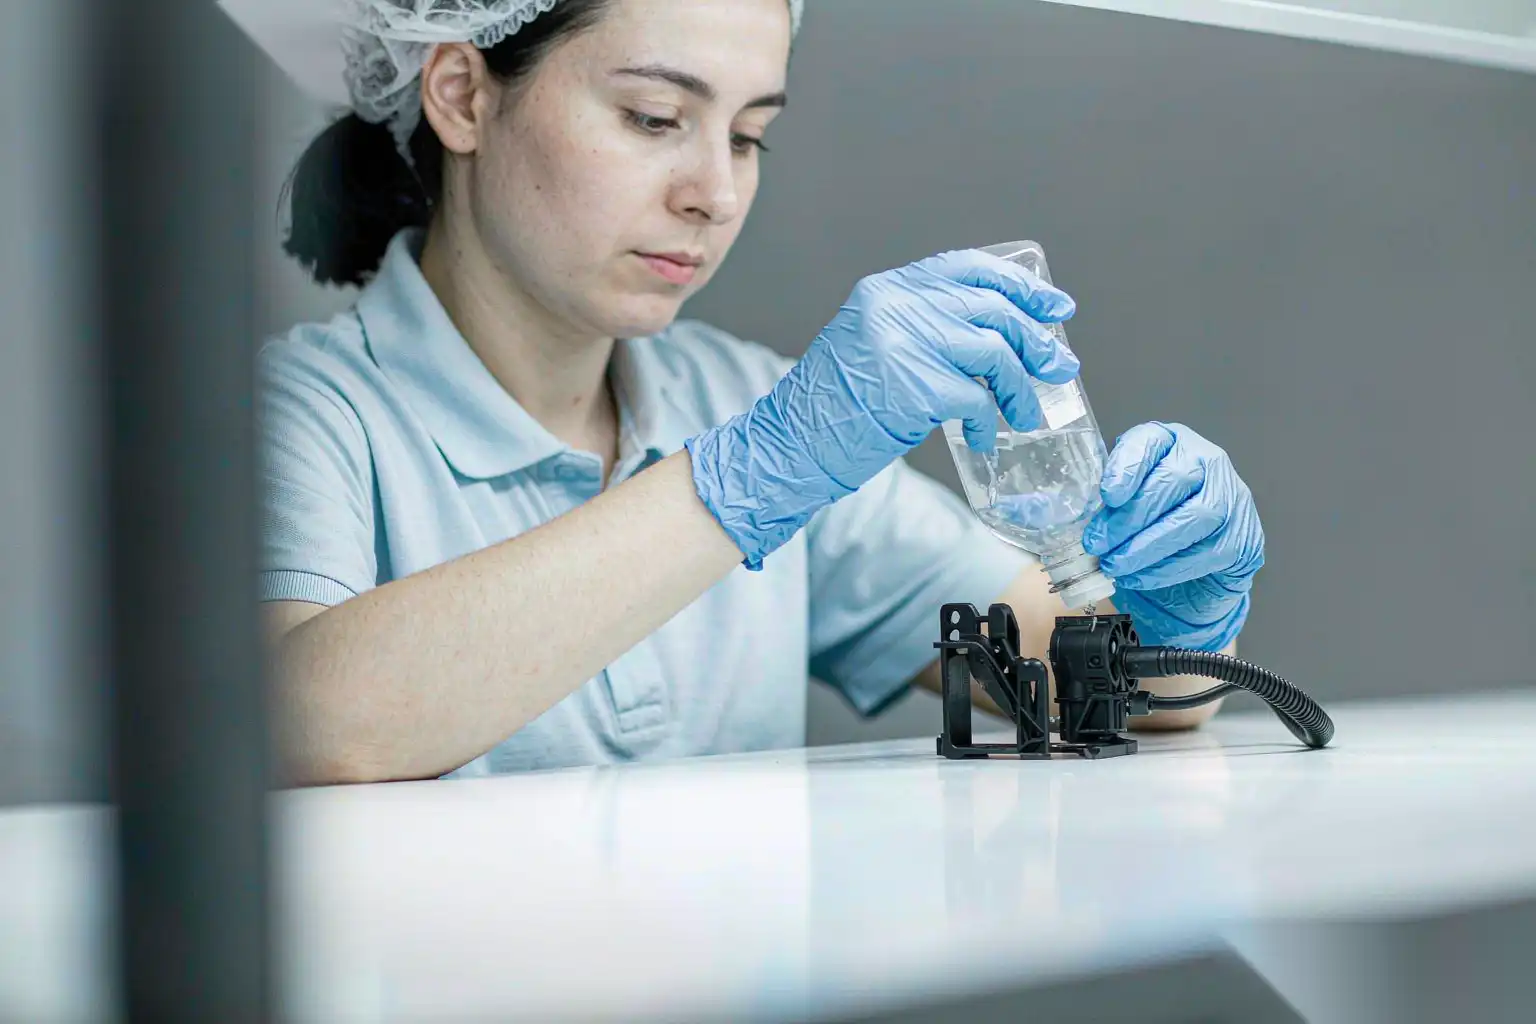
El requisito definitorio de una carcasa de sensor es que la cavidad permanezca sellada. Hermética al gas o al líquido significa que no hay camino a través de la pared, y en una fundición a presión el único camino es la porosidad que conecta la superficie con la cavidad o con el exterior.
La porosidad en la fundición a presión proviene de dos fuentes: aire atrapado en el disparo y gas del lubricante del molde, y contracción a medida que el metal se solidifica. Para una carcasa sellada atacamos ambas. La asistencia de vacío extrae aire de la cavidad durante el llenado para que el metal entre con poco gas atrapado; el método y la ventana de proceso se cubren en nuestro guía de fundición a presión con vacío. La porosidad por contracción se controla mediante la alimentación y el enfriamiento para que la pieza se solidifique hacia la entrada y se alimente correctamente, sin piscinas calientes aisladas.
La aceptación se realiza mediante prueba, no por suposición. Calificamos una carcasa con una prueba de fuga de helio o una prueba de decaimiento de presión en la cavidad sellada, a menudo con un objetivo de tasa de fuga en el rango de 1e-4 a 1e-3 milibar por litro por segundo dependiendo de la aplicación, y seccionamos y realizamos radiografías de los primeros artículos para confirmar que no hay porosidad conectada a través de la pared. Una pieza que pasa la radiografía pero falla en la fuga es una señal de que el método de prueba o el grosor de la pared necesitan revisión.
El grosor de la pared es la palanca de control de la porosidad. Paredes delgadas y uniformes se enfrían rápidamente y atrapan menos gas; las secciones gruesas son donde las cavidades de contracción se esconden. Mantenemos la pared sellada en el rango de 1,5 a 3,0 mm y evitamos engrosamientos locales en la cara de sellado, porque una cavidad allí es exactamente el camino de fuga.
La tabla a continuación mapea el requisito con el control.
| Requisito | Modo de fallo | Control |
|---|---|---|
| Cavidad hermética al gas | Porosidad de aire atrapado | Asistencia de vacío, puerta equilibrada |
| Cara de sellado hermética al líquido | Cavidad con cavidades de contracción en la pared | Solidificación controlada, enfriamiento |
| Sellado a largo plazo | Creep en la junta | Aleación estable, diseño correcto del boss |
| Sin camino de fuga | Porosidad conectada | Prueba de rayos X y de fuga en FAI |
Muros delgados y características mínimas
Las carcasas de sensores llevan al límite lo que puede soportar la fundición a presión. La ranura de la llave del conector, la ranura para la junta tórica y el pasador de localización son características pequeñas que deben estar presentes y correctas en cada disparo.
El grosor mínimo de pared para aluminio HPDC en una carcasa pequeña ronda entre 1.2 y 1.5 mm para flujos cortos y entre 1.5 y 2.0 mm para flujos más largos. Por debajo de eso, el llenado se vuelve poco fiable en las características más alejadas. Utilizamos una alta velocidad de llenado, a menudo de 30 a 60 metros por segundo en la entrada, y una disposición generosa de sobrellenado y ventilación para que el último metal en la herramienta esté limpio y las características se llenen.
El tamaño mínimo de característica sigue la aleación y el cajeado. Una nervadura o una llave tan pequeña como 0.5 a 1.0 mm puede ser fundida si tiene cajeado y no está en el extremo de una larga y delgada trayectoria de llenado. Los pasadores de núcleo para pequeños agujeros están limitados por la resistencia del pasador; un pasador de núcleo de 1.0 mm en un molde caliente es frágil, por lo que preferimos mecanizar los agujeros críticos pequeños después de la fundición y solo hacer el núcleo de lo que el proceso puede soportar de manera fiable.
El cajeado no es negociable en características pequeñas. Mantenemos de 1 a 2 grados en paredes internas y de 2 a 3 grados en externas donde la pieza lo permita, porque una característica sin cajeado se pega o necesita un núcleo frágil y de corta duración. La opción es una característica ligeramente más grande que la ideal, que diseñamos en lugar de luchar después del ensayo.
Estabilidad dimensional ante cambios de temperatura
Una carcasa de sensor soporta cambios de temperatura que aflojarían una pieza mal diseñada. La preocupación no es solo la expansión del metal; es que la posición de la característica y la junta permanezcan en su lugar a medida que la pieza se calienta y enfría durante la vida del vehículo.
El coeficiente de expansión térmica del aluminio, cercano a 21 a 23 microstrain por grado C, significa que un tramo de característica de 30 mm se desplaza aproximadamente 0.02 mm en un cambio de 30 grados C. Para la mayoría de las características del conector, esto es aceptable si la pieza de acoplamiento también es de aluminio o está diseñada con holgura, pero contra una pieza de plástico o cerámica debe tenerse en cuenta en la tolerancia acumulada.
Diseñamos para la estabilidad ubicando las características críticas en relación con un datum estable y manteniendo la pared alrededor de ellas uniforme para que se muevan juntas en lugar de deformarse. Un boss que es grueso en un lado y delgado en el otro se inclinará al calentarse, desplazando el tornillo o el pasador; paredes uniformes mantienen la característica en su lugar original.
La estrategia de tolerancias está en nuestro guía de tolerancias para fundiciones de aluminio. Para las carcasas de sensores, generalmente mantenemos las características críticas con una precisión de ±0.05 a 0.1 mm mecanizándolas después de la fundición, y mantenemos el volumen fundido con una precisión de ±0.1 a 0.2 mm por cada 25 mm, luego verificamos el desplazamiento térmico midiendo las piezas a temperatura ambiente y a un soak elevado.
Interfaces de moldeo por inserción y sobremoldeo
Muchos alojamientos de sensores no son puras fundiciones; llevan insertos o están sobremoldeados, y la interfaz debe diseñarse de modo que la parte fundida realice la función estructural mientras que el inserto o el plástico hagan el sellado o el acoplamiento.
Los insertos fundidos en el lugar incluyen terminales, casquillos prensados y, a veces, el soporte del elemento del sensor. La matriz debe localizar el inserto de manera repetible y el aluminio no debe desplazarse ni crear cortocircuitos; diseñamos el inserto con un bloqueo mecánico, como estrías o una brida, para que el aluminio lo agarre mediante ciclos térmicos en lugar de confiar en un ajuste por fricción que se relaja.
Las interfaces de sobremoldeo son donde la carcasa fundida se encuentra con una junta moldeada o una carcasa de conector. La superficie fundida allí necesita una textura controlada o un rebaje para que el material moldeado se adhiera o bloquee mecánicamente; una cara lisa como fundida permitirá que el sobremoldeo se despegue bajo calor. Especificamos la geometría de la interfaz en DFM y verificamos la unión con una prueba de tracción o de pelado en los primeros artículos.
El sello hermético frente al sello resiliente es la elección de diseño. Una tapa soldada por láser o por braze proporciona un sello hermético verdadero para la cavidad del sentido; una junta moldeada ofrece un sello resistente y funcional que tolera mejor el movimiento térmico. Elegimos en función del modo de fallo que la aplicación no puede aceptar, y la fundición está diseñada para soportar cualquiera de las opciones.
Trazabilidad automotriz y PPAP
Una carcasa automotriz no se envía en un palé y se olvida; lleva una cadena de trazabilidad desde la fundición hasta la caja, y pasa por un Proceso de Aprobación de Piezas de Producción antes de la producción en volumen.
La trazabilidad comienza en la aleación. Cada lote de aluminio se registra por número de fundición y el lote de fundición se vincula a él, de modo que una falla en campo pueda rastrearse hasta la fundición, la máquina y el turno. La celda de fundición a presión registra los parámetros de disparo, el tiempo de ciclo y cualquier alarma por cavidad o por pieza donde el sistema lo soporte, construyendo el conjunto de datos que requiere PPAP y los planes de control continuos.
PPAP requiere capacidad documentada. Realizamos un estudio de medición en las características críticas, confirmamos que el proceso es capaz con el Cpk requerido, y presentamos el informe de inspección del primer artículo, el flujo del proceso, el plan de control y los estudios de capacidad. El método de primer artículo para fundiciones está detallado en nuestras referencias de calidad, y tratamos la FAI como la puerta que prueba el molde y el proceso antes de que se envíe una sola pieza de producción.
Los planes de control mantienen la línea. Las características clave, la tasa de fuga, las dimensiones críticas y las ventanas del proceso se monitorean, y cualquier desviación activa la contención. El punto es que el volumen automotriz magnifica cualquier defecto, por lo que el sistema lo detecta en la celda, no en el OEM.
Acabado automatizado para una calidad consistente
Las carcasas de sensores son pequeñas, de alto volumen y exigentes en cuanto a defectos, por lo que el acabado manual no puede cumplir con las especificaciones. El desbarbado y la inspección automatizados son la forma en que la pieza mantiene la consistencia en millones de unidades.
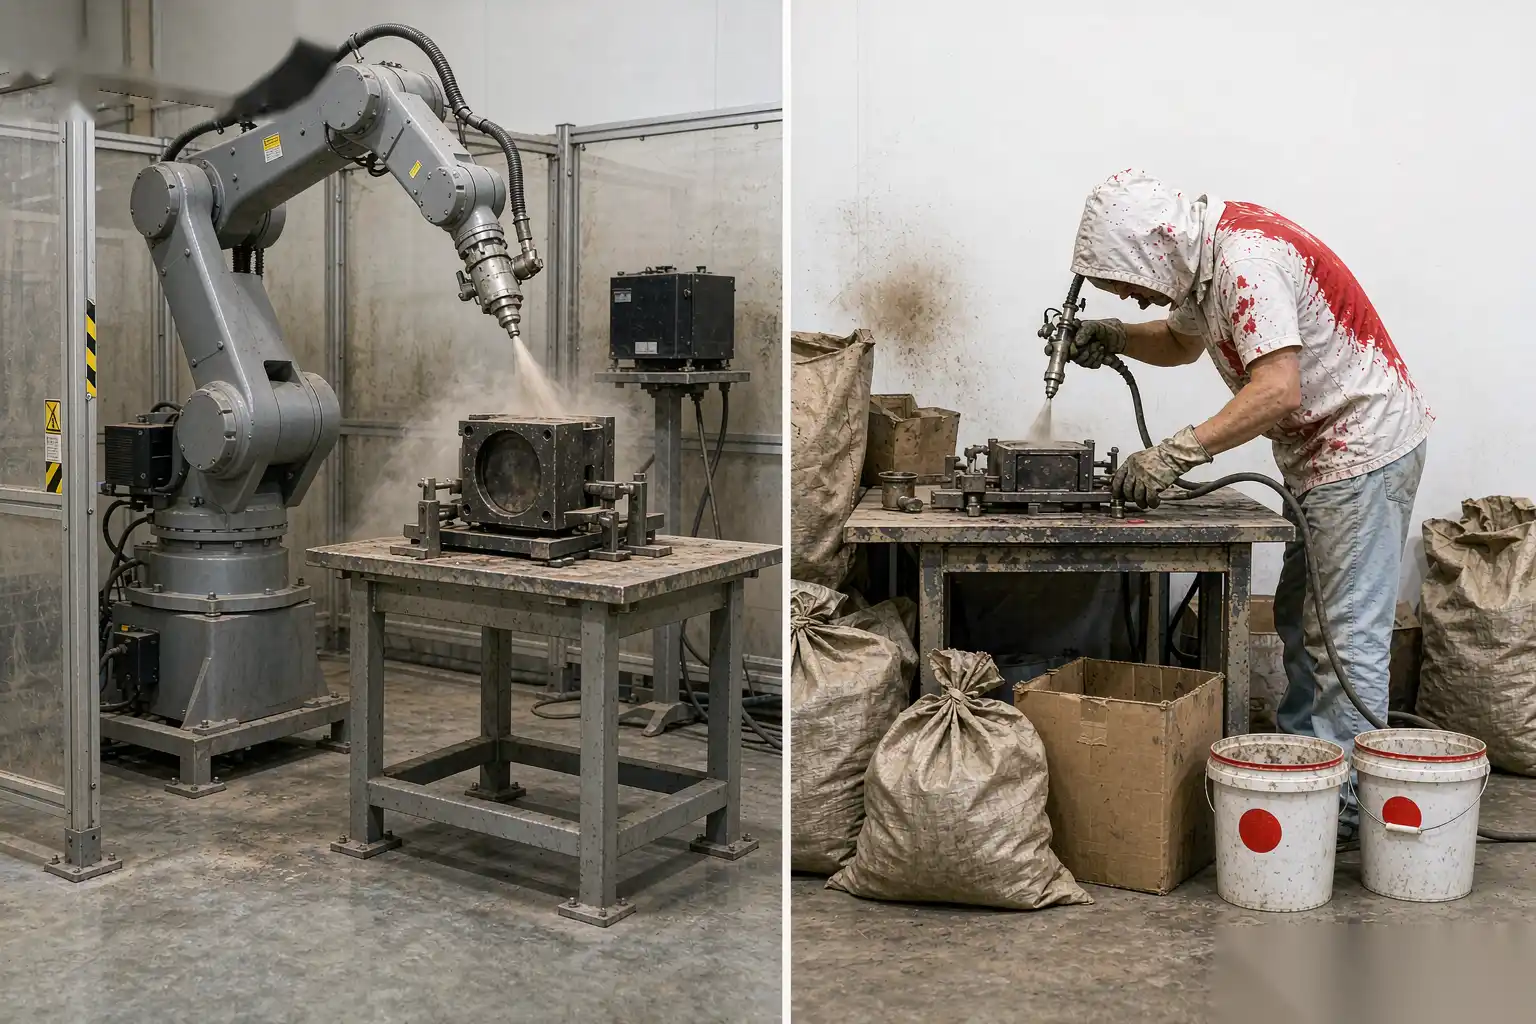
Una celda robótica DZ desbarba la línea de separación y la puerta con un husillo flexible y una herramienta pequeña de carburo o abrasiva, rompiendo los bordes a un radio seguro y consistente sin tocar la cara del sello ni las características del conector. Debido a que las piezas son pequeñas y las características están cercanas, la celda utiliza fijaciones de precisión y confirmación visual o por sonda para que la herramienta nunca marque una superficie crítica.
El recorte de la puerta y cualquier rebaba se realiza a menudo en la celda o en una prensa de recorte antes de ella, y luego la pieza pasa a lavado y secado para que las estaciones de acabado y prueba de fugas vean un componente limpio. La consistencia es importante porque una aleta residual en la ranura del sello es exactamente el tipo de defecto que pasa una inspección visual y falla en una prueba de fugas posteriormente.
La inspección está incorporada. Preferimos pruebas de fugas en línea y una verificación con medidor o visión en las características críticas para detectar cualquier desviación en la dimensión o fuga por porosidad en la tasa, no en la auditoría. Los datos alimentan el registro de trazabilidad por pieza o lote. La disciplina de rendimiento y rechazo detrás de esto está en nuestra guía de reducción de rechazo y rendimiento en fundición a presión.
El tiempo de ciclo en una pequeña desbarbadora de carcasa suele ser de 8 a 20 segundos, lo que coincide con la tasa de fundición en una matriz multicavidad, por lo que la celda de acabado no limita la línea. Los fijadores se colocan en un datum estable y mantienen la cara del sello libre de mordazas, y el desgaste de la herramienta se rastrea para que la rotura del borde se mantenga en especificación durante toda la producción.
Lista de verificación de diseño antes de fabricar una carcasa de sensor
Cerramos una revisión de carcasa de sensor con una lista corta para evitar una revisión costosa del molde:
- Confirme el requisito de sellado: hermético a gases, líquidos o hermético, y establezca el objetivo de tasa de fuga desde el principio.
- Decide la asistencia de vacío y la disposición de la puerta y el enfriamiento para mantener la porosidad fuera de la pared.
- Mantén la pared sellada en la banda de 1.5 a 3.0 mm y evita secciones gruesas en el sello.
- La fundición solo produce las características que el proceso puede mantener; máquinas perforaciones pequeñas críticas y características ajustadas después de la fundición.
- Diseña insertos e interfaces de sobremoldeo con bloqueo mecánico y una superficie de fundición definida.
- Planifica la tolerancia acumulada a lo largo del rango de temperatura y verifica con una medición en caliente.
- Construye la trazabilidad y el conjunto de datos PPAP desde el primer disparo, con controles de fugas y dimensiones en línea.
La fundición a presión de carcasas para sensores y conectores automotrices es un juego de precisión: evita la porosidad en la pared sellada, mantiene las características pequeñas mediante mecanizado cuando el proceso no puede, y verifica el sellado y la dimensión en línea con trazabilidad completa. DZ Machinery construye las células robotizadas de desbarbado, rectificado y pulido, y el monitoreo del proceso que convierten carcasas de sensores de aluminio en piezas de producción consistentes y herméticas; si estás desarrollando una carcasa para sensor o conector automotriz y deseas revisar los dibujos de las piezas, la estrategia contra porosidad y el diseño de la célula de acabado, nuestro equipo de ingeniería puede realizar una estimación de factibilidad y tiempo de ciclo en tus componentes.