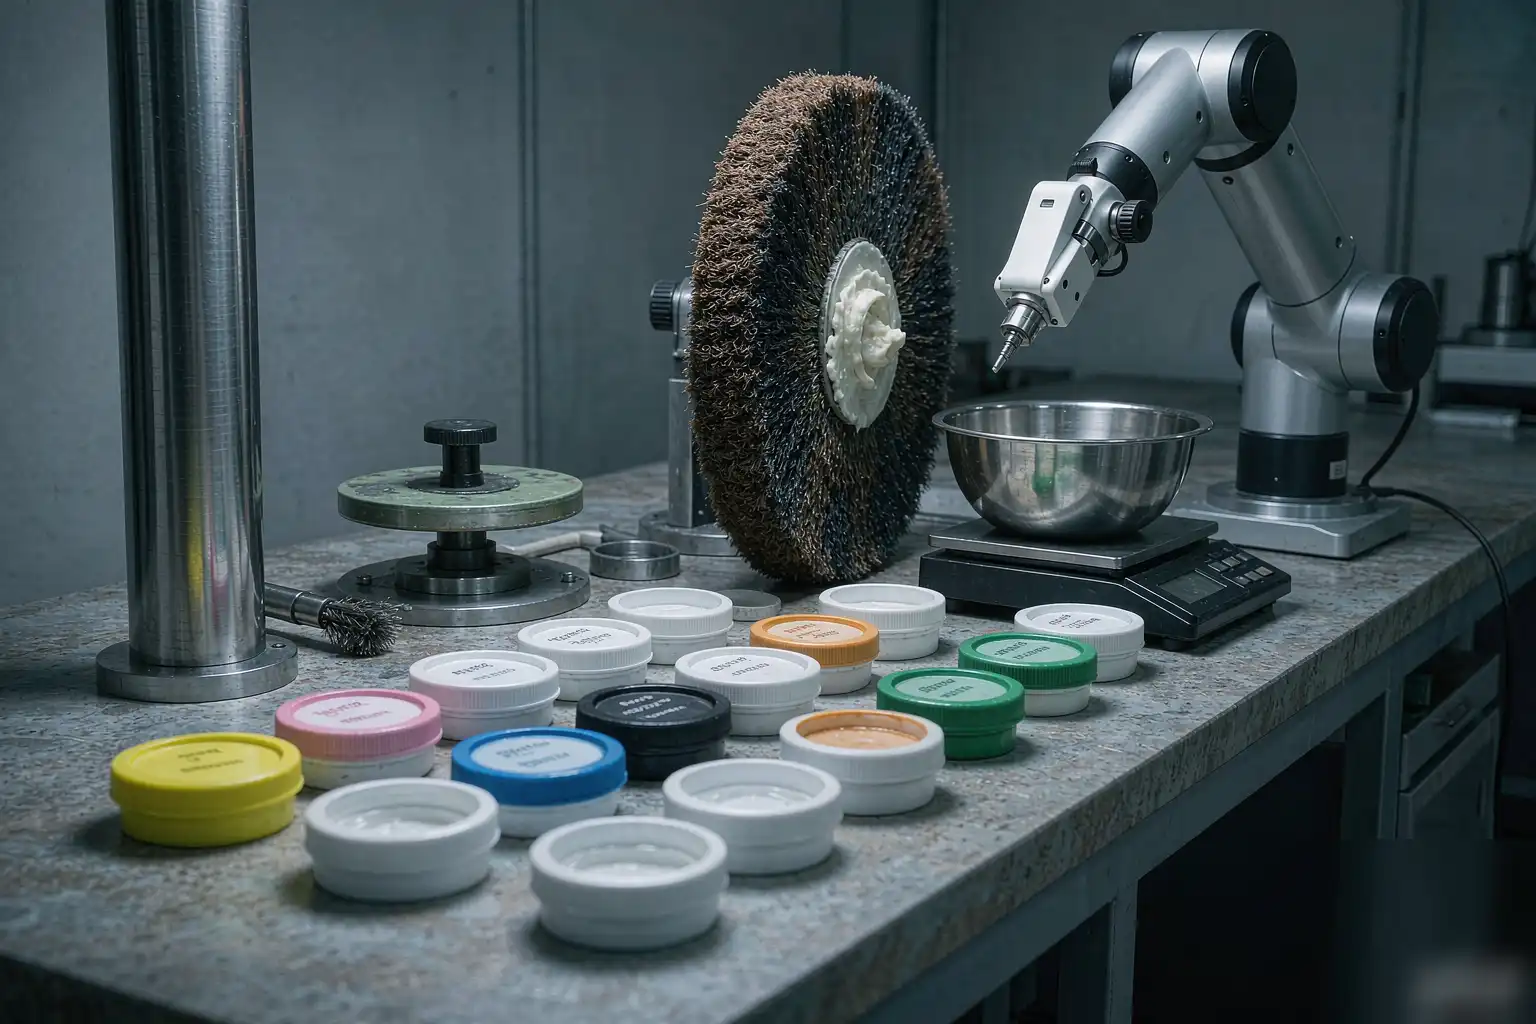
A UN VISTAZO · La mayoría de los supervisores de acabado culpan al robot cuando la calidad de la superficie se desvía, sin embargo, el compuesto suele ser la variable real en la línea. Un brazo robótico solo repite lo que el proceso le proporciona, por lo que la barra, pasta o líquido incorrecto cambian silenciosamente la velocidad de corte, la neblina y la retrabajo en un solo turno. Por lo tanto, elegir el compuesto de pulido para robots es la decisión de mayor impacto que tomas durante la puesta en marcha de la celda. Esta guía te ofrece criterios de decisión y una lista de verificación, no un catálogo de proveedores para navegar.
Qué Hace Realmente un Compuesto de Pulido
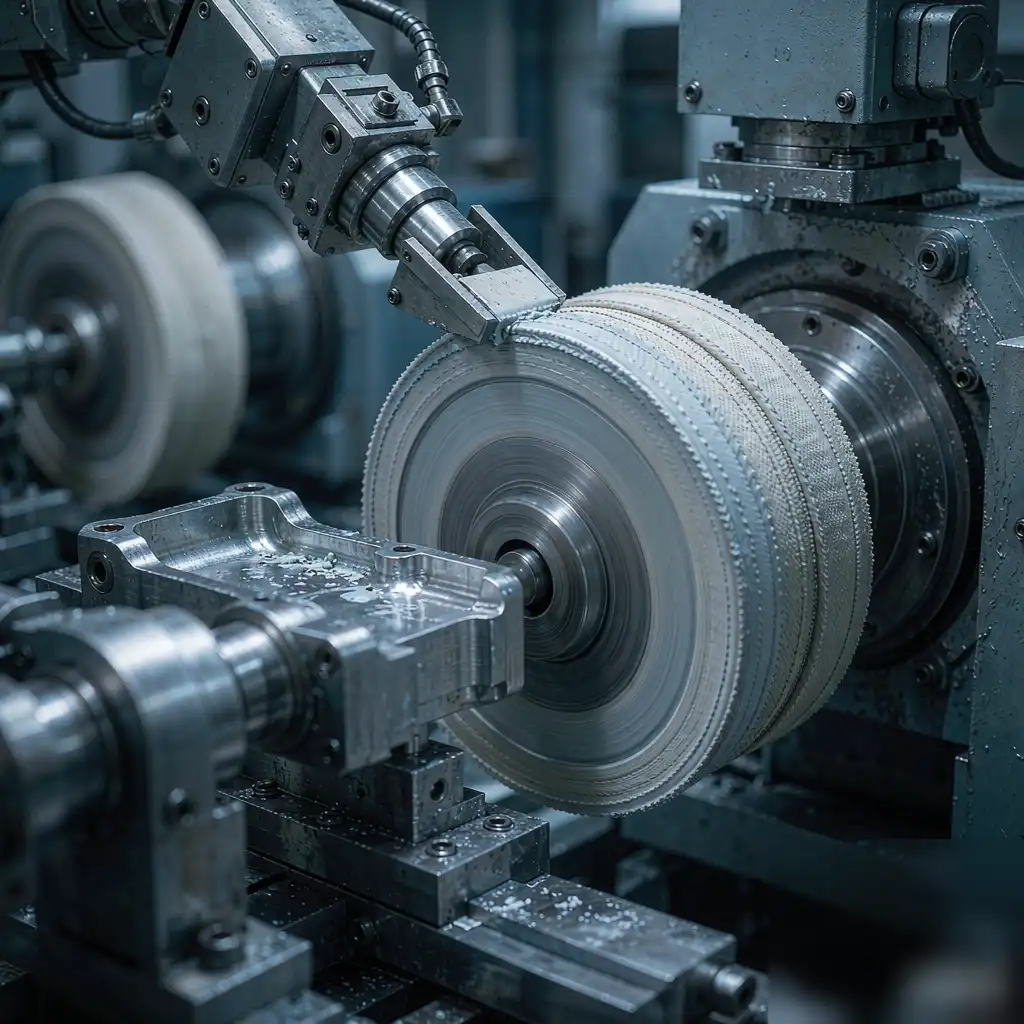
Un compuesto es un sistema portador cargado con abrasivos y lubricantes que en conjunto controlan el calor, el corte y el color final en la pieza. El abrasivo elimina material, mientras que el aglutinante y la grasa gestionan la fricción en la zona de contacto entre la rueda y la superficie. Además, el mismo abrasivo se comporta de manera diferente en un robot que a mano, porque la permanencia y la presión permanecen constantes en lugar de variar. Entender este equilibrio previene el error común de cambiar el tamaño de grano cuando en realidad el problema es la química del portador. Debes tratar el compuesto como un subsistema ajustado, no como una mercancía que tomas de la estantería.
Ajusta el compuesto al material primero
El acero, aluminio, latón, zinc y acero inoxidable reaccionan de manera claramente diferente a la química del abrasivo y al calor del proceso. Los metales blandos se cargan y difuminan bajo presión, mientras que las aleaciones duras necesitan un corte agresivo sin quemar la superficie visible. En consecuencia, debes definir el material base antes de tocar el tamaño de grano, la marca o el método de entrega en absoluto. Nuestro trabajo en calidad de pulido robótico para piezas de aleación de zinc muestra lo fácil que es que el zinc se difumine sin el aglutinante y el equilibrio de enfriamiento adecuados. Comienza por el material y el resto de tu decisión sobre el compuesto será mucho más fácil de defender.
Tipo de compuesto vs acabado y material
Utiliza la tabla a continuación como tu filtro de primera pasada al especificar una nueva celda o una re-cualificación. Mapea las familias de compuestos comunes a los materiales y grados de acabado que mejor se adaptan al trabajo robótico.
| Tipo de compuesto | Mejor material | Acabado objetivo | Nota para el robot |
|---|---|---|---|
| Óxido de aluminio (fundido) | Acero al carbono, inoxidable | Corte / satinado | Alta tasa de corte, baja carga |
| Carburo de silicio | Aleaciones duras, cerámicas | Prepulido | Afilado, se enfría rápido |
| Cromo / cromo verde | Inoxidable, latón | Espejo | Paso final de coloreado |
| Tripoli / lima | Latón, aluminio | Corte + color | Evitar en inoxidable |
| Líquido de diamante | Tungsteno, herramientas duras | Ultra-acabado | Necesaria dosificación precisa |
Entrega en estado sólido, líquido o pasta
Los robots entregan el compuesto de tres formas principales: barras prensadas que giran en una rueda, líquido bombeado a través de una boquilla, o pasta aplicada en intervalos. Los sistemas líquidos ofrecen la película más consistente y el control en circuito cerrado más sencillo, por lo que las celdas de alto volumen los prefieren sobre el contacto manual con barras. Sin embargo, las barras siguen siendo más económicas y sencillas para trabajos de bajo volumen y baja mezcla donde la precisión en la dosificación importa menos. Elige la forma de entrega según el tiempo de ciclo y el valor de la pieza, no según lo que usó tu equipo el año pasado.
Tamaño de grano abrasivo y grado de acabado
El grano define la eliminación de material y la rugosidad superficial resultante a lo largo de una escala predecible en la que puedes planificar. Un grano grueso de 80 a 120 corta rápidamente para eliminar rebabas, mientras que de 400 a 800 refina la superficie, y 1000 o más tonos hacia un espejo verdadero. Sin embargo, avanzar demasiado pronto a un grano más fino desperdicia ciclos y puede quemar la rueda o la pieza. Secuencia los pasos del compuesto en lugar de confiar en un solo grado milagroso para hacer todo a la vez. Documenta la escala de granos para que los operadores no puedan saltarse silenciosamente una etapa.
Control de calor, carga y tiempo de permanencia
Debido a que los robots mantienen una presión constante, el calor se genera más rápido que en el trabajo manual y las pastas deben lubricarse en consecuencia para sobrevivir. La cantidad insuficiente de aglutinante causa carga, donde los abrasivos se llenan con metal y dejan de cortar eficazmente en la cara de la rueda. Además, el exceso de lubricante lava la película y reduce la tasa de corte por debajo de su objetivo cotizado. Ajuste la permanencia y la alimentación junto con la pasta, nunca en contra de ella, y observe la temperatura de la zona de contacto durante la prueba de funcionamiento.
RECUERDA — el robot repite el proceso exactamente, por lo que una pasta que carga en la pasada diez cargará en la pasada diez mil. Valide el comportamiento de carga durante la primera prueba, no después de haber enviado piezas defectuosas al cliente.
Construcción de una Secuencia de Pasta de Múltiples Etapas
Pocas piezas alcanzan la especificación con una sola pasta, por lo que debe diseñar una escalera escalonada desde el corte hasta el color. Una secuencia típica de acero inoxidable realiza corte con óxido de aluminio, refinado con carburo de silicio y luego un espejo de óxido de cromo como pasada final de color. Además, cada etapa necesita su propia rueda o pulidor para evitar la contaminación cruzada que arruina el trabajo previo. Planifique la escalera antes de dimensionar la huella de la celda, porque el número de etapas determina tanto el espacio en planta como el tiempo de ciclo.
Compatibilidad de Pasta y Rueda
La pasta y la rueda de pulido o de fieltro son un par de trabajo, no dos compras separadas que se adquieren de forma independiente. Un tripoli pegajoso necesita un pulidor de algodón suelto, mientras que los sistemas líquidos prefieren almohadillas de sisal o sintéticas para transferir la película de forma controlada. De lo contrario, la rueda incorrecta desperdicia pasta y arruina el acabado independientemente de cuán perfectamente esté ajustado el robot. Siempre califique la rueda y la pasta juntos en una pieza de muestra real antes de comprometer el programa.
De Desbarbado a Espejo en una Sola Celda
Una celda integrada puede realizar toda la escalera sin transferencia manual entre estaciones o turnos separados. Esto elimina marcas de manipulación y mantiene la trazabilidad intacta desde el primer corte hasta el color final en cada número de serie. Nuestro marco de acabado superficial de extremo a extremo, desde desbarbado hasta pulido espejo muestra cómo la secuenciación de pasta impulsa esa continuidad en todo el proceso. Menos transferencias significa menos excusas cuando un acabado vuelve a estar fuera de tolerancia.
Ejemplo de Aplicación: Grifos de Latón
El latón es blando, propenso a la oxidación y poco tolerante con el color, lo que hace que la elección de la pasta sea crítica para las piezas visibles de fontanería. El tripoli corta y colorea en una sola etapa, luego una pasada ligera de cromo sella el aspecto y protege contra la oxidación por huellas dactilares. En la práctica, la para grifos de latón guía detalla la combinación de rueda y pasta que recomendamos para un lustre consistente en volumen de producción. El latón espejo se gana o se pierde en la etapa de pasta, no en la unión del robot.
Errores Comunes en el Uso de Pasta que Debe Evitar
- Comprar por precio por kilo en lugar de costo por pieza terminada buena.
- Saltar la etapa de refinado y forzar el espejo demasiado pronto en la escalera.
- Mezclar pastas en una misma rueda y contaminar el acabado cruzado.
- Ignorar la temperatura ambiente, que cambia la viscosidad del aglutinante y la película.
- Suponiendo que un compuesto manual funciona sin cambios cuando se monta en un robot.
- Usando el mismo grano después de que la rueda ya ha cargado y se ha puesto opaca.
Lista de verificación: Especificación de su compuesto para robot.
Utilice esta lista de verificación de decisiones cuando encargue o vuelva a calificar una celda de acabado para producción. Revísela de arriba a abajo y documente la respuesta para cada línea para que el proceso sea repetible entre operadores.
- Confirme el material base y su dureza o riesgo de manchado desde el principio.
- Defina el Ra objetivo y la apariencia del acabado junto con el cliente.
- Seleccione la familia de abrasivos y el grano de apertura en la tabla de comparación.
- Elija el método de entrega adecuado a su volumen real de ciclo.
- Empareje cada etapa del compuesto con una rueda dedicada y etiquetada.
- Realice una prueba con cincuenta piezas y mida la carga, la neblina y la retrabajo.
- Bloquee la secuencia en el programa del robot y en el SOP del operador.
Compuesto: costo frente a rendimiento
Los compuestos líquidos premium cuestan más por litro, pero reducen el retrabajo y aumentan el tiempo de actividad mediante una dosificación constante y medida en cada ciclo. Las barras baratas ahorran en la línea de consumibles, pero añaden mano de obra y desechos cuando el acabado se desvía entre turnos. Por lo tanto, evalúe el compuesto en función de la economía total de la celda, no solo del precio de compra impreso en la factura. Una pequeña prima en consumibles es un seguro barato contra un rechazo del cliente.
Resumen del ROI del compuesto
Cambiar de barras a líquido dosificado en una celda de dos turnos suele reducir el retrabajo del ocho por ciento a menos del dos por ciento y recuperar la prima del consumible en el primer trimestre. La mayor ventaja es un tiempo de ciclo estable, que le permite cotizar plazos de entrega más ajustados con confianza real. El compuesto es una palanca de rendimiento, no solo un ítem de suministros en el presupuesto.
Almacenamiento, Vida útil y Control de lotes
Los compuestos se degradan con el calor y la contaminación, por lo que deben almacenarse lejos del sol directo y adquirirse por lote para garantizar la trazabilidad. Un aglutinante que se ha separado no aplicará una película uniforme, y su robot no puede compensar una mala química. Además, registre el número de lote en las piezas que procesó para que una futura reclamación de acabado sea fácil de rastrear. Un buen control de lotes convierte al compuesto de un misterio en una variable gestionada que usted controla.
Validación y bloqueo del proceso
Una vez que la escalera pasa la prueba, congélela en el programa del robot y en el SOP del operador para que nada se desvíe entre turnos o fines de semana. Mantenga una pieza de referencia y vuelva a medir el Ra semanalmente para detectar desgaste del aglutinante o de la rueda antes de que se convierta en chatarra. Finalmente, capacite a los operadores para leer la carga y la neblina, de modo que puedan detectar problemas con el compuesto antes de que se acumulen piezas defectuosas en el contenedor. Con lo correcto compuesto de pulido para robots bloqueado, tu celda ofrece el mismo acabado en la primera parte y en la millonésima sin dramas.
Selección de compuesto para Zinc vs Aluminio
El pulido de zinc y aluminio es muy diferente, por lo que un compuesto que brilla en uno puede difuminarse en el otro. El zinc tolera una pasada con compuesto engrasado que mantiene la superficie brillante, mientras que el aluminio necesita una mezcla más fría y menos agresiva para evitar cargar la rueda. Por lo tanto, define una escalera separada para cada familia de aleaciones y etiqueta las ruedas para que los operadores nunca las crucen. Esa pequeña disciplina previene los rechazos cosméticos más comunes en hardware plateado.
Cuándo volver a revisar tu elección de compuesto
Un compuesto que funcionó el año pasado puede ya no ajustarse a tu mezcla a medida que cambian los volúmenes y aleaciones. Revisa la selección cada vez que añadas una nueva familia de piezas, cambies una especificación de recubrimiento o observes una variación en el acabado a lo largo de un turno. Además, una revisión trimestral con tu proveedor detecta cambios en el aglutinante o abrasivo antes de que lleguen al cliente. Trata la selección de compuestos como una decisión dinámica en lugar de una configuración única, y tu célula se mantendrá consistente a medida que el negocio crece.
Las opciones de herramientas y compuesto deben confirmarse en función de tu aleación y objetivo de acabado.