DATOS RÁPIDOS
| Ciclo típico | 20–120 s/parte |
| Rango del husillo | 6.000–18.000 RPM |
| Control de fuerza | Cumplimiento activo ±5 N |
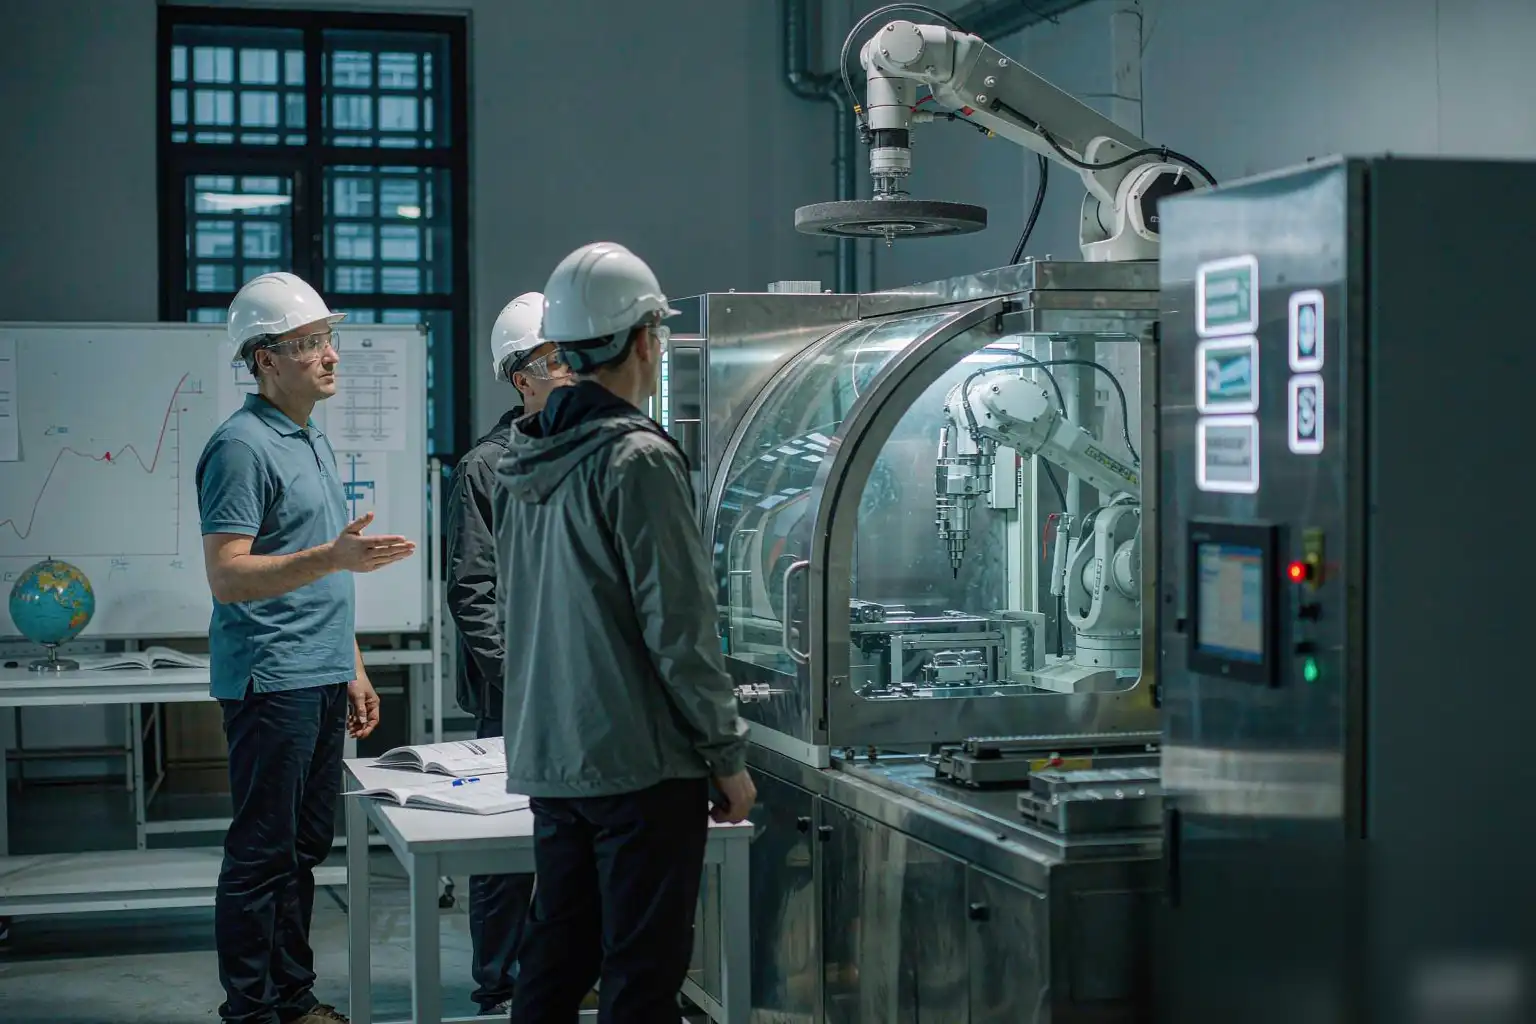
Las células automatizadas de rectificado y pulido rara vez fallan porque el robot sea poco fiable. Se detienen porque las personas junto a la célula nunca fueron capacitadas para operarla. Si quieres un acabado superficial consistente, alta disponibilidad y un piso de fábrica seguro, debes capacitar a los operadores en pulido automatizado con la misma disciplina que aplicas a la máquina misma. Esta guía te ofrece un plan de capacitación completo, listo para copiar y desplegar en un trimestre.
Por qué la capacitación de operadores determina la disponibilidad de la célula
Cada minuto que una célula robótica permanece inactiva te cuesta mano de obra y rendimiento. La mayoría de las paradas no planificadas se deben a errores del operador: fijación incorrecta, alarma ignorada, medio incorrecto o un cambio de receta apresurado. Por lo tanto, la capacitación no es un paso suave de incorporación. Es la palanca más grande que controlas sobre la disponibilidad de la célula. Un operador bien capacitado previene fallos antes de que ocurran y se recupera rápidamente cuando suceden.
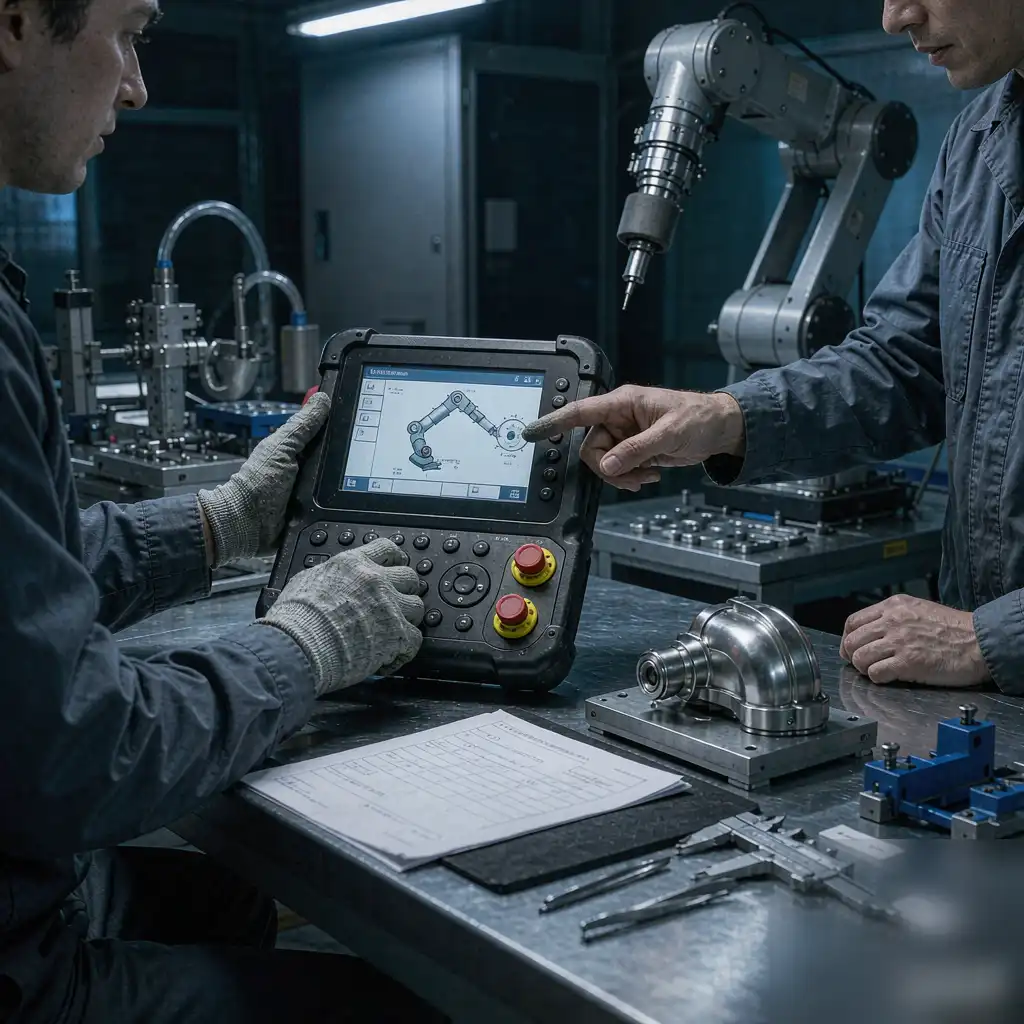
Define el Mapa de Competencias del Operador
Antes de enseñar a alguien, escribe exactamente qué significa “competente” para tu célula. Divide el rol en habilidades observables en lugar de rasgos vagos. Luego, asigna un nivel de competencia a cada habilidad para que el progreso sea medible. Este mapa se convierte en tu programa de estudios, tu lista de verificación y tu rastro de auditoría.
Un mapa de competencias simple mantiene a todos alineados. Usa la estructura a continuación como plantilla inicial, luego adáptalo a tus abrasivos, piezas y tolerancias.
| Área de habilidad | Método de capacitación | Duración objetivo |
|---|---|---|
| Seguridad de la célula y respuesta a parada de emergencia | Aula + simulacro supervisado | 1 día |
| Carga y fijación de piezas | Sombra + tarea práctica | 3 días |
| Selección y recuerdo de recetas | Simulación de ejecución + cuestionario | 2 días |
| Cambio de abrasivos y medios | Repetición guiada | 2 días |
| Inspección de calidad en proceso | Muestreo guiado | 4 días |
| Diagnóstico y recuperación de fallos | Escenario de mesa de trabajo | 5 días |
A continuación, secuencia estas habilidades en fases para que los operadores ganen confianza sin sentirse abrumados. Cada fase debe terminar con una tarea demostrable, no con una conferencia.
Fase 1 — Seguridad y Conciencia de la Célula
La seguridad es lo primero porque protege a las personas y establece el tono para todo lo demás. Los operadores deben localizar cada parada de emergencia, cortina de luz y bloqueo antes de manipular una pieza. También deben aprender las firmas de ruido, vibración y polvo que indican una célula saludable frente a una que presenta dificultades. Entrena esto en el piso con la célula encendida pero inactiva.
CONSEJO DE ENTRENAMIENTO — Realiza un simulacro de parada de emergencia con temporizador el primer día. Un operador que puede detener la célula en menos de tres segundos es más seguro que uno que memorizó el manual.
Fase 2 — Carga, fijación y sujeción de la pieza
El acabado superficial depende de la fijación. Enseña a los operadores a colocar las piezas de manera cuadrada, confirmar la presión de la pinza y detectar una pieza mal cargada antes de que comience el ciclo. Las pequeñas brechas y errores de torsión causan vibraciones, marcas de quemado y retrabajo. Por lo tanto, esta fase merece más repetición de la que los gerentes esperan.
Utiliza una lista de verificación corta en la estación de carga para que no se omita nada bajo presión de producción. Empareja a cada nuevo operador con un mentor certificado durante al menos tres turnos completos.
Fase 3 — Selección de programa y recuperación de recetas
Las células modernas almacenan múltiples recetas de acabado para diferentes aleaciones y geometrías. Los operadores deben emparejar la pieza con el programa correcto sin adivinar. Entrénalos para leer el viajero, confirmar el nombre de la receta en la interfaz HMI y verificar la primera pieza contra el estándar. Una receta incorrecta desperdicia abrasivos y puede marcar la pieza.
Refuerce esto con un cuestionario de recuerdo rápido después de cada ejecución simulada. La precisión aquí protege directamente la calidad de su acabado y su presupuesto de consumibles.
Fase 4 — Cambio de abrasivos y medios
Las bandas abrasivas, ruedas y medios de pulido se desgastan en una curva predecible. Enseñe a los operadores a reconocer el ennegrecimiento, la carga y el desgaste de los bordes antes de que aparezca la deriva del acabado. También deben realizar el cambio de forma limpia para evitar la contaminación cruzada de grados de abrasivo. Además, una tensión adecuada prolonga la vida de la banda y estabiliza el acabado.
Documente el medio correcto para cada receta en un lenguaje sencillo en la celda. Esto elimina decisiones subjetivas y acelera las transferencias entre turnos.
Fase 5 — Inspección de calidad en proceso
La inspección no es solo tarea del laboratorio de calidad. Los operadores que detectan a tiempo un acabado que se vuelve opaco evitan que todo un lote se salga de las especificaciones. Entrénelos para usar el medidor de rugosidad, la tabla de estándares visuales y la técnica de iluminación de bordes de manera consistente. Además, enséñeles a registrar las lecturas para que las tendencias sean visibles.
Establezca una regla de muestreo, como una pieza por lote o cada décima pieza. El muestreo constante detecta el desgaste de la herramienta mucho antes de que se convierta en chatarra.
Fase 6 — Diagnóstico básico de fallos y recuperación
Incluso las celdas bien gestionadas emiten alarmas. La diferencia entre una recuperación de cinco minutos y una parada de dos horas es la confianza del operador. Enseñe una triage sencilla: lea la alarma, verifique la causa obvia y escale si no está claro. Nunca permita que un operador omita un bloqueo de seguridad para “limpiar” una falla.
Construya un panel de fallos con las diez alarmas más comunes y la respuesta inicial correcta para cada una. Revise una tarjeta cada mañana hasta que la memoria sea automática.
Construya una Escalera de Certificación por Niveles
Las personas permanecen comprometidas cuando pueden ver el siguiente peldaño. Cree tres niveles — Operador, Operador Senior y Líder de Celda — cada uno con habilidades explícitas y un pequeño paso de pago o reconocimiento. Esto convierte la formación de una tarea en una trayectoria profesional. También le proporciona una reserva clara cuando alguien está ausente.
- Operador de Nivel 1 — carga, ejecuta recetas aprobadas, realiza inspecciones básicas y responde a alarmas estándar.
- Operador Senior de Nivel 2 — realiza cambios, ajusta parámetros menores del proceso y asesora a nuevos empleados.
- Líder de Celda de Nivel 3 — es responsable de los KPIs de la celda, gestiona la transferencia de turno y lidera tareas de mejora continua.
Certifique en cada nivel con una evaluación práctica, no solo con una firma. La evaluación debe reflejar las condiciones reales de producción lo más fiel posible.
Usa instrucciones digitales, ejercicios y micro-sesiones
Los SOPs en papel se pudren en un archivador. Reemplázalos con instrucciones digitales en el punto de uso en una tableta o pantalla de colgante para que el paso correcto aparezca en el momento adecuado. Esto es especialmente poderoso para capacitar a los operadores en pulido automatizado porque los pasos son visuales y repetibles. Los videos cortos superan al texto largo en tareas de cambio de herramienta. Actualiza las instrucciones cada vez que cambie la receta y controla las versiones para que los operadores confíen en una pantalla que coincida con la máquina frente a ellos.
La pérdida de habilidades por falta de uso, y muchos fallos ocurren rara vez. Por lo tanto, programa un ejercicio de quince minutos cada semana sobre un tema específico: una alarma concreta, un cambio de medio, o un truco con un accesorio. Estas micro-sesiones mantienen la memoria muscular fresca sin sacar a las personas de la línea durante todo el día, y detectan brechas antes de que una emergencia real las exponga.
Mide la efectividad de la formación con KPIs
Si no puedes medirlo, no puedes mejorarlo. Rastrea un pequeño conjunto de KPIs vinculados a la formación para ver si el plan funciona. Enfócate en indicadores adelantados que los operadores puedan influir directamente, no solo en números de calidad rezagados.
| KPI | Por qué importa | Buen objetivo |
|---|---|---|
| Tiempo medio de recuperación (MTTR) | Refleja la habilidad para manejar fallos | Menos de 10 minutos |
| Tasa de pase de la primera pieza | Muestra disciplina en la receta y carga | Por encima de 95% |
| Tiempo de cambio | Indica fluidez en el cambio de herramienta | Dentro del estándar |
| Observaciones de seguridad abiertas | Indica conciencia de peligros | Cero riesgos altos |
Revisa estos números mensualmente con los responsables de celda. Celebra los avances en la dirección correcta y entrena a los niveles que se retrasan.
Entrenamiento cruzado y evitar errores comunes
Una celda con solo un operador competente es un riesgo que espera suceder. Entrena en diferentes habilidades a al menos dos personas por turno en cada tarea crítica para que las vacaciones y días de enfermedad no detengan la producción. Esto también reduce la presión sobre cualquier experto individual, distribuye el conocimiento institucional y revela quién tiene aptitudes ocultas para el liderazgo. Al mismo tiempo, vigila los errores que frenan el crecimiento del operador: cargar demasiado de teoría antes del tiempo práctico, omitir la evaluación o promover por antigüedad en lugar de por habilidad. Otro error común es dejar que operadores experimentados “simplemente muestren al nuevo” sin un estándar, lo que produce tantos métodos como personas. Evita estas trampas siguiendo el plan por fases y certificando con prueba.
Vincula la formación con la mejora continua
La formación debe alimentar tu ciclo de mejora, no estar separada de él. Cuando un operador encuentre un cambio más rápido y seguro, regístralo en las instrucciones digitales la misma semana. Anímales a registrar ideas de mejora en la celda. Con el tiempo, estas pequeñas ganancias impulsadas por los operadores se acumulan en un mayor rendimiento. Si estás planificando una transformación más amplia, comienza revisando cómo automatizar tu taller de acabado de superficies para que la formación se alinee con tu hoja de ruta de automatización.
Adapta el plan para fundiciones más pequeñas
Las fundiciones pequeñas y medianas suelen tener equipos reducidos sin un formador dedicado. En ese caso, comprime las fases y apóyate en instrucciones digitales además de un líder de célula fuerte. El mapa de competencias aún se aplica; simplemente se distribuye entre menos personas. Es notable que el retorno de la formación suele ser mayor aquí porque cada operario toca más del proceso. Para ver un ejemplo ajustado, lee sobre soluciones de acabado automatizado para fundiciones pequeñas y medianas y adapta sus recomendaciones a tus niveles.
Prepara a los operarios para células flexibles
La próxima generación de equipos maneja piezas mixtas con cambios rápidos de recetas. Los operarios de estas células necesitan un juicio más amplio, no solo una rutina fija. Entrénalos para pensar en familias de piezas y anticipar las necesidades de cambio. Esta mentalidad escala a medida que crece tu negocio. Explora la filosofía de diseño en nuestro artículo sobre célula de acabado flexible para tratamiento de superficies metálicas para informar a tu equipo sobre hacia dónde se dirige el trabajo.
Un plan de implementación de 90 días que puedes copiar
Finalmente, aquí tienes una línea de tiempo que funciona en la mayoría de los talleres. Los días 1 a 15 cubren seguridad, mapeo de competencias y la Fase 1 a través de la Fase 2 con mentores. Los días 16 a 45 añaden formación en recetas, medios e inspección, y luego certifican en Nivel 1. Los días 46 a 75 desarrollan recuperación de fallos y formación cruzada mientras instalas instrucciones digitales. Los días 76 a 90 lanzan ejercicios semanales, establecen KPIs y certifican a tus primeros Operadores Senior. Después de noventa días, la célula debería funcionar con confianza y con un banco de trabajo claro.
CÓMO SE VE LO BUENO
En un trimestre deberías ver menos paradas no planificadas, cambios más rápidos y una tasa de paso de la primera pieza superior a 95%. Más importante aún, tu equipo será dueño de la célula en lugar de temerla. Esa propiedad es lo que convierte una compra de capital en una ventaja competitiva confiable.
Formar a los operarios en rectificado y pulido automatizado es una disciplina, no un evento puntual. Mapea las competencias, fasea las habilidades, certifica con pruebas y mantiene el ciclo en marcha. Haz eso, y tu célula robótica entregará el acabado, el tiempo de actividad y la tranquilidad que tus clientes esperan.
Siempre valide el acabado y la tolerancia en una muestra antes de pasar a la producción completa.