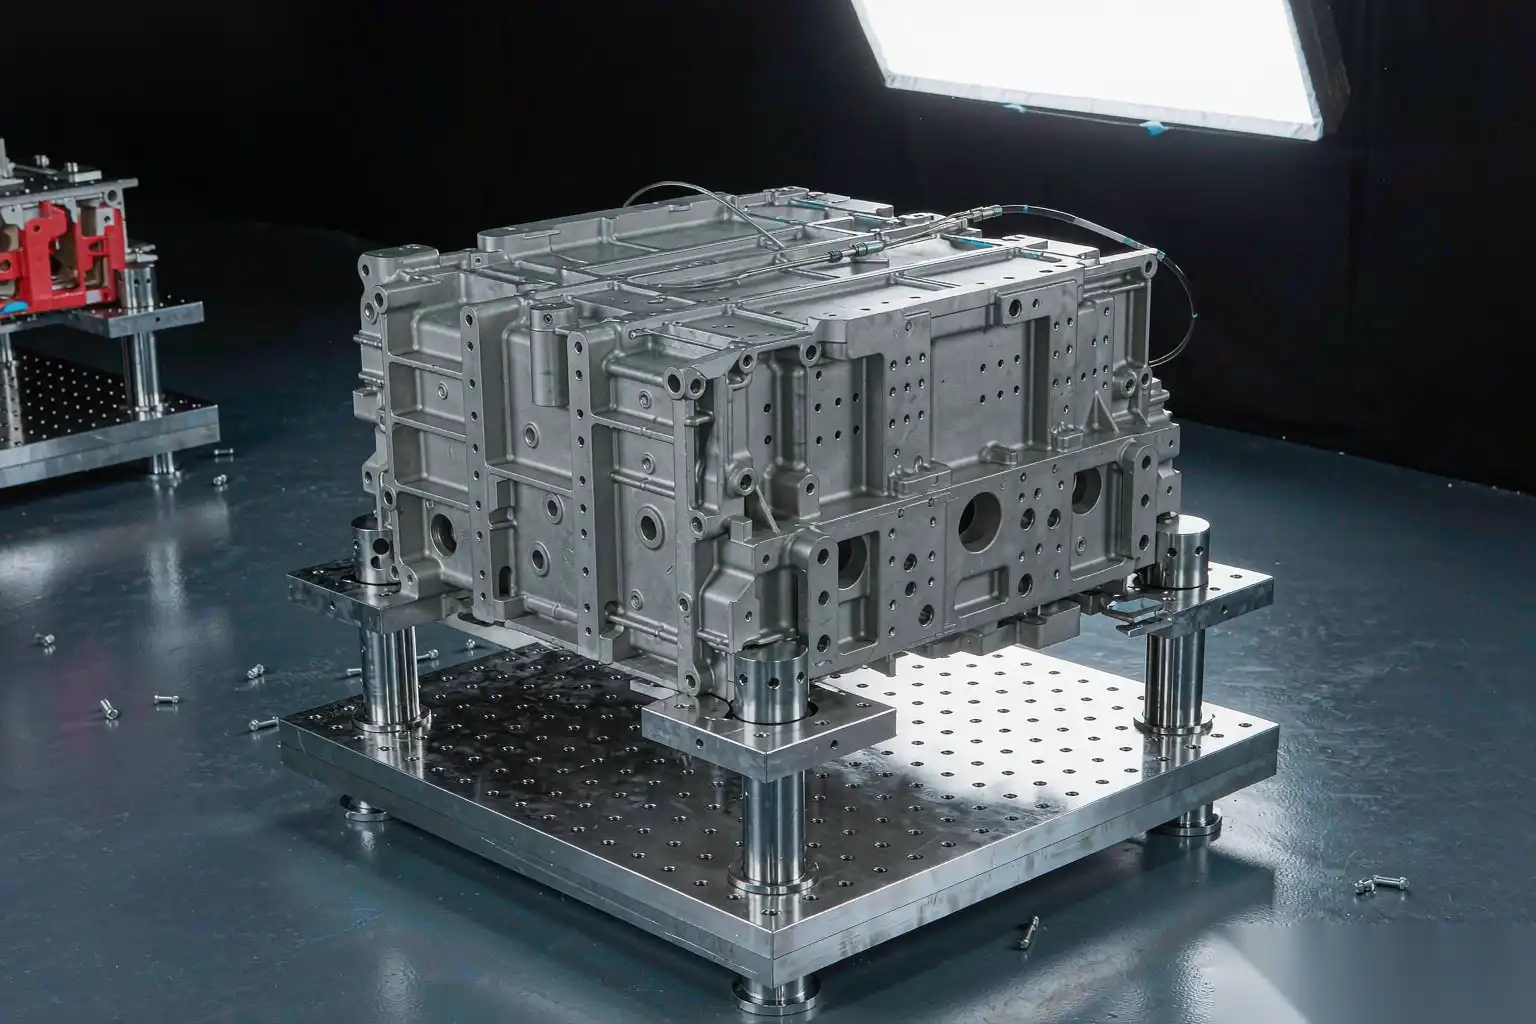
Una fundición en Turquía nos llamó hace unos dieciocho meses. Fabrican piezas fundidas de soportes de aluminio —piezas gruesas y de carga, unos pocos miles al mes—, y un vendedor de maquinaria los había convencido de que necesitaban una celda de fundición a presión de alta presión. El presupuesto era escandaloso: una máquina de 600 toneladas, un troquel complejo y una torre de enfriamiento. En su lugar, revisamos la pieza con ellos, y la respuesta honesta fue que una máquina de fundición por gravedad haría el trabajo por un tercio del dinero, con propiedades que realmente se adaptaban a una sección gruesa. Compraron la celda de gravedad. Seis meses después, su tasa de chatarra en esa pieza bajó de los dos dígitos a menos del cuatro por ciento.
Si diriges una fundición y estás evaluando métodos de fundición, esta es la guía que desearía que más compradores hubieran leído antes de firmar. La fundición en coquilla por gravedad —lo que la mayor parte del mundo llama fundición en molde permanente— no es el proceso estrella que es la HPDC, pero para un amplio sector del trabajo de producción real es la opción más inteligente y económica. Aquí es donde demuestra su valía.
Qué es realmente una máquina de fundición por gravedad
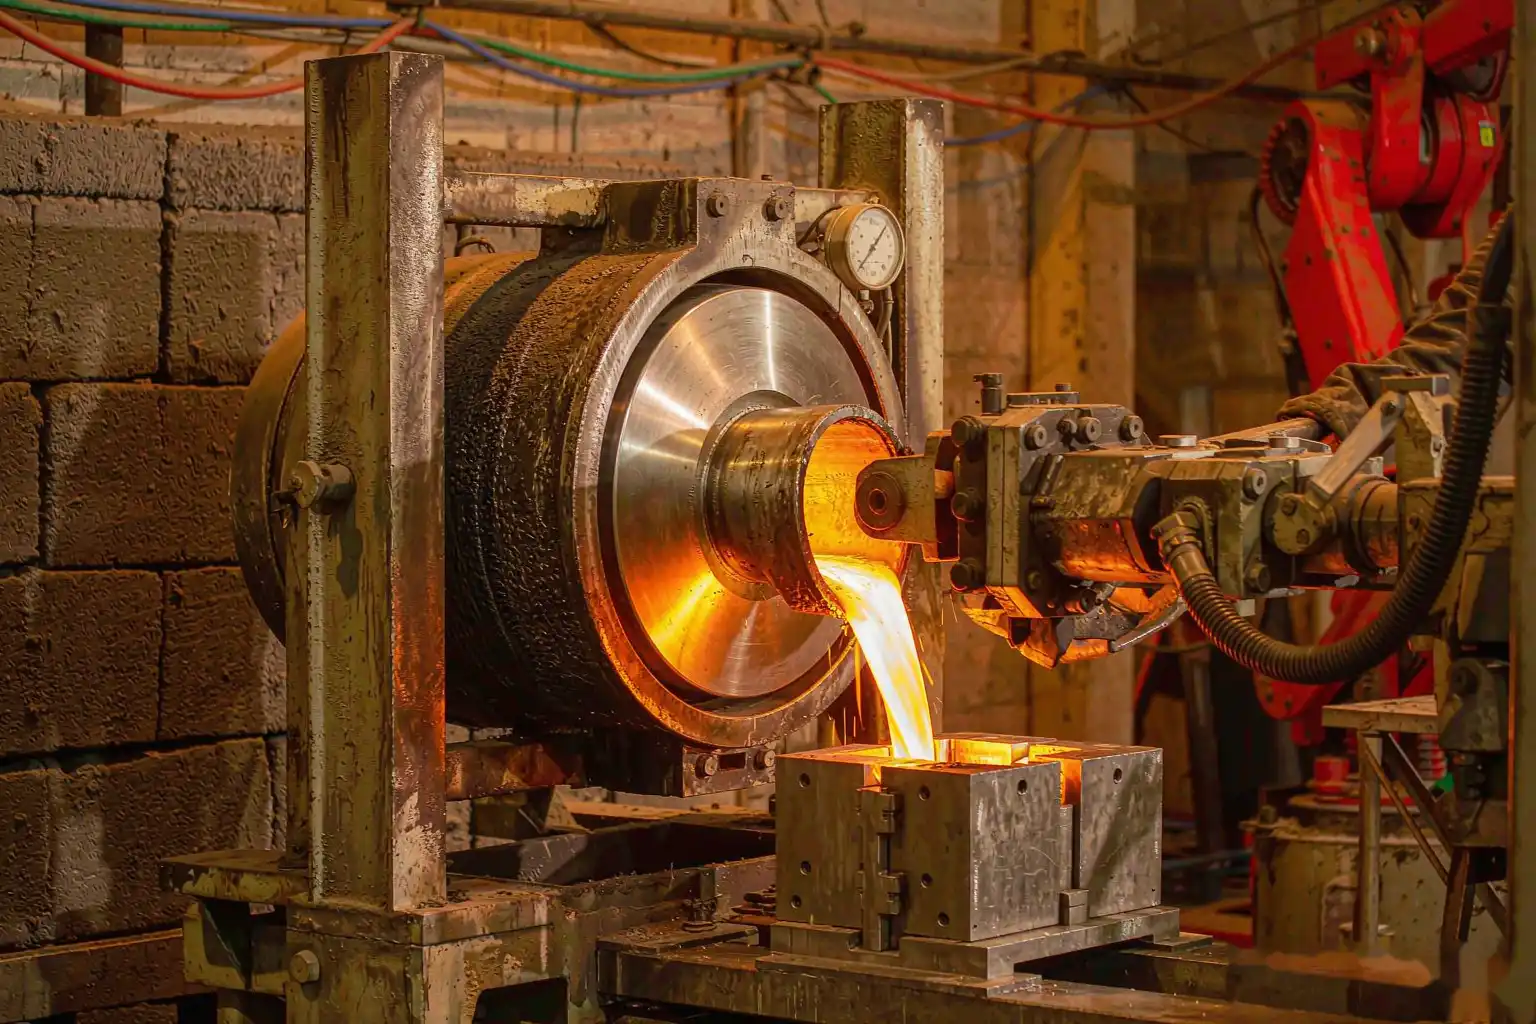
Quitando la jerga, es sencillo. Un molde reutilizable de acero (o hierro fundido) —el “troquel” o coquilla— se monta en una máquina. El metal fundido se vierte por gravedad, sin inyección hidráulica ni presión aplicada más allá de la carga del vertido. La función de la máquina es sostener el molde, permitir que se abra y se cierre, gestionar el enfriamiento y expulsar la pieza. Dos estilos comunes dominan: un molde tipo libro estacionario que se abre como un libro, y una máquina de vertido basculante que gira el crisol para que el metal entre suavemente y se llene desde el fondo.
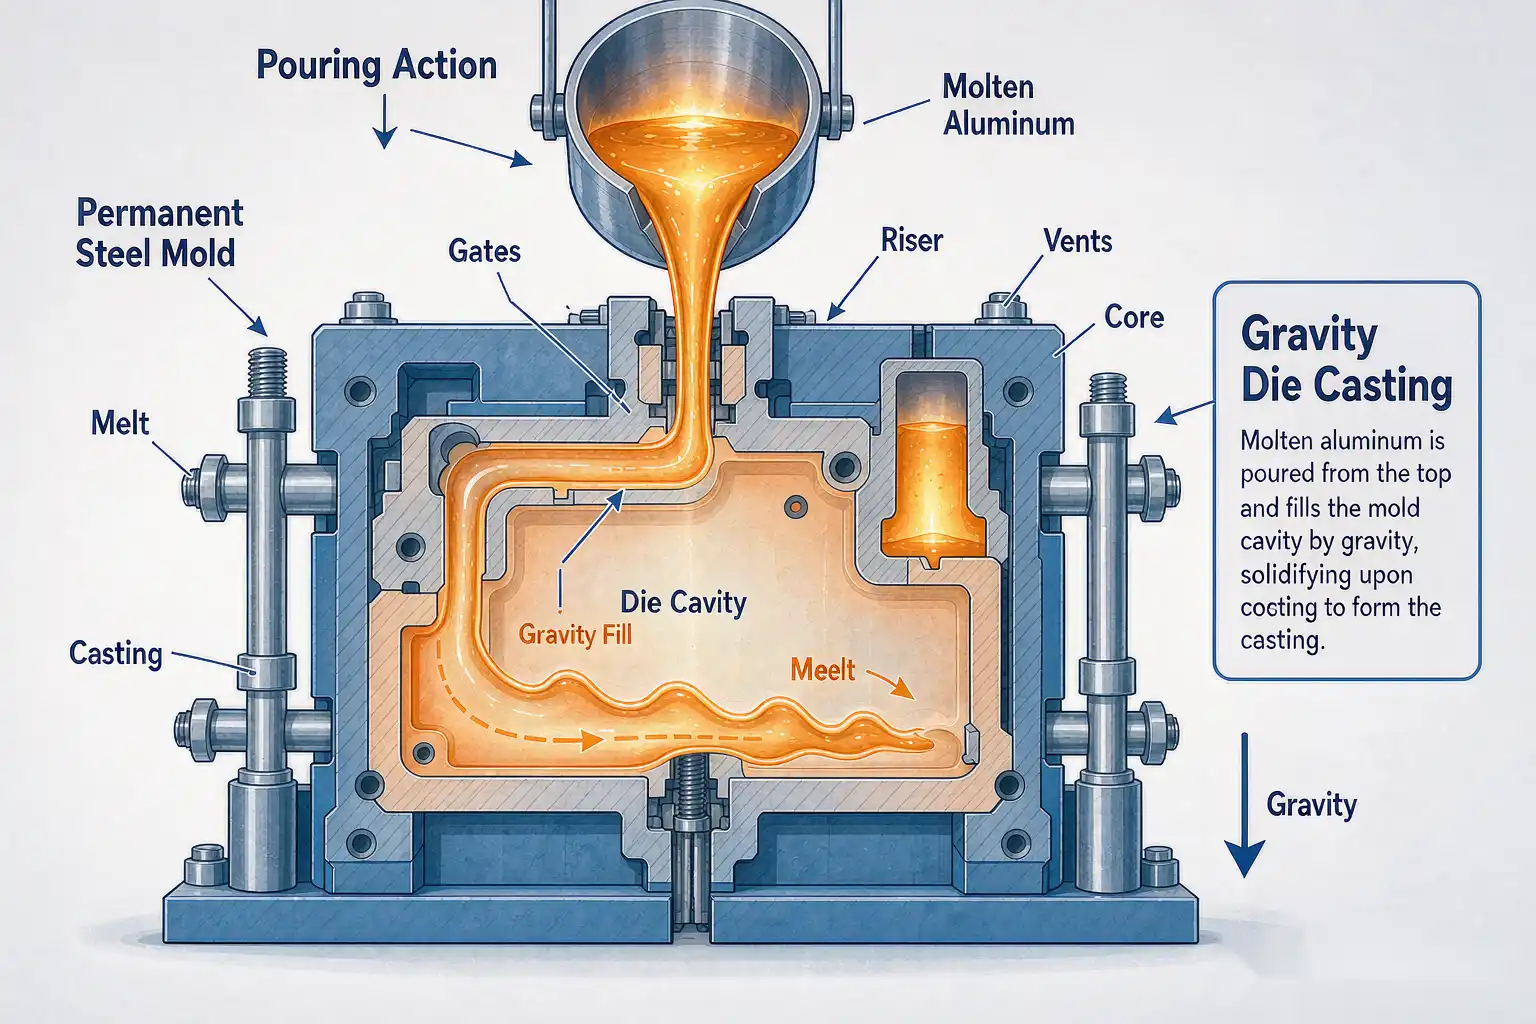
Como no hay inyección a alta presión, las herramientas sufren mucha menos tensión que un troquel de HPDC. Ese único hecho impulsa la mayoría de los beneficios que se indican a continuación.
Beneficios clave para fundiciones de metales
Menor coste de herramientas y maquinaria
Esto suele ser lo primero que nota un comprador. Sin extremo de inyección, sin cierre de 400 a 1.000 toneladas, sin acumulador. Un troquel por gravedad y su máquina cuestan una fracción de una celda de HPDC equivalente. Para una fundición que fabrica docenas de piezas diferentes en volúmenes moderados, ese menor coste de entrada significa que puedes equipar una nueva pieza con herramientas sin jugarte el presupuesto del trimestre. Si todavía estás decidiendo cómo se debe especificar una pieza antes de mecanizarla, nuestra lista de comprobación de DFM para fundición a presión cubre las reglas que también se aplican a los moldes permanentes.
Mejores propiedades para secciones más gruesas
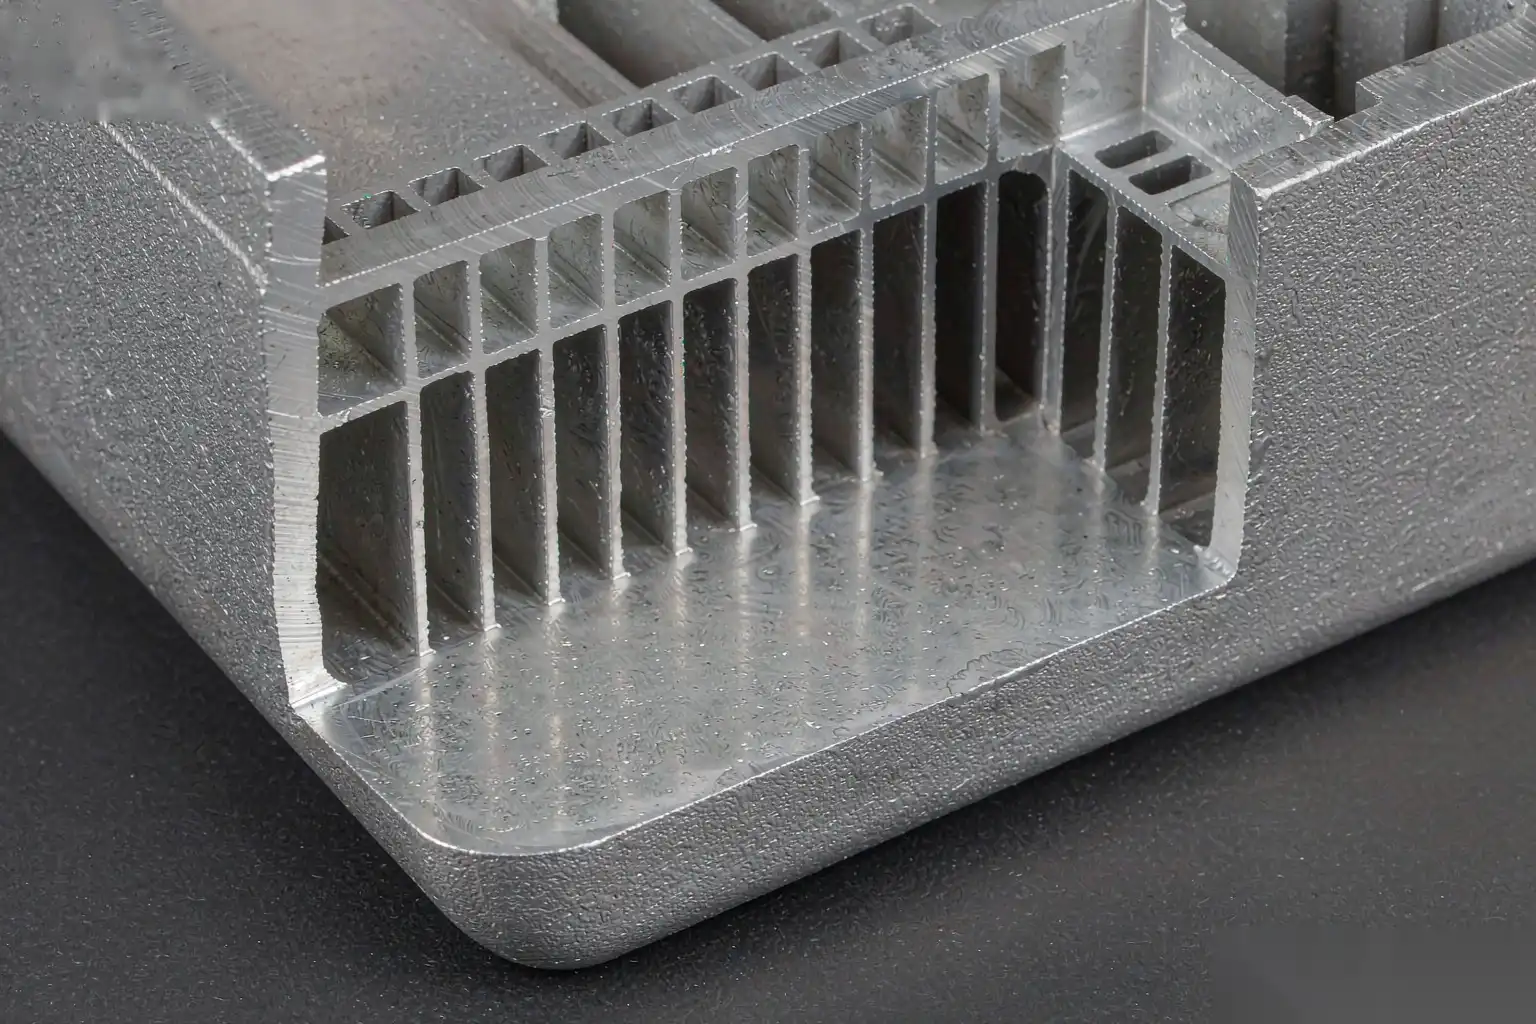
El llenado por gravedad permite que la pieza se solidifique direccionalmente —desde la pared más lejana hacia la mazarota—, lo que empuja la contracción hacia una mazarota que se puede cortar, y no hacia la pieza. Para secciones de más de unos 4 mm, una pieza fundida por gravedad suele ser más densa y menos porosa que una pieza de alta presión de la misma geometría, donde el disparo rápido puede atrapar aire. Por eso las culatas de cilindros, los cuerpos de bombas y los soportes estructurales siguen siendo trabajos de gravedad o baja presión, no de HPDC.
Flexibilidad para volumen medio y prototipos
Un molde permanente se puede volver a cortar rápidamente y la máquina es indulgente. Puedes operar una celda manual para unos pocos cientos de piezas, pasar a semiautomática para unos pocos miles y añadir un robot para decenas de miles, a menudo sobre el mismo chasis básico. Esa escala no existe en una línea de HPDC, donde o estás en alto volumen o estás perdiendo dinero.
Control dimensional y superficial superior a la arena
Frente a la fundición en arena, la gravedad gana en repetibilidad y acabado. Obtienes una superficie consistente controlada por enfriamiento y tolerancias ajustadas sin la variabilidad de un molde de arena aglutinada. Para muchas piezas de aluminio decorativas o funcionales, eso significa menos mecanizado y un aspecto en bruto más limpio directamente salido del molde.
Dónde la fundición por gravedad supera —y pierde frente a— las alternativas
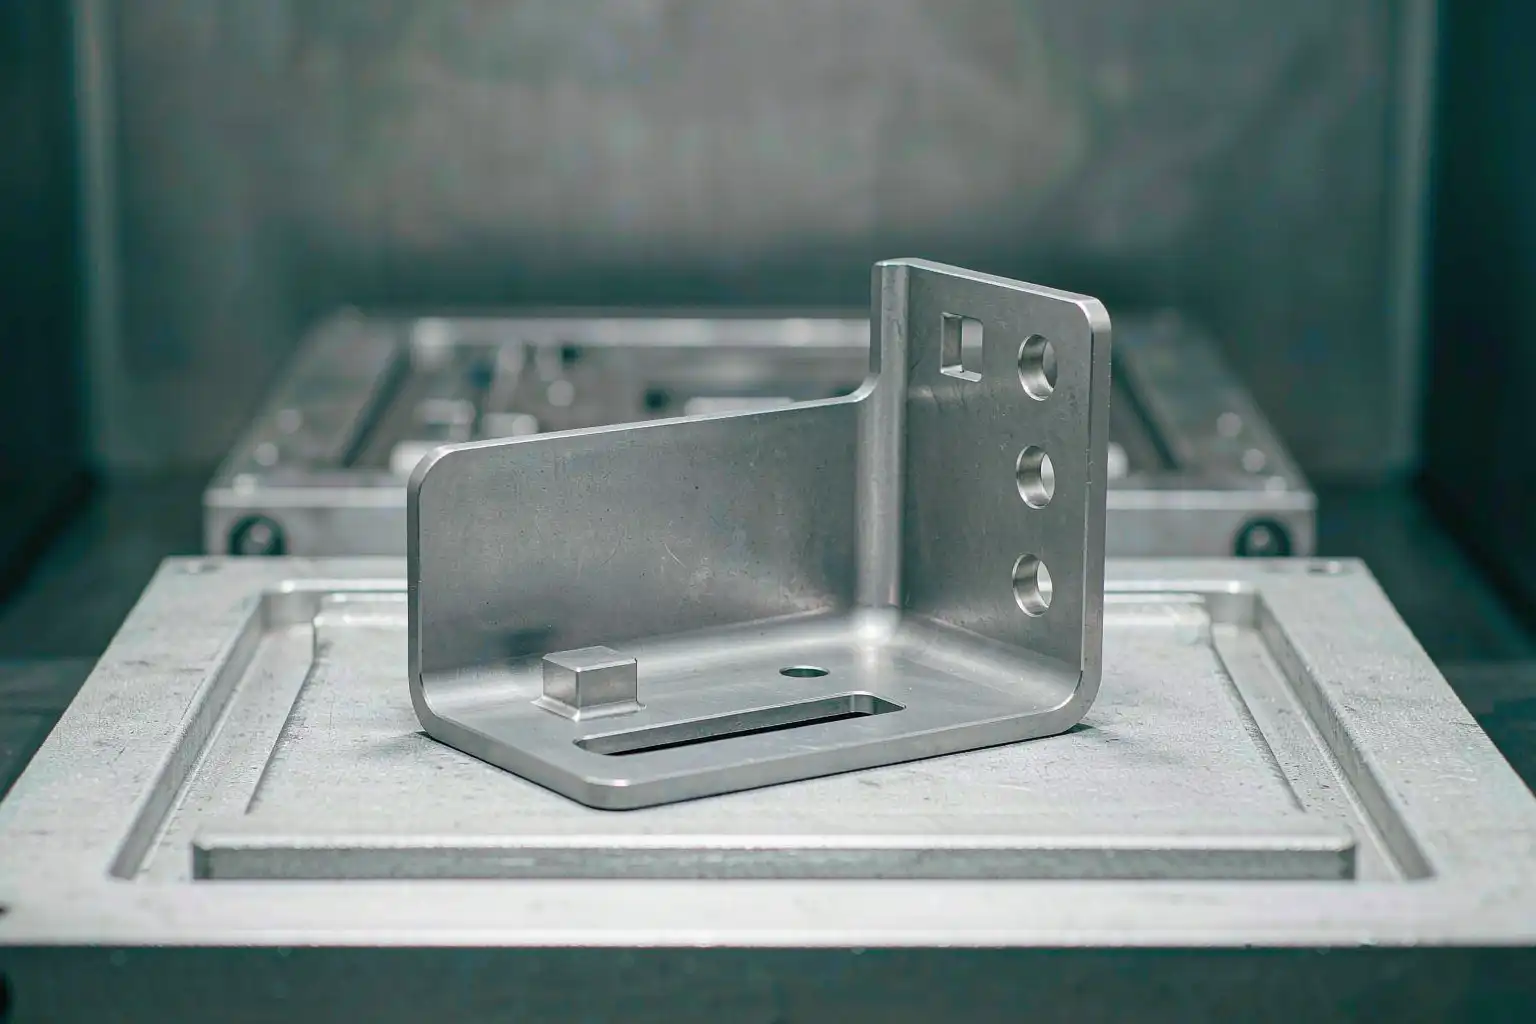
Elige la fundición por gravedad cuando tu pieza tiene paredes más gruesas, volumen menor y las propiedades importan más que la velocidad por pieza. Supera a la arena en consistencia y a la fundición a presión en costo y densidad para ese rango de trabajo.
Pierde cuando estás estampando componentes de paredes delgadas por millones — la fundición a presión es más rápida y económica por disparo allí. Y pierde frente a la arena cuando la pieza es enorme, única o geométricamente imposible de extraer de un molde de acero rígido. Mezclar esas opciones es el error costoso que vemos con mayor frecuencia.
Vertido inclinable vs Estático: ¿Qué máquina?
Un molde de libro estacionario es barato y resistente, adecuado para piezas más simples y tasas más altas una vez ajustado. Una máquina de vertido inclinable vierte de manera más suave, reduce turbulencias y escoria, y es adecuada para piezas que odian la entrada de aire. Si tu aleación es propensa a la oxidación (especialmente magnesio) o tu pieza tiene alimentadores delgados, el vertido inclinable se amortiza en menos rechazos. El diseño del enfriamiento importa tanto como el estilo — nuestras notas sobre diseño del sistema de enfriamiento del molde aplican directamente a moldes permanentes y a menudo determinan el tiempo de ciclo.
Tres errores que cuestan a las fundiciones
1. Dimensionar la máquina para la pieza ideal. Compra para la pieza que realmente produces este año, no para la pieza estrella que podrías producir. Un molde y horno sobredimensionados solo consumen energía y oxidan el metal que no estás usando.
2. Olvidar la eyección y el desbaste. Un molde permanente debe permitir sacar la pieza. Las características con poco desbaste que estaban bien en arena se bloquearán en el acero. Diseña el desbaste desde el dibujo, no en la reelaboración.
3. Dejar el acabado fuera del plan. La fundición es la mitad del trabajo. Recortar, desbarbar y cualquier mecanizado deben mantenerse al día o crearás una pila de trabajo en proceso. La tonelaje y el tamaño del disparo determinan la tasa de fundición, y nuestra guía de tonelaje de máquina y tamaño de disparo te ayuda a dimensionar toda la celda, no solo el vertido.
Una lista de verificación previa a la cotización
Antes de hablar con un proveedor, escribe:
- Aleación y grosor típico de la sección de la pieza
- Volumen mensual actual y en 18 meses
- Tolerancias de piezas terminadas y cualquier superficie que deba mantenerse como fundida
- Espacio en planta, energía y agua de refrigeración disponibles
- Cómo sale la pieza de la celda — recortar, desbarbar, mecanizar
Envía eso junto con una muestra o un dibujo. Un proveedor que pregunta sobre tu esquema de expulsor y agua de refrigeración es uno que entregará una celda que funciona.
Preguntas frecuentes
¿Cuál es la diferencia entre fundición a la gravedad y fundición a alta presión?
La fundición a la gravedad vierte metal fundido en un molde de acero reutilizable sin presión aplicada; la HPDC lo inyecta con alta fuerza. La gravedad es más económica para herramientas y más densa para piezas gruesas, mientras que la HPDC es más rápida y económica por pieza para paredes delgadas en volumen alto.
¿Qué aleaciones funcionan en una máquina de fundición a la gravedad?
Principalmente aluminio y magnesio, además de zinc y algunas aleaciones a base de cobre. También se utilizan moldes permanentes de hierro fundido y acero para fundiciones de hierro. El trabajo ferroso a puntos de fusión muy altos es la excepción, no la regla.
¿Es buena la fundición a la gravedad para prototipos?
Sí. La herramienta es más barata y más fácil de modificar que un molde de HPDC, por lo que es adecuada para producción intermedia y prototipos desde unos pocos cientos de piezas en adelante antes de comprometerse con herramientas de volumen alto.
¿Cómo se compara el tiempo de ciclo con otros métodos?
Más lento por disparo que la HPDC, pero más rápido y más consistente que la arena. El tiempo de ciclo se determina principalmente por el enfriamiento del molde y el grosor de la sección, no por la marca de la máquina.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las especificaciones anteriores reflejan la práctica típica de moldes permanentes; confirme los parámetros exactos con su pieza y proveedor antes de la compra.
Etiquetas: fundición a presión por gravedad, Aplicaciones de fundición a presión, máquina de fundición a presión, fundición a presión, fundición, fundición a presión de aluminio, selección de máquinas, compra