Fundición a presión por gravedad vs baja presión: ¿Qué método usar?
Un fabricante de hardware de fontanería en Jordania nos llamó la primavera pasada con un problema que suena simple y no lo es. Fabrican cuerpos de latón para grifos y válvulas, y su fundición manual por gravedad estaba limitando su producción y generando chatarra que no podían explicar. “Todos dicen que la baja presión es mejor,” dijo el propietario. “Pero, ¿es mejor para mí?” Esa es la pregunta correcta. La gravedad y la baja presión no son rivales — son dos herramientas, y la equivocada te cuesta dinero en cada turno.
Esta guía explica cómo se comporta realmente cada proceso en la planta, dónde gana cada uno y cómo elegir sin adivinar.
Cómo Funciona la Fundición por gravedad
En la fundición por gravedad, el metal fundido se vierte a mano o mediante un canal simple en un molde de metal permanente. No hay presión detrás del llenado, solo el peso del metal en sí. El molde suele estar precalentado y recubierto, las ventilaciones de la cavidad están en la parte superior, y la pieza se solidifica de abajo hacia arriba como en cualquier fundición vertida.
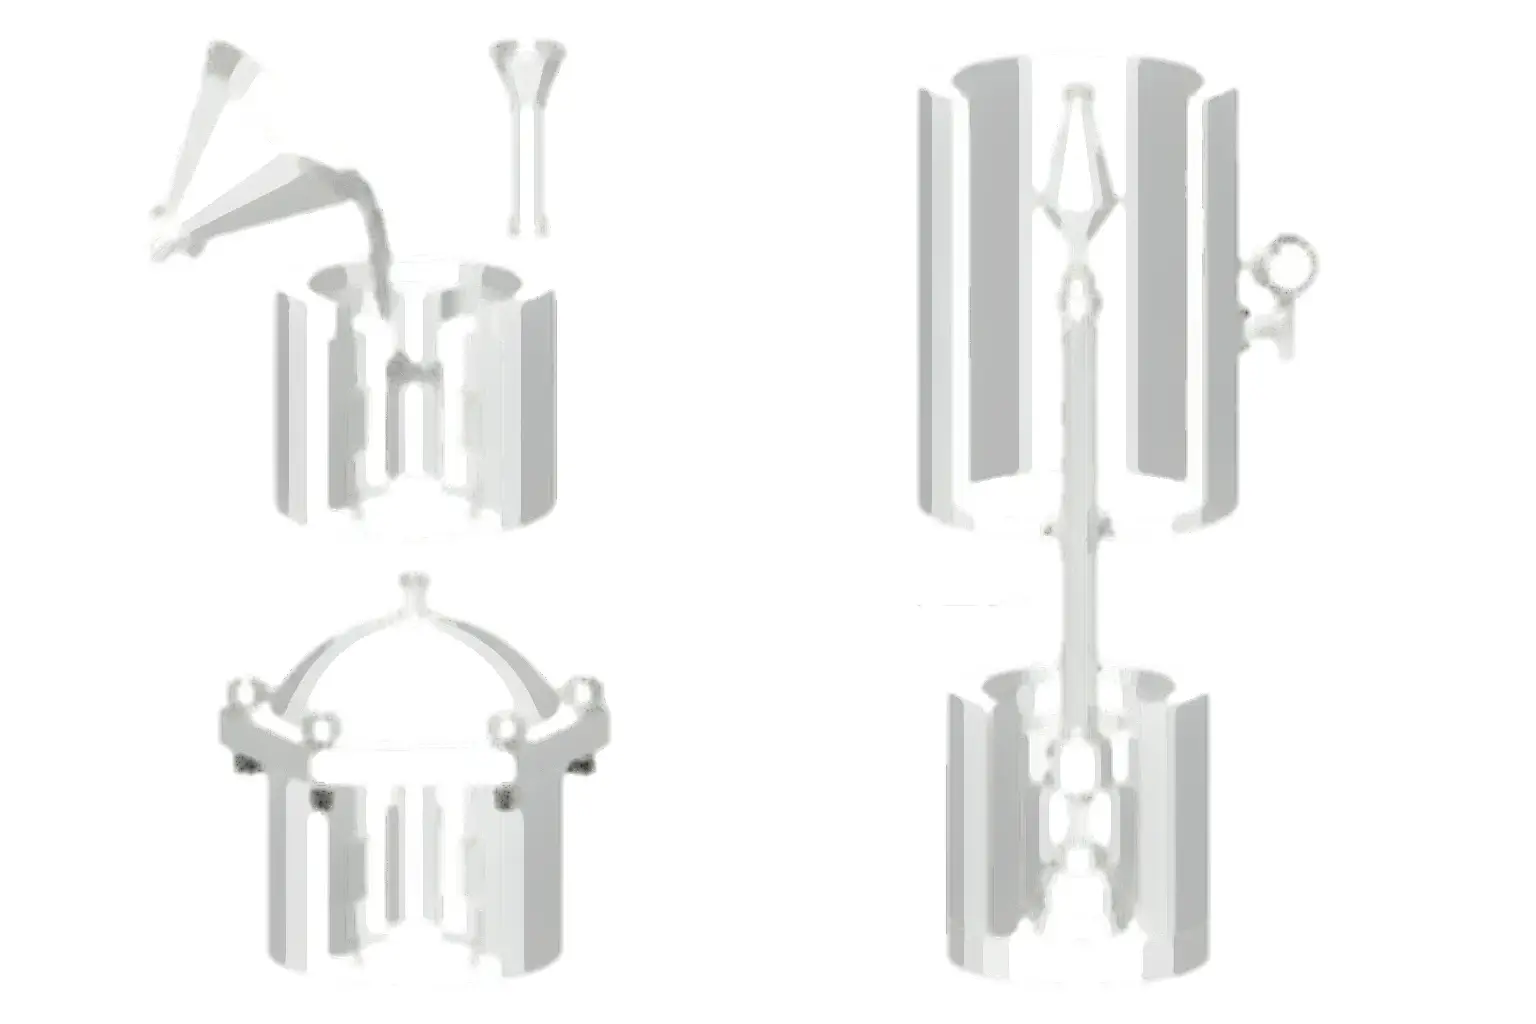
La ventaja es la honestidad: la herramienta es barata, la celda es pequeña y un operario puede aprenderla en días. Para volúmenes menores y formas más simples, la gravedad es difícil de superar en capital. El límite es la consistencia. La velocidad de vertido, la temperatura del cucharón y el ritmo del operador varían, y esas variaciones se reflejan directamente en la fundición como juntas frías, fallos y porosidad cerca de la sección llenada en último lugar.
Cómo Funciona la Fundición por presión baja
La fundición por presión baja (LPDC) invierte la misma cavidad del molde permanente — literal. Un horno sellado se encuentra debajo del molde, y un tubo de alimentación conecta el fundido con la cavidad. La baja presión de aire (normalmente medio bar) empuja el metal por el tubo hacia el molde en un llenado lento, controlado y direccional. A medida que se solidifica, el tubo aún presurizado lo alimenta, por lo que la contracción termina en el tubo, no en la pieza.
Ese llenado controlado es toda la historia. La LPDC te proporciona una pieza densa y sólida con mucha menos porosidad que el vertido por gravedad, y lo hace con menos habilidad del operario. Si quieres más detalles sobre la configuración, nuestras notas sobre configuración de una línea LPDC cubren el diseño y las utilidades.
Dónde Gana Cada Método
Volumen y Repetibilidad
Por debajo de unos pocos miles de piezas buenas al mes, el bajo costo de la herramienta de la gravedad suele ganar en matemáticas. Por encima de eso, la consistencia y el rendimiento de la LPDC avanzan rápidamente — no estás pagando a operarios para vigilar los vertidos, y no estás descartando piezas por defectos de llenado que no puedes ver hasta el mecanizado.
Grosor de pared y geometría
La LPDC llena secciones delgadas, complejas y asimétricas que la gravedad simplemente no alcanzaría sin laps y fallos. Si tu pieza tiene paredes largas y delgadas o nervios ocultos, la gravedad te dará pelea. Para cuerpos robustos, simples y simétricos, la gravedad funciona perfectamente.
Propiedades Mecánicas
Debido a que la LPDC se solidifica de manera direccional con alimentación en vivo, la fundición es más densa y la resistencia a la tracción es más predecible de una pieza a otra. Para cuerpos de grifos y válvulas presurizados que deben soportar sin fugas, esa consistencia es lo que permite saltarse las pruebas de resistencia 100%.
Mano de obra y Espacio en Planta
La gravedad requiere una mano firme y una celda cálida y ruidosa. La LPDC necesita un operario para atender varios moldes y un horno que puede automatizarse en gran medida. Si la mano de obra es tu cuello de botella, la LPDC elimina personas del trabajo caliente.
El costo oculto que todos olvidan
La gravedad parece más barata hasta que añades chatarra, retrabajo y la estación de prueba de calidad que construiste para detectar vertidos defectuosos. LPDC parece caro hasta que restas esos costos. La comparación honesta no es el precio de la máquina, sino el costo por bueno pieza lista para enviar. En cuerpos de latón de paredes delgadas en volumen, LPDC suele ganar en ese número aunque los costos de la celda sean mayores inicialmente.
Si estás decidiendo entre los dos para una nueva línea, nuestra guía de beneficios del fundido a presión por gravedad explica las ventajas y desventajas del lado de la fundición en términos sencillos.
Tres preguntas para resolverlo
1. ¿Cuál es tu objetivo mensual de piezas buenas y qué tan delgadas son las paredes? Paredes delgadas + alto volumen apuntan a LPDC. Paredes gruesas + bajo volumen apuntan a gravedad.
2. ¿Puedes tolerar la variabilidad en la porosidad? Si la pieza es estructural o soporta presión, la alimentación direccional de LPDC elimina toda una clase de defectos. La gravedad mantiene ese riesgo en manos del operador.
3. ¿Cómo se ve tu panorama laboral en 18 meses? Si contratar y retener fundidores es difícil, LPDC te protege. Si los fundidores calificados son baratos y abundantes localmente, la simplicidad de la gravedad todavía tiene un lugar.
Preguntas frecuentes
¿Siempre es mejor el fundido a presión por gravedad que la gravedad?
No. Para volúmenes bajos, piezas simples y gruesas, y talleres con mano de obra calificada y económica, el bajo costo de herramientas y la sencillez de la gravedad ganan. LPDC triunfa en paredes delgadas, alto volumen y piezas que soportan presión donde la consistencia y el rendimiento son más importantes.
¿Puedo usar ambos métodos en una misma línea?
No en la misma celda, pero muchos fabricantes de grifos usan gravedad para volúmenes intermedios y prototipos, y LPDC para producción. El diseño del molde y el horno son diferentes, así que planéalos como dos celdas que compartan acabado.
¿Cuál ofrece un mejor acabado superficial?
Ambos dependen más del recubrimiento del molde y la temperatura que del proceso. LPDC tiende a mostrar menos marcas relacionadas con el llenado porque el llenado está controlado, pero una celda de gravedad bien gestionada puede igualarlo en geometrías simples.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las notas del proceso reflejan la práctica típica de fundición de grifos; confirma los parámetros exactos con tu pieza, aleación y proveedor antes de la compra.
Etiquetas: fundición a presión por gravedad, fundición a presión baja, fundición a presión, proceso de fundición a presión, fundición, selección de máquinas, selección de fundición