Máquina de pulido de discos: Tipos, selección y mejores prácticas
Cuando una pieza necesita una cara plana, sin arañazos y con un brillo cosmético uniforme, el disco suele ser la herramienta más rápida para el trabajo. Un máquina pulidora de discos gira un disco abrasivo o de pulido contra la pieza de trabajo con presión controlada, eliminando patrones de arañazos previos y dejando un acabado uniforme en toda la superficie. Bien utilizado, proporciona la planitud y el brillo que las bandas luchan por mantener y que el trabajo manual no puede repetir. Esta guía explica cómo funciona el pulido con disco, los tipos de máquinas disponibles, cómo seleccionar discos y velocidades, y los errores que silenciosamente destruyen la calidad del acabado.
¿Qué es una máquina de pulido de discos?
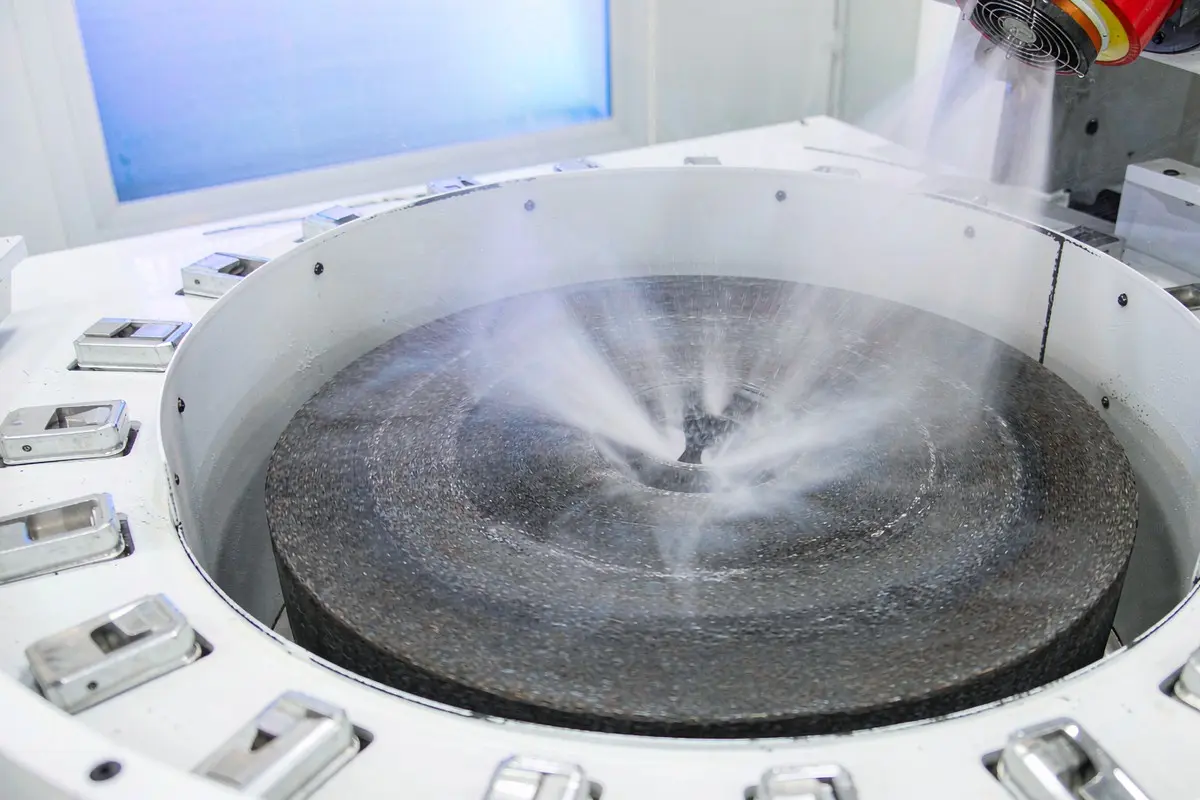
A máquina pulidora de discos utiliza un disco circular giratorio — cubierto con papel abrasivo, material no tejido, fieltro o tela — para cortar y refinar una superficie metálica. La pieza se presenta al disco ya sea manualmente en una máquina de pedestal o automáticamente en una mesa rotatoria o sistema robótico. Debido a que el disco contacta la superficie a lo largo de un arco amplio, produce un resultado más plano y uniforme que una banda estrecha o un pulidor pequeño.
Las máquinas de discos son comunes en la fabricación de acero inoxidable, utensilios de cocina, acabado de válvulas y bridas, y en cualquier aplicación donde se deba producir una cara cosmética plana de forma repetida.
Cómo funciona el pulido con disco
La mecánica es sencilla, pero la secuencia importa:
- Montar el disco. Seleccionar la granulometría y el respaldo para la etapa — grueso para eliminación de material, fino para refinamiento.
- Configurar velocidad y presión. La velocidad superficial y la fuerza de contacto controlan la tasa de corte y el calor.
- Trabajar la superficie. La pieza se mueve a través del disco en pasadas superpuestas para no dejar líneas de arañazos.
- Reducir la granulometría. Cada disco sucesivo elimina el patrón de arañazos anterior, generalmente reduciendo a la mitad el tamaño de la granulometría en cada etapa.
- Terminar y limpiar. Una etapa final de acabado fino o de coloración produce el brillo deseado, y luego la pieza se limpia de residuos.
La regla cardinal del pulido se aplica aquí: no se puede saltar una granulometría. Saltar de 120 a 400 de granulometría deja arañazos profundos que el disco fino no puede eliminar, y el defecto solo aparece después del plating o recubrimiento.
Pulido de discos vs Pulido con banda y husillo
Cada herramienta tiene una fortaleza distinta. Combinar la herramienta con la geometría evita retrabajos:
| Criterio | Pulido de discos | Rectificado con banda | Pulido con husillo/cepillo |
|---|---|---|---|
| Planitud de la superficie | Excelente | Moderado | Bajo (cosmético) |
| Tasa de corte | Alto | Muy alto | Bajo |
| Mejor geometría | Caras planas, radios grandes | Bordes, soldaduras, contornos | Caras decorativas curvas |
| Acabado típico | Satín a brillante | Grueso a satín | Brillante a espejo |
En la práctica, un disco elimina los arañazos de la operación anterior y aplaniza la cara, una banda trabaja en bordes y soldaduras, y un cepillo proporciona el brillo final. Nuestro guía de rectificado de superficie automatizado explica cómo mantener la planitud en un lote.
Tipos de máquinas de pulido con discos
- Pulidora de disco de pedestal — un disco fijo vertical u horizontal para trabajo manual; simple, flexible, dependiente del operador.
- Máquina de disco con mesa giratoria — las piezas en una mesa giratoria pasan debajo de uno o más discos para una producción continua.
- Máquina de doble disco — discos opuestos procesan ambas caras de una pieza simultáneamente, ideal para componentes planos.
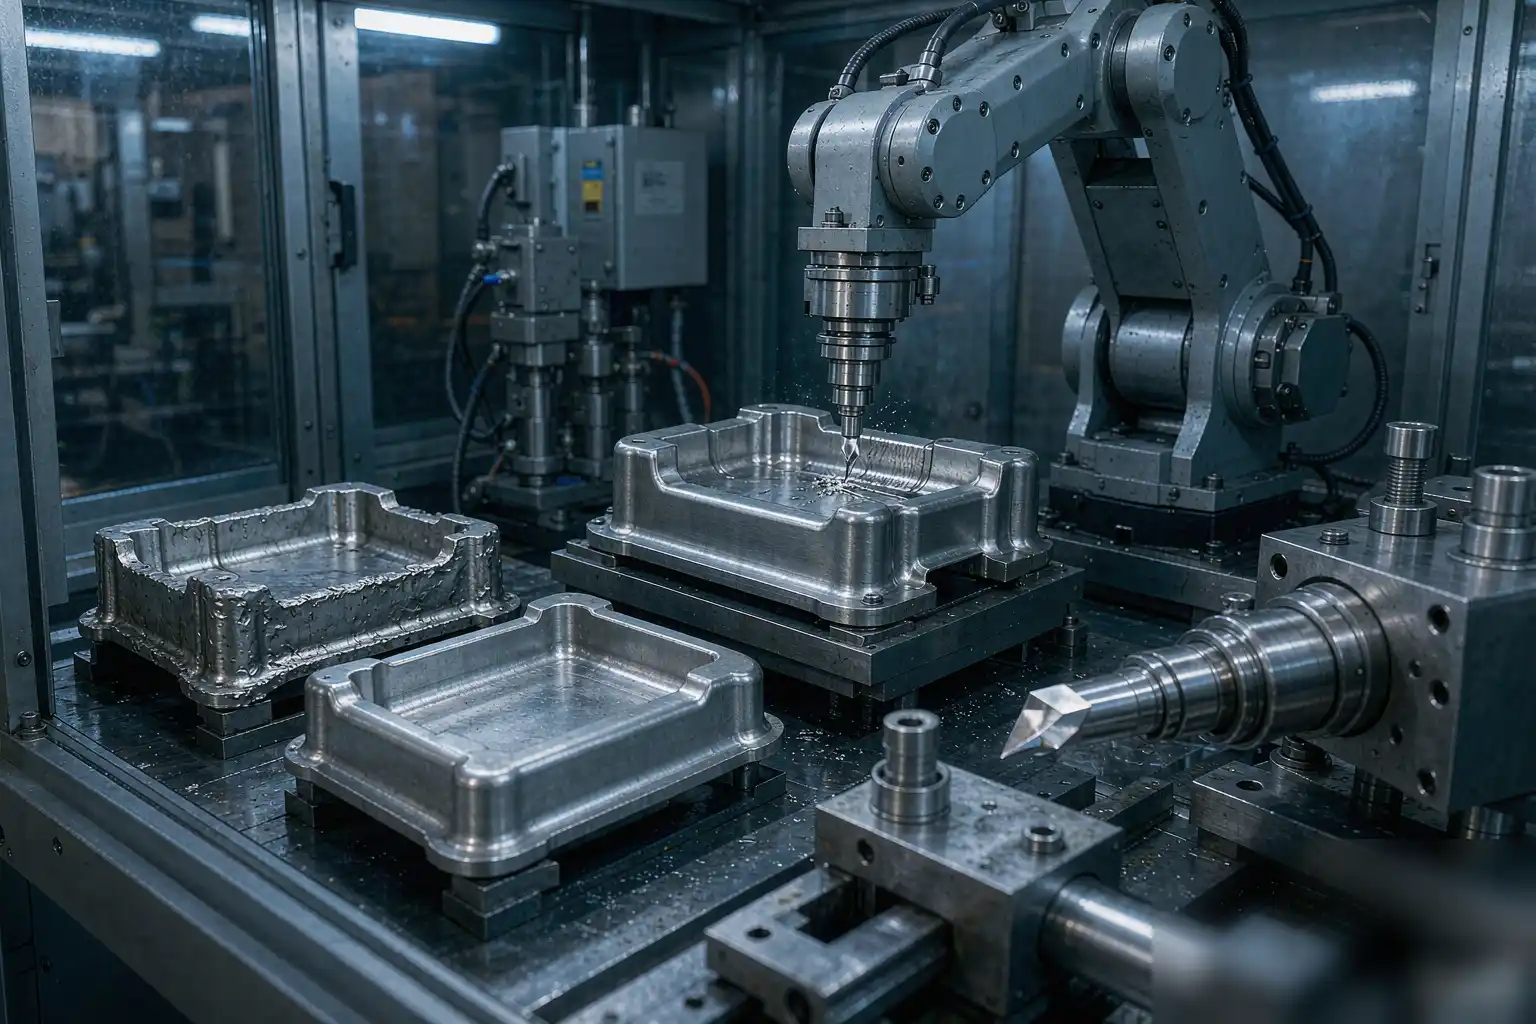
- Célula de disco robótica — un robot presenta las piezas a una cabeza de disco, combinando la planitud del disco con la flexibilidad de trayectoria.
- Pulidora de discos CNC — los ejes servo controlan la presión y la trayectoria para resultados repetibles en perfiles complejos.
Las máquinas de doble disco son especialmente eficientes para utensilios de cocina y placas planas, donde ambas caras necesitan el mismo acabado. Las variantes robóticas y CNC tienen sentido cuando la geometría de la pieza varía o cuando la presión debe cambiar a lo largo de un contorno.
Selección de discos y abrasivos
La elección del disco determina la tasa de corte, el acabado y el coste por pieza:
- Zirconia de aluminio — eliminación de material pesada en acero y inoxidable; larga duración bajo presión.
- Abrasivo cerámico — corte más rápido y funcionamiento más fresco; ideal para aleaciones duras y volumen alto.
- Óxido de aluminio — de uso general y económico para metales más blandos.
- Carburo de silicio — acabado fino en aluminio, latón y piezas no ferrosas.
- No tejido / acondicionamiento de superficies — mezcla satinada y refinamiento cosmético.
- Discos de fieltro y tela con compuesto — etapas de coloración y alto brillo.
El tipo de respaldo también importa: un respaldo rígido mantiene la planitud, mientras que un respaldo flexible se adapta a los contornos. Nuestra guía de selección de rueda de molienda y abrasivos cubre en mayor profundidad las opciones de grado y unión.
Refrigerante, velocidad y presión
El calor es el enemigo de un buen acabado. La presión y velocidad excesivas pulen la superficie, cargan el disco y pueden deformar piezas delgadas. Como punto de partida práctico, utilice la velocidad superficial más baja que logre el corte requerido, aplique una presión constante en lugar de excesiva, y use refrigerante o niebla cuando el material sea propenso a cargar. El acero inoxidable se beneficia de una lubricación constante para prevenir manchas; el aluminio necesita una evacuación activa de virutas para evitar que el disco se obstruya.
Objetivos de acabado superficial
Defina el acabado numéricamente para que pueda ser verificado:
| Acabado | Ra típico | Secuencia del disco |
|---|---|---|
| Satinado grueso | 1.0 – 2.0 µm | Grano 120 → 180 |
| Satinado fino | 0.4 – 0.8 µm | 180 → 320 de grano |
| Brillante | 0.1 – 0.2 µm | 320 → 600 → compuesto |
| Espejo | < 0,05 µm | 600 → 1000 → fieltro y rouge |
Acepte el objetivo con una muestra física antes de la producción. Una placa comparadora en el taller evita discusiones en la inspección.
Aplicaciones en diferentes industrias
- Fabricación en acero inoxidable. Paneles planos y cajas acabados con un acabado satinado uniforme o brillante.
- Utensilios de cocina. Fondos y tapas de cestas con brillo consistente y sin marcas de arañazos.
- Válvulas y bridas. Superficies de sellado pulidas planas para contacto con juntas.
- Metal arquitectónico. Placa y moldura visibles con una apariencia cepillada repetible.
- Automoción y electrodomésticos. Placas y paneles decorativos antes del recubrimiento o anodizado.
Beneficios y retorno de inversión
- Planitud — el contacto del disco mantiene una cara plana que las correas luchan por mantener.
- Velocidad — altas tasas de corte acortan significativamente la etapa gruesa.
- Consistencia — velocidad y presión fijas eliminan la variabilidad del operador.
- Menor desperdicio de consumibles — la presión controlada prolonga la vida del disco frente al lijado manual.
- Costo por pieza predecible — el tiempo de ciclo medible y la vida del disco hacen que la cotización sea confiable.
Cómo seleccionar una máquina de pulido con disco
- Tamaño y forma de la pieza. Las placas planas son adecuadas para doble disco; las piezas contorneadas son aptas para robótica o CNC.
- Objetivo de acabado. El requisito Ra establece el número de etapas de abrasivo.
- Rendimiento. Las mesas rotativas aumentan la producción; los pedestales manuales son adecuados para volúmenes bajos.
- Material. Las aleaciones duras necesitan discos cerámicos; los metales blandos requieren abrasivos más finos y fríos.
- Refrigerante y extracción. Planifique la extracción de niebla y el manejo del refrigerante desde el primer día.
- Prueba de muestra. Pulir sus propias piezas en su Ra objetivo antes de la compra.
Integración con pasos aguas arriba y aguas abajo
El pulido de discos debe seguir a una operación de aplanado o desbarbado y preceder a cualquier etapa de pulido o recubrimiento. Alimentar una máquina de discos con piezas que aún llevan arañazos profundos desperdicia discos y tiempo. Una línea típica realiza desbarbado, corte de disco, refinado de disco, luego un máquina de pulido automática para brillo final. Nuestro hoja de ruta de acabado superficial de extremo a extremo mapea toda la secuencia, y la guía de máquina de pulido CNC cubre las opciones de control para trabajos con contornos.
Control de polvo y seguridad del operador
El pulido de discos produce polvo metálico fino y residuos abrasivos que se depositan en todas las superficies del taller. La extracción local en el punto de contacto es el control efectivo; barrer después no lo es. Para el aluminio y otros metales reactivos, el polvo fino también representa un riesgo de incendio y explosión, por lo que el conducto de extracción debe limpiarse según un calendario y mantenerse libre de material acumulado.
Los operadores necesitan protección ocular, guantes adecuados y protección respiratoria cuando hay niebla o polvo fino presente. La protección debe evitar el contacto con el disco giratorio y permitir una vista clara de la zona de contacto, y la mesa de trabajo debe ser ajustable para que los operadores no tengan que alcanzar de manera incómoda. Una operación cómoda y bien protegida también es más consistente, lo que se refleja directamente en la calidad del acabado.
Consejos de mantenimiento
Verifique la desviación y el equilibrio del disco semanalmente; un disco desequilibrado deja marcas de vibración que son difíciles de pulir. Reemplace los discos antes de que se glaseen, limpie regularmente los filtros de refrigerante y verifique las holguras en los rodamientos del husillo. Mantenga limpia la mesa de trabajo y la guía para que la presentación de las piezas sea repetible.
Errores comunes a evitar
- Saltarse los granos. La causa más común de arañazos que solo aparecen después del plating.
- Demasiada presión. Quema la superficie, carga el disco y distorsiona piezas delgadas.
- Operar con un disco glaseado. Un disco desgastado pule en lugar de cortar y oculta defectos.
- Presentación inconsistente de la pieza. El trabajo alimentado a mano se desvía; use cercas o fijaciones.
- No hay estándar de acabado. Sin un objetivo Ra y una muestra, “lo suficientemente bueno” cambia por turno.
Preguntas frecuentes
¿Para qué se usa una máquina de pulido con disco?
Aplane y refine superficies metálicas planas o suavemente contorneadas, eliminando patrones de arañazos previos para producir un acabado uniforme satinado, brillante o de espejo.
¿Puede una máquina de disco producir un acabado espejo?
Sí, pasando por diferentes grados hasta 1000 y finalizando con fieltro y rouge. Espejo generalmente significa Ra por debajo de 0,05 micrones, confirmado con una muestra.
¿Cuál es la diferencia entre pulido con disco y con banda?
Los discos mantienen mejor la planitud y son adecuados para superficies planas; las bandas cortan más rápido en bordes, soldaduras y contornos. La mayoría de las líneas utilizan ambas.
¿Cómo puedo prevenir quemaduras en acero inoxidable?
Reduce la presión y la velocidad superficial, usa refrigerante o niebla de manera constante y mantén limpia la disco. El sobrecalentamiento generalmente proviene de demasiada presión, no de muy poca.
¿Cuánto dura un disco de pulido?
La vida depende del material, la presión y la granulometría. Los discos de cerámica en acero inoxidable suelen durar varias veces más que el óxido de aluminio; controle el coste por pieza en lugar del número de discos.
Conclusión
A máquina pulidora de discos es la herramienta adecuada cuando la planitud y el brillo repetible son más importantes que la velocidad de corte en bordes en bruto. Avanza por los granos, controla el calor y verifica el acabado con un estándar medido. Si estás acabando paneles de acero inoxidable, utensilios de cocina o caras de sellado, envíanos muestras y te devolveremos una secuencia de granos, un Ra medido y una recomendación de máquina adaptada a tu volumen.