Normas de acabado superficial en fundición a presión: Ra, RMS y cómo especificar
Por qué importa la Especificación de Acabado de Superficie
El acabado de superficie es una de las especificaciones más comúnmente malinterpretadas en piezas de fundición a presión. Los ingenieros a menudo especifican acabados que son o:
- Inalcanzables en fundición a presión (por ejemplo, acabado espejo Ra 0.05 µm de la pieza sin mecanizar)
- Sobrespecificados en relación con la función (por ejemplo, Ra 0.8 µm cuando Ra 3.2 µm sería suficiente)
- Ambiguos (por ejemplo, “acabado suave” sin una especificación numérica)
El resultado es o:
- Costo excesivo por operaciones de acabado innecesarias
- Inspección fallida porque la pieza no puede cumplir con la especificación
- Disputas de calidad entre proveedor y cliente sobre lo que realmente se especificó
Este artículo cubre los estándares, los rangos alcanzables y las mejores prácticas para especificar el acabado de superficie en piezas de fundición a presión.
Normas de acabado de superficie
Ra (Rugosidad media aritmética)
El estándar más común a nivel mundial. Ra es el promedio aritmético de los valores absolutos de las desviaciones del perfil de la superficie respecto a la línea media, medido en una muestra definida.
Unidad: micrómetros (µm) o micropulgadas (µin)
- 1 µm = 39.37 µin
- 1 µin = 0.0254 µm
Valores típicos de Ra para piezas de fundición a presión (como fundidas):
- Aluminio A380: 1.6-6.3 µm (64-250 µin)
- Aluminio A384: 1.0-3.2 µm (40-125 µin)
- Zinc (Zamak): 0.8-1.6 µm (32-64 µin)
- Después de chorreado: 1.6-3.2 µm (64-125 µin)
- Después de pulido: 0.1-0.8 µm (4-32 µin)
RMS (Rugosidad cuadrática media)
Un estándar estadounidense más antiguo, todavía utilizado en algunas industrias. RMS es aproximadamente 1.11 veces Ra.
Conversión: RMS = 1.11 × Ra (aproximadamente)
Cuándo usar: principalmente en especificaciones heredadas de España, aeroespacial y algunos estándares militares. Las nuevas especificaciones deben usar Ra.
N-Grados (ISO 1302)
Las clases de rugosidad ISO (N1 a N12) a veces se usan en especificaciones europeas. Cada grado corresponde a un rango de valores Ra:
- N4: Ra 0.2-0.5 µm
- N5: Ra 0,4-0,8 µm
- N6: Ra 0,8-1,6 µm
- N7: Ra 1,6-3,2 µm
- N8: Ra 3,2-6,3 µm
- N9: Ra 6,3-12,5 µm
- N10: Ra 12,5-25 µm
Para aluminio fundido a presión, N7-N9 es el rango típico de fundición en estado inicial.
Visual vs Medido
Un error común es especificar una apariencia visual (“mate”, “satín”, “espejo”) sin una especificación medida. La apariencia visual es subjetiva y varía con la iluminación. El Ra medido es objetivo y reproducible.
Mejor práctica: especificar un valor de Ra medido Y una referencia de estándar visual (por ejemplo, una muestra de comparación o una foto) para piezas con apariencia crítica.
Acabados superficiales alcanzables por proceso
| Proceso | En estado inicial (Ra) | Después de desbarbar (Ra) | Después de pulir (Ra) | Después de anodizar (Ra) |
|---|---|---|---|---|
| HPDC (A380) | 1,6-6,3 µm | 1,6-6,3 µm | 0,2-1,6 µm | 0,4-1,6 µm |
| HPDC (A384) | 1.0-3.2 µm | 1.0-3.2 µm | 0.1-0.8 µm | 0.2-1.0 µm |
| Cámara fría (A380) | 1,6-6,3 µm | 1,6-6,3 µm | 0,2-1,6 µm | 0,4-1,6 µm |
| Zinc (Zamak) | 0.8-1.6 µm | 0.8-1.6 µm | 0.1-0.4 µm | n/d |
| Molde permanente | 3.2-12.5 µm | 3.2-12.5 µm | 0,4-1,6 µm | 0.8-1.6 µm |
| Fundición en arena | 6.3-25 µm | 6.3-25 µm | 0.8-3.2 µm | 1.6-3.2 µm |
El acabado de fundición en estado bruto varía significativamente según el proceso. La fundición en arena es la más áspera, la fundición en zinc es la más suave.
Cómo se ve el acabado superficial
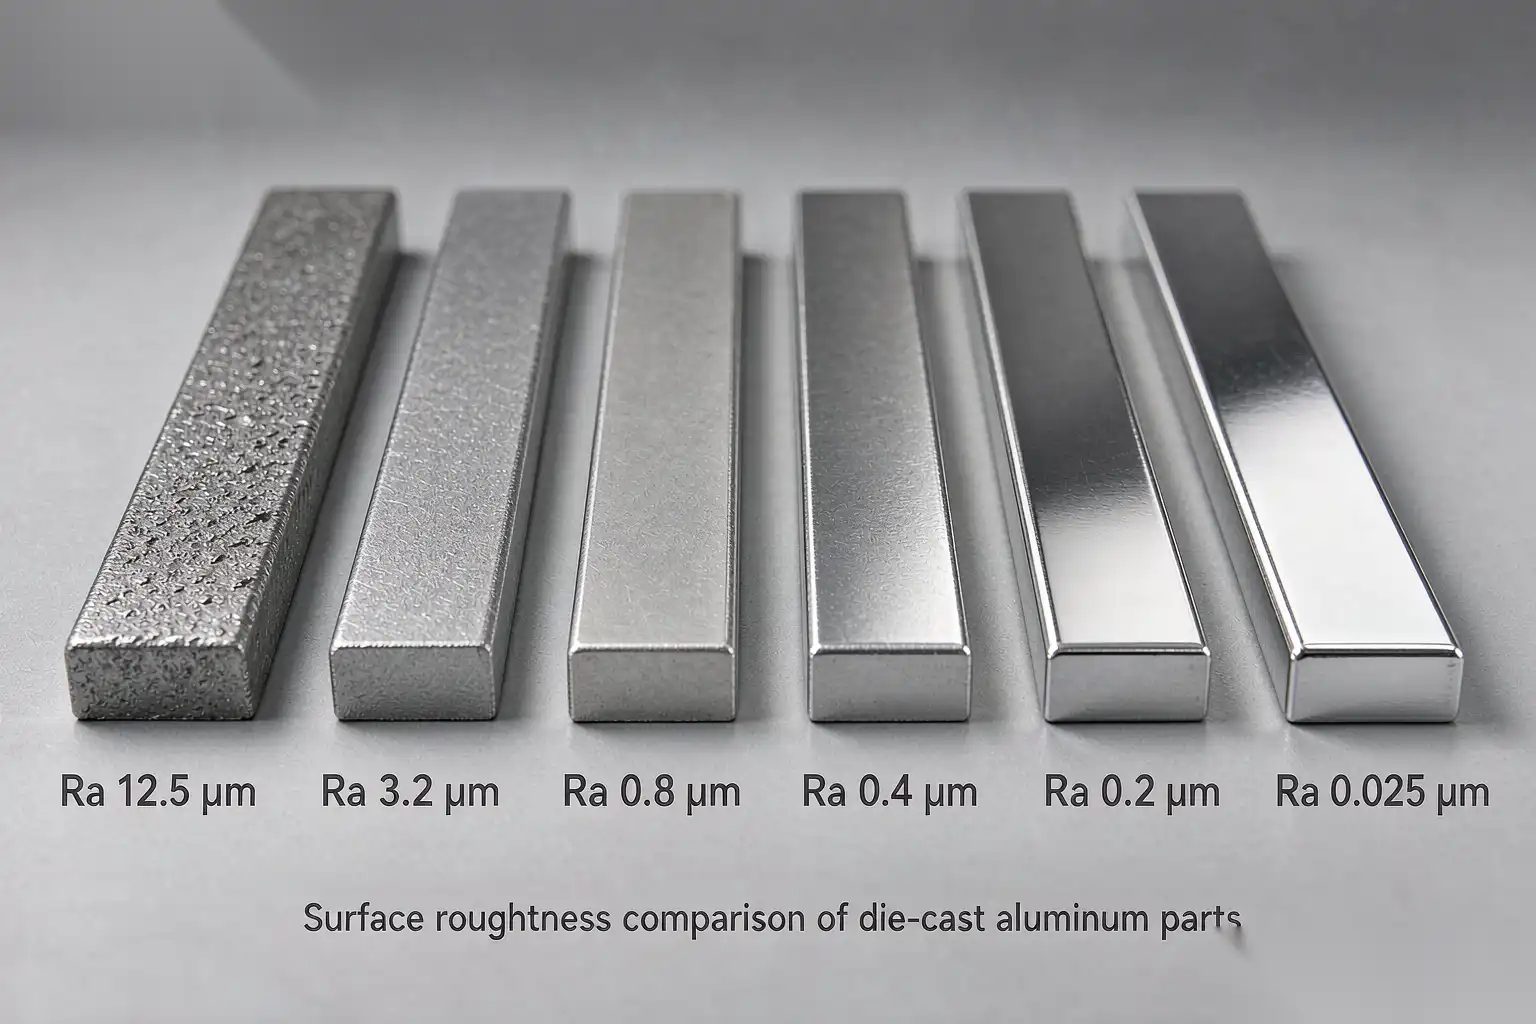
| Ra (µm) | Apariencia visual | Aplicación típica |
|---|---|---|
| 0.05 | espejo | no alcanzable en fundición a presión |
| 0.1 | espejo cercano | productos de consumo premium después del pulido |
| 0.2 | muy suave | consumo premium, óptico |
| 0.4 | suave | electrónica de consumo, decorativa |
| 0.8 | satinado | productos de consumo, iluminación |
| 1.6 | mate | industrial general, iluminación |
| 3.2 | mate | aluminio típico de fundición a la cera perdida |
| 6.3 | áspero | fundición a la cera perdida típica, menos cosmética |
| 12.5 | muy áspero | fundición en arena, partes ocultas |
| 25 | grueso | fundición en arena, solo estructural |
Para la mayoría de las piezas de fundición a presión, el acabado de fundición (3.2-6.3 µm) es aceptable para aplicaciones no cosméticas. Para piezas cosméticas, un acabado adicional (pulido, anodizado) reduce el acabado a 0.4-1.6 µm.
Cómo especificar el acabado superficial en un dibujo
Mejores prácticas:
1. Especificar el valor Ra
Utilice el símbolo estándar Ra con un valor numérico:
“`
Ra 1.6
─────────────
“`
2. Especificar la longitud de muestreo
La longitud de muestreo predeterminada es de 0,8 mm. Para superficies rugosas, utilice una longitud de muestreo más larga (2,5 mm o 5,0 mm) para capturar toda la rugosidad.
3. Especificar el recorte (λc)
El recorte es la longitud de onda del filtro utilizada para separar la rugosidad de la ondulación. Los recortes estándar son 0,08 mm, 0,25 mm, 0,8 mm, 2,5 mm y 8,0 mm. La elección depende de la rugosidad de la superficie:
- Ra < 0.1 µm: λc = 0.08 mm
- Ra 0,1-2,0 µm: λc = 0,25 mm o 0,8 mm
- Ra 2,0-10,0 µm: λc = 0,8 mm o 2,5 mm
- Ra > 10.0 µm: λc = 2.5 mm or 8.0 mm
4. Especificar la dirección (si es crítica)
El acabado de la superficie varía según la dirección de medición. Si la dirección importa, especifíquela:
“`
Ra 1.6
╱ perpendicular a la dirección de mecanizado
“`
5. Especificar el tratamiento superficial
Si la superficie será acabada (anodizada, pulida, etc.), especifique la superficie acabada, no la en estado de fundición:
- “Superficie a pulir hasta Ra 0,4 µm antes de anodizar”
- “Superficie a anodizar de tipo II, acabado natural”
6. Evitar términos subjetivos
Evite términos como “suave”, “mate”, “satinado” sin especificaciones numéricas. Estos son subjetivos y pueden generar disputas.
Errores comunes en el acabado superficial
Especificar acabado espejo en estado de fundición
Un dibujo que requiere un acabado de “brillo espejo” o “Ra 0,05 µm” en una superficie de fundición es imposible. El proceso de acabado para lograr esto añade un coste significativo (pulido en múltiples pasos, pulido manual, posiblemente plating).
Especificar el mismo acabado en todas las superficies
La mayoría de las piezas tienen algunas superficies cosméticas y otras superficies ocultas. Especifique las superficies cosméticas por separado; deje las superficies ocultas como fundidas.
Confusión entre RMS y Ra
Una especificación de “RMS 32” es aproximadamente “Ra 28” (32/1,11), no “Ra 32”. Al convertir, siempre use la proporción correcta.
No especificar la dirección de muestreo
El acabado de la superficie varía con la dirección. Una superficie pulida en una dirección tendrá un Ra diferente perpendicular a esa dirección. Si la dirección importa, especifíquela.
Olvidar el proceso de acabado
El acabado de la superficie depende del proceso de acabado. Especificar Ra 0,4 µm sin especificar el proceso de acabado (pulido + anodizado, o solo pulido) deja al proveedor adivinar.
Verificación del acabado superficial
Métodos de medición
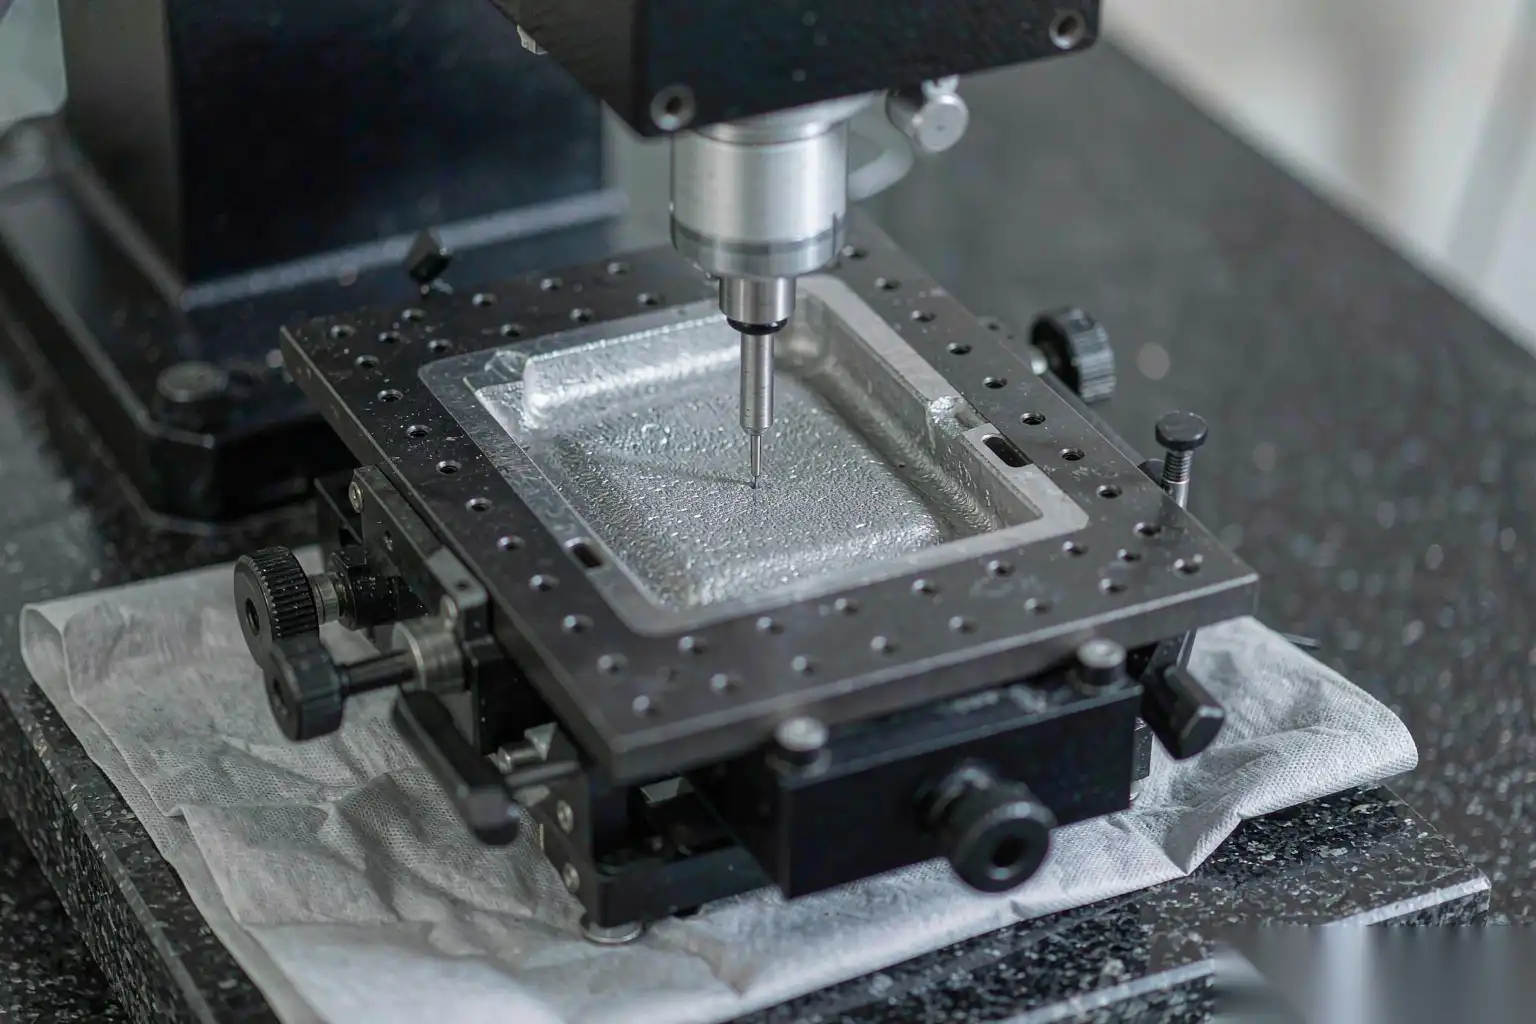
- Perfilómetro de contacto: el método estándar, utiliza un estilista arrastrado por la superficie
- Perfilómetro óptico: sin contacto, utiliza interferencia de luz
- Comparación visual: comparación con una muestra de referencia, subjetiva
- Microscopía de fuerza atómica (AFM): para superficies muy lisas, costoso
Muestreo
Para una pieza de fundición a presión, mida Ra en múltiples ubicaciones para obtener un valor representativo. Práctica común:
- 3-5 mediciones por pieza en ubicaciones definidas
- Informe el promedio y el rango (no solo el promedio)
- Defina la ubicación de cada medición en el dibujo o en el plan de inspección
Criterios de aceptación
Para la mayoría de las piezas de fundición a presión, el criterio de aceptación es:
- Ra promedio dentro de la especificación
- Ninguna medición individual supera 1.5 veces la Ra especificada (picos de rugosidad)
- Ningún defecto visible (rayaduras, picaduras, inclusiones)
Para piezas cosméticas críticas, pueden aplicarse criterios adicionales (sin defectos visibles bajo iluminación específica, uniformidad del color, etc.).
Cómo reducir el costo del acabado superficial
Para piezas cosméticas, el costo de lograr un acabado específico puede ser significativo. Formas de reducir el costo:
- Relajar la especificación de Ra donde la función lo permite. Ra 0.8 µm es mucho más barato que Ra 0.2 µm.
- Especificar acabados diferentes en diferentes superficies. Las superficies ocultas pueden estar tal cual se fundieron.
- Utilice el color natural de la aleación (anodizado claro) en lugar de color teñido (que oculta menos las defectos de la superficie).
- Elija una aleación de fundición más suave. A384 ofrece una fundición más suave que A380.
- Utilice una superficie de matriz texturizada (EDM, grabado químico) para acabados mates en lugar de pulido.
- Invierta en el pulido de matrices. Una matriz bien pulida produce piezas con una fundición más suave, reduciendo el trabajo de acabado.
Medición y Reporte del Acabado en Producción
Una especificación de acabado superficial es tan buena como la práctica de medición que la respalda, y la mayoría de las disputas se deben a la medición, no a la superficie. Tres reglas hacen que el número sea confiable. Primero, fije el instrumento y sus parámetros en el plan de inspección: un perfilómetro de contacto con un corte y una longitud de evaluación establecidos, o un instrumento óptico con las mismas configuraciones — porque Ra medido con un corte de 0.25 mm no es comparable con Ra medido a 2.5 mm, y ambos son números legítimos. Segundo, fije las ubicaciones: marque de tres a cinco puntos definidos en el dibujo, alineados con cómo se orienta la pieza en servicio, y registre cada valor — una sola media oculta la irregularidad localizada que se convierte en la queja del cliente. Tercero, fije la dirección en relación con la última pasada de acabado, ya que una superficie pulida medida a través de la dirección de pulido se lee más áspera que a lo largo de ella.
La calibración cierra el ciclo: un perfilómetro revisado semanalmente con una muestra de referencia es un instrumento; uno revisado anualmente es una hipótesis.
La disciplina en el reporte importa tanto como la disciplina en la medición. Envíe los valores con las piezas — etiquetados por ubicación, identificados por instrumento, fechados — y las discrepancias se reducen a casos que realmente merecen desacuerdo.
DZ Machinery vive dentro de este ciclo. Nuestras células de pulido se califican no por cómo se ve la primera pieza, sino por las tendencias de Ra rastreadas a lo largo de lotes de producción, medidos en puntos fijos con parámetros fijos, y nuestros clientes reciben esas tendencias con sus envíos. Cuando tanto la célula de acabado como la inspección de entrada del cliente miden de la misma manera, “el acabado se desvió” deja de ser un debate y se convierte en un punto de datos — generalmente con una causa adjunta la misma semana.
Un ejemplo corto y anotado de una buena indicación de acabado
Poniendo la guía en un ejemplo concreto: se especifica que la cara de una carcasa de consumo tenga un “Ra 0.8 máximo, medido en tres puntos mostrados en el dibujo, corte de 0.8 mm, medido paralelo a la última pasada de pulido, después del pulido y antes del anodizado Tipo II, negro, mate; muestra de referencia aprobada DZ-A-1147”. Cada elemento de esa oración cumple una función: el límite numérico define la aceptación, los puntos de medición evitan la selección arbitraria, el corte hace que los valores sean comparables entre laboratorios, la dirección elimina ambigüedades de anisotropía, la etapa del proceso indica en qué parte de la cadena se realiza la revisión, y la muestra de referencia reemplaza un párrafo de adjetivos con un objeto físico que todos pueden sostener.
Compárelo con la indicación que reemplaza: “Superficie para ser lisa y uniforme.” La primera oración cuesta diez minutos en escribir y evita un año de disputas. La segunda no cuesta nada y garantiza al menos una.
Preguntas frecuentes sobre acabado superficial en fundición a presión
¿Cuál es el acabado superficial típico de fundición en A380?
Ra 1.6-6.3 µm (64-250 µin). El valor exacto depende de la superficie del dado, la aleación, los parámetros del proceso y la ubicación en la pieza. Las superficies cosméticas suelen ser de 1.6-3.2 µm; las superficies menos cosméticas son de 3.2-6.3 µm.
¿Puedes lograr un acabado en espejo en una pieza de aluminio fundido a presión?
Sí, con pulido y pulido en múltiples pasos. El proceso es: grano 80-120 para eliminar defectos superficiales, grano 220-320 para refinar, grano 400-600 para suavizar, luego pulido con compuesto de rojo para el brillo final. Espera de 30 a 60 minutos por metro cuadrado de superficie para trabajo manual.
¿Cuál es la diferencia entre Ra y RMS?
El RMS es aproximadamente 1.11 veces Ra. Los dos estándares miden propiedades superficiales similares pero utilizan formulaciones matemáticas diferentes. Las nuevas especificaciones deben usar Ra.
¿Se puede especificar un acabado texturizado para piezas fundidas a presión?
Sí. Los acabados texturizados (textura EDM, grabado químico, arenado) se utilizan comúnmente para superficies mate o anti-reflejo. Especifica la profundidad y el patrón de la textura, no solo Ra.
Una estrategia realista de acabado superficial
La estrategia adecuada de acabado superficial depende de la función de la pieza, apariencia y objetivo de costo:
- Piezas ocultas: especificar “como fundido, no se requiere acabado” — ahorra costos
- Piezas industriales: especificar “como fundido, ligero chorro de bolitas para apariencia” — costo mínimo
- Piezas de consumo: especificar “pulido a Ra 0.8 µm, luego anodizado o recubrimiento en polvo” — costo moderado
- Piezas de consumo premium: especificar “pulido a Ra 0.4 µm, luego anodizado Tipo II con color” — costo más alto
- Piezas reflectantes: especificar “pulido a Ra 0.1 µm, luego cromado” — costo más alto
El costo aumenta drásticamente a medida que la especificación Ra se vuelve más estricta. Especifique el acabado más laxo aceptable.
En DZ Smart Manufacturing, nuestras células de pulido robótico producen acabados superficiales consistentes para piezas de fundición a presión en aplicaciones de consumo, industriales y automotrices. Si está especificando el acabado superficial para una nueva pieza de fundición a presión y desea recibir retroalimentación sobre lo que es alcanzable y cuánto costará, nuestro equipo de ingeniería puede revisar su dibujo y proporcionar una recomendación de acabado.