


Lo que la simulación de flujo de fundición a presión realmente predice: llenado, atrapamiento de aire y equilibrio térmico
Ejecutamos simulaciones de llenado en la mayoría de los programas de fundición a presión antes de que se corte cualquier acero, y aún así observamos que los equipos tratan la animación en color como un certificado de aprobación. No es un certificado. Un modelo de llenado es un experimento numérico que responde a un conjunto limitado de preguntas sobre el comportamiento de la frontera del metal dentro de una cavidad cerrada — comportamiento que ningún sensor de producción puede observar directamente. Tratado de esa manera, regularmente elimina dos o tres pruebas de herramienta del programa. Tratado como decoración, produce una animación convincente que tiene poco que ver con la fundición en tu mano.
Este documento explica lo que pedimos que un modelo de llenado prediga, qué entradas deciden si la respuesta vale la pena, cómo convertir la salida en geometría y cambios en el proceso, y dónde se detiene el método.
Dónde un Modelo de Llenado Justifica su Uso
El caso económico es simple. Una herramienta de aluminio de tamaño medio para una carcasa de 1.5 kg cuesta una suma considerable y tiene un tiempo de entrega medido en semanas, y cada cambio de geometría después del primer acero cuesta ambos. La simulación es barata en comparación con el acero. Los programas donde más se aprovecha comparten características claras:
- Piezas grandes o con paredes delgadas donde el tiempo de llenado es largo en relación con el tiempo de solidificación. Las paredes delgadas por debajo de 1.5 mm en una longitud de flujo superior a 250 mm son el caso clásico.
- Piezas con superficies cosméticas o herméticas a la presión, donde la ubicación del último llenado y la acumulación de óxido deciden si la pieza puede terminarse en absoluto.
- Herramientas de múltiples cavidades o de familia donde el equilibrio entre cavidades no puede ajustarse a simple vista.
- Piezas mecanizadas en caras de sellado, donde la porosidad a una profundidad específica por debajo de un saliente importa más que la porosidad media.
Los programas donde menos se aprovecha son igualmente claros: una pieza pequeña de cavidad única con paredes generosas, sistemas de alimentación bien establecidos y sin requisitos cosméticos o de fuga. Allí, un herrero experimentado supera a un modelo construido con entradas adivinadas.
Entradas que Deciden si el Modelo Vale la Pena
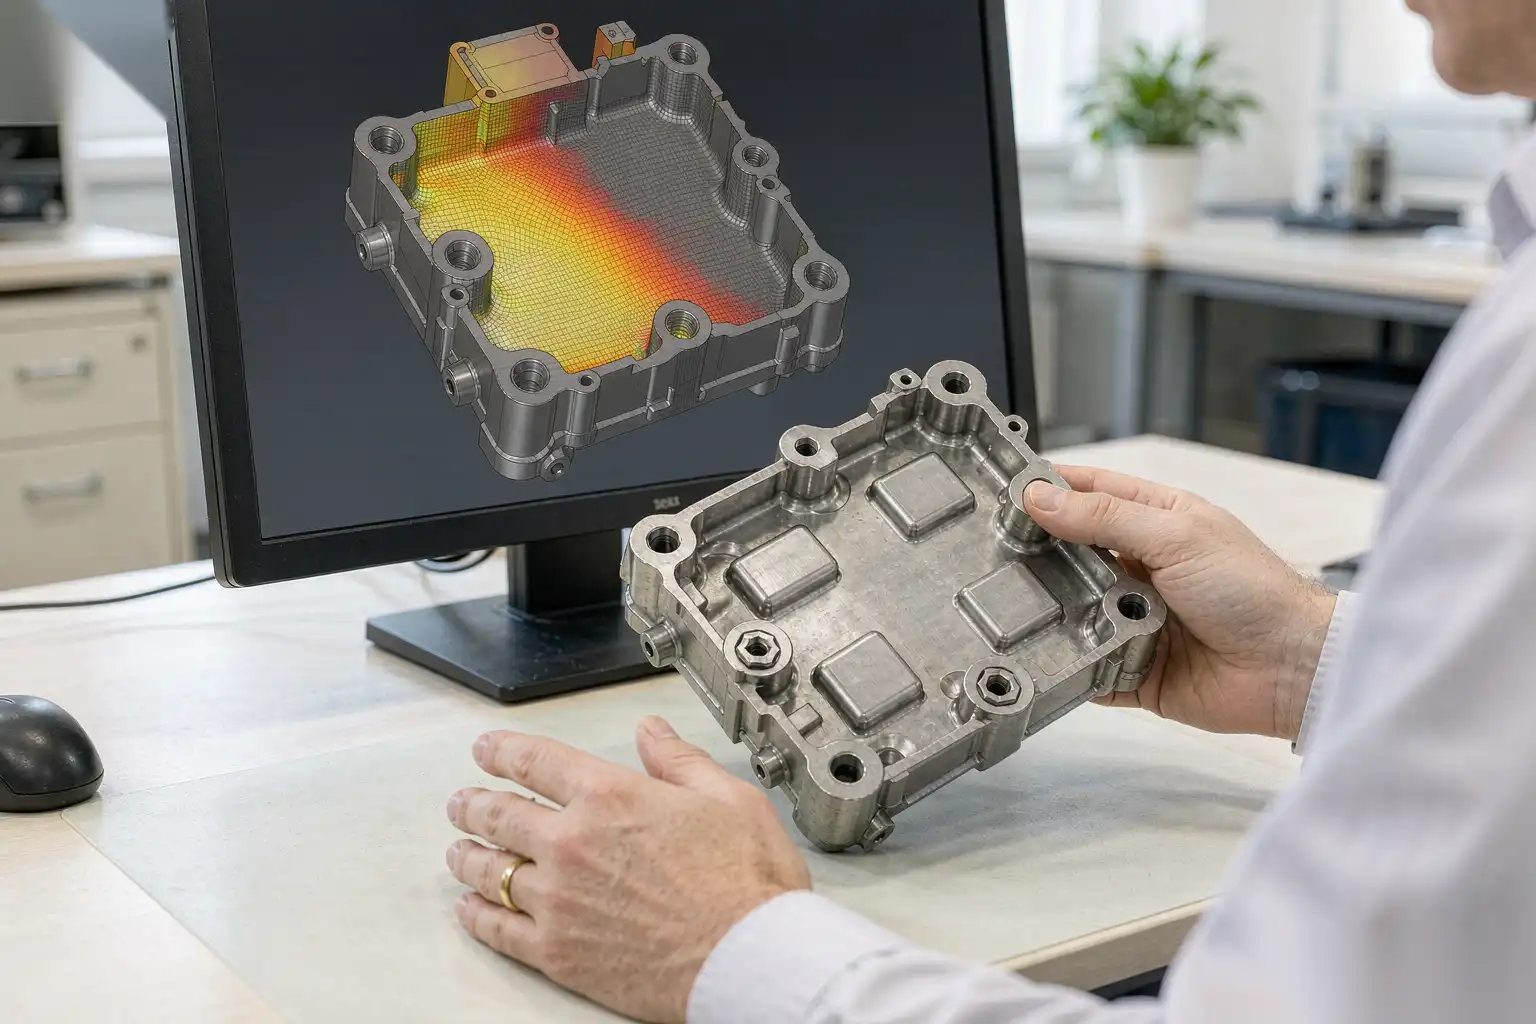
La precisión del solucionador rara vez es el factor limitante. La calidad de las entradas lo es. Una ejecución del modelo con datos de aleación del catálogo, un molde isoterma y un émbolo de velocidad constante producirá resultados suaves, plausibles y equivocados. Cuatro grupos de entradas dominan el resultado.
Datos de aleación y propiedades térmicas
Utiliza datos medidos o específicos del proveedor de aleaciones, no un valor predeterminado genérico. Para aleaciones tipo ADC12 y A380, los números que importan son líquidous y solidus (aproximadamente 580 °C y 515 °C para la familia Al-Si-Cu), calor latente, calor específico, conductividad térmica en estado líquido y sólido, y — casi siempre omitido — viscosidad en función de la fracción sólida. Por encima del 20 por ciento de fracción sólida, la viscosidad efectiva aumenta rápidamente, y ese aumento es lo que detiene un frente en una nervadura delgada. El cambio de densidad durante la solidificación impulsa el cálculo de alimentación en las ejecuciones de solidificación.
La temperatura de vertido debe ser la temperatura en la manga de inyección, no el punto de ajuste del horno. Un horno de mantenimiento a 680 °C alimentando a través de una cuchara de transferencia entrega rutinariamente entre 650 y 660 °C en la manga. Esos 20 a 30 °C mueven de manera medible el riesgo de cierre en frío en secciones delgadas.
Perfil térmico del molde
Una ejecución de molde no es isotérmica. La temperatura en estado estacionario de la superficie del molde depende del flujo de calor local, la disposición de los canales de enfriamiento y el tiempo de ciclo. Normalmente solicitamos tres condiciones: disparo 1, disparo 15 y estado estacionario en el tiempo de ciclo de producción. Una ejecución en frío con el molde a temperatura ambiente ofrece una imagen pesimista de llenado que ninguna pieza de producción ve después de los primeros diez disparos. Las tasas de flujo de las líneas de enfriamiento, la temperatura de entrada y si un canal realmente fluye — muchos están estrangulados o escamados — deben ingresarse tal cual están construidos, no como se diseñaron.
Spray y película lubricante
El lubricante de molde a base de agua deja una película cuya grosor local y agua residual gobiernan la transferencia de calor interfacial. En la práctica, el coeficiente de transferencia de calor entre la fundición y el molde varía aproximadamente por un factor de tres entre una zona de pulverización pesada y una zona de secado con trapo. Donde un operador permanece con la pistola de pulverización cambia el equilibrio de llenado entre cavidades. Si un programa tiene un punto caliente conocido, simula tanto una película nominal como una película localmente pesada; la sensibilidad te indica cuánto tolera el proceso antes de que produzca chatarra.
Ley del émbolo
La simulación de llenado es tan buena como el perfil de velocidad del émbolo que se le proporciona. Se necesitan tres cosas: velocidad de disparo lento, velocidad de disparo rápido y posición del punto de cambio. El disparo lento debe mantenerse por debajo de la velocidad crítica en la que se forma una onda y se introduce aire en la manga — típicamente en el rango de 0,2 a 0,5 m/s para una manga de 60 a 80 mm, calculada a partir del diámetro de la manga y el nivel de llenado. La velocidad de disparo rápido se determina por el área de la compuerta y el tiempo de llenado objetivo:
- Tiempo de llenado objetivo para una pieza de aluminio cosmética con pared de 2 a 3 mm: 40 a 80 ms.
- Velocidad de la compuerta en la entrada: normalmente de 30 a 60 m/s, y deliberadamente más baja, de 20 a 35 m/s, donde la compuerta descarga directamente contra una pared de cavidad o un núcleo.
- Tiempo de subida de la intensificación: menos de 30 ms para establecer la presión, de lo contrario el intensificador está comprimiendo metal que ya se ha solidificado en la compuerta.
Proporcione al analista la curva de intensificación real de la máquina, incluyendo el sobreimpulso de presión. Un modelo que asuma una acumulación de presión instantánea subestimará el rebose en la línea de separación, y el rebose es lo que impulsa el coste de desbarbado posteriormente.
Lectura de los resultados: Seis salidas que impulsan cambios en el diseño
La mayoría de los solucionadores producen una docena de campos. Seis son accionables a diario.
| Salida | Lo que indica | Umbral en el que actuamos |
|---|---|---|
| Tiempo de llegada del frente | Si cada región de la cavidad se llena dentro de la ventana disponible | Cualquier región que supere los 100 ms en una pared de 2,5 mm |
| Temperatura del frente | Riesgo de cierre en frío y mal llenado donde se encuentran los frentes | Temperatura del frente por debajo del líquido menos 15 °C |
| Presión de atrapamiento de aire | Donde se comprime el aire atrapado y dónde termina | Presión prevista por encima de 20 a 30 MPa en una cara mecanizada |
| Ubicación de la última carga | Donde oxido, residuo de lubricante y concentración de gas | Última carga aterrizando en una cara cosmética o de sellado |
| Seguimiento de óxido | Probabilidad de defectos de bifilm en una ubicación dada | Concentración de óxido en un agujero de toma o ranura de sellado |
| Tiempo de solidificación | Ubicación de vacíos por contracción y camino de alimentación | Punto caliente aislado de la puerta por metal ya solidificado |
El tiempo de llegada frontal es la única salida que insistimos en ver como una secuencia numerada en lugar de una escala de colores, porque la secuencia indica el orden de fusión. Dos frentes que se encuentran a 40 ms con ambos por encima de 600 °C se soldarán aceptablemente. Los mismos dos frentes que se encuentran a 80 ms, con uno a 570 °C, producen una línea de cierre en frío visible que ningún pulido elimina limpiamente, porque la línea es una película de óxido doblada en la superficie. Pulirla deja una sombra que reaparece bajo anodizado o plating.
Los resultados de atrapamiento de aire deben leerse junto con el diseño de ventilación. Una cavidad atrapada junto a un desbordamiento y ventilación funcional es un problema menor. La misma cavidad en una esquina muerta sin camino de escape se convierte en un poro de gas a 0.5 a 1.5 mm debajo de la superficie, que es exactamente la profundidad que abrirá un corte de cara CNC.
Actuando sobre los resultados: puerta, desbordamiento, ventilación, émbolo
La salida de la simulación no vale nada a menos que cambie la geometría o el proceso. Cuatro palancas, en nuestro orden de preferencia:
- Reubicación de la puerta. Mover la entrada de fundición cambia todo el mapa de flujo y es mejor hacerlo antes de cortar el acero. Si la última carga descansa en una cara cosmética, la solución suele ser alimentar desde el extremo opuesto, o añadir una segunda puerta para que los frentes se encuentren sobre un desbordamiento en lugar de sobre la superficie visible.
- Ubicación del desbordamiento. Los desbordamientos no son solo recolectores de chatarra. Situados en zonas predichas de última carga y acumulación de óxido, extraen metal frío y sucio de la fundición. El volumen importa: un desbordamiento de tamaño del 20 al 30 por ciento del volumen local de la fundición realiza trabajo real, mientras que un simple 5 por ciento añade coste de acabado y no hace nada.
- Ventilación. El sección transversal de la ventilación debe dimensionarse según el requisito de evacuación, no copiándose del herramienta anterior. Como regla práctica, el área de ventilación en el rango del 0.1 al 0.3 por ciento del área proyectada de la cavidad por cada tramo de ventilación, con una longitud de tierra de 0.5 a 1.0 mm antes del canal de alivio. Los canales de enfriamiento y la asistencia de vacío extienden la misma lógica.
- Cambio en el perfil del émbolo. Una nueva velocidad de disparo rápido o punto de cambio cuesta una hora de tiempo de prensa y no requiere acero. Si el modelo muestra formación de ondas en la manga, la solución es una velocidad de disparo lento más baja, una mayor proporción de llenado de la manga o un punto de cambio más avanzado. Si muestra una parada frontal en una nervadura delgada, la solución puede ser una velocidad de disparo rápido más alta, un molde más caliente o una sección engrosada localmente — nunca los tres a la vez, o nunca sabrá cuál funcionó.
Una advertencia sobre la iteración. Cambie una variable por cada prueba y lleve un registro. Hemos visto programas donde seis mejoras simultáneas produjeron una pieza peor que la línea base y nadie pudo decir qué cambio dañó.
Configuración de malla y modelado: Números prácticos
El tamaño de celda define tanto el costo como la resolución. Para una carcasa típica de 300 × 250 × 80 mm, usamos una celda del cuerpo de 1.5 a 2.0 mm, refinada a 0.8 a 1.0 mm a través de transiciones de grosor de pared y a 0.5 mm en puertas y respiraderos. Eso da de 3 a 5 celdas a través de una pared de 2.5 mm, suficiente para resolver el gradiente de solidificación y no suficiente para resolver efectos de tensión superficial, que el modelo no intenta de todos modos.
Notas prácticas de configuración:
- Modelar la manga de disparo, el biscuit y el canal, no solo la cavidad. El aire plegado en la manga llega a la cavidad y se manifiesta como porosidad.
- Incluir sobreflujos y respiraderos en la malla. Excluirlos elimina la vía de escape y sobreestima la presión del aire.
- Incluir núcleos y slides como disipadores de calor con sus propias propiedades de material. Inserciones de acero de herramienta con enfriamiento interno se comportan muy diferente a bloques de acero sólido.
- Ejecutar al menos de 5 a 8 ciclos en el modelo térmico para alcanzar una temperatura de matriz repetible antes de juzgar el llenado. Los resultados térmicos de disparo único son engañosos.
- Dejar que el solucionador establezca el paso de tiempo según la condición de Courant. Sobrescribirlo para acelerar una ejecución cuesta precisión que no puede verse en la gráfica.
Lo que la simulación no puede predecir
Esta es la sección que se omite, y donde surge la mayor decepción.
- Soldadura y lavado de la matriz. El ataque local del metal en un núcleo está impulsado por la química del lubricante y la condición de la superficie de la matriz, ninguno de los cuales un modelo de flujo representa.
- Cosméticos relacionados con lubricantes. Las marcas de flujo, marcas de arrastre y remolinos de pulverización no son capturados por un coeficiente de transferencia de calor interfacial único.
- Deformación al expulsar. Los modelos de llenado y solidificación se detienen cuando la matriz se abre. La tensión de expulsión y la deformación que sigue necesitan un análisis estructural separado con datos de material dependientes de la temperatura.
- Formación de ampollas durante el tratamiento térmico o la pintura. El modelo le indica dónde está el gas y a qué presión. No le dice si ese gas se expandirá en una ampolla durante el tratamiento de solución a 480 °C o en un curado de polvo a 200 °C. Esa correlación debe construirse a partir de sus propias piezas.
- Variación estadística. Una ejecución determinista da una respuesta. La producción varía la velocidad del émbolo en aproximadamente ±3 por ciento, la temperatura del molde en ±15 °C y la composición de la aleación dentro de las especificaciones. Si un diseño está cerca de un umbral, realice una banda de sensibilidad en lugar de confiar en un solo gráfico.
Validación contra piezas fundidas reales
Tratamos la primera simulación como una hipótesis. El ciclo de validación que ejecutamos en T1:
- Serie de disparos cortos. Detenga el émbolo en 30, 50, 70, 85 y 100 por ciento del recorrido y compare los disparos cortos con la secuencia de llegada frontal predicha. Si la secuencia coincide, el mapa de flujo es confiable. Si el modelo indica que la parte frontal alcanza un tope antes de una costilla cercana y el disparo corto muestra lo contrario, las entradas son incorrectas, generalmente el área de la compuerta o la velocidad del émbolo.
- Penetrante de colorante o impregnación al vacío en caras mecanizadas. Compare las ubicaciones de presión de gas predichas con los puntos de fuga reales.
- Seccionado y medición de porosidad. Corte la ubicación peor predicha, lija y mida el tamaño de los poros y la fracción de área. Si el modelo indica un 3 por ciento de porosidad y usted mide un 0,3 por ciento, las condiciones de frontera de atrapamiento de aire son pesimistas. Recalibre en lugar de descartar el modelo.
- Imágenes térmicas de la cara del molde. Una imagen infrarroja en estado estacionario a la cadencia de producción valida el perfil térmico del molde, que es la entrada más probable a haber cambiado respecto a la intención de diseño.
Registre la comparación en una tabla de una página en el archivo del programa. Seis meses después, cuando alguien pregunte por qué se movió una compuerta, la respuesta no debe ser una memoria.
Cómo la evidencia de simulación acorta el ciclo T1-a-aprobación
El mecanismo no es que la simulación haga la primera parte perfecta. Es que la simulación convierte un argumento en una decisión. Sin un modelo, una revisión T1 es una negociación entre el fabricante de herramientas, la fundición y el ingeniero del cliente sobre a quién le corresponde la experiencia. Con un modelo más validación de disparos cortos, la misma reunión tiene una imagen compartida de dónde fue el metal y por qué el poro está donde está.
En la práctica, vemos tres efectos. Las decisiones de compuerta y sobreflujo se adelantan, a la fase de diseño, por lo que el primer acero está más cerca de ser final. Las ventanas de proceso se documentan antes de comenzar la producción, lo que significa una velocidad de disparo rápido definida, el punto de cambio y la banda de temperatura del molde en lugar de lo que encontró el operador en la primera semana. Y el acabado posterior se planifica con conocimiento de dónde caerán los defectos superficiales. Si el modelo indica que el llenado final y la acumulación de óxido se sitúan en la cara del reborde que será lijada y pulida por robot, la celda de acabado puede especificarse desde el principio para esa profundidad de remoción, en lugar de ser retroajustada después de que el primer lote regrese con líneas visibles.
Ese último punto toca directamente nuestro propio trabajo. La condición superficial en la etapa de fundición determina el coste de todo lo que viene después: una línea de cierre en frío que sobrevive hasta la celda de acabado debe ser lijada, y lijar una línea significa remover metal, mantener la tolerancia y aceptar un ciclo más largo. Si quieres ver cómo la condición superficial de la fundición se convierte en coste de acabado, lee nuestro desglose de de acabado de fundición de aluminio y la discusión complementaria en defectos y soluciones en fundición de aluminio a presión. La ubicación de la porosidad importa tanto como causas y soluciones de porosidad en fundición a presión de aluminio y cubre lo que sucede cuando esos bolsillos de gas predichos se abren por un corte de mecanizado.
La simulación de flujo en fundición a presión es una herramienta para reducir incógnitas antes de comprometerse con el acero. Su valor es proporcional a la honestidad de sus entradas y a la disciplina de su validación. Ejecuta como un experimento, compruébalo con disparos cortos, y se amortiza en pruebas de herramientas que nunca tuviste que realizar.
DZ Machinery construye células robóticas de desbarbado, lijado y pulido para fundición a presión y herrajes de grifos, y revisamos regularmente los resultados de la simulación de fundición con los clientes antes de especificar un proceso de acabado. Si estás planificando un nuevo programa de fundición a presión, envíanos los dibujos de las piezas y el modelo de llenado, y te diremos qué necesitará eliminar la celda de acabado y qué tiempo de ciclo implica.



