Tratamiento térmico por fundición a presión de aluminio: Temprados T1 a T7, Ventanas de proceso reales y cuándo saltárselo
La mayoría de los consejos sobre tratamiento térmico escritos para fundiciones fueron redactados para piezas de molde permanente o arena. Aplicarlos textualmente a una fundición a presión de alta presión resultará en ampollas, hundimientos y un horno de chatarra. Hemos tratado térmicamente cientos de miles de componentes de fundición a presión en las últimas dos décadas, y las piezas que fallaron generalmente fallaron por una razón: alguien especificó T6 en una fundición convencional que contenía de cinco a diez mililitros de aire atrapado por cada cien gramos de metal. Este artículo explica qué aleaciones de fundición a presión pueden realmente someterse a un tratamiento de solución, cómo son las ventanas reales de tiempo-temperatura, cómo se mueve la pieza y cómo verificar el resultado antes de aceptar un lote de producción.
Qué aleaciones de fundición a presión pueden ser sometidas a tratamiento de solución y cuáles no
La línea divisoria no es la familia de aleaciones. Es el contenido de gas de la fundición, que es una función del proceso de fundición, no del gráfico de química. La misma química AlSi10MnMg fundida en una máquina convencional se ampollará a 480 °C; en una máquina de vacío superconductor con presión de cavidad por debajo de 5 kPa absolutos sobrevivirá a un T6 completo con una superficie que se puede mecanizar para una cara de sellado.
- Fundiciones a presión convencionales, sin vacío o con vacío débil: contenido de gas típicamente de 5-15 mL/100 g de Al. La exposición térmica segura se limita solo al envejecimiento artificial, aproximadamente de 150 a 230 °C, a veces con un breve baño de estabilización. Solo T5 y T7.
- Fundiciones a presión asistidas por vacío, presión de cavidad de 10-30 kPa: contenido de gas de 2-5 mL/100 g. Los baños cortos de solución son factibles en secciones de menos de 6 mm, pero la tasa de ampollas depende de la dosis y rara vez cae por debajo de unos pocos por ciento.
- Fundiciones a presión de vacío superconductor o de vacío ultra alto, presión de cavidad por debajo de 5 kPa, contenido de gas por debajo de 1.5 mL/100 g: es rutinario realizar un T6 completo. Esta es la ruta utilizada para nodos estructurales y soportes relevantes para colisiones.
- Fundición por compresión y fundición a baja presión: bajo contenido de gas, bajo óxido, T6 completo sin restricciones. Si tu pieza realmente necesita propiedades mecánicas T6, esta suele ser la respuesta honesta en lugar de luchar contra el proceso de fundición.
- Materia prima semi-sólida y rheocast: llenado casi laminar, contenido de gas por debajo de 1 mL/100 g, T6 completo con excelentes resultados.
Por aleación, la imagen práctica es:
| Familia de aleaciones | Grado típico de fundición a presión | ¿Se puede someter a tratamiento de solución? | Temprado típico aplicado | Notas |
|---|---|---|---|---|
| Al-Si-Cu | A380 / ADC12 / AlSi9Cu3 | No, en fundiciones a presión convencionales | T5, o F como fundido en estado bruto | El cobre ofrece una fuerte respuesta de envejecimiento; T5 a 175-205 °C recupera la mayor parte de ella |
| Al-Si-Mg | A356 / A357 | Sí, pero raro en HPDC | T6, T7 | Casi siempre LPDC, gravedad o presión; la aleación de solución clásica a 540 °C |
| Al-Si-Mn-Mg | AlSi10MnMg | Sí, con vacío | T6, T7 | Aleación estructural, bajo contenido de Fe, modificado con Sr; ductilidad impulsada |
| Al-Mg-Si-Mn | AlMg5Si2Mn | Limitado | T1, F | Autoenvejecimiento a temperatura ambiente; rico en Mg, pobre respuesta de solución |
| Al-Mg | AlMg3, AlMg5 | No | F | Familia de endurecimiento por deformación, sin respuesta de precipitación |
| Zinc | Zamak 3, 5, 7 | No | Solo estabilización | 100 °C durante 3-6 h para estabilización dimensional, no para endurecimiento |
| Magnesio | AZ91D | Sí, limitado | T4, T6 | Solución a 415-420 °C, remojo prolongado; necesita gas de cubierta SO2 o SF6 |
La regla práctica que damos a los clientes es sencilla. Si la fundición no se produjo con vacío activo, no aplique un tratamiento de solución en el dibujo. Solicite T5 o diseñe la pieza para propiedades tal cual como se encuentra en estado de fundición.
Por qué las fundiciones a presión convencionales con recubrimiento presentan ampollas
El mecanismo es aritmético. Durante un llenado rápido convencional, el frente del metal se fragmenta y el aire se pliega en la corriente en burbujas discretas. En el momento del llenado, esas burbujas permanecen a aproximadamente presión ambiente, digamos 0,1 MPa. Coloca la pieza en un horno de solución a 490 °C y el gas se expande en la proporción de las temperaturas absolutas: 763 K dividido entre 298 K es 2,6. Eso por sí solo genera 0,26 MPa de presión interna. El hidrógeno en solución añade más, porque la solubilidad en aluminio sólido disminuye a medida que la pieza se enfría y el gas migra hacia los vacíos existentes.
A 490 °C, la resistencia a la fluencia de una aleación de Al-Si-Cu es de unos pocos megapascales. Esencialmente, no hay nada que mantenga la superficie adherida. La ampolla se forma donde el vacío interno está más cercano a la superficie, por eso aparecen preferentemente en las últimas áreas en llenarse y en secciones gruesas donde la contracción por solidificación ya ha abierto el vacío.
Tres variables lo empeoran:
- Remojo más prolongado. La formación de ampollas es un fenómeno dependiente del tiempo a la temperatura. Pasar de 2 h a 6 h a 490 °C puede duplicar o triplicar la tasa de rechazo, porque la difusión del gas y el crecimiento de los vacíos continúan.
- Temperatura más alta. Por encima de aproximadamente 500 °C en Al-Si-Cu, se acerca a la fusión incipiente del eutéctico rico en cobre. Las películas líquidas locales abren caminos para el gas y no solo se forman ampollas, sino que la pieza se ve visiblemente hinchada y esponjosa.
- Secciones más gruesas. Las burbujas de gas en el centro de un muñón de 15 mm tienen más volumen almacenado y un camino de difusión más largo, por lo que crecen más y ventilan menos.
Las rutas de escape son todas reales y todas tienen un coste:
| Medida | Qué hace | Costo o penalización típico |
|---|---|---|
| Supervacío (menos de 5 kPa) | Elimina la fuente de gas | Retrofitting de la máquina, mayor tiempo de ciclo, sellado más ajustado del molde |
| Remojo corto, 20-45 min en lugar de 4-8 h | Limita el tiempo de crecimiento | Solución incompleta, propiedades de pico inferiores |
| Solución por pasos, mantenimiento a 420 °C y luego temperatura final | Homogeneiza antes de la expansión completa | Paso adicional en el horno |
| Temperatura de solución más baja, 470-480 °C | Reduce la relación de expansión y el riesgo de fusión incipiente | Disolución más lenta de Mg2Si y Al2Cu |
| Fundición en vacío o a baja presión en lugar de HPDC | Elimina completamente la fuente de gas | Precio de pieza más alto, ciclo más largo |
Explicación de las designaciones de temple T1 a T7
Las letras de temple no son grados de calidad. Describen una secuencia de operaciones, y escoger la incorrecta es un error de diseño, no una preferencia.
- T1: enfriado desde un proceso de conformado a temperatura elevada y envejecido de forma natural hasta una condición sustancialmente estable. En términos de fundición en molde, esto significa que la pieza ha salido del molde, enfriado en aire y luego reposado. Las aleaciones Al-Mg-Si-Mn ganan resistencia durante semanas a temperatura ambiente. Este es el temple más económico, porque solo pagas por el tiempo en almacén.
- T4: tratado térmicamente en solución, templado y envejecido de forma natural. Casi nunca especificado en HPDC porque requiere el paso de solución que las fundiciones convencionales no pueden soportar.
- T5: enfriado tras el proceso de fundición y envejecido artificialmente. Sin tratamiento de solución, sin templado. Este es el temple de uso frecuente en fundiciones en molde. La fundición mantiene su estructura sobresaturada de fundición en estado de acabado por el enfriamiento rápido en el molde, y el envejecimiento precipita fases de endurecimiento directamente desde ella.
- T6: tratado térmicamente en solución, templado y envejecido artificialmente. La más resistente, requiere materia prima en vacío o con bajo contenido de gas, y conlleva riesgo de distorsión por templado.
- T7: tratado térmicamente en solución, templado y sobreenvejecido o estabilizado. Envejecido deliberadamente más allá del pico de dureza para intercambiar un 10-20 por ciento de la resistencia a la tracción por estabilidad dimensional, alivio de tensiones y mejor comportamiento frente a la corrosión. La opción correcta cuando la pieza soporta temperaturas elevadas de servicio, porque detiene la evolución de la microestructura en servicio.
Envejecimiento natural versus envejecimiento artificial
El envejecimiento natural a temperatura ambiente es lento y auto-limitado. Las aleaciones Al-Mg adquieren la mayor parte de su ganancia en los primeros 7 a 14 días y luego se detienen efectivamente. Las aleaciones de zinc en realidad pierden resistencia y crecen ligeramente a medida que las fases metastables se descomponen, por lo que las piezas de zinc reciben un tratamiento de estabilización a 100 °C durante 3 a 6 horas antes de cualquier mecanizado de precisión.
El envejecimiento artificial es una secuencia de precipitación controlada por difusión. Para Al-Si-Cu, se desarrolla aproximadamente como solución sólida supersaturada, luego zonas GP, luego theta-doble-prima, luego theta-prima y, finalmente, theta grueso. La dureza máxima se alcanza en la etapa de theta-prima. Envejeciendo más tiempo o a mayor temperatura, los precipitados se agrandan, la dureza disminuye y la elongación aumenta. Eso es exactamente el intercambio T7.
La consecuencia útil en ingeniería: la temperatura y el tiempo de envejecimiento son intercambiables en un rango limitado, y puedes usar eso para igualar la carga en el horno. 180 °C durante 4 horas y 160 °C durante 10 horas caen en una banda de dureza similar, pero no en la misma banda de elongación. Especifica ambos parámetros, nunca solo “T6”.
Un programa de tiempo y temperatura de trabajo
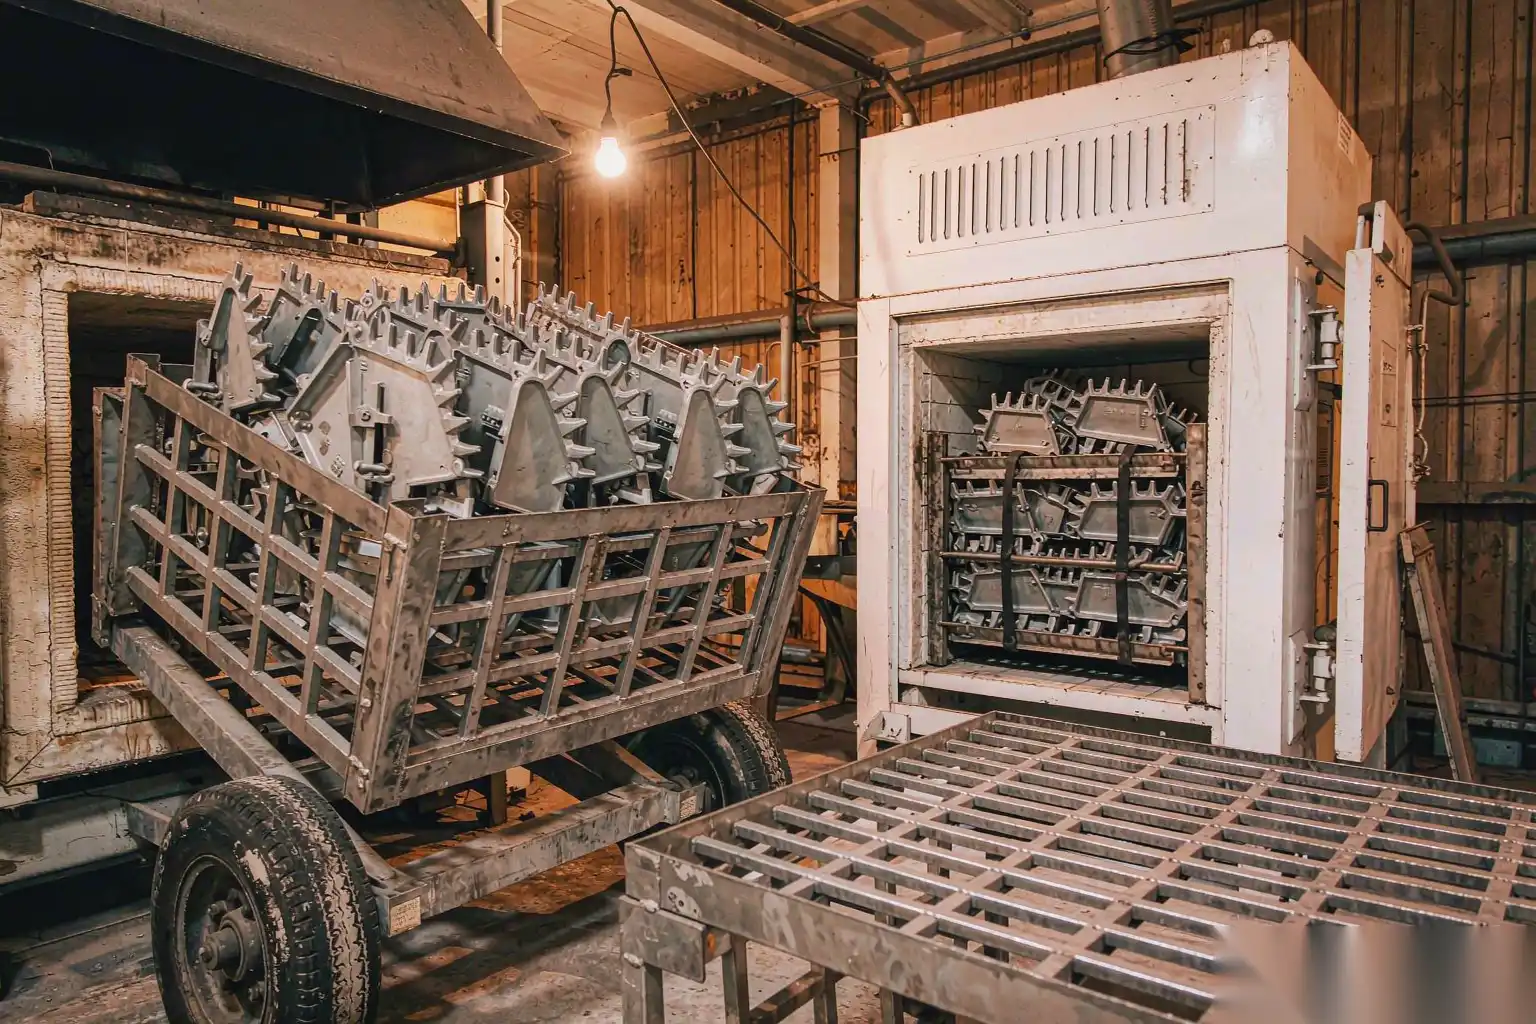
La tabla a continuación refleja los programas que hemos ejecutado en producción. Trátalo como una ventana inicial para el desarrollo del proceso, no como una especificación para copiar en un dibujo. El tipo de horno importa: un horno de aire bien circulado con un termopar de carga mantendrá ±5 °C; uno mal cargado puede variar ±15 °C y arruinar la respuesta al envejecimiento.
| Aleación | Temperatura | Remojo en solución | Enfriar rápidamente | Envejecimiento artificial | Dureza típica de fundición a tratamiento |
|---|---|---|---|---|---|
| A380 / ADC12 | T5 | Ninguno | Ninguno | 175 °C durante 6-8 h, o 205 °C durante 3-4 h | 75-85 HB a 95-110 HB |
| AlSi9Cu3 | T5 | Ninguno | Ninguno | 180 °C durante 6 h | 80 HB a 100 HB |
| AlSi10MnMg | T6 | 480 °C durante 60-90 min | Agua a 60-80 °C, o 8-12 por ciento de polímero | 170 °C durante 4-6 h | 65-75 HB a 90-100 HB |
| AlSi10MnMg | T7 | 480 °C durante 60-90 min | Agua a 60-80 °C | 200-220 °C durante 3-4 h | 65-75 HB a 75-85 HB |
| AlMg5Si2Mn | T1 | Ninguno | Ninguno | Ninguno, 14 días a temperatura ambiente | 60 HB a 75 HB |
| A356 (LPDC) | T6 | 540 °C durante 6-8 h | Agua a 60-80 °C | 155 °C durante 4-6 h | 60 HB a 90-100 HB |
| Zamak 5 | Estabilización | Ninguno | Ninguno | 100 °C durante 3-6 h | Sin cambio de dureza, solo dimensional |
Dos notas prácticas sobre el temple. El agua tibia a 60-80 °C, no fría, es el estándar para fundiciones de aluminio de cualquier complejidad, porque reduce el gradiente térmico en transiciones de grueso a delgado y típicamente reduce a la mitad la distorsión con una pérdida mínima de propiedades. Los enfriadores poliméricos al 8-15 por ciento se sitúan entre el agua y el aceite y son útiles en piezas estructurales de paredes delgadas donde incluso el agua tibia distorsiona. Siempre especifique un retraso máximo entre la salida del horno y el enfriamiento, típicamente 10 a 15 segundos, y asegúrese de que el diseño del bastidor no atrape bolsas de vapor que creen puntos blandos.
El mapeo de dureza máxima es la única forma honesta de establecer el ciclo de envejecimiento. Realice pruebas en muestras a 160, 170, 180 y 190 °C, saque muestras cada 2 horas hasta 12 horas, y trace la dureza contra el tiempo. El pico es plano y tolerante en aleaciones Al-Si-Cu y agudo en aleaciones Al-Si-Mg, por lo que las aleaciones que contienen magnesio necesitan un control más preciso del horno.
Cambio dimensional, distorsión y dispositivos de rectificación
Cada pieza se mueve durante el tratamiento térmico. La única pregunta es cuánto y si se planificó para ello. Las fuentes son:
- Gradiente térmico de enfriamiento. Las secciones gruesas se enfrían y contraen al final, por lo que las paredes delgadas terminan en compresión residual y las secciones gruesas en tensión.
- Alivio de tensiones. Las tensiones residuales de la fundición por enfriamiento en el molde se liberan a cierta temperatura; la pieza se relaja hacia una nueva forma de equilibrio.
- Cambio en el volumen de precipitación. Pequeño, típicamente 0,02 a 0,05 por ciento lineal, pero medible en una pieza de 500 mm.
- Hundimiento por gravedad. A 480 °C, una pieza sin soporte de 1,2 m se hundirá. Este es el modo de distorsión dominante en grandes fundiciones estructurales y la razón por la que existen dispositivos de sujeción.
Cómo se ve esto en la práctica:
| Clase de pieza | Movimiento típico post-tratamiento | Método de control |
|---|---|---|
| Pequeño soporte, menos de 150 mm | 0.05-0.15 mm | Normalmente no se necesita ninguna |
| Alojamiento, 150-400 mm | 0.2-0.6 mm | Rehacer el troquel o enderezar la prensa |
| Nudo estructural, 400-800 mm | 0.5-1.5 mm | Dispositivo personalizado, fijación mediante envejecimiento |
| Bandeja grande o viga, más de 800 mm | 1.5-4 mm | Dispositivo de soporte completo más temple en caliente |
Reglas de fijación que seguimos. Apoye la pieza en tres o más puntos bajo cada sección pesada, no en los extremos. Use Invar o acero dulce para fijaciones que ciclen por encima de 200 °C repetidamente, porque las fijaciones de aluminio se deforman y pierden su ajuste. Apriete suavemente, lo suficiente para restringir la caída por gravedad sin inducir deformación plástica, porque una pieza demasiado apretada rebota peor de lo que empezó. Y donde la geometría lo permita, enderece en la condición T5 o en estado de fundición antes del envejecimiento final, porque el material es más indulgente allí y el ciclo de envejecimiento posterior estabilizará la nueva forma.
La aceptación es una cuestión de medición. Enderezar no es hacer trampa, pero debe declararse. Escribimos la planitud en el dibujo como se mide después del tratamiento térmico en estado libre, además de un límite separado en la fuerza de la prensa de enderezado, porque una fuerza ilimitada permite a un proveedor lograr la planitud llenando la pieza con estrés retenido que se relajará la primera vez que vea temperatura de servicio.
Efectos en la maquinabilidad y acabado posterior
El tratamiento térmico cambia la forma en que la pieza corta y cómo recibe un acabado, y ambos importan más al costo total que los números de tracción generalmente.
- La dureza aumenta. A380 en T5 pasa de aproximadamente 80 HB a 100-110 HB. La vida útil de la herramienta de carburo disminuye aproximadamente un 15-30 por ciento, y la rebaba en el filo de corte se reduce, por lo que el acabado superficial a menudo mejora incluso cuando el desgaste de la herramienta aumenta.
- La morfología del silicio cambia. El tratamiento de solución esferoidiza el silicio eutéctico, que es la mayor palanca de maquinabilidad en aleaciones Al-Si. El silicio esferoidizado se fractura limpiamente en lugar de arar, y rutinariamente vemos que Ra mejora en un paso con la misma herramienta.
- La estabilidad dimensional mejora. La mecanización antes del envejecimiento en una aleación que continuará envejeciendo de forma natural es una buena forma de perforar un agujero y luego observar cómo se mueve. T5 o T7 antes del mecanizado final elimina ese riesgo.
- La porosidad se vuelve visible. Las ampollas que no se abrieron en el horno frecuentemente se abren bajo la herramienta de corte o bajo una banda de pulido. Una pieza que pasa la inspección visual al 100% después del tratamiento aún puede mostrar porosidad en la rueda de pulido, por eso probamos las piezas tratadas térmicamente antes de llegar al acabado, no después.
- El anodizado y el recubrimiento de conversión responden de manera diferente. Un mayor contenido de cobre y silicio después del tratamiento de solución cambia el color de la película anódica y puede dar un aspecto moteado. Si la pieza es decorativa, fije la muestra de acabado con el mismo lote de tratamiento térmico, no con uno separado.
Para el acabado posterior de piezas tratadas térmicamente, es necesario volver a ajustar los parámetros de desbarbado y pulido: un material más duro requiere un abrasivo diferente y una fuerza de contacto ligeramente mayor. Nuestros ingenieros de acabado normalmente vuelven a calificar el ciclo cada vez que un cliente pasa de estado de fundición a T5, y lo mismo aplica cuando cambias de proveedor. Más sobre esto en nuestra guía de de acabado de fundición de aluminio.
Verificación: Mapeo de dureza y muestras de tracción
Un certificado de tratamiento térmico que indique “T6” no es una verificación. La verificación consiste en mediciones en la pieza, en ubicaciones definidas, con un plan de muestreo documentado.
- Mapeo de dureza. Define una cuadrícula, típicamente con un espaciamiento de 25 mm en piezas pequeñas y 50 mm en grandes, y registra la dureza Brinell o Rockwell en cada nodo. La ventana de aceptación debe ser una banda, no solo un mínimo: en una pieza A380 T5 escribiríamos 95-115 HB. Demasiado alto indica envejecimiento excesivo o química incorrecta; demasiado bajo significa que el ciclo de inmersión o el enfriamiento fueron insuficientes. Una dispersión de más de 15 HB en una sola pieza suele indicar problemas en la carga del horno o un ventilador de circulación fallido.
- Muestras de tracción. Muele muestras de una zona designada de la fundición, o mejor aún, de barras de prueba fundidas por separado, vertidas desde la misma cuchara al mismo tiempo. Prueba según ISO 6892-1 o ASTM B557. Especifica la ubicación en el dibujo, porque las propiedades en un muro de 3 mm y en un saliente de 20 mm difieren en más que la dispersión entre lotes.
- Frecuencia de muestreo. Para una aplicación estructural, primer artículo en diez piezas en tres cargas de horno, luego dos piezas por turno por horno como control continuo. Menos que eso, y estarás inspeccionando por suerte.
- Conductividad eléctrica. Rápido, barato, no destructivo y sorprendentemente sensible al estado de envejecimiento. Útil como clasificación al 100% donde la medición de dureza en la superficie visible no es aceptable.
- Distribución dimensional. Antes y después en el primer artículo, luego con una frecuencia definida. Si solo mides después, nunca sabrás si la distorsión provino del enfriamiento o de la fundición.
- Seccionamiento destructivo en una cadencia definida. Corta una pieza al mes a través de la sección más gruesa y busca signos de fusión incipiente, crecimiento de vacíos y ataque intergranular. Esta es la única forma de detectar si un horno se está desvíando hacia el límite superior de su rango de temperatura.
Cuando el tratamiento térmico no vale la pena hacerlo
Hablamos a los clientes para que no hagan tratamiento térmico al menos tantas veces como para convencerles de hacerlo. Evítalo cuando:
- La pieza está cargada muy por debajo de su capacidad de fundición y el diseño ya lleva un factor de seguridad de 2x. Añadir T5 para obtener un 15% más de resistencia en un soporte sobredimensionado no aporta nada.
- La aleación no tiene respuesta a la precipitación. Las aleaciones de Al-Mg y la mayoría de las de zinc no obtienen nada del envejecimiento artificial, por lo que el ciclo solo añade coste, manejo y distorsión.
- La pieza es grande y geométricamente inestable. En un componente de 1,4 m, el coste del fijado y el trabajo de enderezado puede superar el valor total de la ganancia en propiedades.
- La tolerancia dimensional es más estricta que la banda de distorsión. Si el dibujo requiere una planitud de 0,2 mm en una pieza de 600 mm, ninguna cantidad de enderezado podrá mantenerla de forma fiable durante el T6.
- El volumen es bajo. Una carga de horno es una carga de horno. Con unas pocas centenas de piezas al mes, estás pagando por un ciclo completo más el transporte hacia y desde el tratador térmico, y el coste por kilogramo se vuelve muy alto rápidamente.
- La pieza será recubierta o pintada y nunca verá temperaturas de servicio elevadas. La estabilización solo es necesaria si la temperatura de servicio es lo suficientemente alta como para seguir cambiando la microestructura, típicamente por encima de 100 °C para Al-Si-Cu.
El coste adicional típico es de 0,15 a 0,60 USD por kilogramo, dependiendo del tamaño del lote, la duración del ciclo y si se necesita enderezado. El enderezado suele representar la mitad de ese número por sí solo, y es el concepto que más a menudo se omite en la cotización.
Lista de verificación para redactar especificaciones para compradores
Pon estos en el dibujo y en la orden de compra. La ambigüedad aquí es donde la mayoría de las disputas por tratamiento térmico comienzan.
- Nombra el temple completo, incluyendo temperatura y tiempo, no solo T5 o T6. Escribe “T5, envejecido artificialmente a 180 °C más o menos 5 °C durante 6 h”.
- Indica la ruta del proceso que califica la pieza para el tratamiento: supervacío HPDC a una presión de cavidad especificada, o de baja presión, o de compresión.
- Indica el límite de contenido de gas si estás realizando un tratamiento de solución, medido mediante prueba de presión reducida o extracción al vacío, y la frecuencia de muestreo.
- Proporciona la banda de temperatura de solución y la banda de tiempo de inmersión por separado, y especifica si el reloj de inmersión comienza en la recuperación del horno o en el termopar de carga.
- Especifica el medio de enfriamiento, la temperatura de enfriamiento y el retraso máximo desde el horno hasta el enfriamiento.
- Proporciona la dureza como una banda con un margen de aceptación en toda la pieza, y nombra la escala y la carga.
- Indica los requisitos de tracción con la ubicación de la muestra dibujada en la pieza.
- Indica que las propiedades se miden después del tratamiento térmico, y si se permite el enderezado y bajo qué fuerza máxima de prensa.
- Define el datum de planitud y el estado de medición, estado libre versus fijado.
- Define el número de ciclos de re-edad permitidos. La re-edad para recuperar una carga subedadada es una práctica común y debe limitarse, típicamente a un ciclo adicional.
- Exige que se conserven y estén disponibles los registros del gráfico del horno con trazas del termopar de carga por lote.
- Solicita un informe de primer artículo que cubra el mapa de dureza, resultados de tracción, distribución dimensional antes y después, y una pieza seccionada.
Donde un dibujo sea ambiguo, pide la ventana del proceso en lugar de la propiedad. Si un proveedor no puede decirte el tiempo de inmersión, la temperatura de enfriamiento y el retraso, no tienen control del resultado, pase lo que pase en el certificado.
Para piezas que son tratadas térmicamente y luego terminadas, la secuencia de eliminación de la puerta, desbarbado y pulido debe estar calificada en piezas tratadas desde el principio, usando el mismo enfoque de desbarbado y rectificado robótico que mantiene la fuerza de contacto constante a través de un cambio de dureza. Si estás evaluando si una pieza necesita tratamiento en absoluto, nuestras notas sobre porosidad y su interacción con el procesamiento térmico valen la pena ser leídas primero, porque la población de porosidad generalmente decide la respuesta.
DZ Machinery construye células robóticas de desbarbado, rectificado y pulido para piezas de fundición a presión tratadas térmicamente, incluyendo fijaciones que sostienen las piezas después del enfriamiento donde la planitud es estricta. Si está especificando una pieza nueva T5 o T6 y desea que el paso de acabado se valide en función de la condición tratada en lugar de la condición de fundición, envíenos los planos de la pieza y le cotizaremos la célula en función de su tiempo takt y criterios de aceptación.