Cuerpos de Contador de Agua Fundidos a Presión: Espesor de Pared, Sellado y Volumen
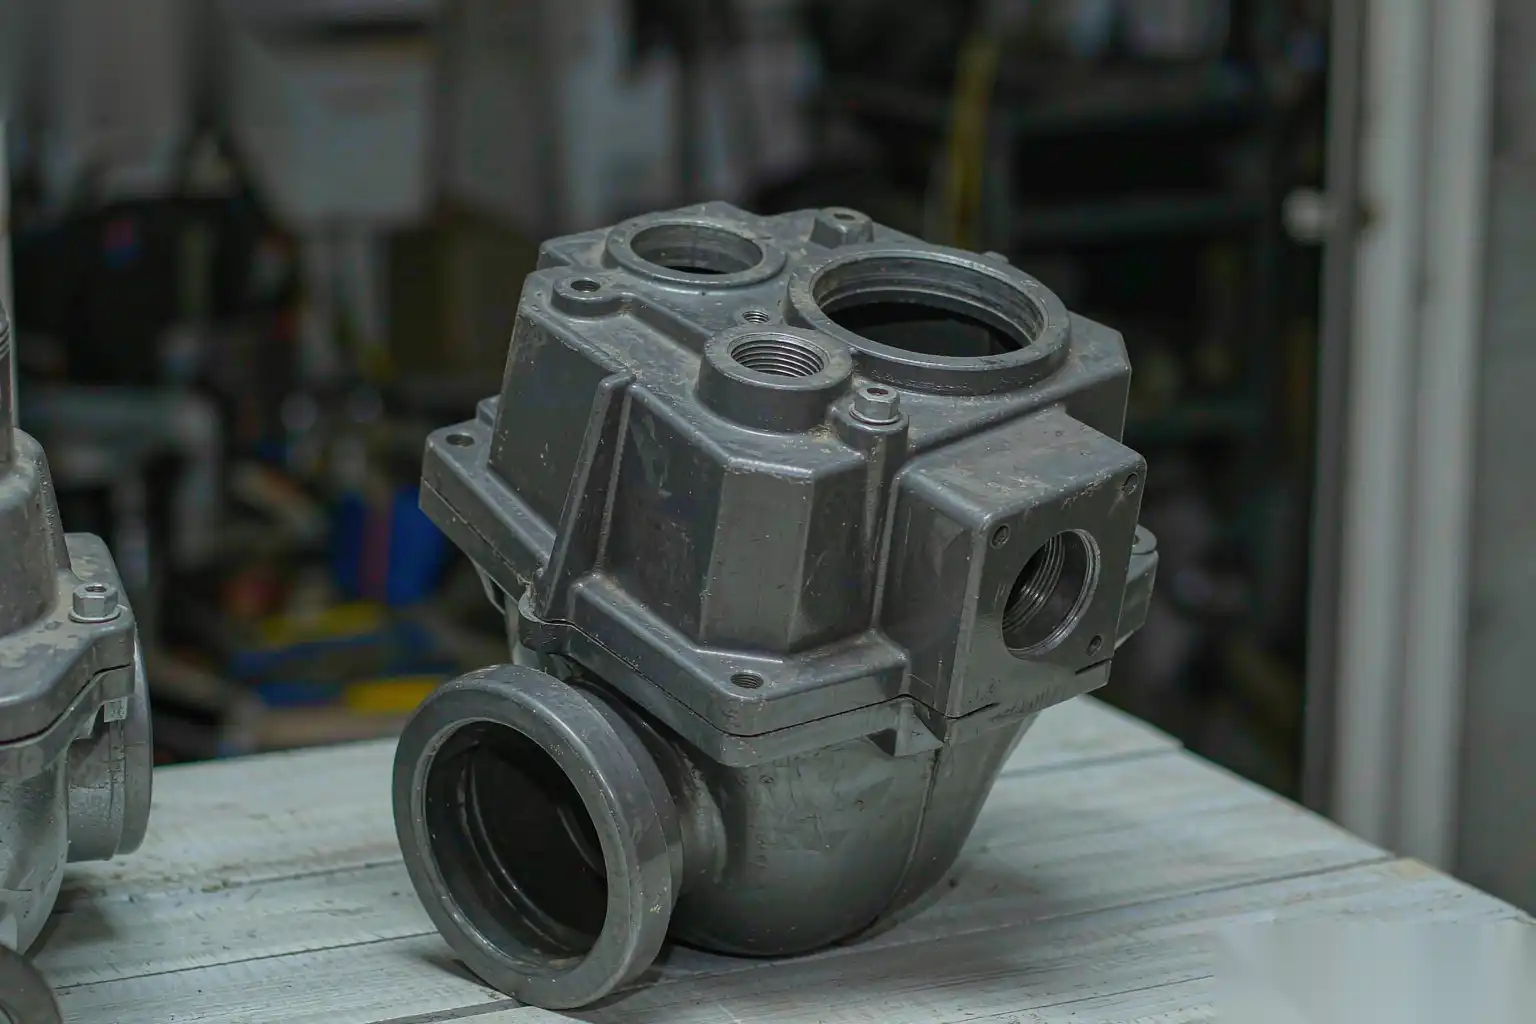
El cuerpo del medidor de agua es una pieza engañosamente exigente. Parece una carcasa simple en forma de Y o recta, pero debe soportar la presión de la línea durante una década o más, sellar contra agua potable sin fugas, transportar conductos internos con volumen controlado, y hacer todo eso a un costo unitario lo suficientemente bajo para ganar licitaciones municipales y de servicios públicos. La fundición en arena y el mecanizado en latón han cumplido tradicionalmente con este papel, pero la fundición a presión, especialmente en aluminio y zinc, ha ganado una gran cuota porque entrega cuerpos herméticos a la presión, repetibles, en grandes volúmenes y a menor costo.
Este artículo es una referencia de diseño y proceso para cuerpos de medidores de agua de fundición a presión, dirigido al ingeniero que especifica la pieza y al ingeniero de procesos que debe hacerla hermética y limpia. Cubrimos por qué la fundición a presión supera a las alternativas, el grosor de las paredes y la complejidad de las cavidades internas, la hermeticidad a la presión y el control de porosidad, incluyendo vacío y desgasificación, el mecanizado de superficies de sellado y puntos de referencia, la corrosión y la limpieza para agua potable con opciones de recubrimiento, y el acabado robótico en volumen alto.
Por qué la fundición a presión supera a la fundición en arena y al latón para cuerpos de medidores
El cuerpo del medidor es una pieza de alto volumen, que soporta presión, y con geometría repetitiva, exactamente donde la fundición a presión gana.
Contra la fundición en arena:
- La fundición en arena presenta más frecuentemente caminos de porosidad y necesita impregnación o mecanizado pesado para sellar. La fundición a presión con un proceso controlado ofrece mucho menos poros conectados.
- La repetibilidad dimensional es mucho más precisa, por lo que las superficies de sellado mecanizadas y las conexiones roscadas se colocan de manera consistente en miles de piezas.
- El acabado superficial de la matriz es uniforme, ayudando tanto en el sellado como en la adhesión del recubrimiento.
Contra el mecanizado en latón a partir de barra o forja:
- El costo del material por cuerpo es menor en aluminio o zinc que en latón, y el metal es más ligero para manejar y transportar.
- La fundición a presión casi da la forma interna, eliminando la mayor parte del mecanizado que el latón requiere para perforar los conductos.
- El tiempo de ciclo por cuerpo es corto y constante, apoyando los volúmenes que demandan las empresas de servicios públicos.
La desventaja es que la fundición a presión requiere disciplina en el proceso respecto a la porosidad y limpieza, que el latón, siendo denso y fácilmente mecanizable, no necesita. Un cuerpo de medidor que pasa la máquina de fundición pero presenta fugas a 16 bar en la prueba es un lote devuelto, por lo que el proceso debe diseñarse para garantizar la hermeticidad desde el primer disparo.
Grosor de las paredes y complejidad de las cavidades internas
Los cuerpos de los medidores transportan agua a través de conductos internos, por lo que la fundición debe formar esos conductos como cavidades con alma, no solo como perforaciones mecanizadas posteriormente. Eso hace que el grosor de las paredes y el diseño de los núcleos sean el desafío principal.
Objetivos de diseño:
- Grosor nominal de la pared: de 2,5 a 4,0 mm es un rango práctico para cuerpos de medidores de aluminio de tamaño nominal de 15 a 50 mm. Más delgado corre el riesgo de llenados cortos en los conductos largos; más grueso reduce la porosidad por contracción en las secciones pesadas alrededor de los soportes.
- Mantener la uniformidad de las paredes mejor que 1,5:1 en grosor, de grueso a delgado en todo el cuerpo; la protuberancia donde una rama se une al conducto principal es la zona habitual de mayor grosor y de porosidad.
- Coring los conductos internos con núcleos de arena o solubles solo si la geometría no puede ser formada con núcleo en la matriz; para la mayoría de los cuerpos rectos y en Y simples, los núcleos fijos y móviles en la matriz lo manejan, lo cual es más barato y rápido que los núcleos perdidos.
- Evite bolsillos ciegos que atrapan aire; ventíelos o rediseñe la forma para que el último metal en congelarse sea alimentado, no aislado.
La complejidad de la cavidad interna impulsa el número de núcleos y, por lo tanto, el coste y ciclo del molde. Un cuerpo con paso recto y una rama necesita menos núcleos que un cuerpo con múltiples puertos; cuando la especificación lo permita, simplifique la disposición de los puertos para reducir el troquelado. El volumen del pasaje interno es un requisito metrológico (el medidor mide por volumen conocido), por lo que el pasaje con núcleo debe mantener su sección transversal de manera ajustada; diseñe el núcleo para que el desgaste no cambie el área del orificio durante toda la vida útil de la herramienta.
Control de hermeticidad y porosidad
Un cuerpo de medidor es un recipiente a presión por función. La forma de fallo es un camino de poro conectado desde el paso de agua hasta el exterior o entre pasajes, que solo se manifiesta a presión de prueba. Controlar la porosidad es el núcleo del proceso.
Controles primarios:
- Llene la cavidad con la menor turbulencia posible. Una compuerta y conducto bien diseñados entregan metal a las paredes más alejadas antes de que la parte frontal se congele, evitando gases atrapados que se convierten en caminos de fuga.
- Utilice asistencia de vacío en la cavidad para cuerpos herméticos. La eliminación de aire antes y durante la inyección reduce drásticamente la porosidad por gases y es estándar en piezas críticas para fugas. Nuestro guía de fundición a presión con vacío cubre el equipo y las ventanas de proceso que utilizamos.
- Desgasifique la masa fundida. La inclusión de hidrógeno y óxidos en el líquido se convierten en poros al solidificarse; una masa limpia y desgasificada es la primera línea de defensa.
- Controle la solidificación para que el último metal en congelarse sea alimentado por un alimentador o rebosadero, no aislado en una sección gruesa.
- Para el mapa de causa raíz de la porosidad, nuestro causas y soluciones de porosidad en fundición a presión de aluminio analiza la porosidad por gases versus por shrinkage y las soluciones que se aplican directamente a los cuerpos de medidores.
Disciplina de aceptación:
- Pruebe a presión cada cuerpo, o al menos una muestra estadísticamente representativa, por encima de la presión de servicio (comúnmente 1.5 a 2 veces la capacidad de línea, por ejemplo, línea de 16 bar probada a 24 a 32 bar). Una prueba al 100 por ciento es un seguro barato para una pieza cuyo fallo es una fuga de agua en un edificio.
- Rastree las tendencias de porosidad desde la estación de prueba hasta los parámetros del proceso; una tasa de fuga en aumento es una señal de masa fundida o vacío, no un defecto aleatorio.
Mecanizado de superficies de sellado y puntos de referencia
El sellado del cuerpo del medidor se realiza en superficies mecanizadas: la cara de la cámara del medidor, los extremos del conector y cualquier interfaz de vidrio o registro. Estas superficies no se funden a la planitud final; se mecanizan, y el molde debe soportar ese mecanizado.
Estrategia de puntos de referencia y mecanizado:
- Defina un punto de referencia primario en una cara fundida estable (el lado de la línea de separación, la mayor área plana) y rote el cuerpo desde dos características para que el CNC lo ubique de manera idéntica en cada ocasión. Nuestro holgura de mecanizado por fundición a presión y datum la guía detalla cuánto holgura dejar y cómo seleccionar los datums que sobreviven al recorte y manejo.
- Deje una holgura de mecanizado de 0.5 a 1.0 mm en las superficies de sellado para que la CNC elimine la piel superficial y cualquier variación en la línea de separación, alcanzando metal sólido.
- Mecanice las roscas del conector o las bridas para cumplir con el estándar de sellado (por ejemplo, forma de rosca y asiento de sellado) en lugar de fundirlas; las roscas fundidas en una parte de presión son poco confiables.
- Mantenga el orificio que lleva el elemento de medición con una redondez y diámetro precisos, porque la precisión del medidor depende de un paso conocido. Mécanelo desde un agujero con núcleo, no confíe en el orificio como fundido.
- El orden de las operaciones es importante: recorte primero para obtener un cuerpo limpio y sin distorsiones, luego mecanice las superficies de sellado y los orificios desde los datums definidos, de modo que las características mecanizadas se refieran a una base coherente.
Un cuerpo que se distorsiona durante el recorte se mecanizará fuera de escuadra, y la junta tendrá fugas en el ensamblaje incluso si la fundición está en buen estado. El recorte y la cadena de datums de CNC deben diseñarse en conjunto.
Detalles de sellado: juntas, conectores y rutas de fuga
Las superficies mecanizadas son solo la mitad de la historia del sellado. El cuerpo también debe aceptar los conectores, la cámara del medidor y el registro de manera que cierre todas las rutas de fuga en el ensamblaje, y el diseño de la fundición influye en la fiabilidad de esas uniones.
Opciones de sellado de conexión:
- Conectores roscados: la rosca se corta en CNC, no se funde, y el sellado se realiza en un asiento cónico o con un sellador de rosca. El reborde fundido detrás de la rosca debe ser lo suficientemente grueso y sin porosidad en la zona de sellado, porque un poro allí puede filtrar más allá de la rosca independientemente de qué tan bien se corte la rosca.
- Uniones con bridas de cara plana: dependen de una planitud mecanizada y de una junta o junta tórica. La fundición debe mantener la brida plana después del recorte; una brida distorsionada significa que la junta no puede comprimirse de manera uniforme y la unión gotea. Diseñe la brida con suficiente sección y enfriamiento simétrico para que no se deforme.
- Conectores de ajuste por presión o compresión: requieren un orificio ajustado y limpio en la zona de sellado; mecanice la zona y controle su diámetro para que el elastómero selle sobre metal sólido.
Disciplina en las rutas de fuga:
- Mantenga las zonas de sellado en contacto con el líquido alejadas de la línea de separación y de los restos de desbordamiento, porque esas son las ubicaciones más propensas a tener un poro superficial.
- Dirija el llenado de la cavidad de modo que los reboses de sellado sean los últimos en solidificarse y se alimenten, no se queden sin material, para que sean de metal sólido donde se coloca el sello.
- Trate cualquier porosidad encontrada en una cara de sellado durante la prueba como una señal del proceso, no como un evento aislado; indica condiciones de llenado, vacío o fusión en esa ubicación.
Un cuerpo puede ser dimensionalmente perfecto y aún así tener fugas si las zonas de sellado no fueron diseñadas para garantizar la integridad. La distribución de la fundición y el método de sellado en el ensamblaje deben especificarse juntos.
Corrosión y limpieza para agua potable
Los cuerpos del medidor tocan el agua potable, por lo que se cumplen dos requisitos: el metal no debe corroerse en servicio y la superficie interna debe mantenerse lo suficientemente limpia para no albergar biopelículas ni desprender partículas.
Opciones de material y recubrimiento:
- Los cuerpos de aluminio son comunes por su peso y costo, pero el aluminio en agua potable necesita una barrera protectora en la superficie en contacto, porque el aluminio puede corroerse y reaccionar con químicas agresivas del agua. El recubrimiento o revestimiento interno (epoxi o recubrimiento aprobado para agua potable) es la respuesta habitual, aplicado después del mecanizado para cubrir la superficie en contacto real.
- Los cuerpos de zinc resisten bien la corrosión en muchas condiciones del agua y se mecanizan limpiamente, pero nuevamente el paso en contacto suele estar recubierto o se elige una aleación aprobada para agua potable.
- Verifique cualquier recubrimiento o aleación contra la norma local de agua potable (NSF/WRAS/u otras aprobaciones regionales). El recubrimiento es un elemento de cumplimiento, no solo cosmético.
- Protección contra la corrosión externa: recubrimiento en polvo o pintura para cuerpos en servicio húmedo o enterrado; el recubrimiento también ayuda en la lectura y etiquetado.
Limpieza:
- El paso interno debe estar libre de escamas de fundición, residuos y sobreaplicación de recubrimiento. Un lavado y, cuando sea necesario, un paso de pasivación o enjuague después del mecanizado protegen la calidad del agua.
- Evite que partículas sueltas de recortes y desbarbado entren en el paso; la celda de acabado debe mantener el orificio tapado o limpio antes de que el cuerpo salga de la línea.
Diseñe la pieza para que el recubrimiento y la limpieza sean prácticas: pasos accesibles, sin bolsillos ciegos que atrapen sobreaplicaciones, y zonas de enmascaramiento definidas en las caras de sellado mecanizadas donde el recubrimiento no debe adherirse.
Acabado robótico de alto volumen para cuerpos de medidor
Los cuerpos de medidor se producen en cientos de miles, por lo que el acabado manual es tanto un problema de costo como de consistencia. El acabado robótico justifica su lugar aquí al mantener el borde y la superficie iguales en cada cuerpo.
Cómo un célula DZ maneja los cuerpos de medidor en volumen:
- Primero, el troquel de recorte, dimensionado para el ciclo de la máquina de fundición, produce un cuerpo limpio con una rebaba de línea de separación consistente y las compuertas recortadas claramente, como se explicó en nuestra discusión sobre el diseño del troquel de recorte.
- El desbarbado robótico con un husillo flotante compatible rompe la rebaba de línea de separación y cualquier resto de compuerta a un borde uniforme sin dañar las caras de sellado; el control de fuerza evita que la brocha corte en las tierras mecanizadas.
- Dispositivos específicos colocan el cuerpo desde los mismos puntos de referencia utilizados por CNC, de modo que el robot cumple con el mismo borde en cada ciclo y el resultado es lo suficientemente repetible como para omitir la inspección en la mayoría de las piezas.
- Donde la superficie externa es cosmética o recubierta, un paso de pulido o cepillado la prepara; para cuerpos recubiertos en polvo, el robot simplemente asegura un borde limpio y consistente para que el recubrimiento adhiera de manera uniforme.
- Lavado y secado integrados donde se requiere limpieza potable, manteniendo el paso en contacto con el agua limpio antes de que el cuerpo sea tapado o ensamblado.
- La celda está sincronizada con la máquina de fundición y el CNC, por lo que el cuello de botella es el diseño del proceso, no un operador con una lima.
El resultado es un cuerpo de medidor que sale de la línea cortado, desbarbado, mecanizado, recubierto listo y limpio, a la velocidad del ciclo de la máquina de fundición, con la estación de prueba de fugas como el único lugar donde un humano necesita intervenir.
CTA Suave
DZ Machinery construye líneas integradas de fundición a presión para cuerpos de medidores de agua, desde la prensa de acabado hasta el desbarbado y limpieza robóticos, hasta la estación de prueba de fugas, diseñadas en torno a los controles de datum y porosidad que exige una pieza potable hermética a la presión. Si estás trasladando el volumen de cuerpos de medidores a la fundición a presión, habla con nuestro equipo de ingeniería y diseñaremos una celda que mantenga tus superficies de sellado y tu rendimiento de prueba.