Lubricación y pulverización de moldes de fundición a presión: Comportamiento de la película, trazabilidad de defectos y coste del tiempo de ciclo
La pulverización del molde se trata como una tarea de mantenimiento en la mayoría de los talleres de fundición a presión. Se realiza mediante un temporizador, ajustado por quien esté en la máquina, y solo se discute cuando las piezas empiezan a pegarse. Mientras tanto, consume entre el 15 y el 30 por ciento del tiempo de ciclo cotizado, decide si tus piezas pasan una prueba de fugas y determina si las piezas cosméticas llegan a la celda de acabado con una superficie limpia o con un depósito de carbono que desgasta las bandas de pulido.
Esto está escrito desde el lado de acabado y productividad de la planta. Vemos los síntomas en el rectificador y el pulidor, y para cuando un defecto se muestra allí ya es costoso. Entender qué debe hacer la película de pulverización facilita mucho el diagnóstico de por qué las piezas tienen porosidad de gas, por qué se arrastran en la cavidad o por qué la celda robotizada tiene que añadir un paso.
A continuación se cubre: las tres funciones reales de la película, tipos de lubricantes, control de dilución con números que sobreviven al contacto con la presión de agua de la planta, métodos de entrega desde lanza manual hasta colector de pulverización pulsada, los parámetros de pulverización que generan defectos específicos, una tabla de trazabilidad de defectos, el cálculo del tiempo de ciclo y, finalmente, por qué la gestión de la temperatura del molde en lugar de la liberación es el verdadero objetivo.
Lo que realmente hace la película lubricante
Un lubricante de molde realiza tres funciones a la vez, y están en tensión entre sí.
- Liberación. Una película delgada de barrera en la superficie de la cavidad evita que el aluminio se fusione con el acero del molde y se clave mecánicamente. Sin ella, se produce soldadura: el aluminio se une localmente al molde, se desgasta al expulsar la pieza y daña progresivamente tanto la pieza como la herramienta. La liberación suele ser la razón por la que se compra lubricante, pero es la menos exigente de las tres funciones.
- Control térmico. La función principal. Cada disparo descarga aproximadamente entre 300 y 400 kJ por kilogramo de metal en el molde antes de que la pieza caiga por debajo de la temperatura de extracción. Para un disparo de 2 kg, eso son 600 a 800 kJ por ciclo, lo que en un ciclo de 40 segundos representa una carga térmica sostenida de 15 a 20 kW de media que debe salir de la herramienta. La pulverización elimina parte de esa carga por evaporación y calentamiento sensible del agua; las líneas de enfriamiento internas eliminan el resto. Equivocarse en la división produce grietas térmicas y deriva dimensional.
- Protección y lubricidad. La película reduce el efecto erosivo del metal de alta velocidad sobre la superficie del molde, especialmente en la entrada y en los núcleos. Por separado, y a menudo confundido con esto, la camisa del disparo y la punta del émbolo requieren su propio régimen de lubricación, porque una punta seca raya la camisa e introduce aire en el disparo.
La tensión es sencilla: más película proporciona mejor liberación y peor porosidad, o mejor enfriamiento y más tiempo de ciclo. Cada parámetro que configures está en algún lugar de esa superficie de compromiso, que es exactamente por qué el proceso debería tener una ventana escrita en lugar de un hábito.
Tipos de lubricantes y dónde corresponde cada uno
| Tipo | Composición y sólidos típicos | Dilución o forma | Dónde pertenece | Limitaciones |
|---|---|---|---|---|
| Emulsión a base de agua | Cera, polímero o éster sintético en agua; sólidos concentrados del 10 al 40 por ciento | De 1:60 a 1:200 en volumen con agua | El predeterminado para cavidades de HPDC; la opción correcta para casi todas las aplicaciones de aluminio | Requiere dilución correcta y agua limpia; demasiada agua significa riesgo de porosidad |
| Sintético a base de agua, sin cera | Paquetes sintéticos libres de polímero o silicona | De 1:80 a 1:250 | Donde la pintura o el recubrimiento posterior no deben ver residuos de cera o silicona | A menudo menor resistencia a la película, más sensible a puntos calientes |
| Sistemas que contienen silicona | Emulsión de silicona, a veces mezclada | De 1:100 a 1:400 | Núcleos de alta temperatura, geometría de liberación difícil | El residuo de silicona causa fisheyes y fallos de adherencia en pintura y recubrimiento en polvo; manténgalo fuera de cualquier línea que aplique recubrimiento posterior |
| Lubricante en polvo / seco | Sólidos en polvo aplicados electrostáticamente o neumáticamente en el molde caliente | Sin dilución | Donde el agua debe eliminarse por completo para evitar la absorción de hidrógeno | Necesita caras de molde limpias y secas y buena extracción; mayor coste de consumibles; aún no es común en talleres de trabajo general |
| Sistemas a base de aceite o grafito | Suspensiones de grafito o aceite, a veces solventadas | Listo para usar o con ligera dilución | Uso histórico, ahora en gran medida restringido a casos especiales y aplicaciones en la punta del émbolo | Humo, riesgo de incendio, depósitos en los moldes, problemas de mantenimiento; evitar en celdas modernas |
| Lubricante para émbolo y camisa | Sintético sin grafito o a base de aceite, aplicado en el orificio de vertido o en la punta | Listo para usar | La camisa de disparo, nunca la cavidad | Aplicar esto en la cavidad es un error común y costoso |
Una regla estricta que vale la pena mencionar: cualquier cosa que contenga silicona debe ser calificada por el pintor o el plateador antes de que entre en la planta. Hemos visto lotes enteros de cuerpos de grifos rechazados porque alguien cambió a un lubricante de alta silicona para resolver un problema de soldadura en un dado, y el residuo sobrevivió al pretratamiento normal.
Relación de dilución y cómo controlarla
La mayoría de los defectos relacionados con la pulverización que investigamos se deben a la deriva de concentración, no al producto incorrecto.
La mecánica es mala por defecto. El concentrado suele dosificarse mediante un inyector o bomba de proporción que depende de la presión del agua en la planta, y la reacción correctiva del operador ante cualquier problema es subir el dial. Tres meses después, estás funcionando con una proporción de 1:60 en un producto especificado en 1:150, la porosidad de gas ha aumentado y nadie lo conecta de nuevo.
Lo que realmente funciona:
- Mezclar de manera centralizada. Una sola estación de proporción que alimenta todas las máquinas, con un circuito de recirculación, elimina la variabilidad por máquina y hace que una persona sea responsable. También te permite verificar un número en lugar de doce.
- Verificar con un refractómetro, no a simple vista. Establecer la lectura de Brix en la concentración calificada para cada producto y registrarla en cada turno con un límite de acción del ±10 por ciento. Un refractómetro cuesta muy poco y se amortiza la primera vez que detecta una falla en el proporcionador.
- Utilice dosificación de desplazamiento positivo cuando sea posible. Los inyectores se desvían con la presión; las bombas de dosificación y los caudalímetros no. Si debe usar inyectores, instale un regulador de presión aguas arriba y un caudalímetro en la línea de concentrado.
- Controle el agua. Dureza total en el rango de 50 a 150 ppm y temperatura de entrada entre 20 y 40 °C. El agua muy dura reacciona con el paquete emulsionante y causa inestabilidad; el agua muy fría aumenta la viscosidad y cambia el comportamiento de dosificación entre invierno y verano.
- Etiquete los envases mezclados con la fecha y el producto. La emulsión recirculada soporta el crecimiento microbiano, lo que provoca olor, bloqueo de filtros y ensuciamiento de boquillas. Si recircula, trate con biocida según un programa y limpie los tanques mensualmente.
- Mantenga estable la temperatura del concentrado. El producto almacenado en exteriores en invierno cambia la viscosidad lo suficiente como para desplazar la dosificación en un 20 por ciento o más.
Para un producto especificado en 1:150, la instrucción de trabajo debería decir algo como: refractómetro objetivo 4.2 °Bx, banda de acción 3.8 a 4.6 °Bx, verificar al inicio del turno y después de cada preparación de lote, registrar. Eso es un punto de control que un sistema de calidad puede auditar.
Entrega por pulverización: desde lanza manual hasta pulverización por pulso
| Método de entrega | Consumo típico por disparo | Repetibilidad | Capital | Mejor aplicación |
|---|---|---|---|---|
| Lanza manual | De 10 a 40 L, dependiente del operador | Pobre, varía con la persona y el turno | Muy bajo | Arranque, disparos de muestra, solo carreras muy cortas |
| Distribuidor fijo atornillado a las mitades del molde | De 5 a 25 L | Bueno, si las boquillas nunca se mueven | Bajo | Piezas estables de alto volumen con geometría sencilla |
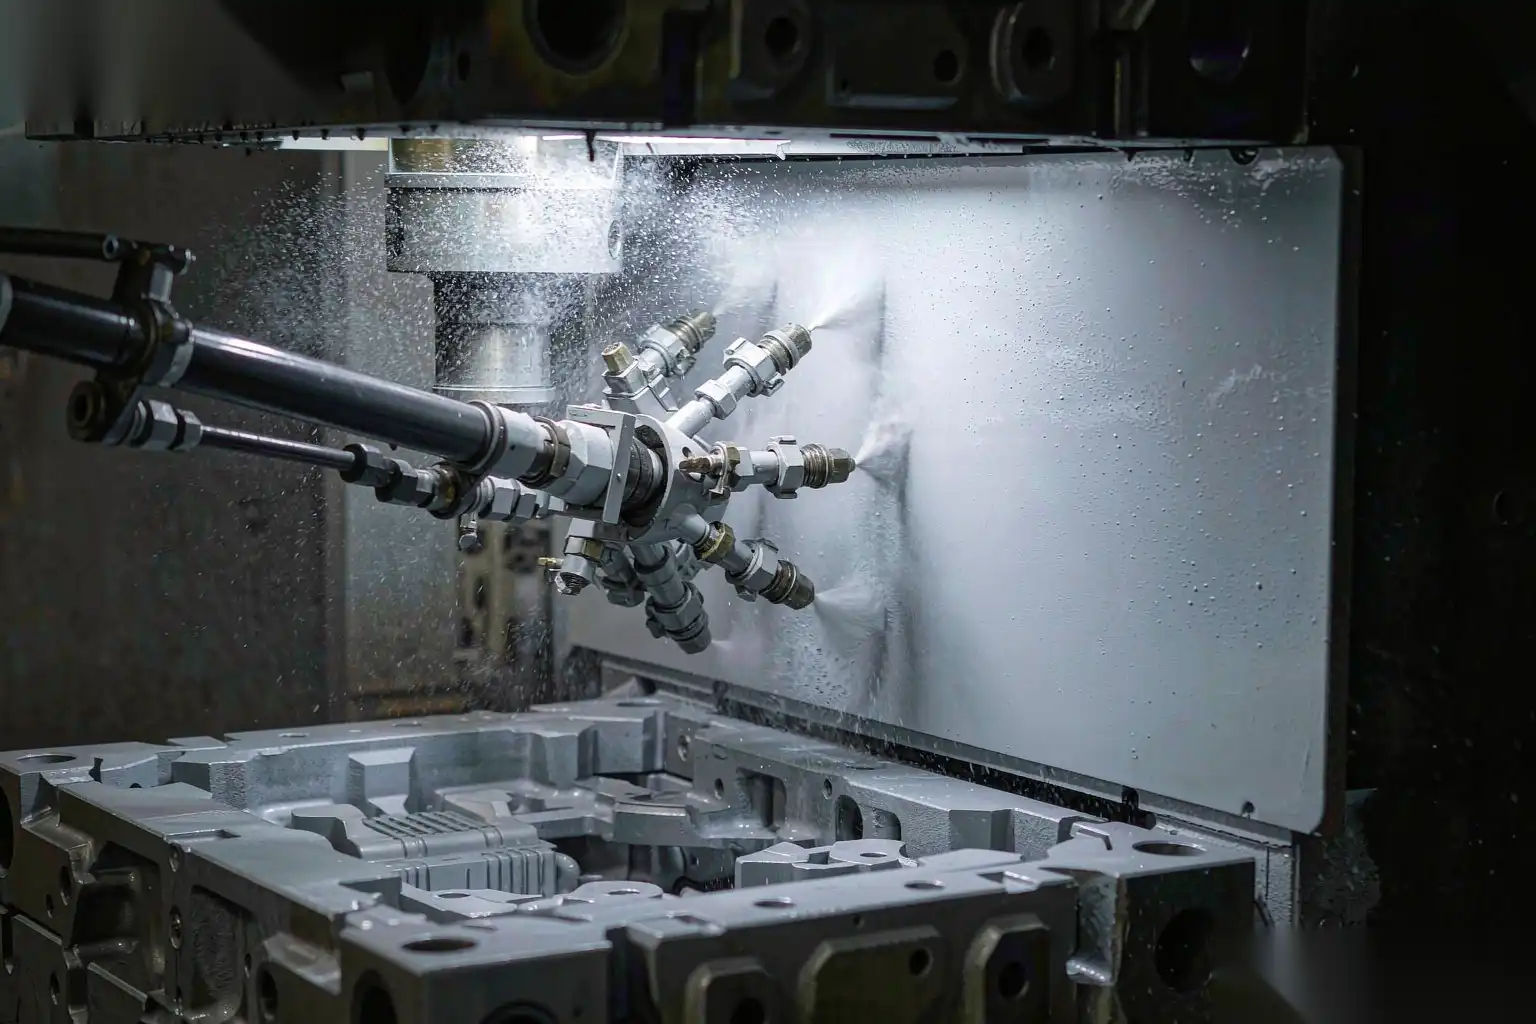
| Árbol de pulverización montado en reciprocador | 3 a 15 L | Bueno; patrón ajustable y tiempo de permanencia por zona | Medio | La ruta de actualización habitual para las celdas existentes |
| Micro-aspersión / colector de pulsos medidos | 0.1 a 1.5 L | Muy buena | Medio a alto | Piezas de alto volumen donde el tiempo de pulverización es significativo en el ciclo |
| Pulverización robótica con rutas enseñadas | 0.2 a 2.0 L | Excelente, incluyendo núcleos complejos y bolsillos profundos | Alto | Grandes matrices, geometría compleja, cambios frecuentes |
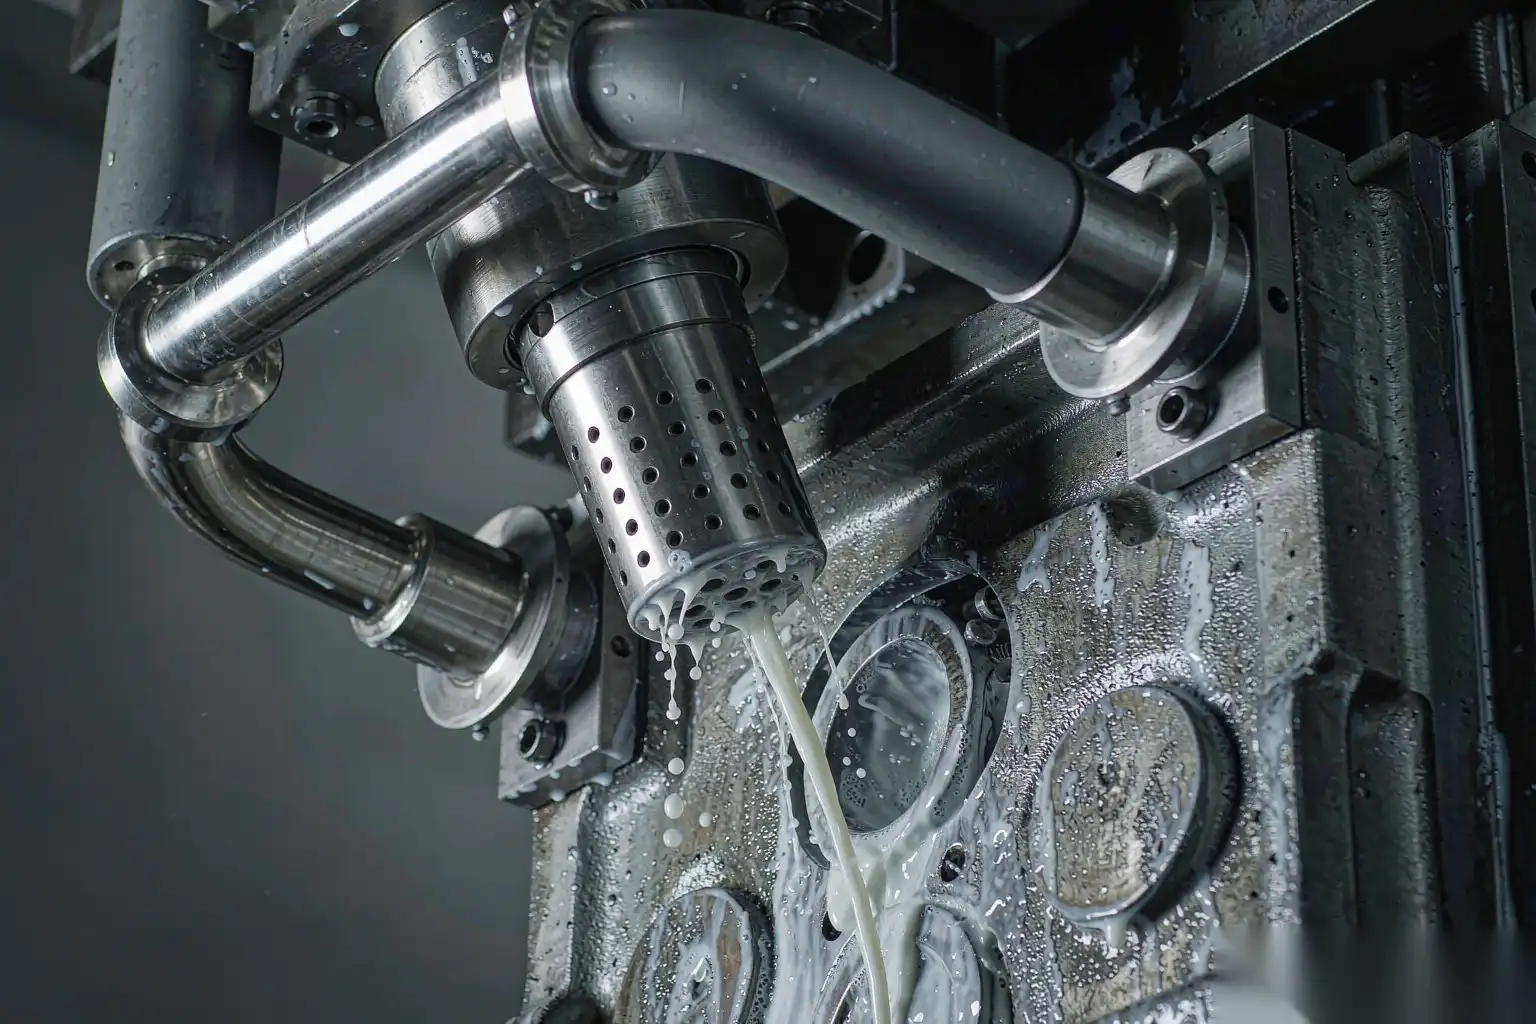
La diferencia de consumo vale la pena expresarla claramente porque cambia varias cosas a la vez. Pasar de un colector de inundación a 12 L por disparo a un colector de micro-aspersión a 0.8 L por disparo generalmente reduce el tiempo de pulverización entre un 40 y un 70 por ciento, reduce la carga de tratamiento de agua de manera proporcional, disminuye los volúmenes de aguas residuales y reduce la cantidad de agua que entra en el sistema de conductos. La objeción común es que menos líquido significa menos enfriamiento; eso solo es cierto si la eficiencia de evaporación era alta desde el principio, lo cual en un colector de inundación generalmente no lo es, porque la mayor parte del agua simplemente se escapa del molde y va a la cavidad.
Comportamiento deseado de la película
Lo que se busca en la cara del molde, independientemente del método de entrega:
- Las gotas llegan con suficiente impulso para penetrar la capa de vapor que se forma en una superficie de molde caliente.
- Se humedecen, se extienden y hierven en aproximadamente 0.5 a 3 segundos tras el contacto.
- Lo que queda es una película delgada y continua en el rango de 2 a 10 µm.
- Nada corre, se acumula o gotea cuando el molde se cierra.
La física que hace esto difícil es el efecto Leidenfrost. Por encima de aproximadamente 220 a 250 °C de temperatura superficial, las gotas de agua no contactan adecuadamente con el acero; se deslizan sobre su propia capa de vapor y se deslizan sin transferir mucho calor. Dado que las caras del molde suelen estar a 180 a 260 °C, una gran parte de la pulverización podría no estar haciendo nada en absoluto. Las soluciones prácticas son una atomización más fina, mayor velocidad de las gotas mediante boquillas atomizadoras asistidas por aire o sin aire, y escalonar para que la superficie del molde se enfríe parcialmente cuando llega la mayor parte de la pulverización. Simplemente agregar más agua rara vez ayuda.
Parámetros de pulverización que generan defectos
Estos son los parámetros que vale la pena incluir en una instrucción de trabajo con números y tolerancias.
- Presión de aire atomizador: 2 a 6 bar. Mayor presión produce gotas más finas y mejor penetración en características profundas, pero también desprende la película de superficies cercanas y aumenta el consumo de aire, lo cual representa un coste energético real.
- Presión del fluido: 0.5 a 4 bar. Esto determina el caudal; en la mayoría de las plantas es el primer ajuste que los operadores abusan.
- Distancia entre boquilla y matriz: 100 a 300 mm, con ángulos de cono de pulverización de 15 a 60 grados. Fuera de ese rango se pierde cobertura o eficiencia de transferencia.
- Tiempo de pulverización: 0.8 a 6 s para micropulverización, 2 a 15 s para sistemas convencionales.
- Tiempo de soplado y secado: 0.5 a 4 s de aire limpio después de la pulverización. Saltarse este paso es una de las causas más comunes de porosidad por gas, porque el agua atrapada en bolsillos y holguras del éjector pasa a la siguiente pieza.
- Volumen por disparo: regístrelo. Instale un medidor de flujo en el colector. Si cambia, algo ha cambiado.
- Secuencia: pulverice primero el lado del núcleo más caliente y durante más tiempo que el lado de la cubierta en matrices asimétricas. La pulsación uniforme en cada boquilla es un punto de partida, no una optimización.
Demasiado lubricante produce
- Porosidad por gas. El agua que alcanza el aluminio fundido se disocia: aluminio más agua produce alúmina y hidrógeno, y ese hidrógeno entra en solución y precipita como poros redondos. Los poros de este mecanismo son característicamente redondos y de paredes lisas, a diferencia de la porosidad por contracción, y frecuentemente se agrupan opuestos a las últimas áreas de pulverización o cerca de los pasadores de expulsión donde el agua se acumula. Ver las soluciones de porosidad en fundición de aluminio para entender cómo interactúa esto con otros mecanismos de porosidad.
- Residuo de impulso de lubricante. Depósito negro o marrón en bolsillos profundos y en zonas ciegas, donde el agua y los sólidos se acumulan y se cuecen en ciclos sucesivos.
- Relleno deficiente y solapa fría. El sobre-enfriamiento localizado enfría el metal en secciones delgadas.
- Problemas de acabado aguas abajo. Los depósitos de carbono cargan las bandas abrasivas y rompen la humectación de los compuestos de pulido, por lo que la celda funciona más lentamente o pierde el acabado.
Muy poco lubricante produce
- Soldadura. El aluminio se une a la superficie del molde. Comienza como una mancha opaca y se convierte en una acumulación elevada que raya cada fundición posterior. Una vez establecido, se autoacelera.
- Marcas de arrastre y daños por expulsión. Las piezas salen del molde con superficies rasgadas y características dobladas, que luego deben ser rectificadas.
- Fisuras térmicas. Las temperaturas locales del molde por encima de aproximadamente 300 °C en la superficie aceleran las grietas por calor, especialmente en áreas de entrada y pequeños núcleos.
- Vida útil corta del molde. Las grietas por calor junto con la erosión son lo que realmente destruye una herramienta, y ambas comienzan con sobrecalentamiento localizado.
Rastrear defectos hasta la pulverización
El diagnóstico debe ser en una dirección: desde la ubicación del defecto hasta la causa probable de la pulverización, pasando por un número específico para cambiar. Cambia una cosa a la vez y regístralo.
| Síntoma | Donde aparece | Causa probable de la pulverización | Primera acción correctiva |
|---|---|---|---|
| Poros redondos agrupados bajo una zona | Frente a la zona de dado más rociada y pesada | Demasiado volumen, o insuficiente soplado | Reduce el flujo de ese colector en un 20 por ciento, añade 1 s de tiempo de secado, vuelve a comprobar después de 20 disparos |
| Depósito negro en bolsillos y salientes | Características profundas, lejos del canal | Acumulación por sobre-rociado; drenaje deficiente | Reposiciona las boquillas, añade soplado dirigido en el bolsillo |
| Rayas plateadas a lo largo de la dirección del flujo | Desde el canal hacia los desbordamientos | Frente de metal enfriado por sobre-enfriamiento localizado | Reduce el tiempo de permanencia en esa zona; aumenta la temperatura local del dado |
| Soldadura y arrastre en una cara específica | La cara más caliente, a menudo cerca del canal o núcleos delgados | Película insuficiente, o boquilla bloqueada | Verifica primero el estado de la boquilla y la filtración, luego aumenta el tiempo de permanencia en 0.5 s |
| Aderencia del molde en los ejectores | Alrededor de los pasadores de expulsión | Acumulación en las holguras de los pasadores; sobre-rociado en el área del pasador | Reduce el rociado dirigido a los pasadores, añade soplado dirigido |
| Retrabajo en el lijado para la línea de separación | Perímetro de la pieza | Por lo general, no pulverizar; verificar desajuste del molde y condición de la barra de amarre | Verificar el recorte y la condición del molde antes de aplicar la pulverización |
Tenga en cuenta deliberadamente la última fila. Se culpa a la pulverización por problemas que no causa, y cambiarla para buscar un problema mecánico desperdicia días. Para un marco de diagnóstico más amplio que cubra causas no relacionadas con la pulverización, consulte defectos y soluciones en fundición de aluminio a presión.
Costo del tiempo de ciclo de la pulverización y cómo reducirlo
La pulverización suele ser el bloque controlable individual más grande del ciclo de fundición a presión después del tiempo de solidificación. Un presupuesto representativo para una pieza de tamaño medio en una máquina de 250 a 400 toneladas:
| Fase | Segundos típicos | Participación en un ciclo de 45 s | Controlable |
|---|---|---|---|
| Cierre y bloqueo del molde | 2.0 | 4 por ciento | Limitado por la máquina |
| Vaciado o vertido automático | 1.5 | 3 por ciento | Sí, automatización |
| Inyección e intensificación | 0.5 a 1.0 | 2 por ciento | Sí, ajuste de perfil |
| Tiempo de solidificación (dwell) | 12.0 | 27 por ciento | Limitado por el equilibrio térmico |
| Cierre y expulsor de molde | 2.5 | 6 por ciento | Limitado por la máquina |
| Retiro de pieza (robot o manual) | 6.5 | 14 por ciento | Sí, ruta del robot y pinza |
| Spray del molde | 6.0 | 13 por ciento | Objetivo principal |
| Soplado y secado | 3.0 | 7 por ciento | Objetivo principal |
| Interbloqueos diversos y de seguridad | 10.0 | 22 por ciento | Parcialmente |
Por lo tanto, aproximadamente el 20 por ciento del ciclo es spray más secado. En una celda que produce 60 piezas por hora, ahorrar 4 segundos de spray aumenta la producción a aproximadamente 66 por hora, lo que representa aproximadamente un 10 por ciento más de capacidad con el equipo que ya posee. Esa recuperación de inversión suele superar a cualquier otro proyecto de capital disponible para la planta.
Cómo se recuperan realmente los segundos:
- Pasar de inundación a microaspersión medido. Normalmente se ahorran de 2 a 4 segundos, además de reducir el coste de tratamiento del agua.
- Control por zonas. La mayoría de los moldes no necesitan cobertura uniforme. Los núcleos profundos y los puntos calientes necesitan tiempo de permanencia; las áreas planas no. Las válvulas de zona con temporización independiente suelen ahorrar de 1 a 2 segundos y mejorar la consistencia.
- Disciplina de soplado. Aire dirigido en filo de cuchilla en lugar de una explosión general se seca más rápido con menor consumo de aire.
- Fije las boquillas. Las boquillas desgastadas son el coste oculto de pulverización más común. Una boquilla que ha erosionado de 1.0 a 1.3 mm pasa significativamente más flujo a la misma presión, lo que desplaza silenciosamente todos los demás parámetros. Inspeccione y reemplace según un programa, no por fallo.
- Integre con la extracción de piezas. Superponer la extracción del robot con la primera parte de la secuencia de pulverización elimina de 1 a 3 segundos sin cambiar ninguna de las operaciones.
Gestión de la temperatura del molde como el objetivo real
La liberación es fácil; el control térmico es la parte difícil, y es lo que limita en última instancia el tiempo de ciclo sostenible. Un molde que no puede disipar su calor no funcionará a la velocidad cotizada independientemente de qué tan rápido pueda moverse la máquina.
Disciplina térmica práctica:
- Instrumente la herramienta. Termopares a 3 a 5 mm debajo de la superficie de la cavidad en la zona de la compuerta, en los núcleos calientes y en el extremo de llenado lejano. Registre en cada disparo o en cada décimo disparo. Las tendencias importan más que los valores absolutos.
- Ventanas objetivo. Las temperaturas típicas de la superficie del molde en funcionamiento para aleaciones tipo ADC12 están en el rango de 180 a 260 °C, con una variación en todo el molde idealmente por debajo de 50 °C. Por debajo de aproximadamente 150 °C, se pueden observar defectos relacionados con el flujo; por encima de aproximadamente 300 °C en puntos aislados, se producirá soldadura y aceleración de las grietas por calor.
- Mida la cara directamente. Una cámara infrarroja o una lectura de pirómetro tomada inmediatamente después de abrir el molde le da la condición real de la superficie una vez por ciclo de mantenimiento. Hacer esto semanalmente detecta bloqueos en la línea de enfriamiento y acumulación de escala meses antes de que le cueste los moldes.
- Conozca el balance de calor. Con aproximadamente 300 a 400 kJ por kilogramo entrando en la herramienta en cada disparo, un disparo de 2 kg en un ciclo de 40 s es una carga sostenida de 15 a 20 kW. La evaporación de un litro de agua en la cara del molde elimina alrededor de 2.5 MJ incluyendo el calentamiento sensible, por lo que incluso una evaporación efectiva modesta importa enormemente. La consecuencia es que cualquier agua que se escapa en lugar de evaporarse es tiempo desperdiciado, energía desperdiciada y capacidad de tratamiento de agua desperdiciada.
- Equilibre las líneas antes de ajustar la pulverización. Si los termopares indican que una región funciona 80 °C más caliente que otra, ninguna cantidad de ajuste en la pulverización lo solucionará. Corrija primero el circuito de enfriamiento.
La razón por la que nos importa esto desde el lado de acabado es que la temperatura del molde impulsa la calidad de la superficie del vertido, y la calidad de la superficie del vertido impulsa todo lo que la célula robotizada tiene que hacer. Un molde que funciona en su rango térmico correcto produce una espesor de piel consistente, un llenado uniforme y una rugosidad de entrada predecible, lo que permite que una célula automatizada funcione con alto rendimiento en lugar de ajustes constantes.
DZ Machinery diseña células robotizadas de desbarbado, rectificado y pulido en torno a condiciones definidas de las piezas entrantes, y revisamos rutinariamente las prácticas de pulverización y temperatura del molde con clientes cuya rentabilidad cosmética es inestable. Si tu línea de pulido está enfrentando residuos de carbono periódicos o variaciones en la rugosidad superficial, envíanos los planos de las piezas y una pequeña serie de muestras fundidas y la rastrearemos a través del proceso.