


A356 vs A380 vs ADC12: Elegir una aleación de fundición según lo que sucede después del acabado
Pregunta a tres ingenieros qué aleación fundir en un soporte y obtendrás tres respuestas basadas en la resistencia a la tracción, porque esa es la columna que todos memorizar. Rara vez es la restricción limitante. A380, ADC12 y A356 ofrecen suficiente resistencia para la mayoría de soportes, carcasas y cuerpos. Lo que realmente decide la aleación es lo que la pieza debe soportar después: un horno T6, un taller con un presupuesto de vida útil de herramientas, una línea de galvanizado, una cabina de prueba de salpicaduras o un acabado de cromo o PVD que muestra cada poro.
Este artículo compara las tres aleaciones de uso frecuente en cuanto a composición, fundibilidad, propiedades mecánicas antes y después del tratamiento térmico, corrosión, respuesta a anodizado y galvanizado, maquinabilidad y desgaste de herramientas, precio y disponibilidad, y luego ofrece una tabla de selección vinculada al acabado final.
Composición, y qué hace realmente cada elemento
| Elemento | A356.0 (AlSi7Mg) | A380.0 (AlSi8Cu3.5) | ADC12 (aprox. AlSi11Cu2) | Qué hace |
|---|---|---|---|---|
| Silicio | 6.5-7.5% | 7.5-9.5% | 9.6-12.0% | Fluidez y alimentación; por encima de 12.6% es eutéctico, mejor fundibilidad, peor maquinabilidad |
| Cobre | Máximo 0.20% | 3.0-4.0% | 1.5-3.5% | Resistencia, maquinabilidad y dureza; afecta la ductilidad, resistencia a la corrosión y soldabilidad |
| Magnesio | 0.25-0.45% | Máximo 0.10% | Máximo 0.30% | Respuesta al tratamiento térmico en A356 (precipitación de Mg2Si); perjudicial por encima de aproximadamente 0.5% en aleaciones HPDC |
| Hierro | Máximo 0.20% (0.15% para premium) | Máximo 1.3% | 0.9-1.3% | Previene la soldadura en molde; forma placas frágiles de beta-Al5FeSi que reducen la elongación y dejan una superficie gris al pulir |
| Zinc | Máximo 0.10% | Máximo 3.0% | Máximo 1.0% | Ligera resistencia y fluidez; aumenta el riesgo de grietas en caliente y la susceptibilidad a la corrosión por estrés |
| Manganeso | Máximo 0.10% | 0.50% máx | 0.50% máx | Convierte agujas beta-Fe en una fase alfa de escritura china menos dañina |
| Níquel | — | 0.50% máx | 0.50% máx | Dureza en caliente; aumenta el coste |
| Estaño / Plomo | — | 0.35% combinado | Máximo 0.20% | Rastro; afecta al color del anodizado y a la corrosión |
| Titanio / Estroncio | 0.20% Ti típico; 0.010-0.030% Sr | Ti hasta 0.25%; Sr rara vez se usa | Normalmente sin modificar | Refinamiento de granos y modificación eutéctica; ambos aumentan la elongación |
Tres límites de composición adicionales que vale la pena incluir en la especificación de compra, porque son más baratos de hacer cumplir en la etapa del lingote que corregir después:
- Hierro por debajo de 0.15% en cualquier pieza pulida o anodizada. Por encima de aproximadamente 0.20% de Fe en una aleación de bajo contenido de silicio, las láminas beta-Al5FeSi son visibles como vetas grises tras el pulido.
- Cobre por debajo de 0.05% y zinc por debajo de 0.10% para anodizado arquitectónico. Ambos elementos oscurecen y motean la película de anodizado.
- Fósforo por debajo de 10 ppm en A356 modificado con estroncio. El fósforo envenena el modificador formando AlP, la modificación desaparece en 30-60 minutos de mantenimiento, y el eutéctico vuelve a placas gruesas con una caída medible en la elongación.
Los dos hechos estructurales ocultos en esa tabla:
- La línea de cobre es la línea de corrosión, soldabilidad y elongación. A356 es una aleación de bajo contenido de cobre y bajo contenido de hierro diseñada para ser tratada térmicamente y sobrevivir en un entorno corrosivo. A380 y ADC12 son aleaciones de alto contenido de cobre y alto contenido de hierro diseñadas para fundir rápidamente en un molde de acero sin soldadura.
- El hierro en A380 y ADC12 es intencionado. El HPDC necesita 0.8-1.1% Fe para que la fundición se libere del molde en lugar de soldarse a él. Ese hierro precipita como intermetálicos beta en forma de placas, que son la razón por la cual la elongación en HPDC se sitúa en 2-4% y la razón por la cual una superficie pulida de A380 nunca es tan brillante como la de A356.
Índice de fundibilidad y cómo llenan el molde los tres
La fundibilidad es principalmente una función de la distancia de la composición eutéctica y el rango de solidificación.
| Medida | A356.0 | A380.0 | ADC12 |
|---|---|---|---|
| Líquido, °C | 613-615 | 593-596 | 580-582 |
| Sólido, °C | 555-557 | 538-540 | 515-520 |
| Rango de solidificación, °C | ~58 | ~55 | ~62 |
| Equivalente de Si frente a eutéctico | Hipoeutéctico, 7% frente a 12.6% | Hipoeutéctico, 8.5% frente a 12.6% | Casi eutéctico, 11% frente a 12.6% |
| Fluidificación (índice de longitud de espiral) | 100 (referencia) | 115-130 | 130-150 |
| Tendencia a agrietarse por tearing en caliente | Moderado | Bajo | El más bajo de los tres |
| Tendencia a soldar en el moldeo | Alto, requiere disciplina en recubrimientos | Bajo | Bajo |
| Espesor mínimo típico en HPDC | 2.5-3.5 mm | 1.2-2.0 mm | 1.0-1.8 mm |
| Espesor mínimo típico en LP/gravedad | 3-4 mm | 4-5 mm | 4-6 mm |
ADC12 es la aleación más tolerante en un molde difícil: la composición casi eutéctica proporciona la mayor fluidez y la menor contracción por solidificación (aproximadamente 3.5-4.0% frente a 6.5-7.0% para A356), por lo que alimenta costillas delgadas, llena largos trayectos de flujo y resiste el tearing en esquinas agudas. Por eso domina el HPDC de paredes delgadas en España. A356 es lo opuesto: necesita radios generosos, buena ventilación y, en un molde permanente, requiere machos y solidificación direccional; en HPDC se usa rara vez, principalmente para piezas estructurales donde la fundición acepta una mayor tasa de desecho a cambio de ductilidad.
Práctica de temperatura de vertido: 700-740°C para A380 y ADC12 en HPDC, 700-730°C para A356 en baja presión o gravedad, con el molde a 200-250°C para A380 y 250-350°C para A356 en un molde permanente. Verter A356 demasiado frío en un molde permanente produce juntas frías en el último llenado; hacerlo demasiado caliente aumenta el tamaño del grano y reduce la elongación en un 20-30TP3T.
Propiedades mecánicas, en estado de fundición y después de T6
| Aleación y condición | Resistencia a la tracción, MPa | Límite de elasticidad, MPa | Alargamiento, % | Dureza HB | Cizalladura, MPa | Fatiga (5e8), MPa |
|---|---|---|---|---|---|---|
| A356.0-F, molde permanente | 170-210 | 90-120 | 5-8 | 55-70 | 130-150 | 70-85 |
| A356.0-T6, molde permanente | 260-310 | 185-240 | 7-12 | 80-95 | 190-220 | 95-115 |
| A356.0-T6, fundición en arena (mínimo de diseño) | 205-230 | 140-165 | 5-7 | 70-80 | 165 | 80 |
| A380.0-F, fundido a presión | 310-330 | 150-170 | 2.5-4.0 | 80-90 | 190-205 | 90-110 |
| A380.0-F, mínimo ASTM B85 | 320 | 150 | 3.5 | 80 | 190 | — |
| ADC12 / AlSi11Cu2, fundido a presión | 300-330 | 150-170 | 1.5-3.5 | 80-95 | 185-200 | 85-105 |
| ADC12 después de estabilización a 180°C durante 4 horas | 290-315 | 155-175 | 1.5-3.0 | 85-95 | 185 | — |
La comparación que suelen hacer los ingenieros es incorrecta: el A380 en estado de fundición tiene un mayor resistencia a la tracción que el A356 en estado de fundición. El cobre y la microestructura fina de HPDC lo compran. El A380 pierde en elongación, en resistencia al tratamiento térmico y en consistencia de propiedades a través de una sección gruesa. Una vez que el A356 recibe tratamiento T6, supera al A380 en resistencia a la fluencia en un 20-50% y en elongación por un factor de tres, que es la verdadera razón por la que las fundiciones estructurales son A356 y no A380.
El A380 y el ADC12 no pueden ser sometidos a tratamiento de solución para obtener un temple T6. Dos razones: la porosidad por gases atrapados en una pieza de HPDC se ampolla a la temperatura de solución, y las fases ricas en cobre comienzan a coarsen. Lo que está disponible en su lugar es una estabilización a baja temperatura, típicamente entre 180-230°C durante 2-6 horas, que alivia tensiones, estabiliza dimensiones para mecanizado y aumenta ligeramente la dureza a costa de una pequeña elongación. Si un dibujo requiere A380-T6, el dibujo está equivocado y debe corregirse antes de cortar la herramienta.
Una advertencia adicional de diseño sobre el A356: las propiedades T6 se miden en una barra de prueba fundida por separado con un enfriamiento controlado. Una fundición de producción con una sección de 25 mm no alcanzará los mismos valores. Especifique las propiedades en un lugar determinado de la fundición con un plan de corte de muestras, no en la hoja de datos.
Comportamiento frente a la corrosión
La resistencia a la corrosión sigue casi linealmente el cobre y el hierro.
| Condición | A356-T6 | A380-F | ADC12-F |
|---|---|---|---|
| ASTM B117 niebla salina neutral, sin recubrimiento, 500 h | Manchas generales ligeras, sin picaduras profundas | Picaduras, profundidad de 0.2-0.6 mm, manchas oscuras | Picaduras, profundidad de 0.3-0.8 mm, manchas extensas |
| ASTM B117, conversión de cromato más recubrimiento en polvo, 1000 h | Creep por debajo de 1 mm desde la raya | Creep de 1-3 mm desde la raya | Creep de 2-4 mm desde la raya |
| Susceptibilidad a la corrosión intergranular / exfoliación | Bajo | Moderado | De moderado a alto |
| Compatibilidad galvánica con sujetadores de acero | Buena con aislamiento | Pobre, necesita aislamiento | Pobre, necesita aislamiento |
| Grietas por corrosión bajo tensión | Baja, especialmente T6 con bajo Cu | Moderado | Moderado |
El mecanismo es galvánico: interfases ricas en cobre e intermetálicos ricos en hierro son catódicos respecto a la matriz de aluminio, por lo que cada partícula impulsa la disolución local de la matriz circundante y se inicia una picadura. Con 3-4% de cobre en A380, hay muchos sitios catódicos. A356 con un máximo de 0.2% de cobre y 0.15% de hierro tiene muy pocos, por lo que los herrajes marinos, los cuerpos de medidores de agua y las fundiciones arquitectónicas exteriores se especifican en A356 o en una aleación de Al-Mg.
Existe un modo de fallo que vale la pena explicar porque se diagnostica frecuentemente como un defecto de recubrimiento. Una fundición a presión tiene una red de poros superficiales conectados a la superficie, y un pretratamiento líquido o un baño de electrorecubrimiento se filtran en ellos. Si las piezas no están completamente secas o si la curación es demasiado rápida, ese electrolito atrapado se filtra posteriormente a través de la película y aparece como un blanqueo blanco o un anillo de manchas semanas después de que las piezas pasaron la inspección. La solución es un proceso, no pintura: una desoxidación y desmut, un enjuague caliente por encima de 60°C, secado completo antes del recubrimiento y una rampa de curado más lenta para que los poros de la superficie se sellen con la película en lugar de estallar a través de ella.
Mitigaciones prácticas, en orden de efectividad: cambio de aleación a A356 o una aleación de fundición de Al-Mg; sistema de recubrimiento adecuado con pretratamiento de conversión (a base de zirconio o titanio, o cromato donde esté permitido), una imprimación y una capa superior; oxidación anodica o plasma electroquímico; y protección catódica para servicio sumergido. Sellar la porosidad antes del recubrimiento, porque un poro que retiene electrolito se convierte en una celda de corrosión bajo la película.
Respuesta a anodizado, pulido y galvanizado
Aquí es donde la elección de la aleación se hace visible para el cliente final.
| Acabado | A356-T6 | A380-F | ADC12-F |
|---|---|---|---|
| Anodizado sulfúrico, transparente | Gris plateado uniforme, 8-20 µm, aceptable | Gris oscuro, irregular, moteado | Gris oscuro a negro, irregular |
| Anodizado sulfúrico, con tinte negro | Negro profundo y uniforme a 10-15 µm | Negro desigual, con tono marrón | Irregular, a menudo rechazado |
| Anodizado duro, 40-60 µm | Alcanzable, 400-500 HV | Pobre, se quema a alta densidad de corriente | Malo |
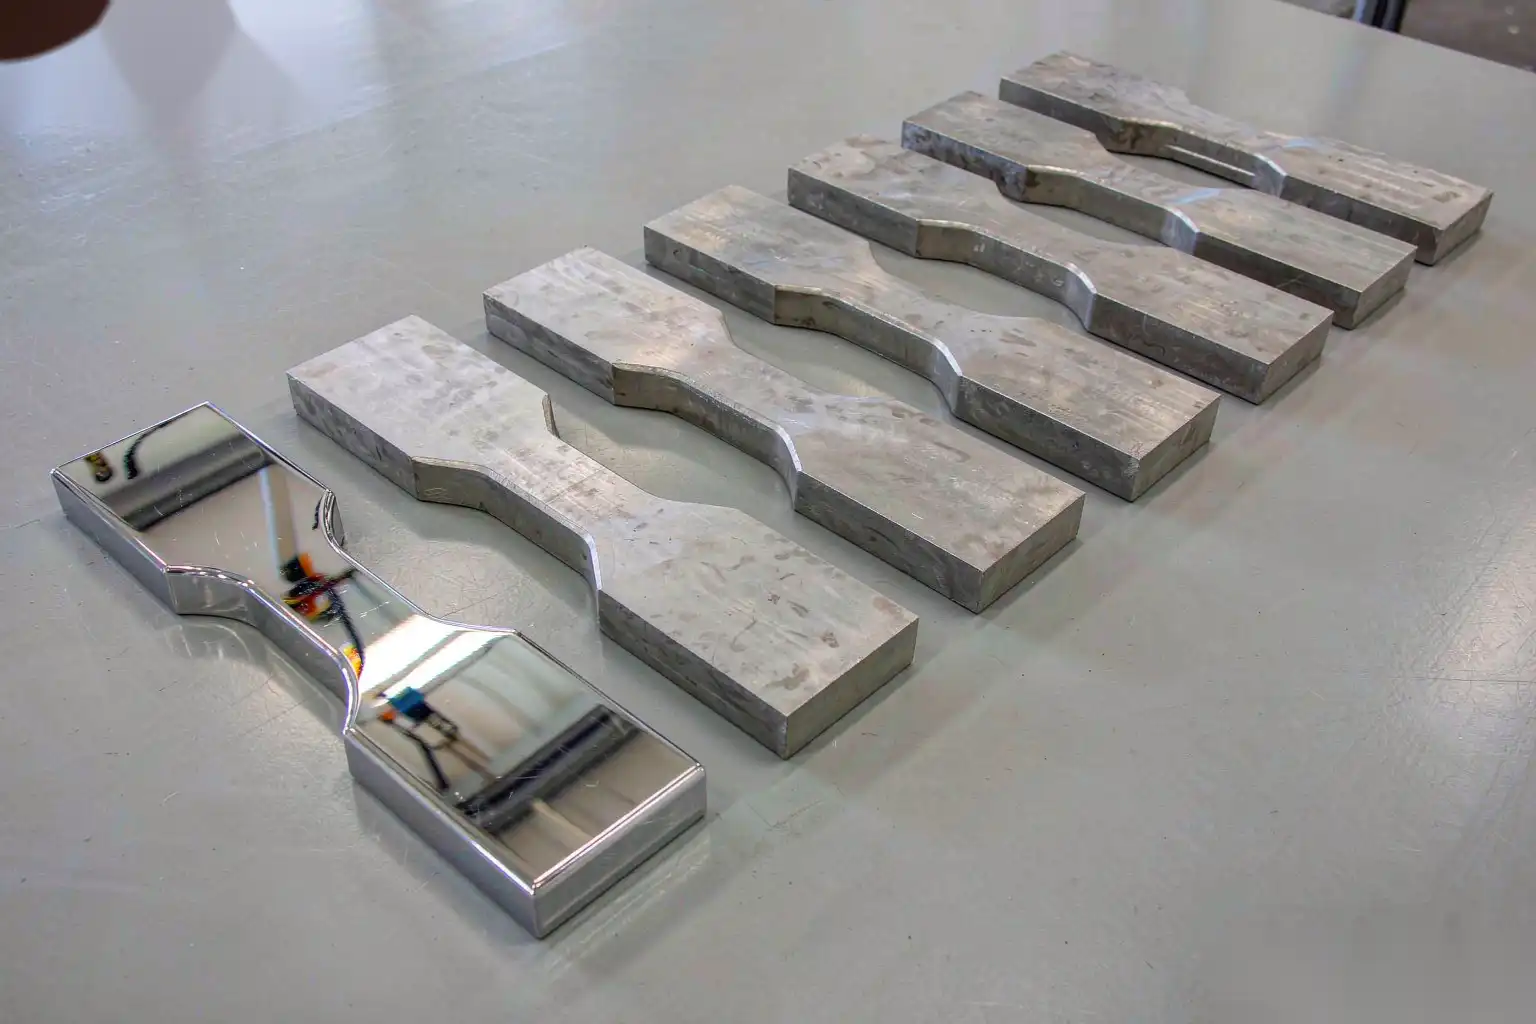
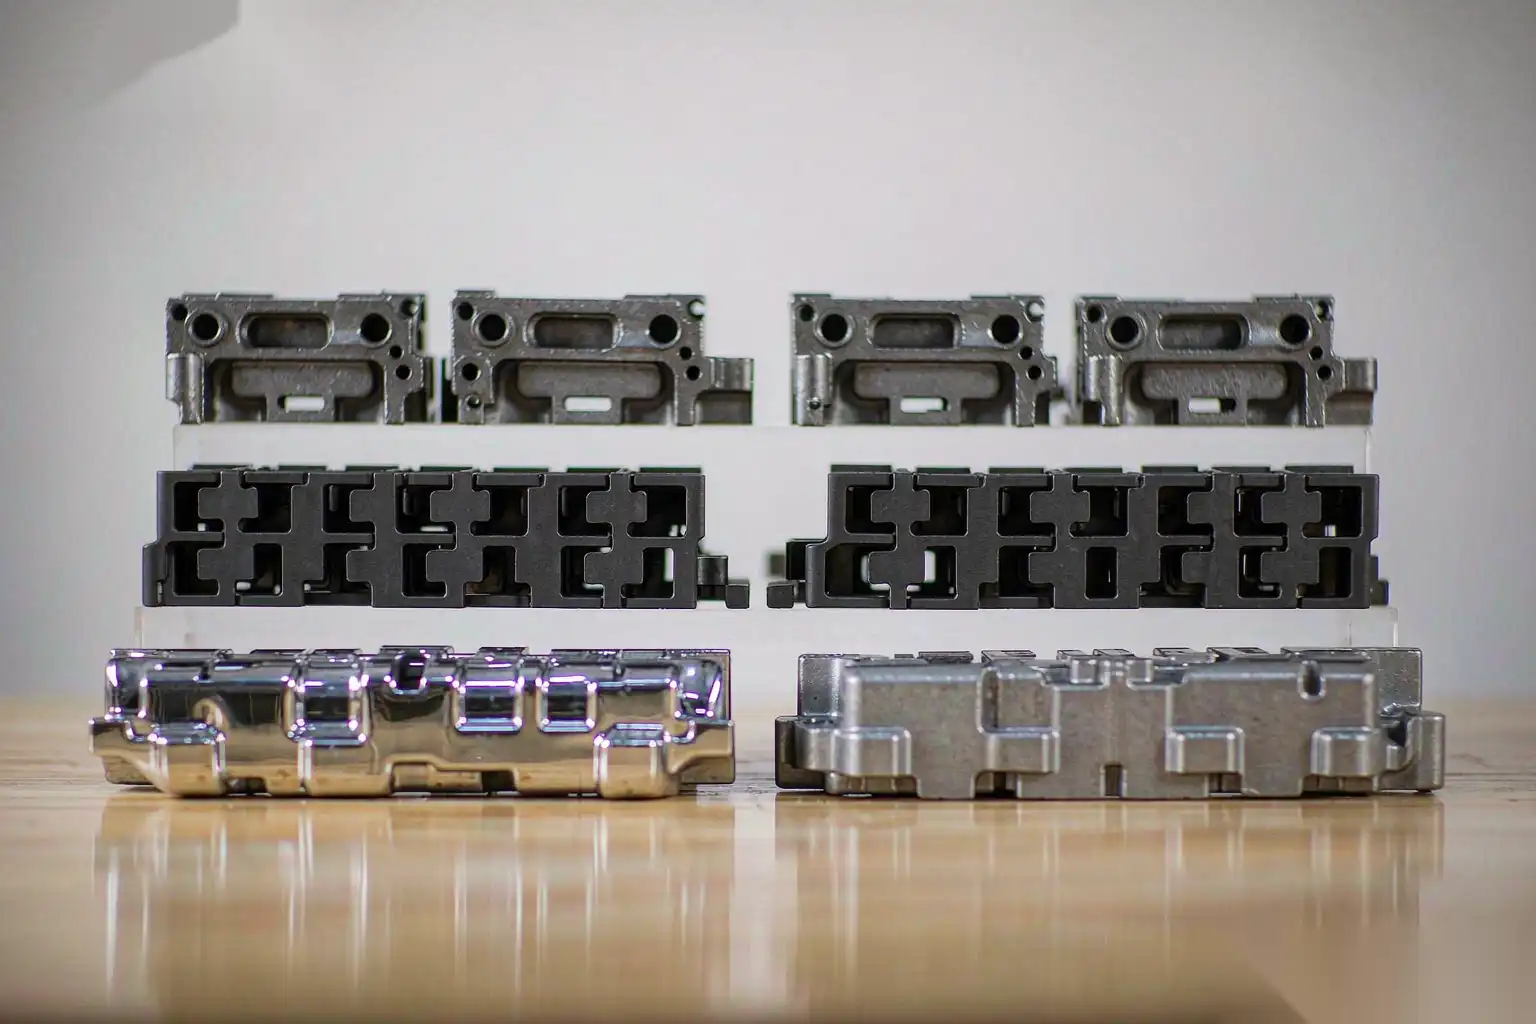
| Pulido mecánico espejo | Alcanza Ra 0.02-0.05 µm, brillante | Alcanza Ra 0.05-0.15 µm, gris bajo carga | Grisáceo, partículas de Si difuminadas |
| Cromado o PVD sobre cobre-níquel | Estándar para sanitario | Posible pero requiere una acumulación pesada de cobre | Pobre, alta tasa de rechazo |
| Recubrimiento en polvo | Excelente | Excelente, con prehorneado de desgasificación | Excelente, con prehorneado de desgasificación |
| Electroforesis / recubrimiento electroquímico | Excelente | Bueno | Bueno |
¿Por qué la diferencia? el silicio no se anodiza. En una aleación de Si 7%, la fase de silicio es esencialmente inerte en el baño de anodizado, por lo que la película crece solo sobre la matriz de aluminio y la superficie queda gris. En una aleación de Si 11% con cobre 2-3%, el efecto es mucho más fuerte y el cobre además se disuelve y redeposita, dando un tono marrón-oscuro lodoso. El hierro hace lo mismo. Por eso, las fundiciones anodizadas decorativas son de clase A356 o una aleación de Al-Mg, y por qué las fundiciones con un requisito de anodizado cosmético se especifican frecuentemente con hierro por debajo de 0.15% y cobre por debajo de 0.05%, que es una fundición de alta calidad.
Para trabajos de pulido y recubrimiento, la secuencia es moler con grano 180-320, pulir con un disco de sisal o algodón tratado y un compuesto de trópoli a una velocidad periférica de 25-35 m/s, pulir con un disco de algodón suelto y un rouge blanco o verde a 30-40 m/s, limpiar en alcalino, zincar, aplicar un recubrimiento de cobre sin cianuro, luego 15-30 µm de cobre brillante, 10-20 µm de níquel semi-brillante o brillante, y 0.3-1.0 µm de cromo o una capa superior PVD. Una aleación A356 realiza esto con una sola pasada de corte y color. La A380 generalmente necesita una acumulación adicional de cobre y un pulido intermedio, lo que añade 15-25 TP3T al coste del recubrimiento y aún así deja una tasa de rechazo más alta en pits superficiales.
Mecanibilidad y desgaste de herramientas
| Factor | A356-T6 | A380-F | ADC12-F |
|---|---|---|---|
| Vida útil relativa de la herramienta frente a 6061-T6 = 100 | 55-75 | 25-40 | 20-35 |
| Grado de carburo recomendado | Afilado, pulido, rampa positiva, sin recubrimiento o TiB2 | WC-Co de grano fino, Co 6-10 TP3T, borde afilado | Igual que A380 |
| Beneficio PCD | Moderado | Grande, vida útil de carburo de 8-15 veces | Grande, vida útil de carburo de 10-20 veces |
| Velocidad de corte, carburo, m/min | 250-500 | 200-400 | 180-350 |
| Velocidad de corte, PCD, m/min | 500-900 | 400-800 | 400-700 |
| Ra típico alcanzable, µm | 0.8-1.6 | 1.2-2.5 | 1.6-3.2 |
| Forma de viruta | Continuo, necesita rompevirutas | Corto, fragmentado | Corto, fragmentado |
| Riesgo de filo acumulado | Moderado, especialmente T6 a baja velocidad | Bajo | Bajo |
Las especies abrasivas son silicio primario y eutéctico (600-900 HV) y, en las aleaciones de alto contenido de hierro, los intermetálicos Al-Fe-Si. ADC12 en 11% Si es el más abrasivo de los tres; A380 en 8.5% Si se sitúa en el medio; A356 en 7% Si con modificación de estroncio tiene un eutéctico fibroso fino que es mucho menos agresivo. La contraparte es que la aleación de bajo contenido de silicio es más gomosa, por lo que es más propensa a filo acumulado a bajas velocidades de corte y necesita filos más afilados y mejor evacuación de viruta.
Dos reglas prácticas que ahorran dinero. Primero, si perfora más de aproximadamente 20,000 agujeros al año en A380 o ADC12, un PCD o una broca recubierta de diamante recupera la inversión en menos de un año solo en costo de herramienta, antes de contar la ganancia en tiempo de ciclo por correr a 600-900 m/min. Segundo, no mecanice la piel de la fundición en A356 si importa el caso de fatiga: la superficie como fundida es de grano fino y ligeramente más resistente, y la porosidad sub-superficial a 0.5-2.0 mm de profundidad es peor que en la superficie.
El roscado merece su propia nota, porque es donde las aleaciones de alto contenido de silicio generan más chatarra evitables. En A380 y ADC12, la viruta corta y fragmentada llena la flauta de una machuela en un agujero ciego, y la falla es una machuela rota dentro de una pieza que ya tiene valor de fundición y mecanizado. Usa una machuela de alta hélice o espiral con refrigeración a través de la herramienta, mantén el compromiso de rosca en 2.0-2.5 veces el diámetro en lugar de las 3 veces comunes en acero, y limita el diámetro del pre-perforado a la mitad superior del rango de taladro para aleaciones de alto contenido de silicio. Las machuelas de deformación por rollo funcionan bien en A356-T6 y en aleaciones de fundición de aluminio con bajo contenido de silicio, donde la elongación por encima de 5% permite que el material fluya en la forma de la rosca y se trabaje en frío, proporcionando una resistencia a la extracción de 20-40% superior a una rosca cortada en el mismo agujero; no son utilizables en ADC12 sin prueba, porque los lóbulos se agrietan y la herramienta se suelda. Cualquiera que sea la opción elegida, coloca el par de apriete de instalación y el par de prueba en el dibujo, y vuelve a verificar ambos después de cualquier cambio en la aleación o tratamiento térmico, ya que la relación par-tensión varía con la dureza.
Precio, disponibilidad y valor de chatarra
| Factor | A356.0 | A380.0 | ADC12 |
|---|---|---|---|
| Prima por lingote sobre aluminio primario LME | +0.15 a +0.45 USD/kg | +0.05 a +0.25 USD/kg | +0,00 a +0,20 USD/kg |
| Contenido secundario (reciclado) típico | 20-60% | 70-100% | 90-100% |
| Disponibilidad | Global, estándar | Global, estándar | Dominante en Asia; A383/384 en otros lugares |
| Carga de control de fundición y procesamiento | Mayor: modificación de Sr, refino de granos, disciplina de bajo contenido de Fe | Bajo | El más bajo |
| Recuperación de devoluciones internas | Las devoluciones limpias y con bajo contenido de hierro deben mantenerse segregadas | Fácil, tolerante | Fácil, tolerante |
| Sensibilidad del chatarra a la absorción de hierro | Alta; una carga sucia arruina un lote | Bajo | Bajo |
A356 cuesta más por kilogramo por dos razones: los límites de especificación en hierro, cobre y zinc obligan a una carga de mayor calidad, y el tratamiento de fundición (refino de granos, modificación de estroncio, desgasificación más estricta) añade manejo y consumibles. Espere un costo de 0.15-0.45 USD/kg por encima del A380 a nivel de lingote, antes del costo del tratamiento térmico, que añade otros 0.35-0.90 USD/kg. Pero una pieza que de otra forma estaría impregnada, reprocesada o rechazada es más barata en A356; la prima de la aleación es una fracción del costo de un porcentaje de chatarra en una pieza recubierta.
La segregación es la trampa operativa. Si una planta produce tanto A356 como A380, cualquier devolución de A356 que vaya a la corriente de A380 es un valor perdido y cualquier devolución de A380 que vaya a la corriente de A356 es una violación química. La separación física de devoluciones por aleación, contenedores etiquetados y una comprobación espectrográfica en cada lote no son opcionales.
Tabla de selección por requerimiento downstream
| Requerimiento downstream | Aleación recomendada | Razón |
|---|---|---|
| Cromo, acabado PVD o acabado decorativo brillante | A356 o aluminio-magnesio de bajo Fe | Pulido espejo y una superficie de recubrimiento limpia |
| Anodizado negro o transparente, cosmético | A356-T6, bajo Fe y Cu | El único que se anodiza de manera uniforme |
| Anodizado duro por encima de 25 µm | A356-T6 | Quemadura de Si y Cu altas |
| Recubrimiento en polvo, de cualquier color | A380 o ADC12 | El más barato, el acabado oculta la superficie |
| Resistencia T6 o elongación 7%+ | A356-T6 | Térmicamente tratable; los otros no |
| Estanqueidad a la presión por encima de 10 bar | A356-T6 en fundición a baja presión o gravedad | Baja generación de gas, población de poros finos |
| Reparación de soldadura o ensamblaje soldado | A356 | Bajo contenido de cobre; los otros se agrietan |
| Pared delgada bajo 1.5 mm, flujo prolongado | ADC12 | Mejor fluidez y menor contracción |
| Alto volumen, bajo costo, no cosmético | A380 o ADC12 | Ciclo más rápido, menor costo de aleación |
| Servicio corrosivo marino o exterior | A356-T6, o fundición de Al-Mg 5xxx | El cobre provoca picaduras |
| Perforación y roscado pesados | A380 | Mejor ruptura de viruta y vida útil de la herramienta que A356 a volumen, y más barato |
| Nodo automotriz estructural con carga de impacto | A356-T6 o A357-T6 | Elongación y consistencia |
Lo que la aleación significa para la célula de acabado
La aleación cambia el presupuesto de abrasivos y el tiempo de ciclo en cada estación de abrasivos aguas abajo, por lo que una célula automatizada debe especificarse con la aleación nombrada. A356 con modificación de estroncio es más blanda y corta más rápido: una banda que soporta de 8,000 a 12,000 ciclos en A356 puede durar solo de 4,000 a 6,000 en ADC12, y la presión de contacto que produce un corte limpio en A380 subcortará y redondeará un borde en A356. Los compuestos de pulido también difieren: A356 necesita un compuesto de corte más ligero porque la superficie ya es fina, mientras que A380 necesita un primer corte agresivo para nivelar las partículas de silicio antes del paso de color.
La geometría de la puerta y la línea de separación es la misma independientemente de la aleación, por lo que la arquitectura de la célula es la misma; lo que cambia es el conjunto de consumibles, la carga del husillo y la tasa de compensación por desgaste del medio. En la práctica, eso significa que lo siguiente debe ser reajustado cada vez que una planta cambia de aleación en una célula existente:
- Presión de contacto. A380 necesita de 20 a 40 N para cortar limpiamente; la misma presión en A356 redondea los bordes y deja una superficie ondulada. Reduzca a 10-25 N para aleaciones de bajo contenido de silicio.
- Vida útil de la banda y del pulidor. Espere de 4,000 a 6,000 ciclos por banda en ADC12 frente a 8,000 a 12,000 en A356 con la misma remoción, y ajuste en consecuencia el paso de compensación por desgaste.
- Grado y alimentación del compuesto. A356 requiere un compuesto de corte más ligero a una tasa de alimentación más baja; A380 necesita un primer corte agresivo para nivelar las partículas de silicio antes del paso de color o el acabado se vuelve gris bajo cromo.
- Extracción de polvo. Los virutas de alto contenido de silicio son mucho más abrasivas para los conductos y medios de filtración; especifique curvas resistentes a la abrasión y una mayor área de filtro para ADC12 y A380.
- Tiempo de ciclo y carga del robot. Las aleaciones de alto contenido de silicio soportan una carga de husillo mayor y una alimentación más lenta, típicamente 10-25% más largo por ciclo en cada etapa. DZ Machinery especifica sus células de rectificado y pulido robotizadas con la aleación escrita en el estudio de tiempo de ciclo por exactamente esta razón, y lo mismo se aplica al diseño de extracción de polvo, ya que las virutas de alto contenido de silicio son más abrasivas para los conductos y la filtración que las virutas de bajo contenido de silicio. Más información sobre el lado superficial en nuestro normas de acabado de superficies de fundición a presión referencia.
DZ Machinery construye células robotizadas de desbarbado, rectificado y pulido y líneas completas de acabado llave en mano para fundiciones de aluminio, con el soporte, medios, compuesto y extracción de polvo todos dimensionados según la aleación que realmente utilice. Envíenos el dibujo de la pieza, la aleación, la clase de acabado requerida y el volumen anual, y nuestro equipo de ingeniería le devolverá un tiempo de ciclo, un costo de consumibles por pieza y una comparación de mano de obra frente a sus estaciones manuales actuales.



