Fundición a presión vs mecanizado CNC a partir de barra: Encontrando el punto de cruce
Cada ingeniero de fabricación eventualmente enfrenta la misma decisión sobre una nueva pieza de aluminio: fundirla en una forma cercana a la neta y mecanizar solo lo que importa, o mecanizar toda la pieza desde una barra o placa sólida. La respuesta rara vez es ideológica. Es aritmética. Esta guía presenta esa aritmética — utilización del material, tiempo de máquina, amortización de herramientas y el volumen en el que las dos rutas se cruzan — usando números reales que puedes adaptar a tus tarifas de taller.
Las Dos Rutas, Declaradas Precisamente
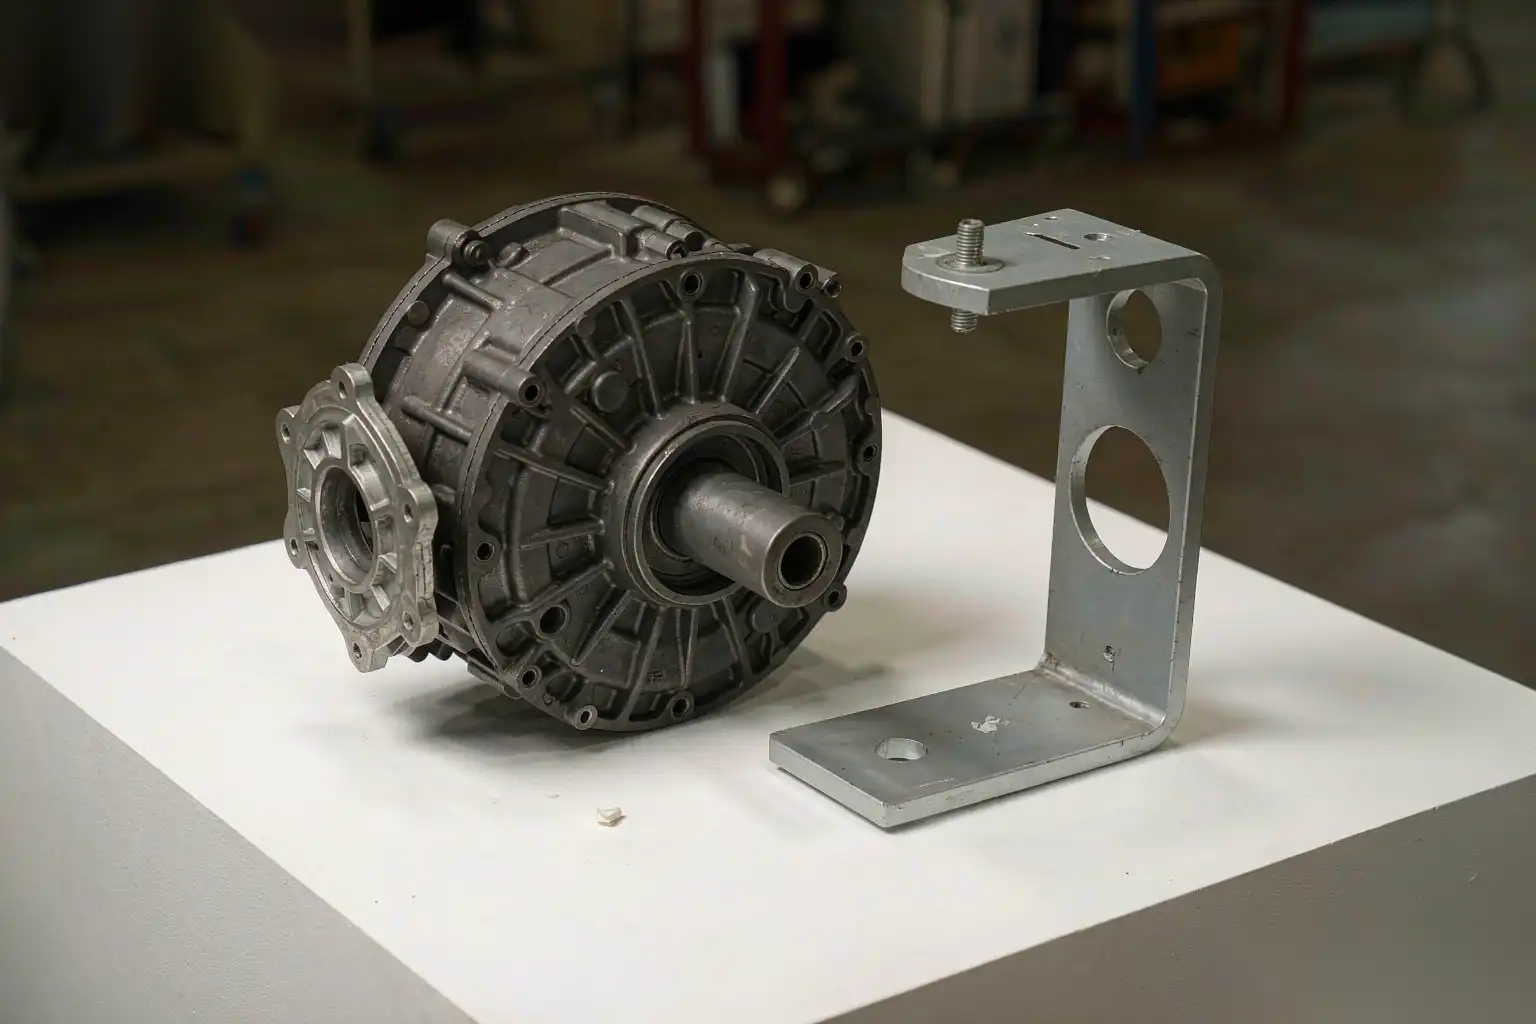
Ruta A — fundición a presión en matriz cerca de la forma neta más mecanizado selectivo CNC. El metal se inyecta en una matriz de acero endurecido, la pieza sale con una geometría final dentro de 0.5 a 1.5 mm, y el mecanizado se limita a caras de sellado, diámetros de agujeros, agujeros roscados y características de referencia. La tolerancia típica de mecanizado es de 0.5 a 1.0 mm por cara.
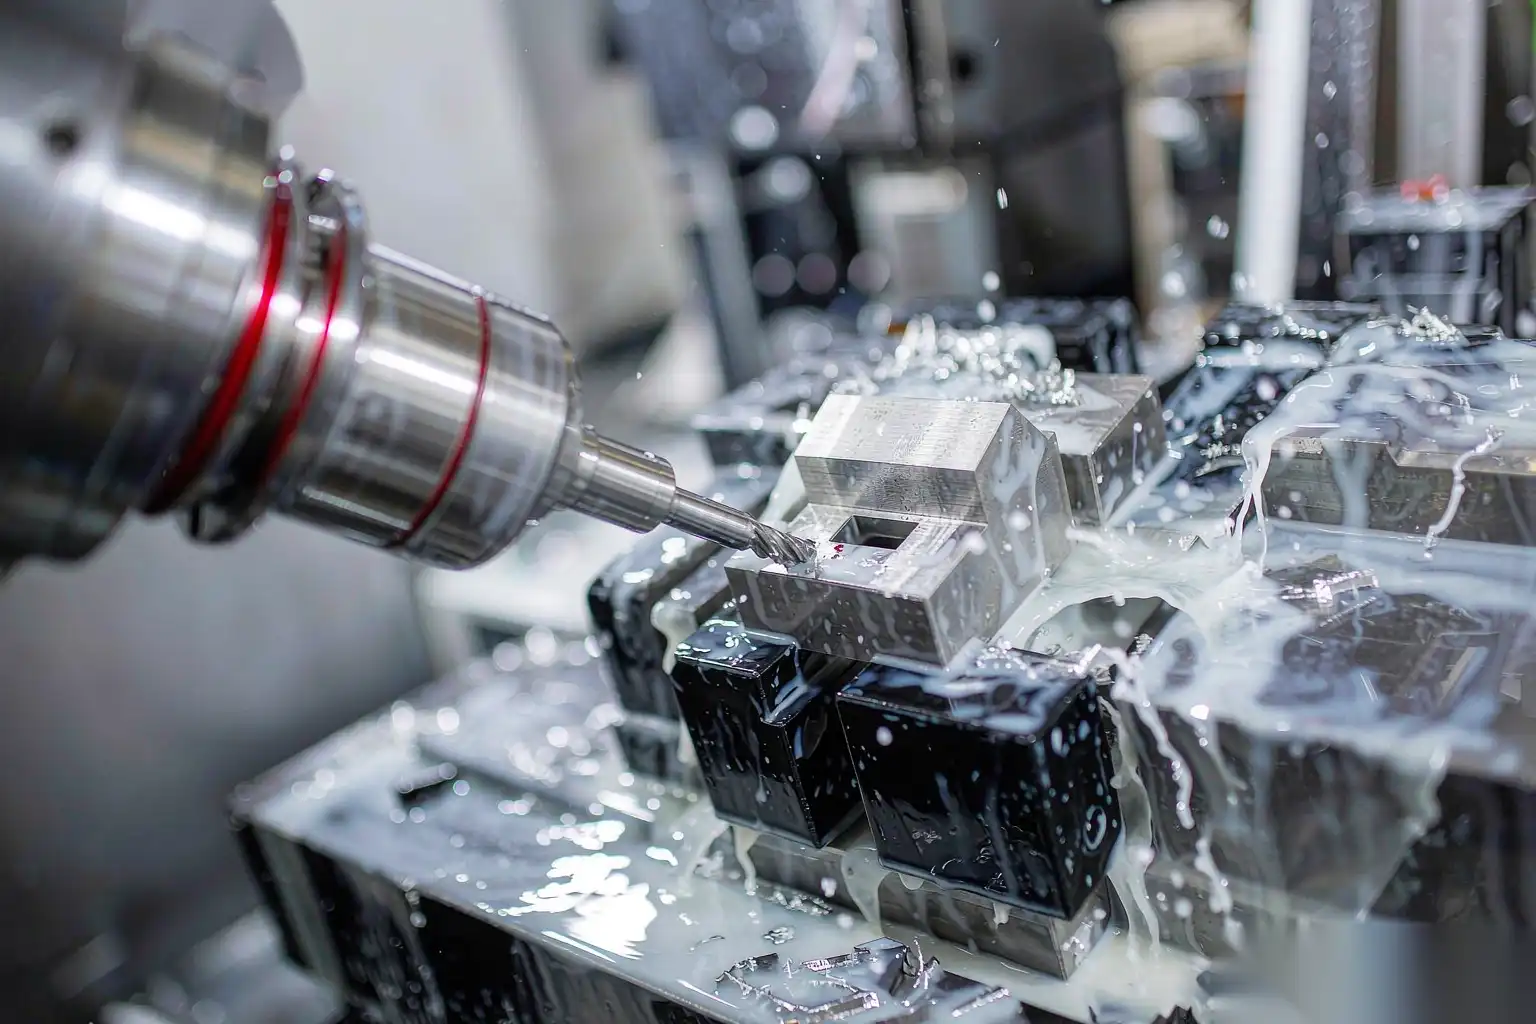
Ruta B — mecanizado desde un bloque. Todo es eliminado por la herramienta. Una pieza que pesa 380 g terminada puede comenzar su vida como un bloque cortado de 2.4 kg. Compras la diferencia en virutas, pagas el tiempo de máquina para liberarla y vuelves a pagar para manejar los residuos.
La comparación ingenua mira solo el precio del material por kilogramo y se detiene allí. Esa comparación es incorrecta porque ignora tres cosas: el costo de los minutos de máquina, el costo de las herramientas amortizadas y el costo del capital atado en el tiempo de ciclo.
Utilización del Material: Dónde Sangra el Mecanizado de Bloques
Comienza con la relación compra-para-volar, la masa del material en bruto dividida por la masa de la pieza terminada.
- Soporte simple mecanizado desde placa: relación compra-para-volar 2.5 a 3.5
- Carcasa compleja mecanizada desde un bloque sólido: relación compra-para-volar 4 a 8
- Misma carcasa, fundida en matriz más mecanizado mínimo: relación compra-para-volar 1.15 a 1.35
Toma una carcasa que termina en 900 g. Mecanizada desde un bloque con una relación compra-para-volar de 5.5, compras 4.95 kg de placa 6061-T6 por pieza. A USD 3.10/kg gastas USD 15.35 en material, y recuperas quizás USD 0.55/kg por las virutas dependiendo de tu mercado local y si segregas aleaciones correctamente. El costo neto del material se acerca a USD 12.30.
La versión de fundición en matriz compra 1.2 kg de lingote A380 equivalente (incluyendo canaleta y biscuit, que se vuelven a fundir en casa con una recuperación típicamente del 92 al 96 por ciento) a aproximadamente USD 2.35/kg. El costo neto del material es de unos USD 2.80. La diferencia es cercana a USD 9.50 por pieza antes de que gire una sola máquina.
Esa diferencia sola a menudo decide el argumento en volúmenes superiores a unos pocos miles de piezas por año.
Tiempo de máquina: La variable dominante en bajo volumen
El material es una pequeña parte del costo mecanizado. El tiempo de máquina domina.
Considera la misma carcasa de 900 g. Mecanizada desde un bloque, eliminas aproximadamente 4 kg de aluminio. Incluso con parámetros agresivos en una fresadora vertical moderna — una fresa de cara de 63 mm a 3,500 rpm, avance de 0.25 mm/diente, profundidad axial de 6 mm — eliminas quizás 300 cm³/min de metal. Cuatro kilogramos son unos 1,480 cm³, por lo que solo el desbaste consume cerca de cinco minutos. Añade semiacabado, acabado, taladrado de doce agujeros, roscado de seis, desbarbado y una segunda operación para llegar a la cara trasera, y el ciclo total se sitúa entre 11 y 16 minutos.
A una tarifa de máquina completamente cargada de USD 65/hora — que incluye depreciación, espacio en planta, consumo de herramientas, refrigerante, energía y el operador atendiendo dos máquinas — cada minuto cuesta aproximadamente USD 1.08. Un ciclo de 14 minutos cuesta USD 15.12 en tiempo de máquina.
La versión fundida a presión llega con la mayor parte de la geometría ya presente. El mecanizado se reduce a tres caras, un taladro y cuatro agujeros: quizás de 2.5 a 3.5 minutos, o alrededor de 3.24 USD. Añada el coste de conversión del moldeo, entre 2.60 y 4.20 USD, dependiendo de la tonelada de la máquina y el número de ciclos para el tamaño de la pieza, y el total queda muy por debajo de la cifra de mecanizado completo.
La razón estructural es simple: cuando mecanizas a partir de un tocho, pagas a un husillo para convertir aluminio caro en virutas durante diez minutos. Cuando fundes, el metal fundido toma la forma en unos 40 segundos.
Amortización de utillaje: El coste fijo que establece el punto de inflexión
Aquí es donde la fundición deja de ser obviamente más barata. Un troquel de producción para una pieza de tamaño mediano cuesta dinero real.
- Troquel de cavidad única, geometría simple, sin acciones laterales: 15.000 a 35.000 USD
- Troquel de cavidad única con dos correderas y expulsores: 40.000 a 90.000 USD
- Troquel multiconcavidad para piezas pequeñas: 60.000 a 150.000 USD
- Herramienta de prototipo o puente en acero más blando: 4.000 a 12.000 USD, vida útil de 2.000 a 10.000 disparos
El mecanizado a partir de tocho necesita utillajes y programas, no utillaje de acero endurecido. Una configuración sólida de sujeción de trabajo para la carcasa podría costar entre 2.500 y 6.000 USD. Esa diferencia es la cuota de entrada que debe amortizar.
| Volumen anual | Total 3 años (unidades) | Utillaje USD | Coste de utillaje/pieza | Veredicto |
|---|---|---|---|---|
| 500 | 1,500 | 45,000 | 30.00 | Mecanizado a partir de tocho |
| 1,500 | 4,500 | 45,000 | 10.00 | Límite |
| 4,000 | 12,000 | 45,000 | 3.75 | Fundición |
| 10,000 | 30,000 | 45,000 | 1.50 | Fundición claramente |
El punto de inflexión para una pieza de este tamaño suele situarse entre 1.500 y 3.000 piezas al año. Por debajo, el tocho mecanizado gana porque nunca recuperas el troquel. Por encima, la fundición gana y el margen se amplía cada año.
Tenga en cuenta que el análisis debe utilizar el volumen de vida útil esperado, no el de un año. Un troquel dura 100.000 disparos o más con el mantenimiento adecuado, por lo que un programa que abarque cinco años puede extender su utillaje mucho más de lo que sugiere una perspectiva de tres años.
Precisión, Tolerancia y Acabado Superficial
El coste no es el único eje. Las rutas ofrecen diferentes capacidades, y a veces la capacidad decide.
- Capacidad dimensional. La fundición a presión mantiene ±0,10 mm por 25 mm de forma rutinaria en dimensiones que cruzan la línea de partición, y más ajustada en dimensiones dentro de una misma mitad del troquel. El mecanizado mantiene ±0,025 mm sin esfuerzo. Si su plano exige ±0,02 mm en veinte características, ningún proceso de fundición lo proporcionará directamente; esas características deberán mecanizarse independientemente de todos modos.
- Planitud en grandes áreas. Una placa de fundición a presión de 400 mm no se mantendrá plana a 0,05 mm sin alivio de tensiones y un pase de mecanizado. Las secciones delgadas y grandes se mueven.
- Acabado superficial. La rugosidad Ra en bruto suele oscilar entre 1,6 y 6,3 µm, dependiendo del estado del troquel y de la aleación. Las superficies mecanizadas alcanzan rutinariamente Ra 0,8 a 1,6 µm. Las superficies cosméticas pulidas requieren un acabado mecánico independientemente de la ruta; consulte cómo estructuramos ese trabajo en de acabado de fundición de aluminio.
- Porosidad. Esta es la verdadera limitación. El tocho mecanizado es metal sólido. Las piezas de fundición a presión contienen porosidad por gas, y la porosidad cercana a la superficie se expone al cortar. Para piezas de barrera de presión, especifique explícitamente la aceptación de porosidad; nuestra discusión en causas y soluciones de porosidad en fundición a presión de aluminio cubre los niveles de aceptación por rayos X y la asistencia por vacío que empuja a los proveedores capaces por debajo del 1 por ciento de volumen de porosidad en zonas críticas.
Si la pieza debe soportar presión, el tocho mecanizado elimina toda una clase de riesgo. Si puede tolerar límites de porosidad definidos, la fundición gana económicamente.
Plazo de entrega y velocidad de iteración
El mecanizado a partir de tocho tiene una ventaja decisiva al principio de un programa: la velocidad para la primera pieza.
- Prototipos mecanizados a partir de tocho: de 3 a 10 días, incluyendo la programación
- Fundición a presión con utillaje de producción: de 8 a 14 semanas hasta T1
- Utillaje provisional o blando: de 3 a 5 semanas, suficiente para unos pocos miles de piezas
Por eso la mayoría de los programas sensatos hacen ambas cosas. Fabrique las primeras veinte piezas a partir de tocho, valide el ajuste y la función, congele la geometría y luego encargue el troquel de producción. Las piezas mecanizadas financian el aprendizaje de forma económica; la fundición captura el coste unitario una vez que el diseño es estable.
Realizar cambios de diseño después de fabricar el utillaje es caro y lento. La soldadura y el nuevo mecanizado de un inserto de troquel tardan de dos a cuatro semanas y consumen entre el 10 y el 20 por ciento del coste original del utillaje. Planifique su iteración antes de cortar el acero, no después.
Estrategias Híbridas Que Suelen Ganar
Las estrategias puras rara vez producen el menor costo total. Cuatro patrones híbridos cubren la mayoría de las situaciones de producción:
- Fundición casi neta más una única operación de acabado CNC. Una fijación, una configuración de pieza, todas las características críticas mecanizadas en un ciclo. Este es el valor predeterminado para carcasas, cuerpos de válvulas y cuerpos de bombas.
- Pieza en bruto fundida más mecanizado localizado solo en superficies de sellado. Área de contacto mínima, ciclo más corto, mayor riesgo si la fundición se deforma.
- Geometría cosmética fundida, geometría funcional mecanizada. Común en herrajes sanitarios donde las superficies de apariencia no necesitan eliminación de material más allá del pulido automatizado, mientras que las caras de montaje necesitan planitud.
- Torno para el primer año de producción, troquel a partir de entonces. Le permite enviar mientras la herramienta está en el taller.
Cualquiera que sea el patrón que elija, estandarice el esquema de datos temprano. Una estructura de datos de fundición acordada antes del diseño de la herramienta evita una clase de discusión posterior sobre si una dimensión está fuera de tolerancia o si la fijación es incorrecta.
Creando su propia hoja de cálculo de cruce
No confíe en umbrales genéricos. Construya el modelo para su pieza con estas entradas:
- Masa de la pieza terminada y lista de operaciones CNC con tasas de eliminación realistas por herramienta
- Relación compra-vuelo: estime a partir de su stock de desbaste CAM o simplemente compare el volumen del envolvente con el volumen terminado
- Precios de materias primas, incluido su crédito real de recuperación de virutas
- Tarifa de máquina cargada por minuto, no el precio de compra dividido por una suposición de horas
- Cotización de troquel que incluye cavidades esperadas, correderas y vida útil esperada del disparo
- Volumen de vida útil esperado durante cinco años, no un año
- Operaciones secundarias: desbarbado, rectificado, pulido, prueba de fugas, recubrimiento
- Costo de calidad: tasa de desperdicio proyectada multiplicada por el costo total en el punto de rechazo
Luego, represente el costo total por pieza frente al volumen anual para ambas rutas. La intersección es su punto de cruce. La mayoría de los equipos se sorprenden de lo bajo que se encuentra una vez que los minutos de máquina se valoran honestamente.
¿Qué cambia cuando agregas el acabado?
Cualquiera que sea la ruta que elijas, la pieza aún tiene que parecer correcta y sentirse correcta. Los toques de las tapas de las puertas tienen que quitarse, la luz de la línea de separación tiene que desaparecer y las superficies cosméticas tienen que alcanzar el acabado especificado. Esos pasos son manuales por defecto en la mayoría de los talleres, y ahí es donde se escapa el costo que ahorraste en etapas anteriores.
Un resumen medido de la economía típica de las células está disponible en nuestra comparación de desbarbado robótico versus manual para equipos que cuantifican esa última etapa antes de comprometer capital.
DZ Machinery construye células de desbarbado y pulido robótico alrededor de este tipo de pieza — independientemente de si comenzó como un bloque o como una fundición. Comparte tu dibujo y volumen anual, y nuestros ingenieros realizarán los cálculos de cruce contigo y propondrán una célula del tamaño adecuado para tu familia de piezas.