Control de calidad de fundición a presión de aluminio: Un plan de inspección desde la barra hasta el PPAP
Un sistema de calidad de fundición a presión falla de una manera predecible. Alguien encuentra una fuga en el ensamblaje final, se solicita una acción correctiva al proveedor, y la respuesta llega en forma de una frase: “error del operador, reentrenado.” Nada cambia de manera medible, y el problema vuelve en seis semanas. La razón suele ser que la planta nunca tuvo un plan de control que vinculara una característica a un método, una frecuencia y una regla de reacción. Tenía inspectores y medidores, lo cual no es lo mismo.
Esta guía establece el plan de inspección que recomendamos que un comprador exija y que un proveedor implemente, etapa por etapa: certificación de la aleación entrante, control del fundido, disposición del primer artículo, SPC en proceso, muestreo de porosidad, prueba de fugas, estrategia de medidores y manejo de no conformidades. Los números se dan como ventanas iniciales; ajústelos donde la consecuencia de la falla sea alta.
Comience con el plan de control, no con la lista de medidores
El plan de control es una tabla única que sigue la pieza desde el horno hasta el embalaje. Cada línea responde a cuatro preguntas: qué se controla, cómo se mide, con qué frecuencia y qué sucede cuando se mueve. Si una característica no tiene línea en la tabla, no está controlada, independientemente de cuántos inspectores haya en la planta.
Una plantilla funcional:
| Etapa | Característica | Especificación / tolerancia | Método | Tamaño de muestra y frecuencia | Método de control | Regla de reacción |
|---|---|---|---|---|---|---|
| Entrante | Química de la aleación | Según especificación, por ejemplo Si 7.5-9.5%, Cu 3.0-4.0% | Espectrómetro, 2 quemas por lote | Cada lote | Certificado del proveedor + verificar 1 en 10 lotes | Lote en cuarentena, volver a certificar |
| Fusión | Temperatura del fundido | 660-710 °C en dosificación | Termopar de inmersión calibrado | Cada 2 horas | Hoja de registro + gráfico SPC | Ajustar, retrasar los fundidos 1 lote |
| Fusión | Hidrógeno / índice de densidad | DI ≤ 3% (o ≤ 2% para fugas críticas) | Prueba de presión reducida | Cada 4 horas, y después de cualquier cambio de aleación | Gráfico de tendencias | Desgasificación 15-20 min, nueva prueba |
| Fundición | Velocidad de disparo lenta | Por ventana de proceso | Lectura de la máquina | Cada disparo | Alarma automática, ±10% | Detener, ajustar |
| Fundición | Presión de intensificación | Por ventana de proceso | Lectura de máquina / transductor | Cada disparo | Alarma automática, ±10% | Detener, ajustar |
| Fundición | Temperatura de la superficie del dado | 180-250 °C típico | Pirómetro de contacto o IR | Inicio de turno, por cavidad | Registro | Ajustar enfriamiento / ciclo |
| Primera pieza | Distribución dimensional completa | Dibujo, todas las dimensiones | CMM | 1 por cavidad por configuración | Registro completo | No ejecutar hasta ser liberado |
| En proceso | Característica clave A | p.ej. 42.00 ± 0.10 | CMM o calibrador funcional | 5 piezas / 2 h por cavidad | Gráfico X-bar R, Cpk ≥ 1.33 | Contener, ajustar, volver a verificar |
| En proceso | Superficie cosmética | Muestra límite | Visual, iluminación definida de 800-1000 lux | 1 por hora | Conjunto de muestras límite | Detener, pulir matriz o revisar |
| Post-fundición | Porosidad interna | Nivel por zona | Rayos X, referencia ASTM E505 | AQL 1.0 en zona crítica | Conteos de tendencia | Contener lote, revisar proceso |
| Post-fundición | Estanqueidad a fugas | ≤ tasa de decaimiento indicada | Decaimiento de presión | 100% o AQL 2.5 | Registro de aprobado/reprobado | Contener, clasificación 100% |
| Final | Embalaje / etiquetado | Especificación por paquete | Visual | Cada paquete | Lista de verificación | Reempaquetado |
Dos reglas hacen que esta tabla funcione. Primero, la regla de reacción debe estar escrita como una acción con un responsable, no como “investigar”. Segundo, la columna del método de control debe nombrar el tipo de gráfico, porque un Cpk calculado a partir de 20 piezas recolectadas al final de un mes no es control de proceso.
Control de aleación entrante y fundición
Las piezas de fundición inheren su variabilidad a la fundición. La mayoría de los problemas dimensionales y de fugas que rastreamos a través de los datos de la celda comienzan como un problema de fundición en dos etapas anteriores.
Qué requerir en el material entrante:
- Química certificada por lote, con informe de espectrómetro, no un certificado genérico de la fábrica. Para material de clase A380, los elementos prácticos a vigilar son silicio (7.5-9.5%), cobre (3.0-4.0%), hierro (típicamente ≤ 1.3%, y mantenido lo suficientemente alto, alrededor de 0.8-1.1%, para reducir la soldadura en el molde), zinc (≤ 3.0%), magnesio (≤ 0.10%) y manganeso (≤ 0.50%).
- Pruebas de verificación en el muelle de recepción de su proveedor. Revisión completa de certificación en cada lote, además de una revisión con espectrómetro en uno de cada diez lotes, o uno de cada cinco para una nueva fuente de lingotes.
- Disciplina en devoluciones y chatarra de entrada. El material reciclado debe estar segregado por aleación y ser rastreado. La mezcla no controlada de canales devueltos de una familia de aleaciones diferente es la forma más rápida de fallar en la química.
- Almacenamiento de lingotes. Seco, cubierto y llevado a temperatura de taller antes de cargar. Un lingote frío y húmedo que se sumerge en un baño caliente es un problema de hidrógeno y seguridad.
Elementos de control de fundición que pertenecen al plan:
| Artículo | Ventana típica | Por qué importa |
|---|---|---|
| Temperatura del horno de mantenimiento | 640-680 °C | Por encima de aproximadamente 720 °C, tanto la solubilidad de hidrógeno como la absorción de hierro aumentan |
| Temperatura de dosificación en la manga de inyección | 660-710 °C | Establece la viscosidad, el comportamiento de llenado y la vida del molde |
| Desgasificación (rotatoria o de lanza, nitrógeno o argón) | 10-20 min por tratamiento | Reduce la porosidad por hidrógeno, el defecto gaseoso dominante |
| Índice de densidad (prueba de presión reducida) | ≤ 3% general, ≤ 2% crítico por fugas | Proxy cuantitativo para gas disuelto |
| Frecuencia de eliminación de escoria / slag | Cada 2-4 horas, y antes de cada cambio de aleación | Las inclusiones se convierten en caminos de fuga y defectos en el mecanizado |
| Seguimiento de pérdida de fundido | Típicamente 2-5% de peso cargado | Un cambio repentino indica deriva en la temperatura o manejo de escoria |
Un punto práctico: el registro de fundido es el primer documento que se debe solicitar cuando aparece un defecto. Si no existe, o si los números son sospechosamente idénticos de turno en turno, el resto del sistema de calidad es teatro.
Distribución del primer artículo y línea base de capacidad
La distribución de la primera pieza es donde se establece lo que realmente puede soportar el proceso, antes de que alguien se comprometa con una tasa de producción.
Procedimiento que recomendamos:
- Realice un mínimo de 30 piezas por cavidad en configuraciones de proceso nominal, desde un dado estabilizado. No tome las primeras cinco disparos; el dado no alcanza un estado térmico estable hasta aproximadamente entre 20 y 60 ciclos, dependiendo de la masa de la pieza.
- Numere cada pieza con la identificación de cavidad y la secuencia de disparo, para que pueda observar el desplazamiento térmico a lo largo de la producción.
- Realice un diseño dimensional completo en al menos 5 piezas por cavidad y mida las características clave en las 30 piezas.
- Calcule la capacidad preliminar en las características clave. Un proceso de fundición en la primera hora que muestre un Cpk por debajo de 1.00 en una dimensión mecanizada posteriormente es una advertencia: estará comprando capacidad a la operación CNC en su lugar.
- Registre las configuraciones exactas del proceso que produjeron las piezas aceptables: velocidad de disparo lenta, posición de cambio rápido de disparo, velocidad de disparo rápida, presión de intensificación y retardo, temperaturas del dado, tiempo de ciclo, dilución del agente desmoldante y duración del rociado. Esto se convierte en la línea base en el plan de control.
- Firme las muestras límite por aspectos cosméticos, con la iluminación y la distancia de visualización registradas, y almacene un conjunto en su planta y otro en la del proveedor.
La salida de esta etapa no es “APROBADO en PPAP”. Es una ventana de proceso documentada y un conjunto de números a los que puede hacer regresión cuando el proceso se desvíe en el mes nueve.
SPC en proceso: qué graficar y con qué frecuencia
No todas las dimensiones merecen un gráfico. Grafique las características que son críticas para la función, aquellas que han tenido movimientos históricos y las que son costosas de detectar en etapas posteriores.
Práctica recomendada:
- Tamaño del subgrupo 5, muestreo cada 2 horas por cavidad para un programa de alto volumen, y cada hora para una característica con una tasa de deriva conocida. Un intervalo de 2 horas en un ciclo de 40 segundos significa que se aprende sobre un desplazamiento después de aproximadamente 180 piezas; si la consecuencia es una pieza mecanizada, ajústela.
- Utilice gráficos X-bar y R en dimensiones clave, y gráficos p o c en conteos de defectos como rechazos por fugas por cada cien.
- Establezca límites de alerta y acción. Práctica común: alerta a 2 sigma, acción a 3 sigma, además de reglas de ejecución para siete puntos en un lado de la media.
- Establezca los objetivos de Cpk por criticidad: Cpk ≥ 1.33 en dimensiones críticas para el mecanizado y el ensamblaje, Cpk ≥ 1.00 en dimensiones de fundición donde el dibujo lo permita, y Cpk ≥ 1.67 en dimensiones relacionadas con la seguridad o sellado.
- Los parámetros de la máquina también son características. Tende la velocidad de disparo lento y la presión de intensificación por disparo, con rechazo automático de disparos fuera de ±10%. Esto capta la deriva que la inspección dimensional encuentra una hora después.
Una nota sobre gauge R&R: antes de confiar en un número Cpk, verifica el sistema de medición. En una superficie de fundición a presión, un gauge R&R por encima de 10% de tolerancia es común cuando el datum es un testigo de línea de separación o una cara de fundición en estado crudo. Corrige el esquema de datum, generalmente midiendo desde datums mecanizados o usando un gauge funcional, antes de discutir sobre la capacidad.
Porosidad: radiografía, sección y niveles AQL
La porosidad es el defecto que separa una fundición que pasa el diseño de la pieza de una que tiene fugas o falla en servicio. No hay forma de inspeccionarla visualmente, por lo que el plan necesita un método de muestreo y aceptación definido.
- Método. Radiografía en tiempo real para volumen alto, radiografía con película o digital para calificación, y sección periódica o microsección para causa raíz. Las radiografías de referencia deben estar nombradas en el dibujo, comúnmente la escala ASTM E505 para fundiciones de aluminio a presión.
- Zonar la pieza. La aceptación no es uniforme. Una zona de entrada o un tope grueso contendrán algo de porosidad por física; una pared que separa la presión de la atmósfera no lo hará. Marca las zonas en el dibujo con diferentes niveles de aceptación.
- Establece AQL por consecuencia. Para una zona estructural o de frontera de presión, AQL 0.65 a 1.0 en un tamaño de muestra definido, con filtración de 10% cuando un lote falla. Para zonas no críticas, AQL 2.5 puede ser defendible.
- Cuantifica en el acuerdo. Indica el diámetro máximo aceptable de poro y el área agrupada permitida por zona, por ejemplo, un solo poro ≤ 0.5 mm y ninguna agrupación que supere los 1.5 mm en la zona de sellado.
- Rastrea el conteo, no solo el aprobado/rechazado. Una tendencia ascendente en el conteo de rechazos por cada cien, incluso cuando cada lote pasa el AQL, es la señal de que un parámetro del proceso ha cambiado.
De dónde proviene la porosidad es un tema aparte con su propio diagnóstico, y las firmas de fallo están cubiertas en nuestro causas y soluciones de porosidad en fundición a presión de aluminio artículo.
Pruebas de fuga: método, límites y deriva
La caída de presión es el método estándar para carcasas de fundición a presión y cuerpos de válvula. La prueba es simple; especificarla de modo que tenga significado no lo es.
- Presión de prueba. Típicamente 1.5× la presión de trabajo, o un valor absoluto declarado, por ejemplo 0.5-6 bar dependiendo de la aplicación. Tiempo de retención 5-30 segundos, más un período de estabilización.
- Límite de rechazo. Expresado como una tasa de decaimiento, en Pa/s o cm³/min a presión de prueba, no como “sin burbujas”. Un límite práctico común para una carcasa pequeña es un decaimiento inferior a 10-50 Pa/s después de la estabilización, pero el número debe provenir de una prueba de correlación contra una fuga real en campo, no de un número redondo.
- Correlación. Realice una muestra de piezas hasta su destrucción, o sumerja las piezas probadas a la presión de trabajo, para confirmar que el límite de decaimiento corresponde a una fuga real. Hágalo una vez en la calificación y nuevamente después de cualquier cambio de diseño.
- Temperatura. El aluminio y el aire se mueven con la temperatura. Pruebe a una temperatura controlada de la pieza, típicamente entre 20-25 °C, y deje que las piezas se normalicen después de templar o lavar, o su tasa de rechazo seguirá la variación del cambio en lugar del proceso.
- Deriva. Observe el valor medio de decaimiento, no solo el resultado de aprobado/reprobado. Una media poblacional que aumenta lentamente durante semanas con una dispersión estable generalmente indica un aumento en la microporocidad, y eso apunta de vuelta al gas en la fundición o a la fase de intensificación.
CMM versus calibradores funcionales
Ambos tienen un lugar, y usar el incorrecto crea problemas fantasma.
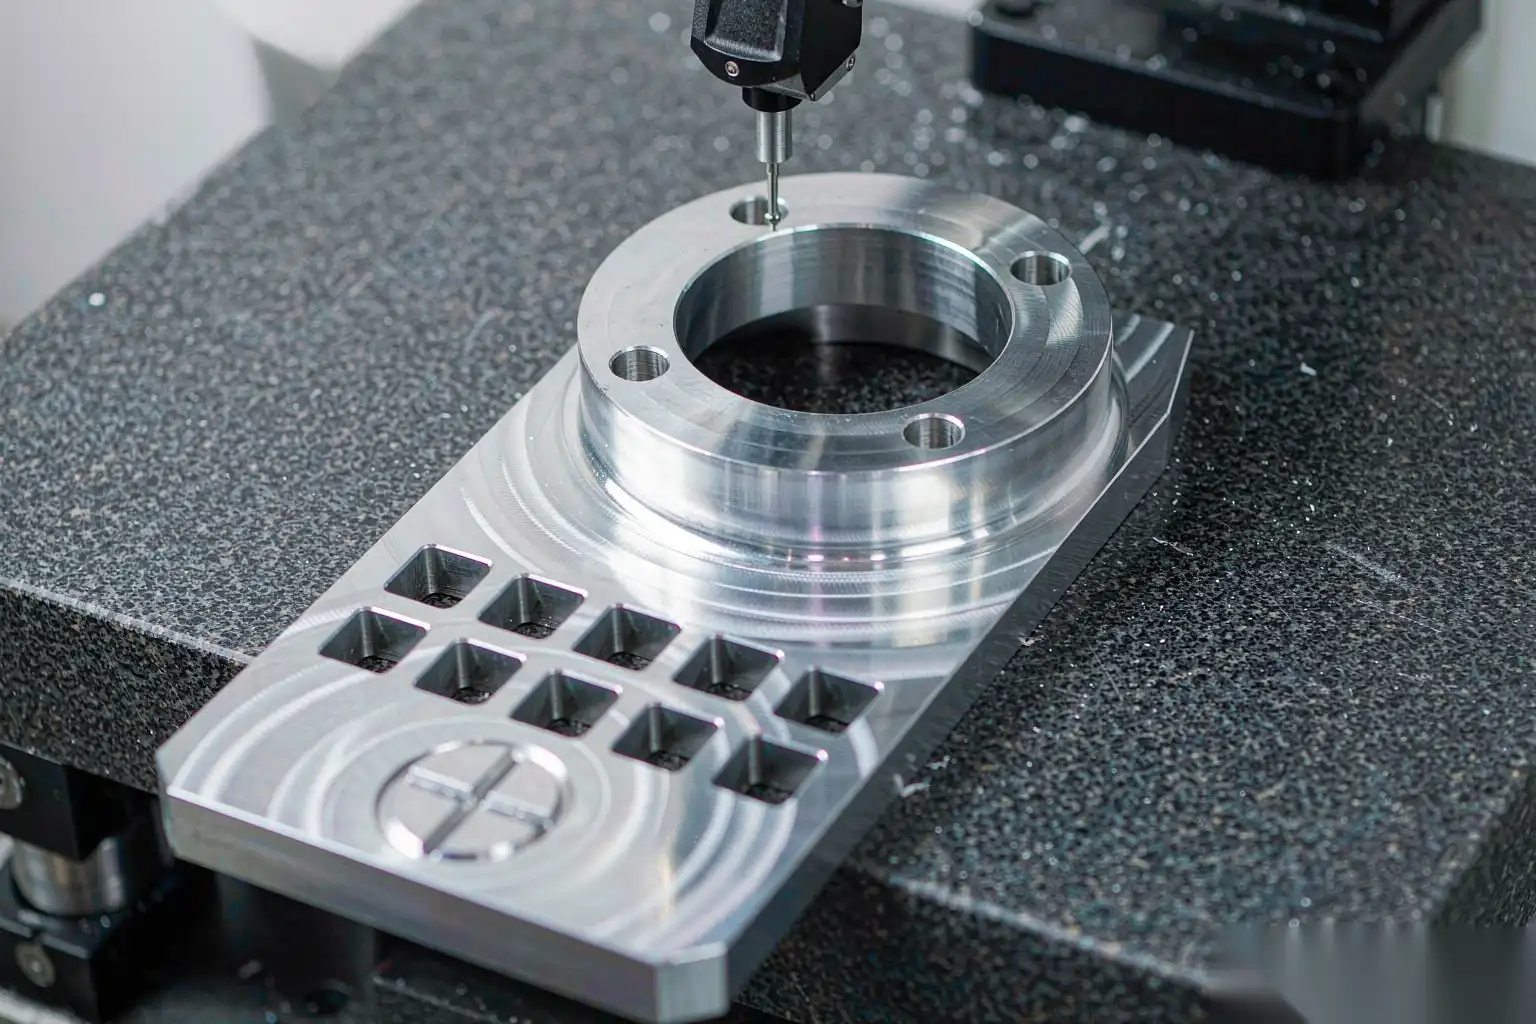
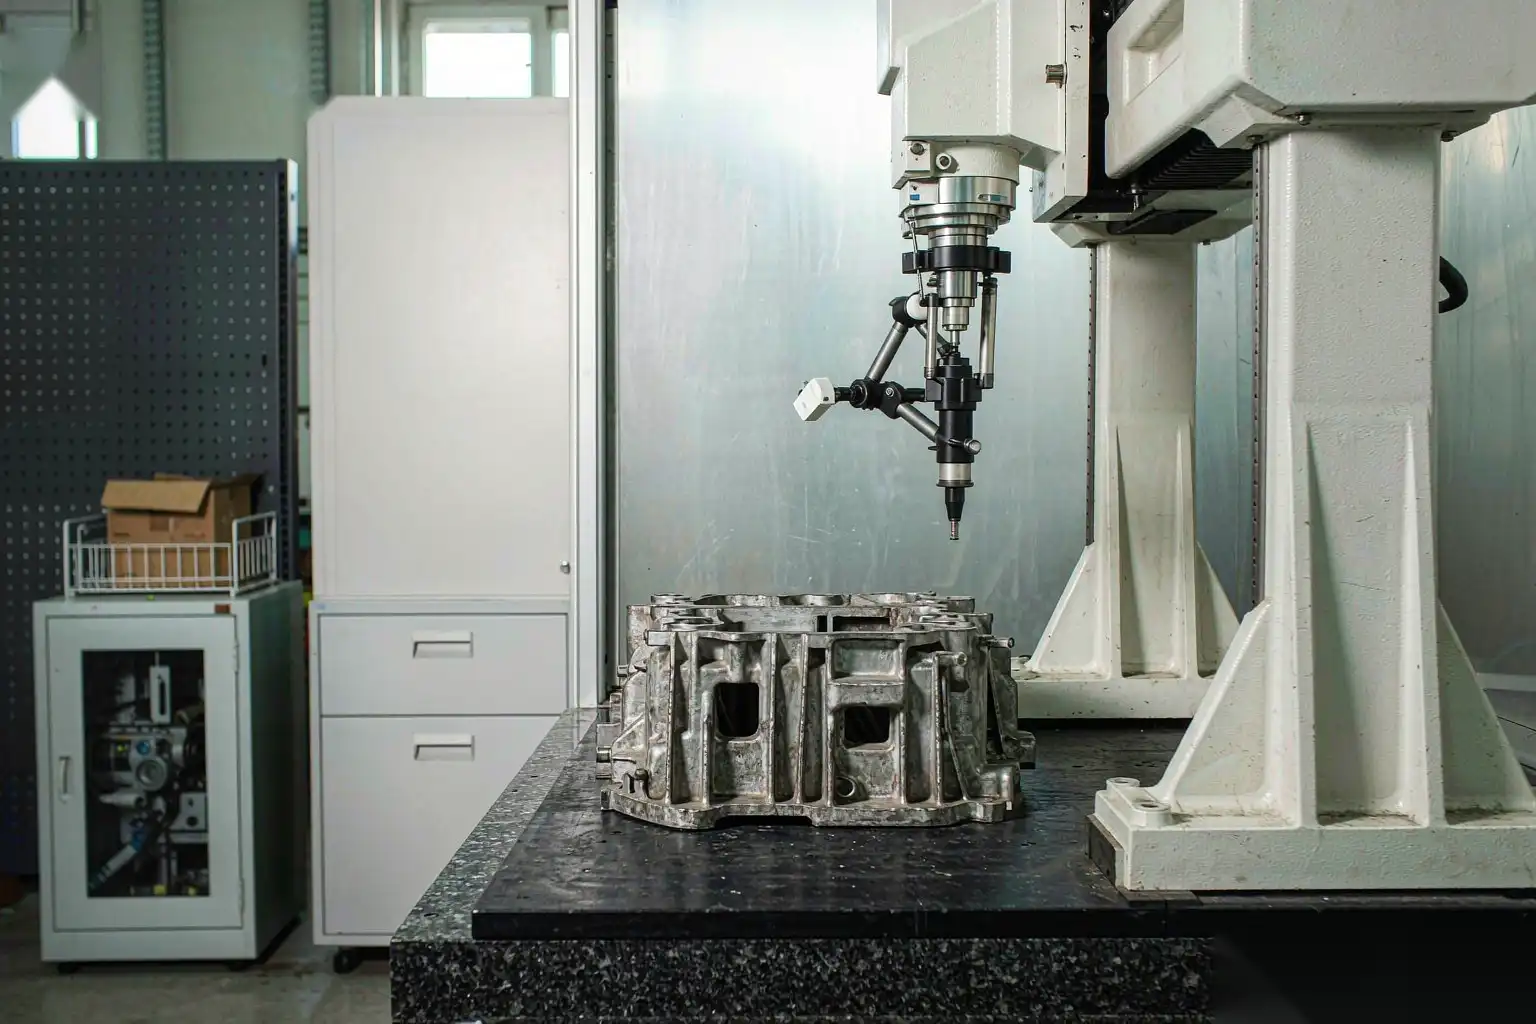
- CMM para el diseño del primer artículo, para estudios de capacidad, para piezas con GD&T complejo, y para cualquier cosa donde necesite un número en lugar de una decisión. El tiempo de ciclo en un CMM es de minutos a decenas de minutos, lo que lo limita a muestreos.
- Calibradores funcionales y fijaciones go/no-go para controles en proceso de alta frecuencia, para interfaces de ensamblaje, y para características donde el esquema de datum es difícil en una superficie de fundición. Un calibrador funcional bien construido con chorros de aire o indicadores de dial da una decisión en segundos y es repetible entre operadores, lo cual importa más que la precisión cuando la pregunta es “¿esto está derivando?”
- Sistemas de visión para presencia de rebabas, presencia de roscas, altura de rebaba en un área definida, y detección de imperfecciones superficiales, especialmente cuando la clase cosmética es alta.
- La regla de conciliación. Cuando el CMM y el calibrador no coinciden, gana el calibrador para clasificar y gana el CMM para determinar la causa raíz, pero solo si ambos están calibrados contra el mismo esquema de datum. La mayoría de las discrepancias se deben a una diferencia en el datum, no a un error de medición.
Cualquiera que sea el método, calibra según un programa y mantén el registro: anual para los calibradores, verificación periódica del CMM contra un artefacto certificado, y una reinspección después de cualquier caída o choque.
No conformidades y de dónde realmente proviene la deriva dimensional
Cuando una dimensión clave se desplaza, la causa casi siempre es una de seis cosas. Seguir la lista en este orden ahorra tiempo.
- Cambio de temperatura del molde. Un cambio de 30 °C en la superficie del molde altera la contracción por solidificación de manera medible. Causas: una línea de enfriamiento bloqueada, un cambio en la duración del rociado, un cambio en el tiempo de ciclo, o una pausa del operador que permite que el molde se empape.
- Desgaste o daño del molde. Desgaste del pasador de eyección, desplazamiento del núcleo, desgaste de la corredera y acumulación de soldadura en un núcleo, todos afectan las dimensiones. La soldadura es progresiva, por lo que la firma presenta una deriva monótona lenta a lo largo de miles de disparos.
- Desviación de los parámetros del proceso. Decaimiento de la presión de intensificación, pérdida de pre-carga de nitrógeno en el acumulador o cambio en la velocidad de disparo después de un servicio hidráulico.
- Cambio de aleación o fundido. Un nuevo lote de lingotes con diferente contenido de silicio o hierro modifica el comportamiento de contracción. Verifique el registro de calor antes de manipular el molde.
- Templado y manejo. Las piezas templadas calientes y apiladas pueden deformarse; las piezas que se dejan envejecer antes del mecanizado se mueven a medida que continúa la precipitación. El envejecimiento natural estabiliza la mayoría de las fundiciones de aluminio en aproximadamente 7-30 días.
- La medición en sí misma. Desgaste del calibrador, una superficie de referencia sucia, rebabas en la cara de localización o una técnica diferente del operario.
El manejo de no conformidades debe seguir un cronograma fijo:
- Contención en 24 horas, incluyendo una clasificación de material sospechoso con un método definido y un límite marcado en la secuencia de producción.
- Causa raíz en 5 días laborables, utilizando la lista de causas anterior, con datos en lugar de opiniones.
- Acción correctiva permanente en 20 días laborables, con el plan de control actualizado para detectar la falla antes.
- Verificación en una cantidad de producción definida, típicamente 3 lotes consecutivos o 5,000 piezas, antes de cerrar la acción correctiva.
- Revisión mensual del Pareto de rechazos, porque las mismas tres defectos representarán el 70-80% del coste, y el plan debe ser reponderado hacia ellos.
Finalmente, mantenga la conversación sobre calidad conectada con el dibujo. Las decisiones de tolerancia tomadas sin referencia al proceso son la razón por la cual existen muchos planes de control; nuestro guía de tolerancias para fundiciones de aluminio establece lo que el proceso mantiene como fundido en estado bruto frente a lo que necesita mecanizado. Y cuando el defecto recurrente está en la superficie en lugar de en la dimensión, el catálogo en defectos y soluciones en fundición de aluminio a presión es la referencia más rápida.
DZ Machinery trabaja en la mitad aguas abajo de esta imagen. Cuando el Pareto de rechazos está dominado por variaciones en la altura de rebabas, restos de línea de separación o inconsistencias en el borde tras el recorte, el desbarbado manual introduce exactamente la variación de operario a operario que un plan de control no puede absorber. Nuestras células de desbarbado y rectificado robotizadas usan husillos flotantes controlados por fuerza con cumplimiento definido y cambio automático de herramienta, por lo que la cantidad de remoción se convierte en un parámetro de la máquina con un valor registrado en lugar de un juicio humano. Si está elaborando un plan de control y descubre que sus características clave están siendo creadas por una amoladora manual, envíenos el dibujo de la pieza y la especificación de rebaba y le diremos qué puede soportar la estación.