Factores de costo del fundido de aluminio: Qué impulsa el precio por pieza
Por qué es difícil estimar el costo de la fundición a presión
El costo de la fundición a presión de aluminio es notoriamente difícil de estimar con precisión porque:
- Muchos factores interactuantes: material, tiempo de máquina, mano de obra, acabado, calidad, gastos generales
- Variación específica del proveedor: diferentes proveedores tienen estructuras de costos diferentes
- Dependiente del volumen: el costo por pieza cambia drásticamente con el volumen
- Amortización de la herramienta: el costo inicial de la herramienta afecta el costo por pieza durante toda la vida de producción
- Costos ocultos: cambios en ingeniería, inspección de calidad, embalaje, logística
Una cotización de un proveedor puede diferir en un 30-50% de una cotización comparable de otro proveedor. Entender la estructura de costos te ayuda a evaluar las cotizaciones de manera inteligente.
La estructura de costos de una pieza de fundición a presión
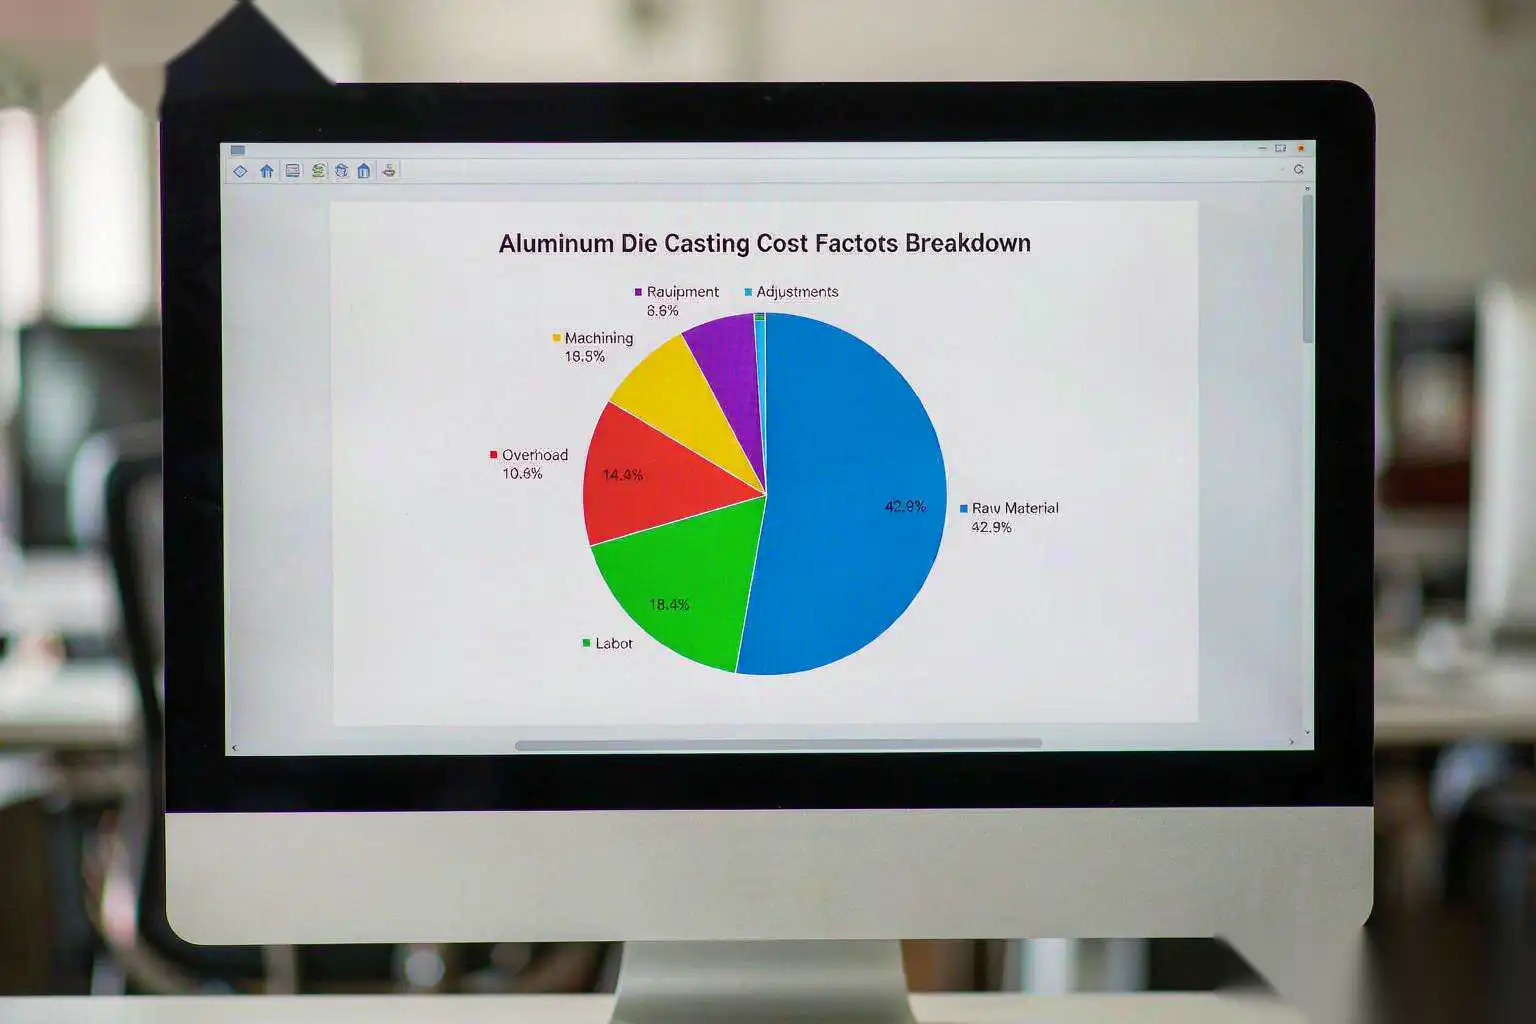
Para un proyecto típico de fundición a presión de aluminio, el costo por pieza se desglosa aproximadamente así:
| Componente de costo | Costo por pieza | Notas |
|---|---|---|
| Material (aleación) | 25-40% | varía con el peso de la pieza, costo de la aleación |
| Fundición (máquina + mano de obra + gastos generales) | 20-35% | varía con el tiempo de ciclo, tamaño de la máquina |
| Acabado | 15-35% | varía con los requisitos cosméticos |
| Calidad e inspección | 5-10% | varía con los requisitos de calidad |
| Embalaje y logística | 3-5% | varía con el destino, modo |
| Amortización de las herramientas | 5-15% | varía con el volumen |
Estos porcentajes cambian drásticamente según el tamaño de la pieza, la complejidad, el volumen y los requisitos de acabado. Una pieza pequeña y sencilla podría ser de material 40%, mientras que una pieza cosmética grande podría ser de acabado 35%.
Costo del material
El material es el componente de costo único más grande para la mayoría de las piezas.
Costo de la aleación
| Aleación | Costo relativo (frente a A380) |
|---|---|
| A380 (estándar) | 1.0x (línea base) |
| A383 | 1.05x |
| A384 | 1.10x |
| A413 | 1.05x |
| A390 | 1.30x |
| Magsimal-59 | 1.80x |
| A201/A206 | 2.50x |
A380 es el más barato porque tolera un contenido reciclado del 30-50%. Las aleaciones de mayor rendimiento utilizan más metal primario y requieren un control de proceso más estricto.
Utilización del material
La proporción del peso de la pieza respecto al material total utilizado:
- Peso de la pieza fundida: el peso neto de la pieza terminada
- Peso del canal y del rebose: normalmente el 20-50% del peso de la pieza fundida
- Rama y biscuit: normalmente el 5-15% del peso de la pieza fundida
- Material total utilizado: pieza fundida + canal + rebose + biscuit
Una pieza con una utilización de material del 30% significa que 30% de la aleación terminan en la pieza terminada, y 70% son canal, rebose y biscuit que se vuelven a fundir. Un mejor diseño de la puerta y un control de proceso mejoran la utilización, reduciendo el coste del material por pieza.
Contenido reciclado
El A380 rutinariamente contiene 30-50% de aluminio reciclado. El contenido reciclado es mucho más barato que el aluminio primario (generalmente 20-40% menos). El fundidor compra la aleación basada en un porcentaje específico de contenido reciclado, y el costo es negociable.
Costo de fundición
El costo de fundición está determinado por el tiempo de máquina, mano de obra y gastos generales.
Costo de máquina
- Máquinas de cámara caliente (zinc): $20-100 de costo operativo por hora
- Máquinas de cámara fría (aluminio): $50-300 de costo operativo por hora
- Máquinas grandes (más de 800 toneladas): $200-500 de costo operativo por hora
El costo por pieza = (costo de máquina por hora × tiempo de ciclo en horas) / piezas por ciclo.
Un tiempo de ciclo de 30 segundos en una máquina de $150/hora = $1.25 de costo de máquina por pieza. Un tiempo de ciclo de 60 segundos en la misma máquina = $2.50 por pieza.
Tiempo de ciclo
El tiempo de ciclo depende de:
- Tamaño y peso de la pieza: las piezas más grandes tardan más en llenarse y enfriarse
- Grosor de pared: las paredes más gruesas tardan más en enfriarse
- Eficiencia del sistema de enfriamiento: mejor refrigeración = ciclo más corto
- Tiempo de eyección: depende de la complejidad de la pieza
- Tiempo de pulverización y lubricación: depende del tamaño de la pieza
- Tiempo de respuesta de la máquina: sistemas hidráulicos y de control más rápidos
La optimización del tiempo de ciclo es una de las formas más efectivas de reducir costos. Una reducción del tiempo de ciclo de 20% en una pieza equivale a una reducción de costos de 15-20% por pieza.
Costo de mano de obra
- Mano de obra directa: operadores de máquina, operadores de acabado, inspectores
- Mano de obra indirecta: supervisores, mantenimiento, calidad, planificación
En una celda moderna de fundición a presión automatizada, la mano de obra directa representa el 10-20% del costo de fundición. En una operación manual, puede ser del 30-50%.
Costos indirectos
- Costos de la instalación: edificio, servicios públicos, seguros
- Depreciación del equipo: máquinas, robots, equipos de acabado
- Mantenimiento: preventivo y correctivo
- Sistema de calidad: certificación ISO, calibración, capacitación
Los costos indirectos suelen representar el 30-50% del costo de fundición. Son fijos independientemente del volumen, por lo que un mayor volumen reduce el costo indirecto por pieza.
Costo de acabado
El acabado puede representar entre el 15 y el 35% del costo de la pieza, especialmente para piezas visibles de consumo.
Pasos y costos de acabado
| Paso de acabado | Costo típico por pieza |
|---|---|
| Acabado y desbaste | $0.05-0.30 |
| Tumbling / vibratorio | $0.10-0.50 |
| Chorreado | $0.10-0.40 |
| Desbarbado robótico | $0.20-1.00 |
| Pulido robótico | $1.00-5.00 |
| Pulido manual | $3.00-10.00 |
| Anodizado (Tipo II) | $0.30-1.50 |
| Anodizado duro (Tipo III) | $0.50-3.00 |
| Recubrimiento en polvo | $0.50-3.00 |
| Pintura húmeda | $1.00-5.00 |
| Recubrimiento (cromo/níquel) | $2.00-10.00 |
La amplia gama refleja el tamaño de la pieza, la complejidad y los requisitos de calidad. Una pieza pequeña y sencilla está en el extremo bajo; una pieza grande y compleja de acabado cosmético está en el extremo alto.
Factores que influyen en el costo del acabado
- Número de pasos del proceso: cada paso añade costo
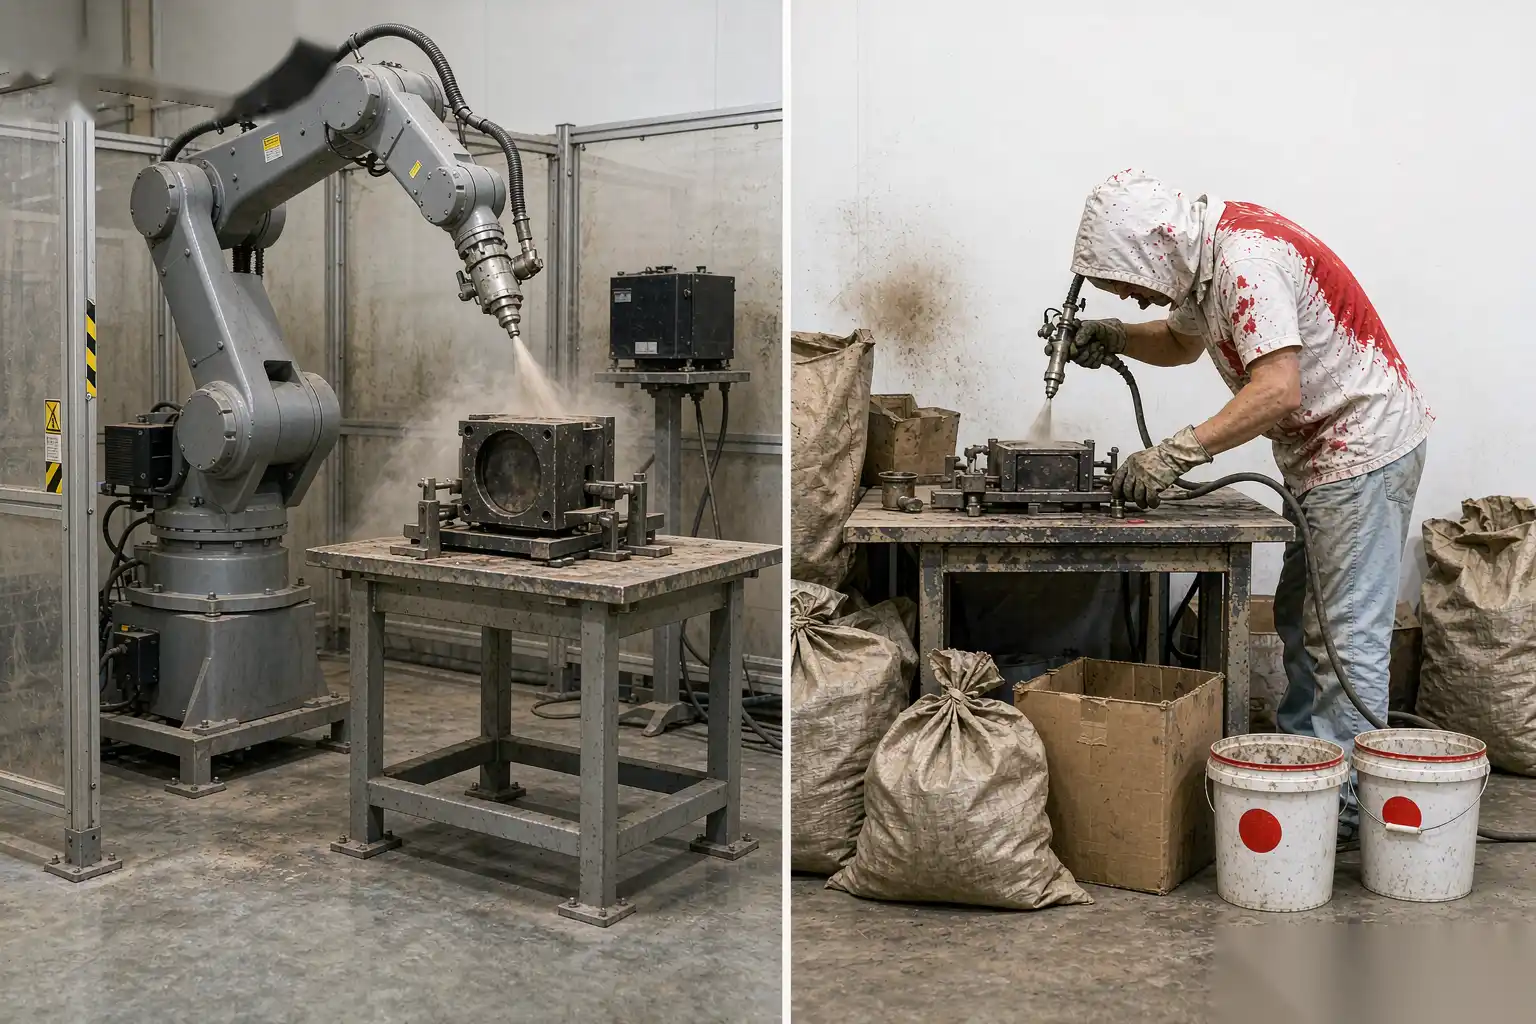
- Mano vs automatización: el acabado manual es de 3 a 10 veces más caro que el robótico
- Requisitos cosméticos: Los estándares cosméticos de Clase A aumentan significativamente el costo
- Tamaño de la pieza: las piezas más grandes cuestan más en términos absolutos
- Volumen: un mayor volumen justifica la automatización, reduciendo el costo por pieza
Costo de calidad e inspección
El costo de asegurar que la pieza cumple con las especificaciones:
- Inspección visual: Muestreo 100% o AQL
- Inspección dimensional: CMM, comparador óptico, calibradores go/no-go
- Inspección por rayos X: para piezas críticas (detección de porosidad)
- Pruebas de presión: para piezas herméticas a la presión
- Pruebas mecánicas: tracción, dureza en el primer artículo y muestras periódicas
- Medición del acabado superficial: para piezas cosméticas
Para piezas críticas de seguridad, los costes de calidad pueden ser del 15-20% del coste total. Para piezas no críticas, 3-5%.
Coste de Herramental (Amortización)
El herramental se paga por adelantado, pero el coste se amortiza en función del volumen de producción.
Factores de coste del herramental
- Complejidad del molde: cavidad sencilla, slides, multi-cavidad
- Grado de acero: Estándar H13, acero premium (W302, Dievar) para alto volumen
- Tratamiento superficial: Nitruración, pulido, recubrimiento PVD
- Cambios de ingeniería: presupuesto del 10-15% del herramental original para ECs
- Ubicación del taller de herramientas: Los talleres de herramientas en China son un 50-70% más baratos que los occidentales
Ejemplo de amortización
Un molde de $50.000 utilizado para 100.000 piezas:
- Amortización por pieza: $0.50
- Más presupuesto para EC (10%): $0.05
- Costo total de herramientas por pieza: $0.55
El mismo troquel $50.000 utilizado para 1.000.000 de piezas:
- Amortización por pieza: $0.05
- Más presupuesto EC: $0.005
- Costo total de herramientas por pieza: $0.055
El costo de las herramientas por pieza disminuye 10 veces a medida que el volumen aumenta 10 veces. Por eso, los proyectos de alto volumen favorecen la fundición a presión a pesar del alto costo inicial de las herramientas.
Métodos de estimación de costos
Tres enfoques comunes para estimar el costo de la fundición a presión:
1. Cotización por pieza del proveedor
El método más preciso. Envíe el dibujo a un proveedor calificado y solicite una cotización para su volumen objetivo. Un proveedor serio responde en 5-10 días hábiles con un desglose detallado de costos.
2. Estimación por pieza basada en reglas empíricas
Menos precisa pero útil para estimaciones en etapas tempranas. Reglas empíricas comunes:
- Costo de fundición a presión de aluminio por kg: $5-15 por kg de pieza terminada (sin incluir herramientas y acabado)
- Costo de acabado por kg: $2-10 por kg dependiendo de los requisitos
- Costo de herramientas por pieza: basado en volumen, como se muestra arriba
- Costo total por pieza: material + fundición + acabado + calidad + amortización de herramientas
3. Software de modelado de costos
Para proyectos de alto volumen o alta complejidad, utilice software especializado en modelado de costos de fundición a presión. Estas herramientas toman en cuenta la geometría detallada de la pieza, aleación, acabado y volumen, y generan estimaciones de costos con una precisión de 10-20%.
Oportunidades de reducción de costos
Las mayores oportunidades de reducción de costos, en orden de impacto:
- Reducción del tiempo de ciclo — La reducción del tiempo de ciclo de 10-20% puede ahorrar 5-15% por pieza
- Mejora en la utilización de material — un mejor diseño de puerta puede ahorrar 10-20% en costo de material
- Automatización del acabado — el pulido robotizado puede reducir el costo de acabado en un 50-80% en comparación con el trabajo manual
- Mejora del rendimiento — cada mejora del rendimiento de 1% reduce el costo por pieza en 1-2%
- Aprovechamiento del volumen — comprometerse con un volumen mayor ofrece mejores precios
- Selección de aleaciones — elegir la aleación más económica aceptable
- Relajación de tolerancias — tolerancias más laxas reducen el costo de inspección y la tasa de rechazo
- Simplificación del diseño — menos moldes, geometría más sencilla = matriz más barata y ciclo más rápido
Costos ocultos a tener en cuenta
- Tarifas por cambios en ingeniería: el proveedor puede cobrar por cualquier cambio de diseño posterior a la herramienta
- Tarifas de configuración y prueba: la configuración del primer lote en el proveedor puede facturarse por separado
- Costos de embalaje: embalaje personalizado para ventas minoristas o requisitos específicos de envío
- Tarifas de modificación de herramientas: los cambios después del PPAP generalmente se facturan por tarifas horarias
- Recargo de calidad: la inspección o certificación premium puede facturarse por separado
- Logística y aranceles: aranceles de importación, flete, tasas aduaneras (si se adquiere internacionalmente)
- Costo de almacenamiento de inventario: los plazos de entrega más largos significan más inventario, lo cual tiene un costo
Siempre solicite una cotización detallada para que pueda ver exactamente qué está incluido y qué es adicional.
Consejos para la negociación de costos
- Obtenga de 3 a 5 cotizaciones comparables para establecer un rango de precios justo
- Solicite cotizaciones detalladas — material, fundición, acabado, calidad, herramientas por separado
- Entender el umbral de volumen — obtener cotizaciones a múltiples volúmenes para encontrar el punto de equilibrio
- Negociar términos de herramientas — depósito, hitos, pago en muestra T1
- Negociar términos de pago — neto 30 o neto 60 suele ser posible para clientes establecidos
- Estar dispuesto a comprometer volumen — compromisos de volumen a varios años desbloquean mejores precios
- No negociar en calidad — sustitución de aleación o reducción de calidad no es un ahorro real
- No negociar en propiedad de herramientas — tus herramientas, tu propiedad, punto final
Dónde realmente se mueve el costo
Cada modelo de costo de fundición a presión tiene las mismas cinco categorías — material, tiempo de máquina, acabado, calidad y gastos generales — pero las categorías no tienen la misma importancia, y la influencia nunca está donde los nuevos llegan a buscar. El precio del material recibe atención porque es cotizable, sin embargo, un cambio del diez por ciento en el precio de la aleación mueve el costo total de la pieza solo un tres o cuatro por ciento. El tiempo de máquina es donde realmente está el dinero: cada segundo de ciclo multiplicado por un millón de disparos es una línea de salario, por eso el diseño de enfriamiento de la matriz y la disciplina en los disparos recompensan la atención de ingeniería mucho más allá de su popularidad. El acabado es la categoría silenciosa — una cuarta parte a un tercio del costo de la pieza en la mayoría de los programas — y la única que puede reducirse sin tocar la fundición en absoluto, mediante mejor control de rebabas, desbarbado robótico y programas de pulido ajustados al mapa cosmético real en lugar de toda la pieza.
La revisión práctica de costos plantea tres preguntas en orden. ¿Puede el ciclo perder dos segundos sin riesgo para la calidad? ¿Puede el mapa cosmético reducir una zona? ¿Puede la celda de acabado funcionar sin supervisión durante el turno? Cada sí vale más que cualquier negociación de aleación.
DZ Machinery ocupa esa tercera pregunta a propósito. Nuestras celdas de desbarbado, rectificado y pulido están diseñadas para funcionar a ritmo con un operador supervisando varias celdas, lo que convierte la categoría de acabado de un problema de personal en una línea de capital con un retorno de inversión de dos a tres años. Cuando los clientes modelan el costo total del programa con nosotros antes de liberar la herramienta, la automatización del acabado suele ser la palanca más grande que aún no han accionado — mayor que la elección de aleación y a menudo mayor que la decisión de tonelaje de la máquina.
Preguntas frecuentes sobre el costo de fundición a presión de aluminio
¿Cuál es el costo por pieza de una fundición a presión de aluminio típica?
Para una pieza de tamaño medio (100-500 g peso terminado) con una producción de 10,000-50,000 piezas/año, el costo por pieza (sin incluir la herramienta) suele ser de $2-8 para material + fundición, más $1-5 para acabado. El costo total por pieza es de $3-13 dependiendo de la complejidad y el acabado.
¿Cuánto cuesta el dado?
Un dado simple de cavidad única de un proveedor chino cuesta $15,000-40,000. Un dado complejo de cavidad única con slides cuesta $40,000-100,000. Un dado de múltiples cavidades cuesta $60,000-200,000. Los proveedores occidentales cobran 2-3 veces más.
¿Cuándo se vuelve rentable el fundido a presión en comparación con el mecanizado o el plástico?
El punto de equilibrio depende de la complejidad de la pieza, pero normalmente:
- en mecanizado por fundición de barra: 1.000-3.000 piezas/año
- en moldeo por inyección de plástico: 2.000-5.000 piezas/año
- en impresión 3D: 5.000-10.000 piezas/año
Por encima de estos umbrales, la fundición a presión suele ser la opción más económica.
¿Cuál es la aleación más rentable?
A380 con alto contenido reciclado es la más barata. Las aleaciones de mayor rendimiento (A390, Magsimal, A201) son de 30 a 150% más caras por kg.
Un enfoque realista de gestión de costos
Un proyecto exitoso de fundición a presión gestiona el costo mediante:
- Estimaciones iniciales precisas — usar cotizaciones de proveedores para estimaciones serias, reglas generales para la planificación en etapas tempranas
- Revisión de DFM — identificar oportunidades de reducción de costos antes de la fabricación de moldes
- Cotizaciones detalladas — desglosar los componentes de costo para encontrar oportunidades de negociación
- Optimización del proceso — tiempo de ciclo, rendimiento, utilización de material
- Automatización del acabado — la mayor reducción de costos en muchos proyectos
- Aprovechamiento del volumen — compromisos de volumen a largo plazo desbloquean mejores precios
- Mejora continua — seguir el costo a lo largo del tiempo, identificar y actuar sobre las tendencias
En DZ Smart Manufacturing, nuestras células de acabado robótico suelen reducir el coste de acabado en un 50-80% en comparación con el trabajo manual, mejorando la calidad y la consistencia. Si está evaluando el coste de un proyecto de fundición a presión de aluminio y desea comentarios sobre el alcance del acabado, nuestro equipo de ingeniería puede revisar las especificaciones de su pieza y proporcionar una comparación de costes entre acabado manual y automatizado.
Vea nuestro acabado superficial automatizado para fundiciones a presión de aluminio