Fundición a presión en vacío: Reducción realista de porosidad, ventanas de proceso y cuándo compensa
La fundición a presión en vacío se vende como una cura contra la porosidad. No es una cura; es una técnica de reducción con un techo definido, y entender ese techo es la diferencia entre un programa que tiene éxito y uno que gasta dinero en un sistema de vacío y aún así desecha piezas. Utilizamos fundición asistida por vacío en una gran parte de las piezas de aluminio que posteriormente terminamos, principalmente carcasas estructurales y herméticas a la presión, y también hemos visto que se especifica en piezas donde no hizo nada medible.
Esta guía cubre cómo funciona realmente el proceso, el nivel de vacío y los objetivos de tiempo de evacuación que diseñamos, qué reducción de porosidad puedes esperar honestamente, la medición que lo demuestra y dónde el vacío cambia el comportamiento downstream, incluyendo tratamiento térmico, soldadura y pulido.
Qué hace realmente el vacío durante el disparo
El aire es la principal fuente de gas en la fundición a presión de alta presión. La cavidad, el conducto y la camisa de disparo están llenos de aire a presión atmosférica cuando comienza el disparo, y los tiempos de llenado de 40 a 80 ms no dejan mucho tiempo para que ese aire escape a través de las ventilaciones convencionales. La relación de compresión explica el daño: una cavidad a 1000 mbar que atrapa aire y lo comprime bajo una presión de intensificación de 60 a 80 MPa deja poros de gas a una presión residual lo suficientemente alta como para expandirse durante el tratamiento térmico y abrirse como ampollas bajo pintura o plating.
El vacío elimina la mayor parte de ese aire antes y durante el llenado. La bomba aspira la cavidad, el conducto y la camisa a una presión absoluta típicamente entre 50 y 200 mbar, por lo que la masa de gas disponible para ser arrastrada disminuye aproximadamente entre un 80 y un 95 por ciento. Menos gas arrastrado significa poros de gas más pequeños y menos en número, y —lo que a menudo olvidan los ingenieros— menos contrapresión en la cavidad, lo que significa que el metal avanza más lejos y más rápido con la misma fuerza del émbolo. En piezas de pared delgada, ese efecto secundario suele ser el beneficio más importante: el vacío te permite llenar una pared de 1.2 mm de espesor con una longitud de flujo de 250 mm que de otra manera fallaría.
El vacío no elimina la porosidad por contracción. La contracción por contracción proviene de la contracción volumétrica de aproximadamente el 6 al 7 por ciento del aluminio al solidificarse, y se aborda mediante alimentación, control de congelación en la entrada y intensificación. Si tu porosidad es causada por contracción, el vacío te decepcionará.
Tipos de válvulas y dónde se colocan
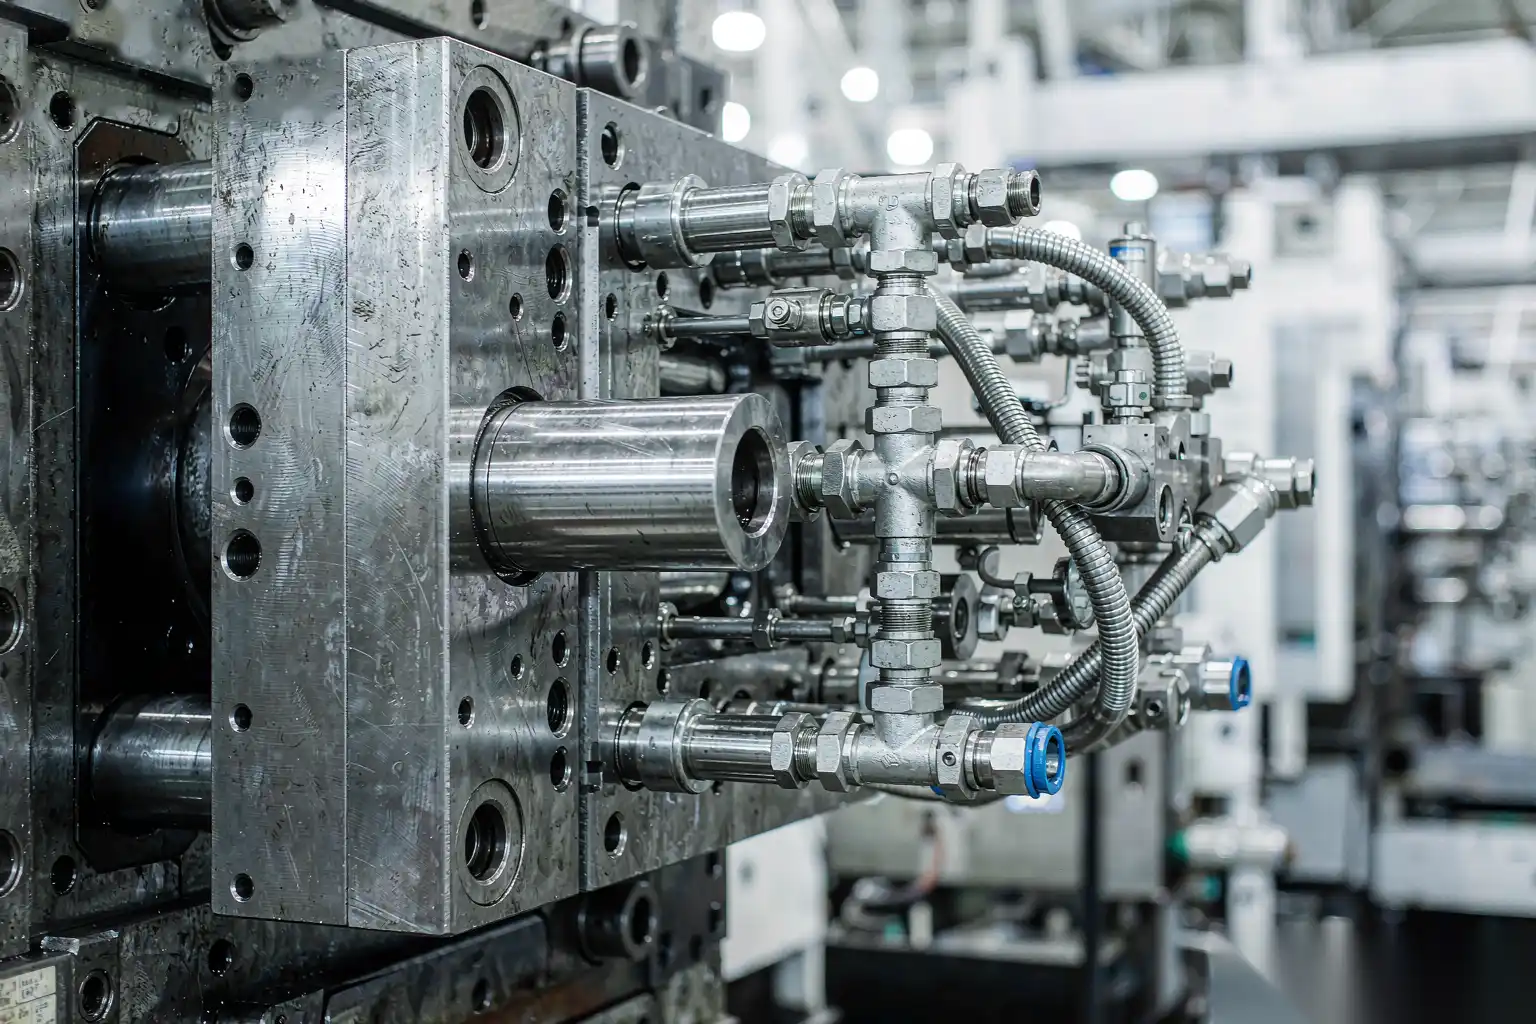
La válvula es el componente que decide si un sistema de vacío sobrevive a la producción. Su función es dejar salir el aire y detenerse antes de que el metal lo alcance, y debe hacer eso en cada disparo durante toda la vida útil de la herramienta, que se mide en decenas o cientos de miles de ciclos.
Válvulas de cierre mecánico
Una válvula de cierre mecánico utiliza el propio frente de metal que llega para empujar un pistón o placa que cierra el canal de vacío. Responden en unos pocos milisegundos, por eso son la opción más común. Se colocan en el molde, cerca del final del llenado, y necesitan un reinicio mecánico positivo en cada ciclo. Su debilidad es la contaminación: los residuos de aluminio y lubricante se acumulan en el elemento móvil, y una válvula que se queda parcialmente cerrada reduce la evacuación y produce la porosidad intermitente que es más difícil de diagnosticar.
Válvulas de bloque de enfriamiento y de onda
Un bloque de enfriamiento es un bloque de ventilación con un camino laberíntico de tamaño tal que el metal se congela en el canal antes de llegar a la línea de la bomba. No tiene partes móviles, lo que lo hace robusto, pero depende del equilibrio térmico. Si el bloque se calienta demasiado, pasa metal; si se enfría demasiado, el canal se congela temprano y la evacuación se detiene antes de que la cavidad esté llena. Los bloques de enfriamiento necesitan su propio circuito de enfriamiento y un termopar, y son sensibles a la temperatura de una manera que las válvulas mecánicas no lo son.
Vacío a través de la camisa de disparo
Extraer vacío desde el orificio de vertido o a través de la camisa evacua el mayor volumen de gas en el sistema, porque la camisa por encima del metal suele ser el reservorio de aire más grande. Generalmente se combina con una válvula montada en el molde en lugar de usarse sola. El detalle práctico es el sello en el orificio de vertido; un sello desgastado aquí gotea continuamente y se perseguirá el síntoma en la cavidad durante semanas.
Objetivos: Nivel de vacío, tiempo de evacuación, tasa de fuga
Tres números definen la ventana del proceso, y los tres deben estar en la hoja de configuración.
- Presión absoluta en el momento del inicio del disparo rápido. 50 a 100 mbar para piezas estructurales herméticas; 100 a 200 mbar para mejoras generales en la porosidad. Por debajo de unos 50 mbar, la ganancia marginal es pequeña y el costo en tiempo de ciclo aumenta, porque el tiempo de evacuación crece aproximadamente de manera logarítmica a medida que te acercas a la presión final de la bomba.
- Tiempo de evacuación disponible. El vacío debe alcanzar el objetivo antes de que pase el émbolo por el orificio de vertido, y debe mantenerse hasta que la válvula se cierre. La ventana de tiempo típica disponible es de 0.5 a 2.0 s, dependiendo del tiempo del ciclo de secado y de dónde se acopla la junta del orificio de vertido. Si solo tienes 0.4 s, ninguna especificación de bomba te salvará; necesitas reprogramar el ciclo.
- Tasa de fuga del sistema. Una línea de vacío y un dado en buen estado deberían mantenerse por debajo de 250 mbar durante 2 s después del aislamiento. Un aumento más rápido que aproximadamente 100 mbar/s indica una fuga en la línea de separación, un asiento de válvula desgastado, una línea agrietada o una junta tórica faltante en una extracción de núcleo.
La capacidad de la bomba debe dimensionarse según el volumen a evacuar y el tiempo disponible, no por una coincidencia en el catálogo con la tonelaje de la máquina. Como guía aproximada, evacuar de 15 a 25 litros de volumen de cavidad, pasador y manguito a 80 mbar en 1.2 s requiere una velocidad de bombeo muy por encima de lo que entrega una pequeña bomba de paletas una vez que se incluyen las pérdidas de conductancia de la línea.
También vale la pena registrar: el nivel de vacío en el que se cierra la válvula, y si se cierra antes o después de que la cavidad esté llena. Una válvula que se cierra a 400 mbar porque es lenta no te dará un resultado de 100 mbar independientemente de lo que indique el manómetro antes en el ciclo.
Reducción realista de porosidad y cómo medirla
Aquí está la expectativa honesta, basada en lo que vemos en piezas de producción seccionadas y radiografiadas.
| Condición | Tamaño típico de poro de gas | Fracción de área típica en una cara mecanizada | Tasa de fuga antes de la impregnación |
|---|---|---|---|
| Ventilación convencional, sin vacío | 0.3 a 1.5 mm | 1.5 a 4 por ciento | 5 a 15 por ciento |
| Vacío de 150 a 200 mbar | 0.1 a 0.5 mm | 0,5 a 1,5 por ciento | 1 a 4 por ciento |
| Vacío de 50 a 100 mbar, válvula buena | Por debajo de 0,15 mm | 0,2 a 0,6 por ciento | Por debajo del 1 por ciento |
| Porosidad por contracción, cualquier nivel de vacío | Irregular, interdendrítico | En gran medida sin cambios | Malo, no afectado por el vacío |
Esos son rangos, no promesas, y suponen que el resto del proceso está bajo control. Una herramienta con una mala ley de émbolo doblará aire en la funda y el vacío no lo recuperará.
La medición importa tanto como el proceso. Clasificación de la evidencia de menor a mayor:
- Valoración visual de una cara mecanizada. Barato, rápido y demasiado subjetivo para resolver una discusión.
- Medición de densidad mediante el método de Arquímedes. Proporciona porosidad en volumen con aproximadamente ±0,2 por ciento y es útil para monitoreo de tendencias, pero promedia en toda la pieza y oculta la gravedad local.
- Rayos X o TC en la sección crítica. La herramienta adecuada para una zona crítica por fugas. Establezca un criterio de aceptación en diámetro de poro y densidad de poros por unidad de área, no un vago “sin porosidad visible”.
- Prueba de fuga por decaimiento de presión a presión y volumen definidos. El único método que responde a la necesidad real del cliente. Especifique la presión de prueba, la caída permitida, el tiempo de estabilización y la temperatura.
- Sección metallográfica con análisis de imagen. El método de referencia para calibración. Corte en la misma ubicación cada vez, mida la fracción de área de poro y el diámetro máximo del poro, y mantenga los números en un gráfico de control.
Le decimos a los clientes que elijan un método objetivo, escriban el número de aceptación en el dibujo y dejen de discutir sobre fotografías.
Cuándo paga el vacío y cuándo no
El vacío paga cuando la porosidad es la restricción y la porosidad es impulsada por gas. Concretamente:
- Carcasas herméticas a la presión, cuerpos de válvula, cuerpos de bombas, piezas de compresores que deben pasar una prueba de fuga sin impregnación.
- Piezas que serán sometidas a tratamiento térmico de solución, soldadas o recubiertas a altas temperaturas, donde el gas atrapado se expande.
- Piezas de paredes delgadas donde el llenado está limitado por la presión de retroceso de la cavidad en lugar de la capacidad de la máquina.
- Piezas cuyo coste de desecho por unidad es lo suficientemente alto como para que una ganancia de rendimiento del 2 al 4 por ciento cubra rápidamente el coste de funcionamiento.
El vacío no paga cuando:
- El defecto dominante es encogimiento, cierre en frío o marca de flujo. Corrija primero la alimentación y el equilibrio térmico.
- La pieza no tiene fuga, ni requisitos estructurales ni cosméticos después del mecanizado. Está comprando un seguro contra un modo de fallo que nadie probará.
- La herramienta tiene una fuga grave. El vacío amplifica el valor de una buena condición de línea de separación; no puede compensar un dado que no sella.
- El tiempo de ciclo es la restricción principal y no hay tiempo adicional en el ciclo para la evacuación. El vacío típicamente añade de 0.3 a 1.5 segundos por disparo dependiendo del volumen y tamaño de la bomba. En un ciclo de 25 segundos, eso es unos pocos por ciento; en un ciclo de zinc de 8 segundos, es prohibitivo.
El coste de funcionamiento es real y vale la pena calcularlo antes de comprometerse: mantenimiento de la bomba y la válvula, limpieza de filtros y separadores, mantenimiento adicional del dado para el asiento de la válvula y la pérdida de rendimiento mientras se ajusta el sistema. En contra de eso, considere la impregnación evitada, las reclamaciones de garantía evitadas y la ganancia de rendimiento.
Categorías de piezas que requieren vacío
Algunas categorías lo exigen efectivamente, porque no se puede cumplir la prueba de aceptación de otra manera:
- Recipientes a presión y cuerpos de manejo de fluidos. Cuerpos de válvula neumática, colectores hidráulicos, carcasas de medidores de agua, volutas de bombas. La prueba de fuga a 5 a 10 bar con un límite de decaimiento medido en cm³/min no es alcanzable con ventilación convencional en geometrías que no sean las más simples.
- Fundiciones estructurales y de seguridad. Componentes de suspensión y dirección, soportes que soportan cargas de impacto. Aquí, el requisito suele ser elongación y vida a fatiga en lugar de hermeticidad, y la porosidad de gas por encima de aproximadamente 0.5 mm de diámetro es el sitio de inicio de grietas.
- Conjuntos soldados. Cualquier fundición que se soldará con MIG o TIG a otro componente. El gas en la zona de fusión produce porosidad en la soldadura y requiere retrabajo.
- Piezas recubiertas a altas temperaturas. El curado de recubrimientos en polvo a 180 a 220 °C y el anodizado producen ampollas por gas cercano a la superficie. Esta es la falla cosmética más común que vemos en piezas que omitieron el vacío.
- Piezas cosméticas de paredes delgadas con una larga longitud de flujo. Grandes paneles de recorte y biseles donde el límite de llenado, no el límite de porosidad, es la restricción.
Capacidad de tratamiento térmico y soldabilidad
Las fundiciones de alta presión estándar no suelen someterse a tratamiento de solución, precisamente porque el gas atrapado se expande y provoca burbujas. El vacío cambia ese cálculo. Con una presión en la cavidad de 50 a 100 mbar y el contenido de gas reducido en una magnitud de orden, los tratamientos T5 y T6 limitados se vuelven viables en aleaciones y geometrías donde anteriormente no lo eran. Los límites prácticos con los que trabajamos:
- Las temperaturas de tratamiento de solución por encima de aproximadamente 480 °C siguen siendo arriesgadas incluso con vacío, a menos que el contenido de gas se verifique mediante seccionado en cada lote.
- El envejecimiento artificial T5 a 150 a 200 °C es generalmente seguro en piezas fundidas en vacío y se usa comúnmente para la estabilización dimensional antes del mecanizado.
- La profundidad de burbuja después del tratamiento es la métrica de aceptación: cualquier burbuja que supere los 0,3 mm en una cara cosmética es un rechazo, y una tasa de burbujas del 1 por ciento es suficiente para hacer que una ruta de tratamiento térmico sea inviable económicamente.
La soldabilidad mejora por la misma razón. La porosidad en soldaduras en aluminio fundido a presión es en gran medida impulsada por gases, y el material fundido en vacío produce zonas de fusión notablemente más limpias. Aún necesitas el fundente correcto, material base limpio y una entrada de calor controlada, pero el material base ya no es el factor limitante.
Mantener vivo el sistema de vacío
Los sistemas de vacío se degradan silenciosamente, y el síntoma es un aumento lento en las chatarra que se culpa al aleamiento. Un régimen de mantenimiento que funciona:
- Registrar el nivel de vacío en cada disparo. Los sistemas modernos registran la presión al inicio del disparo rápido y al cierre de la válvula. Observar la tendencia. Una deriva de 80 a 180 mbar en dos semanas es una fuga o una bomba en fallo, y quieres detectarlo antes que el cliente.
- Inspeccionar y limpiar la válvula en cada cambio de turno como mínimo, y desmontarla en un ciclo fijo — diario para herramientas de alto volumen, semanal para otras. Las partículas de aluminio y el coke del lubricante son el enemigo.
- Verificar la conductancia de la línea mensualmente. Un filtro parcialmente bloqueado o una manguera aplastada cuesta más vacío del que una actualización de bomba puede recuperar.
- Monitorizar el estado del aceite de la bomba y del separador, y mantener una válvula de repuesto en stock. Una falla en la válvula que detiene una línea durante seis horas cuesta más que la pieza de repuesto.
- Reverificar la tasa de fuga después de cada reelaboración de matriz. Una línea de separación rediseñada, una nueva diapositiva central o un pasador de expulsión reemplazado pueden abrir una fuga que ninguna capacidad de bomba podrá superar.
Lo que significa menor porosidad para el pulido posterior
Aquí es donde el vacío se refleja en nuestros propios números. Pulir una superficie de fundición a presión es una batalla contra defectos cercanos a la superficie. Un poro de gas de 0,5 mm de diámetro bajo una superficie pulida es un orificio visible en el momento en que se lleva la superficie a un acabado espejo; eliminarlo mediante lijado implica cortar más profundo, lo que cambia las dimensiones y alarga el tiempo de ciclo; y una pieza pulida con porosidad subsuperficial liberará gases o mostrará defectos después del plating.
En las piezas fundidas por vacío, observamos tres efectos consistentes en la celda de acabado:
- Reducción de la profundidad de lijado. Menor porosidad cercana a la superficie significa que la secuencia de abrasivos puede comenzar más fina, por lo que la eliminación de material disminuye y la dispersión dimensional se reduce.
- Mayor rendimiento en la primera pasada en caras cosméticas. Las rechazos por orificios y ampollas después del pulido disminuyen drásticamente, junto con el ciclo de retrabajo.
- Consumo de medio de pulido más consistente. Las superficies porosas agarran el abrasivo y el comportamiento de carga varía de una pieza a otra; una superficie densa se comporta de manera predecible, lo que hace que una celda de pulido automatizada sea repetible.
La interacción con el tipo de defecto merece ser expresada claramente: el vacío elimina la porosidad de gas, y la porosidad de gas es el defecto que peor maneja el acabado automatizado, porque es invisible hasta que la superficie está brillante. Las líneas de flujo y las juntas frías son al menos visibles y localizables. Si planea una celda automatizada, la ruta de fundición importa tanto como la especificación de la celda, y causas y soluciones de porosidad en fundición a presión de aluminio es la compañera natural de esta discusión. Para la especificación de superficie, consulte normas de acabado de superficies de fundición a presión, y para cómo planificamos la eliminación en fundiciones porosas, cómo desbarbar fundiciones de aluminio con automatización.
DZ Machinery construye celdas robotizadas de lijado y pulido con control de fuerza conforme para fundición a presión y hardware de grifos, y dimensionamos esas celdas según la condición real de la superficie de sus fundiciones. Si está considerando un sistema de vacío, envíenos un lote de muestra con y sin vacío y realizaremos ambas pruebas de acabado, proporcionándole la diferencia en tiempo de ciclo y rendimiento en números.