


Clasificación de Rebabas en Piezas Fundidas a Presión: Tipo, Causa, Vía de Eliminación
Por qué una taxonomía de rebabas compensa en la planta de producción
La mayoría de los problemas de rebabas no son problemas de rebabas; son problemas de identificación. Una fábrica que llama a cada aleta una “rebaba” y dirige cada pieza a la misma célula robotizada está pagando para luchar contra las rebabas más difíciles con la herramienta equivocada. Si puedes nombrar la rebaba, puedes predecir de dónde proviene, qué tan difícil es alcanzarla y qué proceso la elimina de manera más económica. Ese es el objetivo de una taxonomía: convertir una queja vaga en una decisión de ingeniería con un costo.
En piezas de fundición a presión vemos cuatro familias dominantes de rebabas, cada una vinculada a una etapa específica del proceso de fundición y acabado. Obtener la clasificación correcta en la primera inspección permite que una célula DZ dirija la pieza a la estación correcta en lugar de realizar una pasada universal, lenta y con herramientas excesivas.
Las cuatro familias de rebabas
Rebabas de Poisson
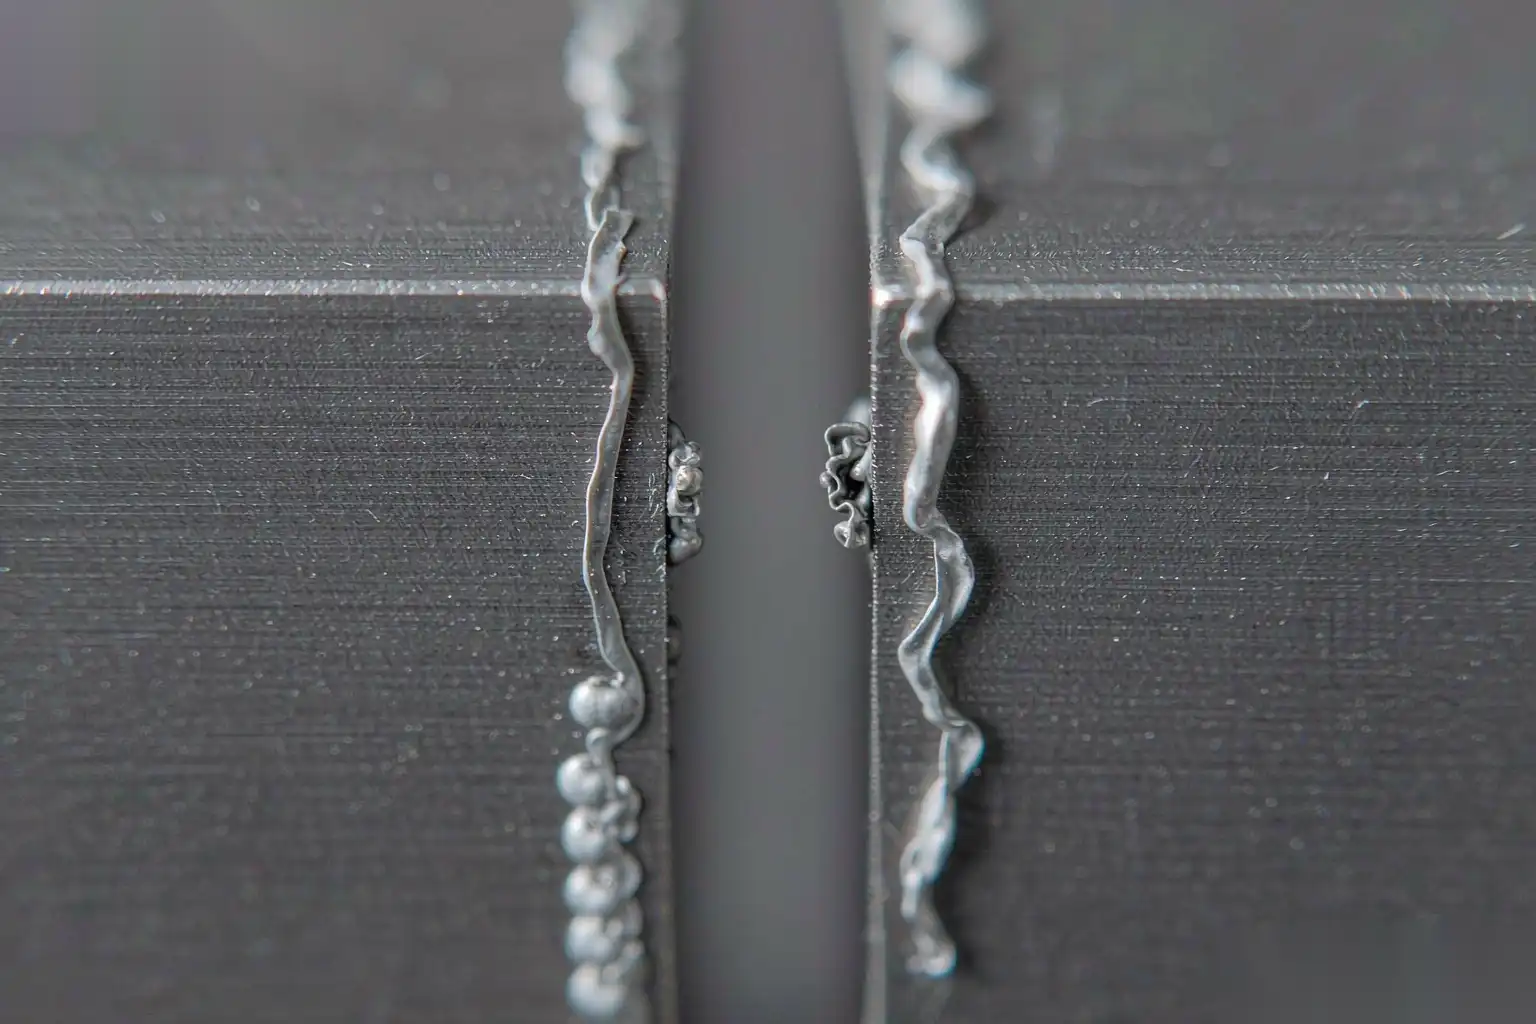
Una rebaba de Poisson se forma cuando el metal se exprime fuera de una holgura, nombrada así por el efecto Poisson de expansión lateral bajo carga de compresión. En una pieza de fundición a presión esto aparece en la línea de separación y en las separaciones de las partes móviles, donde el aluminio fundido se fuerza en la holgura de separación del molde bajo una presión de inyección de 30 a 120 MPa. Debido a que la holgura suele ser de 0,02 a 0,08 mm, la aleta es delgada, de 0,05 a 0,3 mm, y larga a lo largo de la línea de separación.
Las rebabas de Poisson son las más comunes y las más fáciles de alcanzar. Se sitúan en un borde externo, son delgadas y una pasada con un cepillo o un robot ligero las elimina en 2 a 8 segundos por borde. También son las rebabas más fácilmente prevenibles mediante el ajuste de la holgura de separación del molde y el ajuste de las partes móviles.
Rebabas de vuelco
Una rebaba de vuelco aparece después del acabado, no en la fundición. Cuando la prensa de acabado o la cortadora CNC cortan la entrada o el reborde, el metal en el borde cortado no se separa limpiamente; se vuelca y deja un labio de 0,1 a 0,6 mm de altura en el lado de salida. Esto se observa en cicatrices de entrada cortadas por un punzón y en bordes perforados donde la broca sale hacia un vacío.
El vuelco es más grueso que una aleta de Poisson y sobresale, por lo que requiere una eliminación más agresiva: una pasada de rectificado a 30 a 70 N en lugar de un cepillo. También es la rebaba más relacionada con el estado de la herramienta; un punzón de acabado con más de 50,000 a 200,000 golpes desplaza más metal.
Rebabas de desgarro
Una rebaba de desgarro es una astilla irregular, parcialmente adherida, que queda cuando el metal se fractura en lugar de cortarse. Ocurre cuando la herramienta de acabado está desafilada, mal alineada, o cuando la fundición está fría y frágil en la entrada. La rebaba es irregular, de 0,2 a 1,5 mm, y a menudo tiene una unión débil en un lado y una raíz desgarrada en el otro.
Las rebabas de desgarro son las que fallan en las pruebas de fuga, porque la raíz desgarrada deja un microcanal. Requieren un rectificado firme para eliminar la raíz, no un cepillo que solo doble la astilla. Tratamos las rebabas de desgarro como una alarma del proceso: su presencia generalmente indica que la matriz de acabado o el diseño de la entrada necesitan atención.
Rebabas térmicas por separación y expulsión
Una rebaba térmica no es una aleta mecánica; es una pequeña gota re-solidificada en la separación del molde o en la marca de un pasador expulsor, formada cuando una fina película de metal se funde en una holgura, se congela instantáneamente y luego un ciclo térmico posterior deja un pequeño saliente elevado. Son pequeñas, de 0,02 a 0,15 mm, pero se sitúan en características como las ubicaciones de los pasadores expulsores y los salientes de separación donde un robot con cepillo no siempre puede alcanzar.
Las rebabas térmicas son las que mejor elimina el método de energía térmica (TEM), porque son internas o están en los salientes. También se reducen controlando la temperatura del molde en un rango de 180 a 260 °C y puliendo las caras de separación.
Origen de cada rebaba en el proceso
La Tabla 1 relaciona la rebaba con su origen en el proceso para que la nota de inspección pueda señalar hacia arriba en la línea de producción.
| Tipo de rebaba | Origen del proceso | Ubicación típica | Accesibilidad |
|---|---|---|---|
| Poisson | Inyección en el espacio de separación/deslizamiento | Línea de separación, bordes del deslizamiento | Externo, fácil |
| Rollover | Recorte o perforación de salida de cizalladura | Cicatriz de la puerta, agujeros perforados | Externo, moderado |
| Desgarro | Fractura de recorte opaca o fría | Puerta, corte de sección pesada | Externo, corte firme |
| Térmico | Re-solidificación del rebaba en la separación/expulsor | Marcas del expulsor, repisas | Interno/reborde, duro |
La línea de separación es la mayor fuente individual porque recorre todo el perímetro. La cicatriz de la puerta es la segunda porque es la sección más gruesa y la carga de recorte es mayor allí. Las marcas de los pines del expulsor están localizadas pero son recurrentes, y se sitúan en caras que a menudo importan para la apariencia o la planitud.
La dureza y la accesibilidad determinan el método
Dos propiedades deciden el método de remoción: qué tan dura es la rebaba para cortar y si una herramienta puede tocarla.
La dureza sigue la aleación madre. Una rebaba de aluminio A380 se corta con 30 a 70 N en una banda. Una rebaba de zinc es más blanda, de 20 a 50 N, y una rebaba de fundición de acero inoxidable es más dura, de 50 a 120 N. La accesibilidad es independiente de la dureza: una micro rebaba térmica en una marca de expulsor bajo un reborde puede ser blanda pero inaccesible para un husillo.
Una forma útil de pensar en la accesibilidad es la prueba del sobre de la herramienta. Un husillo robótico con una rueda de ala de 20 mm de diámetro puede alcanzar cualquier borde externo dentro de 15 mm de una cara abierta, pero una vez que la rebaba se sitúa a más de un radio de herramienta dentro de una cavidad, el ángulo de contacto se aplana y el corte cae por debajo del 20 por ciento de lo nominal. Por debajo de ese umbral dejamos de llamarlo un lijado y lo llamamos un trabajo térmico o de vuelco. La misma prueba se aplica a orificios cruzados: un agujero de 6 mm intersectado por otro de 6 mm deja una corona en la unión que ninguna escobilla estándar puede entrar, por lo que automáticamente es una clase interna independientemente de lo delgado que sea la aleta.
Valoramos cada rebaba en una cuadrícula sencilla:
- Alcanzable y delgada: pasada de cepillo o robot ligero.
- Alcanzable y gruesa: molienda robótica, de 30 a 120 N por aleación.
- Inalcanzable y delgada: método de energía térmica.
- Inalcanzable y gruesa: rediseñar la característica; ningún proceso elimina una rebaba interna de 1 mm de forma limpia.
La cuadrícula es lo que impide que un taller gaste 40 s en cepillar un vuelco que necesitaba un lijado de 12 s, o en limar a mano una rebaba térmica que TEM elimina en un solo lote.
Medición del tamaño de rebabas en el taller
La clasificación solo es útil si es repetible, y la repetibilidad requiere un método de medición preciso hasta 0,02 mm. Utilizamos tres herramientas dependiendo de la clase:
- Comparador óptico o microscopio de 10x a 50x para aletas de Poisson y térmicas por debajo de 0,3 mm, midiendo la altura de la aleta contra un retículo.
- Indicador de dial o palanca para vuelcos y desgarros en cicatrices de la compuerta, con la pieza en su datum y la sonda desplazada a través del labio; un labio de 0,1 a 0,6 mm se lee directamente.
- Sonda de nylon de go/no-go para coronas de orificios cruzados internos, donde la sonda se empuja a través y cualquier enganche se registra como fallo.
Registramos la altura medida junto a la clase en la etiqueta de primera pieza. En una semana, esto construye una distribución: si el 80 por ciento de las aletas de Poisson miden entre 0,05 y 0,15 mm, la fuerza del cepillo se ajusta a esa banda; si la cola se acerca a 0,4 mm, la separación del molde se ha abierto y se notifica al ingeniero de herramientas antes de que aumente el desperdicio. El paso de medición es barato, aproximadamente 30 s por primera pieza, y es lo que mantiene la tabla de rutas honesta en lugar de basarse en suposiciones.
Mapeo del tipo de rebaba al método de eliminación
La Tabla 2 es la ruta que construimos en una celda DZ para piezas típicas de fundición a presión.
| Tipo de rebaba | Eliminación de primera opción | Fuerza o ajuste | Método de respaldo |
|---|---|---|---|
| Poisson, externo | Cepillo robótico o banda | Cepillo de 10 a 30 N | Vibratorio para lotes |
| Volteo, compuerta | Molienda robótica | Aluminio de 30 a 70 N | Lijado con banda, a mano en bajo volumen |
| Desgarro, raíz de la compuerta | Molienda robótica, firme | De 50 a 90 N, eliminación de raíz | Chaflán CNC si es recurrente |
| Térmico, saliente | Método de energía térmica | Cámara de lotes | Solo mano si no hay TEM |
| Mixto, alto volumen | Robot más vibratorio | Bordes del robot, descanso de volteo | Secuencia de celdas |
Para partes de plomería y cerraduras de alto volumen, a menudo realizamos un proceso en dos pasos: el robot toma la línea de separación y la compuerta, luego las piezas pasan a un tazón vibratorio durante 15 a 40 minutos para limpiar los micro-burrs que dejó el robot. La selección de medio de desbarbado vibratorio para ese cuenco se establece por tamaño de rebaba, medio cerámico de 5 a 20 mm para rebabas de 0,1 a 0,5 mm, y el ciclo se ajusta para que el medio no redondee un borde de sellado más allá de la tolerancia.
La misma lógica de enrutamiento se aplica a desbarbado automatizado de aluminio, donde la celda clasifica en el primer momento y el programa selecciona la estación.
Cambios de diseño que previenen la recurrencia
La clasificación es solo la mitad del valor; la otra mitad es retroalimentar la causa al diseño. Los cambios con mayor impacto:
- Ajustar la holgura de separación de la matriz de 0.08 a 0.03 mm para reducir las aletas de Poisson en la línea.
- Agregar un ángulo de corte en el punzón de recorte para que la compuerta se corte en lugar de rodar; un corte en cizalla de 3 a 8 grados reduce a la mitad la altura del rollover.
- Calentar la operación de recorte o afilar el punzón según el programa, cada 50,000 a 200,000 golpes, para detener las rebabas de desgarro.
- Mantener la temperatura de la matriz en el rango de 180 a 260 °C y pulir las caras de separación para eliminar los nubs térmicos en las marcas del expulsor.
- Reubicar las compuertas lejos de las caras de sellado para que el rollover grueso nunca caiga donde se coloca una junta.
- Especificar un chaflán o radio en las salidas perforadas, de 0.2 a 0.5 mm, para que la broca no deje un rollover que el robot deba luchar.
Estos cambios tienen un costo mínimo en la etapa de herramientas y eliminan las rebabas antes de que lleguen a la celda de acabado. Tratamos la taxonomía como un ciclo cerrado: clasificar, eliminar y luego reportar los dos principales tipos de rebabas al ingeniero de herramientas para que la siguiente matriz funcione más limpia.
Aceptación y el costo de la mala clasificación
La aceptación debe coincidir con la clase. Una rebaba de Poisson en una cara interna oculta puede dejarse con un labio de 0.1 mm; una rebaba en una cara de sellado debe ser verificada mediante prueba táctil. Establecemos la aceptación por característica:
- Caras de sellado: sin rebaba detectada por un calibrador de 0.05 mm o una sonda de nylon; prueba de caída de presión en piezas con fluido.
- Caras cosméticas: sin rebaba visible a 2x, Ra dentro de la ventana de pulido.
- Agujeros transversales internos: pasar la sonda o realizar TEM con lavado de residuos y prueba de flujo.
- Marcas de expulsor: rebaba menor a 0.05 mm, sin raíz de desgarro.
Escribir la clase en el plan de inspección permite que un operador acepte una pieza en segundos en lugar de debatir si una aleta importa. También proporciona datos a la celda: si las rebabas de desgarro superan el 5 por ciento de las primeras piezas, la matriz de recorte es el problema, no el robot.
Costo de clasificar mal
La mala clasificación se manifiesta como costo mucho antes de que aparezca como chatarra. Las fallas comunes:
- Cepillar un rollover. Un cepillo de 20 N no puede cortar un rollover de 0.4 mm, por lo que el operador lo pasa durante 30 s, dobla el labio y la pieza pasa solo por tacto, pero gotea en la prueba. El costo de retrabajo es una compuerta retirada más un nuevo sello, aproximadamente de 3 a 8 veces el valor de la pieza.
- Pulir una micro-borrosa térmica a mano. Un trabajador con una lima dedica de 20 a 60 segundos por reborde de micro-borrosa y pierde la mitad de ellos; la tasa de defectos oscila entre el 2 y el 5 por ciento y es invisible hasta el ensamblaje.
- Realizar TEM en una aleta de Poisson accesible. El TEM tarda de 40 a 90 segundos por cesta más un lavado, por lo que una pieza que un robot limpia en 5 segundos ocupa la capacidad de la cámara y añade un paso de limpieza de residuos sin motivo.
- Ignorar una rebaba por desgarro como un aspecto cosmético. La raíz desgarrada es un micro-canal; la pieza pasa la inspección visual y falla en la prueba de pérdida de presión a 0.5 a 2.0 sccm, y todo el lote es sospechoso.
La solución no es una máquina mejor; es una etiqueta correcta en la primera inspección. Un paso de clasificación de 30 segundos que dirige la pieza a la estación adecuada generalmente ahorra del 20 al 40 por ciento de la mano de obra de acabado en una pieza con micro-borros y elimina las fallas de fuga ocultas que dañan la confianza del cliente.
Incorporar la clasificación en una secuencia de acabado DZ
Una celda DZ convierte la taxonomía en lógica de enrutamiento. En la primera inspección, etiquetamos las clases dominantes de micro-borros en la pieza, la celda selecciona las estaciones, y el lavado o pulido posterior se ajusta al residuo que deja el método. Poisson y rebabas de borde van al robot, rebabas térmicas y de borde van a TEM, y todo el lote se confirma con la tabla de aceptación por característica. Este es el contenido práctico de un guía de operaciones secundarias de fundición a presión: no una lista de máquinas, sino un árbol de decisiones desde el tipo de rebaba hasta la estación y la aceptación.
Cuándo incorporar DZ en la clasificación
La maquinaria DZ construye células robóticas de desbarbado y acabado que enrután las piezas por clase de rebaba, combinando cepillado, molienda controlada por fuerza, vibración en tazones y método de energía térmica en una secuencia. Si tus fundiciones muestran rebabas mezcladas que ningún proceso individual elimina, envíanos tus piezas y clasificaremos las rebabas, configuraremos el enrutamiento de estaciones y ajustaremos la aceptación para que la celda elimine la rebaba correcta con la herramienta adecuada y al costo correcto.



