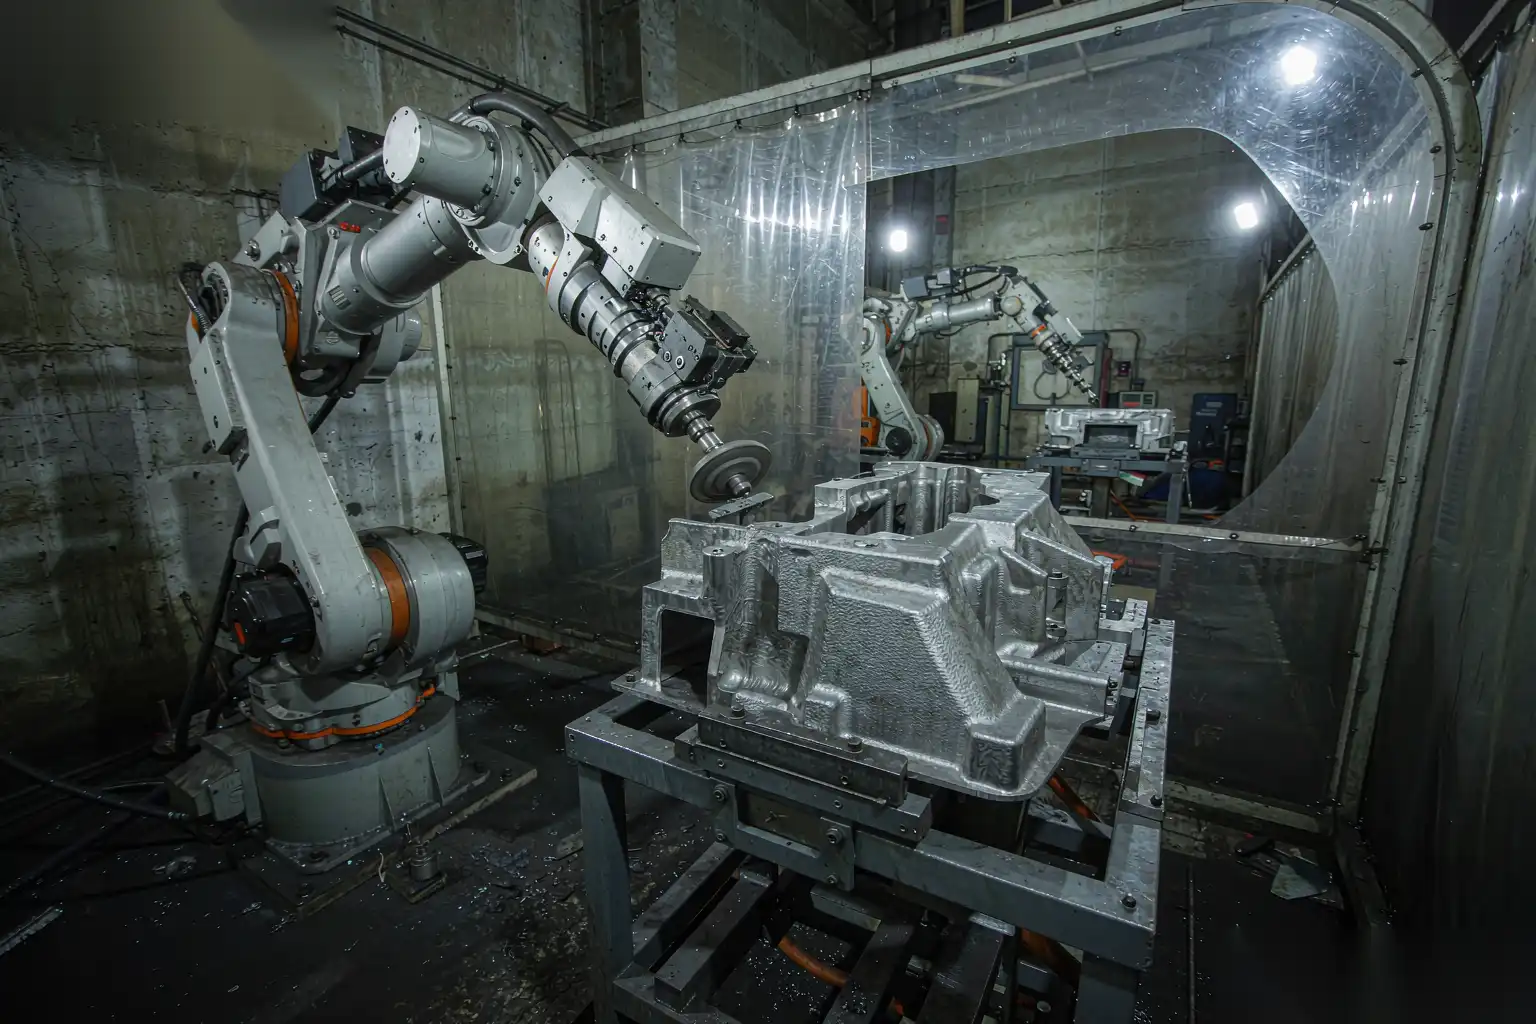
Pulido robótico para fundiciones de acero inoxidable
Por qué el acero inoxidable no es solo “aluminio con una correa más dura”
Los ingenieros que pasan de fundiciones de aluminio a fundiciones de acero inoxidable a menudo asumen que la celda de pulido es la misma máquina con una correa más gruesa. No lo es. El acero inoxidable, típicamente grados fundidos 304, 316 o CF8M, se comporta de manera diferente bajo abrasión en tres aspectos que determinan el diseño de la celda: se endurece en lugar de esparcirse, genera menos calor visible pero más endurecimiento local, y su película pasiva es lo que hace que la pieza sea resistente a la corrosión en primer lugar. Un programa de pulido ajustado para aluminio será o bien inútil en acero inoxidable o destruirá la superficie que se pretendía embellecer.
El trabajo del pulido robótico en acero inoxidable es eliminar la escama de fundición y las marcas de línea de separación, construir un grano uniforme y dejar intacta la capa pasiva para que la pieza no se oxide en el almacén. Esa secuencia requiere medios diferentes, compuestos distintos, menor calor de contacto y un control de fuerza más preciso que una línea de aluminio. En DZ tratamos el acero inoxidable como una configuración de celda propia en lugar de un modo en la línea de aluminio.
El acero inoxidable necesita medios y compuestos diferentes
El pulido de aluminio se apoya en abrasivos recubiertos y un compuesto de corte que funciona bastante caliente; el aluminio se esparce y el compuesto limpia la banda. El acero inoxidable requiere un corte más agresivo y una operación más fría. La escalera de medios que usamos:
- Correa de zirconia o alúmina cerámica de grano 120 a 180 para eliminar escama y marcas de línea de separación.
- De 240 a 320 de grano para construir el grano.
- De 400 a 600 de grano seguido de un cepillo de sisal o algodón con un compuesto de tripoli engrasado o blanco para el grano final.
- Una rueda de tipo Scotch-Brite no tejida al final para un acabado satinado y direccional donde se especifique.
El compuesto importa tanto como el grano. Los compuestos de aluminio son cerosos y están diseñados para mantener abierta la banda; los compuestos de acero inoxidable son más afilados y llevan más agente de corte porque el acero inoxidable carga rápidamente la banda. Una banda que se carga en acero inoxidable deja de cortar y empieza a rozar, que es exactamente la condición que endurece la superficie. Cambiamos las bandas entre 200 y 800 piezas dependiendo del grado y la presión, frente a 1,000 a 2,000 en aluminio, porque el acero inoxidable desgasta el abrasivo más rápido.
El refrigerante es la otra diferencia. En aluminio, a menudo trabajamos en seco porque la pieza disipa calor. En acero inoxidable preferimos un refrigerante ligero a base de agua o un compuesto inundado en el contacto, porque el corte genera calor local que, sin enfriamiento, aumenta la dureza y reduce la capa pasiva. Una emulsión del 5 al 15 por ciento a 0,5 a 2,0 L/min en el contacto mantiene la interfaz a aproximadamente 150 °C, por debajo del punto donde se daña la capa de óxido de cromo.
Endurecimiento por trabajo y riesgo de piel de naranja
El peligro principal en el acero inoxidable es el endurecimiento por trabajo. Cuando la banda roza en lugar de cortar, la superficie se endurece por esfuerzo; el 304 pasa de unos 180 HV en la piel fundida a entre 280 y 350 HV en una capa endurecida de 5 a 20 µm de profundidad. Esa piel endurecida luego resiste el corte que necesitas, por lo que el operario presiona más fuerte, lo que endurece aún más. El ciclo termina en una superficie que no podrá aceptar un grano uniforme.
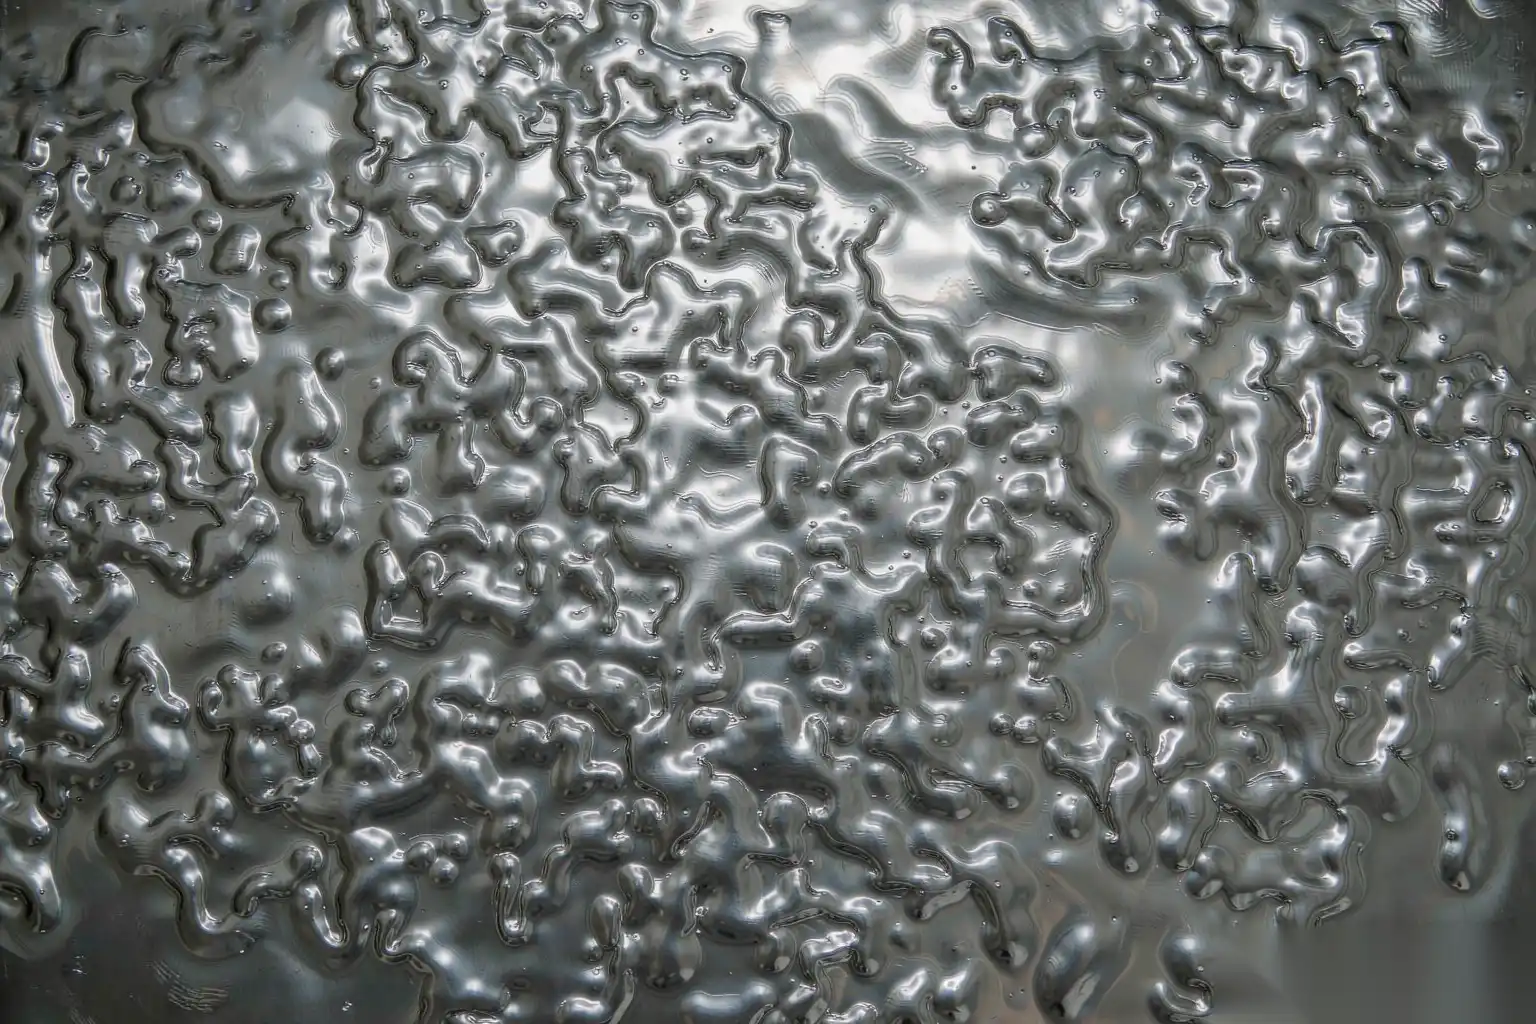
La piel de naranja es el resultado visible. La piel de naranja es una textura ondulada y con hoyuelos que aparece cuando una superficie endurecida finalmente es cortada por una banda más gruesa; los puntos duros y blandos se cortan a diferentes velocidades y dejan un patrón de ondas de 0,5 a 2,0 µm de profundidad. Una vez que la piel de naranja está presente, solo una vuelta a una banda más gruesa y un corte nuevo la elimina, lo cual cuesta material y tiempo.
La prevención es disciplina en fuerza y velocidad:
- Mantén la banda en el corte, no rozando: fuerza de contacto objetivo de 50 a 120 N según el grado, con el bucle manteniendo más o menos 5 N.
- Mantén la velocidad de la banda en el rango de 18 a 30 m/s; demasiado lento roza, demasiado rápido glasea.
- Reemplaza la banda antes de que cargue; una banda cargada es el inicio del ciclo de endurecimiento.
- Utiliza refrigerante en la interfaz para que la temperatura local se mantenga por debajo del umbral de endurecimiento.
Por eso de acabado de fundición de aluminio no transferir directamente; los ajustes de fuerza y refrigeración que funcionan para la mancha de aluminio podrían endurecer el acero inoxidable.
Pasivación y limpiabilidad después del pulido
Una fundición de acero inoxidable es resistente a la corrosión debido a su película pasiva rica en cromo, aproximadamente de 1 a 3 nm de óxido de cromo. El pulido desgasta esa película y, peor aún, puede incrustar partículas de hierro de una banda con respaldo de acero o una rueda contaminada en la superficie. Si esas partículas no se eliminan, la pieza se oxida a pesar de ser “inoxidable”.”
Después del pulido robótico, la pieza debe ser pasivada. Las rutas estándar:
- Pasivación con ácido nítrico según ASTM A967, del 20 al 50 por ciento en volumen a 20 a 60 °C durante 20 a 30 minutos, que disuelve el hierro libre y reconstruye la película.
- Pasivación con ácido cítrico, del 4 al 10 por ciento a 50 a 70 °C durante 10 a 30 minutos, cuando se requiere un proceso no nitrico.
- Electropulido para la máxima limpiabilidad, eliminando de 5 a 25 µm y dejando una superficie brillante y de bajo R_a.
La limpiabilidad es fundamental para fundiciones alimentarias, médicas y sanitarias. Una pieza de acero inoxidable pulida pero no pasivada puede albergar hierro y bacterias en los valles del grano. Especificamos un paso de pasivación dentro de la secuencia de la celda, no como un trabajo separado, para que la pieza salga de la línea lista para su uso. Para acabados sanitarios también mantenemos el R_a por debajo de 0,8 µm, porque por encima de eso los valles retienen suciedad; el control de fuerza robótico es lo que mantiene ese R_a de manera constante en una fundición variable.
Control de fuerza y contacto para un grano consistente
Un grano uniforme es el resultado de un corte constante, y un corte constante proviene del control de fuerza. En acero inoxidable, la banda de fuerza es mayor que en aluminio, pero la tolerancia es más estricta, porque una caída de 10 N en una esquina deja un cambio visible en la dirección del grano. La Tabla 1 muestra las bandas de trabajo.
| Paso | Fuerza | Cinta o rueda | Velocidad | Ra objetivo |
|---|---|---|---|---|
| Remoción de escamas | 80 a 120 N | 120 a 180 cerámico | 20 a 28 m/s | 1,6 a 3,2 µm |
| Construcción del grano | 50 a 90 N | 240 a 320 | 18 a 26 m/s | 0.8 a 1.6 µm |
| Pulido final | 30 a 60 N | Sisal más compuesto | 15 a 22 m/s | 0.4 a 0.8 µm |
| Acabado satinado | 20 a 40 N | No tejido | 12 a 18 m/s | 0.6 a 1.2 µm |
El ciclo de fuerza debe mantenerse en las esquinas y sobre radios variables, porque el acero inoxidable muestra cada cambio de fuerza como un cambio de grano. Un ciclo que se estabiliza en menos de 150 ms y mantiene más o menos 5 N da un grano que pasa visualmente a 2x sin retoque. También controlamos el ángulo de contacto; un enfoque de 15 a 30 grados a la superficie corta limpiamente, mientras que un ángulo de roce de 5 grados frota y endurece.
El tiempo de contacto por área determina la tasa de remoción. A 90 N y 24 m/s, una banda de grano 240 remueve aproximadamente de 0.2 a 0.8 cm³/min en 316, por lo que una escala de 6 cm² a una profundidad de 0.1 mm se limpia en unos 45 a 90 segundos de contacto. La célula recorre el robot sobre la escala con un solapamiento del 30 al 50 por ciento para que no se pase ninguna línea, y el ciclo de fuerza mantiene el corte uniforme a medida que la banda se desgasta.
Dónde encaja una célula DZ en comparación con el pulido manual
El pulido manual de acero inoxidable es lento e inconsistente. Un pulidor experto tarda de 3 a 15 minutos por pieza dependiendo del tamaño y acabado, y el grano varía según el trabajador y el turno. Una célula robótica DZ funciona de 1 a 4 minutos por pieza con un grano repetible y sin operador al volante. La comparación que importa para una fundición:
- Mano de obra: una célula reemplaza a dos o cuatro pulidores en piezas medianas.
- Consistencia: la variación de Ra disminuye de más o menos 0.6 µm manual a más o menos 0.15 µm robótico.
- Seguridad: ningún operador en el polvo y el refrigerante, con la celda cerrada y extraída.
- Rendimiento: una celda de dos estaciones con una mesa giratoria limpia de 60 a 200 piezas por hora según el tamaño.
Los casos en los que la manualidad todavía gana son de volumen muy bajo, piezas únicas o piezas con contornos internos profundos a los que un robot no puede acceder. Todo lo demás, especialmente fundiciones sanitarias y decorativas de acero inoxidable en series de cientos o más, pertenece a una celda. El árbol de decisiones es el mismo que presentamos en la Automatización del acabado superficial: Guía completa para fundiciones: el volumen y el alcance deciden entre manual y robótico, y el volumen de acero inoxidable casi siempre termina en robótico una vez que se establece la secuencia de media y pasivación.
Normas de acabado superficial para cumplir con las especificaciones
Especificar el acabado evita discusiones en la aceptación. Las escalas relevantes:
- Ra para la rugosidad, con acero inoxidable sanitario típicamente por debajo de 0.8 µm y decorativo por debajo de 0.4 µm.
- Una veta unidireccional especificada por granos, por ejemplo, satinado 320, con una indicación de dirección en el dibujo.
- Una especificación de pasivación, ASTM A967 o AMS 2700, con el método indicado.
- Una prueba de hierro libre, típicamente una prueba de sulfato de cobre o ferroxilo según ASTM A967, para confirmar que no hay hierro incrustado.
Vinculamos el programa robótico a estos números para que la celda sea aceptada según la norma, no solo a simple vista del operador. La normas de acabado de superficies de fundición a presión aplicamos a la transferencia de aluminio a acero inoxidable para Ra y veta, con los requisitos adicionales de pasivación y hierro libre que son únicos del acero inoxidable.
Distribución de la celda que recomendamos para acero inoxidable
Una celda de pulido de acero inoxidable de DZ funciona como una secuencia, no con una sola rueda:
- Desbarbado y rotura de escamas en una banda cerámica de 80 a 120 N.
- Construcción de veta en 240 a 320 en 50 a 90 N.
- Pulido con compuesto a 30 a 60 N para la veta especificada.
- Lavado para eliminar el compuesto y el hierro suelto.
- Pasivación según la especificación.
- Control de hierro libre y Ra en la salida.
El lavado y la pasivación están dentro del envolvente de la celda, por lo que la pieza nunca sale de la línea sin pasivación. El refrigerante se suministra en cada estación de abrasivos. El polvo y el refrigerante se extraen y la celda está cerrada para la seguridad del operador. El control de fuerza ejecuta toda la secuencia para que el grano sea uniforme desde la rotura de escala hasta el pulido.
Modos de defecto específicos para el pulido de acero inoxidable
Conocer los modos de fallo permite ajustar la celda contra ellos en lugar de descubrirlos en el cliente. Los que vigilamos:
- Hierro embebido de una banda o rueda contaminada, atrapado por la prueba de ferroxilo; prevenido mediante herramientas de acero inoxidable dedicadas y el paso de lavado.
- Cáscara de naranja por el lazo de endurecimiento, prevenido por disciplina en la fuerza y el refrigerante.
- Rotura en la dirección de la veta en una esquina, donde cambió el ángulo de la trayectoria del robot; prevenido mediante mezcla de trayectorias y un ángulo de contacto constante.
- Pitting por electropolish excesivamente agresivo o ácido, prevenido limitando la eliminación a 5 a 25 µm y controlando el tiempo del baño.
- Rayado por aplicación desigual del compuesto; prevenido mediante dosificación del compuesto a 0.5 a 2.0 g/s en lugar de aplicar a mano con brocha.
Cada defecto tiene una causa dominante única, y una vez que la causa se elimina en el diseño, la celda funciona limpia. Registramos el ferroxilo y Ra en la primera pieza producida y guardamos los datos para que una deriva en la vida de la banda o concentración del refrigerante se detecte como una tendencia antes de que se convierta en una devolución.
Rendimiento y equilibrio del ciclo en una celda de acero inoxidable
El equilibrio del ciclo determina si la celda es rentable. El paso de ruptura de escala es el más largo, típicamente 40 a 90 s de contacto, mientras que el pulido dura 20 a 40 s. Si ambos procesos se realizan en un robot, la estación de pulido espera. Equilibramos ya sea usando dos robots en serie o dándole al paso largo una banda más ancha y mayor fuerza para que termine en la misma ventana que los pasos cortos. Una celda rotatoria de dos estaciones con un índice de 30 a 60 s limpia de 60 a 120 piezas medianas por hora; una línea de cuatro estaciones duplica esa producción. El lavado y la pasivación se conectan para ejecutarse durante el ciclo del robot, sin añadir tiempo adicional. Lograr este equilibrio es la diferencia entre una celda que se amortiza en menos de un año y otra que permanece medio cargada.
Incorporando DZ en tu pulido de acero inoxidable
DZ Machinery construye celdas de pulido robótico para fundiciones de acero inoxidable con escalera de medios, refrigerante, control de fuerza y pasivación en línea diseñadas según tu grado y acabado. Si tus fundiciones de acero inoxidable se están endureciendo, pelando en naranja o fallando en la limpieza porque la línea de pulido fue configurada para aluminio, envíanos los dibujos de tus piezas y el estándar de acabado y configuraremos la celda para que la veta sea uniforme, la película pasiva esté intacta y la pieza pase sin hierro libre y Ra en la salida.