


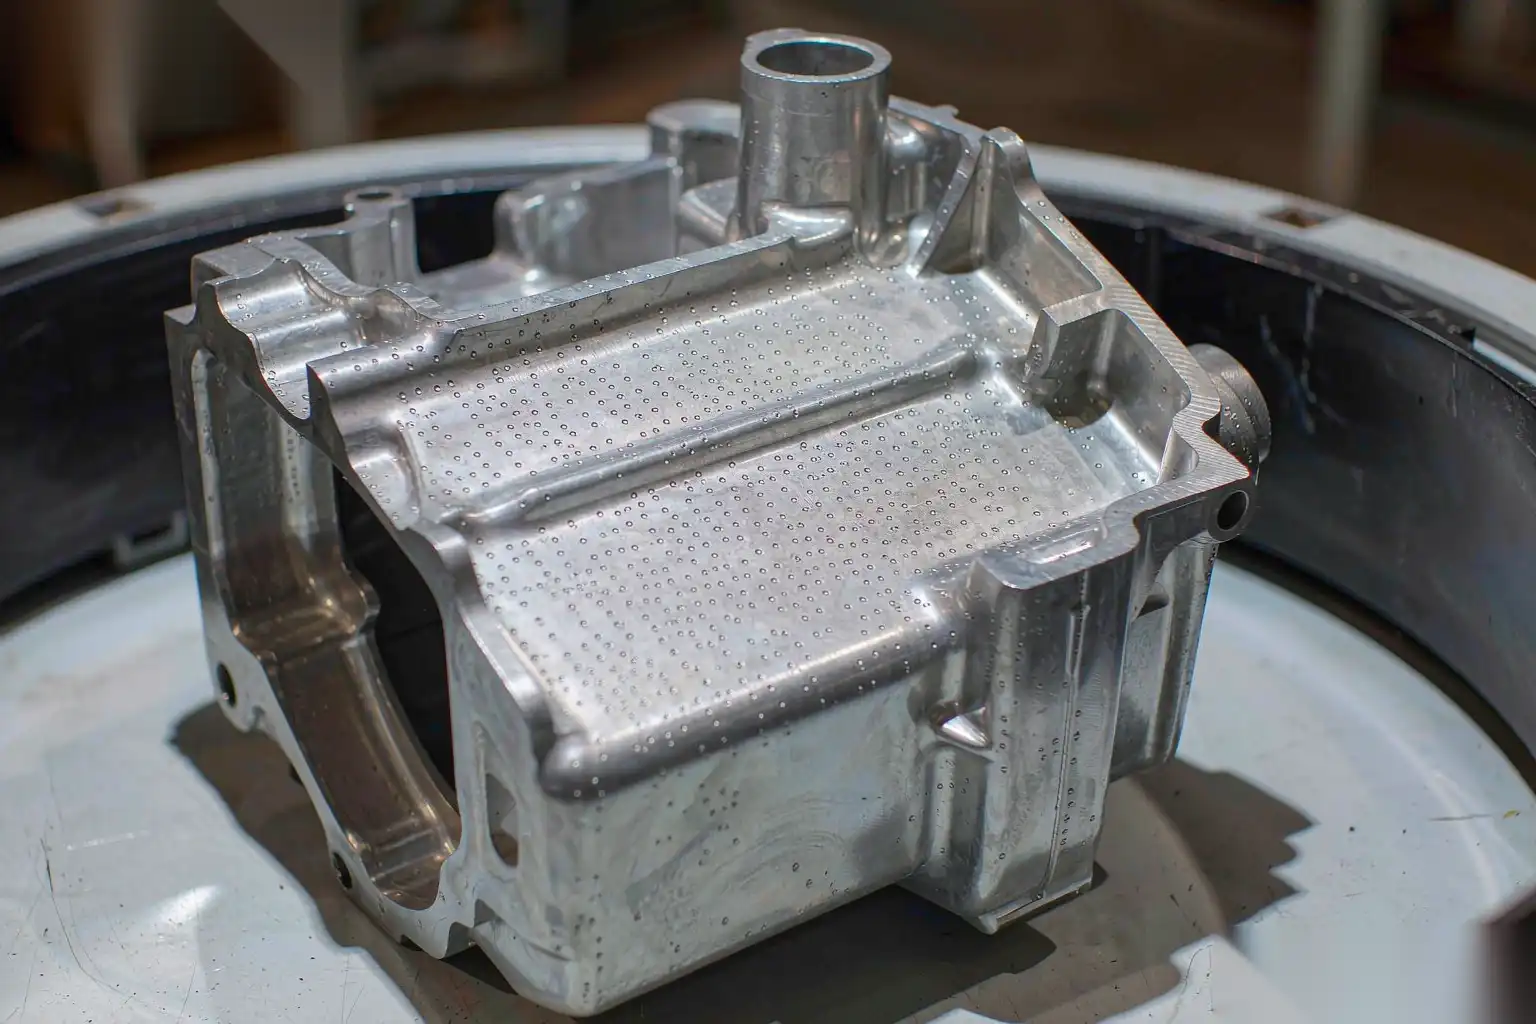
Por qué aparecen marcas de pasador de expulsor, cómo reubicar y dimensionar los pasadores, y cómo el pulido automatizado elimina las marcas residuales.
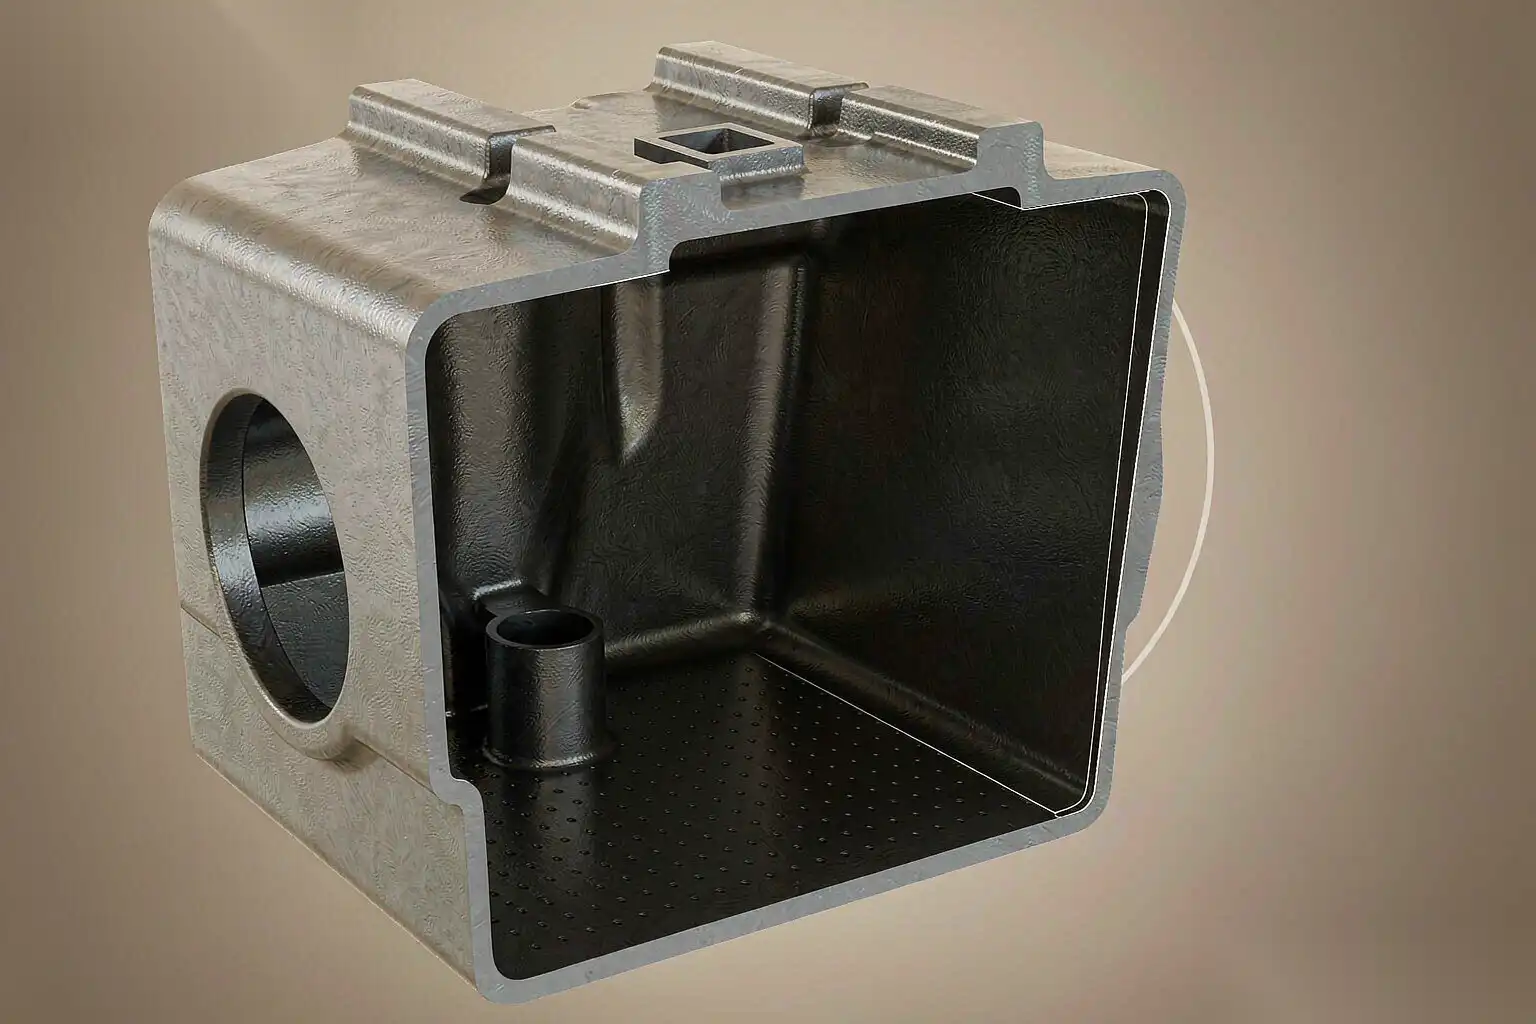
Reglas prácticas de ángulo de inclinación para fundiciones de aluminio, cuándo añadir machos y cómo afectan las marcas de eyección al coste de acabado.
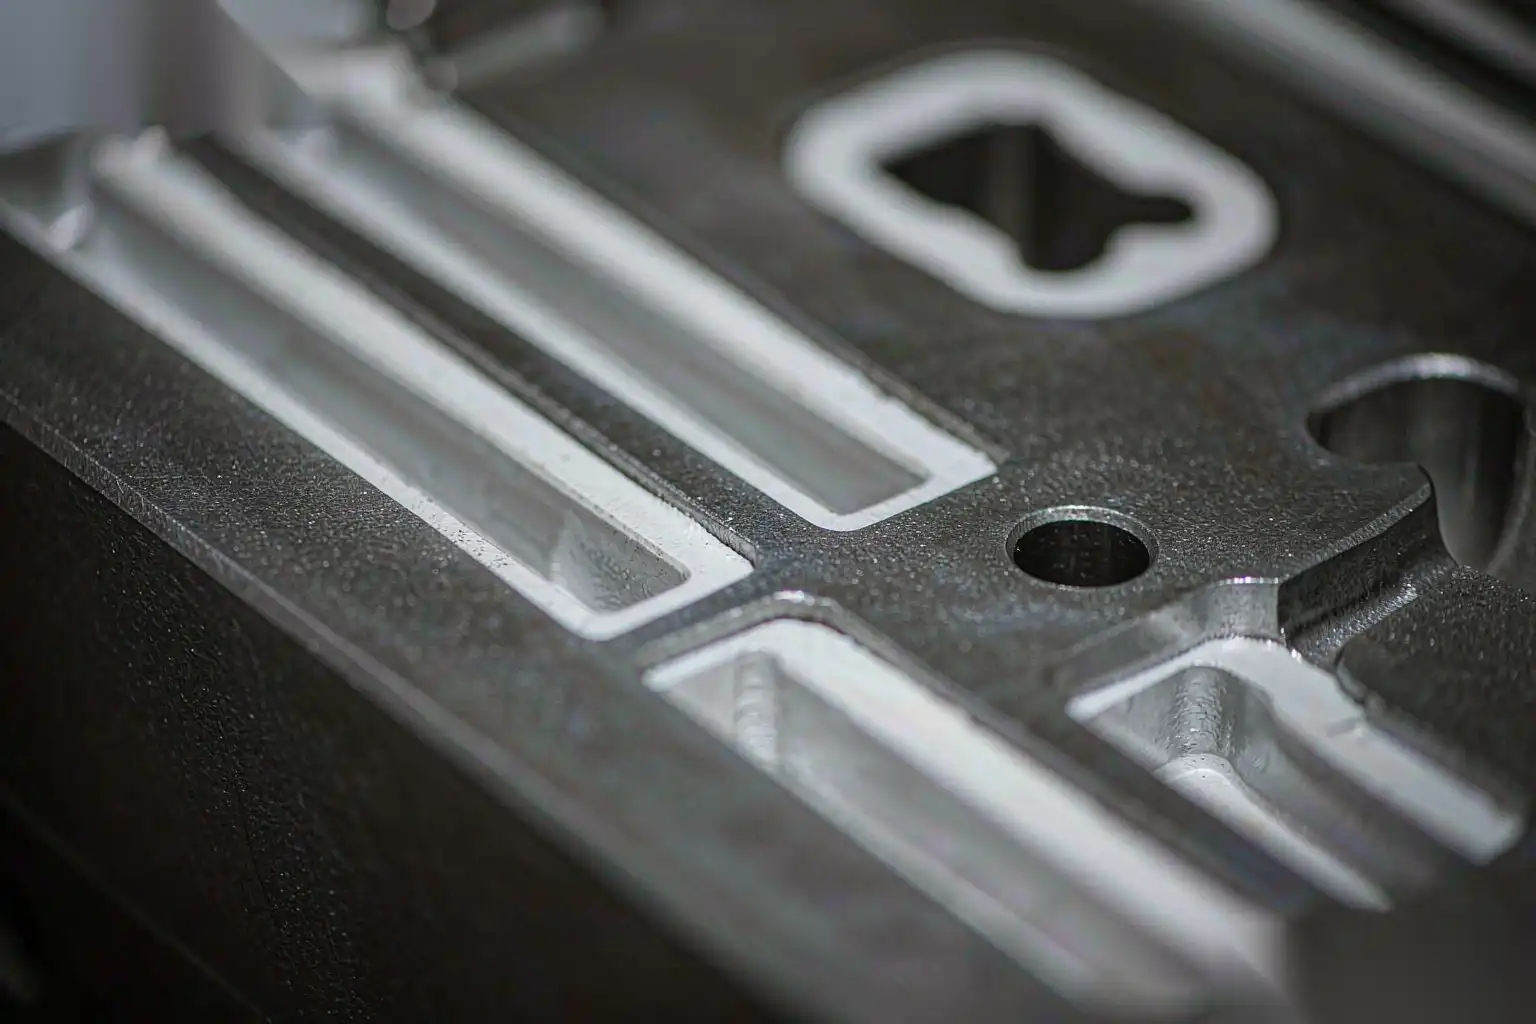
Ubicación de la ventilación, profundidad y canales de escape que reducen el aire atrapado, la porosidad y los defectos superficiales en las piezas de fundición a presión.
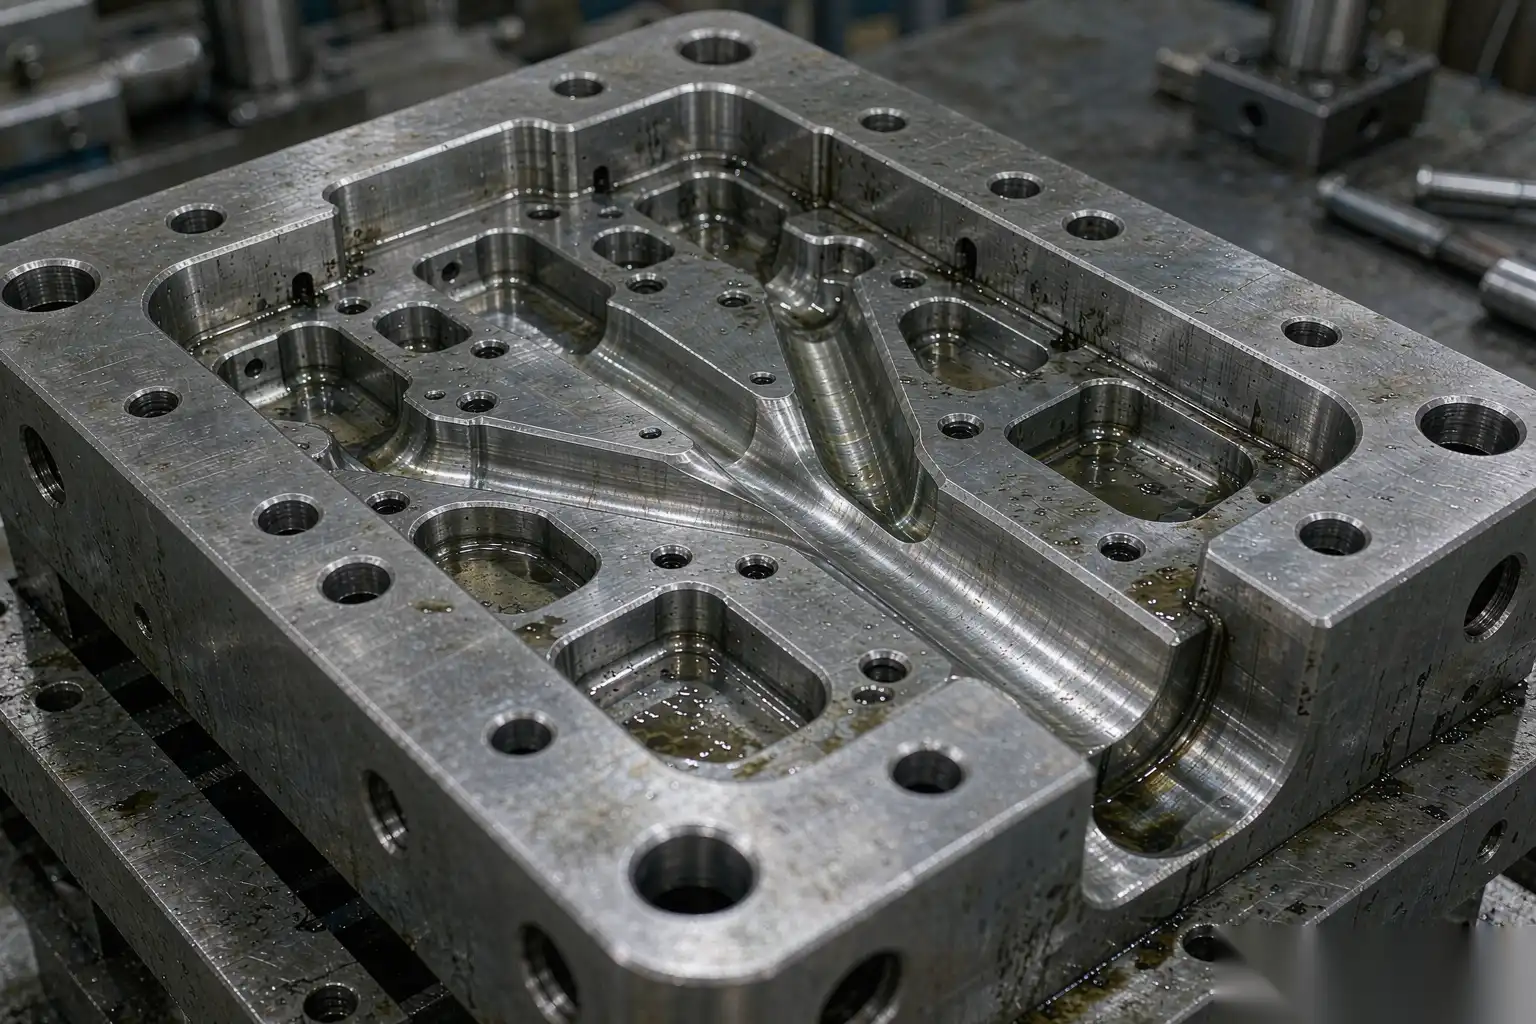
Cómo diseñar los conductos, puertas y sobreflujos en moldeo por inyección para un llenado equilibrado, menor porosidad y una eliminación más sencilla de rebabas y pulido con robots downstream.
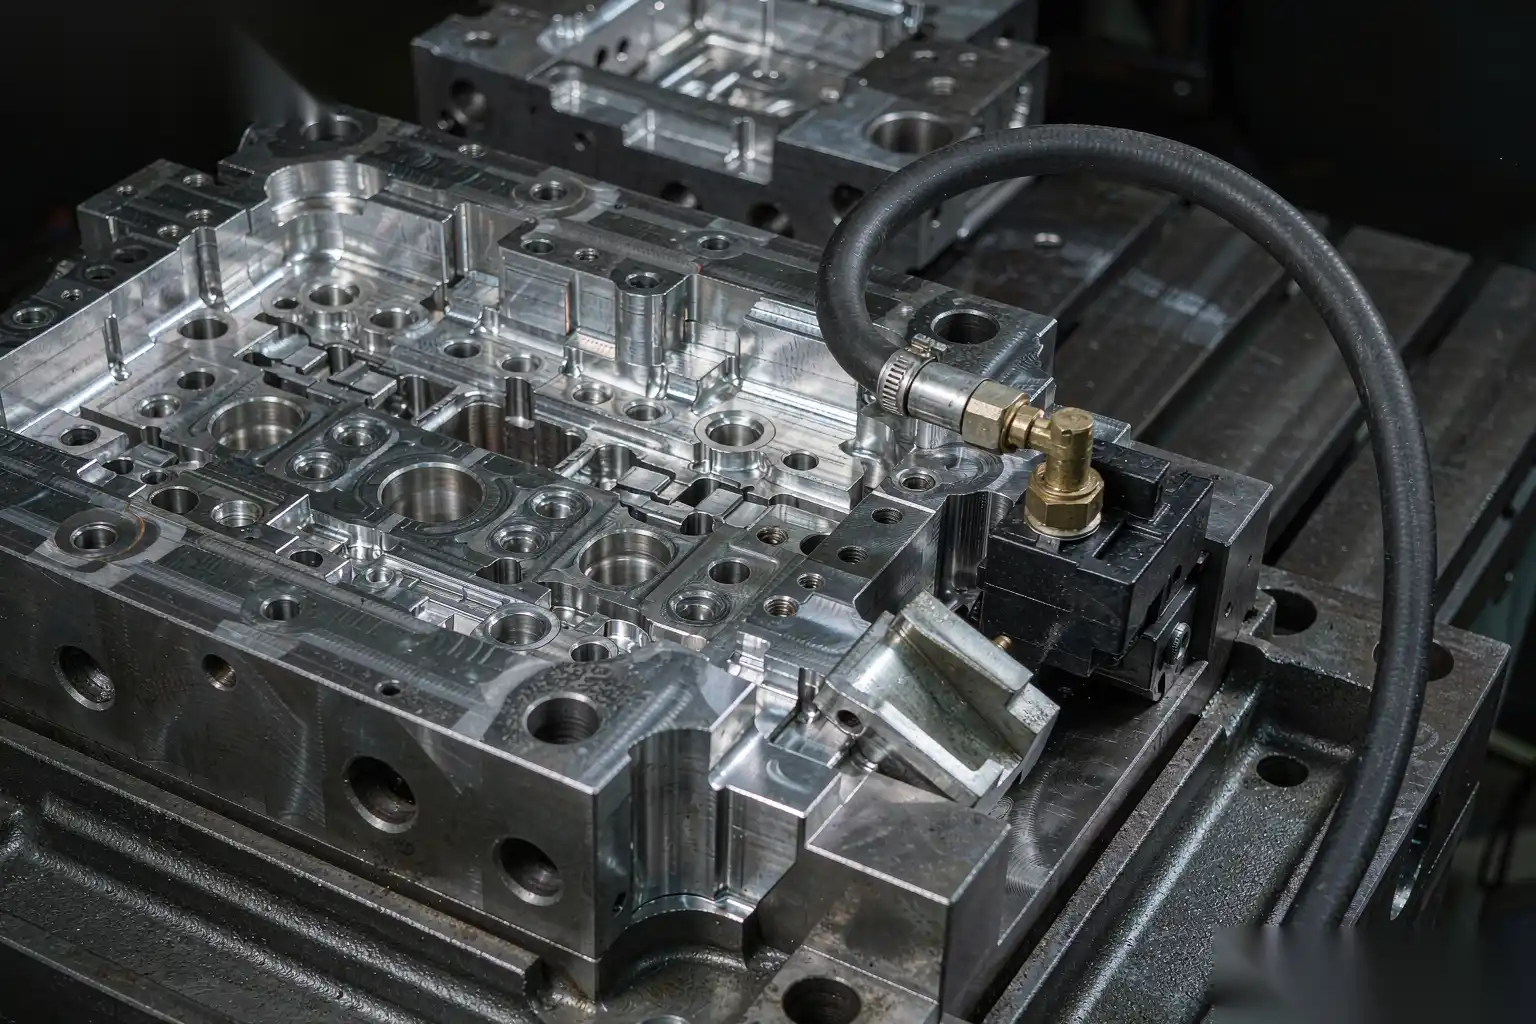
Comparación de H13, H13 remolido de primera calidad, aceros para herramientas de alta conductividad y maraging para fundición a presión: dureza, conductividad térmica, resistencia a las grietas por calor y coste por disparo.
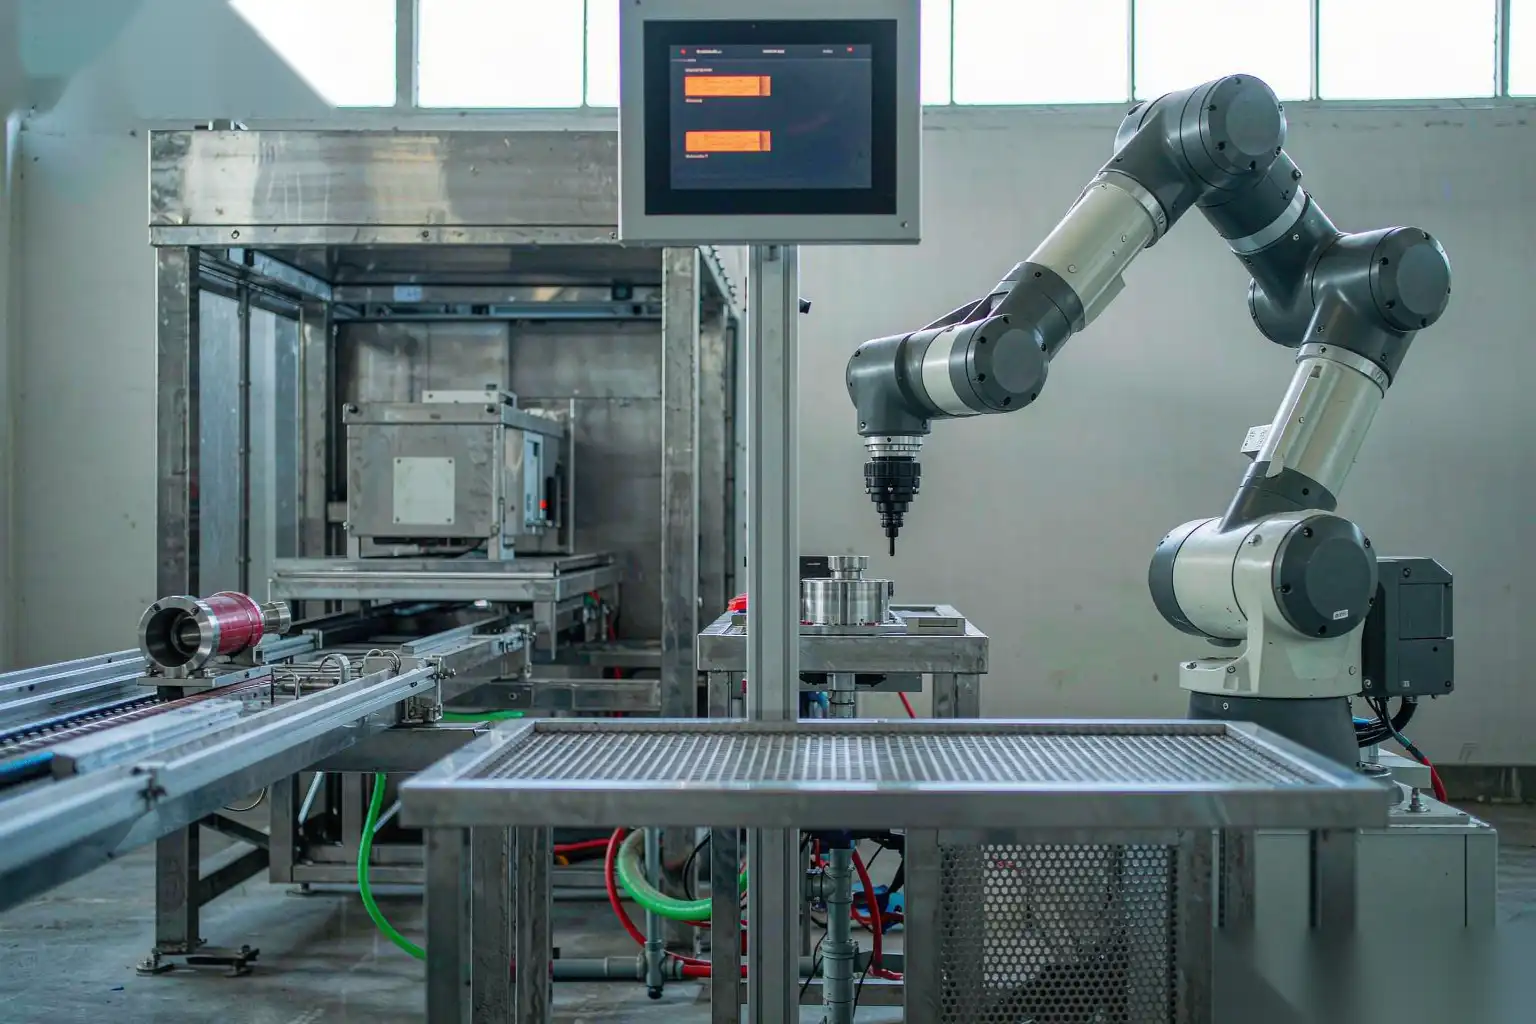
Referencias de disponibilidad, rendimiento y calidad para celdas de desbarbado y pulido, las causas de inactividad que predominan, pérdidas de ciclo ocultas, un plan de captura y una mejora trabajada.
BlogDingren Lai2026-09-07T09:54:23+00:00