Prueba de Fugas en Componentes de Fundición a Presión: Presión, Helio y Flujo Másico
Por qué la prueba de fugas es un problema de fundición, no solo un problema de prueba
Un componente de fundición a presión que mantiene la presión en el laboratorio y tiene fugas en el campo es una historia familiar y costosa. La prueba pasó, la pieza se envió, el cliente se quejó. La razón suele ser que la prueba de fugas se especificó y ejecutó como una puerta de calidad aislada, desconectada del proceso de fundición que creó el camino de fuga en primer lugar. Una fuga a través de un poro de contracción interdendrítica microscópico no es una falla de la prueba. Es un defecto de fundición que la prueba simplemente reveló.
Este artículo compara los métodos de fuga por decaimiento de presión, espectrómetro de masas de helio y flujo de masa para piezas de fundición a presión, establece niveles de especificación realistas en mbar por litro por segundo según la aplicación, explica cómo la porosidad establece el umbral de fuga, cubre el diseño del dispositivo de prueba y el tiempo de ciclo, advierte sobre rechazos falsos por películas superficiales y muestra cómo automatizar la prueba de fugas dentro de una línea de acabado. La idea principal es que la prueba de fugas solo resulta rentable cuando sus resultados impulsan el proceso aguas arriba.
Los tres métodos y para qué sirve cada uno
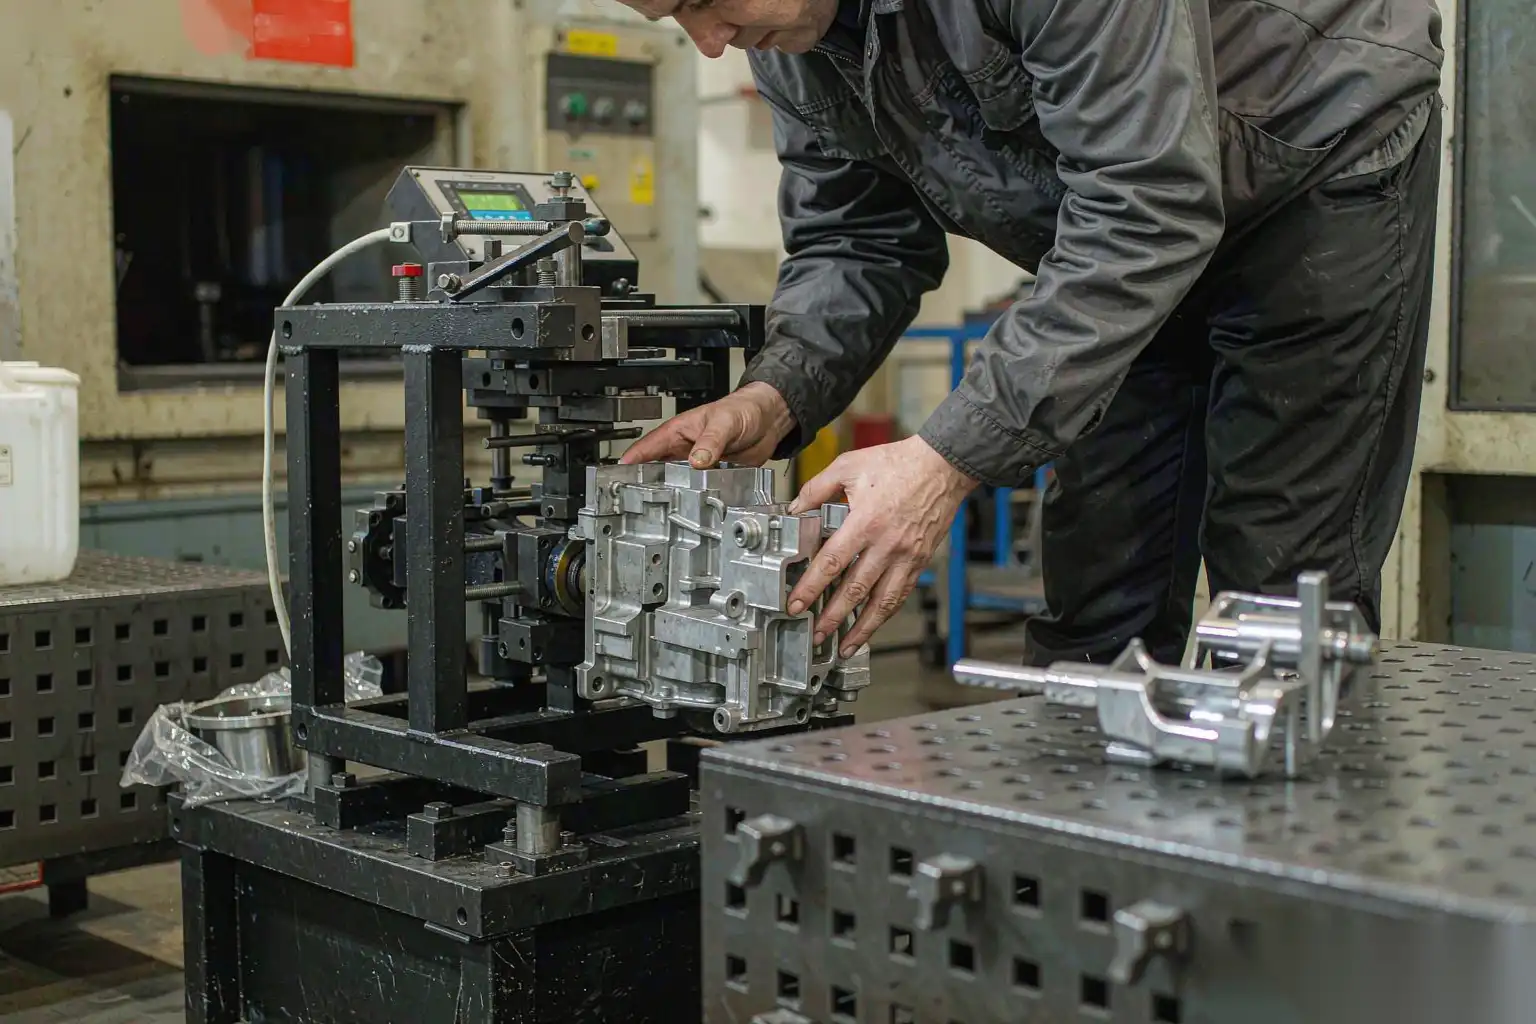
Prueba de decaimiento de presión. La pieza se somete a presión con aire hasta una presión estable, se aísla y se mide la caída de presión en un tiempo fijo. Una caída mayor a la pérdida permitida hace que la pieza falle. Es económica, rápida y no destructiva, y es la herramienta principal para la mayoría de las carcasas y tapas de fundición a presión de aluminio.
Prueba de espectrómetro de masas de helio. La pieza se expone a helio a una presión de trazador y un espectrómetro de masas detecta la fuga de helio a través de la pared, o la pieza se coloca en una atmósfera de helio y se mide el helio acumulado en su interior. La pequeña molécula de helio y la sensibilidad del espectrómetro llevan la detección de fugas mucho más allá de lo que puede ver la decaimiento de aire, llegando a rangos de 1e-6 mbar por litro por segundo y por debajo.
Prueba de flujo de masa. En lugar de observar la caída de presión, un medidor de flujo mide directamente el volumen o la masa de gas que pasa a través de la pieza a una diferencia de presión fija. Es intuitiva (el medidor lee directamente la tasa de fuga) y es robusta para piezas con grandes volúmenes internos donde la sensibilidad de la prueba de decaimiento de presión es pobre.
Comparación:
| Método | Sensibilidad típica (mbar l/s) | Velocidad | Costo | Mejor uso |
|---|---|---|---|---|
| Decaimiento de presión | 1e-2 a 1e-3 | Rápido, de 5 a 30 s | Bajo | Carcasas generales, tapas |
| Flujo de masa | 1e-2 a 1e-4 | Rápido, de 5 a 30 s | Bajo a medio | Grandes volúmenes, tasa directa |
| Espectrómetro de helio | 1e-6 a 1e-8 | Lento, de 30 a 120 s | Alto | Unidades selladas, combustible, frenos, médicas |
La elección está determinada por la tasa de fuga que la aplicación puede tolerar, no por el equipo que está en la estantería.
Niveles de especificación por aplicación
La especificación de fuga está escrita en unidades de tasa de fuga como mbar por litro por segundo (mbar l/s), o de manera equivalente en centímetros cúbicos por minuto en un referencia, o sccm. El número debe provenir de la función, no de un valor predeterminado.
Guía aproximada para piezas de aluminio fundido a presión:
- Cubiertas decorativas o estructurales sin presión y sin fluidos: un sello grueso, a menudo de 1e-2 a 1e-1 mbar l/s, solo para excluir porosidad abierta.
- Pasajes de agua o refrigerante: alrededor de 1e-3 a 1e-4 mbar l/s para evitar goteo lento durante la vida útil.
- Cámaras neumáticas o de aire de baja presión: 1e-4 a 1e-5 mbar l/s.
- Cuerpos con compresor o refrigerante: 1e-5 a 1e-6 mbar l/s, donde a menudo se justifica helio.
- Componentes sellados de combustible, frenos o médicos: 1e-6 mbar l/s y más estrictos, esencialmente siempre basados en helio.
Dos trampas en la redacción de la especificación. Primero, no especifique una tasa de fuga de grado helio y luego pruebe con decaimiento de aire; o fallará partes buenas o, peor aún, las pasará. Segundo, defina la presión de prueba. Una tasa de fuga escala con la presión, por lo que “fuga menor a 1e-4 a 3 bar” es un requisito diferente al mismo número a 0.5 bar. Indique ambos.
La interacción del defecto es el punto clave: el nivel de fuga alcanzable está determinado por la fundición, y la especificación debe ser alcanzable por el proceso. La guía de defectos y soluciones en defectos y soluciones en fundición de aluminio a presión explica los mecanismos de porosidad y cierre en frío que crean caminos de fuga; si el proceso no puede hacer que desaparezcan, ninguna especificación de prueba salvará la pieza.
Cómo la porosidad establece el nivel mínimo de fuga
Esta es la parte que la mayoría de los redactores de especificaciones pasan por alto. Una prueba de fuga no crea un nivel mínimo de fuga; lo hace la porosidad de la fundición. Incluso una fundición de aluminio “sólida” contiene una distribución de micro-poros por entrampamiento de gas y contracción. Individualmente, estos poros pueden estar por debajo del límite de detección de rayos X, pero conectados a través de la pared forman un camino tortuoso que permite que el gas o fluido se filtre a una tasa que depende del tamaño del poro, la conectividad y el grosor de la pared.
Implicaciones:
- Existe una tasa de fuga mínima física para una aleación dada, grosor de pared y nivel de porosidad. No se puede probar una pieza con alta porosidad a una especificación de grado helio; siempre tendrá fuga.
- Reducir la tasa de fuga medida significa reducir la porosidad en la fuente: mejor control de moldeo, ventilación, asistencia de vacío y equilibrio térmico, no reducir el umbral de prueba.
- Una pieza que pasa la decaimiento de aire a 1e-3 aún puede goteo durante años porque la micro-porosidad conectada pasa una fuga lenta y dependiente del tiempo que la prueba corta no captura. Las pruebas de inmersión de larga duración detectan esto, pero aumentan el tiempo del ciclo.
- El grosor de la pared importa. Una pared de 3 mm tiene menos fuga que una de 1.5 mm con la misma porosidad, por lo que el nivel mínimo de fuga es una función del espesor además de la aleación.
La conclusión práctica: establecer la especificación de fuga después de medir el nivel de porosidad en estado de fundición, no antes. Si el nivel es de 1e-3 mbar l/s y la función necesita 1e-5, la respuesta es un cambio en el proceso (vacío, moldeo, posiblemente una operación secundaria de densificación), no un probador más sensible. Estrategia de reducción de rendimiento y chatarra en reducción de chatarra por rendimiento en fundición a presión cubre cómo atacar la porosidad en la fuente para que el nivel de fuga disminuya.
Diseño del dispositivo de prueba y tiempo de ciclo
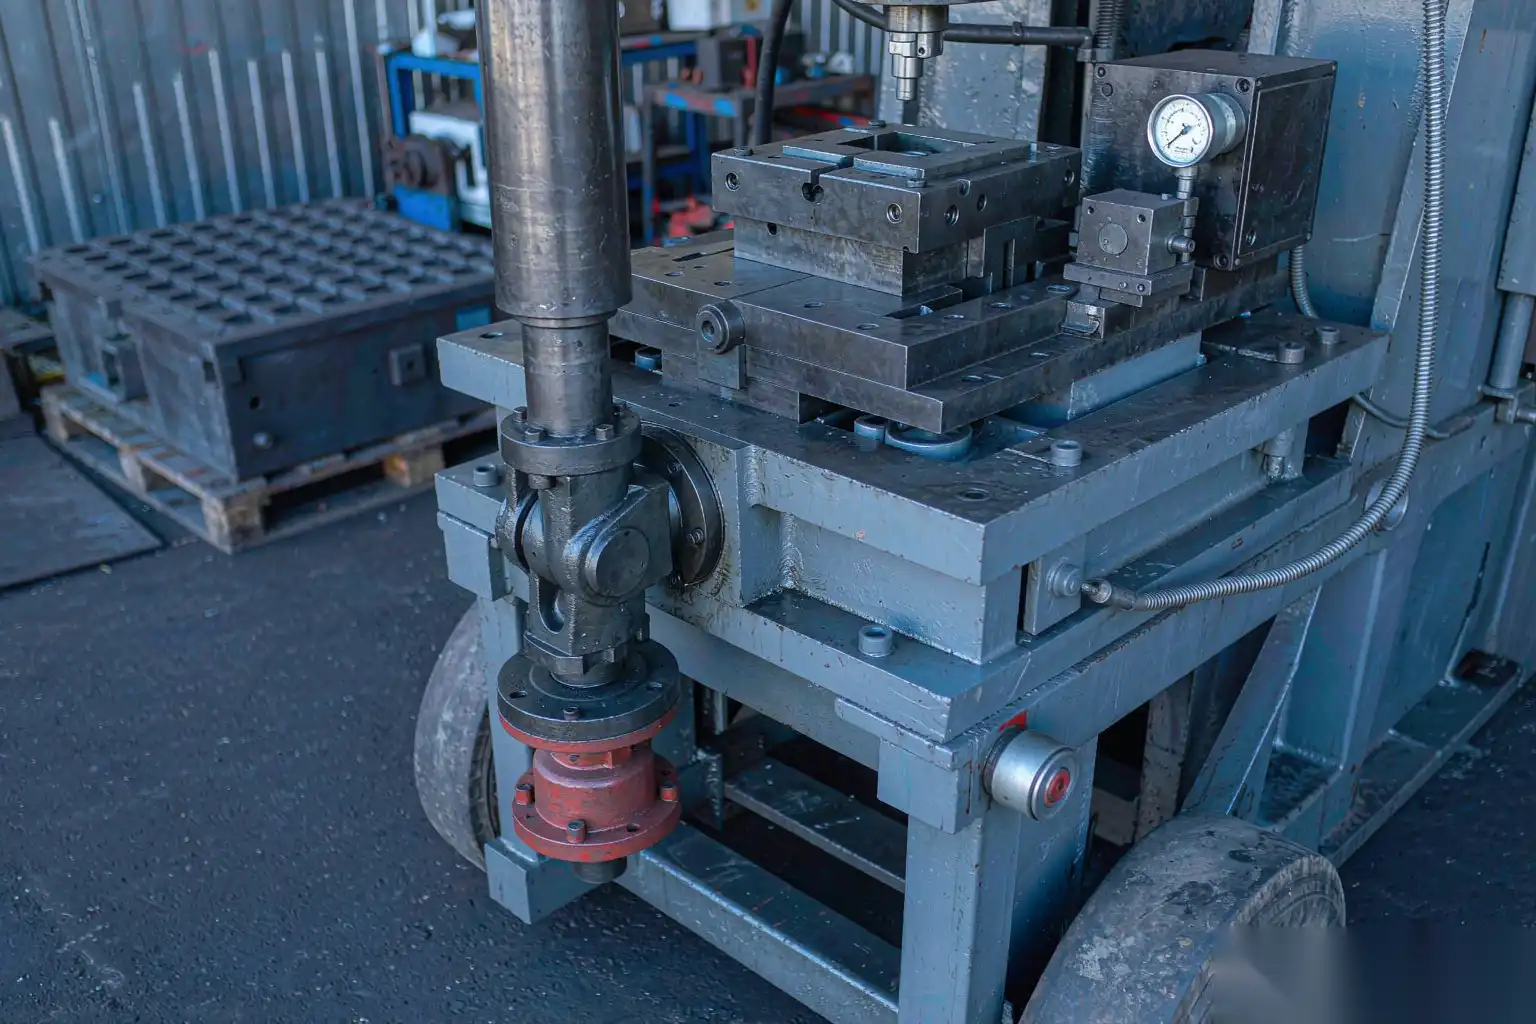
El dispositivo, no el probador, suele decidir si la prueba de fuga encaja en la velocidad de la línea. Un mal sellado entre la pieza y el nido de prueba desperdicia la mayor parte del ciclo en sujeción, estabilización y ventilación.
Reglas de diseño que aplicamos:
- Sellar en caras mecanizadas o recortadas, nunca en una superficie de fundición con caída, porque la caída hace imposible un sellado fiable. Si la única cara de sellado disponible es de fundición, mecanice un asiento de sellado allí.
- Minimice el volumen de prueba. Cuanto mayor sea el volumen interno, más tiempo tarda en estabilizar la presión antes de que una lectura de decaimiento sea válida. Utilice rellenos o tapones para bloquear cavidades no utilizadas y reducir el volumen bajo prueba.
- Dimensione la fuerza de sujeción en función de la presión de prueba multiplicada por el área del sello, con margen, pero evite distorsionar una pared delgada, lo que abriría un camino de fuga falso durante la prueba y lo cerraría después de liberar.
- Proporcione un camino de llenado rápido y un camino de prueba lento separado para que la pieza se presurice rápidamente pero se estabilice de manera limpia.
- Incluya una fuga de referencia (un orificio calibrado) en el circuito para que el probador se auto compruebe; un probador muerto que lee cero es peor que no tener prueba.
- Considere la temperatura de la pieza. Una pieza caliente por recorte o justo salida de un lavado expande el gas y sesga la caída; deje que las piezas alcancen la temperatura de prueba o compense la temperatura en el algoritmo.
Presupuesto de tiempo de ciclo para una celda en línea:
| Paso | Tiempo típico |
|---|---|
| Carga y sujeción | 3 a 8 s |
| Llenado y estabilización | 5 a 15 s |
| Prueba (decaimiento o flujo) | 5 a 30 s |
| Ventilación y liberación | 2 a 5 s |
| Total | 15 a 60 s |
Los ciclos de helio duran más debido al tiempo de evacuación y aspiración. La celda debe estar equilibrada para que la prueba de fuga no sea el cuello de botella; las estaciones paralelas o un indexador rotatorio a menudo se amortizan por sí mismos.
Rechazos falsos por películas superficiales y humedad
Un modo frustrante de fallo en la prueba de fuga es el rechazo falso: la pieza está en buen estado, pero la prueba indica fuga. La causa habitual no es el metal, sino una película en él.
- El fluido de corte, el compuesto de pulido o los residuos de lavado en un pasaje pueden bloquear temporalmente un poro durante la prueba y luego disolverse o desalojarse, o viceversa, atrapar gas y simular una fuga. Limpiar las piezas a un estándar definido antes de la prueba.
- La humedad en un agujero ciego se convierte en vapor bajo presión de prueba y se lee como una caída, un fallo falso clásico de calor y humedad. Secar las piezas, especialmente después de lavarlas, antes de que lleguen al probador.
- Las fibras o la piel del lubricante de matriz en un sello impiden que el dispositivo selle, por lo que el probador detecta una fuga grande que en realidad es un asiento sucio. Inspeccionar y limpiar los asientos del sello.
- Una pieza aún caliente de una operación anterior contiene gas expandido; la caída refleja temperatura, no fuga. Igualar o compensar la temperatura.
- Los residuos en la ranura del sello del dispositivo, provenientes de la pieza anterior, causan fugas intermitentes grandes. Incorporar limpieza del asiento o usar sellos desechables.
Estos son problemas de disciplina del proceso, no problemas del instrumento. La guía de operaciones secundarias en guía de operaciones secundarias de fundición a presión cubre los pasos de limpieza, recorte y mecanizado que deben controlarse para que la pieza llegue al probador de fugas en un estado apto para la prueba.
Automatización de la prueba de fugas en una línea de acabado
La prueba de fugas se vuelve imprescindible cuando se integra en la línea automatizada en lugar de en un banco separado, porque solo así sus datos cierran el ciclo con el rectificado, lavado e inspección.
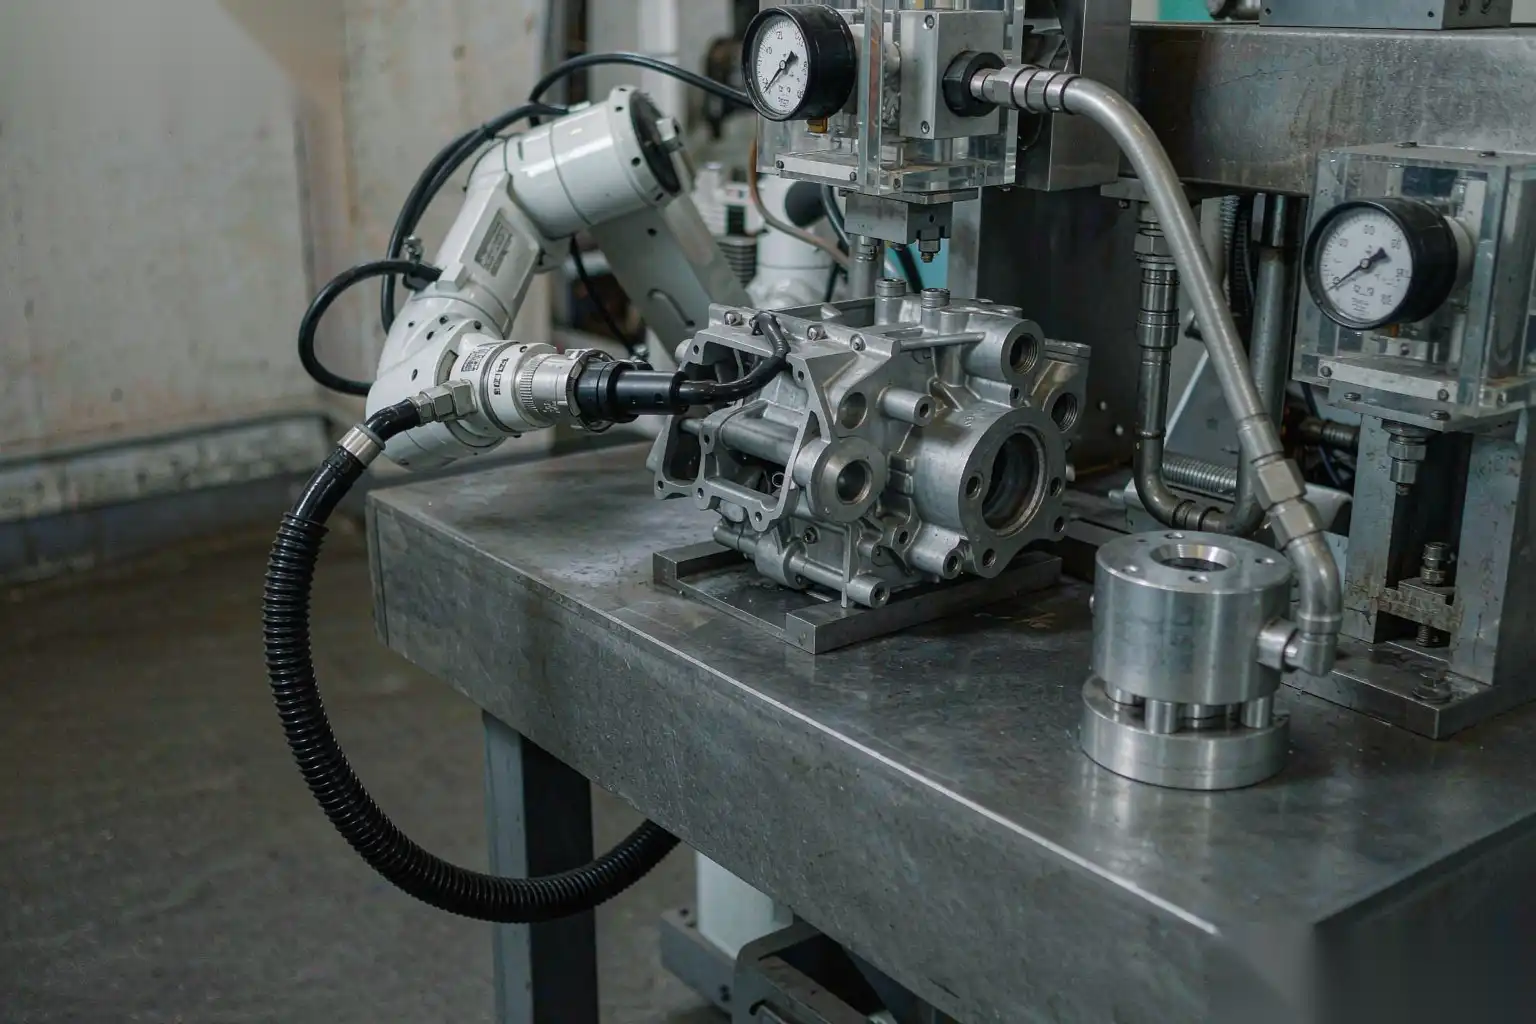
Una estación de prueba de fugas automatizada en una línea de acabado típicamente:
- Recibe la pieza del célula robótica de rectificado o lavado en una cinta transportadora o mesa rotatoria, sin manipulación manual que pueda introducir contaminación.
- Asegura en un nido sellado, ejecuta el método elegido (caída o flujo másico para piezas de volumen, helio para unidades selladas), y clasifica en carriles separados los pasados, fallidos y ambiguos.
- Registra la tasa de fuga por pieza en función del número de serie o cavidad, alimentando un gráfico SPC para que una deriva en la porosidad aparezca como una tendencia de tasa de fuga progresiva antes de que fallen las piezas.
- Activa una respuesta del proceso. Un aumento en la tasa media de fuga indica problemas de porosidad, tapón o ventilación, y la línea puede marcar la cavidad afectada para mantenimiento.
- Las manos aceptan las piezas y las entregan para inspección final o embalaje sin tocar.
La importancia de la integración radica en que la tasa de fuga es el proxy funcional más directo de la integridad interna. Un CMM te informa sobre la geometría; una prueba de fuga te asegura que la pieza no tendrá fugas. En un componente de fundición a presión que soporta presión, el resultado de la fuga es el único número que realmente le importa al cliente, por lo que merece ser automático, registrado y vinculado al proceso de fundición que lo controla.
Construir un plan de prueba de fuga que funcione
Un plan viable:
- Establezca la especificación de fuga desde la función y la presión de prueba juntas, en mbar l/s, con el método indicado.
- Mida primero el nivel de porosidad en estado de fundición; si la especificación está por debajo del nivel, corrija el proceso de fundición antes de comprar un probador más fino.
- Sellado en tierras mecanizadas, minimice el volumen de prueba y verifique el probador con una fuga de referencia.
- Controle la limpieza y el secado para que las películas y la humedad no causen rechazos falsos.
- Automatice la estación en línea y registre la tasa de fuga por cavidad para impulsar el mantenimiento en la etapa anterior.
DZ Machinery construye líneas de fundición a presión y acabado robótico con estaciones de prueba de fuga integradas que clasifican, registran y retroalimentan las tendencias de tasa de fuga al proceso de fundición, de modo que los componentes que soportan presión salgan de la celda verificados en lugar de con esperanza. Hable con nuestro equipo de ingeniería sobre la clase de presión y el dibujo de su pieza, y ajustaremos el método de prueba, el soporte y la integración en línea para su tasa.