Fundición a presión en molde de alta presión vs Fundición en molde permanente: Cómo elegir
Por qué importa la elección entre HPDC y molde permanente
La fundición a presión en molde de alta presión (HPDC) y la fundición en molde permanente son ampliamente utilizadas para piezas de aluminio, pero producen piezas con características, costos y rangos de aplicación diferentes. Elegir mal significa pagar de más por capacidades que no necesitas, o subestimar y obtener piezas que fallan en servicio.
La elección correcta depende de:
- Tamaño y peso de la pieza
- Volumen de producción
- Propiedades mecánicas requeridas
- Requisitos de tolerancia y acabado superficial
- Requisitos de aleación y tratamiento térmico
- Requisitos de hermeticidad a la presión
- Objetivo de costo
Este artículo explica el marco de decisión y las compensaciones en cada paso.
Resumen del proceso
Fundición a presión en molde de alta presión (HPDC)
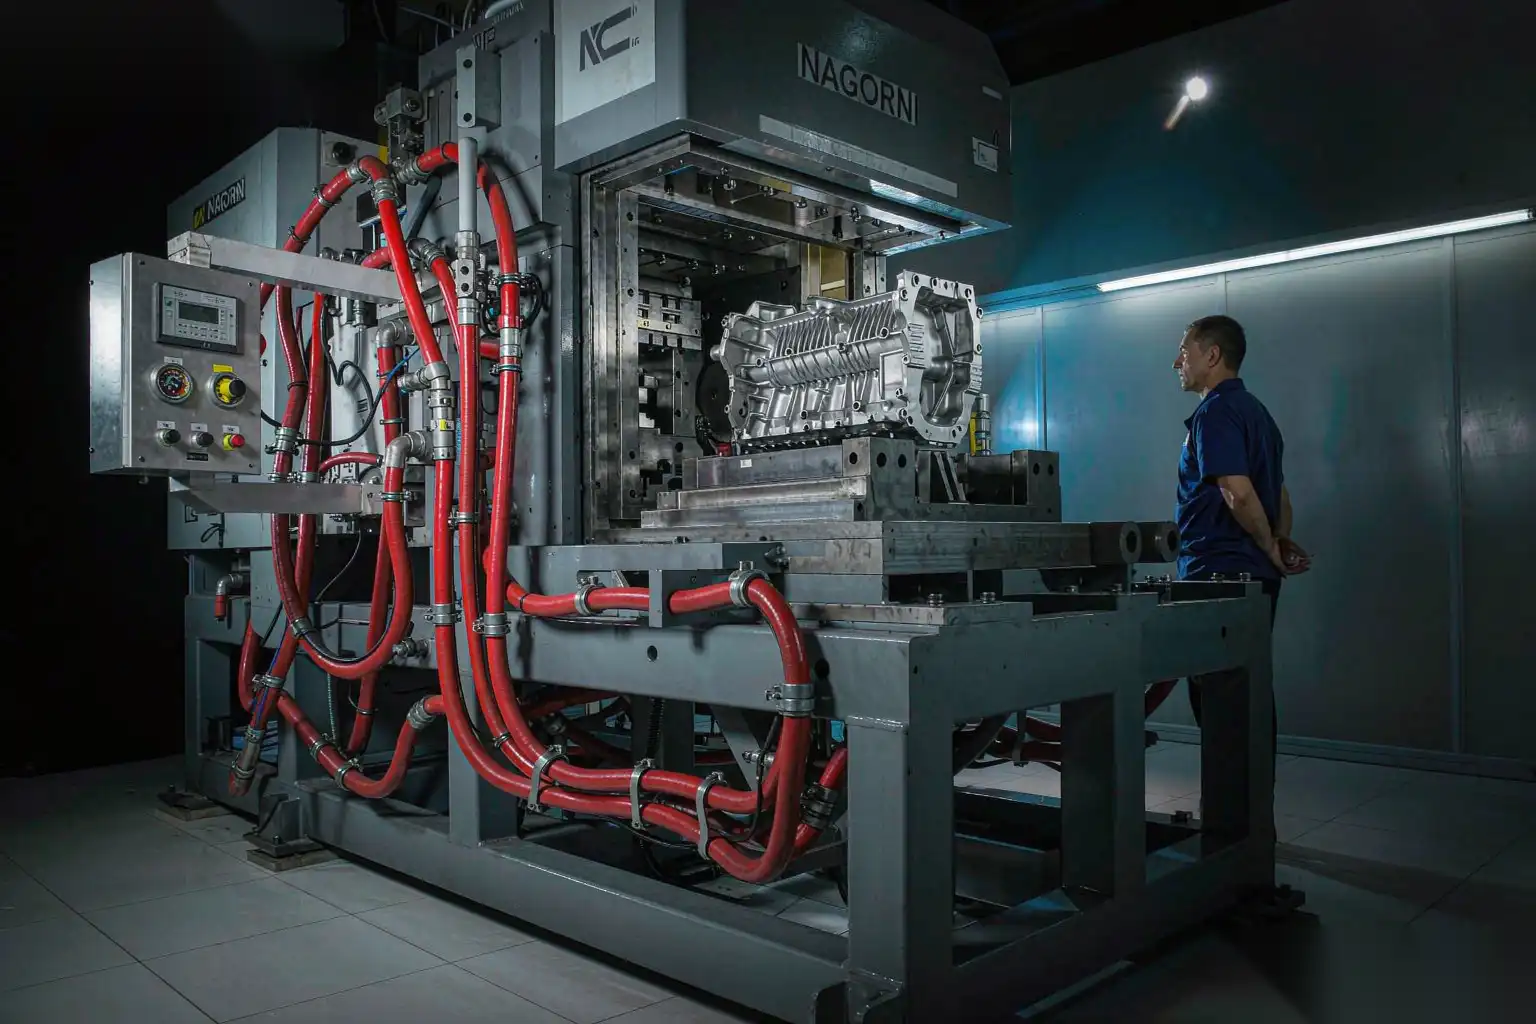
El aluminio fundido se inyecta en un molde de acero a alta velocidad (1-10 m/s) y alta presión (30-100 MPa). Los tiempos de ciclo son de 30 segundos a 5 minutos. El molde se enfría con agua internamente.
Características clave:
- Ciclo rápido (alta tasa de producción)
- Paredes delgadas posibles (hasta 1.0 mm)
- Geometría compleja con características internas
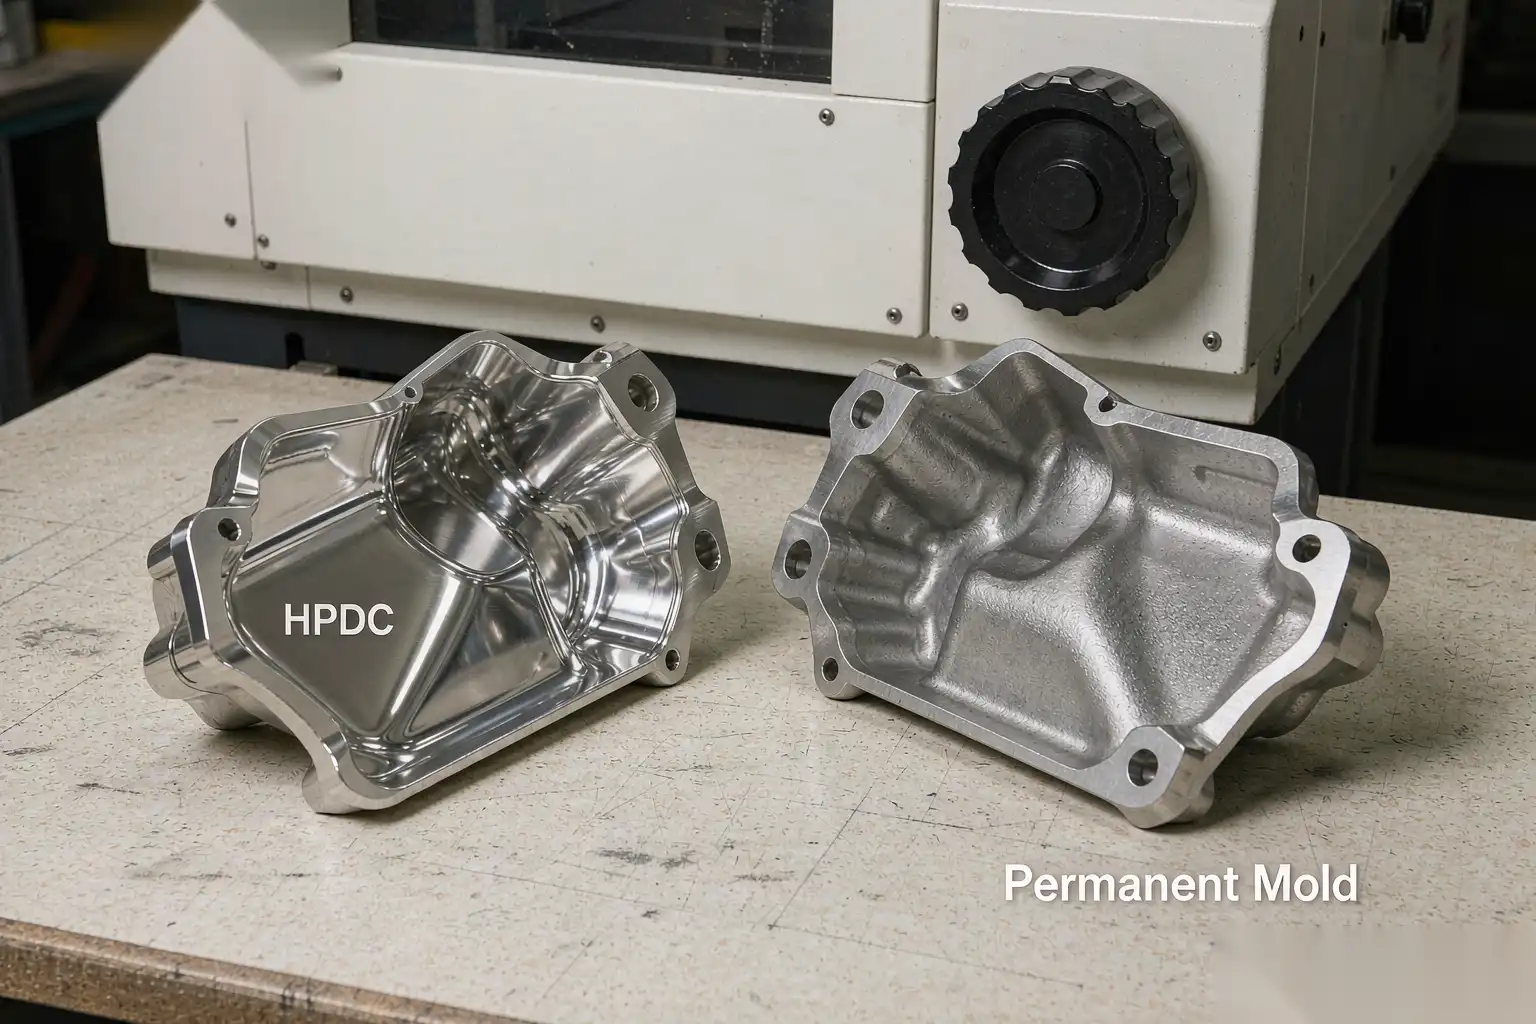
- Acabado superficial excelente (Ra 3.2-6.3 µm en estado de fundición)
- Alto coste de herramientas ($10.000-$100.000+)
- Limitado a aleaciones no tratables térmicamente en HPDC estándar
- Porosidad inherente por aire atrapado
Fundición en molde permanente (también llamada fundición por gravedad o fundición en frío)
El aluminio fundido se vierte en un molde de metal reutilizable (normalmente hierro fundido o acero) bajo presión de gravedad (sin inyección). Los tiempos de ciclo son de 5 a 30 minutos. El molde puede inclinarse o girarse para facilitar el llenado.
Características clave:
- Tiempo de ciclo más lento (menor tasa de producción que HPDC)
- Grosor de pared mínimo de 3-6 mm (paredes más delgadas son difíciles)
- Geometría más sencilla que HPDC
- Mejores propiedades mecánicas (el enfriamiento más lento = estructura más densa)
- Menor porosidad (llenado por gravedad, menos atrapamiento de aire)
- Se puede tratar térmicamente (T6, T5) para mayor resistencia
- Menor coste de herramientas que HPDC (normalmente 30-50% menos)
- Adecuado para volumen medio (500-50.000 piezas/año)
Tabla comparativa
| Factor | HPDC | Molde permanente |
|---|---|---|
| Tiempo de ciclo | 30s-5min | 5-30min |
| Espesor mínimo de pared | 1.0-1.5 mm | 3-4 mm |
| Peso máximo de la pieza | typically <10 kg | typically <50 kg |
| Tolerancia (lineal) | ±0.10-0.15 mm | ±0.20-0.40 mm |
| Acabado superficial (como fundido) | Ra 3.2-6.3 µm | Ra 3.2-12.5 µm |
| Porosidad interna | más alto (gas) | más bajo |
| Resistencia mecánica (como fundido) | moderado | bueno |
| Tratamiento térmico posible | no (Ampollas A380) | sí (T5, T6) |
| Costo de herramientas | $10K-$100K+ | $5K-$50K |
| Volumen de producción | alto (1.000-1M+/año) | medio (500-50K/año) |
| Costo de cambio de configuración | bajo (automatizado) | alto (operación manual) |
| Aleaciones adecuadas | A380, A383, A384, A390, A413 | A356, A357, A206, A201, personalizado |
| Estanqueidad a la presión | justo (límites de porosidad de gas) | bueno (menor porosidad) |
| Aplicaciones típicas | electrónica de consumo, soportes automotrices, iluminación | automoción estructural, motocicletas, aeroespacial, cuerpos de bombas |
Cuándo Elegir HPDC
Elige HPDC cuando:
- El volumen de producción es alto (5.000+ piezas/año, con el punto de equilibrio generalmente entre 1.000 y 3.000 piezas/año)
- La pieza es compleja con características internas, paredes delgadas o geometría intrincada
- Se necesitan tolerancias ajustadas en las características de fundición
- Se requiere acabado superficial cosmético es necesario
- El tiempo de ciclo importa (economías de producción en volumen alto)
- El tratamiento térmico NO es necesario para la aplicación
El HPDC domina en electrónica de consumo, iluminación, soportes y cubiertas automotrices, y la mayoría de las fundiciones industriales de alto volumen.
Cuándo elegir molde permanente
Elige molde permanente cuando:
- El volumen de producción es medio (500-50,000 piezas/año)
- La pieza es estructural y necesita mejores propiedades mecánicas que las que proporciona el HPDC
- Se requiere tratamiento térmico (T6 para mayor resistencia, T5 para alivio de tensiones)
- Estanqueidad a la presión es obligatorio (hidráulico, neumático, cuerpos de bomba)
- Menor porosidad es requerido que HPDC pueda entregar
- Piezas más grandes que las máquinas HPDC no pueden manejar de manera económica
- Opciones de aleaciones más allá de las aleaciones estándar de fundición a presión (A356, A357, A206)
El molde permanente es común para cuadros de motocicleta, componentes de suspensión automotriz, piezas estructurales aeroespaciales y cuerpos de bombas/válvulas.
Comparación de costos
Para una pieza hipotética que pesa 2 kg, volumen de producción de 10,000 piezas/año:
Estimación de costos HPDC
- Herramientas: $25,000 (molde de cavidad simple, sencillo)
- Costo por pieza: $4-8 (material + fundición + acabado + acabado simple)
- Amortización de herramientas (en 1 año): $2.50/pieza
- Total por pieza: $6.50-10.50
Estimación de costos de molde permanente
- Herramientas: $15,000 (molde más simple)
- Costo por pieza: $6-12 (material + fundición + acabado + tratamiento térmico)
- Amortización de herramientas (en 1 año): $1.50/pieza
- Total por pieza: $7.50-13.50
El cruce de costos depende en gran medida del volumen y la complejidad. Para volúmenes muy altos (más de 100,000 piezas/año), HPDC gana en economía de ciclo. Para volúmenes menores o piezas más grandes, el molde permanente es competitivo o más barato.
Comparación de Propiedades Mecánicas
Para una pieza de 2 kg en A356/A380:
| Propiedad | HPDC (A380 como fundido) | Molde Permanente (A356-T6) |
|---|---|---|
| Resistencia a la Tracción Última | 320-360 MPa | 260-310 MPa |
| Resistencia a la Cizalla | 160-180 MPa | 180-240 MPa |
| Elongación | 3-3.5% | 6-10% |
| Dureza | 75-85 HB | 80-95 HB |
| Resistencia a la Fatiga | 130-150 MPa | 90-110 MPa |
| Resistencia al Impacto | moderado | alto |
El molde permanente con tratamiento térmico T6 ofrece una elongación y resistencia al impacto significativamente mejores que la HPDC. Para piezas estructurales o críticas para la seguridad donde la ductilidad es importante, el molde permanente es la mejor opción.
Variantes especiales que vale la pena conocer
Molde Permanente de Baja Presión (LPPM)
Una variante del molde permanente donde el metal fundido se introduce en el molde mediante baja presión (0,5-1,5 bar) en lugar de gravedad. Esto proporciona mejor llenado, menos porosidad y la capacidad de fundir paredes más delgadas (mínimo 2-3 mm). Se usa para ruedas de automóviles y piezas estructurales.
Fundición por Prensa
Un proceso híbrido: el metal fundido se vierte en un molde precalentado, luego se aplica alta presión (50-150 MPa) durante la solidificación. El resultado es una porosidad casi nula y piezas que se pueden tratar térmicamente. Se usa para componentes críticos para la seguridad. El costo es mayor que la HPDC o el molde permanente.
Fundición en Vacío (variante HPDC)
Un proceso HPDC modificado donde la cavidad del molde se evacua antes de la inyección. Reduce la porosidad por gases en un 80-90%. Se usa para piezas que necesitan tratamiento térmico o ser herméticas a la presión, pero que requieren el ciclo de la HPDC.
Fundición Semi-Sólida (Thixomolding, Rheocasting)
La aleación se inyecta en un estado semi-sólido (entre las temperaturas liquidus y solidus). Reduce la porosidad y permite el tratamiento térmico. Tecnología emergente, aún no dominante.
Un Marco de Decisión
Utilice este diagrama de flujo para elegir:
- ¿El volumen de producción supera las 50.000 piezas/año?
– Sí → HPDC (probablemente)
– No → continuar
- ¿Se requiere tratamiento térmico para la aplicación?
– Sí → molde permanente o HPDC en vacío
– No → continuar
- ¿El grosor de la pared es inferior a 2 mm?
– Sí → HPDC
– No → continuar
- ¿Se requiere hermeticidad a la presión?
– Sí → molde permanente o HPDC en vacío
– No → continuar
- ¿La pieza es principalmente estructural y requiere alta ductilidad?
– Sí → molde permanente con T6
– No → HPDC (probablemente, por razones económicas)
Este marco es un punto de partida. La decisión final debe involucrar una revisión DFM con ambos proveedores, de HPDC y moldes permanentes, solicitando cotizaciones de sus procesos y proporcionando datos de costos y capacidades.
Diferencias en herramientas y tiempos de entrega
Más allá de las características de la pieza, los dos procesos difieren en cómo se construye la herramienta y qué tan rápido un proyecto alcanza el primer artículo.
Herramientas de HPDC es un dado de acero endurecido (normalmente H13 con 48-52 HRC) mecanizado con tolerancias estrictas, con canales de enfriamiento internos, pasadores de expulsión y, a menudo, slides y elevadores. La fabricación del dado para una pieza típica toma de 4 a 6 semanas después de la revisión DFM, y se espera que el dado dure entre 100,000 y 500,000 disparos antes de una reparación mayor. Debido a que el dado está sometido a ciclos térmicos y alta presión de inyección, requiere mantenimiento preventivo: inspección de la superficie de la cavidad, reemplazo de pasadores de expulsión y verificación de los canales de enfriamiento cada 50,000-100,000 disparos.
Herramientas de molde permanente son moldes de hierro fundido o acero con canales de alimentación, risers y, a menudo, núcleos de arena para características internas. La fabricación del molde suele ser más rápida y menos costosa (de 30 a 50% menos que un dado HPDC comparable) porque el molde opera a menor presión y no requiere el mismo nivel de precisión. La vida útil del molde generalmente es de 50,000 a 150,000 vertidos, más corta que la del dado HPDC debido a la fatiga térmica por ciclos de calentamiento repetidos. El mantenimiento se centra en recubrir la superficie del molde entre vertidos y en el reacondicionamiento periódico de la cavidad.
Para la planificación del proyecto, ambos procesos siguen una secuencia de muestreo similar: T0 (primer disparo o vertido), T1 (aprobación dimensional) y T2 (validación del proceso). La principal diferencia es que HPDC alcanza T1 más rápido una vez que la herramienta está terminada, porque los tiempos de ciclo son más cortos y se pueden producir más piezas por hora para el estudio de capacidad. Esto es una consideración práctica importante cuando el cronograma del proyecto es ajustado.
Dos ejemplos de selección en el mundo real
Las comparaciones abstractas no resuelven nada, así que aquí se muestra cómo se decidió en dos programas representativos. El primero: un escudo final de motor, 1.8 kg, 320 cm² de área proyectada, 240,000 piezas al año, sin tratamiento térmico, exterior cosmético en una cara. Cada criterio apuntaba a HPDC, y así fue — un dado de un solo cavidad en una celda de 500 toneladas, ciclo inferior a 60 segundos, y el acabado gestionado por una celda robótica de desbarbado y pulido. Los factores decisivos fueron volumen y tiempo de ciclo; un molde permanente a ese volumen habría necesitado un piso de fundición cuatro veces más grande para la misma producción.
El segundo: una rótula de suspensión, 4.2 kg, 55,000 piezas al año, se requiere tratamiento térmico T6, sometida a fatiga. Se cotizó primero HPDC porque el volumen parecía atractivo, pero el requisito de tratamiento térmico descartó el HPDC estándar — A380 con burbujas — y las herramientas de HPDC al vacío más la calificación del proceso no serían rentables a 55,000 unidades al año. El molde permanente en A356-T6 ganó por función, y el programa nunca miró atrás.
Observa en qué se basaron ambas decisiones: no en qué proceso es mejor en general, sino en qué restricciones — volumen, tratamiento térmico, aleación, alcance cosmético — limitan la pieza específica. Ese es todo el ejercicio. Anota tus cuatro restricciones vinculantes antes de hablar con los proveedores, y el proceso generalmente se elige solo. Cuando las restricciones entran en conflicto — volumen moderado más tratamiento térmico más una cara cosmética, por ejemplo — ese es el momento de involucrar tanto a un fundidor como a un socio de acabado como DZ Machinery en una misma conversación, porque la celda de acabado a menudo decide qué ruta de fundición cuesta menos en el nivel de pieza terminada.
Preguntas frecuentes sobre HPDC vs Molde Permanente
¿Se pueden hacer fundiciones en molde permanente tan delgadas como las de HPDC?
No. El grosor mínimo de pared en molde permanente suele ser de 3-4 mm (por gravedad) o 2-3 mm (bajo presión). HPDC puede fundir paredes de hasta 1.0 mm. Si el diseño tiene paredes delgadas, HPDC es la única opción práctica.
¿Es más caro el molde permanente que el HPDC para volúmenes bajos?
En volúmenes muy bajos (menos de 500 piezas al año), el molde permanente puede ser más caro porque el ciclo es más largo y el costo por pieza más alto. El punto de equilibrio varía según la pieza, pero suele estar entre 1,000 y 3,000 piezas al año.
¿Se puede usar aleación A380 en molde permanente?
Técnicamente sí, pero el A380 se usa rara vez en moldes permanentes porque no se necesita un contenido de cobre más alto para el proceso más lento. Las aleaciones estándar de moldes permanentes son A356 y A357, que son tratables térmicamente y tienen mejores propiedades mecánicas.
¿Qué proceso es mejor para piezas cosméticas?
El HPDC generalmente ofrece un mejor acabado superficial en estado de fundición que el molde permanente. Para piezas visibles para el consumidor, el HPDC con pulido secundario es el enfoque estándar.
Una Recomendación Práctica
Para una pieza nueva, hable con al menos un proveedor de HPDC y un proveedor de molde permanente durante la fase de DFM. Cada uno le dará diferentes recomendaciones de diseño y estimaciones de costos. La elección correcta suele quedar clara después de estas conversaciones.
En DZ Smart Manufacturing, nuestras células de acabado robótico trabajan con piezas tanto de HPDC como de molde permanente. El proceso de acabado es similar, pero la selección de abrasivos y los parámetros del ciclo difieren. Si está decidiendo entre HPDC y molde permanente y desea una segunda opinión sobre qué proceso se adapta mejor a su pieza, nuestro equipo de ingeniería puede revisar sus dibujos y proporcionar una comparación de procesos con estimaciones de costos.
Vea cómo el acabado automatizado maneja tanto piezas de HPDC como de molde permanente