


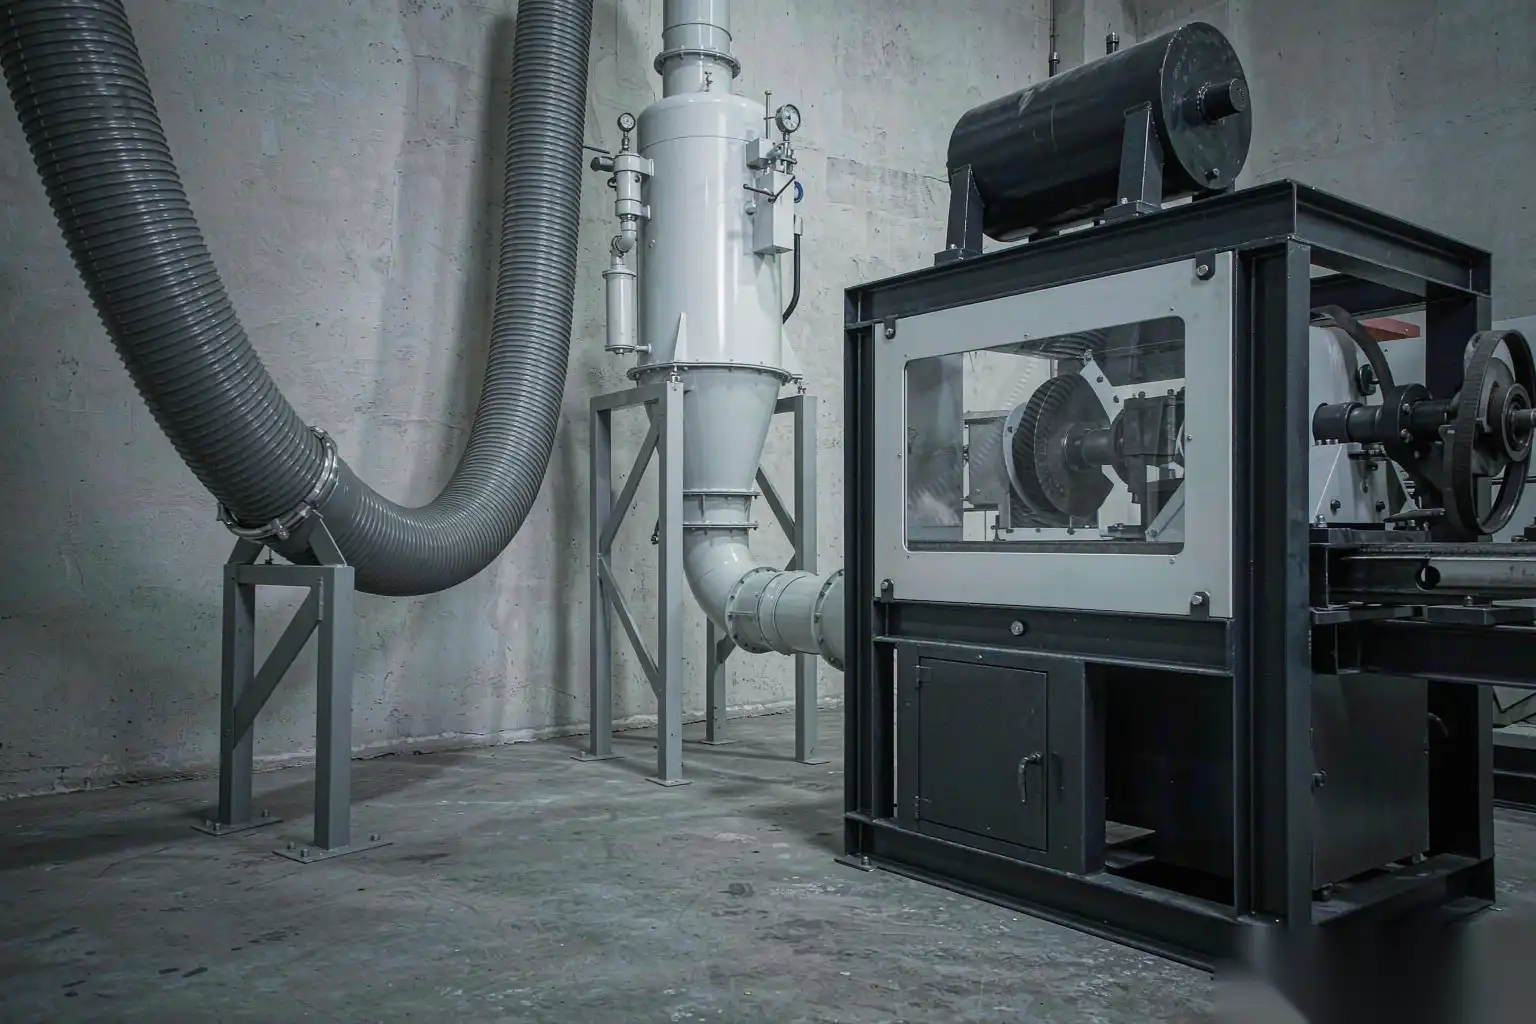
Seguridad en polvo de aluminio en talleres de fundición, rectificado y pulido
Cada taller que muele o pulimenta aluminio genera polvo. Casi todos los talleres subestiman lo que ese polvo puede hacer. El polvo fino de aluminio es combustible, y en la concentración adecuada suspendido en el aire puede ser explosivo. Esto no es una abstracción regulatoria — es el mecanismo detrás de una larga y bien documentada historia de incidentes en instalaciones de acabado de metales. Esta guía cubre la física, los controles de ingeniería que realmente funcionan y la disciplina operativa que mantiene los controles en funcionamiento.
Por qué el polvo de aluminio se comporta de manera diferente
Los peligros del polvo de metal varían enormemente según el material. El aluminio se encuentra en el extremo más peligroso por tres razones:
- Alta relación superficie a volumen. El molido produce partículas en los rangos respirables y gruesos. Una partícula de aluminio de 20 µm tiene mucho más superficie expuesta por kilogramo que un bloque sólido, por lo que la oxidación progresa mucho más rápido una vez que comienza la ignición.
- Oxidación fuertemente exotérmica. El aluminio reaccionando con la alúmina libera una cantidad sustancial de energía, que mantiene la propagación a través de la nube de polvo.
- Baja energía mínima de ignición. Las nubes de polvo fino de aluminio pueden ser encendidas por descarga estática, un rodamiento caliente o una chispa de una herramienta — energías medidas en milijoules.
Los parámetros que cuantifican esto son familiares para cualquiera que haya encargado una evaluación de polvo combustible:
| Parámetro | Rango típico para polvo fino de aluminio | Lo que indica |
|---|---|---|
| Kst (índice de severidad de explosión) | 150 a 350 bar·m/s | Qué tan violentamente aumenta la presión; por encima de 200 es una clase de alta severidad |
| Pmax (presión máxima de explosión) | 8 a 12 bar | Presión máxima que puede experimentar el recipiente o la habitación cerrada |
| Energía mínima de ignición | 10 a 100 mJ | Cuánta poca energía se necesita para activarlo |
| Concentración mínima explosible | 30 a 80 g/m³ | Cuánta cantidad de polvo en el aire antes de que una nube pueda propagar la llama |
| Temperatura mínima de ignición (nube) | 550 a 650 °C | Umbral de temperatura superficial para la ignición |
| Temperatura de ignición de capa | 300 a 450 °C | Más baja porque las capas acumuladas se aíslan por sí mismas y humean |
Tenga en cuenta la diferencia entre ignición de nube e ignición de capa. Una capa se enciende a una temperatura mucho más baja porque permanece inmóvil, retiene calor y humea. Por eso, la limpieza es una medida de control genuina y no un requisito cosmético: el polvo asentado en una carcasa de motor caliente puede prender sin que exista ninguna nube.
De dónde proviene la nube de polvo

Comprender los puntos de generación le indica dónde colocar los controles.
- Molienda manual a mano. El peor caso. El operador sostiene la pieza contra una banda o rueda giratoria, se genera una pluma de polvo en el exterior, y va directamente a la zona de respiración del operador y al aire de la habitación.
- Pulido y bruñido manual. Geometría similar, además de partículas de pasta de pulir y pelusas de rueda de algodón, que añaden su propia carga combustible.
- Máquinas semiautomáticas con protección inadecuada. Mejor, pero a menudo solo parcialmente cerrado con velocidades de captura deficientes en las aberturas.
- Celdas robóticas cerradas. El mejor caso. El proceso ocurre dentro de una carcasa mantenida bajo presión negativa, y la extracción elimina las partículas en la fuente.
La variable clave es si el polvo se captura antes de que entre en el aire de la habitación. Una vez que está en el aire en el espacio de trabajo general, cada control posterior se vuelve más costoso y menos efectivo.
Diseño de captura: Números que importan
La ventilación de extracción local es el control de ingeniería que realiza la mayor parte del trabajo. Las cifras relevantes:
- Velocidad de captura en el punto de generación. Para operaciones de molienda, diseñar para aproximadamente 2.0 a 2.5 m/s de velocidad de cara en la abertura del capuchón. Velocidades más bajas permiten que partículas finas escapen al aire de la habitación.
- Velocidad del conducto. Mantener la velocidad de transporte en el rango de 20 a 25 m/s para el polvo de aluminio para prevenir su sedimentación dentro del conducto. Los tramos horizontales y codos son donde comienza la acumulación.
- Geometría del capuchón. Coloca el capuchón lo más cerca posible del punto de contacto de la rueda. La velocidad de captura disminuye aproximadamente con el cuadrado de la distancia desde la cara del capuchón, por lo que duplicar la distancia reduce la captura a una cuarta parte.
- Aire de reposición. Un sistema que extrae miles de metros cúbicos por hora necesita aire de reposición o se opondrá a sí mismo y perderá rendimiento. La insuficiencia de aire de reposición es una falla común e invisible.
Como referencia aproximada, una estación de molienda de tamaño medio típicamente necesita entre 2.000 y 4.000 m³/h de extracción dependiendo del diseño del capuchón y del tamaño de la rueda.
Recolección húmeda versus seca
Ambos enfoques son defendibles. La elección depende de tu proceso y de tu tolerancia al mantenimiento.
Recolección húmeda (cortina de agua o depurador húmedo).
- Ventajas: captura el polvo combustible en un medio no combustible, eliminando eficazmente el riesgo de explosión dentro del colector; excelente para polvo fino de alto volumen.
- Desventajas: produce lodos de hidróxido de aluminio que requieren tratamiento y eliminación; riesgo de congelación en climas fríos; mayor consumo de energía; en algunas jurisdicciones, el lodo húmedo aún requiere manejo controlado.
Existe una advertencia crítica de compatibilidad: las partículas finas de aluminio y ciertos polvos metálicos generan hidrógeno cuando se humedecen, especialmente si el agua es alcalina y el lodo se deja reposar caliente en un recipiente cerrado. Los sistemas húmedos necesitan gestión de hidrógeno — tanques ventilados, sin almacenamiento sellado prolongado del lodo, y nunca mezclar partículas metálicas incompatibles en un recolector húmedo.
Recolección en seco (cartucho o filtro de bolsa).
- Ventajas: sin corriente de residuos líquidos, el material recuperado está seco, rutinas de mantenimiento más sencillas.
- Desventajas: el propio recolector se convierte en la ubicación de mayor riesgo en la planta. Requiere ventilación o supresión de explosiones, aislamiento entre el recolector y el proceso, y una disciplina estricta de limpieza.
Si realiza recolección en seco, estas características son prácticas estándar:
- Ventanado de deflagración dimensionado según el volumen del recolector y el valor Kst, ventilación hacia un lugar exterior seguro a través de un conducto, o un ventilador sin llama certificado para interiores.
- Aislamiento de explosiones entre el recolector y el equipo del proceso — válvula rotatoria mecánica, barrera de aislamiento químico, o válvula de acción rápida — para que una deflagración en el recolector no pueda propagarse hacia atrás en la línea de proceso.
- Medios de filtro antistáticos o conductores con puesta a tierra y unión adecuadas. La descarga estática dentro de un recolector en seco es una fuente de ignición documentada.
- Monitoreo de presión diferencial para detectar la carga o fallo del filtro antes de que el flujo de aire caiga por debajo del diseño.
Medios de filtro y disciplina de limpieza
La selección del filtro está determinada por el tamaño de partícula y las características del polvo.
- Los medios estándar de celulosa o poliéster manejan adecuadamente partículas de molienda gruesa.
- Los medios de membrana de nanofibra o ePTFE funcionan mejor con polvo de pulido fino y mantienen una menor caída de presión, lo que preserva la velocidad de captura.
- Nunca limpie filtros cargados con aire comprimido dentro del taller. El aire comprimido vuelve a aerosolizar las partículas finas asentadas y puede crear exactamente la nube que intenta evitar. También puede dañar los medios y destruir las propiedades antistáticas.
La limpieza con chorro pulsado debe ser automática mediante temporizador o punto de ajuste de presión diferencial. Los colectores de limpieza manual dependen de que alguien recuerde, y generalmente resultan en un filtro cargado y una reducción del flujo de aire durante semanas.
Limpieza y Espesor de Capas
El polvo depositado es combustible que espera una fuente de ignición. Reglas prácticas de limpieza:
- Limpiar con una frecuencia definida basada en la tasa de generación, no cuando parece estar mal. En un taller de molienda manual ocupado, eso puede ser cada turno para superficies dentro de tres metros de las estaciones.
- Utilice aspiradoras aprobadas con clasificación para polvo de metales combustibles con puesta a tierra adecuada. Nunca use una aspiradora de taller estándar.
- Nunca utilice aire comprimido para limpiar; esta es la violación más común y peligrosa en talleres de acabado de metales.
- Mantenga el grosor de la capa acumulada por debajo de aproximadamente 1 mm en las superficies del área. Las películas delgadas pueden parecer inofensivas, pero en cientos de metros cuadrados, el inventario de combustible se vuelve significativo.
- Preste atención a las superficies de acumulación ocultas: la parte superior de bandejas de cables, luminarias, exteriores de conductos, vigas del techo y dentro de los recintos eléctricos que no están clasificados para polvo.
- Inspeccione el área sobre los techos suspendidos. El polvo se acumula allí sin ser perturbado durante años.
Celdas robóticas cerradas como control de ingeniería
Esto vale la pena decirlo claramente porque cambia la economía de la automatización: cerrar el proceso es el control de polvo más efectivo disponible, y además viene acompañado de la inversión en productividad.
Una celda cerrada de maquinaria DZ correctamente diseñada incorpora:
- Carcasa completamente cerrada con puertas de acceso con bloqueo y presión interna negativa mantenida por extracción continua
- Conductos de extracción dedicados dimensionados para una velocidad de transporte de 20 a 25 m/s
- Punto de extracción ubicado en el punto de contacto de la rueda, no simplemente en algún lugar del recinto
- Componentes eléctricos clasificados para recintos o armarios con presión positiva para el controlador del robot y sensores
- Compensación y ajuste automático del medio para que nadie abra el recinto durante el ciclo
- Monitoreo de filtros con alarmas cuando la caída de presión excede el rango de diseño
La diferencia cualitativa es sustancial. En una estación manual, el operador se encuentra en la pluma de polvo. En una celda cerrada, el operador carga y descarga las piezas fuera del recinto, y la mayor parte del ciclo se realiza con las puertas cerradas y la extracción en funcionamiento.
Para los talleres que evalúan esa transición, nuestra discusión sobre desbarbado automático versus lijado manual cubre el lado de productividad y calidad de la misma decisión.
Acceso y bloqueo para mantenimiento
La ironía de las celdas cerradas es que el acceso para mantenimiento vuelve a introducir el peligro. Gestionarlo deliberadamente.
- Establezca procedimientos de bloqueo/etiquetado que cubran la energía almacenada: eléctrica, neumática, hidráulica y la energía potencial en los ejes elevados.
- Requiera permisos de trabajo en caliente con una zona libre de polvo definida y vigilancia contra incendios para cualquier trabajo de lijado, soldadura o corte dentro o cerca de recintos o conductos.
- Inspeccione los conductos en busca de acumulación interna según un cronograma; los codos y las trayectorias horizontales son los primeros lugares a revisar.
- Verifique la continuidad de puesta a tierra y unión anualmente — las conexiones flexibles y la vibración aflojan las conexiones con el tiempo.
- Nunca eluda los interbloqueos para mantener la celda en funcionamiento durante un ciclo. Los interbloqueos existen porque alguien calculó qué sucede cuando fallan.
Prácticas operativas que vale la pena hacer cumplir
Una lista corta, pero estas son las que determinan si sus controles sobreviven al contacto con la presión de producción:
- Ejecute la extracción antes de poner en marcha el husillo, y manténgala en funcionamiento después del apagado durante un minuto para limpiar las partículas suspendidas.
- Nunca mezcle partículas de aluminio y metales incompatibles en el mismo colector sin una revisión de ingeniería.
- Establezca como regla escrita y aplicada la limpieza sin aire comprimido.
- Mantenga filtros de repuesto a mano para que un filtro cargado sea reemplazado en lugar de tolerado.
- Capacite a los operadores sobre cuál es realmente el peligro del polvo — las personas hacen cumplir las reglas que entienden.
- Registre cada incidente, incluyendo casi accidentes como un filtro humeante o una alarma de presión diferencial activada.
DZ Machinery diseña cada celda cerrada con extracción integrada como parte de la máquina, no como un accesorio añadido posteriormente. Si planea una nueva línea de acabado o cerrar un área manual existente, comparta su distribución y las familias de piezas involucradas, y nuestros ingenieros dimensionarán la celda y su extracción de polvo juntos.



