Diseño de Ventilación y Escape en Fundición a Presión para Reducir la Atrapamiento de Aire
Dónde termina realmente el aire atrapado
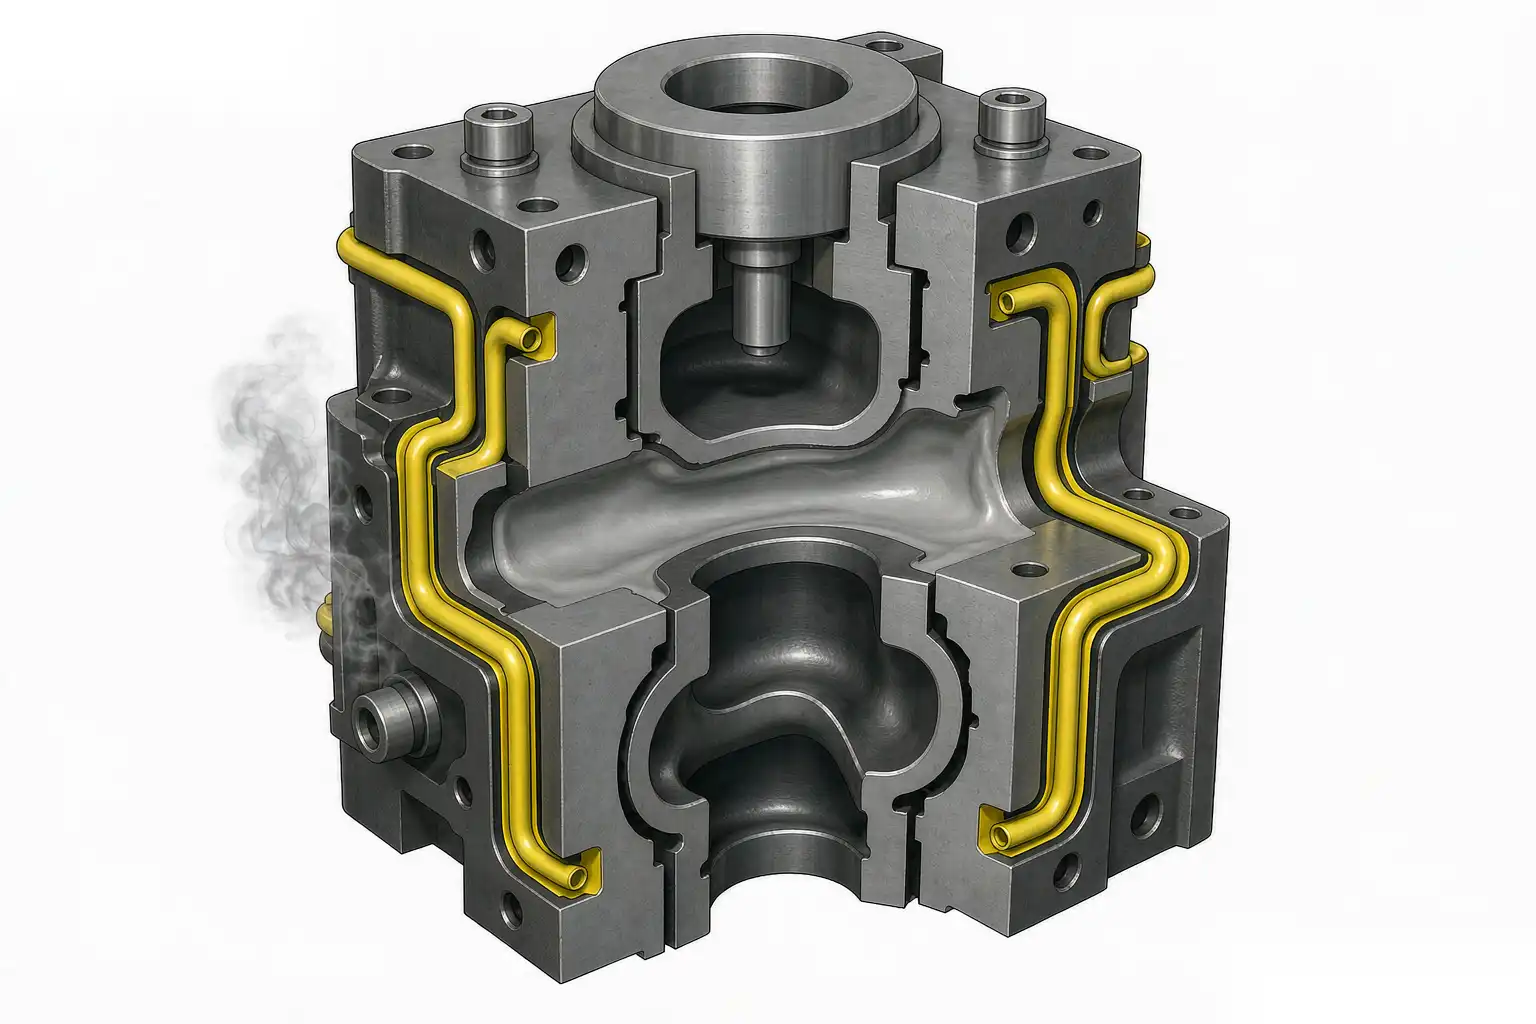
En la fundición a presión de alta presión, la cavidad nunca está vacía cuando comienza el disparo; está llena de aire a aproximadamente 1 atmósfera, más cualquier gas liberado por el lubricante del molde y la camisa del disparo. El sistema de alimentación empuja el metal y el aire debe salir, o se comprime y queda atrapado. El primer principio de la ventilación es que el aire sigue a la última zona de llenado. Cualquiera que sea la geometría de la puerta, la bolsa de aire termina donde se encuentran los frentes de metal, y allí deben estar las salidas de aire.
Mapeamos el aire atrapado en tres zonas:
- La última zona de llenado de la cavidad, donde dos o más frentes de flujo convergen y aprietan una burbuja entre ellos. Esta es la ubicación clásica para un vacío redondo y suave que la radiografía lee como porosidad.
- Bolsillos profundos y núcleos, donde el metal envuelve un núcleo y el aire queda atrapado detrás de él. Estos vacíos se sitúan en la base del núcleo y son difíciles de alcanzar mediante ventilación a través de la línea de separación.
- Superficies mecanizadas, donde una burbuja atrapada poco profunda termina justo debajo de la superficie que una operación posterior cortará. El mecanizador abre la burbuja, y la superficie muestra picaduras que ningún paso de pulido puede cerrar.
El aire atrapado no es lo mismo que la porosidad por contracción. La atrapación de aire produce vacíos redondos y de paredes suaves sin patrón de alimentación; la contracción produce vacíos angulares y con líneas de dendritas en secciones gruesas. Confundir ambos desperdicia esfuerzo: no se puede ventilar la contracción, ni alimentar el aire. Clasificamos por sección y por radiografía, y luego ajustamos la solución al mecanismo. Cuando el aire es la causa, el causas y soluciones de porosidad diagnóstico comienza con la disposición de las salidas de aire, no con la aleación.
Profundidad de la salida de aire por aleación y fuerza de bloqueo de la máquina
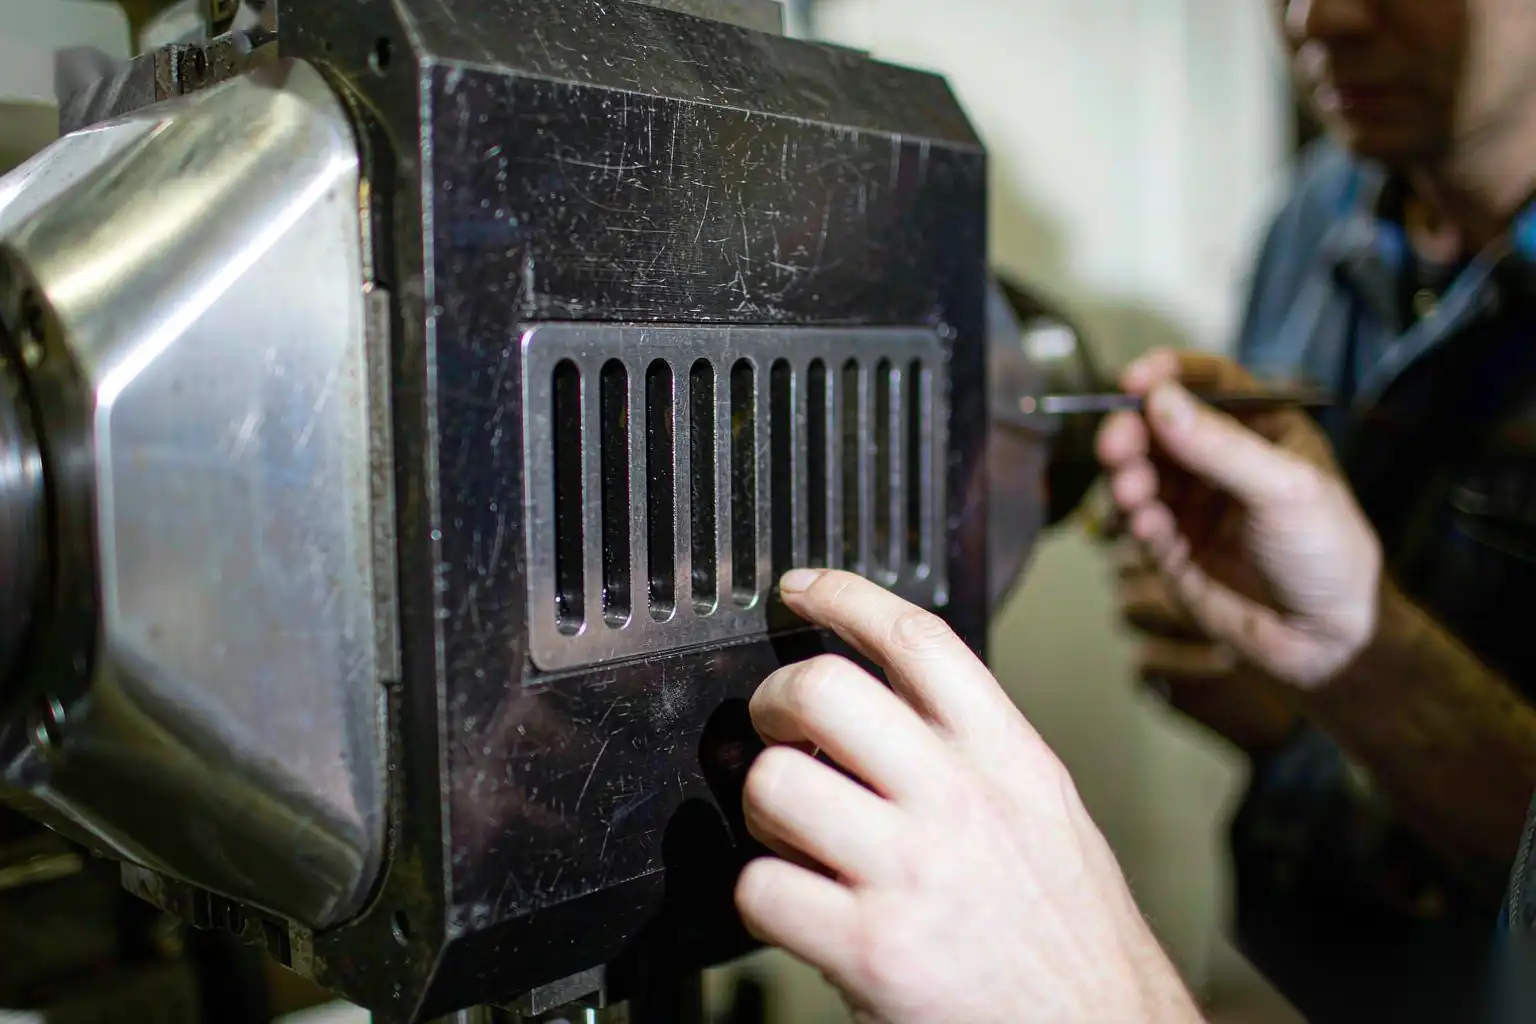
Una salida de aire es un canal poco profundo cortado en la línea de separación (o en un núcleo) que permite que el aire escape mientras el metal aún está lo suficientemente lejos de la cavidad para ser detenido por la poca profundidad de la salida. El metal no se filtrará en la salida si la profundidad de la salida está por debajo de la capacidad del metal restringido por la puerta para entrar; en la práctica, el límite lo establecen la fuerza de sujeción y la fluidez de la aleación. Si es demasiado profunda, la prensa no podrá mantener la línea de separación, por lo que el metal se filtra en la salida y la pieza se pega; si es demasiado superficial, la salida se obstruye con óxido en unas pocas disparos y deja de funcionar.
Las profundidades iniciales de salida que usamos:
| Familia de aleaciones | Profundidad típica de la salida (mm) | Rango de fuerza de bloqueo de la máquina | Notas |
|---|---|---|---|
| Aluminio (A380, A356) | 0.08-0.13 | 280-900 toneladas | Menor cerca de paredes delgadas; 0,10 mm es un valor predeterminado común |
| Aluminio, paredes delgadas | 0.06-0.10 | 400-1200 toneladas | Riesgo de obstrucción; necesita fundido limpio |
| Zinc (Zamak, ZA) | 0.04-0.08 | 80-400 toneladas | Temperatura más baja, menor fluidez, línea de seguridad más superficial |
| Magnesio (AZ91) | 0.10-0.15 | 300-900 toneladas | Mayor fluidez, atención a la chispa |
Estos son valores de lanzamiento. La restricción es la tonelada de sujeción frente a la superficie proyectada: si la presión del molde en el llenado multiplicada por el área proyectada se acerca a la fuerza de cierre, la línea de separación se abre y se produce una chispa en la ventilación profunda. Calculamos la fuerza de cierre requerida como la presión del molde (comúnmente 40-90 MPa en la entrada, menor en la ventilación) multiplicada por el área proyectada, añadiendo un margen de 15-20%, y ajustamos la profundidad de la ventilación para que la línea de separación permanezca asentada. Una máquina de 660 toneladas que sostiene un área proyectada de 350 cm² a 60 MPa necesita aproximadamente 210 toneladas de cierre solo por la presión del molde; el resto es margen para el canal de alimentación y la propia presión de la ventilación.
El ancho de la ventilación y el área total de la ventilación importan tanto como la profundidad. Una ventilación que es profunda pero de 2 mm de ancho no puede pasar el volumen de aire en 25 ms. Nuestro objetivo es que el área total de la ventilación permita que el aire evacue a la velocidad de llenado; una regla que usamos es que la sección transversal total de la ventilación sea al menos igual a la sección transversal de la entrada, a menudo dos o tres veces, distribuidas en las zonas de llenado final.
La geometría de donde se abre la ventilación también determina su eficacia. Una ventilación que se abre en un bolsillo muerto se llena de chispa y se detiene; una ventilación que se abre en un alivio que es 3-5 mm más profundo que la ranura y al menos 4-6 mm de ancho en cada lado sigue funcionando. También inclinamos el alivio alejándolo del molde para que el aire que escapa y cualquier chispa se descarguen hacia afuera, no hacia la pieza. En una herramienta con varias zonas de llenado final colocamos ventilaciones en cada una, no una grande en la zona más grande, porque el aire no viajará lateralmente a una ventilación lejana durante un llenado de 25 ms. La ventilación debe estar alineada directamente con la dirección de llegada del frente de flujo para que el aire sea empujado directamente hacia afuera, no alrededor de una esquina donde se estanca.
Canales de escape versus acero poroso
Hay dos formas principales de sacar el aire más allá de la línea de separación: canales de escape mecanizados y insertos de ventilación porosos (sinterizados). Cada uno tiene su lugar.
Canales de escape mecanizados
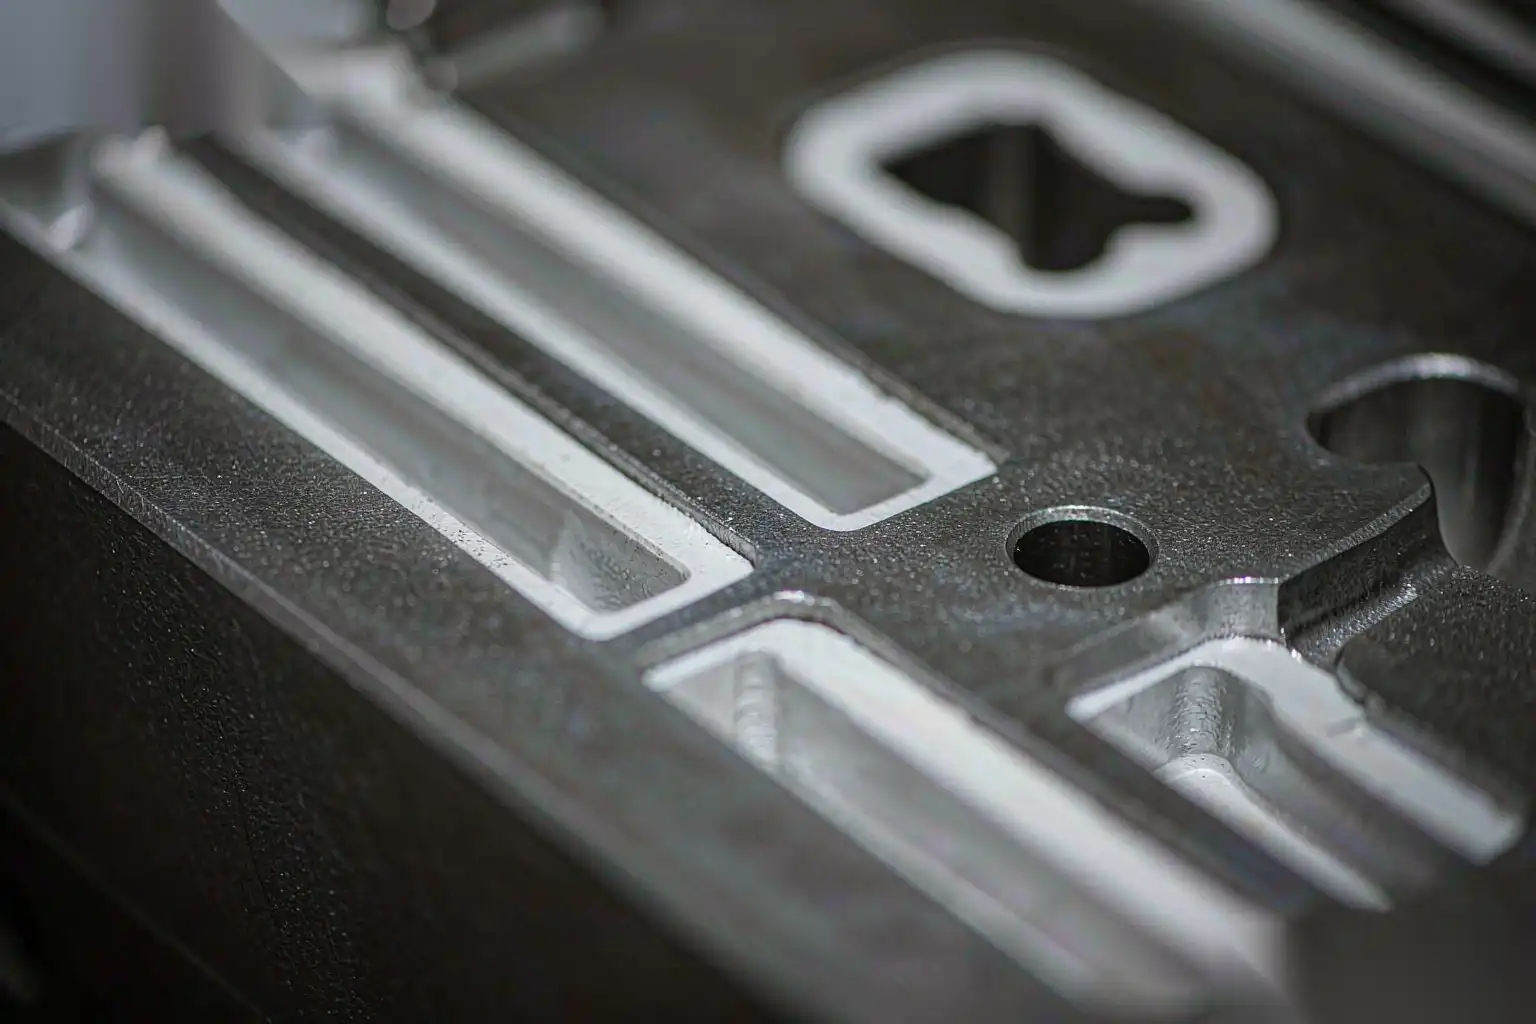
Una ventilación mecanizada es una ranura superficial en la línea de separación que se abre en un alivio de escape más grande (un bolsillo cortado más profundo que la ventilación para que el aire escapado y cualquier chispa puedan descargarse sin bloquear la ranura). Ventajas: barato, fácil de cortar, fácil de limpiar, y se puede hacer exactamente donde está la zona de llenado final. Desventajas: se obstruye con óxido y residuos de lubricante, y debe limpiarse en cada turno o pierde área. Diseñamos el alivio de escape al menos 3-5 mm de profundidad detrás de la ventilación para que una chispa pequeña no puente la ranura.
Insertos de acero sinterizado poroso
Un inserto poroso es un tapón de metal sinterizado colocado en la línea de separación o en el núcleo que permite el paso del aire a través de sus poros pero bloquea el metal líquido porque los poros están por debajo del umbral de chispa. Ventajas: área de ventilación efectiva muy alta en un espacio reducido, alcanza zonas que una ranura en la línea de separación no puede, y permanece abierto más tiempo. Desventajas: los poros se tapan con lubricante y óxido y deben quemarse o limpiarse por ultrasonidos según un programa; son consumibles; y necesitan la misma disciplina de profundidad que una ventilación mecanizada o chispa.
Elegimos según el acceso y la tasa de obstrucción:
- Zona de llenado final en la línea de separación, de fácil acceso: ventilación mecanizada con un alivio de escape profundo.
- Núcleo profundo o bolsillo donde una ranura en la línea de separación no puede llegar: inserto poroso en la base del núcleo.
- Trabajo con lubricante alto y presión de molde elevada: insertos porosos más una ventilación mecanizada, limpiados en un intervalo fijo.
Una estrategia mixta es común. En un cuerpo de grifo con un boss roscado profundo, colocamos un inserto poroso en la base del núcleo del boss y una ventilación mecanizada en el borde de llenado final opuesto. El inserto atrapa el aire en el bolsillo; la ventilación mecanizada atrapa el volumen. Ambos están en el programa de limpieza.
Ventilación asistida por vacío
La ventilación por vacío elimina el aire antes de que llegue el disparo, en lugar de depender del metal para expulsarlo. Una válvula de vacío en la cavidad aspira el aire hasta 50-200 mbar absolutos justo antes de que se mueva el émbolo, de modo que el llenado ocurre en un espacio casi vacío. El resultado son menos y menores burbujas atrapadas y, para piezas cosméticas o herméticas, un cambio en el rendimiento.
Especificamos la ventilación por vacío cuando cualquiera de estas condiciones se cumple:
- La pieza es hermética a la presión (cuerpo de la válvula, carcasa de la bomba) y las pruebas de fuga por porosidad superan 3-5%.
- La cara cosmética debe estar libre de poros después del pulido, y el pulido mecánico abriría burbujas superficiales poco profundas.
- La pared es delgada (menos de 1.5 mm) y la trayectoria de flujo es larga, por lo que no hay tiempo para expulsar el aire a través de las ventilaciones.
- El cliente requiere vacío según especificación, común en certificaciones automotrices y de fontanería.
El vacío cambia el diseño de la ventilación. Con la cavidad preevacuada, las ventilaciones pueden ser más profundas y la velocidad de llenado puede ser mayor sin arrastrar aire, lo que permite llenar más rápido y reducir el riesgo de congelación en paredes delgadas. Pero la válvula de vacío debe sellar contra el disparo; una válvula con fugas aspira metal a la línea de vacío y deja de funcionar. Dimensionamos el diámetro de la válvula según el volumen de la cavidad y la capacidad de la bomba para que la cavidad alcance el vacío objetivo dentro del tiempo muerto de la máquina antes de que avance el émbolo. Una guía de fundición a presión con vacío cubre en detalle el tiempo de la válvula y el dimensionamiento de la bomba, pero la regla de la compuerta sigue aplicando: el vacío no corrige un llenado mal equilibrado, solo elimina el aire que un buen llenado habría dejado atrás de todos modos.
Nota de coste: el vacío añade una válvula, una bomba, un controlador y un ciclo de limpieza. Lo justificamos por el material rechazado en piezas herméticas o cosméticas, no como una opción predeterminada en un soporte simple.
Cómo una mala ventilación crea porosidad que ningún pulido puede ocultar
El pulido y el lijado eliminan material de la superficie; no pueden rellenar un vacío debajo de ella. Una pieza con una burbuja a 0.2 mm bajo una cara cosmética parece en buen estado al fundirse, pero después de que la celda de pulido robótica corta entre 0.05 y 0.15 mm, la burbuja se abre en una cavidad. El operario ve un “defecto de pulido”, pero la causa raíz es la ventilación. Esto lo vemos con mayor frecuencia en:
- Caños y manijas de fontanería donde la cara visible también es la última cara de llenado.
- Tapas de carcasa donde una cara de sellado mecanizada intersecta una zona de aire atrapado.
- Adornos decorativos donde una burbuja superficial bajo la capa de cromo o anodizado rompe el recubrimiento.
La cadena es: área de ventilación insuficiente en la zona de llenado final → aire comprimido en una burbuja pequeña → la burbuja se sitúa justo debajo de la superficie → los acabados la cortan → rechazo cosmético. La solución está en la parte aguas arriba, en la ventilación, no en el pulidor. Confirmamos esto sectionando una pieza rechazada en la cavidad y midiendo la profundidad de la burbuja en relación con la eliminación de material; si la parte superior de la burbuja está dentro del material eliminado, la causa es la ventilación.
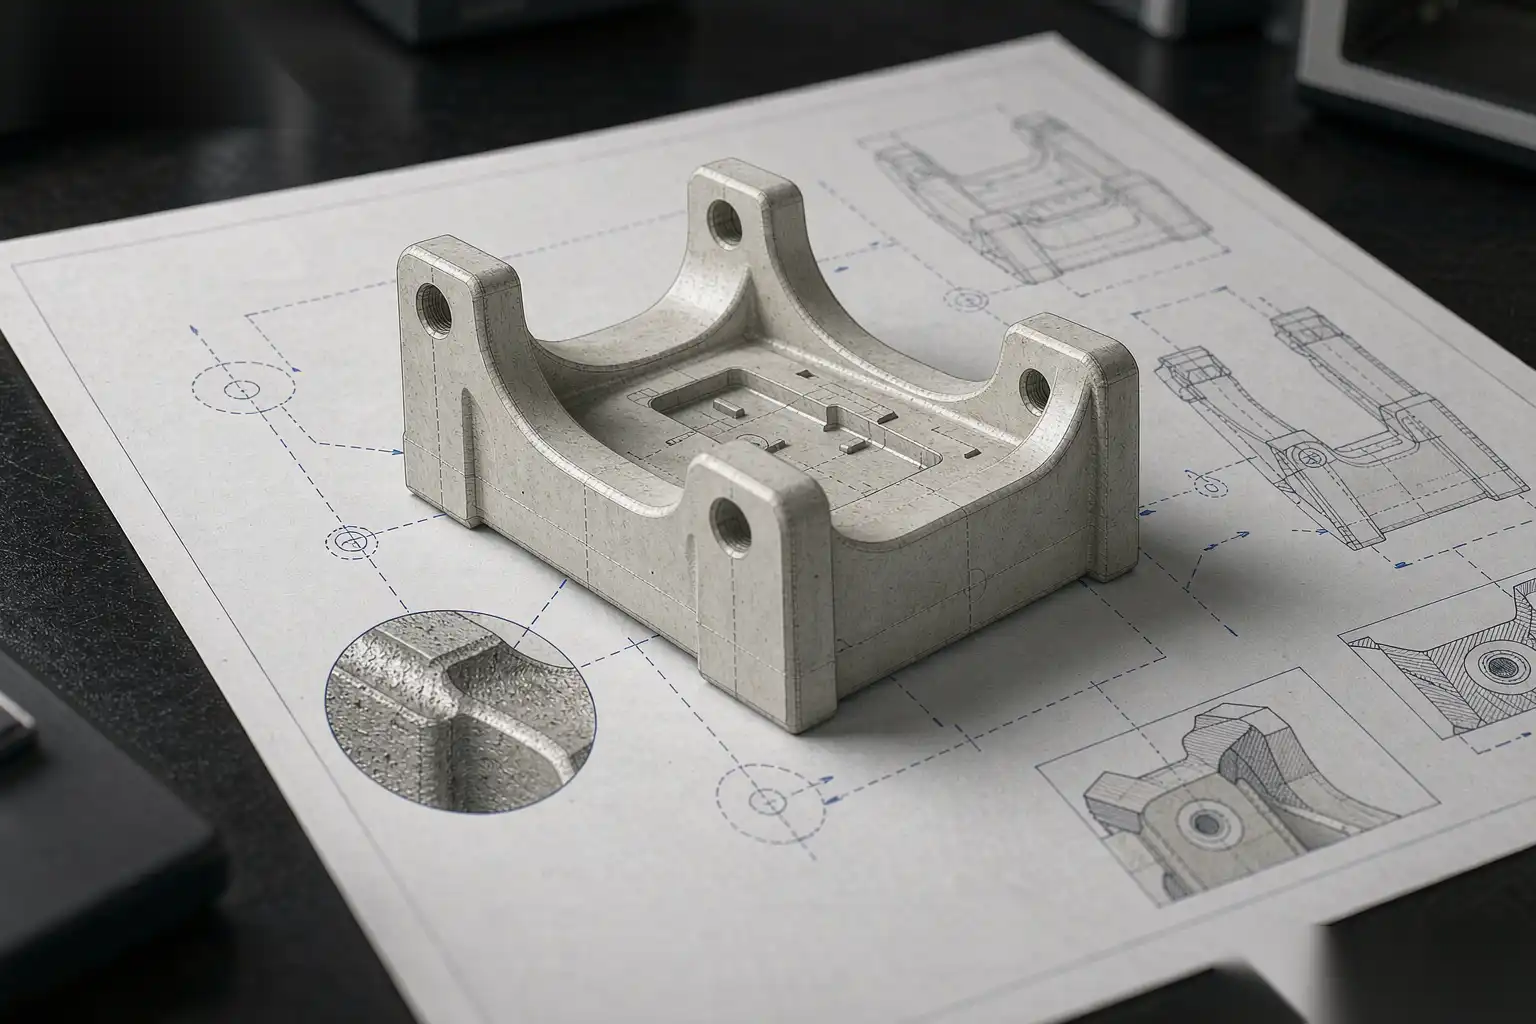
Por eso diseñamos la ventilación y el acabado en conjunto. La celda de acabado define cuánto material se elimina en cada cara; colocamos las ventilaciones para que ninguna zona de aire atrapado quede dentro de ese volumen de material en una superficie visible o mecanizada. Para una pieza terminada a Ra 0.4 después de eliminar 0.10 mm de material, cualquier burbuja inducida por ventilación debe estar a más de 0.10 mm por debajo de cada cara terminada, o el diseño de las ventilaciones debe ajustarse.
Método de aceptación que usamos en una nueva herramienta:
- Ejecute las primeras 50 piezas con las ventilaciones planificadas, luego rayos X o seccione 5 piezas a través de la cavidad.
- Trace la profundidad de la burbuja contra el stock de cara terminada; rechace cualquier burbuja dentro del sobre de stock.
- Si hay burbujas, profundice o ensanche la ventilación en la última zona de llenado mapeada, o añada un inserto poroso, y vuelva a verificar.
- Solo después de que las ventilaciones pasen, bloqueamos los parámetros de pulido robótico.
Mantenimiento de ventilaciones y control del proceso
Una ventilación que funciona en el disparo uno y se obstruye en el disparo 500 es una ventilación que no fue diseñada para producción. La lubricación y la acumulación de óxido en la ranura y en los insertos porosos, y a medida que el área disminuye, la atrapamiento de aire aumenta y los rechazos por porosidad también, sin cambios en la aleación o en la máquina. Incorporamos el mantenimiento en el diseño:
- Ventilaciones mecanizadas: limpiar en cada turno; registrar la última zona de llenado y la profundidad de la ranura después de limpiar.
- Insertos porosos: quemar o limpiar por ultrasonidos en un conteo fijo de disparos (comúnmente cada 3,000-10,000 disparos dependiendo de la carga de lubricante); mantener repuestos para que la herramienta no esté parada.
- Válvulas de vacío: verificar el sello y la bomba de vacío en cada configuración; una válvula con fuga se detecta en el primer disparo por la traza de presión.
También monitorizamos el rendimiento de la ventilación a través de los datos del proceso de la máquina. Una presión creciente en la cavidad a una velocidad fija del émbolo, o una llegada posterior de la frente de flujo en la comprobación de simulación versus realidad, indica una ventilación obstruida antes de que fallen las piezas. La monitoreo de datos del proceso enfoque convierte el mantenimiento de ventilaciones de una conjetura a una acción programada vinculada a señales reales.
El equipo de Fabricación Inteligente DZ diseña la ventilación y las celdas de pulido y rectificado robótico aguas abajo como un paquete, por lo que la disposición de las ventilaciones tiene en cuenta el stock de acabado y el pulidor no es culpado por porosidad que no puede arreglar. Si está viendo rechazos por porosidad después del acabado, envíenos el modelo de la pieza y algunas muestras rechazadas y mapearemos la zona de aire atrapado y propondremos un cambio en la ventilación y el acabado juntos.