


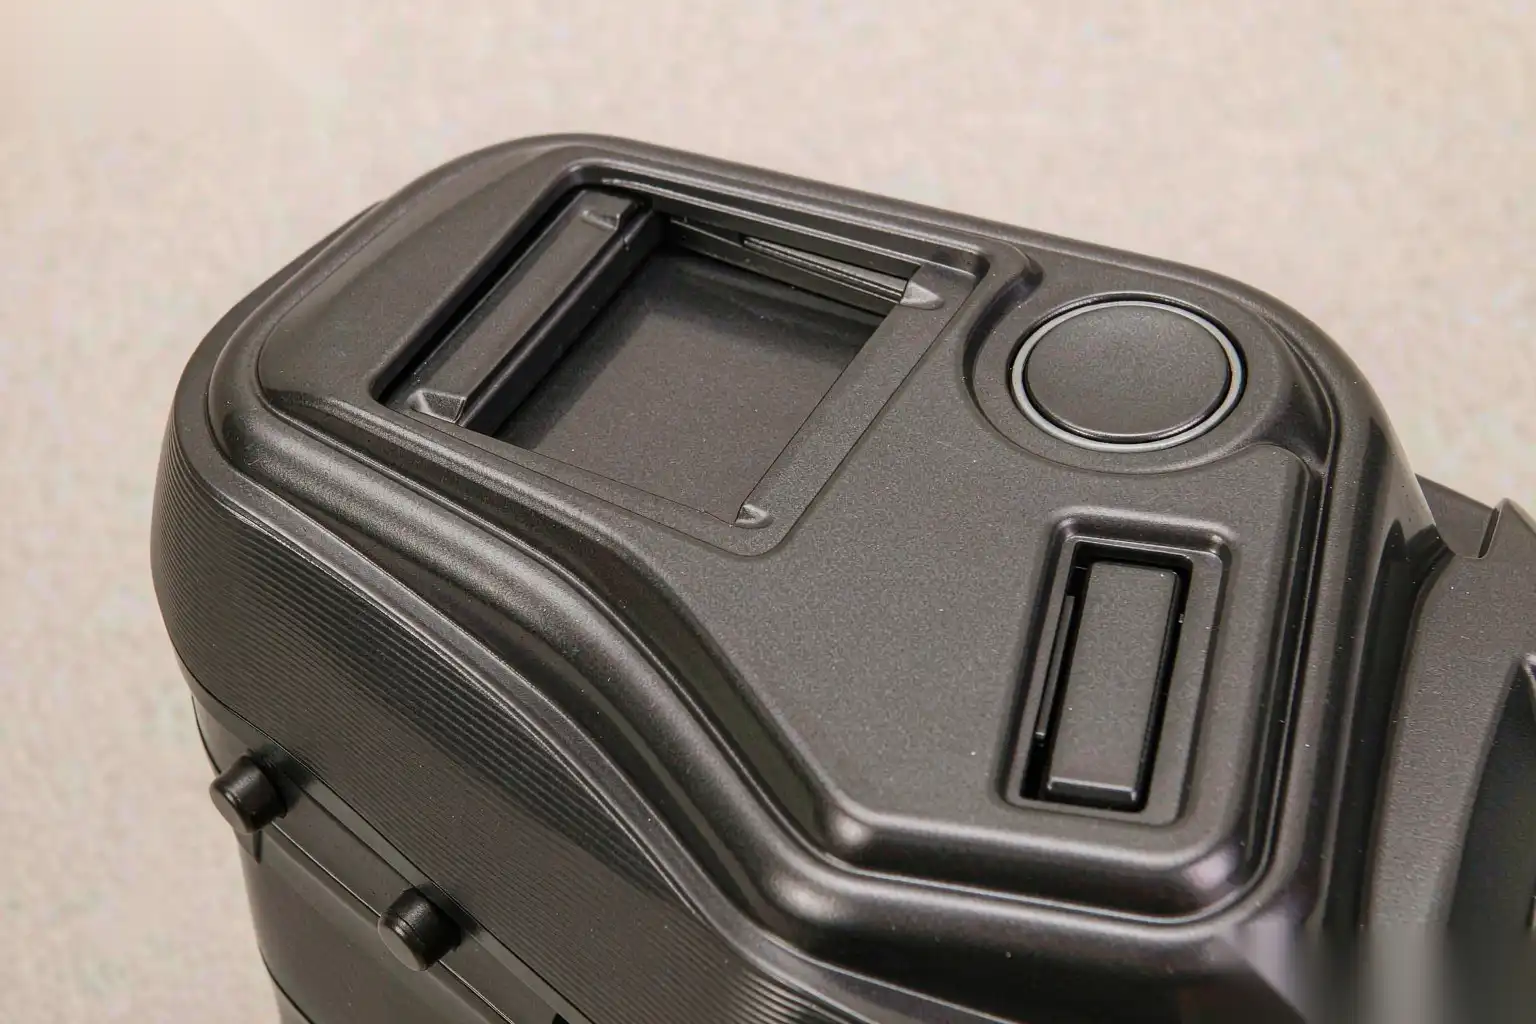
Carcasas de dispositivos médicos de fundición a presión: limpieza, acabado y trazabilidad
Las carcasas de dispositivos médicos son una categoría en la que el fundido a presión es subutilizado y, en nuestra opinión, subestimado. Los ingenieros optan por plástico de moldeo por inyección o aluminio mecanizado por defecto, luego absorben el coste de bajos volúmenes, los límites del plástico en equipos esterilizables o el desperdicio de comprar para volar al mecanizar un bloque sólido. El fundido a presión de aluminio ofrece un camino intermedio: una carcasa rígida, esterilizable, blindada contra RF fabricada cerca de la forma neta, en volúmenes desde unos pocos miles hasta cientos de miles al año. La pega es que los compradores médicos no perdonan las cosas en las que a veces el fundido a presión es descuidado: limpieza superficial, acabado consistente y trazabilidad documentada. Este artículo cubre cómo especificamos y acabamos las carcasas médicas de fundición a presión para que cumplan con esas expectativas, y dónde el proceso falla si se trata como una carcasa de electrónica de consumo.
Elección del material para carcasas médicas
La primera decisión es la aleación, y para lo médico la restricción no es solo la resistencia sino el contacto con la piel, la limpiabilidad y la compatibilidad con la imagen.
- Las aleaciones de clase ADC12 y A380 son las trabajadoras para las carcasas: buena fundibilidad, resistencia a la tracción alrededor de 310 a 330 MPa, y suficiente resistencia a la corrosión para equipos de interior. No son implantables y no deben contactar heridas abiertas, pero para una carcasa externa o una unidad montada en carrito son estándar.
- Para áreas con contacto ocasional con la piel del paciente, como el cuerpo de una sonda portátil, todavía usamos aluminio pero especificamos un acabado sellado (anodizado o en polvo) para que la aleación en bruto nunca toque al paciente.
- Evitamos aleaciones que contienen plomo y de alto contenido de cobre en cualquier carcasa que vaya a estar en una sala de tratamiento, porque los productos químicos de limpieza y la revisión regulatoria empujan hacia químicas más limpias.
- El aluminio se prefiere sobre el zinc para carcasas más grandes por encima de aproximadamente 300 g porque el zinc añade peso y coste, aunque el zinc puede ser mejor para piezas pequeñas, delgadas y altamente cosméticas recortadas.
Una propiedad que olvidan los ingenieros médicos es que el aluminio es en gran medida transparente a la resonancia magnética y no se quema en la radiación de autoclave como algunos plásticos, pero es opaco a los rayos X, lo cual importa si la carcasa está en el camino del haz. Eso es una restricción de diseño, no un defecto, y lo señalamos en el dibujo de la pieza para que el radiólogo no se sorprenda.
También vigilamos el contenido de silicio. Por encima de aproximadamente 11 por ciento de silicio, como en ADC12, la aleación se mecaniza y anodiza con un recubrimiento más gris y menos uniforme. Para una carcasa visible, a veces pasamos a una aleación con un 7 a 9 por ciento de silicio para una anodización más limpia, intercambiando un poco de fluidez por apariencia.
Limpiabilidad y desinfectabilidad mediante acabado
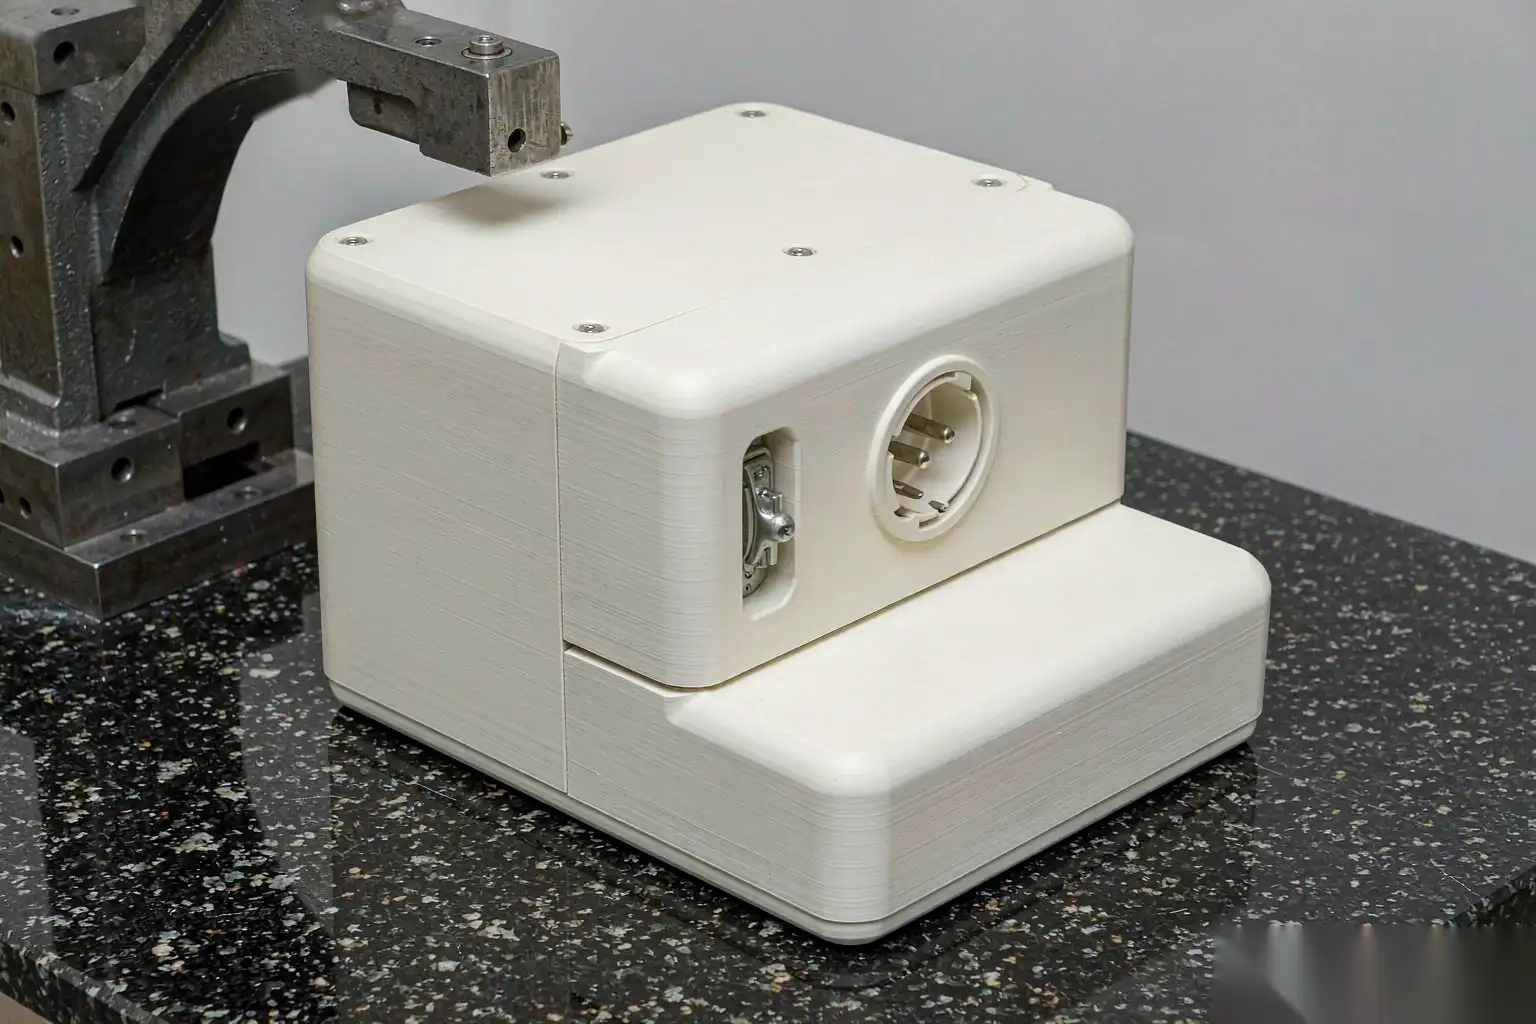
Una carcasa médica se limpia por personas con prisa, con amonio cuaternario, alcohol, toallitas con cloro o peróxido de hidrógeno, a menudo varias veces al día durante años. El acabado debe sobrevivir a eso sin rayas, blanqueo o desprendimiento de partículas, porque cada partícula desprendida es un evento de contaminación.
| Acabado | Resistencia química | Desprendimiento de partículas | Uso típico en carcasa médica |
|---|---|---|---|
| Como fundido, arenado con perlas | Pobre, el aluminio sin tratar se corroe | Alto por oxidación | No aceptable para contacto clínico |
| Anodizado sulfurico transparente (tipo II) | Bueno para la mayoría de los limpiadores | Bajo después del sellado | Carcasas internas y externas, no implantadas |
| Anodizado duro (tipo III) | Muy bueno, de 25 a 50 micrómetros | Muy bajo | Superficies con abrasión repetida |
| Recubrimiento en polvo, de 60 a 80 micrómetros | Excelente frente al cloro/alcohol | Muy bajo | Cuerpos de carritos, exteriores frecuentemente limpiados |
| Solo pintado | Variable, astillas en los bordes | Medio en las astillas | Evitar en superficies clínicas |
La ruta de anodizado se detalla en nuestro guía de anodizado de aluminio fundido a presión, y la ruta de recubrimiento en polvo en nuestro guía de recubrimiento en polvo de aluminio fundido a presión. Para aplicaciones médicas, preferimos un anodizado sellado para piezas que deben mantener un aspecto metálico y un recubrimiento en polvo para piezas que soportan uso diario. El recubrimiento en polvo también oculta la textura de fundición, lo que ayuda a la estética.
La retención del borde es la falla silenciosa. Una carcasa recubierta en polvo con un borde de ruptura afilado de 0,2 mm se astillará en ese borde la primera vez que un carrito golpee un marco de puerta, y la astilla expone metal desnudo que luego se corroe. Especificamos un radio mínimo de 0,5 mm en todos los bordes externos que serán terminados, y la celda de desbarbado está programada para mantener ese radio, no solo para eliminar el rebaba.
Las inserciones roscadas merecen su propia línea en el plan de acabado. Muchos alojamientos médicos utilizan inserciones de latón o acero inoxidable prensadas o moldeadas para la extracción repetida del panel, y el aluminio circundante debe estar plano y sin rebabas para que la inserción quede asentada de forma cuadrada. Una rebaba bajo el hombro de la inserción la levanta entre 0,1 y 0,2 mm y ese paso se convierte en una brecha donde se acumulan y secan residuos más limpios. Mecanizamos la cara del reborde de la inserción en la misma configuración que la referencia de sellado y desburramos el orificio pasante hasta una rotura controlada, luego verificamos la planitud de la inserción con una galga en el primer artículo y en auditorías periódicas.
Requisitos cosméticos y de bordes
Los compradores médicos juzgan los alojamientos a simple vista porque el dispositivo se sitúa frente a un paciente. La tolerancia para una línea de flujo o un cierre frío en una cara visible es cercana a cero, incluso cuando la pieza es estructuralmente correcta.
- Superficies visibles de clase A: sin líneas de flujo más profundas de 0,05 mm, sin cierre frío, objetivo Ra de 0,8 a 1,6 micrómetros tras el acabado, colocación de puertas y expulsión en caras ocultas.
- Caras estructurales ocultas: líneas de flujo hasta 0,2 mm aceptables, marcas de pines de expulsor limitadas a una depresión máxima de 0,1 mm.
- Rebaba en la línea de separación: eliminada a menos de 0,05 mm de sobresaliente en bordes visibles; esta es la causa más común de rechazo cosmético que vemos en líneas manuales.
La forma de lograr esto de manera constante es trasladar las operaciones críticas cosméticas a la automatización. Una celda de pulido robótica con control de fuerza mantiene la misma presión en la misma cara en cada ciclo, por lo que la superficie de clase A se ve idéntica en 50.000 piezas. El pulido manual varía según el operador y la hora, y en un programa médico la variación en sí misma es un evento de calidad incluso cuando cada pieza está dentro de las especificaciones.
También controlamos la textura mediante el molde, no mediante trabajo posterior. Una cara de molde con acabado por vapor o arenado da un mate uniforme que se percibe como intencional y médico, mientras que un acabado manual aleatorio se percibe como reparado. Invertir en la textura del molde desde el principio elimina toda una categoría de argumentos cosméticos posteriores.
Trazabilidad y manipulación en sala limpia
La trazabilidad es donde el moldeo por fundición a presión se encuentra con el sistema de calidad, y para lo médico es innegociable. La carcasa debe ser trazable desde el dispositivo terminado hasta la fundición y la máquina que lo fabricó.
- Grabamos o láser un número de pieza permanente y un código de fecha en una cara oculta, no una etiqueta que pueda caerse.
- Cada disparo se registra contra un lote de fundición registrado en el horno, incluyendo el resultado del desgasificado y la temperatura de mantenimiento.
- Los programas de acabado CNC y robótico están controlados por versiones, y la versión del programa que procesó un lote determinado se almacena junto con el resultado de la inspección de fugas o cosmética.
- Para el montaje en sala limpia, las carcasa se lavan en un lavado controlado, se secan y se embalan en un área controlada, luego se transfieren en un embalaje sellado para que la superficie recibida sea la superficie validada.
Un error que corregimos con frecuencia es tratar el lavado como opcional. Una carcasa que salió del molde limpia pero fue manipulada con las manos desnudas y permaneció en un contenedor compartido lleva aceites y partículas que ninguna limpieza en línea de montaje elimina de manera fiable. La cadena de manipulación, no el moldeo, suele ser la fuente de una auditoría de limpieza fallida. Diseñamos el camino posterior al moldeo para que la pieza solo sea tocada en puntos controlados, con guantes y accesorios dedicados.
Para dispositivos de mayor riesgo, añadimos una estación de inspección final que verifica la presencia de medios abrasivos residuales en orificios ciegos y roscas, porque un grano de medio de desbarbado en un puerto es exactamente el tipo de objeto extraño que una auditoría médica rechaza. Un soplado simple y una inspección con luz blanca o borescópio en la celda lo detectan antes del embalaje.
Acabado automatizado para una calidad consistente y documentable
El argumento a favor de automatizar el acabado de las carcasa médicas no es solo la mano de obra. Es que la automatización produce un registro. Una celda robótica de desbarbado y pulido registra la carga del husillo, la fuerza de contacto, el tiempo de ciclo y la vida útil de la herramienta por pieza, lo cual un operador manual no puede hacer. Ese registro es la evidencia que un auditor de calidad desea.
Nuestra celda típica de acabado de carcasa médica funciona:
- Recorte y corte de la puerta en el molde o con sierra, con la puerta ubicada en una cara no visible por diseño.
- Mecanizado CNC de caras de montaje, agujeros de tolerancia y insertos roscados, con una precisión de más o menos 0,1 mm en características menores a 100 mm.
- Desbarbado robótico con un husillo flotante controlado por fuerza de 20 a 50 N, rompiendo todas las aristas a un radio de 0,5 a 1,0 mm dependiendo de la clase de superficie.
- Pulido o buffing robótico en caras visibles donde se especifique, con aplicación automática de compuesto para mantener la tasa de corte constante durante el turno.
- Lavado limpio, secado y revisión visual en línea o inspección con borescopio, seguido de empaquetado.
El control de fuerza es más importante aquí que en una pieza industrial. Si el robot presiona 10 N demasiado fuerte sobre una pared delgada de clase A, puede glasear o rayar la superficie de manera que una persona evitaría al tacto. Una ventana de fuerza calibrada, re-verificada en el cambio de herramienta, evita que esto suceda. Establecemos la ventana desde la aprobación del primer artículo y alertamos si la carga del husillo la abandona, porque una deriva de carga generalmente indica una correa desgastada o un atasco, ambos cambian el acabado.
La vida útil de la herramienta se registra en función del número de piezas. Las bandas abrasivas en una carcasa médica se cambian en intervalos programados, no cuando parecen opacas, porque una banda pasada de su vida corta de manera inconsistente y esa inconsistencia se refleja en la cara de clase A. Documentamos el intervalo desde el primer artículo y lo mantenemos fijo para el programa.
Criterios de aceptación para una carcasa médica
El plan de aceptación para una carcasa médica es más riguroso que para una industrial, y se establece con el equipo de calidad del cliente antes de cortar el molde.
| Verificación | Método | Frecuencia | Aceptar |
|---|---|---|---|
| Clase estética A | Visual bajo 1000 lux, muestras definidas | Cada pieza en la celda, auditoría de 5 por lote | Línea de flujo no más profunda de 0,05 mm |
| Radio de borde | Calibrador de radios o escaneo de perfil | 2 por turno | 0,5 a 1,0 mm según especificado |
| Espesor del acabado | Medidor de recubrimiento en polvo o anodizado | 1 por lote de 200 | Anodizado de 10 a 25 micrómetros, polvo de 60 a 80 micrómetros |
| Limpieza | Extracción con disolvente, conteo de partículas | 1 por lote de 500 | Por debajo del límite del cliente, sin residuo visible |
| Dimensional | CMM en puntos de referencia | 3 por servicio de matriz | Características con una tolerancia de más o menos 0.1 mm |
El tamaño del lote y la frecuencia se acuerdan de antemano porque el coste de documentación médica escala con el número de muestras. Preferimos una validación de primer artículo ajustada y luego un plan de muestras en funcionamiento eficiente respaldado por los registros del proceso de la célula, lo cual es más barato que inspeccionar cada pieza y proporciona al auditor los datos de tendencia que realmente desean.
Una nota sobre retrabajo: los programas médicos deberían minimizarlo. Una carcasa que está pulida, presenta una unión fría superficial y se vuelve a pulir, tiene una superficie diferente a una buena, y el cambio es difícil de documentar. Preferimos rechazar y fundir de nuevo que pulir defectos, porque el registro permanece limpio. Esa disciplina es parte de por qué el acabado automatizado y consistente se amortiza aquí incluso en volúmenes modestos.
El aluminio fundido a presión es una opción sólida para las carcasas médicas cuando la limpieza, el acabado y la trazabilidad se consideran requisitos del proceso en lugar de añadidos. Una célula de acabado robótico de fabricación inteligente DZ, basada en ventanas de fuerza documentadas, vida útil fija de la herramienta y inspección por lote, te proporciona la superficie consistente y auditable que esperan los compradores clínicos. Si estás especificando una carcasa para un nuevo dispositivo y comparando la fundición a presión con opciones mecanizadas o moldeadas, habla con nuestro equipo de ingeniería sobre tus planos y te detallaremos los pasos de aleación, acabado y trazabilidad para tu programa.



